
Cięcie blachy aluminiowej polega na użyciu odpowiednich narzędzi i maszyn tnących w celu oddzielenia, przycięcia lub ukształtowania arkusza lub płyty aluminiowej do wymaganego rozmiaru, profilu i stanu krawędzi. Jest to jeden z najpopularniejszych procesów obróbki części aluminiowych, ponieważ aluminium jest szeroko stosowane w zastosowaniach konstrukcyjnych, przemysłowych i niestandardowych.
W tym poradniku dowiesz się, co oznacza cięcie blachy aluminiowej, dlaczego aluminium wymaga odpowiednich metod cięcia, jakie narzędzia i maszyny są powszechnie używane oraz jak krok po kroku wygląda proces cięcia.
Co to jest Aświatło Ppóźno Cwydając
Z mojego wieloletniego doświadczenia w obróbce blachy aluminiowej wynika, że jest ona niewątpliwie jednym z najpopularniejszych i najbardziej wymagających materiałów metalowych. Jest ona szeroko stosowana w różnych gałęziach przemysłu, takich jak elementy konstrukcyjne samolotów, elementy transportu kolejowego, architektoniczne panele dekoracyjne, obudowy sprzętu medycznego, płyty bazowe elektroniki użytkowej itp. Blacha aluminiowa jest nie tylko lekka i wytrzymała, ale również charakteryzuje się doskonałą odpornością na korozję i przewodnością cieplną. To materiał łączący wysoką wydajność i obrabialność.
Jednak to właśnie te cechy sprawiają, że cięcie blach aluminiowych wymaga wysoce profesjonalnej kontroli. Przykładowo, ze względu na wysoką przewodność cieplną (około 235 W/m·K), aluminium łatwo się nagrzewa podczas cięcia, powodując odkształcenia termiczne. Przykładowo, aluminium jest miękkie i łatwo przywiera do noża, co powoduje szybkie zużycie noża, a na krawędzi tnącej powstają zadziory, a nawet pęknięcia, co poważnie wpływa na dokładność montażu lub powoduje straty materiału.
W rzeczywistych projektach zazwyczaj dobieram odpowiednie narzędzia i procesy skrawania w oparciu o grubość, twardość (np. 6061-T6 lub 7075), oczekiwaną dokładność oraz metody dalszej obróbki blachy aluminiowej. W przypadku blach aluminiowych o grubości poniżej 3 mm, priorytetowo stosuję cięcie laserowe lub nożyce, natomiast w przypadku blach aluminiowych o grubości powyżej 10 mm, preferuję frezowanie CNC lub cięcie plazmowe, aby zapewnić pionowość i stabilność wymiarową.
W projekcie budowy domu opieki medycznej musieliśmy wyciąć z aluminiowej płyty o grubości 15 mm element o złożonym zewnętrznym konturze z dokładnością ±0.05 mm. Ostatecznie, dzięki 3-osiowej obróbce CNC , precyzyjnej ścieżce narzędzia oraz strategii chłodzenia i smarowania mgłą wodną, udało się skutecznie kontrolować rozszerzalność cieplną i kurczliwość oraz zużycie narzędzi, chropowatość powierzchni osiągnęła Ra0.8, a proces anodowania nie wymagał dodatkowej obróbki.
Ostatecznie cięcie blach aluminiowych to nie tylko „cięcie”, ale kompleksowy projekt obejmujący zrozumienie właściwości materiału, adaptację sprzętu, dobór narzędzi, strategię kontroli termicznej i kontrolę jakości. W poniższym tekście systematycznie omówię różne narzędzia odpowiednie do cięcia blach aluminiowych, metody obróbki o różnych grubościach, techniki unikania typowych problemów oraz sposoby równoważenia wydajności i precyzji w zastosowaniach praktycznych. Mam nadzieję, że uda mi się stworzyć praktyczne ramy odniesienia dla każdego praktyka.
Charakterystyka And Cklasyfikacja Of Aświatło Materiały
Przed cięciem jakiejkolwiek płyty aluminiowej zawsze nalegam na rozpoczęcie od samego materiału. Zrozumienie właściwości i klasyfikacji aluminium jest kluczem do zapewnienia wydajności cięcia, dokładności i kontroli kosztów. Różne rodzaje aluminium nie tylko znacząco różnią się grubością i twardością, ale także odzwierciedlają złożone zmienne w metodach obróbki, reakcji termicznej i adaptacji narzędzi.
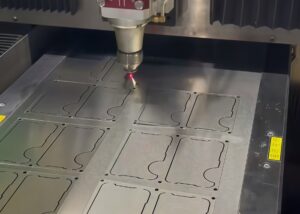
Zazwyczaj materiały o grubości poniżej 0.2 mm nazywamy folią aluminiową, blachą aluminiową o grubości 0.2–6 mm, a płytą aluminiową o grubości 6 mm i więcej. W praktyce, grubość 1–3 mm uznałbym za średnią, odpowiednią do obróbki laserowej lub cięcia, a w przypadku płyt aluminiowych o grubości powyżej 10 mm, preferuję frezowanie CNC lub cięcie strumieniem wody, aby zapewnić pionowość i dokładność.
Rodzaj stopu aluminium również bezpośrednio wpływa na trudność cięcia. Na przykład stop aluminium 5052 jest szeroko stosowany w przemyśle blacharskim i tłoczniczym ze względu na dobrą ciągliwość i średnią wytrzymałość. Charakteryzuje się dobrą obrabialnością i jest gatunkiem, który nie wymaga obróbki cieplnej. Chociaż stop aluminium 6061 charakteryzuje się wyższą wytrzymałością i twardością (twardość Brinella około 95 HB), stawia on wyższe wymagania dotyczące zużycia narzędzi, szczególnie w stanie obróbki cieplnej T6, gdzie znacznie wzrasta odporność na skrawanie.
W moim projekcie zwróciłem szczególną uwagę na wysoką przewodność cieplną (przewodność cieplna może sięgać 235 W/m·K) i ciągliwość aluminium. Chociaż te dwie właściwości sprawiają, że aluminium jest dobrze formowalne, mogą one również powodować problemy, takie jak odkształcenia termiczne i przywieranie materiału do noża podczas cięcia. Podczas obróbki 12-milimetrowej płyty aluminiowej 6061-T6, uległa ona częściowemu odkształceniu w wyniku przedwczesnego schłodzenia. Na koniec dostosowałem ścieżkę cięcia i zastosowałem system chłodzenia mgłą wodną, aby ograniczyć błąd tolerancji do ±0.03 mm.
Ponadto niektóre stopy aluminium wykazują różne powinowactwa do narzędzi powlekanych. Na przykład, w przypadku aluminium 7075, zazwyczaj preferuję narzędzia z powłoką DLC (węgiel diamentopodobny) lub ZrN, aby zmniejszyć przywieranie wiórów i wydłużyć żywotność narzędzia.
Podsumowując, klasyfikacja aluminium nie tylko determinuje opcjonalne metody obróbki, ale także wpływa na ustawienia parametrów cięcia, metody chłodzenia i jakość produktu końcowego. Zrozumienie materiału jest punktem wyjścia dla każdego udanego cięcia.
wspólny Toole For Cwydając Aświatło Shejty
W cięciu płyt aluminiowych, wybór odpowiedniego narzędzia jest ważniejszy niż cokolwiek innego. Narzędzia ręczne, takie jak nożyce do metalu i piły, nadają się do małych partii i prostych kształtów, natomiast do zadań wielkoseryjnych i wymagających wysokiej precyzji, preferuję cięcie laserowe CNC, plazmowe lub strumieniem wody. Każde narzędzie ma swoje zalety pod względem wydajności, kosztów, jakości powierzchni i kontroli strefy wpływu ciepła. Tylko zrozumienie tych różnic pozwoli nam znaleźć optymalne rozwiązanie w rzeczywistej produkcji.
Narzędzia ręczne
Do małych partii lub zadań związanych z obróbką blach aluminiowych o małej grubości zazwyczaj preferuję narzędzia ręczne. Nie wymagają one zasilania ani skomplikowanego sprzętu, są elastyczne w obsłudze i niedrogie, co czyni je idealnymi do tymczasowego cięcia lub projektów DIY.
Nożyce do metalu to jedno z narzędzi, których najczęściej używam podczas cięcia blach aluminiowych o grubości od 0.5 mm do 3 mm. Pozwalają szybko ciąć proste linie lub proste kontury, zapewniając czyste cięcia i minimalne odkształcenia. Jednak jeśli grubość przekracza 3 mm, siła ścinania będzie zdecydowanie niewystarczająca, co może łatwo doprowadzić do rozdarcia materiału lub uszkodzenia narzędzia.
W przypadku cieńszych i mniejszych arkuszy aluminium (zwykle poniżej 2 mm), wybrałbym ręczną piłę do metalu. Z brzeszczotem do metalu jest ona stosunkowo wolna w działaniu, ale pozwala na bardzo precyzyjne cięcie, co jest przydatne przy przycinaniu drobnych elementów. Muszę jednak pamiętać, że ta metoda wymaga od operatora dużej stabilności dłoni, jest nieefektywna i nie nadaje się do produkcji średnio- i wielkoseryjnej.
Ogólnie rzecz biorąc, narzędzia ręczne są bardziej odpowiednie do produkcji próbek, rozwoju prototypów lub napraw. Chociaż ich wydajność nie jest wysoka, to wciąż jest to niezastąpiona metoda cięcia ze względu na niski koszt i elastyczność.
Elektronarzędzia
W codziennym przetwarzaniu, jeśli klient wymaga wyższej wydajności, grubszych blach (3–10 mm) lub cięcia o skomplikowanych konturach, zazwyczaj priorytetowo traktując narzędzia elektryczne, które zapewniają dobrą równowagę między szybkością a jakością cięcia. W porównaniu z narzędziami ręcznymi, cięcie elektryczne może znacznie poprawić wydajność, szczególnie w przypadku produkcji małoseryjnej lub montażu na miejscu.
Na przykład, piła tarczowa z dedykowanym ostrzem z węglika spiekanego to mój standardowy wybór w przypadku płyt aluminiowych o grubości powyżej 6 mm. Charakteryzuje się dużą prędkością cięcia i równym przekrojem poprzecznym, co jest szczególnie przydatne do cięcia w linii prostej. W zależności od liczby zębów w różnych rodzajach ostrzy z węglika wolframu, mogę kontrolować strefę wpływu ciepła do mniej niż 1 mm, aby zapobiec przebarwieniom lub stopieniu krawędzi aluminium.
W przypadku skomplikowanych konturów, wyrzynarka jest bardziej elastyczna. Z brzeszczotem do metalu (TPI ≥ 18) z łatwością poradzi sobie z wycinaniem kształtów krzywoliniowych, takich jak łuki i narożniki. Jest to szczególnie przydatne podczas produkcji paneli dekoracyjnych, obrzeży architektonicznych lub niestandardowych muszli. Kontroluję również prędkość cięcia w zakresie od 5 do 8 cm na minutę, aby uniknąć gromadzenia się wiórów aluminiowych lub zakleszczania się brzeszczotu.
Dodatkowo, podczas cięcia aluminium elektronarzędziami, zwykle używam środka smarującego (np. WD-40) lub sprayu z alkoholem, aby zapobiec przywieraniu narzędzia, wydłużyć żywotność brzeszczotu i poprawić jakość cięcia.
Krótko mówiąc, elektronarzędzia stanowią wydajne rozwiązanie pomiędzy narzędziami ręcznymi i CNC, nadają się do projektów o średnim i niskim stopniu złożoności, a także są praktycznym wyborem w przypadku montażu na miejscu, prac inżynieryjnych i obróbki niestandardowej.
arkusz Mwsp Forming Ezakład
Gdy blacha aluminiowa klienta musi być nie tylko przycięta, ale również mieć wytrzymałość konstrukcyjną lub być uformowana pod określonym kątem, wykorzystuję urządzenia do gięcia blach do dalszej obróbki. Szczególnie przy produkcji ram, skrzyń lub konstrukcji skorupowych, proces gięcia jest niezbędny.
Sprzętem, którego najczęściej używam, jest ręczna lub hydrauliczna prasa krawędziowa (zwana również krawędziarką do metalu), która pozwala na precyzyjne gięcie krawędzi blach aluminiowych. W przypadku blach aluminiowych o grubości od 0.8 mm do 3.0 mm, promień gięcia jest zazwyczaj kontrolowany w zakresie od 1.5 do 2 razy większy od grubości blachy, co pozwala zachować wytrzymałość przy jednoczesnym uniknięciu pęknięć naprężeniowych. Materiały o wysokiej ciągliwości, takie jak stop aluminium 5052, szczególnie nadają się do gięcia.
Podczas przetwarzania będę zwracał szczególną uwagę na następujące parametry:
Kontrola kąta gięcia : Cyfrowy system pozycjonowania może kontrolować błąd w zakresie ±0.5°.
Regulacja głębokości bigowania : zapobiega powstawaniu wgnieceń na powierzchni, szczególnie w przypadku blach anodowanych lub natryskiwanych.
Jakość krawędzi formowania : brak pęknięć lub odkształceń na rogach jest dla mnie ważnym kryterium oceny jakości gięcia.
Czasami klienci potrzebują konstrukcji w kształcie litery U lub Z. Do gięcia tych wielosekcyjnych elementów konieczna jest precyzyjna giętarka z tylnym zderzakiem i regulowanym ostrzem, aby zapewnić powtarzalność. W przypadku większych zamówień, korzystam również z centrum gięcia CNC, aby zwiększyć wydajność i powtarzalność.
Ogólnie rzecz biorąc, urządzenia do formowania blach nie tylko nadają arkuszom aluminiowym trójwymiarową strukturę, ale także rozszerzają proces cięcia o bardziej funkcjonalne funkcje. Jest to dla mnie niezastąpione, kluczowe narzędzie w produkcji wyrobów niepłaskich.
CNC Ezakład
W przypadku zadań wymagających wysokiej precyzji, cięcia dużych ilości lub płyt aluminiowych o skomplikowanych kształtach, zazwyczaj priorytetowo traktujemy wykorzystanie urządzeń CNC. W porównaniu z tradycyjnymi narzędziami, urządzenia CNC oferują więcej zalet pod względem dokładności, stabilności, wydajności i powtarzalności. Mogą spełniać wymagania dotyczące tolerancji ±0.01 mm, a nawet ±0.005 mm i stanowią niezastąpione, kluczowe ogniwo w produkcji high-end.
W przypadku średnio-cienkich płyt aluminiowych o grubości od 1 do 10 mm, szczególnie w projektach wymagających skomplikowanych konturów i precyzyjnej grafiki, użyłbym grawerki CNC. Szybkoobrotowe frezy obrotowe zapewniają precyzyjne cięcie, a dzięki zastosowaniu urządzeń adsorpcyjnych próżniowych mogą one zarówno zwiększyć wydajność, jak i zredukować wibracje. Maszyna ta nadaje się do niestandardowych projektów, takich jak szyldy, deski rozdzielcze i otwory w obudowach.
Frezarka CNC
Gdy klienci wymagają niezwykle precyzyjnych wymiarów, wyraźnych krawędzi i narożników oraz gładkich powierzchni, moim pierwszym wyborem są frezarki CNC trzy- lub pięcioosiowe. Pozwalają one na osiągnięcie precyzji obróbki rzędu ±0.01 mm, a nawet wyższej, i są szeroko stosowane w sprzęcie medycznym, elementach konstrukcyjnych samolotów, formach precyzyjnych i innych dziedzinach. Mogą wykonywać wiele procesów, takich jak rowkowanie, fazowanie, wiercenie itp. jednocześnie, znacznie poprawiając wydajność i jakość obróbki.
Maszyny do cięcia laserowego CNC
Mają zalety bezkontaktowości, wysokiej prędkości i wysokiej precyzji. Cięcie jest gładkie, nie wymaga obróbki końcowej, a błąd pomiaru wynosi mniej niż ±0.1 mm. Często używam go do obróbki obudów elektronicznych, paneli dekoracyjnych, wysokiej jakości elementów logo itp., szczególnie w projektach o wysokich wymaganiach estetycznych.
strumień
Cięcie. Jego właściwości obróbki na zimno pozwalają uniknąć deformacji materiału i ablacji krawędzi, a szew cięcia jest czysty i nie wymaga dodatkowego przycinania. Doskonale nadaje się do zastosowań takich jak stopy aluminium o wysokiej wytrzymałości, części lotnicze i podstawy sprzętu specjalistycznego.
Maszyna do cięcia plazmowego CNC to
Stosowany w obróbce blach o grubości 6-25 mm i średniej grubości. Jeśli klient nie ma wysokich wymagań co do powierzchni, zastosuję cięcie plazmowe. Charakteryzuje się ono dużą prędkością i wysoką wydajnością cięcia, co czyni je idealnym rozwiązaniem do cięcia elementów konstrukcyjnych, wsporników i szablonów budowlanych. Pomimo lekkiego żużlu na krawędzi, ogólny stosunek ceny do jakości jest bardzo dobry.
CNC
Wykrawarka jest bardzo praktyczna w projektach wsadowych, wymagających dużej liczby wykrojów lub rowków. Dzięki wymianie formy, umożliwia szybką i powtarzalną obróbkę różnych typów otworów. Nadaje się do produkcji elementów standardowych, takich jak szafy elektryczne, sprzęt kuchenny, obudowy z blachy itp. Dzięki wysokiej wydajności i niskim kosztom, jest idealnym narzędziem do obróbki wsadowej.
Generalnie, wybór sprzętu CNC jest najważniejszym elementem podczas opracowywania planu cięcia. Różne urządzenia są odpowiednie dla różnych grubości blach, tolerancji, złożoności graficznej i wymagań dotyczących partii. Dzięki rozsądnemu połączeniu mogę zaoferować klientom wysokowydajne, precyzyjne i niedrogie rozwiązania do cięcia blach aluminiowych, gwarantujące najlepsze rezultaty w każdym projekcie.
Co to jest T?he Steps For Cwydając Aświatło Ppóźno
W oparciu o moje wieloletnie doświadczenie w obróbce blach aluminiowych, niezależnie od tego, czy chodzi o prototypowanie, projektowanie elementów konstrukcyjnych, czy produkcję seryjną, znormalizowany proces cięcia jest zawsze kluczem do zapewnienia dokładności i powtarzalności gotowego produktu . Chociaż aluminium jest lekkie i łatwe w obróbce, proces cięcia jest o wiele bardziej skomplikowany, niż mogłoby się wydawać. Od mocowania materiału, ustawiania parametrów, przez smarowanie i chłodzenie, aż po obróbkę końcową, każdy etap wpływa na ostateczną jakość.
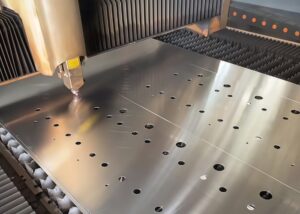
Krok 1: Zaznacz TLinia cięcia
Zazwyczaj używam połączenia samoprzylepnej taśmy papierowej i rysika, aby precyzyjnie narysować ścieżkę cięcia na aluminiowej powierzchni. W przypadku standardowych projektów, stalowa linijka może wykonać oznaczenia, ale w przypadku skomplikowanych geometrii lub cięcia poprzecznego wielosekcyjnego, wolę użyć projektora lub systemu pozycjonowania CNC do kalibracji współrzędnych. Zwłaszcza w produkcji masowej, nawet 1 mm przesunięcia może zwiększyć błąd na etapie montażu.
Krok 2: Napraw The Material
Mocowanie materiału jest bezpośrednio związane z tym, czy cięcie jest stabilne. Dobieram różne narzędzia zaciskowe w zależności od rozmiaru, kształtu i metody cięcia płyty. Cienkie płyty (<2 mm) są bardziej podatne na rezonans lub odkształcenia i wymagają mocowania za pomocą adsorpcji próżniowej i pasków krawędziowych. W przypadku grubych płyt (>10 mm) używam imadeł lub zacisków hydraulicznych. Niepewne mocowanie nie tylko spowoduje odchylenie toru cięcia, ale może również doprowadzić do uszkodzenia narzędzia, zwiększając ryzyko bezpieczeństwa.
Krok 3: Ustaw PArametry
Ustawienie odpowiedniego narzędzia i parametrów skrawania jest kluczem do zapewnienia jakości cięcia. Najpierw zapoznam się z danymi z instrukcji obróbki i dokonam drobnych korekt zgodnie z wymaganiami projektu. Poniżej przedstawiam kilka przykładów konfiguracji parametrów, z których często korzystam:
| Gatunek materiału | Grubość (mm) | Średnica narzędzia | Rodzaj narzędzia | Prędkość wrzeciona (obr./min.) | Prędkość posuwu (mm/min) |
| 5052-H32 | 3 | Φ6 | Frez 2-ostrzowy do aluminium | 12000 | 800 |
| 6061-T6 | 6 | Φ8 | Nóż 4-ostrzowy pokryty tytanem | 10000 | 500 |
| 7075-T6 | 10 | Φ10 | Frez zgrubny | 8000 | 400 |
Ustawię głębokość cięcia na 0.5–1 mm za każdym razem i będę ciąć wielokrotnie, aby mieć pewność, że powierzchnia cięcia jest płaska i nie ma na niej żadnych schodków.
Krok 4: Smarowanie
Aluminium jest podatne na przywieranie wiórów, szczególnie podczas cięcia z dużą prędkością. Aby zapewnić płynne cięcie i zapobiec spiekaniu się narzędzia, przed cięciem spryskuję je WD-40, alkoholem izopropylowym lub specjalnym płynem do obróbki aluminium, a w warunkach dużego obciążenia instaluję system chłodzenia mgłą olejową lub głowicę chłodzącą kroplową. Utrzymywanie temperatury narzędzia poniżej 50°C jest dla mnie ważnym kryterium kontroli odkształceń termicznych.
Krok 5: Rozpoczęcie Cwydając
Podczas cięcia utrzymuję równomierne i stałe tempo cięcia, ani za szybkie, ani za wolne, aby uniknąć pęknięcia krawędzi aluminiowej płyty z powodu niestabilnego nacisku. Podczas obróbki CNC korzystam z oprogramowania symulacyjnego (takiego jak Fusion360 lub Mastercam), aby z wyprzedzeniem symulować ścieżkę cięcia, aby uniknąć przypadkowej kolizji lub nakładania się ścieżek. W przypadku skomplikowanych konturów najpierw używam dużego noża do zgrubienia krawędzi, a następnie małego noża do ich udoskonalenia, postępując warstwa po warstwie. W praktyce odkryłem, że ta wieloetapowa metoda cięcia jest bardziej stabilna niż metoda cięcia jednorazowego, a powierzchnia cięcia jest gładsza.
Krok 6: Gratowanie Ai czyszczenie
Ostatni etap jest często pomijany, ale ma bezpośredni wpływ na jakość części. Zazwyczaj używam pilników ręcznych, papieru ściernego i pneumatycznych maszyn do gratowania, aby delikatnie obrabiać krawędzie i zapobiegać powstawaniu ostrych krawędzi. W przypadku ważnych elementów obrabianych, dodaję również fazowanie, aby uzyskać dokładność od 0.2 do 0.5 mm i poprawić płynność montażu. Po oczyszczeniu ponownie sprawdzam wymiary, używając suwmiarki lub trójwspółrzędnościowej maszyny pomiarowej do kontroli wyrywkowej, aby upewnić się, że wszystkie kluczowe wymiary spełniają tolerancje podane na rysunku.
Podsumowując:
Standaryzowany proces cięcia płyt aluminiowych to nie tylko odzwierciedlenie kontroli technicznej, ale także mojego odpowiedzialnego podejścia do klientów. Niezależnie od tego, czy chodzi o przetwarzanie wsadowe, czy o części niestandardowe, o ile każdy etap jest ściśle przestrzegany, a sprzęt i ustawienia parametrów są rozsądne, mogę osiągnąć „porządne cięcia, brak zadziorów, kwalifikowaną precyzję i stabilny termin dostawy” dla każdej płyty aluminiowej. To moja obietnica dla każdego klienta.
Wskazówki To Ipoprawić Cwydając Qrzeczywistość
W rzeczywistym procesie obróbki, na jakość cięcia blach aluminiowych wpływa nie tylko samo narzędzie, ale również detale operacyjne. Nawet przy użyciu tego samego sprzętu, efekt cięcia może się znacznie różnić, niezależnie od tego, czy kontrola procesu jest dobrze, czy źle przeprowadzona. Aby zapewnić dokładność i płynność każdego cięcia, zebrałem poniższe praktyczne wskazówki, które pomogą mi kontrolować błąd w zakresie ±0.01 mm w projektach dla klientów i znacznie zmniejszyć liczbę braków.
Mały Dśrednica Tnarzędzia: Zmniejsz Frikcja And Hjeść
Do precyzyjnego cięcia płyt aluminiowych preferuję narzędzia o średnicy 3–6 mm. Małe narzędzia charakteryzują się dużą prędkością obrotową i skoncentrowanymi siłami skrawania, co może znacznie zmniejszyć akumulację ciepła podczas cięcia, szczególnie w przypadku płyt o grubości poniżej 4 mm. Z moich rzeczywistych pomiarów wynika, że w porównaniu z narzędziami Φ10, narzędzia Φ6 poprawiły jakość cięcia o około 25% przy tej samej ścieżce.
Trzymać Ypodejściu, Knives Sharfa: Aunieważnić Aświatło Cbiodro Akumulacja And Tooth Czapaść
Aluminium ma właściwości „pożerania noży”, a wióry bardzo łatwo przywierają do krawędzi ostrza, tworząc z czasem „narosty”. Zawsze sprawdzam integralność krawędzi narzędzia przed obróbką, czyszczę i dokonuję oględzin co 10 metrów obróbki, a w razie potrzeby wymieniam narzędzie na nowe. Utrzymywanie ostrości narzędzia nie tylko poprawia jakość powierzchni, ale także zapobiega marnotrawstwu całego elementu w wyniku złamania noża.
Chłodzenie Ckontrola: Timely Sschronienie Or Smodlić się Colśnienie
Podczas cięcia aluminium temperatura rośnie bardzo szybko, szczególnie przy dużej prędkości posuwu i ciągłym cięciu. Po przekroczeniu temperatury 60°C powierzchnia cięcia ma tendencję do czernienia, a nawet deformacji. Zazwyczaj stosuję połączenie chłodzenia natryskowego i cięcia przerywanego – czyli krótkiego, kilkuminutowego zatrzymania po cięciu, aby umożliwić ostygnięcie blachy aluminiowej, a jednocześnie rozpylam rozpylony środek smarny. Po takim zabiegu, wskaźnik przejść cięcia CNC utrzymuje się na poziomie powyżej 98%.
Dokładny Mpomiar: Potwierdź The Mskakać LIne Mostatecznie Times Brzed Cwydając
Głęboko wierzę w zasadę „trzy razy mierz, raz tnij”. Przed formalnym cięciem używam suwmiarki, kątownicy i lasera do sprawdzania oznaczeń, zwłaszcza kąta i prostoliniowości, z tolerancją ±0.2 mm. Nawet podczas cięcia ręcznego nigdy nie tnę na podstawie własnych odczuć, ponieważ jeśli odchylenie wystąpi, trudno będzie je zniwelować podczas późniejszego gięcia lub montażu.
Trial Cwydając And Pzadaszenie: Waukcje Materiały Can Be Used For Trial Cwydając And Awyrównanie Brzed Batch Production
Za każdym razem, gdy otrzymuję nowy materiał, zmieniam partię lub tworzę skomplikowany wzór, najpierw testuję cięcie 1-2 elementów na złomie aluminiowym, aby sprawdzić, czy ustawienia programu, prędkość posuwu i efekt chłodzenia są optymalne. Dopiero po potwierdzeniu, że wszystko jest poprawne, rozpoczynam formalne cięcie. Ta prosta czynność pomaga mi zmniejszyć potencjalne ryzyko powstania złomu o ponad 30% rocznie.
Podsumowując:
Cięcie blach aluminiowych to nie tylko „cięcie nożem w górę i w dół”, ale zestaw drobiazgowych procedur inżynieryjnych. Tylko poprzez staranną kontrolę każdego ogniwa możemy osiągnąć „precyzyjny rozmiar, czyste krawędzie, niskie koszty i stabilną dostawę”. Te umiejętności mogą wydawać się trywialne, ale często decydują o tym, czy powstanie gotowy produkt, czy odpad.
Bezpieczeństwo Pmaści Dwzywając Cwydając
Niezależnie od tego, czy chodzi o cięcie ręczne, czy przy użyciu maszyn CNC, bezpieczeństwo jest zawsze najważniejsze. Z mojego wieloletniego doświadczenia w warsztacie wynika, że ponad 80% wypadków przy obróbce jest spowodowanych ignorowaniem specyfikacji technicznych. Zwłaszcza w warunkach wysokiej prędkości, temperatury i szybkości cięcia płyt aluminiowych, brak ostrożności może nie tylko uszkodzić sprzęt, ale także narazić na niebezpieczeństwo samego operatora. Dlatego zawsze nalegam na wdrażanie wszelkich środków bezpieczeństwa, nawet jeśli chodzi o cięcie małego kawałka aluminium – nigdy nie lekceważę tego.
Nosić Ggapi się, Cut-Rwytrwały Gkocha And Noise-Pnauszniki dachowe
Nigdy nie pozwalam pracownikom zbliżać się do obracających się narzędzi gołymi rękami. Wióry aluminiowe mogą rozpryskiwać się z prędkością dziesiątek metrów na sekundę, co może łatwo uszkodzić oczy i odsłoniętą skórę. Okulary ochronne to podstawowe wyposażenie, a rękawice odporne na przecięcia są szczególnie ważne podczas ręcznego przenoszenia lub gratowania. Hałas generowany podczas cięcia często osiąga poziom 90–110 dB, dlatego niezbędne są również nauszniki przeciwhałasowe, zwłaszcza podczas ciągłej pracy w zamkniętym warsztacie.
Utrzymać Ventylacja Dpodczas CNC Cwydając To Prewanżować się! Smoke Akumulacja
Podczas cięcia płyt aluminiowych laserem, plazmą lub strumieniem wody, metal wytwarza dym i pył w wysokich temperaturach, z których niektóre zawierają tlenek glinu, który działa drażniąco na drogi oddechowe. Zazwyczaj instaluję system wyciągowy w obszarze roboczym CNC i konfiguruję filtr HEPA o wysokiej wydajności, aby zapewnić wymianę powietrza nie mniejszą niż 15 razy na godzinę, co pozwala utrzymać czystość powietrza w warsztacie na akceptowalnym poziomie.
Power Spoprawa MUst Be Cut Off Wkura Cbrelok The Tool.
Najważniejsza zasada, którą podkreślam podczas szkoleń warsztatowych, brzmi: „Nie używaj narzędzia bez wyłączonego zasilania”. Nawet jeśli tylko regulujesz śrubę lub wymieniasz małe ostrze, musisz najpierw wyłączyć główne zasilanie i poczekać, aż wrzeciono się zatrzyma. Widziałem wypadki, w których operatorzy zostali uszkodzeni przez wrzeciono z powodu przypadkowego dotknięcia przycisku start bez wyłączonego zasilania. Ta lekcja utwierdziła mnie w przekonaniu o podwójnym standardzie „wymiana narzędzia = wyłączenie zasilania + zawieszenie”.
Trzymać Adroga From Tooo MOgrzewanie Aobszary Wkura High Ttemperatury, Splusk Or Hja-Ppewny siebie WAer Are Izaangażowany
Podczas używania wysokociśnieniowej maszyny do cięcia strumieniem wody lub plazmą, temperatura w obszarze cięcia może w mgnieniu oka osiągnąć tysiące stopni Celsjusza, a metal w miejscu cięcia jest topiony i wyrzucany z dużą prędkością. Wymagam, aby wszyscy operatorzy po rozpoczęciu cięcia pozostawali w odległości co najmniej 0.5 metra od głowicy tnącej i nie wchodzili do obszaru cięcia. Monitorowanie, regulacja lub obserwacja mogą odbywać się wyłącznie za pomocą zdalnego ekranu lub zamkniętego okna obserwacyjnego.
Podsumowując:
Chociaż cięcie blach aluminiowych to „zimny proces”, ukryte zagrożenia dla bezpieczeństwa nigdy nie zniknęły. Standaryzacja działania nie tylko chroni ludzi, ale także zapewnia ciągłość działania sprzętu i projektów. Pamiętaj – każde zignorowanie zasad bezpieczeństwa to zagrożenie wypadkami. Dlatego wolę poświęcić 5 minut więcej na sprawdzenie, niż ryzykować ewentualne 5-dniowe przestoje.
Polecane Cwydając Metody For Different Pprojekty
Różne projekty cięcia płyt aluminiowych charakteryzują się znacząco zróżnicowanym doborem narzędzi i wymaganiami procesowymi. Jako inżynier zajmujący się precyzyjną obróbką skrawaniem, zawsze kieruję się zasadą: „wybór odpowiedniego narzędzia zapewni dwukrotnie lepszy rezultat przy o połowę mniejszym nakładzie pracy”. Niezależnie od tego, czy chodzi o domowe majsterkowanie, proofing przemysłowy z tolerancją ±0.01 mm, czy duże zamówienia dla branży budowlanej i produkcyjnej, prawidłowe dobranie metody cięcia jest kluczem do zapewnienia wydajności i jakości.
Poniżej przedstawiam zalecane metody cięcia, które podsumowałem na podstawie typowych scenariuszy projektów. Mam nadzieję, że będą one stanowić jasne odniesienie w praktyce:
| typ projektu | Zalecane narzędzia tnące | Funkcje i zalecenia |
| Domowe DIY Małe przedmioty | Nożyce do metalu lub wyrzynarka | Nadaje się do cienkich płyt aluminiowych o grubości 1-3 mm. Jest prosta w obsłudze i tania, dzięki czemu nadaje się do użytku indywidualnego lub produkcji małoseryjnej. |
| Wysoka precyzja proofingu | Frezarka CNC / Maszyna do cięcia laserowego CNC | Dokładność sięga ±0.01 mm, co jest przydatne w przypadku produkcji pojedynczych sztuk lub próbek w medycynie, lotnictwie i innych dziedzinach, w których obowiązują wyjątkowo wysokie wymagania dotyczące konturu i rozmiaru. |
| Produkcja masowa | Maszyna do dziurkowania CNC / Maszyna do cięcia plazmowego CNC | Urządzenie to nadaje się do szybkiego cięcia powtarzalnych grafik, przy wysokiej wydajności i niskich kosztach jednostkowych, i sprawdza się w przypadku zamówień o dużej objętości, na przykład przy wsadowym przetwarzaniu ścian osłonowych budynków lub radiatorów. |
| Części o zakrzywionym kształcie | Maszyna do grawerowania CNC / Maszyna do cięcia strumieniem wody CNC | Nadaje się do cięcia skomplikowanych konturów, drążenia wewnętrznego lub cięcia łukowego, z gładkimi krawędziami nacięcia i bez strefy wpływu ciepła. Szczególnie nadaje się do elementów dekoracyjnych i niestandardowych części przemysłowych. |
FAQ
Jaki jest najłatwiejszy sposób cięcia płyt aluminiowych?
Z mojego doświadczenia wynika, że najłatwiejszym sposobem cięcia płyt aluminiowych o grubości poniżej 3 mm są nożyce do metalu lub wyrzynarka z ostrzem o drobnych zębach. Narzędzia te zapewniają wystarczającą kontrolę i minimalną konieczność konfiguracji, szczególnie w przypadku małych prac. W przypadku płyt o grubości powyżej 6 mm, dla lepszej wydajności i jakości cięcia, polecam użycie piły tarczowej z ostrzem z węglików spiekanych.
Jakie jest najlepsze narzędzie do cięcia aluminium?
Jeśli chodzi o precyzję i szybkość, najlepszym narzędziem jest wycinarka laserowa CNC. Zapewnia ona czyste krawędzie i dokładność rzędu ±0.05 mm. Do obróbki ręcznej, piła tarczowa z ostrzem z węglika spiekanego o 60–80 zębach zapewnia niezawodne rezultaty na arkuszach o grubości do 10 mm. Wybór narzędzia zależy od grubości, wykończenia i objętości.
Jaki jest najlepszy bit do cięcia aluminium?
Zawsze używam frezu trzpieniowego ze stali szybkotnącej (HSS) lub węglika spiekanego przeznaczonego do metali nieżelaznych. Najlepiej sprawdza się dwuostrzowy frez płaski z polerowanym wykończeniem i skosem 45°. Na przykład, dwuostrzowy frez z węglika spiekanego o średnicy 6 mm z powłoką TiAlN zapewnia płynne cięcie i redukuje narost na krawędzi skrawającej aluminium.
Jaka piła jest najlepsza do cięcia płyt aluminiowych?
Idealna jest piła tarczowa z ostrzem z węglika spiekanego (np. 80T lub 100T). Zazwyczaj używam piły o prędkości 3,000–6,000 obr./min i średnicy ostrza 7–10 cali. Zapewnia równowagę między prędkością a kontrolą i dobrze sprawdza się w przypadku płyt o grubości do 12 mm przy odpowiednim zacisku i smarowaniu.
Czy do cięcia aluminium potrzebna jest specjalna piła?
Tak. Polecam używanie pił specjalnie zaprojektowanych do metali nieżelaznych. Piły te charakteryzują się wolniejszym posuwem, mniejszym odstępem między zębami (np. 80T+) i często są wyposażone we wbudowane systemy smarowania. Standardowe brzeszczoty do drewna powodują zadziory, przegrzanie lub awarię brzeszczotu w przypadku stosowania na aluminium.
Czy tniemy aluminium szybko czy wolno?
Aluminium tnę z umiarkowanymi lub wysokimi prędkościami posuwu i niskimi prędkościami wrzeciona. Na przykład, na frezarkach CNC, ustawiam prędkość posuwu na 800–1,200 mm/min i obroty na minutę w zakresie 10 000–14 000. Zbyt wolne cięcie zwiększa tarcie i powstawanie zadziorów, a zbyt szybkie grozi stopieniem lub zużyciem narzędzia. Kluczem jest równowaga.
Jak ciąć profil aluminiowy w domu?
W domu używam piły ukosowej z ostrzem z węglików spiekanych i zaciskami dla bezpieczeństwa. W przypadku profili takich jak 6063-T5, tarcza o 60–80 zębach, pracująca z prędkością 3,500 obr./min, sprawdza się dobrze. Dodanie lekkiego oleju (np. WD-40) poprawia jakość cięcia. Zawsze noś sprzęt ochronny i tnij równomiernie, aby uniknąć wibracji i drgań.















