
We współczesnym przemyśle produkcyjnym jednym z najczęściej zadawanych pytań jest: „Jaka precyzja może być w rzeczywistości precyzyjna obróbka?”. Wraz z rozwojem technologii CNC, obróbki pięcioosiowej i zaawansowanych systemów kontroli, dokładność obróbki wzrosła z poziomu milimetrów do mikrometrów, a w niektórych dziedzinach ultraprecyzji, nawet do poziomu kontroli nanometrów. Precyzja nie jest jednak wartością stałą. Jest ona wynikiem połączenia możliwości maszyny, sterowania procesem, zachowania materiału i warunków środowiskowych. Różne branże i zastosowania wymagają również bardzo zróżnicowanych poziomów dokładności.
Zakresy dokładności różnych metod obróbki
Różne procesy obróbki definiują różne granice precyzji.
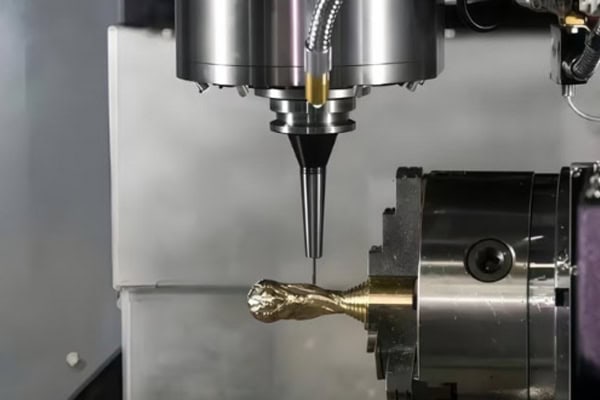
Zakres dokładności konwencjonalnej obróbki CNC
Standardowa obróbka CNC jest najpowszechniej stosowaną metodą przemysłową.
- Typowa dokładność obróbki wynosi około ±0.05 mm
- W stabilnych warunkach maszyny może osiągnąć ±0.02 mm
- Nadaje się do ogólnych części mechanicznych o umiarkowanych wymaganiach dotyczących tolerancji
- W produkcji masowej mogą nadal występować niewielkie wahania
Poziom ten jest używany głównie do ogólnych elementów konstrukcyjnych.
Wysoka precyzja obróbki CNC
Wkraczając w fazę wysokiej precyzji, wymagania dotyczące kontroli znacznie wzrastają.
- Standardowa obróbka o wysokiej precyzji może osiągnąć dokładność ±0.01 mm
- Dzięki zoptymalizowanym procesom może osiągnąć stabilność ±0.005 mm
- Wymaga ściślejszej kontroli nad urządzeniami, narzędziami i ścieżkami procesu
- Musi być obsługiwany przez stabilne środowiska i zaawansowane systemy kontroli
Poziom ten jest powszechnie stosowany w komponentach medycznych, motoryzacyjnych i lotniczych.
Możliwość obróbki ultraprecyzyjnej
W przypadku zastosowań najwyższej klasy dokładność może być jeszcze większa.
- Mikroobróbka może osiągnąć dokładność ±0.001 mm (mikron)
- Elementy optyczne i półprzewodnikowe mogą osiągnąć kontrolę powierzchni na poziomie nanometrów
- Wymaga maszyn o najwyższej precyzji i środowisk o stałej temperaturze
- Niezwykle wrażliwy na stabilność materiału
Poziom ten jest zazwyczaj stosowany w badaniach i zaawansowanych systemach optycznych.
Kluczowe czynniki wpływające na dokładność obróbki
Nawet przy użyciu tego samego sprzętu, ostateczna dokładność może się znacznie różnić.
Dokładność obrabiarki i stabilność konstrukcyjna
Obrabiarka wyznacza górną granicę precyzji.
- Dokładność prowadnicy wpływa na możliwość pozycjonowania
- Bicie wrzeciona wpływa na stabilność cięcia
- Niewystarczająca sztywność wzmacnia błędy drgań
- Długotrwała eksploatacja powoduje odkształcenia termiczne
- Różne marki maszyn charakteryzują się różnymi poziomami stabilności
Im stabilniejsza maszyna, tym łatwiej kontrolować błędy.
Projektowanie procesów i kontrola ścieżki narzędzia
Strategia obróbki ma bezpośredni wpływ na końcową dokładność.
- Słabe ścieżki narzędzi powodują kumulację błędów
- Strategia obróbki zgrubnej i wykańczającej wpływa na uwalnianie odkształceń
- Wiele ustawień zwiększa odchylenia pozycjonowania
- Ustawienia kompensacji narzędzia wpływają na wymiary końcowe
- Nieprawidłowa kolejność obróbki może uniemożliwić wprowadzenie korekt
Projekt procesu określa sposób generowania błędów.
Właściwości materiałów i ich wpływ
Zachowanie materiału ma duży wpływ na stabilność obróbki.
- Stopy aluminium są stosunkowo stabilne i łatwiejsze do kontrolowania
- Stal nierdzewna ma tendencję do gromadzenia ciepła podczas obróbki
- Stopy tytanu są bardzo wrażliwe na zmiany naprężeń
- Tworzywa sztuczne konstrukcyjne są podatne na zmiany temperatury
- Materiały o wysokim naprężeniu szczątkowym mogą ulegać odkształceniom po obróbce mechanicznej
Im bardziej stabilny materiał, tym łatwiej uzyskać precyzję.
Środowisko i kontrola określają ostateczne granice precyzji
Prawdziwa wysoka precyzja to nie tylko prawidłowa obróbka, ale również utrzymanie stabilności w czasie.
Znaczenie kontroli temperatury
Zmiany temperatury są jednym z głównych źródeł błędów na poziomie mikronów.
- Rozszerzalność cieplna maszyn zmienia położenie narzędzi
- Nagrzewanie przedmiotu obrabianego powoduje zmiany wymiarów
- Wahania temperatury otoczenia wpływają na dokładność pomiaru
- Długie cykle obróbki powodują kumulację błędów termicznych
Większość precyzyjnej produkcji opiera się na środowisku o stałej temperaturze.
Możliwość inspekcji definiuje wiarygodność dokładności
Bez pomiaru nie da się zweryfikować precyzji.
- Współrzędnościowe maszyny pomiarowe (CMM) służą do kontroli o wysokiej precyzji
- Kontrola w trakcie procesu zmniejsza ryzyko błędów w partiach
- Środowiska pomiarowe muszą odpowiadać warunkom obróbki
- Dokładność kontroli musi przewyższać dokładność samej obróbki
- Inspekcja oparta na danych pomaga optymalizować procesy
Systemy kontroli są ostatecznym czynnikiem precyzji.
Spójność partii definiuje rzeczywistą zdolność produkcyjną
Łatwo jest osiągnąć precyzję w przypadku pojedynczych części, ale trudno jest uzyskać stabilną produkcję masową.
- Zużycie narzędzi powoduje stopniowe przesuwanie wymiarów
- Różnice w partii materiału wpływają na spójność
- Różnice między operatorami powodują zróżnicowanie systemu
- Stabilność procesu określa ogólny zakres wahań
- Długie cykle produkcyjne ujawniają ukryte problemy
Prawdziwa precyzja to kwestia długoterminowej stabilności.
Dokładność obróbki precyzyjnej waha się od ±0.05 mm do mikrometrów, a nawet nanometrów. Jednak rzeczywista osiągalna precyzja nie jest determinowana wyłącznie przez urządzenia, ale przez cały system produkcyjny, w tym projektowanie procesu, kontrolę środowiska, dobór materiałów i możliwości kontroli. Tylko wtedy, gdy wszystkie te czynniki współdziałają w stabilnym systemie, można osiągnąć prawdziwie wysoką precyzję i powtarzalność. W sektorze produkcji wysokiej klasy firmy takie jak Tirapid, specjalizujące się w złożonej i precyzyjnej obróbce, zapewniają stabilną dokładność na poziomie mikrometrów i powtarzalność produkcji seryjnej dzięki dojrzałym systemom procesowym i rygorystycznym mechanizmom kontroli jakości.
















