
Koła zębate stosowane w urządzeniach przemysłowych mogą wydawać się niepozorne, ale po zamontowaniu nawet niewielki błąd wymiarowy może stać się poważnym problemem. Niewielkie odchylenie profilu zęba lub położenia otworu może być trudne do zauważenia, a hałas, wibracje i przyspieszone zużycie mogą pojawić się szybko po montażu. W przypadku urządzeń pracujących w trybie ciągłym koło zębate musi spełniać więcej niż tylko wymagania rysunku. Musi płynnie się zazębiać, zachowywać stabilność wymiarową i wytrzymywać wielokrotne operacje. Obróbka CNC może zapewnić lepszą kontrolę średnicy zewnętrznej koła zębatego, otworu, powierzchni czołowej i powiązanych cech, ale planowanie procesu i kontrola są równie ważne.
Na co należy zwrócić uwagę podczas obróbki CNC kół zębatych w urządzeniach przemysłowych?
Koła zębate to funkcjonalne elementy mechaniczne, w których wymiary zewnętrzne stanowią jedynie część wymagań. Profil zębów, odstęp między zębami, położenie otworu oraz relacje między obrobionymi powierzchniami mogą wpływać na rzeczywistą wydajność. Koła zębate stosowane w urządzeniach przemysłowych często wymagają ciągłej pracy przez długi czas. Niewielkie odchylenia w obróbce mogą stopniowo prowadzić do nadmiernego hałasu, wzrostu temperatury lub problemów z przekładnią. Wyjaśnienie krytycznych wymiarów i danych obróbkowych przed rozpoczęciem produkcji może znacznie zwiększyć stabilność całego procesu produkcyjnego.
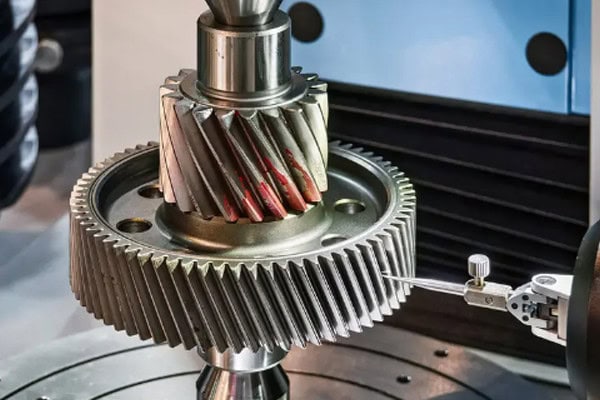
Profil zęba i odstęp między zębami wpływają na zazębienie
Płynna praca koła zębatego po montażu w dużej mierze zależy od dokładności profilu i odstępu między zębami. Stabilne narzędzia i odpowiednie ścieżki skrawania są niezbędne podczas obróbki, zwłaszcza podczas obróbki wykańczającej. W przypadku precyzyjnych elementów przekładni, należy również zwrócić uwagę na chropowatość powierzchni i zadziory na powierzchniach zębów.
- Kontroluj profil zęba: Nadmierne odchylenie profilu może powodować nierównomierny kontakt pomiędzy współpracującymi kołami zębatymi i wytwarzać dodatkowy hałas podczas pracy.
- Utrzymuj stałe odstępy między zębami: Znaczny błąd w odstępie między pojedynczymi zębami może powodować okresowe wahania w trakcie transmisji.
- Należy zadbać o dokładne wykończenie korzeni i wierzchołków zębów: Zadziory lub ślady obróbki w tych obszarach mogą przyspieszyć zużycie koła zębatego po rozpoczęciu eksploatacji.
Obróbka kół zębatych to nie tylko wycięcie okręgu zębów wokół półfabrykatu. Ważne jest zachowanie spójnej relacji geometrycznej między każdym zębem. W przypadku elementów wyposażenia przemysłowego produkowanych partiami, stabilna dokładność jest o wiele cenniejsza niż wyprodukowanie tylko jednej, wizualnie idealnej próbki.
Dokładność otworu i powierzchni czołowej wpływa na montaż
Koła zębate są zazwyczaj montowane na wałach, tulejach lub innych elementach przekładni, co sprawia, że otwór i powierzchnia czołowa stanowią istotne punkty odniesienia podczas montażu. Jeśli średnica otworu, okrągłość lub stan powierzchni czołowej są nierównomierne, koło zębate może pracować mimośrodowo po montażu. Im szybciej pracuje urządzenie, tym bardziej widoczne mogą być te problemy.
| Obszar krytyczny | Skupienie na obróbce CNC | Wpływ na sprzęt |
| Powierzchnia zęba | Profil zęba, odstępy między zębami, jakość powierzchni | Stabilność siatki i hałas roboczy |
| Zanudzać | Średnica, okrągłość, dokładność położenia | Dopasowanie wału i współosiowość |
| Powierzchnia końcowa | Płaskość, relacja prostopadła | Pozycjonowanie osiowe |
| Korzeń zęba | Obróbka narożników, usuwanie zadziorów, obszary przejściowe | Żywotność i stabilność działania |
| Średnica zewnętrzna | Wymiar, bicie | Prześwit i ruch pomiędzy sąsiadującymi elementami |
Nie należy ignorować bicia przekładni
Nawet jeśli wymiary głównych zębów wydają się spełniać wymagania, gotowe koło zębate należy nadal sprawdzić pod kątem bicia promieniowego i osiowego. W przypadku urządzeń przemysłowych wymagających dużej prędkości obrotowej lub precyzyjnego pozycjonowania, nawet niewielka mimośrodowość może wpłynąć na wydajność przekładni. Wybór punktu odniesienia obróbki, mocowania i dokładność maszyny mogą mieć wpływ na końcowy wynik.
Materiały kół zębatych wymagają różnych strategii obróbki CNC
Koła zębate do urządzeń przemysłowych mogą być produkowane z różnych materiałów, w tym stali stopowej, stali nierdzewnej, stopów aluminium i niektórych stopów miedzi. Ich twardość, wytrzymałość i warunki obróbki cieplnej mogą powodować bardzo zróżnicowane zachowanie podczas skrawania. Podczas zakupu samo podanie nazwy materiału może nie wystarczyć. Przed rozpoczęciem obróbki należy również potwierdzić gatunek materiału, jego stan i wymaganą wydajność końcową.
Koła zębate ze stali stopowej wymagają uwagi w zakresie odporności na zużycie i obróbki po obróbce
Stal stopowa jest szeroko stosowana do produkcji kół zębatych, które muszą wytrzymywać większe obciążenia przekładni. Proces obróbki skrawaniem musi uwzględniać obróbkę zgrubną, wykańczającą oraz zmiany wymiarów spowodowane późniejszą obróbką cieplną. Jeśli wymagane jest nawęglanie, hartowanie lub inny proces hartowania powierzchniowego, należy z wyprzedzeniem zaplanować odpowiedni naddatek na obróbkę. W przeciwnym razie korekta wymiarów po obróbce może być utrudniona.
- Kontroluj usuwanie materiału podczas obróbki zgrubnej: Ustal podstawową geometrię koła zębatego w stabilny sposób i zmniejsz ilość pracy potrzebnej do późniejszej obróbki wykańczającej.
- Przed obróbką cieplną należy pozostawić odpowiedni zapas: należy zachować wystarczającą ilość materiału na późniejsze korekty i operacje wykończeniowe.
- Po utwardzeniu należy sprawdzić powierzchnię zęba: potwierdzić, czy twardość i wymiary spełniają zamierzone wymagania operacyjne.
Koła zębate ze stali nierdzewnej wymagają lepszej kontroli ciepła obróbki
Stal nierdzewna charakteryzuje się stosunkowo wysoką wytrzymałością i może powodować gromadzenie się narostów, wydzielanie ciepła i przyspieszone zużycie narzędzia podczas obróbki. Jeśli parametry skrawania nie są odpowiednio kontrolowane, na powierzchni zęba mogą pojawić się niepożądane ślady obróbki. Podczas obróbki tego materiału należy zwrócić szczególną uwagę na stan narzędzia, chłodzenie i odprowadzanie wiórów.
Koła zębate ze stopu aluminium wymagają uwagi ze względu na zadziory i odkształcenia
Koła zębate ze stopu aluminium są lekkie i mogą być stosowane w urządzeniach przemysłowych, gdzie istotna jest redukcja masy lub bezwładności. Materiał jest stosunkowo łatwy w obróbce, ale zadziory mogą tworzyć się wokół zębów i otworów. Cienkie elementy mogą również odkształcać się pod wpływem nadmiernej siły zacisku. Prawidłowe mocowanie i dedykowany proces gratowania mogą pomóc w zachowaniu dokładności wymiarowej.
Różne materiały wymagają różnych strategii obróbki. Prosząc o wycenę, klienci powinni podać gatunek materiału, twardość, wymagania dotyczące obróbki cieplnej oraz przewidywane warunki pracy. Przejrzyste informacje pozwalają dostawcy na wczesną identyfikację potencjalnych problemów obróbkowych i ograniczenie niepotrzebnych zmian w późniejszym czasie.
W jaki sposób przekładnie urządzeń przemysłowych mogą zachować spójność w produkcji seryjnej?
Prawdziwe wyzwanie często zaczyna się, gdy projekt przekładni przechodzi z etapu produkcji prototypowej do seryjnej. Wyprodukowanie jednego, kwalifikowanego koła zębatego nie jest szczególnie trudne; utrzymanie stabilnej dokładności w przypadku dziesiątek, a nawet setek części stanowi znacznie większe wyzwanie dla procesu obróbki CNC. Zużycie narzędzi, zmienność mocowania, zmiany materiału i stan maszyny mogą stopniowo zmieniać wymiary w trakcie produkcji.
Przed rozpoczęciem produkcji seryjnej należy ustalić kluczowe parametry
Przed rozpoczęciem regularnej produkcji należy potwierdzić poprawność rysunków, materiał, dane dotyczące obróbki, oprzyrządowanie i wymiary krytyczne. Po pomyślnym przejściu testów montażowych prototypu, metoda produkcji nie powinna być przypadkowo zmieniana w trakcie produkcji masowej.
- Zablokuj wersję rysunku: Zapobiegaj jednoczesnemu używaniu różnych wersji na hali produkcyjnej.
- Zachowaj spójne dane bazowe dotyczące obróbki: Zmniejsz różnice w pozycjonowaniu pomiędzy partiami produkcyjnymi.
- Rejestrowanie krytycznych wymiarów: tworzenie przydatnych danych referencyjnych do przyszłego monitorowania produkcji i procesów.
- Zarządzaj żywotnością narzędzia: Nadmierne zużycie narzędzia może stopniowo wpływać na powierzchnie zębów, wymiary otworu i ogólną dokładność obróbki.
Kontrola w trakcie procesu jest bardziej praktyczna niż sprawdzanie wszystkiego na końcu
Jeśli odchylenia wymiarowe zostaną wykryte dopiero po ukończeniu całej partii, koszty przeróbek mogą gwałtownie wzrosnąć. Podczas produkcji kluczowe parametry, takie jak grubość zęba, średnica otworu, stan powierzchni czołowej i bicie, mogą być sprawdzane w odpowiednich odstępach czasu. W przypadku większych zamówień, zatwierdzenie pierwszego egzemplarza i rejestracja procesu mogą również pomóc w utrzymaniu stabilnych warunków obróbki.
Co należy sprawdzić przed wysyłką?
Kontrola końcowa nie powinna koncentrować się jedynie na zarysowaniach i widocznych wadach powierzchni. Klienci z branży urządzeń przemysłowych potrzebują części, które można zamontować bez zbędnych regulacji, dlatego kluczowe wymiary, powierzchnie zębów, położenie otworów oraz wszelkie określone wymagania dotyczące materiału lub obróbki cieplnej należy sprawdzić pod kątem zgodności z rysunkiem i specyfikacją zakupu.
| Przedmiot kontroli | Kluczowa treść | Typowy cel |
| Całkowite wymiary | Średnica zewnętrzna, szerokość koła zębatego, itp. | Potwierdź podstawowe specyfikacje |
| Parametry przekładni | Profil zęba, odstępy między zębami, grubość zęba | Sprawdź wymagania dotyczące siatki |
| Zanudzać | Średnica, okrągłość | Sprawdź dopasowanie wału |
| Skończyć się | Bicie promieniowe i osiowe | Zmniejsz działanie mimośrodowe |
| Materiał i obróbka cieplna | Stan materiału, twardość | Spełnianie wymagań operacyjnych |
Jak ocenić dostawcę usług obróbki CNC w zakresie kół zębatych do urządzeń przemysłowych?
Zakup przekładni to coś więcej niż porównywanie cen jednostkowych. Ponieważ przekładnie bezpośrednio wpływają na montaż i wydajność przekładni, przed złożeniem zamówienia warto sprawdzić doświadczenie w obróbce, interpretację rysunków, możliwości kontroli i stabilność produkcji seryjnej. W przypadku niestandardowych komponentów do urządzeń przemysłowych, czynniki te mogą mieć bezpośredni wpływ na koszty dostawy i przeróbek.
Weź pod uwagę doświadczenie w obróbce i możliwości inspekcyjne
Posiadanie odpowiedniego sprzętu CNC to dopiero początek. Doświadczenie dostawcy w zakresie precyzyjnych komponentów przekładniowych jest bardziej przydatne przy ocenie, czy będzie on w stanie zrealizować konkretny projekt. Klienci mogą pytać o możliwości obróbki kół zębatych, dokładność otworu, metody kontroli powierzchni zębów oraz o możliwość dostarczenia raportów z kontroli wymiarowej. W przypadku projektów wymagających obróbki cieplnej warto również potwierdzić, w jaki sposób skoordynowane są procesy obróbki i obróbki po obróbce.
Rozwój prototypu powinien płynnie łączyć się z zamówieniami zbiorczymi
Wiele projektów urządzeń przemysłowych rozpoczyna się od niewielkiej ilości kół zębatych do testów montażowych. Po weryfikacji projektu zamówienie może trafić do regularnej produkcji. Jeśli procesy produkcji prototypu i produkcji seryjnej są zupełnie inne, różnice wymiarowe mogą pojawić się później. Bardziej stabilnym podejściem jest przeniesienie zweryfikowanych danych, oprzyrządowania i parametrów krytycznych z produkcji prototypu do kolejnej produkcji seryjnej.
Efektywność komunikacji jest również częścią kosztów zaopatrzenia
Rysunki kół zębatych mogą zawierać informacje takie jak moduł, kąt przyłożenia, liczba zębów, szerokość koła zębatego, średnica otworu, tolerancje oraz wymagania dotyczące obróbki cieplnej. Każdy niejasny szczegół może wpłynąć na wynik obróbki. Dostawca, który zidentyfikuje potencjalne problemy i potwierdzi niejasne wymagania przed wyceną, może zaoszczędzić sporo czasu w porównaniu z odkrywaniem problemów po rozpoczęciu produkcji. W przypadku niestandardowych komponentów urządzeń przemysłowych, dobra komunikacja na początku może ograniczyć niepotrzebne modyfikacje i późniejsze przeróbki.
Obróbka CNC kół zębatych w urządzeniach przemysłowych ostatecznie zależy od dokładności przekładni, stabilności montażu i powtarzalności produkcji. Od profilu i odstępu zębów, przez otwory, bicie, obróbkę materiału, po kontrolę partii, każdy etap wymaga jasnego planu produkcji. Dla klientów wymagających prototypów kół zębatych, obróbki niestandardowej lub produkcji seryjnej, TIRAPID zapewnia wsparcie, od przeglądu rysunków i obróbki CNC, po kontrolę jakości, pomagając w płynniejszym przejściu niestandardowych kół zębatych do montażu urządzeń przemysłowych.
















