
Automatyczny sprzęt do załadunku i rozładunku opiera się na różnorodnych, precyzyjnych komponentach, które umożliwiają kompletowanie, przenoszenie, pozycjonowanie i umieszczanie części. Komponenty, takie jak części ramion robotów, mają specyficzne wymagania wymiarowe. Dla projektantów sprzętu i zespołów zaopatrzenia, obróbka mechaniczna części wpływa nie tylko na wydajność montażu, ale także na obciążenia ruchu, dobór materiałów, wykonalność konstrukcji, metody kontroli i harmonogramy dostaw. Opracowanie rozwiązania obróbkowego w oparciu o pozycję roboczą i warunki obciążenia każdego komponentu może ograniczyć późniejsze modyfikacje i poprawić efektywność rozwoju sprzętu.
Które części urządzeń do automatycznego załadunku i rozładunku nadają się do obróbki CNC?
Automatyczne systemy załadunku i rozładunku obejmują wiele modułów funkcjonalnych do przemieszczania, pozycjonowania i podtrzymywania. Priorytety obróbki różnią się w zależności od komponentów i muszą być określone w zależności od ich rzeczywistych zastosowań.
Części ramienia robota i chwytaka
Ramiona i chwytaki robotyczne odpowiadają za podnoszenie i przenoszenie obrabianych elementów, natomiast relacje wymiarowe między obszarami połączeń bezpośrednio wpływają na wydajność ruchu.
- Złącza ramienia robota: Nacisk położony jest na kontrolowanie wymiarów otworów montażowych, otworów wału i powierzchni połączeń.
- Podstawy chwytaków: Określ konstrukcję montażową zgodnie ze specyfikacjami siłownika i przedmiotu obrabianego.
- Elementy chwytaka: Pozycja styku i szczelina otwarcia muszą być dopasowane do kształtu przedmiotu obrabianego.
Dokładna obróbka elementów ruchomych pozwala zachować stabilność operacji chwytania.
Elementy pozycjonujące i prowadzące
Mechanizmy pozycjonujące ustalają punkty odniesienia obrabianego przedmiotu i kierują ruchem, co sprawia, że dopasowanie wymiarowe ma duże znaczenie podczas obróbki.
- Bloki pozycjonujące: Ustal punkt odniesienia przedmiotu obrabianego. Nadmierne odchylenia wymiarowe mogą wpłynąć na dokładność powtarzanego pozycjonowania.
- Kołki ustalające: Kontroluj wymiary i relacje położenia między kołkami a otworami, aby zapewnić właściwy montaż.
- Elementy przewodnika: Zaprojektuj odpowiednie odstępy i powierzchnie styku zgodnie z kierunkiem ruchu.
Dobrze zaprojektowana struktura pozycjonowania pomaga zachować stabilny cykl załadunku i rozładunku.
Montaż i transport elementów konstrukcyjnych
Płyty bazowe, wsporniki i elementy przenośników zapewniają mocowanie i nośność. Jakość ich obróbki może wpływać na relacje montażowe między wieloma modułami.
| Typ części | Wspólne materiały | Główne wymagania dotyczące obróbki |
| Złącza ramienia robota | Stop aluminium, stal | Pozycje otworów, koncentryczność, płaskość |
| Podstawy chwytaków | Stop aluminium, stal | Wymiary montażowe, rozstaw otworów |
| Bloki pozycjonujące | Stal, stal nierdzewna | Wymiary pozycjonowania, dokładność dopasowania |
| Komponenty przewodnika | POM, stal, stal nierdzewna | Prześwit, odporność na zużycie |
| Montaż płyt bazowych | Stop aluminium, stal | Płaskość, pozycje otworów |
| Części mechanizmu transportowego | Stop aluminium, stal, tworzywa konstrukcyjne | Dokładność wymiarowa, dokładność montażu |
Różne zastosowania części wymagają odrębnych specyfikacji dotyczących materiałów, dokładności obróbki i stanu powierzchni.
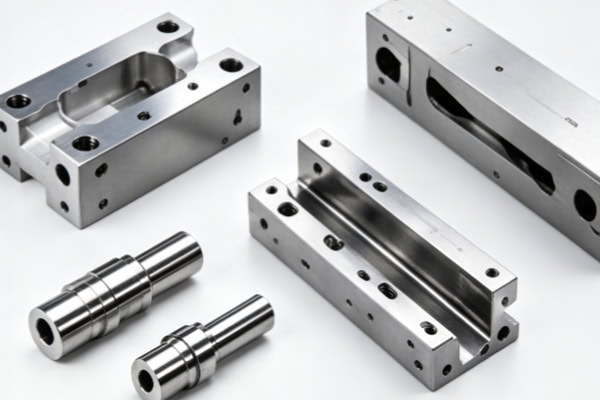
Jak można zagwarantować dokładność obróbki części urządzeń do automatycznego załadunku i rozładunku?
Automatyczne mechanizmy załadunku i rozładunku obejmują wiele ciągłych ruchów. Kluczowe wymiary są ze sobą powiązane, dlatego produkcja wymaga przejrzystego procesu kontroli dokładności.
Przed obróbką sprawdź rysunki i konstrukcje
Przed formalną produkcją należy dokonać przeglądu projektów części z perspektywy produkcyjnej w celu zidentyfikowania problemów, które mogą mieć wpływ na obróbkę i montaż. Podczas potwierdzania tolerancji krytycznych należy rozróżnić wymiary ogólne od istotnych wymiarów związanych z ramionami robota, chwytakami i mechanizmami pozycjonującymi. Podczas kontroli cienkich ścianek i głębokich rowków należy ocenić sztywność obróbki, dostęp do narzędzi i warunki odprowadzania wiórów. Podczas określania punktów odniesienia obróbki należy zaplanować powierzchnie pozycjonujące i metody mocowania zgodnie z relacjami montażowymi. Dokładny przegląd wstępny może ograniczyć częste modyfikacje procesu podczas obróbki.
Wybierz metodę obróbki CNC zgodnie ze strukturą
Różne części mają różne wymagania dotyczące liczby powierzchni obróbczych i kątów ustawienia narzędzi. Typ maszyny należy dobrać w zależności od struktury geometrycznej.
- CNC 3-osiowe: Nadaje się do montażu płyt, wsporników i konwencjonalnych elementów mocujących.
- CNC 4-osiowe: Nadaje się do obróbki części z wielu kierunków.
- CNC 5-osiowe: Nadaje się do skomplikowanych, zakrzywionych powierzchni, konstrukcji wielostronnych i komponentów, w których należy zminimalizować liczbę powtarzanych ustawień.
- Toczenie CNC: Nadaje się do wałów, tulei i innych części obrotowych.
Dopasowanie metody obróbki do struktury części pozwala kontrolować wydajność obróbki i spójność wymiarową.
Kontrola krytycznych wymiarów po obróbce
Po wyprodukowaniu należy przeprowadzić szczegółową kontrolę zgodnie z rysunkami technicznymi i wymaganiami montażowymi.
- Średnica otworu i odstępy między otworami: Sprawdź prawidłowość połączeń mechanicznych i pozycji montażu.
- Płaskość i prostopadłość: Sprawdź, czy punkty odniesienia montażowe spełniają wymagania montażowe.
- Koncentryczność i dokładność położenia: nacisk na dopasowanie pomiędzy elementami obrotowymi i mechanizmami ruchu.
- Kontrola CMM: Nadaje się do kontroli części o skomplikowanej strukturze lub wymagających dużej dokładności.
Wyniki kontroli dostarczają przejrzystych danych wymiarowych na potrzeby montażu części.
Jak dobierać materiały do produkcji części urządzeń do automatycznego załadunku i rozładunku?
Wybór materiału determinuje wagę części, jej wytrzymałość, odporność na zużycie i wydajność obróbki. Powinien on być oparty na prędkości ruchu, obciążeniu i środowisku pracy.
Stopy aluminium do konstrukcji ruchomych
Komponenty takie jak złącza ramion robotów, podstawy mocowań i płyty montażowe zazwyczaj wymagają kontroli masy, aby zmniejszyć obciążenie mechanizmów ruchu. Stop aluminium 6061 nadaje się do wsporników, płyt bazowych i konwencjonalnych złączy, natomiast stop aluminium 7075 nadaje się do lekkich konstrukcji wymagających większej wytrzymałości. Obróbkę powierzchni stopu aluminium można dobrać w zależności od odporności na zużycie, ochrony antykorozyjnej lub wymagań estetycznych. W przypadku mechanizmów ruchu o dużej prędkości, rozsądna kontrola masy części może pomóc w poprawie ogólnej reakcji dynamicznej.
Stal i tworzywa konstrukcyjne do zastosowań specjalnych
Różne obszary funkcjonalne mają różne priorytety materiałowe, co pozwala na stosowanie różnych systemów materiałowych w elementach nośnych i przesuwnych.
- Stal: Nadaje się do pozycjonowania i łączenia elementów wymagających dużej nośności i odporności na zużycie.
- Stal nierdzewna: Nadaje się do środowisk wilgotnych lub obszarów narażonych na ryzyko korozji.
- POM: Nadaje się do niektórych konstrukcji prowadzących o niskim tarciu i odporności na zużycie.
- PEEK: Nadaje się do specjalistycznych elementów wymagających wyższej odporności na temperaturę i zużycie.
Dobór materiałów w zależności od warunków pracy pozwala dopasować wydajność części do środowiska pracy sprzętu.
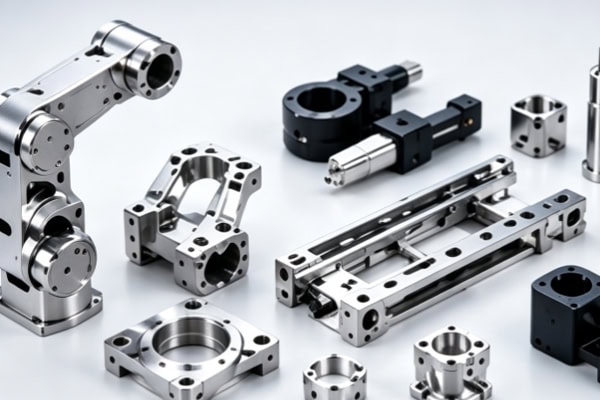
Jak wybrać dostawcę usług obróbki skrawaniem części do urządzeń do automatycznego załadunku i rozładunku?
Projekty urządzeń automatyki zazwyczaj obejmują weryfikację projektu, montaż prototypów i produkcję seryjną. Możliwość zapewnienia ciągłego wsparcia przez dostawcę może wpływać na efektywność realizacji projektu.
Ocena możliwości obróbki wieloosiowej i precyzyjnej produkcji
Przy zakupie usług obróbki skrawaniem należy sprawdzić, czy producent dysponuje sprzętem i procesami umożliwiającymi obróbkę różnych struktur części.
- Obróbka 3-osiowa, 4-osiowa i 5-osiowa: spełnienie wymagań produkcyjnych dotyczących części o różnym stopniu złożoności konstrukcyjnej.
- Precyzyjne frezowanie CNC: obsługuje pozycje otworów, rowki, powierzchnie zakrzywione i złożone profile.
- Toczenie CNC: obejmuje elementy obrotowe, takie jak wały i tuleje.
Rozsądny zakres możliwości obróbki może ograniczyć konieczność koordynacji z wieloma dostawcami w trakcie realizacji projektu.
Ocena możliwości DFM, inspekcji i dostaw wsadowych
Oprócz maszyn obróbczych, na realizację projektu wpływ mają także wsparcie inżynieryjne i zarządzanie produkcją.
- Analiza DFM: Identyfikacja potencjalnych ryzyk produkcyjnych przed rozpoczęciem produkcji.
- Kontrola wymiarowa: Użyj danych pomiarowych, aby potwierdzić, że kluczowe cechy spełniają wymagania rysunku.
- Produkcja prototypów i małych serii: Ułatwienie montażu i weryfikacji funkcjonalności przez zespoły badawczo-rozwojowe.
- Przejście na produkcję masową: umożliwienie wykorzystania sprawdzonych rozwiązań częściowych w kolejnych zamówieniach.
Skuteczna koordynacja między inżynierią a produkcją może pomóc skrócić okres przejściowy od walidacji prototypu do formalnego zamówienia.
Projektowanie części urządzeń do automatycznego załadunku i rozładunku obejmuje mechanizmy ruchu, systemy pozycjonowania oraz konstrukcje nośne. Rozwiązania obróbkowe muszą być opracowywane w oparciu o szczegółowe rysunki techniczne, tolerancje i warunki pracy. TiRapid oferuje precyzyjne frezowanie CNC, obróbkę 5-osiową, toczenie oraz usługi od prototypu do produkcji, wspierane analizą DFM i procesami kontroli jakości, aby zapewnić producentom urządzeń automatyki wsparcie w zakresie obróbki, od etapu projektowania części do momentu dostawy.
















