
Kiedy inżynierowie porównują oś 4 vs 5-osiowa obróbka CNCDecyzja ta wykracza daleko poza możliwości maszyny i bezpośrednio wpływa na dokładność, stabilność procesu, koszty i ryzyko produkcyjne. Wybór osi wpływa na koszty produkcji, czas realizacji, stabilność wymiarową, złożoność kontroli i ogólną wydajność. Wybór niewłaściwej konfiguracji często prowadzi do nadmiernego ponownego mocowania, narastania tolerancji, niespójnej jakości powierzchni i wyższego wskaźnika braków – szczególnie w programach niskoseryjnych lub o wysokiej precyzji.
W tym przewodniku omówiono 9 najważniejszych różnic, jakie inżynierowie muszą zrozumieć przy ocenie CNC 4-osiowego i 5-osiowego, koncentrując się na rzeczywistych wynikach produkcji, a nie na teoretycznych możliwościach.
Czym jest obróbka CNC 4-osiowa?
Obróbka 4-osiowa CNC to zaawansowany proces frezowania, który dodaje oś obrotową do standardowego ruchu 3-osiowego, umożliwiając obróbkę części z wielu stron w jednym ustawieniu. Jest szeroko stosowana w celu poprawy dokładności, wydajności i spójności w przypadku złożonych lub wielopłaszczyznowych części CNC.
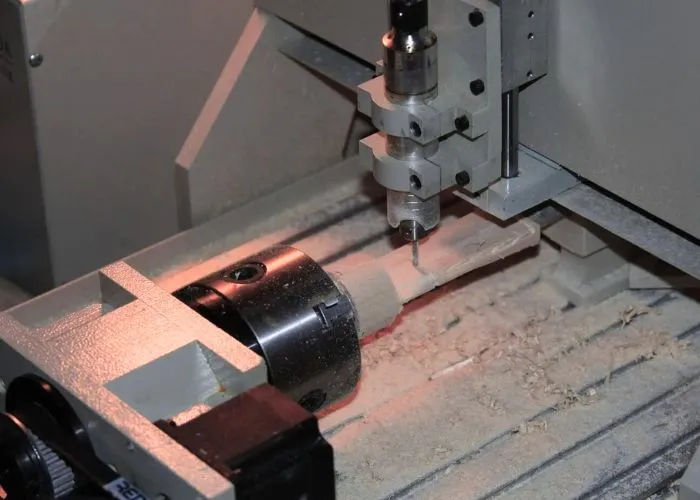
Obróbka CNC 4-osiowa bazuje na tradycyjnej obróbce 3-osiowej, wprowadzając dodatkową oś obrotową — zwykle oś A — która obraca obrabiany przedmiot wokół osi X. Dzięki temu obrotowi narzędzia skrawające mogą dotrzeć do wielu powierzchni części bez konieczności ręcznego ponownego mocowania.
Z punktu widzenia produkcji, zmniejsza to kumulację błędów pozycjonowania i poprawia spójność wymiarową. Z mojego doświadczenia wynika, że obróbka 4-osiowa może skrócić czas przezbrajania o 30–50% w porównaniu z wielostanowiskowymi procesami 3-osiowymi, szczególnie w przypadku części z elementami rozmieszczonymi wokół osi centralnej.
Obróbka 4-osiowa jest szeroko stosowana w przypadku elementów takich jak wały, wsporniki z otworami bocznymi, elementy turbin i powierzchnie indeksowane. Zapewnia równowagę między kosztami a możliwościami – oferując wyższą wydajność niż obróbka 3-osiowa, a jednocześnie bardziej ekonomiczną niż pełne rozwiązania 5-osiowe.
Czym jest obróbka CNC 5-osiowa i kiedy jest konieczna?
Obróbka CNC 5-osiowa umożliwia narzędziu skrawającemu zbliżanie się do przedmiotu obrabianego praktycznie z każdej pozycji poprzez ciągły obrót narzędzia i przedmiotu podczas obróbki.
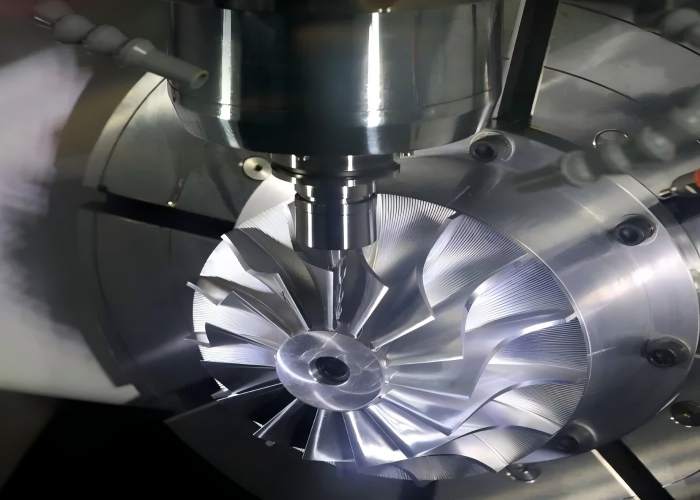
Możliwość ta jest kluczowa dla produkcji:
- Złożone powierzchnie konturowe i swobodne
- Głębokie wnęki wymagające kontrolowanego użycia narzędzi
- Cechy wewnętrzne i prawdziwe podcięcia
- Części o wąskich tolerancjach położenia na wielu powierzchniach
W produkcji o wysokiej precyzji obróbka 5-osiowa jest ceniona mniej ze względu na skrócenie czasu cyklu, a bardziej ze względu na niezawodność procesu. Minimalizując lub eliminując wielokrotne ustawienia, poprawia spójność wymiarową, skraca łańcuch danych pomiarowych, upraszcza kontrolę i znacznie zmniejsza ryzyko powstawania braków – szczególnie w przypadku złożonych, wartościowych komponentów.
Wyjaśnienie różnicy między osiami 3+2 a 5-osiami jednocześnie
Obróbka 3+2-osiowa pozycjonuje element pod stałym kątem za pomocą dwóch osi obrotowych, a następnie wykonuje operacje skrawania w ramach sztywnego procesu 3-osiowego. Jednoczesna obróbka 5-osiowa zapewnia ciągły ruch wszystkich osi liniowych i obrotowych podczas skrawania, umożliwiając płynną zmianę orientacji narzędzia na złożonych powierzchniach.
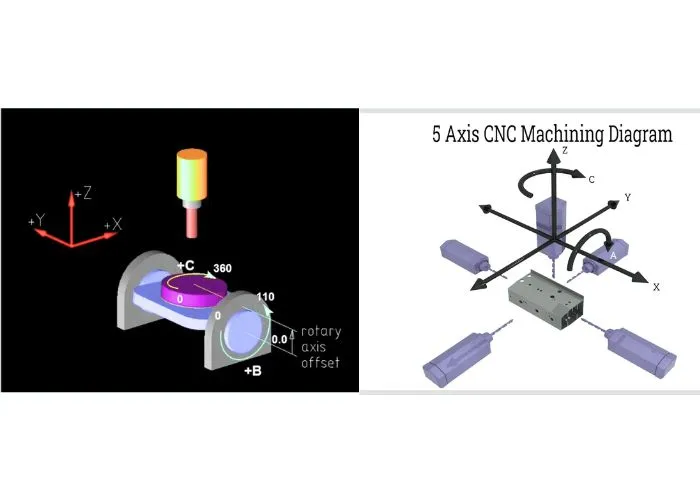
- Obróbka 3+2-osiowazapewnia większą sztywność, prostsze programowanie i lepszą stabilność w przypadku części pryzmatycznych o cechach kątowych lub małych tolerancjach położenia.
- Symultaniczna obróbka 5-osiowasprawdza się przy obróbce powierzchni o dowolnym kształcie, geometrii przypominającej ostrze i gładkich przejść powierzchni, w których wymagany jest ciągły ruch narzędzia.
W rzeczywistej produkcji wiele części przemysłowych nie wymaga pełnego, jednoczesnego ruchu 5-osiowego. W takich przypadkach obróbka 3+2-osiowa często zapewnia najlepszą równowagę między dokładnością, stabilnością i kosztami.
9 kluczowych różnic między CNC 4-osiowym i 5-osiowym
Konfiguracja osi i zasada działania
Obróbka 4-osiowa obraca przedmiot obrabiany między indeksowanymi pozycjami, podczas gdy obróbka 5-osiowa obraca zarówno narzędzie, jak i część w sposób ciągły. Ma to bezpośredni wpływ na dostępność funkcji i elastyczność ścieżki narzędzia.
Dokładność obróbki i precyzyjna kontrola
Obróbka 5-osiowa redukuje błędy ponownego mocowania, umożliwiając wykonanie większej liczby elementów w jednym ustawieniu. To bezpośrednio obniża poziom tolerancji, czas kontroli i ryzyko poprawek.
Jednak sama liczba osi nie gwarantuje dokładności. Jakość mocowania, strategia sondowania, kontrola termiczna i programowanie CAM pozostają kluczowe.
Geometria części i możliwości złożoności
Obróbka 4-osiowa pozwala na efektywną obróbkę cech indeksowanych i komponentów wielopłaszczyznowych.
Obróbka 5-osiowa jest wymagana w przypadku kątów złożonych, powierzchni organicznych, głębokich wnęk i podcięć wewnętrznych.
Dostępność narzędzi i ryzyko kolizji
Obróbka 5-osiowa znacznie poprawia dostęp do narzędzi, ale jednocześnie zwiększa ryzyko kolizji. Zaawansowana symulacja CAM i doświadczeni programiści są niezbędni do bezpiecznego zarządzania tym procesem.
Złożoność programowania i strategia konfiguracji
Programowanie 4-osiowe jest stosunkowo proste i szeroko wspierane.
Obróbka 5-osiowa wymaga zaawansowanego oprogramowania CAM, dokładnego przetwarzania końcowego i umiejętności programowania.
Czas realizacji i wydajność konfiguracji
W przypadku skomplikowanych części obróbka 5-osiowa często skraca całkowity czas realizacji zamówienia poprzez eliminację konieczności ustawiania. W przypadku prostszych części obróbka 4-osiowa może okazać się szybsza i bardziej ekonomiczna.
Wykończenie powierzchni i spójność
Dzięki zachowaniu optymalnych kątów cięcia obróbka 5-osiowa zapewnia gładsze wykończenie i bardziej spójną jakość powierzchni konturowych lub kątowych.
Typowe zastosowania i przypadki użycia w przemyśle
Obróbka 4-osiowa jest powszechnie stosowana w przemyśle motoryzacyjnym, sprzęcie przemysłowym i ogólnych elementach mechanicznych.
Obróbka 5-osiowa jest dominującą techniką w przemyśle lotniczym, medycznym, energetycznym i zastosowaniach o wysokiej wydajności.
Wpływ na koszty sprzętu i produkcji
Obróbka 4-osiowa zapewnia niższe stawki godzinowe i prostszy przepływ pracy.
Obróbka 5-osiowa zwiększa koszty maszyny i programowania, ale może zmniejszyć ryzyko powstawania odpadów, nakład pracy związany z kontrolą i całkowity koszt skomplikowanych części.
Jakie są zalety i wady obróbki CNC 4-osiowej i 5-osiowej?
Wybór między obróbką CNC 4-osiową a 5-osiową nie polega na wyborze najnowocześniejszego sprzętu, ale na dopasowaniu możliwości obróbki do rzeczywistych potrzeb produkcyjnych. Każda konfiguracja oferuje inny stosunek kosztów, elastyczności, dokładności i ryzyka produkcyjnego. Poniższa tabela przedstawia zestawienie kluczowych zalet i ograniczeń obróbki CNC 4-osiowej i 5-osiowej, pomagając inżynierom szybko ocenić, która opcja najlepiej pasuje do geometrii ich części, wymagań dotyczących tolerancji i strategii produkcji.
| Kategoria | 4-osiowa obróbka CNC | 5-osiowa obróbka CNC |
|---|---|---|
| Koszt obróbki | Niższe stawki godzinowe, krótszy czas programowania i prostsze narzędzia czynią to rozwiązanie opłacalnym w przypadku prostych geometrii i wielu części produkcyjnych. | Większe inwestycje w maszyny, koszty konserwacji oraz dłuższy czas programowania i weryfikacji CAM zwiększają całkowity koszt obróbki. |
| Konfiguracja i programowanie | Standardowe mocowanie elementów roboczych i prostsze przepływy pracy CAM skracają czas konfiguracji i ułatwiają walidację procesów. | Wymagane jest bardziej złożone programowanie i symulacja, zwłaszcza w celu unikania kolizji i optymalizacji ścieżki narzędzia. |
| Zdolność geometryczna | Najlepiej nadaje się do geometrii indeksowanych, w których dostęp do cech odbywa się pod stałymi kątami, np. okręgi śrub, części wielopłaszczyznowe i komponenty pryzmatyczne. | Zapewnia maksymalną swobodę geometryczną, umożliwiając obróbkę skomplikowanych konturów, kątów złożonych, głębokich wnęk i powierzchni o dowolnym kształcie. |
| Konfiguracja liczby i spójności | Zaawansowane części często wymagają wielokrotnego zaciskania, co wydłuża czas cyklu i zwiększa ryzyko narastania tolerancji. | Mniejsza liczba konfiguracji zapewnia lepszą spójność wymiarową, zwiększoną powtarzalność i prostsze procesy kontroli. |
| Wykończenie powierzchni | Jakość powierzchni jest akceptowalna w przypadku większości indeksowanych obiektów, ale może być ograniczona w przypadku złożonych kątów. | Doskonała jakość powierzchni skomplikowanych części dzięki optymalnej orientacji narzędzia i krótszemu wysięgowi narzędzia. |
| Wymagania techniczne | Łatwiejsze w obsłudze i konserwacji, z mniejszym zapotrzebowaniem na zaawansowane umiejętności CAM i doświadczenie operatora. | Aby w pełni skorzystać z korzyści, potrzebni są doświadczeni programiści, stabilne wyposażenie, dokładne przetwarzanie końcowe i ścisła kontrola procesu. |
FAQ
Jak działa obróbka CNC 4-osiowa?
Obróbka 4-osiowa CNC polega na dodaniu pojedynczej osi obrotowej (zazwyczaj osi A) do standardowych ruchów liniowych X, Y i Z, co umożliwia automatyczny obrót przedmiotu obrabianego podczas obróbki. Umożliwia to obróbkę wielu stron detalu w jednym ustawieniu bez ręcznego pozycjonowania, co poprawia dokładność i wydajność. W produkcji CNC obróbka 4-osiowa jest powszechnie stosowana do obróbki części o cechach rozmieszczonych wokół osi centralnej, takich jak otwory, rowki lub kontury na elementach cylindrycznych lub pryzmatycznych. W porównaniu z obróbką 3-osiową, skraca ona czas ustawiania i redukuje błędy współosiowości, oferując jednocześnie bardziej ekonomiczne i łatwiejsze w programowaniu rozwiązanie niż pełna obróbka 5-osiowa w przypadku części o średniej złożoności.
Kiedy inżynierowie powinni wybrać CNC 4-osiowe zamiast CNC 5-osiowego?
Inżynierowie powinni wybrać 4-osiowe CNC zamiast 5-osiowego, gdy geometria części jest w pełni dostępna poprzez obrót indeksowany i nie wymaga ciągłego, wielokątowego ruchu narzędzia. W przypadku komponentów z cechami rozmieszczonymi wokół osi centralnej, powtarzającymi się powierzchniami bocznymi lub prostymi otworami kątowymi, obróbka 4-osiowa zapewnia wystarczającą elastyczność, jednocześnie optymalizując koszty programowania, mocowania i czasu obróbki. W takich przypadkach 4-osiowe CNC oferuje zrównoważone rozwiązanie, które spełnia wymagania dotyczące dokładności i jakości bez wyższych kosztów i złożoności związanych z pełną obróbką 5-osiową.
Czy 5-osiowe CNC jest zawsze dokładniejsze niż 4-osiowe CNC?
Nie, 5-osiowe CNC nie zawsze jest dokładniejsze niż 4-osiowe CNC. Dokładność obróbki zależy przede wszystkim od sztywności mocowania, kalibracji maszyny, stabilności termicznej, stanu narzędzi i kontroli procesu, a nie tylko od liczby osi. Dobrze zaprojektowana konfiguracja 4-osiowa ze stabilnym mocowaniem i zoptymalizowanym programowaniem może osiągnąć równą, a nawet lepszą dokładność niż słabo kontrolowany proces 5-osiowy, podczas gdy obróbka 5-osiowa poprawia przede wszystkim dostępność i redukuje czas ustawiania, a nie gwarantuje wyższej precyzji.
Czy obróbka CNC 5-osiowa to przesada w przypadku większości części?
W niektórych scenariuszach produkcyjnych obróbka 4-osiowa może zastąpić obróbkę 5-osiową, gdy geometria części pozwala na osiągnięcie wszystkich cech poprzez obrót indeksowany bez ciągłej orientacji narzędzia. W przypadku części pryzmatycznych, elementów obrotowo-symetrycznych lub projektów z cechami rozmieszczonymi pod stałymi kątami, 4-osiowe CNC może osiągnąć wymaganą dokładność i powtarzalność przy niższych kosztach. Jednak złożone powierzchnie o dowolnym kształcie, krzywe złożone, podcięcia i części wymagające ciągłej regulacji kąta narzędzia nadal wymagają rzeczywistej obróbki 5-osiowej, aby zachować jakość powierzchni, spójność wymiarową i niezawodność procesu produkcyjnego.
Wniosek
Wybór między obróbką CNC 4-osiową a 5-osiową to strategiczna decyzja produkcyjna, a nie tylko modernizacja technologii. Zawsze zalecam łączną ocenę geometrii części, wymagań dotyczących tolerancji, wolumenu produkcji, strategii kontroli i budżetu.
W TiRapid koncentrujemy się na możliwościach produkcyjnych i efektywności kosztowej, pomagając inżynierom wybrać odpowiednią konfigurację osi bez zbędnej złożoności i kosztów. Jeśli nie masz pewności, która opcja najlepiej pasuje do Twojego projektu, prześlij nam swoje rysunki, abyśmy mogli szybko i praktycznie przeanalizować wykonalność.
















