
Stop aluminium nadaje się do niektórych nieciśnieniowych elementów konstrukcyjnych w urządzeniach naftowo-gazowych, takich jak obudowy przyrządów, panele montażowe, wsporniki i pomocnicze elementy konstrukcyjne. Jego niska gęstość i dobra obrabialność sprawiają, że nadaje się do zastosowań, w których konieczne jest zrównoważenie masy i dokładności wymiarowej. W przypadku urządzeń narażonych na wilgoć, sól i czynniki korozyjne, plan obróbki powinien również uwzględniać gatunek materiału, strukturę elementu i warunki pracy, aby zapewnić, że lekka konstrukcja będzie zgodna z rzeczywistym środowiskiem zastosowania.
Które części ze stopów aluminium w urządzeniach dla przemysłu naftowego i gazowego nadają się do obróbki CNC?
Stop aluminium lepiej nadaje się do konstrukcji nienośnych, których wytrzymałość została potwierdzona projektem technicznym, natomiast funkcja każdej części determinuje konkretne wymagania dotyczące obróbki.
Obudowy przyrządów i elementy konstrukcyjne montażowe
Komponenty te zapewniają przede wszystkim ochronę sprzętu, montaż modułów i połączenia konstrukcyjne, dlatego też waga i wymiary zespołu mają istotne znaczenie.
- Obudowy urządzeń: Można je obrabiać mechanicznie, wykonując otwory montażowe, wewnętrzne wnęki, gniazda przyłączeniowe i interfejsy czujników.
- Panele montażowe: Nadają się do paneli urządzeń, płyt montażowych modułów i części konstrukcyjnych wokół obszarów operacyjnych.
- Wsporniki i łączniki: Frezowanie CNC umożliwia wykonywanie otworów pozycjonujących, otworów połączeniowych i konstrukcji redukujących wagę.
Odpowiednia konstrukcja pozwala zrównoważyć ciężar sprzętu i ułatwić późniejszy montaż.
Części konstrukcyjne pomocnicze i nienośne
Niektóre urządzenia do inspekcji, monitorowania i pomocnicze muszą być zarówno przenośne, jak i zapewniać stabilność konstrukcyjną, co pozwala na rozważenie rozwiązań ze stopów aluminium po sprawdzeniu ich przydatności do konkretnego zastosowania.
- Nadaje się do niektórych uchwytów czujników, osłon ochronnych i podstaw montażowych urządzeń.
- Obróbka wieloosiowa umożliwia obróbkę otworów bocznych, powierzchni ukośnych i skomplikowanych konturów.
- Precyzyjne powierzchnie lokalizacyjne pomagają zachować relacje instalacyjne między modułami instrumentów.
Części stanowiące granice ciśnienia, elementy nośne o krytycznym znaczeniu lub elementy narażone na trudne warunki panujące w odwiercie wymagają oddzielnej weryfikacji materiałowej i konstrukcyjnej.
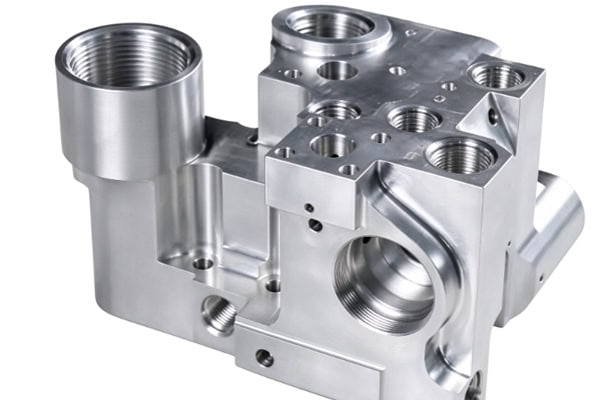
Jak można kontrolować jakość obróbki części ze stopów aluminium stosowanych w urządzeniach dla przemysłu naftowego i gazowego?
Końcowa jakość części ze stopu aluminium zależy od stanu materiału, konstrukcji, mocowania i procesu cięcia.
Wybierz gatunek materiału zgodnie z rzeczywistymi warunkami eksploatacji
Różne stopy aluminium różnią się wytrzymałością, odpornością na korozję, warunkami obróbki cieplnej i obrabialnością, dlatego wyboru materiału nie należy dokonywać wyłącznie na podstawie wytrzymałości.
| Wymagania dotyczące części | Materiały do rozważenia | Skupienie na obróbce | Główne zastosowanie |
| Konstrukcje ogólne nienośne | 6061-T6 i podobne gatunki | Wymiary, płaskość | Płyty montażowe, wsporniki |
| Konstrukcje o wyższych wymaganiach odporności na korozję | Seria 5xxx lub odpowiednia seria 6xxx | Zgodność środowiskowa | Niektóre struktury zewnętrzne |
| Części konstrukcyjne instrumentów | Seria 6061 i podobne gatunki | Pozycje otworów, punkty odniesienia, jakość powierzchni | Obudowy, podstawy montażowe |
| Specjalne lekkie komponenty | Określone poprzez weryfikację projektu | Wytrzymałość, korozja, stan naprężenia | Konkretne elementy konstrukcyjne |
Chociaż stal 7075 charakteryzuje się wysoką wytrzymałością, jej odporność na korozję i podatność na pękanie korozyjne naprężeniowe wymagają starannej oceny w środowiskach naftowych i gazowych. Nie należy jej traktować jako standardowego zastosowania w elementach konstrukcyjnych o dużym obciążeniu, eksploatowanych w warunkach korozyjnych. Konkretny gatunek stali należy określić na podstawie temperatury, mediów, obciążeń i obowiązujących wymagań projektowych.
Kontrola deformacji obróbki części ze stopów aluminium
Duże płyty montażowe, obudowy o cienkich ściankach i części wymagające usunięcia znacznej ilości materiału mogą być narażone na naprężenia szczątkowe i metody mocowania, dlatego kolejność obróbki należy zaplanować z wyprzedzeniem.
- Pozostaw odpowiedni naddatek na obróbkę: Unikaj usuwania nadmiaru materiału podczas obróbki zgrubnej.
- Zastosuj obróbkę etapową: zaplanuj obróbkę zgrubną i wykańczającą zgodnie ze strukturą części.
- Kontrola siły zacisku: Zmniejsza lokalne odkształcenia spowodowane nadmiernym zaciskaniem w obszarach o cienkich ścianach.
- Optymalizacja parametrów cięcia: minimalizacja wpływu wibracji, zadziorów i ciepła obróbki na wymiary.
Dobrze zaplanowana sekwencja obróbki pozwala na poprawę stabilności wymiarowej skomplikowanych części ze stopów aluminium.
Zorganizuj kontrolę jakości według krytycznych cech
Metody kontroli powinny być określane na podstawie tolerancji rysunkowych i rzeczywistych funkcji zespołu, a nie stosowane do każdego wymiaru tej samej metody. Otwory montażowe, powierzchnie ustalające, otwory połączeniowe i obszary precyzyjnego dopasowania można kontrolować za pomocą suwmiarki, mikrometrów, wysokościomierzy, wizyjnych systemów pomiarowych lub współrzędnościowych maszyn pomiarowych, zgodnie z określonymi tolerancjami. Podczas produkcji seryjnej stan materiału, programy obróbki i standardy kontroli dla wymiarów krytycznych również powinny pozostać spójne. Ustanowienie procedur kontroli dla cech krytycznych pomaga zredukować problemy wymiarowe podczas montażu.
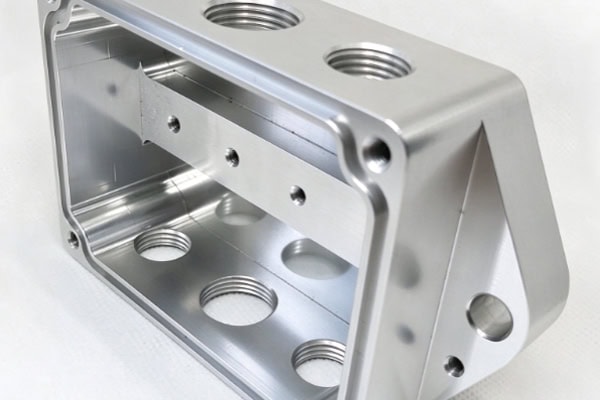
W jaki sposób należy spełnić wymagania dotyczące ochrony antykorozyjnej i powierzchni części ze stopów aluminium?
Sprzęt naftowy i gazowy może pracować w środowiskach zawierających wilgoć, sól, jony chlorkowe lub specyficzne media chemiczne. Dlatego obróbkę powierzchni należy dobrać odpowiednio do rzeczywistych warunków eksploatacji.
Określenie obróbki powierzchni w zależności od środowiska pracy
Obróbkę powierzchni należy zaplanować biorąc pod uwagę odporność na korozję, odporność na zużycie, zmiany wymiarów i relacje montażowe.
- Anodowanie: Stosowane w przypadku niektórych części konstrukcyjnych nienarażonych na ciśnienie, wymagających lepszej odporności powierzchni na korozję i zużycie.
- Anodowanie twarde: Można rozważyć w miejscach narażonych na tarcie lub większe wymagania dotyczące zużycia.
- Maskowanie lokalne: Należy z wyprzedzeniem zaplanować granice obróbki otworów precyzyjnych, gwintów i specjalnych obszarów styku.
W przypadku obszarów wymagających precyzyjnego dopasowania, przy określaniu naddatków na obróbkę należy uwzględnić zmiany wymiarów spowodowane przez warstwę obróbkową.
Określ granice zastosowań stopu aluminium
Stop aluminium stosowany w urządzeniach naftowo-gazowych nie może być traktowany po prostu jak zwykły przemysłowy materiał konstrukcyjny. Zakres jego zastosowania musi być określony zgodnie z warunkami projektowymi i obowiązującymi wymaganiami. Zwykłe części ze stopu aluminium nie powinny być stosowane do produkcji granic ciśnieniowych, urządzeń do kontroli ciśnienia w głowicach odwiertów ani krytycznych elementów o dużym obciążeniu bez weryfikacji technicznej. Przemysł naftowo-gazowy dysponuje specjalnie zaprojektowanymi narzędziami wiertniczymi z rozpuszczalnego stopu aluminium, których właściwości materiałowe i warunki pracy są szczegółowo weryfikowane. Konwencjonalne projekty ze stopów aluminium CNC powinny koncentrować się przede wszystkim na obudowach, panelach, wspornikach i podstawach montażowych, które nie są przenoszone przez ciśnienie.
Wykonaj odpowiednie czyszczenie i ochronę po obróbce
Po zakończeniu cięcia należy zająć się zadziorami, pozostałościami i ewentualnymi uszkodzeniami powierzchni powstałymi podczas transportu.
- Wykonywanie gratowania, czyszczenia i kontroli powierzchni zgodnie z wymaganiami projektu.
- Zapewnij odpowiednie opakowanie ochronne dla części poddanych anodowaniu lub innym zabiegom powierzchniowym.
- Sprawdź integralność warstwy obróbczej i wymiary końcowe w obszarach wymagających precyzyjnego dopasowania.
Właściwa obróbka końcowa pomaga w płynnym przejściu części do kolejnych operacji montażu.
Jakie możliwości powinien mieć dostawca obrabiarek CNC ze stopów aluminium dla przemysłu naftowego i gazowego?
Dla nabywców maszyny do obróbki skrawaniem to tylko część możliwości dostawcy. Zarządzanie materiałami, dokumentacja jakościowa i reakcja na projekt również wpływają na rezultaty dostaw.
Umiejętność obróbki skomplikowanych konstrukcji ze stopów aluminium
Dostawcy muszą opracować ukierunkowane procesy produkcyjne uwzględniające wymiary części, grubość ścianek i cechy obróbki.
- Wsparcie obróbki głębokich wnęk, cienkich ścianek, wielu otworów i struktur wielostronnych.
- Dostosuj narzędzia, prędkość wrzeciona, szybkość posuwu i metody chłodzenia zgodnie z charakterystyką stopu aluminium.
- Wsparcie produkcji prototypów, małych serii i powtarzalnych zamówień.
Właściwa konfiguracja procesu może ograniczyć liczbę próbnych obróbek i przeróbek, a jednocześnie poprawić stabilność realizacji zamówień.
Pełne możliwości koordynacji jakości i projektów
Proces zaopatrzenia w sprzęt do przemysłu naftowego i gazowego często obejmuje certyfikaty materiałowe, kontrolę wymiarową, obróbkę powierzchni oraz dokumentację dostaw. Dostawcy powinni być w stanie prowadzić odpowiednią dokumentację produkcyjną w oparciu o wymagania projektu i niezwłocznie aktualizować procesy obróbki po wprowadzeniu zmian w rysunkach. W przypadku projektów specjalnych, przed rozpoczęciem produkcji należy również potwierdzić gatunek materiału, stan obróbki cieplnej, wymiary krytyczne, obróbkę powierzchni oraz wymagania dotyczące akceptacji. Przejrzyste zarządzanie projektem pomaga zespołom inżynieryjnym, zaopatrzeniowym i produkcyjnym w utrzymaniu płynnej koordynacji.
Kluczem do produkcji części ze stopów aluminium do sprzętu naftowo-gazowego jest dopasowanie właściwości materiału, funkcji części oraz warunków terenowych. Podczas definiowania planu produkcji, zespoły ds. zaopatrzenia i inżynierii powinny zweryfikować gatunek materiału, tolerancje rysunkowe, obróbkę powierzchni, dokumentację kontrolną oraz wymagania dotyczące dostaw partii, a komponenty specjalne powinny zostać poddane weryfikacji technicznej przed rozpoczęciem produkcji. TiRapid oferuje usługi precyzyjnej obróbki CNC niestandardowych części ze stopów aluminium stosowanych w sprzęcie naftowo-gazowym, wspierając rozwój prototypów i produkcję małoseryjną.
















