
Hva er hurtigverktøy? Bruk av 3D-printede verktøy og CNC-former – direkte eller indirekte – leverer produksjonslignende deler på timer/dager, kutter kostnader/ledetid med 40–60 %, validerer design og kobler prototype til produksjon. I denne artikkelen vil jeg ta deg med i en forståelse av prosessen med hurtigverktøy, når du skal velge hurtigverktøy og forholdsreglene ved hurtigverktøy.
Hva Is Hurtigverktøy
Rapid tooling bruker prosesser som 3D-printing og CNC for å produsere former som er egnet for produksjonssprøytestøping til lave kostnader og med korte ledetider. Det muliggjør rask validering av åpning, kjøling, krymping og syklustid, støtter små serier på 50–5,000 deler, og reduserer både risiko og kostnader.
Hva Is Hurtigverktøy
Rapid Tooling bruker prosesser som 3D-printing, CNC-maskinering og elektroforming for å lage produksjonsdyktige former og hulrom i løpet av timer til dager til lavere startkostnader for sprøytestøping, termoforming, kompresjonsstøping eller støping. Det validerer materialer og prosesser i produksjonskvalitet – porting, kjøling, krymping og syklustid – samtidig som det leverer stabile små partier.
Vanlige materialer inkluderer aluminium, forherdet stål, additivt fremstilte metaller, høytemperaturharpikser og silikon, med typiske levetider fra hundrevis til noen få tusen sykluser. Sammenlignet med konvensjonelt stålverktøy som tar 4–8 uker, er leveringen ofte 2–10 dager, noe som reduserer tidslinjene med omtrent 40–60 %. Best egnet for 50–5,000 deler (brokjøringer, pilotsalg, sertifiseringer), skaler til konvensjonelt stålverktøy senere for å minimere enhetskostnaden.
Ocuco Dulikhet Between Rapid Tooling And Rapid Prototyping
Formål og intensjon
Hurtigverktøy : Hurtigverktøy fokuserer på å lage produksjonsdyktige verktøy som former, kjerner og hulrom, og deretter kjøre reelle prosesser for å validere portåpning, kjøling, krymping, syklustid og stabilitet i lavvolumsbatcher.
Rask prototyping : Rask prototyping fokuserer på å produsere gjennomgåbare deler raskt for estetisk vurdering, ergonomiske kontroller, monteringstilpasning, funksjonell bevis og tidlig styrketesting.
leveransen
Rask verktøyproduksjon : Med rask verktøyproduksjon inkluderer leveranser verktøysett og partier av deler produsert gjennom den tiltenkte prosessen, egnet for prosessvindustudier, ingeniørvalidering og broproduksjon.
Rask prototyping : Med rask prototyping er leveranser et lite antall deler for konseptsammenligning, designvalg og grunnleggende funksjonstesting.
Materialer og prosesser
Hurtigverktøy : Hurtigverktøy bruker vanligvis materialer i produksjonskvalitet og produksjonslignende prosesser som sprøytestøping, termoforming, kompresjonsstøping eller metallstøping.
Rask prototyping : Rask prototyping er vanligvis avhengig av additive eller subtraktive ruter der materialene kanskje ikke samsvarer fullt ut med produksjonsegenskapene. De er ideelle for retningsbestemt innsikt, men ikke en erstatning for endelig validering av produksjonskvalitet.
Tids- og kostnadsstruktur
Som et praktisk område sendes hurtigverktøy ofte innen to til ti dager, og det er omtrent førti til seksti prosent raskere enn tradisjonell klargjøring av stålverktøy. Rapid prototyping leverer vanligvis innen samme dag til tre dager.
Rask verktøyproduksjon krever høyere startinvestering, men oppnår lavere enhetskostnad etter hvert som volumet øker. Rask prototyping krever lavere startinvestering, men enhetskostnaden synker sakte, slik at totalkostnaden kan øke raskt med mengden.
Ocuco Dulikhet Between Rapid Tooling And Tradisjonelt Tooling
Formål og scenario : Konvensjonelle verktøy har som mål å oppnå svært lang levetid og maksimal stabilitet for jevn masseproduksjon. Hurtigverktøy har som mål å oppnå rask design- og prosessavslutning for prototyper og levering i lavt volum.
Leveringstid : Konvensjonelt verktøy ofte fire til åtte uker. Rask verktøyproduksjon fra dager til én eller to uker, komplekse programmer på én til tre uker.
Startkostnad : Konvensjonelt verktøy er dyrere på grunn av herdet stål og komplette produksjonstrinn. Rask verktøying er lavere med aluminium eller mykere stål og forenklede trinn.
Levetid og volum : Konvensjonelt verktøy når hundretusenvis av sykluser, ofte utover fem tusen deler og oppover. Rask verktøyproduksjon er vanligvis innen noen få tusen sykluser, egnet for omtrent femti til fem tusen deler.
Geometri og kjøling : Rask verktøyfremstilling implementerer enklere komplekse hulrom og konform kjøling, noe som forbedrer syklustiden. Konvensjonelt verktøy utmerker seg under høy belastning, lang levetid og streng dimensjonskontroll.
Materialer og prosess : Konvensjonelt verktøy bruker herdet stål med robust termisk styring og etterbehandling. Hurtigverktøy bruker aluminium, mykere stål eller additive metaller med nødvendig, men effektiv kjøling og etterbehandling.
Hva Er The Types Of Rapid Tooling
Hurtigverktøy inkluderer direkte (CNC, 3D-printing, metall) og indirekte (silikon, vakuum, støping) metoder. Direkte egnet til 50–5,000 enheter med prosessvalidering , indirekte egnet til 10–300 prototyper og estetikk. Myke former varer i titalls til hundrevis av støt , harde former i tusenvis. Valget avhenger av kostnad, hastighet og holdbarhet.
Direkte verktøy
CNC Maskinering
Prinsipp : Skjæring av aluminium eller forherdet stål for å danne kjerner og hulrom.
Beste passform : Enkle eller store geometrier, sterk varmeavledning, stabil dimensjonskontroll.
Materialer og levetid : Aluminium og forherdet stål, vanligvis tusenvis av sykluser.
Additiv Manufacturing
Prinsipp : Lagvis bygging av harpiks eller metall for å lage innlegg eller kompakte former, inkluderer stereolitografi, selektiv lasersintring og metalllasersintring.
Best passform : Komplekse geometrier, mikrofunksjoner, konform kjøling.
Materialer og levetid : Høytemperaturharpikser, nylon, metallpulver, hundrevis til over tusen sykluser etter ferdigbehandling.
Direkte metallavsetning
Prinsipp : Laser med pulver eller tråd bygger nesten nettmetall på en base, etterfulgt av ferdigmaskinering.
Best passform : Raske tilleggsfunksjoner og reparasjoner, konforme kanaler eller forsterkninger på verktøyet.
Materialer og levetid : Verktøystål og kobolt- eller nikkelbaserte legeringer, levetiden avhenger av base og varmebehandling.
Binder jetting
Prinsipp : Bindemiddel binder selektivt pulveret sammen for å danne et grønt legeme, deretter produserer sintring og infiltrasjon metalldeler, som også brukes til støpesandformer.
Best passform : Støpemønstre, sandformer, komplekse interne kanaler.
Materialer og levetid : Sand, stål eller kobberlegeringspulver, infiltrasjon øker tetthet og slitestyrke.
Elektroforming
Prinsipp : Elektroavsetning danner et presist metallskall på en master, som senere støttes opp med støtte.
Best passform : Høyglansende overflater, tynne vegger, skarpe teksturer for kosmetiske og presisjonsdeler.
Materialer og levetid : Nikkel, kobber og legeringer, levetid drevet av tykkelse, bakside og belastning.
Indirekte verktøy
Silikonformer
PrinsippStøp silikon over en trykt eller maskinert master, bruk den herdede formen til å støpe harpikser eller lavtemperaturmaterialer.
Passer bestTitalls til hundrevis av kosmetiske, klare eller multi-durometer deler.
Materiale og livRivebestandig silikon, dusinvis til hundrevis av trekk.
Vakuumstøping
PrinsippHell polyuretan eller lignende materialer i silikonformer under vakuum for å fjerne bobler og forbedre finishen.
Passer bestKosmetiske og funksjonelle deler, trykknapper, fargevarianter.
Materiale og livABS-lignende og PC-lignende systemer, levetid som ligner på silikonformer.
Sandstøpning
PrinsippLag sandformer fra trykte mønstre, hell aluminium eller jernholdige legeringer for å danne metalldeler.
Passer bestSmå til mellomstore hus og strukturelle komponenter.
Materiale og livEngangs sandformer, bredt utvalg av legeringer.
Investeringsstøping
PrinsippBruk voks- eller harpiksmønstre til å bygge keramiske skall, brenne ut mønstre og helle metall for høypresisjonsdeler.
Passer bestKomplekse tynnveggede metalldeler for luftfart og medisin.
Materiale og livRustfritt stål, nikkel- og koboltbaserte legeringer, skallene er til engangsbruk.
3D-printede mønstre for sprøytestøping
PrinsippSkriv ut voks- eller varmebestandige harpiksmønstre for å lage metallverktøykomponenter eller harpiksformer i korte opplag, og kjør deretter begrensede injeksjonsforsøk.
Passer bestStudier av portplassering, krymping og vridningstrend med få deler.
Materiale og livVarmebestandige harpikser og offervoks, dusinvis til hundrevis av skudd.
Direkte verktøy vs.. Indirekte verktøy
Beslutningsnøkler
Planlagt volum :
Omtrent 50–5,000 deler med prosessdata og taktmål: Direkte.
10–300 kosmetiske eller gjennomsiktige deler med fargestudier: Indirekte.
Hastighet og iterasjon :
24–72 timer for å få injeksjonskompatible innlegg eller et aluminiumsverktøy: Direkte.
1–4 dager for å gjenskape titalls til hundrevis av utstillingsklare deler: Indirekte.
Materiale og termisk belastning :
Høytemperatur- eller slipeharpikser: Direkte med aluminium eller forherdet stål.
Lavtemperaturstøpte harpikser, klare eller fargede deler: Indirekte med silikonformer eller vakuumstøping.
Geometri og kjøling :
Konform kjøling og stabil takt: Direkte med metalltilsetning eller aluminiumsverktøy.
Høykvalitets teksturreproduksjon: Indirekte med elektroformede mastere eller høykvalitets silikon.
Budsjettform :
Høyere på forhånd enn indirekte, men kraftig fallende enhetskostnad med volum: Direkte.
Lavest inngangsnivå og raskest replikering, men langsommere nedgang i enhetskostnader: Indirekte.
Typiske brukstilfeller
Direkte : ingeniørvalidering, brostrekninger, pålitelighetstester før sertifisering, for eksempel aluminiumsverktøy for å låse porter og krymping på kontakthus.
Indirekte : designvurderinger, tilpasningskontroller, farge og gjennomsiktige deler for pilotsalg, for eksempel 100 vakuumstøpte medisinske hus for markedstester.
En trinnvis prosess – indirekte for å sikre utseende og passform, deretter direkte for å sikre takt og utbytte – halverer ofte den totale tidslinjen og omarbeidingen. Når den kumulative etterspørselen nærmer seg 200–500 deler, planlegg direkte for å unngå økende enhetskostnad.
Mykt verktøy vs.. Hard Verktøy
Materialer og konstruksjon
Mykt verktøy: silikonformer pluss uretan/epoksy-støpeformer, ofte 3D-printede master. Utmerkede detaljer, begrenset temperatur og stivhet.
Hardt verktøy: aluminium og forherdet stål med valgfri overflateherding eller plating, høy varmeledningsevne og stivhet.
Levetidsintervaller (typisk)
Mykt verktøy: omtrent 20–100 trekk per form, vakuumstøping gir 10–100 deler per hulrom.
Hardt verktøy: aluminium ca. 1 000–20 000 skudd, forherdet stål 50 000–300 000 skudd, avhengig av harpiks og kjøling.
Kostnadsstruktur
Mykt verktøy: lav startpris, rask første vare, enhetskostnaden synker sakte.
Hardt verktøy: høyere i forskudd, enhetskostnaden synker bratt med volumet.
Volum og ledetid
Mykt verktøy: første artiklene leveres innen 1–4 dager, best for 10–300 deler, kosmetiske detaljer og tilpasningskontroller.
Hardt verktøy: aluminium 3–10 dager, stål 3–8 uker, best for 500–50 000+ deler og sertifiseringspartier.
Hva Is The Process Of Rapid Tooling
Rask verktøyproduksjon sikter mot produksjonsreelle prosesser med korte tidslinjer. En lukket sløyfe dekker design, rutevalg, produksjon, etterbehandling, tester og kvalitetssikring – slik at du kan sende stabile små partier, samle prosessvinduer og redusere risikoen ved overgangen til verktøy i aluminium eller stål.
Design
Avstikking og utstøting : foretrekk rette trekk med ≥1° trekk, legg til løftere, utstøterplater eller luftutstøting for komplekse områder.
Krymping og kjøling : Sett harpiksspesifikk krymping (for eksempel PA66 GF30 0.3–0.6 %), håndhev ensartede vegger og isometrisk kjøling, fjern varme punkter via konforme kanaler eller kobberinnsatser.
Innsatser : bruk utskiftbare innlegg i slitasje- eller detaljområder.
Gjenger og feste : bruk gjengede innsatser eller etterboring, metallbolter via varmestaking for moment og levetid.
Process Rut Velging
Additiv produksjon : komplekse innvendige komponenter, konform kjøling, kompakte innsatser, 24–72 timer til deler, men trenger etterbehandling.
CNC : mellomstore til store verktøy, høy varmeledningsevne, 2–10 dager og stabil takt.
Støping/elektroforming : sand/inbädding for funksjonelle metaller, elektroforming for speilkosmetikk og teksturer.
Metallplater : inventar, posisjoneringspunkter, varmespredende hus.
RIM : store, tykke, lavspenningsklare deler.
Velger : balanse mellom geometri, termisk belastning, mållevetid, tidsfrist og budsjett, velg indirekte for kosmetisk replikasjon, direkte for prosessdata og takt.
Hvordan To Mproduksjon
Parametre : laghøyde og støtte for AM, matinger, verktøy og kjøling for CNC.
Fiksering : ett datumsystem på tvers av operasjoner med styrepinner, med sikte på å fullføre maksimalt antall overflater per oppsett.
Verktøybaner : grovfresing med høy MRR, kontur pluss kamskjell-finish, sekundære hjørnerengjøringsverktøy.
Gjennomstrømning : parallelliser innlegg, standardbaser med tilpassede innlegg for å redusere ventetiden.
Post-Processing
Fjerning av støtter og HIP : fjern støtter, valgfri varm isostatisk pressing for tetthet.
Varmebehandling/aldring : aluminium T6, forherdet stål for stabilitet og hardhet.
Overflatespesifikasjon : definer med VDI eller Ra, poler optikk til speil, perleblås for jevn spredning.
Overflateteknikk : nitrering, hardkrom, elektroløs nikkel, PVD for slitasje og løsrivelse.
Trial And Validat
Vindubygging : design av ortogonale forsøk på smeltetemperatur, formtemperatur, injeksjonshastighet, pakning og kjøling, stokkstørrelse, vridning, visuelle elementer.
Registreringer : rapport for første artikkel og SPC-grunnlinjer, kompensasjon for skjæring og krymping av fangstport.
Omarbeiding : enkel til vanskelig bane, prioriter skjær fremfor bulkkutt, ta tak i kjøling før porten beveger seg.
Hvordan To Asikker QKVALITET
Dimensjoner og GD&T : CMM eller skann-til-CAD, mål Cpk ≥1.33 på nøkkelfunksjoner.
Sporbarhet : parti, tørking, MFI- og fuktighetslogger, ta vare på prøver.
Rampe : 10 → 50 → 200-delers ramper for å bevise takt, utbytte og emballasje, deretter migrere til stål.
Leveranser : FAI, materialsertifikater, prosessark og prøverapporter for å støtte sertifisering og oppstart av masseproduksjon.
Hva Are The Afordeler And Der fordeler Of Rapid Tooling
Rask verktøydrift leverer produksjonsreelle deler og data på korte tidslinjer – ofte 40–60 % raskere med lavere startkostnader. Den validerer porter, kjøling, krymping og takt, og støtter brokjøringer på 10–5,000 deler. Nedenfor finner du praktiske fordeler/ulemper, datapunkter og konverteringsorienterte tips.
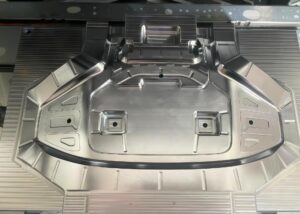
Fordeler
Raskere tid til markedet og lavere utviklingskostnader
Ledetid: direkte ruter på 24–72 timer for innsatser, 2–10 dager for aluminium, indirekte silikon-/vakuumstøping replikerer titalls til 100+ deler på 1–4 dager.
Kostnad: standardbaser + spesialtilpassede innlegg, aluminium over stål, strategier uten gnistdannelse kutter 30–70 % på forhånd.
Øvelse: parallell skjæreinnsatsmaskinering og oppsett med enkelt nullpunkt reduserer prøverunder til 1–2.
Rask validering av design-/funksjons- og prosessparametere
Kjør produksjonskvalitetsharpikser for å låse smelte-/støpetemperatur, hastighet, pakking og kjøling, registrere portskjæring, krympekompensasjon og syklustid.
Bygg SPC-grunnlinjer og FAI for å avdekke problemer med vridning/synk/sveising tidlig.
Fleksibel lavvolum/multivariant/høykompleks produksjon
Kosmetikk, farger, gjennomsiktighet: indirekte utmerkelser.
Konform kjøling og mikrofunksjoner: metall AM eller høytemperaturharpiksinnsatser.
Eksempel: kontaktfamilie via utskiftbare innsatser, timenivåomkoblinger.
Presisjon/konsistens og tilpasning
Med god kjøling holder aluminiumsverktøy IT13–14, nøkkelfunksjoner ofte Cpk ≥1.33.
Modulær verktøyoppbygging (utskiftbare innlegg, lokaliserte belegg) fremskynder revisjoner og levetidsstyring.
Avkastningsfordel i riktig volumvindu
Enhetskostnaden synker raskt med volum, i området 50–5 000. Rask verktøyproduksjon vinner ofte den totale eierkostnaden ved å unngå høye tidlige investeringsutgifter og lange ventetider.
Brytersignal : Når kumulativ etterspørsel ≥200–500 og prosessen er stabil, evaluer migrering til hardere verktøy.
Ulemper
Kortere levetid , temperatur-/slitasjegrenser (spesielt myke verktøy/lavtemperaturharpikser)
Myke verktøy: ~10–100 deler/hulrom, aluminium: ~1 000–20 000 skudd, høytemperatur- eller GF-harpikser forkorter levetiden.
Tiltak: utform slitasjesoner som utskiftbare innlegg, nitrering/hardkrom/ENP der det er nødvendig.
Høyere enhets- eller arbeids-/pressetid sammenlignet med stålverktøy med høyt volum
Replikering av myke verktøy er raskt, men takt og enhetsarbeid kan være høyere, uøkonomisk utover ~5 000 deler.
Tiltak: prognostiser skala og taktmål, bytt til stål ved terskel.
Begrensninger i dimensjonsstabilitet, termisk styring og overflatetak
AM-polymerinnsatser har temperatur-/stivhetsgrenser, silikonformer driver med omgivelsene.
Tiltak: metallinnsatser eller elektroformede speil på kritiske flater, sterkere kjøling og temperaturkontroll i formen.
Variasjon fra flerprosesskjede og etterbehandling
Fjerning av støtte, polering, forskjeller i kuleblåsing, dimensjonsdrift på tvers av støpeformkopier.
Tiltak: standardiser VDI/Ra, batch-ID-er, CMM-prøvetaking, inspiser mastere og spor levetiden til myke verktøy.
Hva er Forholdsregler Av rask verktøying
For å oppnå «hastighet uten overraskelser», start prosessen med DfM, match materialer med prosesser, standardiser måleteknikk og overflatebehandling, og lukk sirkelen når det gjelder kostnader og defekter. Håndboken nedenfor gir praktiske terskler og taktikker du kan bruke umiddelbart for å nå utbytte og takt innen en ledetid på 2–10 dager.
DfM Eessensielle
Avskjæring og trekk : lås skillelinje/utkast tidlig, typisk trekk ≥1° (≥2° med tekstur).
Gjenger og festemidler : foretrekker metallinnsatser for plast, hold verktøygjengene til vanlige standarder for enkel verktøying.
Oppsett og verktøybaner : enkelt nullpunktssystem, finbearbeid så mye som mulig i én oppstilling, grovfinbearbeiding med 0.1–0.2 mm materiale.
Termisk bane : forkort porter/løpekanaler, legg til konform/kanalnær kjøling eller høykonduktivitetsinnsatser i tykke soner.
Match Mmateriale og Process
Trykte harpiks-/metallinnsatser : flott for lave temperaturer, korte sykluser og komplekse vannlinjer.
Aluminium (6061/7075) : Leveringstid 2–10 dager, ~1 000–20 000 skudd, passer til ABS/PC/PA uten tung glassfiber.
Forherdede ståltyper (f.eks. P20) : for materialer med høyere levetid eller slipende/glassfylte materialer.
Prosesskombinasjon : klare deler → aluminium/elektroformede speil, GF-nyloner → stål eller herdet aluminium/ENP, RIM/silikon → trykte mastere + silikonformer.
Planmål og metrologi
Datosystem samlet mellom design og inventar.
FAI og SPC : 100 % av kritiske dimninger ved FAI, CMM/SPC på nøkkelfunksjoner (mål-Cpk ≥1.33).
Store deler : start med skalerte/snittforsøk for å lære krymping/vridning før du bestemmer deg for full størrelse.
Definer overflater og standarder
Én spesifikasjonskilde : tilordne VDI- eller speilkvaliteter til kosmetikk, Ra-vinduer til funksjonelle flater, spesifiser teksturretning, skillelinje, vitnemerker.
Jevn etterbehandling : faste medier/kornsekvenser, jevne avfasninger (C0.2–C0.5).
Verifisering : overflatetester på tetninger/kosmetikk, samme inventar per batch for å skjære variasjoner.
Optimaliser kostnadene
Terskler : ≤300 stk → silikon/vakuumstøpt, 200–1,000 → aluminium, >5,000 eller levetid >50 000 skudd → stål.
Kavitasjon : rampe 1→2–4 hulrom etter at etterspørselen stabiliserer seg, familieformer for små deler.
Utskiftbare : slitasje-/variantsoner som innlegg, felles moderbase + endringskjerner for varianter.
Feil og rettelser
Varp : balansert kjøling, ribber ved 0.5–0.7× vegg, symmetrisk formtemperatur.
Vask : flytt/endre størrelse på port, forleng/hev pakken, hul ut tykke vegger med ribber.
Kort skudd : øk smelte-/formtemperatur og -hastighet, større port, vifte eller underport.
Feste : mer trekk, polering i henhold til spesifikasjon, slippmidler/utkasterhjelpemidler.
Brenn-/luftmerker : legg til ventiler (0.02–0.04 mm), skarpe hjørner med radius, moderat hastighet ved fylling.
HMS og samsvar
Segreger skrap etter harpiks, kast kjølevæske/belegg i henhold til sikkerhetsdatablad/forskrifter.
AM-pulver trenger ventilasjon, UV-herdende SLA-avfall, personlig verneutstyr er påkrevd.
Maskinlåser, ejektorsikkerhet, SOP for høy temperatur/høyt trykk og LOTO.
Når man ikke skal bruke hurtigverktøy
Svært høyt volum : >50 000/år eller takt <20 s → stål og automatisering.
Ekstrem holdbarhet : høytemperatur-/slipende harpikser for lange serier passer ikke til myke verktøy.
Premium kosmetikk : A-klasse speil med langvarig konsistens → harde verktøy med stabil kjøling.
Hva er bruken av hurtigverktøy
Dekker sprøytestøping, termoforming, kompresjon, støping av metall/smykker, karbonfiberopplegg og metallplater innen bilindustrien, luftfart, medisin og elektronikk. Lave startkostnader og rask leveringstid muliggjør validering i produksjonsklasse , ideelt for ~10–5,000 enheter for å fremskynde iterasjoner og pilotkjøringer.
| Prosesskategori | Typiske produkter/deler | Anbefalt verktøybane (direkte/indirekte, materialer) | Egnet volumområde (stk) | Viktige fordeler | Bransjeeksempler |
| Sprøytestøping (standard) | Hus, klikkfester, strukturelle deler | Direkte verktøyaluminiumsformer, forherdet stål, AM-innsatser i metall for kompleks kjøling | 200-5,000 | Kort leveringstid, materialer i produksjonskvalitet, god dimensjonsstabilitet | Bilinteriør, skall til forbrukerelektronikk |
| Sprøytestøping (overstøping/2-shot) | Myke–harde grep, tetninger | Direkte verktøy + delte hulromaluminium/stål, lavtemperaturkanaler for elastomerer | 200-3,000 | Endelt montering, forbedret følelse og tetting | Medisinske håndtak, sportsutstyr |
| Sett inn støping | Mutter/akseloverstøpninger, terminaler | Direkte verktøyaluminiumsform + innsatsjigger/-fester | 100-3,000 | Sterk festeevne eller konduktivitet, eliminerer ettermontering | Kontakter, dronebraketter |
| Termoforming (tynn plate) | Brett, beskyttelser, klare deksler | Indirekte verktøyCNC-aluminiumsform / aluminiumskopi fra 3D-printet master | 50-2,000 | Enkelt verktøy, høy plateutnyttelse | Medisinske brett, emballasjeinnlegg |
| Kompresjonsstøping (termoherdende/kompositter) | SMC-deler, karbonfiberkomponenter | Direkte verktøyaluminium/stål, eller Indirekte3D-printet master + elektroformet overflate | 100-2,000 | Høyt fibervolum, sterk mekanikk | Flyinteriør, racingdeler |
| Støping (smykker) | Ringer, anheng, klokkekasser | Indirekte verktøy3D-printede voks-/harpiksmønstre → investeringsstøping | 10-500 | Utmerkede detaljer, friformgeometri | Smykker, luksusklokker |
| Støping (generelle metaller) | Små Al/SS-komponenter | Indirekte verktøysand-/keramiske skjell, 3D-printede mønstre | 20-1,000 | Lavpris, brede legeringsalternativer | Braketter, ventilhus |
| Karbonfiberoppleggsformer | Armer, skall, kanaler | Indirekte3D-printet master → silikon/aluminiumskopi, eller DirekteCNC-aluminiumsform | 20-500 | Lett, høy stivhet | Dronearmer, kroppspaneler |
| Plateforming (trekk/bøying) | Småpartiskap, braketter | Indirekte3D-printede/myke aluminiumsstanser, eller Direkteenkle CNC-ståldyser | 50-1,000 | Raske forsøk, lav verktøyinvestering | Chassis, festebraketter |
Spørsmål og svar
Hva menes med hurtigverktøy?
Jeg definerer hurtigverktøy som å lage produksjonsrettede former, matriser eller innlegg på dager i stedet for uker ved hjelp av CNC, 3D-printing eller hybridruter. Jeg sikter mot ledetidskutt på 40–60 %, typiske omløpstider på 2–10 dager og verktøylevetid på 300–5,000 sykluser (materialavhengig). Jeg bruker produksjonskvalitetspolymerer/metaller for å validere porter, kjøling, krymping og syklustid, og kjører deretter 10–5,000 deler for pilotprosjekter. Dette kobler prototyping til produksjon, samtidig som det reduserer startkostnadene med 30–70 % sammenlignet med konvensjonelt herdet stålverktøy.
Hva er klassifiseringen av hurtigverktøy?
Jeg klassifiserer hurtigverktøying etter bane og robusthet. Etter bane: Direkte (CNC/AM-verktøyinnsatser brukt umiddelbart) og indirekte (mastermønster → silikon-/metallkopi). Etter robusthet: Myk (silikon/fotopolymer, ≤100–500 sykluser) og hard (aluminium/forherdet stål/metall AM, 500–5,000+ sykluser). Etter prosess: Injeksjon, termoforming, kompresjon, støping. Jeg velger basert på volum (10–5,000 enheter), temperatur/trykk, overflatespesifikasjon (VDI/Ra) og avkastning på investering (break-even) versus fullt stål.
Hva er forskjellen mellom verktøy og produksjon?
Jeg behandler verktøyproduksjon som etableringen av muliggjørere – former, matriser, jigger – med spesifikasjoner (materiale, kjøling, utstøting) for å reprodusere geometri innenfor toleransen (f.eks. ±0.05–0.20 mm). Produksjonen bruker disse verktøyene til å konvertere råmateriale til deler med en målt syklustid (f.eks. 18–45 s/skudd), utbytte (≥98 %) og kostnad/enhet. Verktøyproduksjon er investeringskostnader, lang levetid og setter kapasitet. Produksjonen er driftskostnader, repeterende og leverer volum. Optimalisering av verktøydesign kan kutte produksjonskostnader med 10–25 % via syklus- og skrapreduksjoner.
Hva er hensikten med hurtigverktøy?
Jeg bruker hurtigverktøy for å redusere risikoen ved lanseringer: Validerer design, materiale og prosessvinduer ved hjelp av produksjonsintensjonsmetoder før jeg forplikter meg til fullt stål. Målene inkluderer å redusere tid til marked med 4–8 uker, bevise DfM (avskjæring, trekk, vegg, ribber), etablere en stabil syklus (±5 %) og kjøre 10–5,000 pilotenheter for EVT/DVT, sertifiseringer eller markedstester. Det muliggjør også variantutforskning (A/B-porter, kjøling) og tidlig kostnadsberegning, noe som ofte reduserer forhåndsinvesteringen med 30–70 % sammenlignet med konvensjonelt verktøy.
Hvordan påvirker hurtigverktøy produksjonshastigheten?
Jeg akselererer produksjonen ved å kombinere raske verktøybygginger (2–10 dager) med syklustidsoptimalisering. Konform kjøling eller aluminiumsinnsatser kan redusere kjøletiden med 20–50 %, og dermed redusere den totale syklusen med 10–35 %. Standard formbaser og modulære innsatser reduserer byggetiden med ytterligere 15–25 %. Nettoeffekt: Jeg går fra CAD-frysing til forsendelsespilotprosjekter på 1–3 uker i stedet for 6–10, samtidig som jeg holder CPK ≥1.33 på kritiske dimensjoner. Dette trekker inntektene fremover og forkorter tilbakebetalingstiden, og oppnår ofte avkastning innen de første 500–1,500 delene.
Konklusjon
Rask verktøybygging forbinder prototyping og produksjon via direkte eller indirekte ruter på få dager. Bruk av produksjonsmaterialer for å validere lukning, kjøling, krymping og syklustid reduserer ledetiden med 40–60 %, ideelt for 10–5,000 prøveenheter. Suksess avhenger av DfM, materialtilpasning, verktøytester og kvalitetssikring. Gjenkjenn begrensninger i verktøylevetid og temperatur, gå over til herdet stål for oppskalering. Har du spesifikke behov eller spørsmål om rask verktøybygging? Velkommen til å sende oss en melding der du deler ideen din!
















