
CNC-maskinering brukes til å produsere presise metall- og plastkomponenter for bil-, medisin-, luftfarts-, industri- og elektroniske produkter. Den omdanner råmaterialer til funksjonelle deler gjennom datastyrt fresing, dreiing, boring og andre skjæreoperasjoner.
Denne veiledningen forklarer hva CNC-maskinering brukes til, hvordan CNC-maskiner fungerer, de ulike maskintypene, passende materialer og praktiske bruksområder.
Hva brukes CNC-maskinering til?
CNC-maskinering brukes til å produsere presisjonskomponenter ved å fjerne materiale fra metall, plast eller andre solide arbeidsstykker gjennom datastyrte skjæreoperasjoner. Vanlige bruksområder inkluderer maskinhus, aksler, braketter, medisinske instrumenter, luftfartskomponenter, former og tilpassede prototyper. Det er spesielt nyttig når deler krever nøyaktige dimensjoner, komplekse funksjoner og jevn produksjonskvalitet.
CNC-maskineringsdefinisjon og kjernefunksjoner
CNC-maskinering er en subtraktiv produksjonsprosess der programmerte maskinverktøy fjerner materiale fra et arbeidsstykke for å lage den nødvendige geometrien. CNC står for Computer Numerical Control, som betyr at maskinen følger digitale instruksjoner som definerer skjærebevegelser, spindeldrift og maskineringssekvenser.
I motsetning til manuell maskinering kan CNC-utstyr utføre programmerte bevegelser gjentatte ganger med begrenset operatørinngripen under skjæring. Dette gjør det egnet for komponenter som inneholder nøyaktig plasserte hull, maskinerte overflater, indre hulrom, gjenger og komplekse eksterne profiler.
Hovedfunksjonene inkluderer CNC-fresing, dreiing, boring, kjedeboring, gjenging og konturmaskinering. Den oppnåelige nøyaktigheten avhenger av delgeometri, materialoppførsel, maskinens kapasitet, verktøy, arbeidsfeste og prosesskontroll snarere enn bare datamaskinstyring.
Hvorfor produsenter velger CNC-maskinering
Produsenter velger CNC-maskinering fordi det kombinerer dimensjonskontroll, materialallsidighet, repeterbarhet og designfleksibilitet. Det kan produsere funksjonelle komponenter direkte fra ingeniørmodeller uten behov for dedikert støping eller sprøytestøpeformer for hvert nytt design.
CNC-maskinering er spesielt verdifullt under produktutvikling fordi ingeniører kan modifisere en CAD-modell og oppdatere maskineringsprogrammet. Dette gjør at prototyper kan testes og forbedres før man forplikter seg til dyre produksjonsverktøy.
For gjentatt produksjon bidrar validerte programmer, stabile fester og kontrollerte inspeksjonsprosedyrer til å redusere variasjon mellom deler. Konsistente resultater avhenger imidlertid fortsatt av verktøyets tilstand, materialkvalitet, maskinvedlikehold og effektiv kvalitetsstyring.
| CNC-evne | Produksjonsfordel | typisk Bruk |
| Dimensjonskontroll | Produserer spesifiserte funksjoner og passer | Presisjonsmekaniske deler |
| Fleksibel programmering | Støtter designendringer | Prototypeutvikling |
| Materialallsidighet | Maskiner for metaller og plast | Tilpassede industrielle komponenter |
| Repeterbare operasjoner | Støtter konsistens i batcher | Produksjonsmaskinering |
| Kompleks geometri | Produserer lommer og konturer | Hus og strukturelle deler |
| Flere skjæreoperasjoner | Kombinerer funksjoner i planlagte oppsett | Ferdige mekaniske sammenstillinger |
Hvordan fungerer CNC-bearbeiding?
CNC-maskinering fungerer ved å konvertere en digital deldesign til maskininstruksjoner som styrer skjæreverktøy og arbeidsstykkebevegelser. Prosessen inkluderer vanligvis CAD-modellering, CAM-programmering, materialforberedelse, maskinoppsett, maskinering, etterbehandling og kvalitetsinspeksjon. Hvert trinn bidrar til å transformere råmateriale til en ferdig komponent som oppfyller de tekniske spesifikasjonene.
CAD-design, CAM-programmering og G-kode
CNC-maskinering starter med en CAD-modell eller teknisk tegning som definerer delens geometri, dimensjoner og kritiske funksjoner. Ingeniører bruker denne informasjonen til å identifisere maskineringsoverflater, toleranser, materialkrav og potensielle produksjonsvansker.
CAM-programvare konverterer den digitale geometrien til verktøybaner og maskineringsstrategier. Programmereren velger skjæreverktøy, spindelhastigheter, matehastigheter og materialfjerningssekvenser i henhold til arbeidsstykkets materiale og maskinens kapasitet.
En etterprosessor genererer deretter maskinspesifikke instruksjoner, vanligvis inkludert G-kode og M-kode. G-kode definerer vanligvis posisjonering og skjærebevegelser, mens M-kode styrer funksjoner som spindelrotasjon og kjølevæske. Nøyaktige kommandoer varierer mellom kontrollere.
Maskinoppsett, skjæring og etterbehandling
Maskinoppsett innebærer å installere riktig arbeidsstykke, festeanordninger, skjæreverktøy og koordinatforskyvninger før maskineringen starter. Operatøren verifiserer verktøylengder, arbeidsstykkeposisjon, klemstabilitet og programegnethet for å redusere kollisjons- og maskineringsrisiko.
Under skjæring fjerner CNC-maskinen materiale gjennom programmerte operasjoner som grovfresing, boring, gjenging eller etterbehandling. Grovfresing fjerner mesteparten av overflødig materiale, mens etterbehandling styrer de endelige dimensjonene og overflatetilstanden.
Etter maskinering kan komponenten kreve avgrading, rengjøring, overflatebehandling eller ytterligere operasjoner. Aluminiumshus kan for eksempel gjennomgå kuleblåsing og anodisering, mens stålkomponenter kan kreve sliping eller beskyttende belegg.
| Prosess trinn | Hovedoperasjon | Formål |
| Design anmeldelse | Sjekk tegninger og CAD-filer | Bekreft geometri og krav |
| CAM programmering | Utvikle verktøybaner og skjærestrategier | Planlegg fjerning av materiale |
| Maskinoppsett | Installer lager, inventar og verktøy | Etabler stabile skjæreforhold |
| Grov maskinering | Fjern overflødig materiale | Lag omtrentlig delgeometri |
| Fullfør maskinering | Maskinkritiske overflater | Oppnå dimensjoner og finish |
| Sekundær prosessering | Avgrad, rengjør eller strøk | Møt kravene til den endelige overflaten |
| Inspeksjon | Bekreft delspesifikasjoner | Bekreft produksjonskvalitet |
Dimensjonsinspeksjon og kvalitetskontroll
CNC-maskinerte deler inspiseres for å bekrefte at dimensjoner, toleranser og overflatekrav samsvarer med teknisk tegning. Inspeksjon kan forekomme under oppsett, mellom maskineringsoperasjoner og etter at delen er ferdig.
Vanlig inspeksjonsutstyr inkluderer skyvelære, mikrometere, høydemålere, boremålere og koordinatmålemaskiner. En CMM er nyttig for å evaluere kompleks geometri, hullposisjoner og geometriske toleranser når den nødvendige målestrategien er passende.
Kvalitetskontroll tar også hensyn til verktøyslitasje, maskinstabilitet og variasjon mellom deler. For funksjonelle komponenter bør kritiske funksjoner identifiseres tidlig, slik at maskinerings- og inspeksjonsprosessene utformes rundt deres faktiske tekniske krav.
Hvilke typer CNC-maskiner brukes?
De viktigste typene CNC-maskiner som brukes i produksjon inkluderer CNC-fresemaskiner, dreiebenker, dreiesentre, fleraksede maskineringssentre, EDM-maskiner, vannstrålekuttere og plasmaskjæresystemer. Hver maskin bruker datastyrt bevegelse, men skjæremetoden og passende delgeometri er forskjellig. CNC-fresing og dreiing er blant de vanligste prosessene for produksjon av presisjonsmekaniske komponenter.
5-Akse CNC-maskineringssentre
5-aksede CNC-maskineringssentre bruker tre lineære akser og to rotasjonsakser for å maskinere komplekse deler fra flere vinkler. De brukes ofte til å produsere luftfartskomponenter, medisinske implantater, presisjonshus, former og deler med buede eller vinklede overflater.
5-akset maskinering er spesielt nyttig for komponenter som krever komplekse konturer, vinklede hull og funksjoner på flere sider. Det kan redusere reposisjonering og forbedre tilgangen til vanskelige funksjoner sammenlignet med konvensjonell treakset maskinering.
5-aksede maskiner kan utføre samtidig 5-akset skjæring eller indeksert maskinering, avhengig av applikasjonen. Ved å redusere oppstillingstider og opprettholde jevn arbeidsstykkeposisjonering, kan de forbedre produksjonseffektiviteten og dimensjonskonsistensen for komplekse presisjonsdeler.
CNC fresemaskiner
CNC-fresemaskiner bruker roterende skjæreverktøy for å fjerne materiale fra et arbeidsstykke. De brukes ofte til å produsere braketter, hus, plater, former, lommer, spor og komponenter med flere maskinerte flater.
For ingeniører som spør hva en CNC-fresemaskin brukes til, er dens primære formål å lage prismatiske og konturerte funksjoner som ikke kan produseres effektivt gjennom konvensjonell dreiing alene.
CNC-freser kan bruke endefreser, planfreser, bor og andre verktøy under ett oppsett. Maskinen kan være vertikal eller horisontal, mens antallet kontrollerte akser bestemmer hvor enkelt den kan nå forskjellige funksjoner.
CNC-dreiebenker og dreiesentre
CNC-dreiebenker og dreiesentre roterer arbeidsstykket mens skjæreverktøy fjerner materiale for å lage sylindriske former. De brukes ofte til å produsere aksler, foringer, pinner, hylser, gjengede komponenter og andre presisjonsrunde deler.
For ingeniører som lurer på hva en CNC-dreiebenk brukes til, er dens primære formål å produsere nøyaktige utvendige diametre, innvendige boringer, spor, gjenger og trinnformede sylindriske overflater som er vanskelige å produsere effektivt gjennom fresing alene.
CNC-dreiesentre kan utføre planfresing, boring, gjenging og sporfresing i løpet av ett oppsett. Avanserte maskiner utstyrt med roterende verktøy kan også utføre visse frese- og boreoperasjoner, noe som reduserer sekundære oppsett og forbedrer produksjonseffektiviteten.
CNC-dreiebenker og dreiesentre
CNC-dreiebenker produserer sylindriske komponenter ved å rotere arbeidsstykket mens skjæreverktøy fjerner materiale. De brukes ofte til aksler, foringer, pinner, gjengede deler, hylser og presisjonsrunde komponenter.
Et vanlig spørsmål er hva en CNC-dreiebenk brukes til. Hovedformålet er å maskinere rotasjonsfunksjoner som utvendige diametre, innvendige boringer, spor, gjenger og nøyaktig plasserte skuldre.
Avanserte dreiesentre kan inkludere drevne verktøy og tilleggsakser som støtter bore- eller freseoperasjoner. Disse konfigurasjonene kan redusere behovet for å overføre en dreiet komponent til en separat fresemaskin.
3-Akse vs. fleraksede maskineringssentre
Treaksede maskineringssentre beveger skjæreverktøy eller arbeidsstykker langs X-, Y- og Z-retningene. De brukes ofte til flate overflater, hull, spor, lommer og deler som kan nås fra enkle maskineringsretninger.
Fireaksede og femaksede maskineringssentre legger til rotasjonsposisjonering eller samtidig rotasjonsbevegelse. De er nyttige for vinklede overflater, komplekse konturer og funksjoner som ligger på flere sider av en komponent.
Fleraksmaskinering kan redusere antall oppsett og forbedre tilgangen, men det introduserer også mer komplekse programmerings- og maskinkrav. Treakssmaskinering kan forbli mer økonomisk for enkle komponenter.
Andre CNC-styrte prosesser: EDM, vannstråle og plasmaskjæring
EDM, vannskjæring og plasmaskjæring bruker også datastyrt bevegelse, selv om mekanismene for materialfjerning er forskjellige fra konvensjonell fresing og dreiing.
EDM fjerner materiale gjennom elektriske utladninger og krever et elektrisk ledende arbeidsstykke. Det er nyttig for intrikate hulrom, smale spor og visse herdede materialer. Vannstråleskjæring bruker høytrykksvann, ofte kombinert med slipende partikler, for å skjære materiale uten en konvensjonell termisk skjæreprosess.
Plasmaskjæring bruker en høytemperatur plasmabue for å skjære elektrisk ledende materialer. Det brukes ofte til ark- og plateprofiler i stedet for presisjonsfreste tredimensjonale elementer.
| Maskintype | Skjæremetode | Eksempler på typiske CNC-maskiner |
| CNC Fres | Roterende skjæreverktøy | Hus, braketter, plater |
| CNC dreiebenk | Roterende arbeidsstykke | Aksler, foringer, hylser |
| 5-akset maskineringssenter | Lineære og rotasjonsakser | Komplekse vinklede komponenter |
| Wire EDM maskin | Erosjon av elektrisk utladning | Presisjonsprofiler og smale spor |
| Vannstråleskjæremaskin | Høytrykksvann og slipemiddel | Plateprofiler og platemner |
| Plasmaskjæremaskin | Termisk plasmabue | Ledende metallplate og -plate |
Hvilke materialer kan CNC-maskineres?
CNC-maskinering kan bearbeide et bredt spekter av tekniske metaller og plast, inkludert aluminium, kobber, messing, karbonstål, rustfritt stål, titan, PEEK, POM og nylon. Materialets egnethet avhenger av hardhet, styrke, termisk oppførsel, maskinbarhet og den nødvendige komponentytelsen. Hvert materiale krever passende skjæreverktøy, maskineringsparametere og arbeidsfestemetoder.
Aluminium og andre ikke-jernholdige metaller
Aluminium er mye CNC-maskinert på grunn av dets gunstige styrke-til-vekt-forhold, maskinbarhet og allsidighet. Vanlige bruksområder inkluderer utstyrshus, monteringsplater, braketter, kjøleribber og lette strukturelle komponenter.
Legeringer som 6061 velges ofte for generelle ingeniørkomponenter, mens 7075 kan vurderes der det kreves høyere styrke. Aluminium kan maskineres effektivt, men skjæreverktøy må kontrollere oppbygging av egg, sponavgang og graddannelse.
Kobber og messing brukes også til elektriske, termiske og mekaniske applikasjoner. Kobbers duktilitet og varmeledningsevne kan påvirke maskineringsytelsen, mens mange messingkvaliteter støtter effektiv produksjon av beslag, kontakter og presisjonsdreide komponenter.
Karbonstål, rustfritt stål og titan
Karbon- og legeringsstål CNC-maskineres for strukturelle komponenter, aksler, verktøy og mekaniske deler som krever styrke eller slitestyrke. Maskineringsforholdene avhenger i stor grad av materialkvalitet, hardhet og varmebehandlingsforhold.
Rustfritt stål brukes til korrosjonsbestandige komponenter som medisinske instrumenter, ventilhus og utstyrsdeler. Enkelte kvaliteter kan deformasjonsherde og generere betydelig skjærevarme, noe som gjør riktig sponbelastning og verktøyvalg viktig.
Titanlegeringer er nyttige der det kreves høy styrke, lav vekt og korrosjonsbestandighet. Deres termiske oppførsel og skjæreegenskaper krever imidlertid nøye verktøyvalg, stabile maskineringsforhold og kontrollert varmeutvikling.
Ingeniørplast
Teknisk plast kan CNC-maskineres til lette, korrosjonsbestandige, isolerende eller lavfriksjonskomponenter. Vanlige eksempler inkluderer POM, PEEK, nylon, PTFE og visse høytytende termoplaster.
Plastbearbeiding byr på andre utfordringer enn metallskjæring. Varmeoppbygging, elastisk deformasjon, fuktighetsabsorpsjon og klemtrykk kan påvirke dimensjonsnøyaktigheten eller overflatekvaliteten.
Skarpe verktøy, kontrollerte skjærebelastninger, passende festeanordninger og riktig temperaturstyring er ofte viktig. Den riktige maskineringsstrategien avhenger av den spesifikke polymeren i stedet for å behandle all plast som én materialkategori.
| Materiale | Typiske deler | Hovedhensyn ved maskinering |
| Aluminium 6061 | Hus, braketter, plater | Fjerning av grader og spon |
| Aluminium 7075 | Strukturelle og presisjonsdeler | Materialtilstand og forvrengning |
| Stainless Steel 304 | Instrumenter, beslag, komponenter | Arbeidsherding og varme |
| Legert stål 4140 | Aksler og mekaniske komponenter | Hardhet og skjærekraft |
| Titan Ti-6Al-4V | Lette presisjonskomponenter | Varme og verktøyslitasje |
| POM | Foringer og mekaniske plastdeler | Dimensjonal stabilitet |
| PEEK | Funksjonelle komponenter med høy ytelse | Varme- og materialkostnader |
Hvilke deler og produkter lages med CNC-maskinering?
CNC-maskinering produserer produkter som utstyrshus, braketter, aksler, foringer, inventar, former, kontakter, prototypekomponenter og presisjonsmekaniske sammenstillinger. Disse delene brukes i maskiner og produkter der dimensjoner, materialytelse og komponenttilpasning er viktige. CNC-fresing skaper vanligvis ikke-sylindriske egenskaper, mens dreiing er spesielt egnet for runde deler.
Hus, braketter og strukturelle komponenter
CNC-maskinering brukes ofte til utstyrshus, monteringsbraketter, grunnplater og strukturelle komponenter. Disse delene krever ofte flate overflater, nøyaktige hullposisjoner, lommer og monteringsgrensesnitt.
For eksempel kan et automatiseringshus i aluminium inneholde indre hulrom for elektronikk, gjengede monteringshull og maskinerte referanseflater for montering. Fresing kan produsere disse funksjonene fra en solid blokk eller forberedt støpegods.
Kvaliteten på braketter og strukturelle deler avhenger av mer enn bare utseende. Hullposisjon, vinkelretthet, planhet og kontaktflater må støtte de tiltenkte monterings- og belastningsforholdene. Verktøytilgang og arbeidsfeste påvirker også produksjonsmuligheten.
Aksler, foringer og presisjonsroterende deler
CNC-dreiing brukes ofte til å produsere aksler, hylser, foringer, avstandsstykker og andre roterende komponenter. Disse delene krever ofte kontrollerte diametre, skuldre, boringer, spor og gjengede egenskaper.
En presisjonsaksel kan trenge lagerseter, konsentriske diametre og en passende overflatefinish. Dreiing etablerer den grunnleggende geometrien, mens ytterligere fresing, boring eller sliping kan være nødvendig for spesifikke funksjoner.
For roterende enheter kan dimensjonsforhold være viktigere enn individuelle størrelser. Runout, tilpasningskrav, materialhardhet og overflatetilstand må tas i betraktning ved valg av produksjons- og inspeksjonsmetoder.
Prototyper, spesialtilpassede inventar og komplekse komponenter
CNC-maskinering brukes ofte til funksjonelle prototyper fordi deler kan produseres direkte fra tekniske materialer uten dedikerte produksjonsformer. Dette lar designere teste mekanisk tilpasning, montering og ytelse.
Tilpassede festeanordninger, inspeksjonsmålere og produksjonsjigger er også typiske CNC-produkter. Disse komponentene støtter monterings-, inspeksjons- og produksjonsprosesser, og krever ofte nøyaktige plasseringsflater og repeterbar posisjonering.
Komplekse komponenter kan kombinere lommer, tynne vegger, vinklede hull og konturerte overflater. Fleraksmaskinering eller flere nøye planlagte oppsett kan forbedre tilgangen, selv om hver ekstra operasjon må rettferdiggjøres av designkravene.
| CNC-maskinert del | Typisk materiale | Hovedproduksjonsprosess |
| Utstyrshus | Aluminium 6061 | CNC fresing |
| Presisjonsskaft | Legert stål | CNC-sving |
| Monteringsbrakett | Aluminium eller rustfritt stål | CNC fresing |
| Gjenget foring | Messing eller stål | CNC-sving |
| Inspeksjonsarmatur | Aluminium eller POM | CNC fresing |
| Kompleks strukturell komponent | Aluminium eller titan | Flerakset CNC fresing |
| Prototypekapsling | Aluminium eller teknisk plast | CNC fresing |
Hvilke bransjer bruker CNC-maskinering?
Bransjer som bruker CNC-maskiner inkluderer bilindustri, industrielt utstyr, automatisering, medisinsk utstyr, luftfart, elektronikk, forbrukerprodukter og energisystemer. Disse industriene er avhengige av CNC-maskinering for å produsere funksjonelle deler med kontrollerte dimensjoner, passende materialer og jevn kvalitet. Bruksområdene varierer i henhold til hver industris ytelse, pålitelighet og produksjonskrav.
Biler
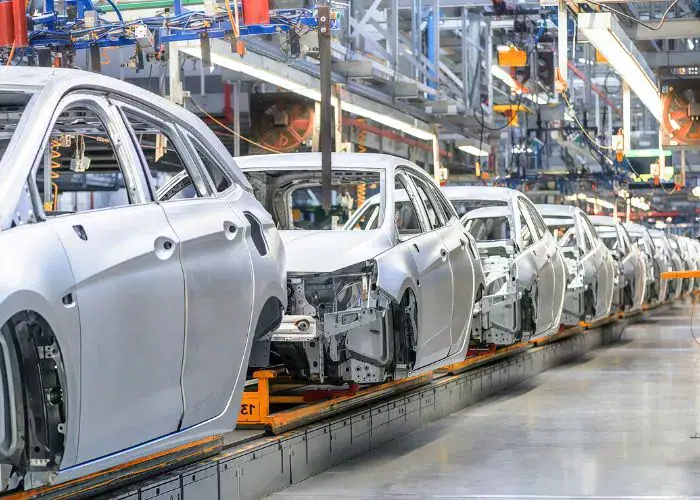
Bilindustrien bruker CNC-maskinering for motorkomponenter, girkasser, aksler, braketter, styredeler og presisjonsverktøy. Produksjon av elbiler bruker også maskinerte motorhus, konstruksjonsdeler og komponenter for termisk styring.
CNC-fresing er egnet for komplekse hus og monteringsflater, mens dreiing produserer aksler, foringer og sylindriske elementer. Mange sammenstillinger krever begge prosessene for å oppnå sin endelige geometri.
Bilproduksjon legger stor vekt på dimensjonskonsistens og prosessrepeterbarhet. Styring av verktøylevetid, fixturstabilitet og inspeksjonsplanlegging blir spesielt viktig når de samme komponentene produseres på tvers av større produksjonsbatcher.
Industrielt utstyr og automasjon
Produsenter av industrielt utstyr og automatisering bruker CNC-maskinering til festeplater, monteringsbraketter for roboter, ventilhus, maskinbaser, lineære bevegelseskomponenter og tilpassede mekaniske deler.
Disse applikasjonene involverer ofte komponenter som må justeres nøyaktig med lagre, skinner, sensorer, aktuatorer eller annet montert utstyr. Hullposisjon, flathet og mekanisk tilpasning kan direkte påvirke maskinens ytelse.
Automatiseringsprosjekter krever også ofte spesialtilpassede deler i små mengder. CNC-maskinering lar ingeniører utvikle og modifisere utstyrskomponenter uten å investere i dedikert støpeverktøy for hver designendring.
Medisinsk utstyr og instrumenter
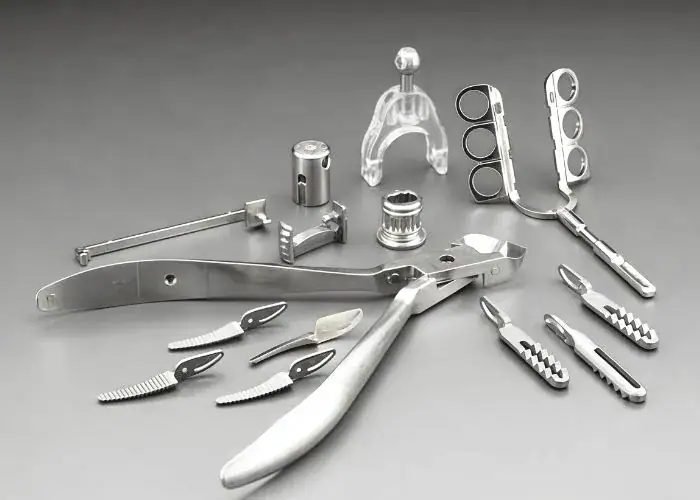
Medisinsk produksjon bruker CNC-maskinering for kirurgiske instrumenter, komponenter til diagnostisk utstyr, instrumenthus, ortopediske komponenter og spesialiserte inventar.
Rustfritt stål, titan og tekniske plastmaterialer velges i henhold til mekaniske krav, korrosjonskrav, rengjøringskrav og andre bruksområder. CNC-maskinering kan lage detaljerte funksjoner og nøyaktig plasserte grensesnitt ved hjelp av disse materialene.
Medisinske applikasjoner kan også kreve kontrollerte overflateforhold, sporbarhet, inspeksjonsjournaler og passende nedstrøms prosessering. Maskineringsnøyaktighet er én del av produktkvaliteten, materialsamsvar, renslighet, validering og regulatoriske krav må tas opp separat der det er aktuelt.
Luftfart og forsvar
Luftfartsproduksjon bruker CNC-maskinering for lette strukturelle deler, flyelektronikkhus, monteringsbraketter, presisjonskontakter og visse motorrelaterte komponenter.
Materialer som aluminiumslegeringer til luftfart, titan og høyytelseslegeringer kan velges i henhold til krav til styrke, vekt, temperatur og korrosjon. Fleraksemaskinering er nyttig når komponenter inneholder vinklede overflater og komplekse konturer.
Forsvarsrelatert produksjon omfatter også presisjonshus, elektroniske kapslinger og mekaniske støttekomponenter. Der det er aktuelt, må produksjonsplaner ta hensyn til materialsporbarhet, inspeksjonskrav og dokumentasjon av kontrollerte prosesser.
Elektronikk og forbrukerprodukter
Elektronikkprodusenter bruker CNC-maskinering for aluminiumsskap, kjøleribber, halvlederarmaturer, kontakter, sensorhus og utstyrskomponenter.
Presisjonsmaskinering bidrar til å produsere monteringsflater, indre hulrom og grensesnitt for kretskort eller mekaniske sammenstillinger. Aluminium- og kobberkomponenter kan også støtte termisk styring når de er utformet på riktig måte.
Forbrukerproduktselskaper bruker CNC-maskinering til prototyper, tilpasset maskinvare, funksjonelle komponenter og former for senere produksjon. CNC er spesielt nyttig når designere trenger å evaluere fysiske produkter før de forplikter seg til produksjonsmetoder i høyt volum.
Energi- og kraftsystemer
Produsenter av energi- og kraftutstyr bruker CNC-maskinering for ventilhus, pumpekomponenter, aksler, flenser, kontakter og presisjonsmekaniske enheter.
Disse komponentene kan operere under krevende belastninger, temperaturer, væsketrykk eller korrosive forhold. Materialvalg og designkrav bestemmer derfor maskineringsmetoden og inspeksjonsstrategien.
For eksempel kan en ventilkomponent i rustfritt stål kreve nøyaktig maskinerte tetningsflater og gjengede forbindelser. En pumpeaksel kan kreve kontrollerte lagertilpasninger og overflatefinish for å støtte pålitelig rotasjon.
Når er CNC-maskinering det riktige produksjonsvalget?
CNC-maskinering er det riktige produksjonsvalget når en del krever funksjonelle konstruksjonsmaterialer, kontrollerte dimensjoner, detaljerte funksjoner eller produksjonsfleksibilitet uten dedikerte formformer. Det er spesielt egnet for prototyper, tilpassede komponenter, lavvolumproduksjon og gjentatt produksjon av presisjonsdeler. Egnetheten avhenger av geometri, materiale, toleranser, mengde og totale produksjonskostnader.
Prototyping, lavvolum og produksjonsapplikasjoner
CNC-maskinering er godt egnet til funksjonelle prototyper fordi den kan bruke produksjonsrepresentative metaller og plast. Dette lar ingeniører evaluere dimensjoner, mekanisk oppførsel og monteringsgrensesnitt før de ferdigstiller et design.
For produksjon i lavt volum unngår CNC-maskinering mye av den dedikerte verktøyinvesteringen som er forbundet med støping eller matrisebaserte prosesser. Programmerings- og oppsettkostnader påvirker imidlertid fortsatt enhetsprisen for små bestillinger.
For større mengder kan fiksturer, optimalisering av verktøybane, automatisert lasting og standardisert inspeksjon forbedre produksjonseffektiviteten. CNC-maskinering er fortsatt nyttig for gjentatt produksjon når delkompleksitet eller presisjon rettferdiggjør prosessen.
Delkompleksitet, toleranser og overflatefinish
CNC-maskinering er passende for deler som inneholder nøyaktig plasserte hull, maskinerte kontaktflater, lommer, gjenger og komplekse konturer. Prosessen kan støtte strenge dimensjonskrav når geometrien og oppsettet tillater passende kontroll.
Ekstremt dype hulrom, utilgjengelige indre trekk, tynne vegger og komplekse underskjæringer kan imidlertid øke vanskeligheten med maskinering. Flerakset utstyr eller sekundære prosesser kan være nødvendig.
Overflatefinish påvirker også prosessvalg. En maskinert overflate kan være tilstrekkelig for mange mekaniske komponenter, mens krevende tetnings-, glide- eller lagerflater kan kreve sliping, honing eller andre etterbehandlingsprosesser.
CNC-maskinering vs. 3D-printing og andre prosesser
CNC-maskinering fjerner materiale fra massivt materiale, mens 3D-printing bygger materiale lag for lag. Prosessene varierer i designfrihet, materialegenskaper, overflatetilstand, verktøykrav og produksjonskostnader.
CNC-maskinering foretrekkes ofte for solide metalldeler med maskinerte grensesnitt og krevende dimensjonskrav. Additiv produksjon kan være fordelaktig for interne kanaler, svært komplekse former og geometrier som ellers ville kreve betydelig materialfjerning.
Støping, støping og stempling kan gi lavere enhetskostnader for egnede produkter i høyt volum, men krever vanligvis større investeringer i verktøy på forhånd. Prosessvalg må derfor ta hensyn til hele produktets livssyklus.
| Produksjonsmetode | Passer best | Hovedbegrensning |
| CNC-bearbeiding | Presisjonsfunksjonelle deler og fleksibel produksjon | Kostnader for fjerning av materialer og oppsett |
| 3D utskrift | Komplekse prototyper og vanskelige interne geometrier | Materiale-, finish- og prosessavhengige begrensninger |
| Innsprøyting | Plastdeler i stort volum | Forhåndsinvestering i mugg |
| Pressestøping | Gjenta metallkomponenter i passende volumer | Verktøy- og designbegrensninger |
| Fremstilling av metallplater | Kapslinger, paneler og formede platedeler | Begrenset egnethet for solide maskinbearbeidede elementer |
Hva påvirker kostnadene ved CNC-maskinering?
Kostnadene for CNC-maskinering avhenger av materialpris, maskineringstid, programmering, maskinoppsett, skjæreverktøy, delkompleksitet, toleranser, produksjonsmengde, overflatebehandling og inspeksjonskrav. Deler som krever flere oppsett, vanskelig verktøytilgang eller spesialisert prosessering koster vanligvis mer enn enkle komponenter laget under lignende forhold.
Materialvalg og maskineringstid
Materialvalg påvirker CNC-maskineringskostnader gjennom råvarepris, maskinbarhet, slitasje på skjæreverktøy og oppnåelig maskineringshastighet. Aluminium kan være relativt økonomisk for mange bruksområder, mens titan og noen høyytelseslegeringer kan kreve dyrere materiale og langsommere prosessering.
Maskineringstiden avhenger av mengden materiale som fjernes, kutterstørrelse, verktøyinngrep og nødvendige etterbehandlingsoperasjoner. Dype lommer og tynne strukturelle egenskaper kan kreve lengre maskineringssykluser enn enkle utvendige profiler.
Den opprinnelige lagerstørrelsen påvirker også kostnaden. En komponent maskinert fra en stor blokk kan generere betydelig avfall, mens en ekstrudering, stang eller preform med passende størrelse kan redusere materialfjerningen.
Verktøytilgang, oppsett og design for produksjonsevne
Verktøytilgjengelighet påvirker direkte maskineringstid og utstyrskrav. Funksjoner som ikke kan nås fra gjeldende oppsett kan kreve ytterligere arbeidsfeste eller spesialiserte maskiner.
Skarpe innvendige hjørner, dype, smale lommer, små, utilgjengelige detaljer og unødvendige underskjæringer kan øke skjæretiden eller kreve ytterligere prosesser.
Design for produserbarhet hjelper ingeniører med å identifisere disse problemene tidlig. Bruk av passende indre radier, tilgjengelige funksjoner, praktiske veggtykkelser og forenklede oppsett kan forbedre produksjonseffektiviteten samtidig som viktig funksjonalitet bevares.
| Design Feature | Mulig kostnadspåvirkning | Praktisk designhensyn |
| Skarpe innvendige hjørner | Spesialverktøy eller sekundær prosess | Bruk passende hjørneradier |
| Dype, smale lommer | Lange verktøy og langsommere skjæring | Forbedre tilgangen til verktøyet |
| Flere maskineringsretninger | Ytterligere oppsett | Forenkle funksjonsorientering |
| Svært tynne vegger | Avbøyning og forsiktig maskinering | Støtter stabil geometri |
| Unødvendige stramme toleranser | Lengre maskinering og inspeksjon | Bruk toleranser etter funksjon |
| Komplekse krav til overflatebehandling | Ekstra etterbehandling | Spesifiser kun finish der det er nødvendig |
Produksjonsmengde, etterbehandling og inspeksjon
Produksjonsmengden påvirker kostnaden per del fordi programmering, oppsett og klargjøring av inventar kan fordeles på flere identiske komponenter. En enkelt prototype bærer vanligvis en større andel av disse initialkostnadene.
La oss for eksempel anta at en forenklet maskineringsjobb har en fast oppsettkostnad på 150 dollar og en variabel maskineringskostnad på 25 dollar per del. Hvis man ser bort fra material-, inspeksjons-, etterbehandlings- og andre utgifter, endres den estimerte enhetskostnaden etter hvert som mengden øker.
| Antall | Oppsettskostnad per del | Variabel kostnad per del | Illustrativ enhetskostnad |
| 1 | $150.00 | $25.00 | $175.00 |
| 10 | $15.00 | $25.00 | $40.00 |
| 100 | $1.50 | $25.00 | $26.50 |
Disse tallene illustrerer fordelingen av oppsettkostnader snarere enn faktiske leverandørpriser. Reelle produksjonskostnader kan endres med verktøy, forbedringer av syklustid, materialinnkjøp og inspeksjonsplanlegging.
Overflatebehandling og inspeksjon bidrar også til den endelige kostnaden. Anodisering, plating, kuleblåsing, detaljerte dimensjonsrapporter eller spesialiserte målinger bør vurderes når man evaluerer hele produksjonsprosessen.
Spørsmål og svar
Er CNC-maskinering kostnadseffektivt for engangsprototyper og små partier?
CNC-maskinering kan være kostnadseffektivt for engangsprototyper og små partier fordi det vanligvis unngår dedikerte investeringer i støpeformer eller dyser. Programmering, oppsett, verktøy og inspeksjon skaper imidlertid fortsatt faste kostnader. For eksempel legger et oppsett på 150 dollar fordelt på én del til 150 dollar per enhet, mens det samme oppsettet på tvers av 10 deler legger til 15 dollar per enhet. CNC-maskinering er spesielt verdifullt når ingeniører trenger funksjonelle materialer, nøyaktige funksjoner og designfleksibilitet før de forplikter seg til større produksjonsmengder.
Hvilke designfunksjoner gjør en del vanskelig å CNC-maskinere?
Dype, smale hulrom, skarpe innvendige hjørner, utilgjengelige underskjæringer, tynne vegger og svært små detaljer kan gjøre CNC-maskinering vanskelig. En dyp lomme kan kreve et langt skjæreverktøy som er mer sårbart for nedbøyning og vibrasjon. Skarpe innvendige hjørner kan ikke produseres direkte med vanlige sylindriske freser. Designere kan forbedre produksjonsevnen ved å legge til passende radier, gi tilgang til verktøyet og unngå unødvendig kompleksitet. Disse endringene kan redusere maskineringstid, oppsettkrav og produksjonsrisiko.
Kan CNC-maskinering opprettholde stramme toleranser på tynnveggede deler?
Ja, CNC-maskinering kan oppnå små toleranser på tynnveggede deler når materialoppførsel, arbeidsholding, skjærekrefter og temperatur kontrolleres riktig. Tynne seksjoner kan deformeres under maskinering eller etter at klemmene er sluppet. Teknikker inkluderer balansert materialfjerning, nøye støttede fiksturer, reduserte skjærebelastninger og kontrollerte etterbehandlingspassasjer. En toleranse på ±0.01 mm kan være mulig for utvalgte funksjoner under passende forhold, men det er ikke garantert for alle tynnveggede design. Endelig kapasitet avhenger av materiale, geometri, utstyr og inspeksjonsstrategi.
Når bør CNC-maskinering kombineres med EDM eller sliping?
CNC-maskinering bør kombineres med EDM eller sliping når fresing og dreiing alene ikke effektivt kan oppnå den nødvendige geometrien, hardhetsrelaterte maskineringskravene eller overflatekvaliteten. Trådgnist kan produsere smale gjennomgående egenskaper i elektrisk ledende materialer, mens sinker-EDM kan lage spesialiserte hulrom. Sliping brukes ofte for krevende lagertilpasninger, overflatefinish eller dimensjonskontroll. En kombinert prosess kan forbedre produksjonsbarheten, men ingeniører må evaluere ytterligere oppsetttid, dataoverføring, inspeksjon og totale produksjonskostnader.
Hvordan kan deldesign redusere CNC-maskineringskostnader uten å påvirke funksjonen?
Deldesign kan redusere CNC-maskineringskostnader ved å forbedre verktøytilgjengeligheten, begrense unødvendige stramme toleranser, velge passende lagerdimensjoner og redusere maskineringsoppsett. For eksempel kan det å erstatte et unødvendig skarpt innvendig hjørne med en passende radius tillate en standard endefres å fullføre funksjonen. Standard hullstørrelser og tilgjengelige overflater kan også forenkle verktøyfremstilling. Målet er å bevare viktige krav til passform, styrke og montering samtidig som man fjerner produksjonskompleksitet som ikke gir noen funksjonell verdi.
Konklusjon
CNC-maskinering er mye brukt til å produsere presisjonsdeler for bilindustrien, industrielt utstyr, medisinsk utstyr, luftfart, elektronikk og energiapplikasjoner. Fleksibiliteten lar ingeniører produsere funksjonelle prototyper, tilpassede komponenter og gjentatte produksjonsdeler ved hjelp av et bredt spekter av tekniske materialer. Å velge riktig CNC-prosess krever forståelse av delgeometri, materialegenskaper, toleransekrav, produksjonsmengde og produksjonskostnader. Når disse faktorene vurderes sammen, kan CNC-maskinering gi en effektiv balanse mellom nøyaktighet, fleksibilitet og produksjonspålitelighet.
Hos TiRapid tilbyr vi presisjons-CNC-maskinering og produksjonstjenester for tilpassede metall- og plastkomponenter. Teamet vårt støtter CNC-fresing, dreiing, materialvalg, DFM-analyse, overflatebehandling og kvalitetsinspeksjon for å hjelpe kundene med å oppnå nøyaktige deler, konsistent kvalitet og praktiske produksjonsløsninger.
















