
CNC-dreieverktøy påvirker direkte dimensjonsnøyaktighet, overflatefinish, maskineringseffektivitet og produksjonskostnader. Ved produksjon av presisjonsaksler, metallhylser, gjengede beslag og komponenter til automatiseringsutstyr krever forskjellige materialer og deldesign passende verktøytyper, skjærekvaliteter og skjæreparametere. Å velge riktig CNC-dreieverktøy bidrar til å redusere verktøyslitasje og maskineringsfeil, samtidig som det forbedrer produksjonskonsistensen. For bedrifter som kjøper inn tilpassede CNC-dreide deler, kan forståelse av vanlige verktøytyper og utvalgskriterier bidra til å optimalisere maskineringsprosesser, kontrollere innkjøpskostnader og forkorte ledetider.
Kriterier for valg av CNC-dreieverktøy
Valg av CNC-dreieverktøy krever nøye vurdering av arbeidsstykkemateriale, delgeometri, maskineringsnøyaktighet og produksjonsvolum. Riktig verktøyvalg kan redusere unødvendige verktøyskift, forbedre skjærestabiliteten og hjelpe produsenter med å oppnå bedre maskineringsresultater.
Velg verktøy basert på materiale
Ulike materialer har forskjellige hardhetsnivåer, seighet og skjæreegenskaper. Verktøymaterialene må samsvare med de faktiske maskineringsforholdene.
- Aluminiumslegeringer: Aluminium har generelt god maskinbarhet. Egnede hardmetallinnsatser kan velges i henhold til bruksområdet. Skarpe skjærekanter bidrar til å redusere oppbygging av egg og forbedre overflatefinishen.
- Rustfritt stål: Maskinering av rustfritt stål krever oppmerksomhet mot skjæretemperatur, arbeidsherding og verktøyslitasje. Passende skjærekvaliteter, belegg og sponbrytergeometrier bidrar til å opprettholde stabile skjæreforhold.
- Karbonstål: Karbonstål er mye brukt til aksler, kontakter og mekaniske komponenter. Velg passende innsatser i henhold til stålkvalitet, hardhet og maskineringsoperasjon.
- Messing: Messing brukes ofte til kontakter, ventiler og presisjonskoblinger. Verktøyvalget bør samsvare med materialets skjæreegenskaper og dimensjonskrav for å forhindre at grader påvirker monteringen.
Å matche verktøymaterialet til arbeidsstykket bidrar til å forbedre skjæreytelsen, forlenge verktøyets levetid og redusere variasjoner i maskineringskvaliteten.
Velg verktøy i henhold til delgeometri
Delens form og dimensjoner bestemmer egenskapene som kreves av et skjæreverktøy. Standard utvendig dreiing bruker vanligvis utvendige dreieverktøy, mens dype hull, smale spor og komplekse gjenger krever mer spesialisert verktøy.
- Akselkomponenter: Velg passende utvendige dreieverktøy i henhold til trinngeometri, endeflater og utvendige diametre. Balanse grovfresingseffektivitet med finbearbeidingsnøyaktighet.
- Tynnveggede hylser: Bruk verktøy som genererer passende skjærekrefter og kombiner dem med stabil arbeidsfeste for å redusere deformasjon.
- Dyphullskomponenter: Velg boreverktøy som passer til hulldiameteren og -dybden. Vær oppmerksom på verktøystangens stivhet, sponavgang og kjølevæsketilførsel.
- Gjengede komponenter: Velg gjengeinnsatser eller verktøy i henhold til gjengestigning, profil og dybde.
Å velge verktøy basert på faktisk delgeometri bidrar til å forenkle maskineringsoperasjoner og forbedre dimensjonskonsistensen.
Vanlige CNC-dreieverktøytyper
CNC-dreieoperasjoner inkluderer vanligvis utvendig dreiing, plandreiing, spordreiing, avskjæring, gjenging og innvendig boring. Hver operasjon har forskjellige krav til verktøygeometri, skjærekantstyrke og maskineringsstabilitet. Å forstå vanlige verktøytyper hjelper ingeniører med å utvikle mer effektive maskineringsprosesser.
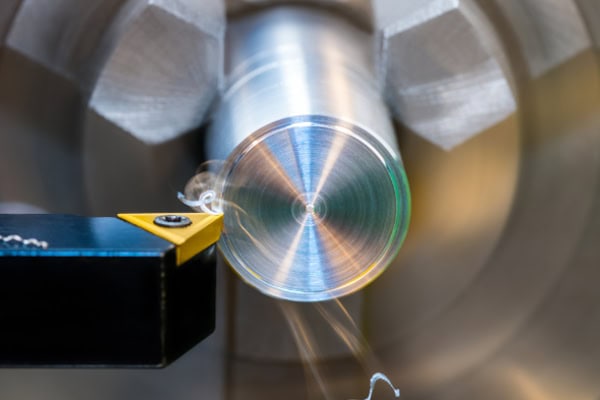
Utvendige dreie- og etterbehandlingsverktøy
Utvendige dreieverktøy brukes til å maskinere utvendige diametre, trinnformede overflater og endeflater. De er mye brukt i akselproduksjon. Grovbearbeidingsverktøy fjerner overflødig materiale effektivt, mens finbearbeidingsverktøy oppnår de nødvendige dimensjonstoleransene og overflateruheten.
Når du velger disse verktøyene, bør du vurdere neseradius, skjæreform, verktøyholderens stivhet og skjæreparametre. En større neseradius kan forbedre overflatefinishen, men kan også øke skjærekreftene. Riktig størrelse avhenger av arbeidsstykkets stivhet og maskineringskrav. Lange aksler og tynnveggede deler krever spesiell oppmerksomhet mot vibrasjon og deformasjon.
Rille- og avskjæringsverktøy
Rilleverktøy freser utvendige spor, innvendige spor og tetningsspor. Avskjæringsverktøy skiller ferdige komponenter fra stangmateriale. Disse verktøyene har ofte smale skjærekanter og er følsomme for verktøyjustering, holderstivhet og sponavgang.
- Rilleverktøy: Velg skjær i henhold til sporbredde, dybde og bunngeometri for å sikre riktig tilgang til målområdet.
- Avskjæringsverktøy: Sørg for at verktøyoverhenget er passende, og juster skjæreparametrene i henhold til materialet og stangdiameteren.
- Innvendige rilleverktøy: Kontroller verktøyholderens dimensjoner og tilgjengelig maskineringsplass for å forhindre interferens med borehullveggene.
Å velge passende spor- og avskjæringsverktøy forbedrer maskineringsstabiliteten og reduserer risikoen for grader, verktøyskader og skrapede deler.
Gjengeverktøy og borestenger
Gjengeverktøy produserer innvendige og utvendige gjenger for gjengede beslag, festemidler, rørkomponenter og mekaniske forbindelser. Verktøyvalg bør ta hensyn til gjengestandarder, stigning, profilvinkel og materialegenskaper. Kontroll av maskineringsprogrammet og utføring av et prøvekutt kan bidra til å forhindre dimensjonsfeil i gjengene.
Borestenger brukes til å forstørre og finbearbeide eksisterende hull. For dype hull eller boringer med liten diameter krever verktøystangens stivhet, overhengslengde og sponavgang spesiell oppmerksomhet. Riktig valg av boreverktøy bidrar til å kontrollere innvendig diameter, rundhet og overflatefinish for å oppfylle presisjonsmonteringskrav.
Slik forbedrer du ytelsen til CNC-dreieverktøyet
Egnede verktøy gir best resultat når de kombineres med riktig brukspraksis. Optimalisering av skjæreparametre, regelmessig inspeksjon av verktøyets tilstand og vedlikehold av et rent maskineringsmiljø kan redusere nedetid og forbedre produksjonseffektiviteten.
Optimaliser skjæreparametere
Skjærehastighet, matehastighet og skjæredybde bør justeres i henhold til arbeidsstykkets materiale, skjærekvalitet, komponentstivhet og krav til overflatefinish. For høye parametere kan forårsake overoppheting, akselerert verktøyslitasje eller vibrasjon. Parametere som er for konservative kan forlenge maskineringstiden og redusere maskinutnyttelsen.
- Grovfresing: Øk effektiviteten ved materialfjerning innenfor rammene av maskinens stivhet og verktøykapasitet.
- Etterbehandling: Fokus på dimensjonsnøyaktighet, overflatekvalitet og skjærestabilitet.
- Dyphullsmaskinering: Juster matehastighetene i henhold til kravene til sponavgang og sørg for at kjølevæsken når skjæreområdet effektivt.
- Gjenging: Sørg for at spindelhastighet, matesynkronisering og verktøybaner samsvarer med de spesifiserte gjengekravene.
Validering av skjæreparametere gjennom prøvemaskinering og måling bidrar til å redusere gjentatte oppsettjusteringer og forbedre batchkonsistensen.
Vedlikehold og utskifting av skjæreverktøy riktig
Verktøyslitasje påvirker dimensjonsnøyaktighet, overflatefinish og maskineringsstabilitet. En regelmessig inspeksjonsrutine bidrar til å identifisere skadede skjærekanter, unormal slitasje og endringer i skjæreforholdene.
- Inspiser skjærekantene regelmessig og skift ut skjæreinnsatser som viser betydelig avskalling eller slitasje.
- Rengjør verktøyets fastspenningsflater for å forhindre at spon påvirker skjæreplatens posisjonering.
- Registrer verktøyets levetid og produksjonsmengder for å fastsette passende utskiftingsintervaller.
- Sjekk kjølesystemer og spontransportører for å redusere maskineringsproblemer forårsaket av sponopphopning.
Effektiv verktøyhåndtering reduserer uventet nedetid og omarbeid, samtidig som den hjelper produsenter med å kontrollere langsiktige produksjonskostnader.
Hvordan velge en pålitelig leverandør av CNC-dreietjenester
For bedrifter som trenger spesialtilpassede presisjonskomponenter, velger maskineringsleverandøren vanligvis verktøy basert på tegninger, materialer og produksjonskrav. Å samarbeide med en erfaren leverandør bidrar til å balansere maskineringseffektivitet, produktkvalitet og produksjonskostnader.
Verifiser utstyr og maskineringsmuligheter
Kjøpere bør sjekke om leverandøren har CNC-dreiebenker som passer til komponentens dimensjoner og geometri, samt nødvendig inspeksjonsutstyr og kvalitetskontrollprosedyrer. For deler med dype hull, komplekse gjenger eller små toleranser, bekreft at leverandøren har relevant maskineringserfaring.
Levere fullstendig teknisk dokumentasjon
Når du ber om et tilbud, må du oppgi 3D-modeller og tekniske tegninger, inkludert materialkvaliteter, kritiske dimensjoner, toleranser, krav til overflatebehandling og bestillingsmengder. Fullstendig dokumentasjon lar leverandører evaluere verktøykonfigurasjoner, maskineringstid og inspeksjonskrav mer nøyaktig, noe som resulterer i tydeligere tilbud og mer pålitelige leveringsplaner.
Å velge en dyktig leverandør av CNC-maskinering bidrar til å sikre at dreide komponenter oppfyller spesifikasjonene, samtidig som det reduserer kostnader knyttet til designkommunikasjon, prosessjusteringer og omarbeiding.
Å velge riktig CNC-dreieverktøy krever vurdering av materialegenskaper, delgeometri, maskineringsnøyaktighet og produksjonseffektivitet. Ved å velge passende verktøy, optimalisere skjæreparametere og vedlikeholde utstyr riktig, kan produsenter forbedre komponentkvaliteten, forlenge verktøyets levetid og kontrollere produksjonskostnadene. Bedrifter som søker tilpassede maskineringstjenester kan fremskynde utvelgelsesprosessen ved å tilby komplette tekniske tegninger og konsultere med en erfaren leverandør.
















