
Et maskinert hus kan ha en flat monteringsflate, en dyp lomme, et lagersete og gjengede hull. En aksel kan trenge ferdige diametre, spor og en aksial boring. Hver funksjon stiller forskjellige krav til skjærekanten, så det å produsere en komplett del krever vanligvis flere verktøy som arbeider seg gjennom en planlagt sekvens.
Å forstå CNC-maskineringsverktøy hjelper ingeniører med å vurdere produksjonsevne og hjelper kjøpere med å stille nyttige spørsmål om en foreslått prosess. Denne veiledningen forklarer de viktigste verktøyfamiliene, hvordan man velger dem for delkrav, og hvordan verktøyfeste og arbeidsfeste støtter ytelsen deres.
Hva er CNC-maskineringsverktøy?
CNC-maskineringsverktøy er verktøyene som brukes til å forme og finbearbeide arbeidsstykker på datastyrte maskiner. De viktigste skjæreverktøyene inkluderer freser, dreieverktøy, bor, boreverktøy, opprømmere og gjengeverktøy. Geometrien og anvendelsen avgjør hvilke funksjoner de kan produsere.
CNC-maskinen leverer kontrollert bevegelse, kraft og posisjonering. Skjæreverktøyet griper inn i materialet. Under fresing roterer fresen vanligvis mens den følger en programmert bane. Ved konvensjonell dreiing roterer arbeidsstykket mot et verktøy som beveger seg langs overflaten.
Begrepet CNC-skjæreverktøy beskriver spesifikt verktøy som fjerner materiale gjennom skjæring. Bredere diskusjoner om CNC-verktøy inkluderer også verktøyholdere, festeanordninger og oppsettutstyr. En spennhylse holder en kutter, en festeanordning lokaliserer arbeidsstykket, og en sonde støtter måling. Disse støtteenhetene har andre funksjoner enn selve skjærekanten.
Hva er hovedtypene av CNC-maskineringsverktøy?
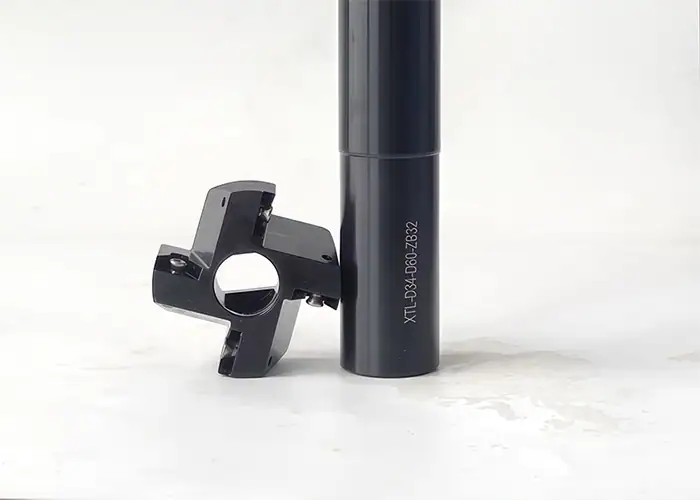
De viktigste verktøyfamiliene er organisert rundt fresing, dreiing, hullfremstilling, gjenging, sporing og kantbehandling. Velg en familie i henhold til den nødvendige funksjonen, og vurder deretter det spesifikke verktøyet mot tilgangs-, material- og tegningskrav.
| Operasjon | Felles verktøy | Typiske funksjoner | Hovedvalgssjekk |
| Fresing | Endefreser, planfreser | Flater, lommer, vegger, profiler | Tilgang til kutter og holder |
| Turning | Dreieinnsatser og holdere | Utvendige diametre, skuldre, endeflater | Kantgeometri og arbeidsstykkestøtte |
| Drilling | Spiralbor, spesialiserte dyphullsbor | Innledende hull | Dybde- og sponavgang |
| Kjedelig | Borestenger, justerbare borehoder | Forstørrede eller ferdige boringer | Stivhet og tilgjengelig godtgjørelse |
| rømming | Reamers | Ferdig hullstørrelse og overflate | Kvaliteten på det foregående hullet |
| threading | Gjengetapper, gjengefreser, gjengeinnsatser | Innvendige og utvendige gjenger | Gjengespesifikasjon og brukbar dybde |
| Rilling og avskjæring | Rilleskjær, avskjæringsblad | Fordypninger, spor i låseringene, separasjonskutt | Bredde-, rekkevidde- og sponkontroll |
| Kantbehandling | Fasfreser, forsenkere, avgradingsverktøy | Avfasinger, skrueseter, fjerning av grader | Spesifisert kantgeometri og tilgang |
Fresekutter
Freser maskinerer flate overflater, lommer, spor, vegger og konturerte elementer. Endefreser bruker skjæreendene og perifere kanter til en rekke operasjoner. Planfreser produserer vanligvis brede, flate overflater, ofte ved bruk av utskiftbare skjæreinnsatser.
For et hus kan en endefres åpne en innvendig lomme mens en planfres forbereder monteringsflaten. Fresdiameteren påvirker hjørnetilgangen, og hele verktøyenheten må klare omkringliggende vegger og klemmer. Disse begrensningene kan påvirke deloppsettet før maskineringen begynner.
For en nærmere sammenligning av kuleskjær, hjørneradius, spor og andre profiler, se vår veiledning om typer freser.
Verktøy for dreiing og planlegging
Dreieverktøy maskinerer roterende deler som aksler, hylser og bøssinger. Utvendig dreiing etablerer utvendige diametre og trinnvise profiler. Planlegging produserer endeflater, mens egnede profileringsverktøy følger skuldre, koner og konturer.
Mange dreieenheter kombinerer et utskiftbart skjærebrett med en holder. Holderen posisjonerer og støtter skjærebrettet, mens skjærebrettgeometrien, skjærematerialet og neseradiusen påvirker hvordan kanten skjærer og former spon. Begge må passe til den tilgjengelige tilnærmingsretningen og omkringliggende egenskaper.
Grovfresing og finbearbeiding stiller ulike krav til kanten. En geometri designet for tyngre kutt kontrollerer kanskje ikke spon effektivt under en lett finbearbeidingsprosess. Planleggingen bør tilpasse skjærebladet til den faktiske matingen og skjæredybden, samtidig som det tas hensyn til arbeidsstykkets stivhet. En slank skaft kan trenge ekstra støtte og en annen skjærestrategi enn en kort, stiv foring.
Boreverktøy
Bor lager hull ved å føre dem inn i arbeidsstykket. Vanlige alternativer inkluderer solide bor og design med utskiftbare spisser eller innsatser. Spiralbor er mye brukt, mens spesialiserte dyphullsverktøy dekker applikasjoner der rekkevidde, føring og kjølevæsketilførsel krever en dedikert tilnærming.
Hulldybde, inngangsflate, utgangsforhold og sponavgang er sentrale utvalgsfaktorer. En skrå inngang kan belaste skjærekantene ujevnt. Spon som sitter fast i et dypt hull kan skade verktøyet eller hulloverflaten. Verktøygeometri, kjølevæsketilførsel og boresyklusen må derfor samarbeide.
En punktutmåling kan bidra til å etablere en passende inngang for noen borekonstruksjoner, men geometrien må være kompatibel med boret. Den bør ikke legges til automatisk i alle hullboringsruter. På samme måte kan boring alene oppfylle et krav om klaring av hull. Ytterligere etterbehandling er berettiget når tegningen eller den demonstrerte prosesskapasiteten krever det.
Kjedelig verktøy
Boreverktøy forstørrer eller ferdiggjør et eksisterende hull. En dreiebenk bruker vanligvis en borestang inne i en roterende komponent, mens et maskineringssenter kan bruke et roterende borehode. Justerbare finboresystemer lar deg stille inn skjærediameteren for ønsket boring.
Boring er nyttig for lagerseter, bøssingplasseringer og andre interne funksjoner hvis diameter og forhold til omkringliggende geometri er viktig. Med passende lagertoleranse og en stabil oppstilling kan operasjonen forbedre hullets geometri og etablere aksen i forhold til maskineringsoppstillingen.
Tilgang og stivhet er viktige begrensninger. Et lite boring begrenser stangdiameteren, mens et dypt boring øker det nødvendige overhenget. Den resulterende enheten må fortsatt gi sponklaring og motstå nedbøyning. Evaluer stangen og holderen sammen med skjærekrefter, toleranse og arbeidsstykkestøtte.
Rømmeverktøy
Rømmere avslutter et tidligere maskinert hull ved å fjerne en relativt liten toleranse. De mange skjærekantene kan bringe et forberedt hull til ønsket størrelse og overflatetilstand, noe som gjør dem nyttige for å finne hull og andre gjentatte hullfunksjoner.
Den foregående operasjonen er viktig. Hullet må ha passende materiale for den valgte opprømmeren, og verktøyet må gå inn med riktig justering. For lite eller ujevnt mellomrom kan forhindre at opprømmeren skjærer jevnt.
Det er ikke forventet at opprømming korrigerer posisjons- eller retthetsfeil i det opprinnelige hullet. Hvis plassering eller justering er hovedproblemet, kan prosessen kreve en annen forberedelse eller en boreoperasjon. Velg mellom boring og opprømming i henhold til tegningen og tilstanden til det eksisterende hullet.
Gjengetapper og gjengefreser
Skjæretapper produserer innvendige gjenger i forberedte hull. Spiralformede design leder vanligvis spon fremover i gjennomgående hull, mens egnede spiralformede design trekker spon tilbake fra blindhull. Materialet og hullgeometrien avgjør om en bestemt gjengedesign er passende.
Formende gjengetapper lager gjenger ved å forskyve duktilt materiale i stedet for å skjære spon. De krever et kompatibelt arbeidsstykkemateriale, kontrollert hullforberedelse og passende smøring. Deres sponfrie funksjon gjør dem ikke utskiftbare med skjæretapper.
Gjengefreser kutter gjenger gjennom en koordinert spiralformet verktøybane. De krever kompatibel maskinbevegelse og nok klaring til at fresen kan gå inn i og følge banen. Der fresdesignet tillater det, kan en gjengefres dekke forskjellige gjengediametre med samme stigning og form.
Gjenging gir ofte en direkte rute for en gjentakende innvendig gjengestørrelse. Gjengefresing tilbyr programmert justering av gjengediameter og kan være nyttig når sponkontroll eller et utvalg av diametre gjør denne fleksibiliteten verdifull.
Bekreft gjengebetegnelsen, toleranseklassen og den brukbare fullgjengedybden. Et blindhull trenger klaring for det valgte verktøyet og eventuell borespissgeometri utover de nødvendige fullgjengene. Utvendige gjenger på dreide deler kan også produseres med dedikerte gjengeinnsatser.
Rille- og avskjæringsverktøy
Rilleverktøy lager fordypninger på utvendige diametre, innvendige boringer eller endeflater. Bruksområder inkluderer spor i låseringer, tetningsspor og klaringsfunksjoner. Delingsverktøy skjærer gjennom et dreid arbeidsstykke for å skille komponenten fra stangmaterialet eller en gjenværende seksjon.
Innsatsen og støttebladet eller holderen må tilpasses sporbredden, dybden og tilnærmingsretningen. Et verktøy som når et utvendig spor, er kanskje ikke egnet for et planspor eller en innvendig fordypning. Nærliggende skuldre kan også begrense holderen selv når skjærekanten ser ut til å være tilgjengelig.
Disse operasjonene kan konsentrere skjærebelastninger på et smalt område. Hold monteringen så stiv som tilgangen tillater, og sørg for en rute for spon å unnslippe. Under avskjæring må prosessen også ta hensyn til arbeidsstykkets stabilitet og hvordan den separerte komponenten skal kontrolleres.
Avfasings- og avgradingsverktøy
Avfasingsverktøy lager definerte vinklede kanter. Forsenkere produserer koniske fordypninger, ofte for skruehoder. Avgradingsverktøy fjerner uønsket materiale som blir igjen på en kant etter en annen operasjon. Funksjonene overlapper hverandre i noen bruksområder, men den nødvendige ferdige geometrien bestemmer verktøyvalget.
En tegning kan kreve en dimensjonert avfasning i én åpning og kun fjerning av grader i en annen. Å forstørre begge kantene med samme operasjon kan endre en funksjonell overflate eller redusere den brukbare gjengedybden.
Bakkanter og kryssende hull fortjener oppmerksomhet under planleggingen. En freser som når fremsiden av et hull, når kanskje ikke utgangen eller et indre skjæringspunkt. Spesialiserte verktøy for bakfasing eller avgrading av krysshull kan håndtere tilgjengelige applikasjoner, mens andre funksjoner kan kreve en separat etterbehandlingsmetode. Definer kantkravet tidlig nok til å inkludere nødvendig tilgang og inspeksjon.
Hvordan velger du CNC-verktøy for deler?
Velg CNC-maskineringsverktøy ved å koble hver funksjon til materiale, dimensjonskrav, tilgangsbegrensninger og produksjonsmengde. Sjekk deretter om maskinen og den komplette verktøyenheten kan utføre den foreslåtte operasjonen pålitelig.
Start med funksjonsgeometri og tilgang
Begynn med den ferdige funksjonen og retningen den kan maskineres fra. Et bor, et planspor og et gjenget blindhull kan sitte tett sammen, men krever svært forskjellige tilnærminger.
Sjekk det sveipede rommet til hele enheten, inkludert skaftet, holderen og forlengelsene. Sørg også for innføring, uttak og fjerning av spon. Et verktøy som passer inn i den endelige CAD-formen kan fortsatt kollidere under tilnærmingen.
Nyttige tegnings- og modellsjekker inkluderer:
- Funksjoner skjult bak skuldrene eller smale åpninger.
- Dype boringer som begrenser stangdiameter og stivhet.
- Gjenger med liten plass utover den nødvendige fulle gjengedybden.
- Kanter som blir utilgjengelige etter nok en operasjon.
Der tilgang driver et uvanlig langt eller spesialisert verktøy, bør en funksjonsjustering diskuteres før designet ferdigstilles. En liten endring i en åpning eller et avlastningspunkt kan skape en mer praktisk maskineringsrute.
Tilpass prosessen til størrelse, plassering og krav til finish
Et hulls diameter, posisjon, form og overflatetekstur er separate krav. At diametertoleransen oppfylles, bekrefter ikke at aksen er riktig plassert eller at overflaten oppfyller finishspesifikasjonen.
Skill akseptkriteriene før du velger en ferdigstillingsrute. Et bor kan oppfylle størrelseskravet uten å oppfylle et sylindrisitets- eller posisjonskrav. Operasjonen og oppsettet må ta hensyn til alle relevante anbefalinger, inkludert forholdet mellom funksjoner og eventuelle spesifiserte datasystemer.
Planlegg inspeksjon rundt de samme kravene. En boremåler kan vurdere diameter, men denne målingen alene fastslår ikke posisjon i forhold til et nullpunkt. Koordinatmåling eller en annen passende metode kan være nødvendig for plassering og geometriske forhold. En spesifisert overflatetekstur trenger også en passende verifiseringsmetode. Ved å velge etterbehandling og inspeksjonstilnærming sammen unngår man å behandle en enkelt diameteravlesning som bevis på fullstendig samsvar.
Tilpass verktøygeometri og skjæremateriale til arbeidsstykket
Spesifiser legering og tilstand i stedet for en generell betegnelse som metall eller plast. Hardhet, avskalling, slipeevne og tendensen til å feste seg til kanten påvirker verktøyvalget.
Ved dreiing må skjærekvalitet og sponbrytergeometri fungere med materialet og skjæreforholdene. En skarp egg som er egnet for en duktil aluminiumslegering kan være et dårlig valg for et avbrutt kutt i herdet stål. For bor og gjenger må sporet og skjærekantdesignet også håndtere sponene som produseres av det materialet.
Høyhastighetsstål og karbid tilbyr ulike kombinasjoner av seighet, slitestyrke og driftskapasitet. Belegg må passe til underlaget, arbeidsstykket og bruksområdet. Et belagt verktøy er ikke automatisk det beste alternativet for alle materialer.
Bruk verktøymakerens anbefalinger som utgangspunkt, og etabler deretter skjæreforholdene for det virkelige oppsettet. Å kopiere en hastighet eller mating fra en annen jobb uten å sjekke materialtilstand, verktøyinngrep og kjølevæsketilførsel kan undergrave et ellers fornuftig valg.
Vurder produksjonsmengde og verktøyhåndtering
Prototypearbeid favoriserer ofte lett tilgjengelige verktøy og en prosess som kan håndtere designendringer. Et dedikert verktøy blir mer attraktivt når et stabilt design og forventet ordremengde rettferdiggjør kravene til forberedelse og utskifting.
For gjentatt produksjon, vurder hvordan verktøy skal identifiseres, forhåndsinnstilles, inspiseres og byttes ut. Definer hvilke verktøy som kontrollerer kritiske funksjoner og hvordan slitasje skal oppdages før disse funksjonene går utenfor sine grenser. Erstatningsinnsatser eller verktøy bør ha en kontrollert oppsettprosedyre slik at prosessen forblir konsistent etter et bytte.
Sammenlign totale produksjonskostnader i stedet for kun kjøpesummen for freseren. Relevante kostnader inkluderer oppsett, maskineringstid, verktøybytte, inspeksjon og konsekvensene av omarbeiding eller kasserte deler. Innkjøpsteam kan spørre hvordan det foreslåtte verktøyet støtter gjentatte bestillinger og hvilke endringer som krever at prosessen kontrolleres på nytt.
Hvordan støtter verktøyholdere og arbeidsholdere CNC-verktøy?
Verktøyfeste sikrer og posisjonerer skjæreverktøyet, mens arbeidsfeste lokaliserer og støtter delen. Begge deler påvirker om det valgte verktøyet kan produsere den tiltenkte funksjonen konsekvent, spesielt når rekkevidden eller delens stivhet er begrenset.

Verktøyholdere, spennhylser og verktøyoppsett
Roterende verktøy bruker kompatible chucker, spennhylser eller andre holdere for å koble til spindelen. Dreieinnsatser og borestenger bruker holdere som er egnet for revolverhodet eller maskingrensesnittet. Forbindelsen må gi passende grep, klaring og stivhet for operasjonen.
For en roterende enhet påvirker rundløp hvor jevnt skjærekantene griper inn. Rene kontaktflater, riktig montering og passende fastspenning bidrar til å kontrollere dette. Hold lengden på det ustøttede verktøyet så kort som funksjonen og holderklaringen tillater, samtidig som den spesifiserte gripelengden opprettholdes.
Verktøylengde, diameter og relevante forskyvninger må samsvare med den faktiske monteringen. Forhåndsinnstilling og måling i maskinen kan støtte dette oppsettet. En nøyaktig forskyvning kan ikke kompensere for en ustabil holder, og en stiv holder kan ikke korrigere en feil angitt verktøydimensjon.
Fikseringsanordninger, referanser og arbeidsstykkestøtte
En fikstur fastsetter hvordan delen plasseres og holdes fast under maskinering. Dens plasseringsflater bør støtte den valgte nullpunktstrategien, spesielt når en funksjons posisjon avhenger av en tidligere operasjon.
Klemmingen må motstå skjærebelastninger uten å forvrenge komponenten. Tynne vegger og slanke seksjoner kan trenge lokal støtte eller en revidert rekkefølge slik at materialfjerning ikke utsetter en fleksibel del for store skjærekrefter.
Tilgang, støtte og måling må forbli kompatible gjennom hele ruten. For deler som kan deformeres under fastklemming, bør inspeksjonsplanen også fastslå den nødvendige fastspenningstilstanden. Måling av en tett fastspent komponent kan skjule bevegelse som oppstår etter utløsning.
Hvordan kombineres CNC-verktøy for å maskinere en komplett del?
En komplett del produseres ved å kombinere verktøy rundt dens funksjoner og planlegge hvordan hver operasjon forbereder den neste. Sekvensen bør bevare nyttige lokaliseringsflater, gi etterbehandlingsplass der det er nødvendig, og holde kritiske funksjoner tilgjengelige.
Eksempel på et hus med presisjonshull og gjenger
Tenk deg et aluminiumshus med en monteringsflate, en innvendig lomme, et presisjonsbor og gjengede festehull. En mulig verktøyplan tildeler en annen rolle til hver operasjon:
| Del funksjon | Mulig verktøy | Formålet med prosessen |
| Monteringsflate | Ansiktsfres | Etabler en overflate som brukes til montering eller senere plassering |
| Innvendig lomme | Endefres | Fjern innvendig materiale og ferdigstill tilgjengelige vegger |
| Klaring og styrehull | Bore | Lag hull til ferdig størrelse eller forbered for en ny operasjon |
| Presisjonsboring | Finboringsverktøy eller opprømmer | Fullfør boringen gjennom en rute som er tilpasset kravene |
| Vedleggstråder | Skjæretapp eller gjengefres | Produser den spesifiserte brukbare tråden |
| Åpningskanter | Avfasings- eller avgradingsverktøy | Etabler den nødvendige kantbetingelsen |
Den viktige avgjørelsen er hvordan disse operasjonene samhandler. Hvis en borings posisjon er spesifisert i forhold til monteringsflaten, må oppsettet etablere dette forholdet. Hvis lommen etterlater en tynn vegg rundt boringen, må planleggeren ta hensyn til endringen i stivhet før endelig dimensjonering.
Gjengeforberedelse påvirker også senere arbeid. Hulldybden må passe til den valgte gjengemetoden, og kantbehandling må bevare den nødvendige fulle gjengedybden. Den endelige planen bør forklare hvilke overflater som plasserer huset og hvordan kritiske forhold skal kontrolleres.
Eksempel på en dreid aksel eller foring
En trinnformet aksel kan kombinere utvendig dreiing, planfresing, aksialboring, sporing og utvendig gjenging. En foring kan legge til innvendig boring eller bromming for å etablere boringen. Et avskjæringsverktøy kan separere begge komponentene fra stangmaterialet.
Oppsettet bestemmer hvordan disse verktøyene fungerer sammen. Funksjoner som maskineres mens delen forblir i et felles oppsett kan dele den samme plasseringsbetingelsen. Funksjoner som fullføres etter overføring krever en bevisst metode for å plassere og støtte komponenten igjen.
For en foring med tynn vegg krever finbearbeiding av utvendig diameter og boring oppmerksomhet mot klemdeformasjon og skjærebelastninger. For en slank aksel kan fjerning av materiale redusere stivheten før de endelige diametrene er fullført. Disse hensynene kan endre grovfresingssekvensen, finbearbeidingstoleransen eller støttearrangementet.
Verktøyplanen går derfor utover en liste over freseverktøy. Den bør koble de valgte kantene og holderne til materialet, arbeidsfestet, operasjonssekvensen og inspeksjonskravene til den ferdige delen.
Spørsmål og svar
Hvordan påvirker verktøyslitasje CNC-maskinering?
Verktøyslitasje kan forårsake dimensjonsavvik, dårligere overflatefinish og inkonsekvent delkvalitet. Overvåking av slitasje og utskifting eller indeksering av verktøy før de overskrider prosessgrensene bidrar til å opprettholde repeterbarhet.
Hva er en verktøyforskyvning i CNC-maskinering?
En verktøyforskyvning er en verdi lagret i CNC-kontrollen for å ta hensyn til verktøygeometri, for eksempel lengde eller radius. Slitasjeforskyvninger tillater små dimensjonskorrigeringer når skjærekanten slites.
Hva er roterende verktøy på en CNC-maskin?
Roterende verktøy bruker motordrevne, roterende verktøy på en CNC-dreiebenk eller dreiesenter for fresing, boring og gjenging. Det gjør at flere funksjoner kan maskineres i ett oppsett, noe som reduserer overføringer mellom maskiner.
Konklusjon
Valg av CNC-maskineringsverktøy starter med å forstå hva hver funksjon krever. Freser, dreieverktøy, bor, boreverktøy, opprømmere og gjengeverktøy tjener alle et annet formål. En praktisk prosess kombinerer dem med passende holdere, arbeidsstykkestøtte og inspeksjon som verifiserer det spesifiserte resultatet.
TiRapid tilbyr presisjons-CNC-maskinering av spesialtilpassede metall- og konstruksjonsplastdeler, med produksjonstilbakemeldinger og dimensjonsinspeksjon for prototyper og lavvolumproduksjon. Send din CAD-modell, tegning, materiale, mengde og kritiske krav for å diskutere en praktisk maskineringsmetode og be om et tilbud.
















