
Tannimplantatkomponenter i titanlegering er vanligvis små i størrelse, men de har strenge krav til maskineringsnøyaktighet, overflatetilstand, tilkoblingsdimensjoner og batchkonsistens. Komponenter som implantater, distanser, kontakter og fikseringsskruer krever at strukturer som gjenger, innvendige hull, sekskantede tilkoblingsfunksjoner og koniske overflater bearbeides innenfor begrensede områder. Ethvert dimensjonsavvik kan påvirke monteringsytelsen. Titanlegeringer tilbyr også høy styrke, relativt lav vekt og korrosjonsbestandighet, men de kan by på utfordringer under maskinering, inkludert varmeutvikling, verktøyslitasje og dimensjonsendringer. For tannimplantatkomponenter kan CNC-dreiing, fresing og flerakset maskinering fullføre komplekse strukturer i en enkelt operasjon eller i flere trinn, mens presisjonsinspeksjon kan brukes til å kontrollere kritiske dimensjoner. TiRapid tilbyr CNC-dreiing, CNC-fresing, 5-akset maskinering, mikromaskinering, presisjonsmaskinering og andre funksjoner, og støtter prosjekter fra prototyper til masseproduksjon og gir produksjonsstøtte for medisinske komponentprosjekter fra tegningsevaluering til levering av ferdige deler.
Hvorfor tannimplantatkomponenter krever CNC-maskinering
Stabil maskinering av små konstruksjoner
Tannimplantatkomponenter har ofte relativt enkle ytre former, men deres indre strukturer kan være svært presise. For eksempel krever implantater utvendige gjenger, mens distanser kan kreve tilkoblingsender, koniske overflater og skruehull. Noen komponenter kan også ha sekskantede, innvendige sekskantede eller andre posisjoneringsstrukturer. Hvis disse strukturene produseres kun ved hjelp av konvensjonelle maskineringsmetoder, kan problemer som dimensjonal ustabilitet, overdreven grad eller vanskelig montering lett oppstå. Fordelen med CNC-maskinering er at komponenter kan kontinuerlig maskineres i henhold til digitale modeller og tekniske tegninger. For sylindriske komponenter som krever dreiing, kan CNC-dreiebenker kontrollere ytre diameter, innvendige hull, endeflater og gjenger. Når sekskantede funksjoner, sidehull eller komplekse overflater er nødvendige, kan CNC-fresing eller flerakset maskinering brukes. For små tannimplantatkomponenter er maskineringsstabilitet viktigere enn bare å forfølge maskineringshastighet. Utstyr, verktøy, inventar og programmer må planlegges i henhold til komponentdimensjonene slik at deler i samme batch opprettholder konsistente dimensjonale forhold.
Teknikker for maskinering av titanlegering
Titanlegeringer krever andre maskineringspraksiser enn konvensjonelt aluminium og stål. Deres varmeledningsevne er relativt lav, noe som betyr at varmen som genereres under maskinering ikke lett avgis. Hvis skjæreverktøyet forblir i langvarig friksjonskontakt med arbeidsstykket, kan verktøyslitasje akselerere, og endringer i den maskinerte overflaten eller dimensjonssvingninger kan oppstå. Offentlig tilgjengelig bransjeinformasjon om maskinering av titanlegeringer legger også generelt vekt på stiv fiksering, verktøyvalg, kjøling og skjærebaner som viktige kontrollfaktorer. Derfor må grov- og etterbehandlingsoperasjoner for tannimplantatkomponenter planlegges på forhånd. Grovmaskinering fjerner primært overflødig materiale effektivt, mens etterbehandling fokuserer på å kontrollere tilkoblingsdimensjoner, gjenger, hulldiametre og overflatetilstand. For små komponenter bør gjentatt fiksering også minimeres når det er mulig, fordi hver omplassering kan øke akkumulerte dimensjonsfeil.
Ulike komponenter krever forskjellige maskineringsløsninger
«Dentale implantatkomponenter» er ikke én enkelt type produkt. Ulike strukturer krever forskjellige maskineringsmetoder.
| Komponenttype | Vanlige strukturer | Anbefalt maskineringsmetode | Nøkkelkontroller |
| implantat | Utvendige gjenger, koniske strukturer, tilkoblingsfunksjoner | CNC-dreiing + fresing | Gjenger, ytre diameter, konsentrisitet |
| Implantatdistanse | Konisk overflate, tilkoblingsende, skruehull | CNC-dreiing + presisjonsfresing | Tilkoblingsmål, hullposisjon, overflatetilstand |
| Festeskrue | Liten ytre diameter, fine gjenger, skruehode | Presisjonsdreiing | Gjenger, hodedimensjoner |
| Tilpasset kobling | Uregelmessige overflater, hull, spor | 3-akset / 5-akset CNC | Posisjonsnøyaktighet, profil, grader |
Denne tilnærmingen med å velge maskineringsmetode i henhold til komponentstrukturen er mer praktisk enn å bare spesifisere én enkelt type utstyr. For komponenter med relativt komplekse strukturer som krever maskinering fra flere retninger, kan 5-akset CNC-maskinering redusere antall oppsett og gjøre det enklere å kontrollere de relative posisjonene mellom flere maskinerte overflater. TiRapid tilbyr for tiden 5-akset CNC, CNC-fresing, CNC-dreiing og mikromaskineringstjenester.
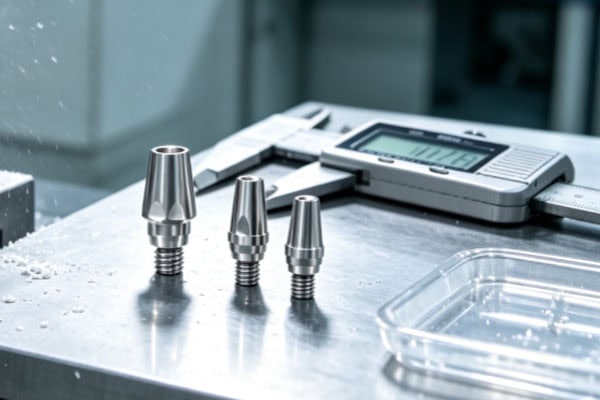
Hvordan CNC-maskineres tannimplantater av titanlegering?
Tegningsanmeldelse
Et stabilt implantatkomponentprosjekt starter vanligvis ikke produksjonen umiddelbart etter at tegningene er mottatt. Ingeniører må først gjennomgå 3D-modellen og 2D-ingeniørtegningene for å bekrefte materiale, dimensjoner, toleranser, gjenger, overflatekrav og spesielle egenskaper. Hvis for eksempel et tilkoblingsområde krever høy dimensjonsnøyaktighet, bør det ikke nødvendigvis maskineres på nøyaktig samme måte som en vanlig utvendig overflate. For strukturer som gjengediametre, hulldiametre, koniske overflater og tilkoblingsender er det også nødvendig å kontrollere om verktøyet har tilgang til området, om maskineringsdybden er for stor, og om deformasjon kan oppstå etter fiksering. TiRapid-nettstedet tilbyr for tiden DFM-støtte. Etter at kunder har lastet opp 3D CAD-filer som STP og STEP, kan tilbud og design-for-manufacturing-analyse utføres basert på produksjonskrav.
Materiale- og maskineringsparametere
Vanlige titanmaterialer som brukes til komponenter relatert til tannimplantater inkluderer kommersielt rent titan og titanlegeringer som Ti-6Al-4V. Det faktiske materialet som brukes bør bestemmes i henhold til kundens produktdesign, applikasjonskrav og gjeldende materialstandarder. Det bør ikke vilkårlig erstattes bare fordi "titanlegeringer har høy styrke." Etter å ha mottatt materialkravene, må også komponentens dimensjoner og struktur tas i betraktning. Verktøyskjæring, kjøling, matingshastighet og maskineringssekvens må alle justeres i henhold til det faktiske arbeidsstykket.
Grovfresing, etterbehandling og rengjøringstrinn
Maskineringsprosessen består av tre trinn: først fjerning av overflødig materiale, deretter spesifikasjon av kritiske dimensjoner, og til slutt håndtering av overflaten og rengjøring. Grovbearbeidingstrinnet fokuserer hovedsakelig på materialfjerning; etterbehandlingstrinnet fokuserer på forbindelsesegenskaper, gjenger, hulldiametre og utvendige dimensjoner. Etter at den mekaniske maskineringen er fullført, kan avgrading, overflatebehandling og rengjøring utføres i henhold til kundens krav. Spesielt for små tannkomponenter kan mikroskopiske grader som er vanskelige å se med det blotte øye fortsatt påvirke monteringen. Derfor betyr ikke fullført CNC-maskinering at hele produksjonsprosessen er ferdig.
Slik kontrollerer du nøyaktigheten og kvaliteten på tannimplantatkomponenter
Inspiser kritiske dimensjoner
Tannimplantatkomponenter må identifisere de kritiske dimensjonene som direkte påvirker montering og bruk. For eksempel bør implantatgjengedimensjoner, tilkoblingsendediametere, innvendige hulldimensjoner, koniske overflateposisjoner og distanseforbindelsesdimensjoner inspiseres i henhold til tegningene. TiRapid-nettstedet oppgir at produksjonstjenestene deres inkluderer CMM-inspeksjonsmuligheter og støtter produksjon fra prototyper og små partier til skalert produksjon.
Bruk forskjellige inspeksjonsmetoder
For standarddimensjoner kan verktøy som skyvelære og mikrometre oppfylle grunnleggende inspeksjonskrav. For hullposisjoner, konsentrisitet, komplekse profiler og posisjonsforhold mellom flere dimensjoner i tannimplantatkomponenter, er imidlertid kanskje ikke manuell måling alene tilstrekkelig. Ulike inspeksjonsmetoder kan velges i henhold til komponentkrav. For eksempel kan standarddimensjoner kontrolleres ved hjelp av mikrometre, skyvelære og lignende verktøy; små hull og innvendige diametre kan inspiseres med dedikerte målere; komplekse profiler og posisjonsforhold kan måles ved hjelp av CMM; og dedikert overflateinspeksjon kan utføres når høyere krav til overflateruhet gjelder. Denne inspeksjonsmetoden kan redusere situasjoner der en individuell dimensjon er innenfor spesifikasjonen, men komponenten ikke monteres riktig.
Vær oppmerksom på overflatens tilstand
Ulike områder av tannkomponenter har forskjellige funksjoner og kan derfor ha forskjellige overflatekrav. For eksempel legger tilkoblingsområder generelt større vekt på dimensjonsstabilitet og passform, mens eksponerte områder kan legge større vekt på overflatekvalitet. For områder som krever etterfølgende overflatebehandling, bør det reserveres rimelige maskineringstoleranser under CNC-maskinering. For implantatprodukter brukes også overflatebehandlinger som sandblåsing og syreetsing i industrien, men den spesifikke prosessen må bekreftes i henhold til kundens produktspesifikasjoner, materialkrav og forskrifter for medisinsk utstyr i stedet for å bestemmes uavhengig av maskineringsleverandøren.
Hvordan TiRapid tilbyr støtte for maskinering av tannimplantatkomponenter
Fra enkeltstående prototyper til masseproduksjon
Utvikling av tannprodukter krever ofte at et lite antall prøver produseres først, etterfulgt av dimensjons- og monteringsverifisering før man går over til småskala- eller formell produksjon. Derfor kan leverandører som bare kan håndtere storskalaproduksjon ha problemer med å oppfylle kravene i tidlig fase av utviklingen. TiRapid tilbyr prototype-, småskala- og skalert produksjon, sammen med CNC-dreiing, fresing, 5-akset maskinering og mikromaskinering, slik at riktig produksjonsmetode kan velges i henhold til komponentstrukturen. Nettstedet oppgir også at produksjonstjenestene deres dekker CNC-maskinering, metallplatefabrikasjon, 3D-printing og andre produksjonsprosesser. For prosjekter som krever rask validering, kan prøver maskineres først. Når designet er bekreftet, kan maskineringsløsningen justeres i henhold til ønsket mengde, noe som reduserer presset med å gjøre en stor forhåndsinvestering under produktutviklingen.
Løs maskineringsproblemer på forhånd
Mange komponenter avdekker problemer først etter at de er i produksjon, for eksempel at verktøy ikke får riktig tilgang til en funksjon, hull som er for dype, tynnveggede områder som er utsatt for deformasjon, eller utilstrekkelig plass til gjengemaskinering. Å endre programmet eller redesigne tegningen på dette stadiet kan ofte ta mer tid. Verdien av DFM-evaluering er å identifisere disse problemene før maskineringen starter. TiRapid tilbyr gratis DFM-rapporter og støtter prosjektevaluering gjennom 3D CAD-filer. Nettstedet oppgir at de kan gi raske tilbud og produksjonsanbefalinger.
Vanlige spørsmål
Q1: Kan tannimplantatkomponenter av titanlegering produseres i små partier?
Ja. Utvikling av tannprodukter, prototyping og designvalidering krever ofte små mengder komponenter, noe som gjør CNC-maskinering egnet for disse bruksområdene. Den spesifikke mengden, leveringstiden og prisen må vurderes basert på tegninger, materiale og komponentstruktur.
Q2: Kan jeg be om et tilbud hvis jeg bare har en 3D-modell uten en komplett 2D-tegning?
Ja. STEP-, STP- og andre 3D-filer kan sendes inn for en innledende evaluering. Hvis kritiske dimensjoner, toleranser eller overflatekrav er ufullstendige, vil ingeniørteamet bekrefte dem ytterligere basert på de faktiske kravene.
Q3: Kan maskinering av titanlegering forårsake deformasjon?
Det er mulig, spesielt for tynnveggede, små og strukturelt komplekse komponenter. Riktig fiksering, maskineringsrekkefølge, verktøyvalg og skjæreparametere kan bidra til å redusere risikoen.
Q4: Kan dere produsere forskjellige komponenter som implantater og distanser?
CNC-dreiing, fresing, 5-akset maskinering eller mikromaskineringsløsninger kan evalueres i henhold til komponentstrukturen. Om en spesifikk komponent er egnet for produksjon bør avgjøres basert på kundens tegninger og produktkrav.
En god maskineringsløsning handler ikke bare om å velge en høypresisjons CNC-maskin. Fra det øyeblikket tegningene mottas, må materiale, maskineringssekvens, fikseringsmetode, verktøy, kjøling, inspeksjon og etterbehandling planlegges nøye. Hvis du allerede har en 3D-tegning for en tannimplantatkomponent i titanlegering, men er usikker på om dreiing, fresing eller 5-akset maskinering er det riktige valget, kan du gi tegningen og mengden til TiRapid for evaluering. Ingeniørteamet kan gi produksjonsanbefalinger basert på komponentstrukturen og maskineringskravene før tilbud og produksjonsmetode bestemmes.
E-post: prosjekter@tirapid.com
Telefon: + 86 760 8999 8536
Send inn tegningene dine i dag, og la TiRapids ingeniørteam evaluere den riktige CNC-maskineringsløsningen i titanlegering for prosjektet ditt.
















