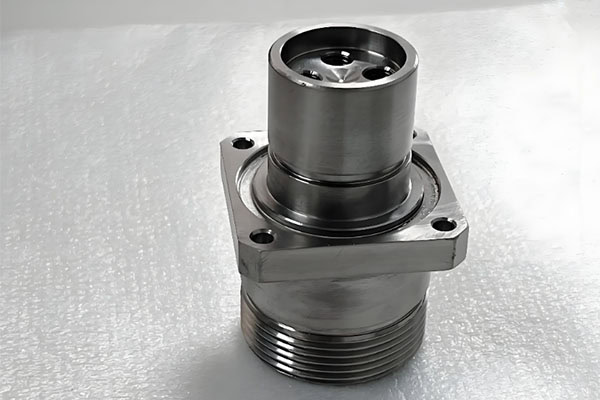
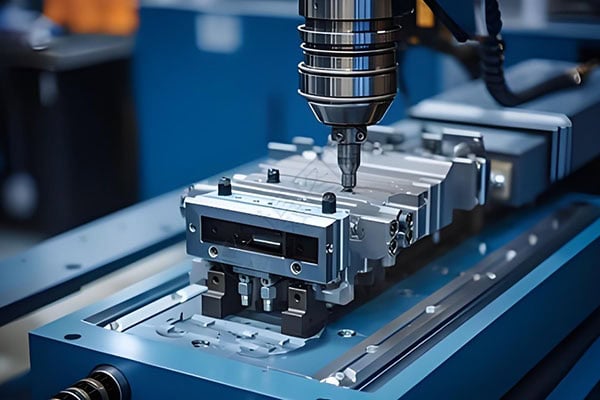
Titaniumlegeringen bieden een hoge sterkte, een lage dichtheid, een uitstekende corrosiebestendigheid en goede prestaties bij hoge temperaturen. Daardoor worden ze veel gebruikt in de lucht- en ruimtevaart, medische apparatuur, auto-onderdelen, maritieme toepassingen en geavanceerde industriële apparatuur. Vergeleken met aluminiumlegeringen en conventioneel staal is CNC-bewerking van titanium echter over het algemeen duurder. De hogere kosten zijn niet alleen te wijten aan de prijs van het basismateriaal. Bewerkingsmoeilijkheid, gereedschapsverbruik, bewerkingsrendement, benodigde apparatuur en inspectie-eisen dragen allemaal bij aan de uiteindelijke prijs.
Voor bedrijven die precisiebewerking van titanium nodig hebben, kan inzicht in de belangrijkste factoren die de bewerkingskosten beïnvloeden, helpen bij het nemen van betere beslissingen over het ontwerp en de aanschaf van onderdelen.
Krijgen 20% uit
Uw eerste bestelling
Heeft u op maat gemaakte metalen en kunststof onderdelen nodig?
Waarom is titaniumlegering moeilijk te bewerken?
Hogere sterkte zorgt voor een grotere snijweerstand.
Titaniumlegeringen hebben een hoge sterkte en behouden goede mechanische eigenschappen, zelfs bij hoge temperaturen. Hoewel deze eigenschappen titanium aantrekkelijk maken voor hoogwaardige componenten, betekenen ze ook dat CNC-bewerking relatief hoge snijkrachten met zich mee kan brengen.
Als de snijparameters niet correct worden gekozen, kan de gereedschapslijtage toenemen en de bewerkingsefficiëntie afnemen. Hierdoor kan een titanium onderdeel met dezelfde afmetingen meer bewerkingstijd vergen dan een vergelijkbaar onderdeel van aluminium of conventioneel staal.
Lage thermische geleidbaarheid
Titaniumlegeringen hebben over het algemeen een relatief lage warmtegeleidingscoëfficiënt. De warmte die tijdens het snijden ontstaat, wordt daardoor niet gemakkelijk via het werkstuk afgevoerd.
Er kan een aanzienlijke hoeveelheid warmte geconcentreerd blijven rond de snijkant en de bewerkingszone, waardoor de gereedschapslijtage versnelt. Om die reden vereist de bewerking van titanium een nauwkeurige controle van de snijparameters, koelmethoden en de conditie van het gereedschap, factoren die allemaal de totale productiekosten kunnen verhogen.
5 belangrijke factoren die de kosten van CNC-bewerking van titanium beïnvloeden
Grondstofkosten:
De grondstof vormt een belangrijk onderdeel van de totale kosten van een titanium component. Verschillende titaniumsoorten hebben verschillende materiaalprijzen. Zo kunnen Ti-6Al-4V en andere gespecialiseerde titaniumlegeringen verschillen in zowel materiaaleigenschappen als inkoopkosten.
Als een onderdeel groot is of een lage materiaalbenutting heeft, kunnen de grondstoffen een groter deel van de totale productiekosten uitmaken. Het optimaliseren van de onderdeelgeometrie en de materiaalbenutting tijdens de ontwerpfase kan daarom helpen de uiteindelijke prijs te verlagen.
Bewerkingstijd en complexiteit van het onderdeel
Hoe complexer een onderdeel is, hoe langer de bewerking ervan doorgaans duurt. Diepe holtes, dunne wanden, complexe gebogen oppervlakken, kleine gaten en onderdelen met meerdere hoeken kunnen de bewerking bemoeilijken.
Als een onderdeel meerdere instellingen of 4-assige en 5-assige CNC-bewerking vereist, kunnen de programmeer-, positionerings- en bewerkingstijd toenemen. De geometrie van het onderdeel is daarom een van de belangrijkste factoren die de bewerkingskosten van titanium beïnvloeden.
Gereedschapsverbruik en gereedschapskosten
Bij de bewerking van titanium worden relatief hoge eisen gesteld aan snijgereedschappen. Door de hitte die tijdens het snijden ontstaat en de mechanische belastingen kunnen gereedschappen sneller slijten dan bij de bewerking van materialen zoals aluminium.
Om de maatnauwkeurigheid en oppervlaktekwaliteit te waarborgen, moeten fabrikanten hoogwaardige gereedschappen gebruiken die geschikt zijn voor titanium en deze indien nodig vervangen. Zowel de aanschafkosten van de gereedschappen als het verbruik ervan tijdens de productie dragen bij aan de uiteindelijke bewerkingskosten.
Apparatuur- en procesvereisten
Het bewerken van titanium vereist stabiele CNC-apparatuur en een goed gepland bewerkingsproces. Als een onderdeel nauwe maattoleranties, strikte positioneringseisen of veeleisende specificaties voor de oppervlakteruwheid heeft, kunnen er hogere eisen worden gesteld aan de stijfheid van de machine, de prestaties van de spindel, de koelsystemen en de bewerkingsomstandigheden.
Voor complexe ruimtevaartcomponenten kan 5-assige CNC-bewerking nodig zijn om het aantal instellingen te verminderen en de mogelijkheid tot het bewerken van complexe oppervlakken te verbeteren. De benodigde apparatuur en procesplanning kunnen daarom een directe invloed hebben op de uiteindelijke prijs.
Inspectie- en kwaliteitscontrolekosten
Titaniumcomponenten worden vaak gebruikt in de lucht- en ruimtevaart, de medische sector en geavanceerde industriële toepassingen waar betrouwbaarheid en maatnauwkeurigheid cruciaal zijn. Daarom vereisen afgewerkte componenten vaak een gedetailleerde inspectie.
Naast standaardgereedschap zoals schuifmaten en micrometers, kunnen zeer nauwkeurige componenten coördinatenmeetmachines (CMM) vereisen om kritische afmetingen, gatposities en geometrische toleranties te controleren. Sommige projecten vereisen mogelijk ook materiaalcertificaten, verificatie van oppervlaktebehandelingen of andere kwaliteitsdocumentatie. Deze eisen kunnen de totale productiekosten verhogen.
Hoe kunnen de bewerkingskosten van titanium worden verlaagd?
Optimaliseer het onderdeelontwerp
Een redelijke wanddikte, hoekradius, gatgrootte en gereedschapstoegang kunnen de bewerkingsmoeilijkheden verminderen. Het vermijden van onnodig strakke toleranties waar deze functioneel niet vereist zijn, kan ook de behoefte aan extra nabewerkingen verminderen.
Verbeter het materiaalgebruik
Omdat titaniumlegeringen relatief duur kunnen zijn, moet onnodige materiaalverwijdering zoveel mogelijk worden beperkt. Het optimaliseren van de geometrie van onderdelen en de materiaalindeling kan helpen om materiaalverspilling te verminderen en de totale kosten te verlagen.
Selecteer het juiste bewerkingsproces.
Niet elk titanium onderdeel vereist 5-assige bewerking. Voor relatief eenvoudige geometrieën kan 3-assige of 4-assige CNC-bewerking al de vereiste prestaties leveren.
Door de juiste machine te kiezen op basis van de daadwerkelijke geometrie van het onderdeel, kunnen de bewerkingskosten worden beheerst zonder dat dit ten koste gaat van de kwaliteit.
De relatief hoge kosten van CNC-bewerking van titanium zijn het gevolg van verschillende factoren, waaronder grondstofprijzen, bewerkingstijd, gereedschapsverbruik, benodigde apparatuur en inspectiekosten. De inherente moeilijkheid van het bewerken van titanium is een van de belangrijkste redenen voor de hogere productiekosten.
Bedrijven die de kosten van titanium onderdelen willen beheersen, zouden al in de ontwerpfase moeten beginnen met het optimaliseren van het proces. Passende toleranties, onderdeelgeometrie, materiaalgebruik en bewerkingsstrategieën kunnen helpen om onnodige bewerkingen te verminderen. Het kiezen van een ervaren CNC-bewerkingsleverancier kan ook het materiaalgebruik verbeteren, het gereedschapsverbruik beheersen en een consistentere bewerkingskwaliteit bereiken.
Auteur
Galen Directeur en Oprichter
Wij streven ernaar de best mogelijke service te bieden in de maakindustrie.
Oppervlakteafwerkingssymbolen zijn een compacte manier om machinisten, inspecteurs en leveranciers te laten weten hoe een gefabriceerd oppervlak moet presteren. Een kleine aanduiding op een technische tekening kan ruwheid en materiaaleigenschappen definiëren.
Een halfgeleiderdouchekop verdeelt procesgassen over een wafer via een zorgvuldig ontworpen netwerk van kanalen en uitlaatopeningen. De geometrie, het materiaal en de oppervlakteconditie beïnvloeden hoe consistent een
Een turbineblad is een gevormd onderdeel dat helpt bij het omzetten van energie uit een bewegende vloeistof in mechanische energie. In een gas- of stoomturbine werken roterende bladen samen met stationaire schoepen.
Een compressorwaaier is een snel roterend onderdeel dat mechanische energie overdraagt aan gas in een centrifugaalcompressor. De schoepen versnellen het gas door zorgvuldig ontworpen stroomkanalen, waardoor de compressor optimaal presteert.
Oppervlakteruwheid na bewerking beschrijft de microscopische pieken en dalen die op een onderdeel achterblijven na het bewerken. Deze onregelmatigheden kunnen te klein zijn om duidelijk te zien, maar ze kunnen wel invloed hebben op wrijving, afdichting,
Turbinebladen worden gemaakt van materialen die zijn geselecteerd op basis van de temperatuur, mechanische belastingen en de omgevingsomstandigheden van de betreffende bedrijfsfase. Nikkelgebaseerde superlegeringen worden veel gebruikt in gasturbines voor hoge temperaturen, terwijl hittebestendige staalsoorten
Een waferhouder is een precisie-vasthoudapparaat dat siliciumwafers ondersteunt en vastzet tijdens de productie, inspectie en testen van halfgeleiders. Afhankelijk van het ontwerp maakt het gebruik van vacuümdruk, elektrostatische aantrekkingskracht,
Bij het bewerken van een blad worden het profiel, de bevestigingspunten en de randen gevormd of verfijnd, zodat het blad in de assemblage past en kan interageren met de werkvloeistof. De uitdaging is om deze processen te beheersen.
Een CNC-gefreesde plaat kan weliswaar aan de diktelimieten voldoen, maar toch problemen veroorzaken bij het vastschroeven in een constructie. Een gebogen montagevlak kan openingen achterlaten, een ondersteund onderdeel vervormen,
Hoe worden turbinebladen gemaakt? Turbinebladen zijn precisieonderdelen die worden vervaardigd door middel van zorgvuldig gecontroleerde materiaalvoorbereiding, CNC-bewerking, slijpen, polijsten en kwaliteitscontrole. Afhankelijk van het bladontwerp wordt 5-assige CNC-bewerking toegepast.
Grenzen, passingen en toleranties definiëren de acceptabele maatafwijkingen en montageverhoudingen tussen op elkaar aansluitende mechanische componenten. Grenzen bepalen de maximaal en minimaal toegestane afmetingen, toleranties definiëren de toelaatbare variatie, en
Uitwerppennen zijn kleine onderdelen van de matrijs, maar ze spelen een belangrijke rol in het feit of een spuitgegoten onderdeel de matrijs schoon en consistent kan verlaten. Nadat het plastic rondom de matrijs is afgekoeld,