
Bij het bewerken van bladen worden het profiel, de bevestigingspunten en de randen gevormd of verfijnd, zodat een blad in de assemblage past en kan samenwerken met de werkvloeistof. De uitdaging is om deze kenmerken te beheersen terwijl materiaalafname de stijfheid van het werkstuk verandert. Een glad ogend oppervlak is onvoldoende als het profiel, de dikte of de verhouding tot de bladvoet niet klopt.
Deze handleiding richt zich op de bewerking van metalen turbine- en compressorbladen. Het legt uit hoe het basismateriaal en de eigenschappen van het werkstuk het proces beïnvloeden, wanneer simultaan vijfassig frezen nuttig is, waar andere processen nodig zijn en hoe inspectie-eisen gedefinieerd kunnen worden. Ingenieurs en inkopers kunnen deze principes gebruiken om duidelijkere tekeningen te maken en productievoorstellen te vergelijken.
Wat is messenbewerking?
Het bewerken van een rotorblad is een gecontroleerde materiaalverwijdering die wordt gebruikt om de aerodynamische en bevestigingseigenschappen van een rotorblad te creëren of af te werken. Het kan gaan om het bewerken van een rotorblad uit massief materiaal of het selectief afwerken van een gegoten of gesmeed werkstuk. De benodigde bewerkingen zijn afhankelijk van het ontwerp van het rotorblad, het materiaal en de beginconditie.

Bewerking van massief materiaal en bijna-eindproducten
Verspanen vanuit massief materiaal biedt een praktische methode voor bepaalde ontwikkelingsonderdelen, compressorcomponenten en bladontwerpen waarvan de geometrie en materiaaleisen zich daarvoor lenen. Bij dit proces wordt het vleugelprofiel gevormd door materiaal te verwijderen rondom een ondersteund werkstuk.
Een bijna-eindvorm van het blad bevat al een groot deel van de bladvorm. De bewerking kan zich concentreren op de bladvoet, het bladplatform, de bladpunt, de afdichtingselementen en geselecteerde delen van het bladprofiel, in plaats van elk oppervlak volledig opnieuw te genereren. De inkomende geometrie en de bewerkingsmarge worden belangrijk omdat de vorm geen exacte kopie is van het nominale CAD-model.
Veel turbinebladen in hogedrukfasen van straalmotoren worden vervaardigd met behulp van precisiegieten, inclusief richtingsgeïnduceerde stolling of enkelkristalvorming waar nodig. Het frezen van een vergelijkbare buitenvorm uit gewoon staafmateriaal reproduceert die materiaalstructuur niet. Complexe interne koelkanalen kunnen tijdens het gieten worden gevormd met keramische kernen, gevolgd door bewerking en andere afwerkingsprocessen.
Individuele messen en geïntegreerde mesdelen
Een afzonderlijk mes kan worden vastgehouden via de basis, tijdelijke voorzieningen of een geschikte bevestiging. Een blisk integreert de messen met de schijf, waardoor aangrenzende messen de toegang van de snijder beperken. Waaiers bevatten ook dicht bij elkaar gelegen stroomkanalen, maar hun geometrie en functie vereisen een eigen procesplanning.
Deze handleiding richt zich op individuele turbinebladen en de bewerkingsprincipes die gelden voor verwante turbomachinerie-onderdelen. Turbineschoepen moeten worden gespecificeerd op basis van hun daadwerkelijke componenttype en niet worden beschouwd als één onderling verwisselbare familie.
Welke invloed hebben geometrie en materialen op het proces?
De geometrie van het zaagblad bepaalt de toegankelijkheid, de ondersteuning en de relatie tussen de functionele oppervlakken. Het materiaal bepaalt het snijgedrag en de geschikte bewerkingsroutes. Bekijk beide aspecten samen, want een gereedschapspad dat werkt op een toegankelijk aluminium demonstratieonderdeel is mogelijk ongeschikt voor een dun zaagblad van nikkellegering dat in de productie wordt gebruikt.
Vereisten voor vleugelprofiel, wortel en rand
Het vleugelprofiel verandert van kromming en doorsnede over de spanwijdte. Druk- en zuigoppervlakken, verdraaiing, koorde en dikteverdeling moeten consistent blijven met het ontwerp. Het meten van de totale lengte en breedte kan niet aantonen of het beoogde vleugelprofiel daadwerkelijk is geproduceerd.
De wortel en het platform bepalen de mechanische en geometrische relaties met de constructie. Hun positie ten opzichte van het vleugelprofiel is even belangrijk als hun individuele afmetingen. Ook de voor- en achterranden vereisen gedefinieerde profielen, in plaats van de instructie om elke rand zo scherp mogelijk te maken.
| Bladgebied | Productiebedrijf | Vereiste ter verduidelijking |
| Vleugelprofieloppervlakken | Veranderende kromming en contact met de snijder | Profiel, sectiedefinitie en oppervlaktestructuur |
| Dunne secties | Doorbuiging tijdens het verwijderen van materiaal | Dikte en acceptabele inspectieconditie |
| Root en platform | Pasvorm van de bevestiging en relaties met referentiepunten | Geometrie, locatie en oriëntatie |
| Voor- en achterranden | Braam, oversnijden en afronden | Randdikte, radius en toegestane overgangen |
| Punt of omhulsel, indien aanwezig | Toegang tot en relatie met aangrenzende elementen | Voltooide geometrie en montagevereisten |
Materiaalkeuze en bewerkbaarheid
De materiaalspecificatie moet gebaseerd zijn op de operationele eisen van het onderdeel. Titaniumlegeringen zijn belangrijk in veel compressor- en ventilatortoepassingen, terwijl nikkelgebaseerde superlegeringen geassocieerd worden met hetere turbinegebieden. Stoomturbinebladen kunnen, afhankelijk van het ontwerp en de bedrijfsomstandigheden, van geschikt roestvrij staal of gelegeerd staal worden gemaakt.
| Materiële familie | Relevante toepassingscontext | Bewerkingsoverwegingen |
| Op nikkel gebaseerde superlegeringen | Onderdelen voor hete zones waar de gespecificeerde legering en structuur geschikt zijn | Warmteconcentratie, werkverharding en gereedschapslijtage |
| Titanium legeringen | Veel compressor- en ventilatoronderdelen | Hitte in de snijzone, gereedschapsaanhechting en flexibiliteit van het werkstuk |
| Roestvrij staal en gelegeerd staal | Geschikte ontwerpen voor stoomturbines en industriële turbinebladen | Kwaliteit, hardheid, snijkrachten en gereedschapsselectie |
| Aluminiumlegeringen | Geselecteerde ontwikkelingsmodellen en geschikte toepassingen bij lagere temperaturen | Braambeheersing en vervorming van dunne secties |
Een legeringsfamilie alleen is geen volledige specificatie. Vermeld de exacte kwaliteit, vorm van het werkstuk, warmtebehandelingsconditie en toepasselijke materiaaleisen. Het wijzigen van de legering of de bewerkingsmethode kan zowel de bewerkbaarheid als de geschiktheid van het onderdeel voor gebruik beïnvloeden.
Hoe werkt het bewerkingsproces van messen?
Een bewerkingsplan voor een rotorblad begint normaal gesproken met het beoordelen van het model en de tekening, gevolgd door het voorbereiden van de referentiepunten, gecontroleerd voorbewerken, semi-afwerken en afwerken. De volgorde moet de ondersteuning behouden en tegelijkertijd de vereiste relatie tussen het rotorblad en de bevestigingspunten tot stand brengen. Een gegoten werkstuk en een massief blok volgen niet noodzakelijkerwijs dezelfde route.
Bekijk het model en stel referentiepunten vast.
Controleer of het CAD-model en de tekening dezelfde revisie beschrijven. Identificeer de gecontroleerde vleugeloppervlakken, sectielocaties, wortelinterfaces, bewerkingsgrenzen en kenmerken die ongewijzigd moeten blijven. Los ontbrekende randdefinities op voordat u gaat programmeren.
Het computergestuurde productiesysteem (CAM) vertaalt de productgeometrie naar geplande snijbewerkingen. Controleer de modeleenheden, de oppervlaktecontinuïteit, de gereedschapsdefinities en de resterende materiaalhoeveelheid voordat u de gereedschapspaden genereert. Een ogenschijnlijk nette voorbeeldweergave van het gereedschapspad garandeert niet dat de geprogrammeerde geometrie of de bewerkingstolerantie overeenkomt met de tekening.
Plan hoe productiereferenties zich verhouden tot inspectiereferenties. Een tijdelijke klemvoorziening kan de productie vergemakkelijken zonder een ontwerpreferentie te worden. Omgekeerd is het vasthouden van een afgewerkte wortel alleen nuttig als de mal deze consistent positioneert zonder beschadiging of vervorming.
Bij het ontwerp van de opspaninrichting moet ook de toegang voor latere bewerkingen gewaarborgd blijven. Een klem die het werkstuk stevig vasthoudt, kan het platform blokkeren nadat het vleugelprofiel is afgewerkt. Als het onderdeel tussen opspaninrichtingen moet worden overgebracht, moet een herhaalbare referentieoverdracht worden vastgesteld en moeten de afgewerkte contactoppervlakken worden beschermd. Controleer of het losgemaakte onderdeel, en niet alleen de geklemde vorm, voldoet aan de gespecificeerde acceptatievoorwaarde.
Bij halffabricaten die bijna de uiteindelijke vorm hebben, moet worden gecontroleerd of er voldoende materiaal aanwezig is in de beoogde afwerkingsgebieden. Een vormcontrole bij binnenkomst kan verkeerd geplaatst materiaal of plaatselijke tekorten aan het licht brengen voordat kostbare bewerkingen beginnen. Het verplaatsen van het halffabricaat om de bewerkingsmarge te vergroten, moet de gespecificeerde verhouding tot de functionele kenmerken behouden.
Ruw zonder aan ondersteuning in te boeten
Voorbewerken verwijdert het grootste deel van het materiaal, terwijl er voldoende materiaal en stijfheid behouden blijft voor de daaropvolgende bewerkingen. Het doel is een voorspelbare inschakeling van de frees, een effectieve spaanafvoer en een werkstuk dat stabiel blijft bij veranderingen in de dwarsdoorsnede.
Een bewerkingsvolgorde waarbij aan de ene kant een dunne laag materiaal wordt verwijderd terwijl aan de andere kant dik materiaal overblijft, kan een ongunstige balans tussen kracht en stijfheid creëren. Afhankelijk van het ontwerp kan gefaseerde verwijdering van materiaal aan tegenoverliggende zijden of stapsgewijze bewerking langs het blad een betere ondersteuning bieden.
Ga er niet van uit dat het vroegtijdig verwijderen van meer materiaal de totale cyclus altijd verkort. Extra trillingen, oppervlakteschade of vervorming kunnen leiden tot extra nabewerking en inspectie. De nuttige maatstaf is een betrouwbaar afgewerkt onderdeel, en niet alleen de snelheid waarmee materiaal wordt verwijderd.
Halffabrikaat voor voorspelbare eindsnedes
De semi-afwerking brengt het werkstuk dicht bij zijn uiteindelijke vorm en zorgt voor een gecontroleerde verdeling van het resterende materiaal. Een uniforme afwerkingsmarge helpt abrupte veranderingen in de snijbelasting over het vleugelprofiel te voorkomen.
Deze fase biedt ook de mogelijkheid om de voorraad, de staat van het gereedschap en de maatafwijkingen te controleren voordat het oppervlak moeilijk te herstellen wordt. Als het mes na het losmaken of een eerdere bewerking is verschoven, onderzoek dan de oorzaak voordat u een gereedschapscompensatie toepast.
Materiaalverwijdering kan restspanningen herverdelen, terwijl snijden extra effecten nabij het oppervlak kan veroorzaken. Semi-afwerking elimineert deze spanningen niet automatisch. Elke warmtebehandeling of stabilisatiestap moet voldoen aan de materiaalspecificaties en de goedgekeurde productiemethode.
Werk het vleugelprofiel af en bescherm de randen.
De afwerking zorgt voor het gewenste profiel en de gewenste textuur door gecontroleerd contact van de frees. Plan de aanloop, de uitgang, de overstap en de overgangen zo dat het gereedschap niet stilstaat of abrupt van richting verandert in gevoelige gebieden.
De voor- en achterranden vereisen bijzondere aandacht, omdat de gereedschapsinbreng en de plaatselijke stijfheid snel kunnen veranderen. Behoud de gespecificeerde dikte en radius tijdens zowel de bewerking als het latere ontbramen. Een visueel schone rand kan nog steeds onacceptabel zijn als er bij het afvlakken te veel materiaal wordt verwijderd.
Inspecteer kenmerken die door latere bewerkingen mogelijk worden verhuld of gewijzigd. Het controleren van een oppervlak vóór het coaten kan bijvoorbeeld bijdragen aan de procesbeheersing, terwijl de uiteindelijke acceptatie mogelijk aanvullende inspectie vereist na het coaten en de randafwerking.
Wanneer is een 5-assige CNC-machine nodig voor het bewerken van messen?
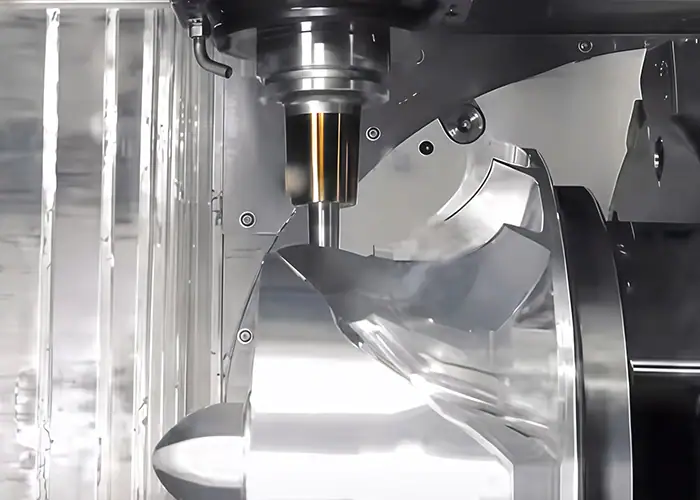
Gelijktijdige vijfassige CNC-bewerking is nuttig wanneer de gereedschapsoriëntatie continu moet veranderen om een gedraaid bladoppervlak te bereiken en te volgen. Toegankelijke onderdelen kunnen worden bewerkt met vaste assen of met indexeringsmethoden. Kies de machineconfiguratie op basis van geometrie, bereik, stijfheid en verificatiebehoeften, in plaats van het aantal assen als kwaliteitsgarantie te beschouwen.

Geïndexeerde positionering en gelijktijdige beweging
Bij geïndexeerd, of 3+2, bewerken, zorgt roterende positionering voor een oriëntatie voorafgaand aan een bewerking met vaste oriëntatie. Gelijktijdig vijfassig bewerken maakt het mogelijk om de oriëntatie van het gereedschap ten opzichte van het werkstuk tijdens het bewerken te wijzigen.
Continue oriëntatiecontrole kan de toegang rondom vleugelprofielen verbeteren en de noodzaak voor lange gereedschappen of herhaaldelijk herpositioneren verminderen. Het introduceert echter ook beperkingen in de machinebeweging waarmee rekening moet worden gehouden in de programmering. Beperkingen in de rotatiebeweging, snelle oriëntatieveranderingen en de beschikbare ruimte kunnen allemaal van invloed zijn op de praktische route.
Minder instelstappen kunnen helpen om de onderlinge verhoudingen te behouden, maar een vijfassige machine garandeert niet dat het complete blad in één opspanning kan worden afgewerkt. Opspaninrichtingen moeten mogelijk worden verwijderd en voor specialistische bewerkingen kan andere apparatuur nodig zijn.
Controleer de volledige beweging van de machine.
Controleer de frees, de houder, de opspaninrichting, het werkstuk en de relevante machineonderdelen. Een gereedschapspunt kan het beoogde oppervlak volgen terwijl de houder een platform nadert of de roterende assemblage een eindpositie bereikt.
Het simuleren van het nabewerkte numerieke besturingsprogramma (NC-programma) helpt bij het evalueren van de code die bedoeld is voor de daadwerkelijke machine, inclusief bewegingen die tijdens de nabewerking zijn geïntroduceerd. De simulatie moet gebruikmaken van representatieve gereedschapslengtes, houders, materiaal, opspaninrichtingen en machineconfiguratie.
Simulatie ondersteunt de planning, maar meet niet de werkelijke snijkrachten en bewijst niet het uiteindelijke profiel. Controle van de instelling en een gecontroleerde eerste inspectie blijven noodzakelijk om te bevestigen dat het fysieke proces volgens plan verloopt.
Welke gereedschappen en gereedschapspaden zijn geschikt voor bladoppervlakken?
De gereedschapskeuze moet aansluiten bij de lokale kromming, het bereik, het materiaal en het gewenste oppervlakteresultaat. Kogelvormige frezen, afgeronde frezen, flankfrezen en cirkelsegmentfrezen zijn geschikt voor verschillende geometrieën. Een geschikte strategie zorgt voor optimaal contact met het werkstuk zonder overmatige afbuiging, botsingen of ongecontroleerde veranderingen in de inbreng.
Match Cutter Contact met lokale geometrie
Kogel- en afgeronde frezen bieden flexibiliteit voor het bewerken van gebeeldhouwde oppervlakken. Bij een kogelfrees is de snijsnelheid bij contact in het midden erg laag, waardoor de oriëntatie van het gereedschap het snijgedrag en de speling kan beïnvloeden.
Bij flankfrezen wordt de zijkant van de frees gebruikt waar de oppervlaktegeometrie een geschikt contact mogelijk maakt. Deze techniek mag niet op elk vervormd oppervlak worden toegepast, simpelweg omdat er efficiënt materiaal mee kan worden verwijderd. Controleer de geometrische passing en de resulterende afwijking.
Cirkelsegmentfrezen of tonfrezen bieden een grotere effectieve contactradius voor compatibele afwerkingsoppervlakken. Ze vereisen gereedschapsdefinities en CAM-strategieën die de werkelijke snijgeometrie weergeven. Het gebruik ervan moet worden beoordeeld aan de hand van toegangs- en profielvereisten, in plaats van een algemene belofte van snellere bewerking.
Kies stapovergangen en oppervlakteovergangen
De stapgrootte beïnvloedt de resterende ribbels tussen aangrenzende bewerkingen, maar het resultaat hangt ook af van de geometrie van de snijder en de lokale oppervlaktekromming. Een enkele stapgrootte over het hele blad kan in verschillende gebieden verschillende oppervlaktepatronen opleveren.
Plan de overgangen tussen het hoofdprofiel, de randgebieden en de platformovergangen. Deze grenzen kunnen onregelmatigheden aan het licht brengen, zelfs als de afzonderlijke gereedschapspaden er acceptabel uitzien. Bekijk het gecombineerde model van het resterende materiaal en inspecteer de daadwerkelijke overgang na het frezen.
Het aanscherpen van de tolerantie in de CAM-berekening alleen zal gereedschapsafbuiging of beweging van de opspaninrichting niet corrigeren. Stel de programmeerparameters in met inzicht in alle mogelijke foutbronnen en de acceptatiecriteria van de tekening.
Regel warmte, inschakeling en trillingen
De gereedschapskwaliteit, geometrie, coating, snijgegevens en koelvloeistofaanvoer moeten afgestemd zijn op het materiaal en de bewerking. Vermijd het rechtstreeks overnemen van parameters uit een aluminium ontwikkelingsmodel naar een hittebestendige legering.
Zorg ervoor dat gereedschapsassemblages zo stabiel mogelijk zijn, rekening houdend met de beschikbare ruimte. Een lange overhang, zwakke lokale ondersteuning en een ongunstige krachtrichting kunnen leiden tot doorbuiging of trillingen. Het aanpassen van de spindelsnelheid of de voeding kan een specifieke situatie verhelpen, maar een aanhoudend probleem met de ondersteuning of het bereik vereist meestal een bredere herziening van de instellingen.
Gereedschapslijtage heeft ook invloed op het uiteindelijke profiel. Stel controles en vervangingscriteria vast rondom het kritieke onderdeel, in plaats van door te gaan totdat een gereedschap zichtbaar beschadigd is. Wanneer compensatie wordt gebruikt, controleer dan de resulterende geometrie in plaats van aan te nemen dat één offset elk gebied corrigeert.
Waar passen slijpen, EDM en laserbewerking in dit plaatje?
Bij het bewerken van messen kan frezen gecombineerd worden met slijpen, elektro-erosie (EDM) en laserbewerking, afhankelijk van de specifieke kenmerken. De juiste combinatie hangt af van het ontwerp van de messenwortel, de koelgeometrie, het materiaal, de staat van de coating en de eisen aan de oppervlaktekwaliteit. Deze bewerkingen vullen het frezen aan en vormen geen universele bewerkingsvolgorde.
Wortelfrezen en gecontroleerde oppervlakteafwerking
Het slijpen met kruipvoeding is een beproefde methode voor geschikte turbinebladwortels, waaronder dennenboomvorm. Afhankelijk van het ontwerp, het materiaal, het productievolume en het goedgekeurde proces kunnen andere methoden geschikt zijn.
Bij het slijpen is controle over de conditie van de slijpschijf, het africhten ervan, de koelvloeistofaanvoer en de thermische effecten essentieel. Zelfs een geometrisch nauwkeurig oppervlak kan nog steeds nader onderzoek vereisen als het proces onaanvaardbare thermische schade heeft veroorzaakt.
Polijsten en randafwerking moeten ook aan duidelijke grenzen gebonden zijn. Ze verwijderen materiaal en kunnen het vleugelprofiel, de randradius of de dunne sectie veranderen. Inspecteer de kritische geometrie na de bewerkingen die de uiteindelijke staat bepalen. Een spiegelglad oppervlak is geen vervanging voor een gespecificeerde oppervlaktestructuur of een goede materiaalkwaliteit.
Koelgaten en interne kanalen
Sommige messen voor hete secties vereisen gaten voor filmkoeling, gevormde uitgangen of andere koelvoorzieningen. EDM-boren wordt gebruikt op elektrisch geleidende materialen, terwijl laserprocessen andere opties bieden voor geschikte gaten en coatings.
De positie, richting en vorm van het gat, het doorbraakgedrag en de lokale wandconditie zijn allemaal van belang. Een proces moet schade aan de tegenoverliggende binnenwand vermijden bij het doorboren van een hol blad. Thermische bewerking kan leiden tot hergesmolten materiaal of andere oppervlakte-effecten, dus de acceptatiecriteria en eventuele vervolgbehandelingen moeten voor de gekozen methode worden vastgesteld.
Onderscheid geboorde koelkanalen van complexe, afgesloten interne doorgangen. Een conventionele frees kan niet elk gesloten intern kanaal bereiken. Deze kanalen kunnen ontstaan zijn tijdens het gieten of een ander gekwalificeerd productieproces.
De volgorde van de coating is een andere belangrijke planningsbeslissing. Sommige routes boren vóór de coating, terwijl andere routes de coating gecontroleerd verwijderen en daarna pas boren. Bevestig de beoogde volgorde en de uiteindelijke toestand van het boorgat voordat u de apparatuur kiest of een offerte aanvraagt.
Hoe wordt de kwaliteit van de messenbewerking gecontroleerd?
De verificatie moet betrekking hebben op de geometrie van het vleugelprofiel, de bevestigingsrelaties, de randconditie, de oppervlaktestructuur en eventuele gespecificeerde materiaal- of interne kenmerken. Coördinatenmeetmachines (CMM's), optische scanning en gespecialiseerde tests beantwoorden verschillende vragen. Een volledig plan definieert wat er gemeten wordt, hoe het onderdeel wordt uitgelijnd en in welke productiefase de acceptatie plaatsvindt.
Controleer de geometrie aan de hand van de juiste referentiepunten.
Bij de inspectie van een blad kunnen de doorsnedeprofielen, dikte, verdraaiing, koorde en eigenschappen van de voor- of achterrand worden beoordeeld. De kenmerken van de bladwortel en het platform moeten worden gecontroleerd om hun gespecificeerde verhouding tot het vleugelprofiel te behouden.
Een coördinatenmeetmachine kan tactiele gegevens verzamelen van gedefinieerde kenmerken en doorsneden. Optische systemen kunnen gedetailleerde oppervlakte-informatie leveren, wat met name nuttig is voor het visualiseren van afwijkingen over een vleugelprofiel. Selecteer de dekking en onzekerheid die het beste bij de vereisten passen, in plaats van apparatuur te kiezen puur omdat deze meer meetpunten produceert.
Uitlijning is onderdeel van de evaluatie. Een onbeperkte, optimaal passende oppervlakte kan een relatiefout maskeren die van belang is bij de installatie van het blad via de basis. Gebruik het referentieschema van de tekening en documenteer elke toegestane montagemethode.
Scheid de oppervlaktestructuur van de materiaalconditie.
Profielafwijking, golving en ruwheid beschrijven verschillende aspecten van het afgewerkte oppervlak. Een blad kan plaatselijk een gladde afwerking hebben, terwijl de algehele vleugelvorm onjuist is. Een ruwheidsmeting identificeert bovendien niet elke mogelijke scheur of ondergronds defect.
Gebruik waar nodig de voorgeschreven niet-destructieve testmethoden of interne inspectie. Computertomografie (CT) of röntgenonderzoek kan bepaalde interne evaluaties ondersteunen, maar de geschiktheid hangt af van het materiaal, de geometrie, de resolutie en het defect of de afmeting die wordt beoordeeld.
Het inspectiepakket moet daarom elke eis koppelen aan een geschikte methode. Vermijd het beschouwen van een oppervlaktescan, een maatrapport of het gepolijste uiterlijk als bewijs voor elke andere kwaliteitseigenschap.
Bevestig de geleverde staat
Noteer de revisie van de tekening, de materiaalsoort, de beoordeelde kenmerken, de uitlijning, de meetmethode en de resultaten. Geef aan of het rapport de bewerkte, warmtebehandelde, gecoate of volledig afgewerkte toestand beschrijft.
Metingen direct op de machine kunnen de instel- en procescontrole ondersteunen, terwijl de acceptatie-inspectie moet voldoen aan het overeengekomen meetplan. Als een tussentijdse controle als acceptatiebewijs wordt gebruikt, moeten de reikwijdte en geschiktheid ervan expliciet worden vastgesteld.
Bij herhaalde bestellingen dient u afspraken te maken over de wijze waarop gereedschapswijzigingen, aanpassingen aan de opspaninrichting en procesrevisies zullen worden geëvalueerd. Een goedgekeurd eerste exemplaar toont de staat van het te inspecteren product aan. Productieconsistentie vereist passende, continue controles en registraties.
Wat moet een offerteaanvraag voor het bewerken van messen bevatten?
Een nuttige offerteaanvraag (RFQ) voor de bewerking van messen bevat het CAD-model, een gecontroleerde tekening, materiaal- en werkstukcondities, kritische geometrie, afwerkingseisen en acceptatiedocumentatie. Geef het beoogde onderdeel en de productiestatus aan, zodat leveranciers de werkelijke productieomvang kunnen inschatten in plaats van een offerte uit te brengen voor een niet-gespecificeerde mesvorm.
Bij de precisiebewerking van turbineonderdelen heeft het verschil tussen een ontwikkelingsmodel en de uiteindelijke productieversie invloed op de benodigde materialen, processen en keuringsdocumenten. Maak deze status vanaf het begin duidelijk.
| Offerteaanvraagitem | Informatie die u moet verstrekken |
| Product definitie | CAD-model, tekeningrevisie, componenttype en beoogd gebruik |
| Uitgangsmateriaal | Exacte kwaliteit, conditie, voorraadvorm en wie het blanco exemplaar levert. |
| Kritische geometrie | Vleugelprofielen, referentiepunten, wortelinterfaces, randen en dunne doorsneden |
| bijzondere kenmerken | Koelgaten, interne kanalen, ontoegankelijke gebieden en bestaande coatings |
| Afrondingsomvang | Vereisten voor slijpen, polijsten, randafwerking, behandeling en coating |
| Aanvaarding | Vereiste rapporten, meetomstandigheden, speciale tests en klantgoedkeuringen. |
| Orderomvang | Aantal, verwachtingen ten aanzien van herhaalbestellingen, leveringsbehoeften en verantwoordelijkheden met betrekking tot geleverde onderdelen. |
Vergelijk de voorstellen aan de hand van dezelfde eisen. Vraag welke bewerkingen zijn inbegrepen, welke specialistische verwerking vereisen en welk bewijsmateriaal bij het geleverde onderdeel wordt geleverd. Los voorgestelde tolerantie- of proceswijzigingen op vóór de productie, waarbij de goedgekeurde productdefinitie indien nodig wordt bijgewerkt.
Veelgestelde vragen
Kan CNC-bewerking het gieten van turbinebladen vervangen?
Alleen wanneer het ontwerp en de materiaaleisen dit toelaten. Het bewerken van gewoon staafmateriaal kan de enkelkristallijne of directioneel gestolde structuur die sommige turbinebladen vereisen, niet reproduceren. CNC-bewerking vormt vaak een aanvulling op gieten door de basis, de uiteinden en bepaalde oppervlakken af te werken.
Welke toleranties kan er bij het bewerken van messen worden bereikt?
De haalbare toleranties zijn afhankelijk van het materiaal, de geometrie, de opspanning en de procesbeheersing. Het profiel, de dikte, de basisafmetingen en de randgeometrie van de vleugel vereisen afzonderlijke specificaties. De haalbaarheid moet worden bevestigd aan de hand van de tekening en het inspectieplan, en niet alleen aan de hand van de positioneringsnauwkeurigheid van de machine.
Wat bepaalt de kosten van het bewerken van messen?
De belangrijkste kostenfactoren zijn materiaal, de staat van het werkstuk, materiaalafname, geometrie, gereedschap, orderhoeveelheid en inspectie. Gespecificeerd slijpen, koelgaten en coatings voegen extra bewerkingen toe. Vergelijk offertes op basis van dezelfde tekeningrevisie, materiaaleisen, afwerkingsomvang en acceptatiecriteria.
Conclusie
Het bewerken van een rotorblad vereist een proces dat het beginstuk verbindt met het uiteindelijke profiel en de bijbehorende geometrie. Materiaalkeuze, gefaseerde materiaalafname, gereedschapsoriëntatie en geschikte afwerkingsmethoden zijn allemaal van invloed op de vraag of het onderdeel aan de eisen voldoet.
Voor ingenieurs en inkopers is een complete productdefinitie en een overeengekomen inspectieplan het beste uitgangspunt. Deze maken het vergelijken van productievoorstellen eenvoudiger en voorkomen dat uiterlijk of het aantal assen ten onrechte als bewijs van kwaliteit wordt gezien.
TiRapid levert CNC-bewerkingsdiensten voor op maat gemaakte onderdelen. Stuur ons uw tekening en CAD-model met het materiaal, de staat van het werkstuk, de kritische kenmerken van het blad, de hoeveelheid, de afwerkingseisen en de inspectieverwachtingen voor een projectspecifieke beoordeling. Vermeld ook eventuele vereiste proceskwalificaties, zodat de productie- en verificatieomvang vóór de bestelling kan worden besproken.
















