
Een matrijskern is een precisieonderdeel van een matrijs dat wordt gebruikt om interne structuren, uitsparingen, gaten, ribben, nokken, schroefdraad en complexe geometrie in gegoten of gegoten onderdelen te vormen. Bij spuitgieten werkt de matrijskern samen met de matrijsopening om de uiteindelijke vorm van het onderdeel, de maatnauwkeurigheid, de oppervlaktekwaliteit en het uitwerpgedrag te bepalen.
Deze handleiding legt uit wat een matrijskern is, hoe deze verschilt van een matrijsvorm, veelvoorkomende kerntypes, materiaalmogelijkheden, ontwerpfactoren, CNC-bewerkingsmethoden, inspectiepunten en hoe u de juiste matrijskernoplossing voor uw project kiest.
Wat is een malkern?
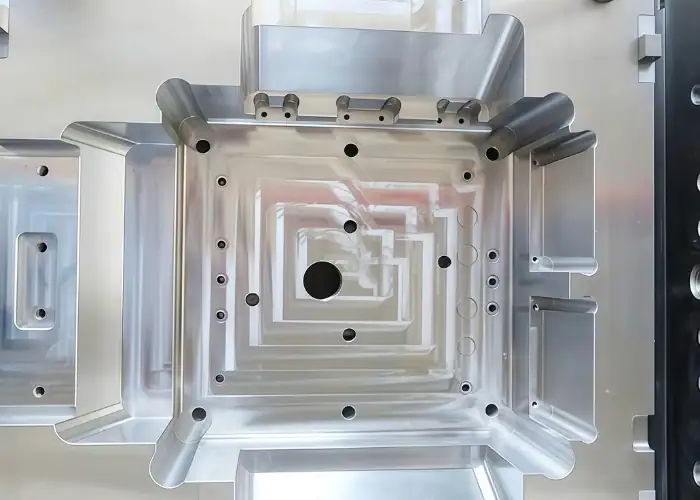
Een matrijskern is het deel van een matrijs dat de interne of verzonken vormen van een gegoten onderdeel creëert. Bij veel spuitgietmatrijzen bevindt de kern zich aan de bewegende zijde van de matrijs en werkt deze samen met de holtezijde om het uiteindelijke kunststofonderdeel vorm te geven.
Als een kunststof behuizing bijvoorbeeld binnenwanden, schroefgaten, ribben, doorlopende gaten, klikverbindingen of uitsparingen heeft, worden deze onderdelen vaak gevormd door de matrijskern. Elke fout op het oppervlak van de kern kan direct worden overgedragen op het eindproduct, waardoor nauwkeurigheid en stabiliteit belangrijk zijn.
Een matrijskern heeft ook invloed op de koeling, krimp, lossing van het product, cyclustijd, oppervlakteafwerking en levensduur van de matrijs. Een goed ontworpen kern helpt veelvoorkomende problemen bij het spuitgieten te verminderen, zoals aanhechting, vervorming, braamvorming, sleepsporen, krimp en maatafwijkingen.
Vormkern versus vormholte
De matrijskern en de matrijsholte werken samen, maar ze vervullen verschillende functies. De holte vormt meestal het buitenste of zichtbare oppervlak van het gegoten onderdeel, terwijl de kern de interne, verzonken of functionele kenmerken vormt.
Bij een typische spuitgietmatrijs wordt de holtezijde vaak de A-zijde genoemd en de kernzijde de B-zijde. De B-zijde bevat meestal het uitwerpsysteem, waardoor het onderdeel vaak zo is ontworpen dat het na het openen van de matrijs aan de kernzijde blijft liggen.
De plaatsing van de kern en de matrijs heeft invloed op het uiterlijk, de lossingsrichting, de uitwerpsporen, de oppervlaktestructuur, het wandontwerp en de gereedschapskosten. Als de plaatsing niet correct is gepland, kan het onderdeel aan de verkeerde kant blijven plakken of beschadigd raken tijdens het uitwerpen.
Belangrijkste functionele verschil
De matrijs bepaalt voornamelijk het uiterlijk van het onderdeel, inclusief de afwerking, logo's, texturen en zichtbare details. Deze oppervlakken vereisen mogelijk polijsten, textuurcontrole of een speciale afwerking.
De matrijskern bepaalt voornamelijk de interne geometrie en functionele gebieden. Deze kan nokken, ribben, gaten, binnenwanden, schroefdraad, ondersnijdingen en montage-elementen bevatten. Deze elementen vereisen vaak nauwkeurige bewerking, omdat ze de pasvorm en functionaliteit beïnvloeden.
Bij veel kunststofonderdelen is de kernzijde minder zichtbaar, maar technisch gezien des te belangrijker. Deze zijde kan uitwerppuntmarkeringen, verstevigingsribben en bevestigingsstructuren bevatten. Daarom moeten ingenieurs al in een vroeg stadium bepalen welke zijde puur cosmetisch moet blijven en welke zijde functionele markeringen kan verdragen.
Onderdelen loslaten en uitwerpen
Het lossen van het onderdeel is een belangrijke reden waarom het ontwerp van de matrijskern van belang is. Plastic krimpt wanneer het afkoelt. Als het onderdeel zich aan de kernzijde vastklemt, kan het uitwerpsysteem het op gecontroleerde wijze naar buiten duwen.
Als het onderdeel aan de matrijszijde blijft plakken, wordt het uitwerpen lastiger omdat die zijde mogelijk geen uitwerppennen heeft. Dit kan leiden tot beschadiging van het onderdeel, productievertragingen of aanpassingen aan de matrijs.
Een goed kernontwerp vereist de juiste lossingshoek, een gebalanceerde uitwerping, een geschikte oppervlakteafwerking en zorgvuldige controle van de ondersnijding. Deze details zorgen ervoor dat het onderdeel soepel loskomt en verminderen spuitgietfouten.
Veelvoorkomende soorten matrijskernen
Verschillende onderdelen vereisen verschillende matrijskernstructuren. Een eenvoudig gegoten deksel heeft mogelijk alleen een vaste kern nodig, terwijl onderdelen met schroefdraad, zijgaten, ondersnijdingen en diepe interne structuren complexere kernsystemen vereisen.
Het juiste type matrijskern hangt af van de geometrie van het onderdeel, de krimp van het materiaal, het productievolume, de toleranties, de oppervlakteafwerking en de uitwerpmethode. Een eenvoudige kern is gemakkelijker te produceren en te onderhouden, terwijl een complexe kern geavanceerdere geometrieën mogelijk maakt, maar de kosten verhoogt.
Vaste matrijskern
Een vaste matrijskern blijft tijdens het spuitgieten op zijn plaats en vormt standaard interne structuren zoals holtes, nokken, ribben, wanden en gaten. Het is het meest voorkomende en kosteneffectieve kerntype voor onderdelen zonder complexe ondersnijdingen.
Vaste kernen zijn betrouwbaar omdat ze minder bewegende onderdelen hebben. Ze zijn geschikt voor veel matrijzen voor massaproductie, mits het onderdeel de juiste lossingshoek en een eenvoudige lossingsgeometrie heeft.
Vaste kernen kunnen echter geen kenmerken vormen die het onderdeel op zijn plaats vergrendelen. Als het ontwerp zijgaten, inwendige schroefdraad, omgekeerde hoeken of ondersnijdingen bevat, kunnen aanvullende mechanismen nodig zijn.
Inzetmalkern
Een inzetmatrijskern is een verwijderbaar of vervangbaar kernonderdeel dat in de matrijs wordt geplaatst. Het is handig wanneer slechts één gedeelte gerepareerd, gepolijst, van een ander materiaal voorzien of in de toekomst aangepast moet worden.
Inzetkernen worden vaak gebruikt voor kleine, gedetailleerde onderdelen, logo's, tekstvlakken, kwetsbare delen, slijtagegevoelige zones of productvarianten. Als een onderdeel verandert, kan de fabrikant de inzetkern vervangen in plaats van de hele kern opnieuw op te bouwen.
De belangrijkste vereiste is een nauwkeurige passing en positionering. Een slechte uitlijning van de inzetstukken kan leiden tot braamvorming, afwijkingen, maatafwijkingen of zichtbare scheidingslijnen op het gegoten onderdeel.
Zijkern
Een zijkern beweegt zijwaarts om vormen te creëren die niet in de richting van de hoofdmatrijsopening kunnen worden gevormd. Deze wordt vaak gebruikt voor zijgaten, sleuven, ondersnijdingen, klemmen, verbindingsstukken, buisfittingen en complexe behuizingsonderdelen.
Zijkernen kunnen worden aangedreven door schuine pinnen, mechanische geleiders, hydraulische cilinders of andere mechanismen. Ze vergroten de ontwerpmogelijkheden, maar verhogen ook de complexiteit, het onderhoud en de kosten van de matrijs.
Voordat een zijkern wordt gebruikt, moeten ingenieurs controleren of het onderdeel kan worden herontworpen met een eenvoudigere geometrie. Als het onderdeel noodzakelijk is, moeten de bewegingsruimte van de schuif, de vergrendelingskracht, slijtage, koeling en matrijsruimte worden beoordeeld.
Inklapbare en losschroefbare kernen
Inklapbare kernen worden gebruikt voor interne ondersnijdingen, groeven of schroefdraadachtige kenmerken die het onderdeel anders zouden belemmeren. Na het spuitgieten klapt de kern naar binnen, zodat het onderdeel veilig kan worden verwijderd.
Bij het gieten van schroefdraad worden losdraaibare kernen gebruikt. In plaats van het onderdeel van de schroefdraad te duwen, roteert de matrijs de kern om het onderdeel los te maken en de nauwkeurigheid van de schroefdraad te behouden.
Beide oplossingen zijn bruikbaar voor doppen, fittingen, connectoren, medische onderdelen en vloeistofverwerkende componenten. Ze zijn echter duurder en vereisen een zorgvuldig ontwerp, precisiebewerking en regelmatig onderhoud.
Gietkern
Bij gieten creëert een kern interne holtes, holle ruimtes en kanalen in metalen gietstukken. Zandkernen, schaalvormige kernen en 3D-geprinte kernen worden veelvuldig gebruikt in gieterijen.
In tegenstelling tot spuitgietmatrijzen worden gietvormen in de mal geplaatst voordat het gesmolten metaal erin wordt gegoten. Na stolling wordt de kern verwijderd, waardoor de interne structuur overblijft.
Gietkernen en spuitgietkernen worden in verschillende processen gebruikt, maar hun doel is vergelijkbaar: ze creëren interne structuren die niet door de buitenste vorm van de mal alleen kunnen worden gevormd.
Vormkernmaterialen
De materiaalkeuze voor de matrijskern beïnvloedt de levensduur van het gereedschap, de bewerkingsmoeilijkheid, de polijstkwaliteit, de koelprestaties, de corrosiebestendigheid en de totale matrijskosten. Het beste materiaal hangt af van het productievolume, het te vormen materiaal, de vereiste hardheid, de verwachte slijtage, de oppervlakteafwerking en het budget.
Voor matrijzen in kleine oplages kan aluminium of voorgehard staal worden gebruikt, terwijl matrijzen voor grote oplages doorgaans sterker gereedschapsstaal vereisen. Corrosieve kunststoffen, glasvezelversterkte harsen en hittebestendige polymeren vereisen mogelijk roestvrij staal of gehard matrijsstaal.
| Materiaal | belangrijkste voordelen | Typisch gebruik |
| P20 Gereedschapsstaal | Goede bewerkbaarheid, taaiheid en prijs-kwaliteitverhouding. | Algemene kunststof spuitgietmatrijzen |
| NAK80 | Goede polijstbaarheid en vormvastheid. | Cosmetische en transparante kunststof onderdelen |
| S136 / Roestvrij matrijsstaal | Betere corrosiebestendigheid en polijstbaarheid | Matrijzen van hars voor medische, optische en corrosieve toepassingen |
| H13 / 2344 gereedschapsstaal | Hoge sterkte, slijtvastheid en hittebestendigheid. | Duurzame en veeleisende productiematrijzen |
| Aluminium | Snelle bewerking en goede warmtegeleiding. | Prototype- en kleine seriematrijzen |
| Inzetstukken van koperlegering | Snelle warmteoverdracht in hete plekken | Diepe ribben, dikke secties en koelingskritische zones |
Ontwerpoverwegingen voor de matrijskern
Het ontwerp van de matrijskern heeft een directe invloed op de kwaliteit van het gegoten onderdeel, de levensduur van de matrijs, de productiestabiliteit en de productiekosten. Een goede kern moet de gewenste geometrie vormen, het onderdeel soepel loslaten, de koeling reguleren, slijtvast zijn en tijdens herhaalde cycli vormvast blijven.
Voordat de matrijskern wordt bewerkt, moeten ingenieurs de geometrie van het onderdeel, de wanddikte, de lossingshoek, de krimp, ondersnijdingen, materiaalstroom, koeling, uitwerping, oppervlakteafwerking en onderhoudstoegankelijkheid beoordelen.
Diepgangshoek
De lossingshoek is de lichte tapsheid die aan de verticale wanden wordt toegevoegd, zodat het gegoten onderdeel loskomt van de matrijs. Zonder voldoende lossingshoek kan het onderdeel vast komen te zitten, sleepsporen vertonen, vervormen of een te grote uitwerpkracht vereisen.
De benodigde lossingshoek is afhankelijk van de diepte van het onderdeel, het kunststofmateriaal, de krimp, de wandgeometrie en de oppervlaktestructuur. Oppervlakken met een textuur vereisen doorgaans een grotere lossingshoek dan gladde oppervlakken, omdat de textuur de wrijvingsweerstand verhoogt.
Diepe ribben, hoge nokken en lange binnenwanden vereisen speciale aandacht. Deze onderdelen krimpen vaak strak om de kern heen en kunnen moeilijk te verwijderen zijn als de trek te klein is.
Krimptoeslag
Kunststofmaterialen krimpen tijdens het afkoelen. De matrijskern moet rekening houden met deze krimp, zodat het uiteindelijke gegoten onderdeel na afkoeling de vereiste afmetingen bereikt.
Verschillende kunststoffen krimpen met verschillende snelheden. Gevulde materialen kunnen ook in verschillende richtingen verschillend krimpen. Dit heeft gevolgen voor de gatgrootte, de afmetingen van de uitsteeksels, de wanddikte, de passing van de onderdelen en de algehele nauwkeurigheid van het product.
Bij precisiegegoten onderdelen kunnen materiaaldatagegevens, matrijsstroomanalyse, prototypetests en proefgieten helpen om de krimpcompensatie te verfijnen vóór de volledige productie.
Koel ontwerp
Koeling beïnvloedt de cyclustijd, kromtrekking, krimp, krimpverschijnselen en dimensionale consistentie. Slechte koeling van de kern kan leiden tot hotspots, ongelijkmatige krimp en langere productiecycli.
Koelkanalen moeten dicht genoeg bij de warmteconcentratiegebieden worden geplaatst, terwijl de sterkte van de mal behouden blijft. Diepe kernen, smalle ribben en dikke secties vereisen mogelijk speciale koelmethoden of inzetstukken met een hoge geleidbaarheid.
Een goed koelsysteem verbetert zowel de kwaliteit van de onderdelen als de productie-efficiëntie. Het moet al tijdens het ontwerp van de kern worden meegenomen, en niet pas achteraf worden toegevoegd als er problemen optreden.
Uitwerpontwerp
Het uitwerpsysteem bepaalt hoe het onderdeel uit de kern wordt verwijderd. Gangbare uitwerpmethoden zijn onder andere uitwerppennen, hulzen, stripplaten, luchtassistentie of op maat gemaakte uitwerpsystemen.
Uitwerppunten moeten het onderdeel stevig ondersteunen zonder scheuren, spanningsplekken, vervorming of ongewenste cosmetische beschadigingen te veroorzaken. Uitwerppunten worden doorgaans aangebracht op oppervlakken die geen cosmetische of functionele waarde hebben.
Omdat het onderdeel vaak krimpt rond de kern, moet de kernzijde ontworpen worden met een realistische uitwerpkracht in gedachten. Een juiste lossingshoek, oppervlakteafwerking en gebalanceerde uitwerping helpen problemen bij het lossen te verminderen.
Ondersnijdingen en interne kenmerken
Ondersnijdingen voorkomen dat het onderdeel in de normale richting van de matrijsopening loskomt. Ze kunnen zijkernen, hefmechanismen, inklapbare kernen, losschroefmechanismen of een herontwerp van het onderdeel vereisen.
Inwendige schroefdraad, karabijnhaken, groeven, gaten en verzonken elementen kunnen allemaal ondersnijdingsproblemen veroorzaken. Deze elementen verhogen de gereedschapskosten en de onderhoudsvereisten.
Ontwerpers dienen, waar mogelijk, ondersnijdingen te vereenvoudigen, scheidingslijnen aan te passen, hellingshoeken toe te voegen of de geometrie te wijzigen. Indien de functie noodzakelijk is, moet het kernmechanisme ontworpen zijn voor een stabiele productie.
Oppervlaktebehandeling
De oppervlakteafwerking van de matrijskern beïnvloedt het oppervlak van het gegoten onderdeel, het lossingsgedrag, de wrijving en de cosmetische kwaliteit. Een gepolijste kern kan het uiterlijk en het lossingsgedrag verbeteren, terwijl een gestructureerd oppervlak mogelijk meer lossingshoek vereist.
Voor functionele interne kenmerken kan de kern nauwkeurige bewerking, EDM-textuur, polijsten of een andere oppervlaktebehandeling vereisen. De afwerking moet aansluiten bij de eisen van het gegoten onderdeel en mag niet onnodig glad zijn.
Overmatig polijsten van niet-kritische delen kan de kosten verhogen zonder de prestaties te verbeteren. Kritische oppervlakken moeten duidelijk worden aangegeven op de matrijstekening of in de gereedschapsspecificatie.
Hoe worden matrijskernen vervaardigd?
De productie van matrijskernen combineert doorgaans verschillende precisieprocessen. De exacte workflow hangt af van het materiaal, de hardheid, de geometrie, de tolerantie, de oppervlakteafwerking en het productievolume.
Een typisch proces kan bestaan uit materiaalvoorbereiding, voorbewerking, warmtebehandeling, CNC-afwerking, EDM, slijpen, polijsten, oppervlaktebehandeling en inspectie. Elke stap moet nauwkeurig worden gecontroleerd, omdat zelfs kleine fouten in de kern elk later geproduceerd onderdeel kunnen beïnvloeden.
CNC frezen
CNC-frezen is een van de belangrijkste methoden voor het vervaardigen van matrijskernen. Hiermee kunnen kernvormen, holtes, ribben, sleuven, afsluitvlakken, koelzones en complexe 3D-contouren worden gecreëerd.
De gereedschapskeuze en de gereedschapspadstrategie zijn belangrijk bij het bewerken van matrijskernen. Voorbewerkingsgereedschap verwijdert materiaal efficiënt, terwijl nabewerkingsgereedschap de oppervlaktekwaliteit en de maatnauwkeurigheid verbetert.
Voor complexe matrijskernen kan 3-assige, 4-assige of 5-assige CNC-bewerking het aantal insteltijden verminderen en de uitlijning tussen de verschillende onderdelen verbeteren.

CNC Draaien
CNC-draaien wordt gebruikt voor ronde matrijskernen, pinnen, bussen, schroefdraadkernen, cilindrische inzetstukken en asvormige gereedschapsonderdelen. Het kan nauwkeurige diameters, groeven, conische vormen, schroefdraad en concentrische structuren produceren.
Gedraaide matrijskernonderdelen worden veel gebruikt in doppen, fittingen, connectoren, cilindrische behuizingen en gegoten onderdelen met ronde interne kenmerken.
Extra slijpen of polijsten kan nodig zijn wanneer de kern een nauwere tolerantie, een gladdere oppervlakteafwerking of betere afdichtingsprestaties vereist.
EDM-bewerking
EDM wordt gebruikt voor onderdelen die moeilijk te bewerken zijn met standaard snijgereedschap. Het is geschikt voor diepe ribben, scherpe hoeken, smalle sleuven, fijne details en geharde stalen onderdelen.
Bij zinkvonkerosie worden op maat gemaakte elektroden gebruikt om gedetailleerde holtes en interne vormen te creëren. Draadvonkerosie snijdt nauwkeurige profielen, inzetstukken, sleuven en openingen.
EDM is vooral nuttig na een warmtebehandeling, omdat het gehard staal kan bewerken zonder snijkracht. Afhankelijk van de eisen van het onderdeel kan het echter nodig zijn om het EDM-oppervlak te polijsten.
Slijpen, polijsten en oppervlaktebehandeling
Slijpen verbetert de vlakheid, paralleliteit, loodrechtheid, passing van oppervlakken en nauwe afmetingen. Het wordt vaak gebruikt voor inzetstukken, afsluitvlakken, precisieplaten en geharde matrijskerncomponenten.
Polijsten verbetert de oppervlakteafwerking en kan het uiterlijk en het lossingsgedrag van gegoten onderdelen beïnvloeden. Het is belangrijk voor transparante onderdelen, cosmetische oppervlakken, afdichtingsgebieden en wrijvingsarme lossing.
Oppervlaktebehandelingen zoals nitreren, coaten of harden kunnen worden gebruikt om de slijtvastheid, corrosiebestendigheid of levensduur van het gereedschap te verbeteren. Deze processen moeten in overleg met de tolerantie-eisen worden gepland.
Kwaliteitsinspectie van de matrijskern
De inspectie van de matrijskern bevestigt of het onderdeel aan de ontwerpvereisten voldoet vóór de matrijsmontage en de proefvorming. Omdat de kern direct van invloed is op elk gegoten onderdeel, is inspectie een cruciaal onderdeel van de kwaliteitscontrole van de matrijs.
De inspectie kan bestaan uit dimensionale metingen, controle van de oppervlakteafwerking, hardheidstests, visuele inspectie, montage, inspectie van de koelkanalen en feedback op de proefmal.
Dimensionale inspectie
Bij dimensionale inspectie worden de grootte, positie, diepte, hoek en geometrie van de matrijskern gecontroleerd. Veelgebruikte gereedschappen zijn onder andere CMM's, micrometers, penmeters, boringmeters, hoogtemeters, optische systemen en profielprojectoren.
Belangrijke kenmerken kunnen onder meer de kerndiepte, de locatie van het gat, de passing van het inzetstuk, de geometrie van de nok, de schroefdraadafmetingen, de afsluitvlakken en de uitlijningsreferenties omvatten.
Een nauwkeurige inspectie helpt te bevestigen dat het gegoten onderdeel na krimp en proefafstelling aan de toleranties voldoet.
Oppervlakteafwerking Inspectie
Bij de inspectie van de oppervlakteafwerking wordt de kwaliteit van het polijsten, de EDM-textuur, de ruwheid, krassen, putjes, brandplekken en gereedschapssporen gecontroleerd. Dit is belangrijk omdat het oppervlak van de matrijskern direct wordt overgebracht op het gegoten onderdeel.
Voor functionele oppervlakken kan een ruwheidsmeting nodig zijn, terwijl voor cosmetische oppervlakken een visuele inspectie of bevestiging door middel van een proefmal volstaat.
Voor transparante of hoogglanzende onderdelen moet de inspectienorm worden overeengekomen voordat met de afwerking wordt begonnen.
Hardheids- en montagecontrole
Hardheidstesten bevestigen of de matrijskern na de warmtebehandeling de vereiste conditie heeft bereikt. Als de hardheid te laag is, kan de kern snel slijten. Als de hardheid te hoog of ongelijkmatig is, kan dit leiden tot scheuren, problemen met polijsten of een verhoogd risico op bewerkingsproblemen.
Bij de montagecontrole wordt nagegaan of de kern correct aansluit op de matrijs, inzetstukken, geleiders, hefmechanismen, uitwerpers en het koelsysteem. Een slechte aansluiting kan leiden tot braamvorming, verkeerde passing, slijtage of beschadiging van de matrijs.
Proefgieten is de laatste praktische controle. Hierbij worden het vullen, koelen, uitwerpen, de oppervlaktekwaliteit, de maatnauwkeurigheid en de risico's op defecten onder reële productieomstandigheden geverifieerd.
Veelvoorkomende problemen met schimmelkernen
Problemen met de matrijskern kunnen leiden tot gietfouten, productievertragingen, hogere onderhoudskosten of beschadiging van de matrijs. Veel problemen komen voort uit een slecht ontwerp, verkeerde materiaalkeuze, bewerkingsfouten, onvoldoende koeling, onvoldoende polijsten of onnauwkeurige assemblage.
Veelvoorkomende problemen zijn onder andere vastlopen van onderdelen, slijtage van de kern, corrosie, braamvorming, krimpverschijnselen, kromtrekking, slechte oppervlakteafwerking, gebroken kernpennen en maatafwijkingen.
Deel vastkleven
Het vastkleven van onderdelen treedt op wanneer het gegoten onderdeel niet soepel loskomt van de matrijs. Dit kan worden veroorzaakt door onvoldoende lossingshoek, een ruwe oppervlakteafwerking, diepe ribben, hoge krimp, een slecht uitwerpsysteem of een te grove textuur.
Vastlopen kan leiden tot sleepsporen, vervorming, scheuren en productiestops. Mogelijke oplossingen zijn onder andere het toevoegen van lossingshoek, het verbeteren van het polijsten, het aanpassen van de uitwerperindeling, het wijzigen van de textuurrichting of het aanpassen van de spuitgietparameters.
Kernslijtage
Kernslijtage treedt op wanneer herhaalde vormcycli, schurende vulstoffen, hoge druk of slechte smering het kernoppervlak beschadigen. Slijtage kan leiden tot dimensionale veranderingen, braamvorming, verminderde oppervlaktekwaliteit en een kortere levensduur van de matrijs.
Glasvezelversterkte kunststoffen en massaproductie verhogen het risico op slijtage. Harder matrijsstaal, oppervlaktebehandeling, vervangbare inzetstukken en een betere materiaalkeuze kunnen dit probleem helpen verminderen.
Corrosie
Corrosie kan optreden wanneer corrosieve kunststoffen, vocht of slechte opslagomstandigheden het oppervlak van de matrijskern aantasten. Corrosie kan de kern beschadigen en defecten overdragen op de gegoten onderdelen.
Roestvrijstalen mallen, beschermende coatings, goed onderhoud en correcte opslag kunnen het risico op corrosie verminderen. Bij corrosieve harsen moet corrosiebestendigheid worden meegenomen in de materiaalkeuze.
Dimensionale variatie
Maatafwijkingen kunnen het gevolg zijn van bewerkingsfouten, vervorming door warmtebehandeling, onvoldoende koeling, krimpverschillen, slijtage van de mal of instabiele vormomstandigheden.
Bij precisieonderdelen moeten zowel de gereedschapstolerantie als de matrijstolerantie gezamenlijk worden beoordeeld. Nauwkeurige CNC-bewerking, stabiele warmtebehandeling, goede koeling en proefaanpassing van de matrijs helpen bij het beheersen van de uiteindelijke afmetingen.
Toepassingen van matrijskernen
Matrijskernen worden in veel industrieën gebruikt waar gegoten of gevormde onderdelen een specifieke interne geometrie, herhaalbare productie en stabiele prestaties vereisen. Het specifieke kernontwerp is afhankelijk van de afmetingen, het materiaal, het volume, de toleranties en de functionele eisen van het onderdeel.
Bij spuitgieten worden matrijskernen gebruikt voor behuizingen, doppen, connectoren, fittingen, beugels, medische componenten en consumentenproducten. Bij gieten worden kernen gebruikt voor holle onderdelen, vloeistofkanalen, verdeelstukken, pomphuizen en klephuizen.
Automatisering
Automatiseringsapparatuur maakt vaak gebruik van gegoten afdekkingen, kabelgeleiders, beugels, grijpers, sensoren en bevestigingscomponenten. Matrijskernen worden gebruikt voor het vormen van montagenokken, ribben, connectorgebieden en interne ondersteuningsstructuren.
industriële apparatuur
Industriële apparatuur kan behuizingen, deksels, vloeistofkanalen, handgrepen, kleponderdelen en structurele kunststof of metalen onderdelen vereisen. Matrijskernen helpen bij het creëren van de interne geometrie voor montage, sterkte en functionaliteit.
Elektronica
Elektronische producten vereisen vaak nauwkeurige behuizingen, connectoren, batterijcompartimenten, knoppen en interne steunen. Met behulp van matrijsvormen worden schroefbevestigingen, klikverbindingen, ribben en binnenwanden gevormd, terwijl de esthetisch aantrekkelijke oppervlakken aan de holtezijde behouden blijven.
Robotics
Robotica-onderdelen kunnen bestaan uit lichtgewicht afdekkingen, sensorbehuizingen, kabelgeleidingsonderdelen, grijpers en nauwkeurige interne structuren. Matrijskernen helpen bij het produceren van herhaalbare geometrie voor assemblage- en bewegingsbesturingssystemen.
Ruimtevaart en automobiel
Onderdelen voor de lucht- en ruimtevaart en de automobielindustrie vereisen vaak lichtgewicht constructies, nauwkeurige afmetingen en een betrouwbare productiekwaliteit. Met matrijskernen kunnen interne structuren, kanalen, klemmen, behuizingen, beugels, connectoren en vloeistofgerelateerde componenten worden gevormd.
Medische hulpmiddelen en consumentenproducten
Onderdelen voor medische apparaten vereisen vaak een zuivere geometrie, precieze details, gladde oppervlakken en een stabiele vormkwaliteit. Consumentenproducten moeten zowel er goed uitzien als functioneel zijn, waardoor matrijskernen vaak de interne assemblage-onderdelen vormen, terwijl de matrijsholte het zichtbare oppervlak bepaalt.
Veelgestelde vragen
Hoe weet ik of mijn onderdeel een eenvoudige matrijskern of een complex kernmechanisme nodig heeft?
Een eenvoudige vaste kern is meestal voldoende wanneer het onderdeel interne kenmerken heeft die in de richting van de matrijsopening loskomen. Als het onderdeel zijgaten, interne schroefdraad, klikmechanismen, omgekeerde hoeken of ondersnijdingen heeft, kan een zijkern, een hefkern, een inklapbare kern of een losschroefbare kern nodig zijn.
Hoe kies je het juiste materiaal voor een matrijskern?
Het juiste kernmateriaal voor de matrijs hangt af van het spuitgietproces, het productievolume, het harstype en de verwachte levensduur van de matrijs. Veelgebruikte opties zijn P20 voor algemene matrijzen, H13 voor toepassingen bij hoge temperaturen en roestvrij staal voor corrosieve omgevingen. Factoren zoals slijtvastheid, taaiheid, bewerkbaarheid, thermische geleidbaarheid en de vereisten voor warmtebehandeling moeten ook worden geëvalueerd om stabiele spuitgietprestaties en een lange levensduur te garanderen.
Welk kernmateriaal voor mallen is het meest geschikt voor massaproductie?
Voor massaproductie wordt vaak de voorkeur gegeven aan gehard gereedschapsstaal, H13, 2344, S136 of andere duurzame matrijsstaalsoorten. De beste keuze hangt af van het type hars, het risico op slijtage, het risico op corrosie, de vereiste polijsting en de verwachte levensduur van de matrijs.
Welke bewerkingsmethoden worden gebruikt voor precisievormkernen en -inzetstukken?
Precisie matrijskernen en -inzetstukken worden doorgaans vervaardigd met behulp van CNC-frezen, CNC-draaien, EDM, draadsnijden, slijpen, polijsten en oppervlaktebehandeling. Het beste proces hangt af van het kernmateriaal, de hardheid, de geometrie, de tolerantie, de oppervlakteafwerking en de functionele eigenschappen. Voor complexe kernen wordt vaak een combinatie van CNC-bewerking en EDM gebruikt om nauwkeurige details, scherpe hoeken, diepe ribben en een stabiele matrijspassing te realiseren.
Conclusie
Een matrijskern is een belangrijk onderdeel van een gereedschap dat de interne structuur vormt, het lossen van het product ondersteunt, de koeling beïnvloedt en de uiteindelijke kwaliteit van het gegoten product bepaalt. Een goed ontwerp van de matrijskern draagt bij aan een stabielere productie, minder defecten en een langere levensduur van het gereedschap.
Bij TiRapid bieden we precisie-CNC-bewerking voor matrijskernen, matrijsinzetstukken en op maat gemaakte gereedschapsonderdelen. Stuur ons uw tekeningen, 3D-bestanden, materiaal-, tolerantie-, warmtebehandelings- en hoeveelheidsvereisten, en ons team helpt u graag bij het vinden van de beste bewerkingsoplossing voor uw project.















