
CNC-draaien wordt veel gebruikt in auto-onderdelen, automatiseringsapparatuur, elektronica, medische apparaten en industriële machines. Voor bedrijven die op maat gemaakte precisieassen, bussen, schroefdraadfittingen en metalen connectoren nodig hebben, is het beheersen van de bewerkingskosten van belang. Dit heeft niet alleen invloed op het inkoopbudget, maar ook op de productkwaliteit, de productiedoorlooptijden en de stabiliteit van de toeleveringsketen. Door het optimaliseren van het onderdeelontwerp, de materiaalkeuze, de bewerkingsprocessen en de kwaliteitscontrole kan onnodige bewerkingstijd en materiaalverspilling worden verminderd, terwijl de maattoleranties zoals gespecificeerd in de technische tekeningen behouden blijven. Inzicht in de kostenstructuur van CNC-draaien helpt inkoopteams bij het verbeteren van onderdeelontwerpen en het efficiënter samenwerken met bewerkingsleveranciers.
Wat bepaalt de kosten van CNC-draaien?
De uiteindelijke prijs van CNC-gedraaide onderdelen omvat doorgaans materiaalkosten, programmering en machine-instelling, bewerkingstijd, gereedschapsverbruik, kwaliteitscontrole en nabewerking. Ook de afmetingen van het onderdeel, de structurele complexiteit, tolerantie-eisen en de bestelhoeveelheid kunnen de offerte beïnvloeden. Inzicht in deze kostenfactoren helpt bedrijven om beter onderbouwde productiebeslissingen te nemen tijdens de productontwikkeling en extra kosten te vermijden die worden veroorzaakt door inefficiënte ontwerpen of onduidelijke technische specificaties.
Materiaalkeuze en bewerkingskosten
De materiaalkosten vormen slechts één onderdeel van de totale productiekosten. Verschillende metalen hebben verschillende snijeigenschappen, hardheidsniveaus, warmtegeleidingsvermogen en slijtage-eigenschappen van gereedschap. Een lagere materiaalprijs vertaalt zich niet noodzakelijkerwijs in lagere uiteindelijke bewerkingskosten.
- Aluminiumlegeringen: Aluminiumlegeringen zijn licht van gewicht en over het algemeen goed bewerkbaar, waardoor ze geschikt zijn voor precisieconnectoren, behuizingen voor apparatuur, elektronische componenten en onderdelen voor automatiseringsmachines. Met een goed ontworpen structuur kunnen aluminium onderdelen vaak efficiënt worden bewerkt, waardoor de bewerkingstijd wordt verkort. Het is echter belangrijk om de legeringskwaliteit, de sterkte-eisen en de specificaties voor de oppervlakteafwerking te controleren om te garanderen dat lagere materiaalkosten de prestaties niet in gevaar brengen.
- Roestvrij staal: Roestvrij staal is geschikt voor componenten die corrosiebestendigheid en mechanische sterkte vereisen, zoals industriële fittingen, onderdelen voor vloeistofapparatuur en mechanische assen. Sommige soorten roestvrij staal zijn gevoelig voor werkverharding tijdens het snijden, waardoor zorgvuldige gereedschapskeuze, aanpassing van de snijparameters en koelvloeistofbeheer noodzakelijk zijn. Complexe geometrieën en nauwe toleranties moeten in overweging worden genomen bij het inschatten van de bewerkingskosten.
- Koolstofstaal en gelegeerd staal: Deze materialen worden veel gebruikt voor aandrijfassen, centreerpennen, dragende verbindingen en mechanische componenten. Bepaalde staalsoorten vereisen een warmtebehandeling om de benodigde hardheid of slijtvastheid te bereiken. Dit kan de productiekosten verhogen en maatafwijkingen veroorzaken. Daarom is het belangrijk om de eisen voor warmtebehandeling vroegtijdig vast te stellen om de juiste bewerkingsmarges en afwerkingsprocessen te garanderen.
- Messing: Messing laat zich goed bewerken en wordt veel gebruikt voor schroefdraadfittingen, kleponderdelen, elektrische connectoren en instrumentonderdelen. Sommige gemakkelijk te bewerken messingsoorten maken efficiënte serieproductie mogelijk. Bij de materiaalkeuze moet echter nog steeds rekening worden gehouden met de vereiste mechanische eigenschappen, legeringskwaliteit, milieuregelgeving en toepasselijke wettelijke vereisten.
Bij de materiaalkeuze moeten bedrijven de aanschafprijs, het materiaalgebruik, de bewerkingstijd, het gereedschapsverbruik en de afwerkingseisen gezamenlijk evalueren. Voor onderdelen met duidelijk omschreven functionele eisen kan het kiezen van een materiaal dat aan de prestatienormen voldoet en gemakkelijk te bewerken is, kosteneffectiever zijn dan simpelweg de goedkoopste optie te kiezen.
Hoe onderdeelontwerp en toleranties offertes beïnvloeden
CNC-draaien is bijzonder geschikt voor onderdelen met roterende bewegingen, zoals assen, bussen, cilindrische verbindingsstukken en schroefdraadcomponenten. Diepe gaten, slanke assen, dunne wanden, complexe groeven en speciale schroefdraad kunnen de bewerkingsmoeilijkheid en inspectie-eisen verhogen.
- Elimineer onnodige complexiteit in het ontwerp: Beoordeel tijdens het ontwerpproces of groeven, treden, afschuiningen en niet-functionele details essentieel zijn. Te veel kleine details kunnen extra gereedschapswisselingen of bewerkingsprocessen vereisen, waardoor de productietijd langer wordt. Door alleen de voor de montage en werking noodzakelijke details te behouden, kan de productie worden vereenvoudigd.
- Stel praktische maattoleranties vast: Nauwere toleranties vereisen over het algemeen een nauwkeurigere procesbeheersing en strengere inspectie. Voor niet-kritische afmetingen kunnen redelijke toleranties worden gehanteerd op basis van hun functionele eisen, terwijl lagerpassing, afdichtingsvlakken en precisiepositioneringselementen mogelijk strengere controles vereisen. Het toepassen van onnodig strenge toleranties op elke afmeting kan de kosten verhogen zonder de productprestaties te verbeteren.
- Optimaliseer dunwandige en slanke structuren: Dunwandige bussen kunnen vervormen onder klem- en snijkrachten, terwijl slanke assen trillingen en maatafwijkingen kunnen vertonen. Deze onderdelen vereisen vaak zorgvuldig geplande opspan- en ondersteuningsmethoden en bewerkingsvolgordes, waarmee rekening moet worden gehouden in de kostenraming.
- Vereenvoudig speciale bewerkingsvereisten: Als een onderdeel meerdere speciale schroefdraadtypen, complexe interne gaten en strikte geometrische toleranties bevat, controleer dan of elke vereiste essentieel is voor de beoogde functie. Aanpassingen in het ontwerp of de assemblage kunnen de behoefte aan speciaal gereedschap, extra bewerkingen en specifieke inspectieapparatuur verminderen.
Communicatie met een CNC-bewerkingsleverancier tijdens het productontwerp helpt bij het identificeren van onderdelen die moeilijk of duur zijn om te produceren. Ontwerpverbeteringen gericht op productie kunnen de complexiteit van de bewerking en de productierisico's verminderen zonder de beoogde functie van het onderdeel in gevaar te brengen.
Hoe u CNC-draaiprocessen kunt optimaliseren en de efficiëntie kunt verbeteren
De kosten van CNC-draaien hangen nauw samen met de machinebenutting, snijparameters, levensduur van het gereedschap en de productieworkflow. Effectieve procesplanning kan onnodige gereedschapswisselingen, stilstandbewegingen en herhaalde instellingen verminderen en tegelijkertijd de dimensionale consistentie verbeteren. Voor bedrijven met terugkerende orders kan een bewerkingsstrategie die is afgestemd op het materiaal en de geometrie van het onderdeel de eenheidskosten verlagen en de leveringsprestaties verbeteren.
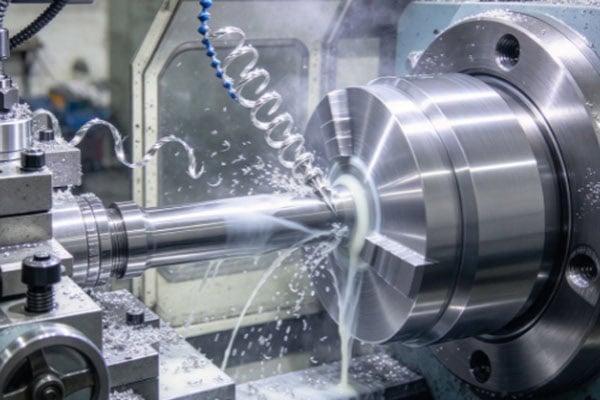
Optimaliseer snijparameters en gereedschapsselectie
Snijsnelheid, voeding en snijdiepte beïnvloeden de materiaalafvoerefficiëntie, de oppervlakteafwerking en de levensduur van het gereedschap. Te conservatieve parameters kunnen de bewerkingstijd verlengen, terwijl te agressieve instellingen trillingen, voortijdige gereedschapslijtage of maatafwijkingen kunnen veroorzaken. De daadwerkelijke snijomstandigheden moeten worden bepaald aan de hand van de materiaalsoort, de geometrie van het werkstuk, de gereedschapseigenschappen en de mogelijkheden van de machine.
- Scheid de voor- en nabewerking: Voorbewerken verwijdert efficiënt overtollig materiaal, terwijl nabewerken de uiteindelijke afmetingen en oppervlaktekwaliteit controleert. Door een geschikte nabewerkingsmarge aan te houden, gebaseerd op de geometrie van het onderdeel, kunnen de snijkrachten tijdens de laatste bewerking worden verminderd en dimensionale veranderingen als gevolg van ongelijkmatige materiaalverwijdering worden geminimaliseerd.
- Kies de juiste snijgereedschappen: Verschillende materialen vereisen mogelijk verschillende gereedschapssubstraten, snijkantgeometrieën en spaanbrekerontwerpen. Bij het bewerken van roestvrij staal en andere moeilijk te bewerken materialen moet extra aandacht worden besteed aan hittebestendigheid, slijtvastheid en spaanafvoer. Bij serieproductie moeten ook de levensduur van het gereedschap en de vervangingsfrequentie worden geëvalueerd.
- Verbeter de spaanafvoer: Lange, aaneengesloten spanen kunnen zich om het werkstuk of het snijgereedschap wikkelen en de geautomatiseerde productie verstoren. Door geschikte spaanbrekers te selecteren, de aanvoerparameters aan te passen en de koelvloeistofaanvoer te optimaliseren, kan de spaanafvoer worden verbeterd en de stilstandtijd als gevolg van handmatige reiniging worden verminderd.
- Trillingen tijdens het bewerken beheersen: De stijfheid van de opspanning, de uitsteeklengte van het gereedschap en de snijbelasting beïnvloeden allemaal de stabiliteit van de bewerking. Slanke assen en dunwandige onderdelen vereisen mogelijk extra ondersteuning en zorgvuldig afgestelde snijparameters om trillingen te verminderen en de maatnauwkeurigheid en oppervlaktekwaliteit te beschermen.
Snijparameters mogen niet uitsluitend gebaseerd zijn op theoretische aanbevelingen. Een eerste proefstuk moet worden gebruikt om het snijgedrag, de kritische afmetingen en de oppervlaktekwaliteit te verifiëren voordat de parameters worden verfijnd met behulp van daadwerkelijke productiegegevens. Stabiele bewerkingsomstandigheden verminderen herhaalde aanpassingen, verbeteren de machinebenutting en verlagen de kosten van bewerkingsfouten.
Verminder de insteltijd en de benodigde hulptijd.
Het laden van werkstukken, uitlijnen, gereedschapswisselingen en materiaalverwerking dragen allemaal bij aan de hulpproductietijd. Bij onderdelen met complexe structuren of meerdere positioneringsvereisten kan het elimineren van onnodige instellingen de cyclustijden verkorten en positioneringsfouten verminderen.
- Optimaliseer de bewerkingsvolgorde: Zorg ervoor dat, waar de bewegingsruimte van de machine en de toegankelijkheid van het gereedschap dit toelaten, de bewerking van buitendiameters, eindvlakken, groeven, binnengaten en schroefdraad in een logische volgorde plaatsvindt. Dit kan herhaald positioneren verminderen. Bij onderdelen die concentriciteitscontrole vereisen, is bijzondere aandacht nodig voor de bewerkingsreferenties en de opspanmethoden.
- Gebruik de juiste opspaninrichtingen: selecteer klauwplaten, flexibele klauwen of speciale opspaninrichtingen op basis van de afmetingen, geometrie en snijbelasting van het werkstuk. Speciale opspaninrichtingen kunnen de initiële instelkosten voor serieproductie verhogen, maar ze kunnen de productiekosten op lange termijn verlagen als ze de laadtijd verkorten en de consistentie verbeteren.
- Verbeter het hergebruik van CNC-programma's: Voor terugkerende onderdelen kunnen gevalideerde programma's opnieuw worden gebruikt nadat de veiligheid en bewerkingskwaliteit zijn bevestigd. Gereedschapscompensaties, werkcoördinaten en kritische parameters moeten systematisch worden beheerd. Het verminderen van herhaalde programmering en instelaanpassingen verbetert de productie-efficiëntie voor herhaalorders.
- Voorkom ongeplande stilstand: inspecteer regelmatig gereedschap, mallen, koelsystemen en machinecondities om problemen te signaleren voordat ze de productie beïnvloeden. Bij continue serieproductie helpt het inplannen van gereedschapswisselingen en machineonderhoud om onverwachte stilstand en leveringsvertragingen te verminderen.
De optimalisatie van de hulptijd moet aansluiten op het ordervolume en de productievereisten. Bij maatwerkopdrachten voor enkelstuks is een snelle insteltijd en flexibiliteit vaak van belang, terwijl bij serieproductie orders meer baat hebben bij gestandaardiseerde opspanning, projectmanagement en consistente procesplanning.
Verbeter het materiaalgebruik en verminder afval.
Materiaalgebruik heeft een directe invloed op de productiekosten. Voor grote onderdelen, complexe geometrieën of componenten gemaakt van dure materialen is het selecteren van geschikte afmetingen van het basismateriaal en bewerkingsmarges bijzonder belangrijk. Te grote werkstukken leiden tot onnodig materiaalverlies, terwijl onvoldoende bewerkingsmarges kunnen leiden tot onafgewerkte oppervlakken of maatafwijkingen.
Bepaal tijdens de ontwerpfase de afmetingen van het basismateriaal door rekening te houden met de afmetingen van het eindproduct, de opspanvereisten en de daadwerkelijke snijvolgorde. Houd bij het draaien van stafmateriaal rekening met snijverliezen, de klemlengte en de vlakfreesmarge. Als een order meerdere onderdelen met vergelijkbare afmetingen bevat, beoordeel dan of gestandaardiseerde materiaalmaten efficiënter kunnen worden gebruikt, mits de materiaalkwaliteit en de kwaliteitseisen voor elk onderdeel geschikt blijven.
Het verminderen van afval verbetert ook de algehele kostenprestaties. Eerste-artikelinspectie, tussentijdse steekproeven en monitoring van gereedschapslijtage kunnen maatafwijkingen, oppervlaktedefecten en schroefdraadproblemen vroegtijdig opsporen. Wanneer er terugkerende defecten optreden, onderzoek dan de onderliggende oorzaken en pas de opspanning, snijparameters of bewerkingsvolgorde aan in plaats van uitsluitend te vertrouwen op de eindinspectie om niet-conforme onderdelen af te keuren.
Hoe u de totale CNC-draaikosten kunt beheersen
Effectieve kostenbeheersing betekent niet simpelweg kiezen voor de laagste bewerkingsprijs. Het doel is om onnodig materiaalverbruik, arbeidstijd en kwaliteitsverlies te verminderen, terwijl tegelijkertijd aan de tekeningspecificaties, functionele eisen en leveringsnormen wordt voldaan. Duidelijke technische eisen tijdens de offertefase, monstervalidatie en serieproductie kunnen prijsverschillen en lastminutewijzigingen voorkomen en de coördinatie in de toeleveringsketen verbeteren.
Lever complete tekeningen en technische specificaties aan.
De kosten voor CNC-draaien zijn afhankelijk van de afmetingen van het onderdeel, de materiaalkwaliteit, toleranties, oppervlakteruwheid, orderaantallen en nabewerkingseisen. Onvolledige tekeningen maken het voor leveranciers moeilijk om de complexiteit van de bewerking nauwkeurig in te schatten en kunnen later leiden tot materiaalvervangingen, proceswijzigingen of inconsistente inspectienormen.
Geef bij uw offerteaanvraag de volgende informatie door:
- Complete technische tekeningen: inclusief kritische afmetingen, maattoleranties, geometrische toleranties, schroefdraadspecificaties en relevante technische opmerkingen. Voor onderdelen die met andere componenten moeten worden geassembleerd, moeten de kritische verbindingsafmetingen worden aangegeven om misverstanden te voorkomen die de productieresultaten kunnen beïnvloeden.
- Duidelijke materiaal- en afwerkingsspecificaties: Specificeer de materiaalkwaliteit, de conditie en de vereiste oppervlaktebehandelingen. Indien alternatieve materialen acceptabel zijn, definieer dan de voorwaarden voor vervanging en verkrijg goedkeuring vóór de productie.
- Bestelhoeveelheid en leveringsschema: De kosten voor programmering, opspaninrichting en machinevoorbereiding kunnen verschillend verdeeld zijn over prototype-, kleine en grote bestellingen. Nauwkeurige informatie over de hoeveelheid en levering helpt leveranciers bij het opstellen van passende productieplannen.
- Inspectie- en documentatievereisten: Als het product materiaalcertificaten, maatinspectierapporten of speciale kwaliteitsdocumenten vereist, geef deze vereisten dan aan tijdens de offertefase, zodat ze in de prijs en het leveringsschema kunnen worden opgenomen.
Volledige informatie vermindert de noodzaak tot herhaalde verduidelijkingen en onverwachte wijzigingen, waardoor leveranciers de productiekosten nauwkeuriger kunnen inschatten. Bij langlopende inkoopprojecten kunnen gestandaardiseerde tekeningrevisies en acceptatiecriteria ook de communicatiekosten tussen productiebatches verlagen.
Test de monsters vóór de batchproductie.
Voor onderdelen met complexe geometrieën, nauwe toleranties of dure materialen is het waardevol om monsters te valideren voordat de volledige productie van start gaat. Met monsters kunnen kopers de afmetingen, oppervlaktekwaliteit, pasvorm en geschiktheid van het productieproces controleren voordat ze overgaan tot een grotere productierun.
Controleer tijdens de goedkeuring van het proefstuk de kritische afmetingen, toleranties, schroefdraadpassing, oppervlakteafwerking en materiaalinformatie. Als het onderdeel bestemd is voor montage, voer dan indien mogelijk een daadwerkelijke pasproef uit om de compatibiliteit met aangrenzende componenten te bevestigen. Bij dunwandige onderdelen en slanke assen die kunnen vervormen, moet de dimensionale stabiliteit na bewerking en het verwijderen van de opspanning worden geëvalueerd.
Monstervalidatie helpt het risico op herwerking van batches te verminderen en legt een basislijn vast voor de productie. Registreer het goedgekeurde materiaal, de revisie van het CNC-programma, de belangrijkste bewerkingsparameters en de inspectieresultaten. Als volgende orders wijzigingen in materialen, tekeningen of productieprocessen met zich meebrengen, beoordeel dan opnieuw de mogelijke gevolgen hiervan voor de productkwaliteit en de kosten.
Kies een betrouwbare leverancier van CNC-draaibanken.
De apparatuur, procesexpertise, kwaliteitsmanagement en leveringsmogelijkheden van een leverancier beïnvloeden de totale kosten van CNC-gedraaide onderdelen. Een lage offerte betekent niet per se de laagste totale kosten. Als een leverancier de vereiste maatnauwkeurigheid niet kan garanderen, kunnen er extra kosten ontstaan door herstelwerkzaamheden, afval, vertragingen in de assemblage of vervangende bestellingen.
Bij de beoordeling van leveranciers is het belangrijk te controleren of ze beschikken over CNC-draaibanken die geschikt zijn voor de geometrie en het materiaal van het onderdeel, meetinstrumenten waarmee de gespecificeerde toleranties kunnen worden geverifieerd, en vastgestelde procedures voor eerste-, tussentijdse en eindinspectie. Bij serieproductie dient u hun gereedschapsbeheer, machineonderhoud en productieplanning te beoordelen om te bepalen of ze een consistente kwaliteit en leveringsbetrouwbaarheid kunnen garanderen.
Voor langlopende projecten is het belangrijk om gestandaardiseerde offerte-informatie, kwaliteitsacceptatiecriteria en procedures voor het communiceren van ontwerp- of proceswijzigingen vast te stellen. Het bijhouden van acceptatiepercentages, leveringsprestaties en de efficiëntie van probleemoplossing biedt een objectievere beoordeling van de waarde van de leverancier en helpt de risico's bij inkoop op de lange termijn te verminderen.
Het beheersen van de kosten van CNC-draaien vereist een gecoördineerde aanpak van materialen, onderdeelontwerp, bewerkingsprocessen, productie-efficiëntie en kwaliteitsmanagement. Door geschikte materialen te selecteren, de benodigde toleranties toe te passen, gereedschappen en snijparameters te optimaliseren, herhaalde instellingen te minimaliseren en monsters te valideren vóór serieproductie, kunnen onnodige productiekosten worden verlaagd. Voor bedrijven die op maat gemaakte precisie-draaiwerkonderdelen bestellen, helpt het aanleveren van duidelijke tekeningen en technische specificaties en de samenwerking met een bekwame bewerkingsleverancier om een balans te vinden tussen productkwaliteit, levertijden en inkoopbudgetten.
















