
De oppervlakteafwerking van CNC-gedraaide onderdelen heeft een directe invloed op de nauwkeurigheid van de assemblage, de slijtvastheid, de afdichtingsprestaties en de levensduur van de componenten. Voor bedrijven die precisieassen, metalen bussen, schroefverbindingen en op maat gemaakte gedraaide componenten inkopen, is het voldoen aan de maatspecificaties niet altijd voldoende. Zichtbare gereedschapssporen, bramen, trillingssporen of plaatselijke krassen kunnen ook de assemblage en de productprestaties beïnvloeden. Het bereiken van een consistente oppervlakteafwerking vereist de juiste combinatie van snijgereedschapsmateriaal, neusradius, snijsnelheid, voeding, koelvloeistofaanvoer en machine-stijfheid. Door de bewerkingsparameters en inspectieprocedures te optimaliseren, kunnen fabrikanten nabewerking verminderen, de consistentie van CNC-gedraaide onderdelen verbeteren en de totale productiekosten beheersen.
Wat is de oppervlakteruwheid bij CNC-draaien? Hoe beïnvloedt de Ra-waarde de kwaliteit van het onderdeel?
De oppervlakteruwheid bij CNC-draaien meet de microscopische onregelmatigheden op een bewerkt oppervlak. Deze wordt doorgaans uitgedrukt als Ra, oftewel de rekenkundige gemiddelde ruwheid. Een lagere Ra-waarde duidt over het algemeen op een gladder oppervlak. Om te bepalen of een onderdeel aan de functionele eisen voldoet, moet echter ook rekening worden gehouden met golvingen, bramen, krassen, rondheid en andere geometrische kenmerken.
Bij precisieproductie vereisen verschillende componenten verschillende oppervlakteafwerkingen. Algemene connectoren hebben mogelijk slechts een standaard bewerkingskwaliteit nodig, terwijl lagerzittingen, glijdende contactoppervlakken, afdichtingsgebieden en precisie-transmissiecomponenten vaak een strengere oppervlaktecontrole vereisen. Bij het opstellen van technische tekeningen moeten inkoopteams de oppervlakteruwheid specificeren op basis van de daadwerkelijke functie van elk component, in plaats van automatisch de laagst mogelijke Ra-waarde te eisen.
Veelvoorkomende Ra-waarden bij CNC-draaien en hun toepassingen
De volgende waarden illustreren typische eisen aan de oppervlakteafwerking. De werkelijke specificaties dienen te worden bepaald op basis van het materiaal, het bewerkingsproces en de functie van het onderdeel.
| Oppervlakteruwheid | Typische oppervlaktekenmerken | Gemeenschappelijke toepassingen |
| Ra 6.3 μm | Duidelijk zichtbare bewerkingssporen | Niet-kritische oppervlakken en algemene mechanische onderdelen |
| Ra 3.2 μm | Standaard gedraaide afwerking | Algemene assen en verbindingsstukken |
| Ra 1.6 μm | Fijner bewerkt oppervlak | Precisie-mechanische onderdelen en bijbehorende oppervlakken |
| Ra 0.8 μm | Relatief glad oppervlak | Onderdelen die een verbeterde contactkwaliteit vereisen |
| Ra 0.4 μm of lager | Fijne oppervlakteafwerking | Geselecteerde precisiepassing en functionele oppervlakken |
Deze waarden zijn geen garantie voor de resultaten voor elk materiaal of elke machine. De uiteindelijke afwerking is afhankelijk van de gereedschapsgeometrie, de snijomstandigheden, de materiaalhechting, de machinetrillingen en de meetmethoden. Voor componenten met strenge technische eisen moeten de ruwheidsnorm en de inspectielocaties duidelijk in de technische tekeningen worden vermeld.
Waarom beïnvloedt de ruwheid van een oppervlak de prestaties van een component?
- Montagenauwkeurigheid: Als een as in contact komt met een lager of een bus over een pen past, kunnen te grote oneffenheden in het oppervlak de daadwerkelijke contactomstandigheden en de montagespeling beïnvloeden.
- Slijtvastheid: Oppervlaktecondities beïnvloeden wrijving, de vorming van de smeerfilm en het slijtagegedrag. De daadwerkelijke prestaties zijn ook afhankelijk van het materiaal, de belasting en de smering.
- Betrouwbaarheid van de afdichting: Krassen of ongeschikte oppervlaktepatronen op afdichtingsvlakken kunnen het risico op lekkage vergroten.
- Vermoeiingsweerstand: bepaalde onderdelen die aan cyclische belasting worden blootgesteld, zijn gevoelig voor oppervlaktebeschadigingen en bewerkingsfouten, waardoor de oppervlaktekwaliteit bijzonder belangrijk is.
- Uiterlijke kwaliteit: Consistente oppervlaktestructuren verbeteren het visuele uiterlijk van zichtbare metalen onderdelen en dragen bij aan een meer uniforme oppervlakteafwerking.
Inzicht in de praktische betekenis van Ra-specificaties helpt engineeringteams bij het vaststellen van passende bewerkingsnormen, waarbij een balans wordt gevonden tussen oppervlaktekwaliteit, productie-efficiëntie en inkoopkosten.
Hoe u CNC-draaigereedschap selecteert voor een betere oppervlakteafwerking
De geometrie van het gereedschap, het materiaal van het wisselplaatje, de conditie van de snijkant en de slijtage van het gereedschap beïnvloeden allemaal de manier waarop materiaal wordt verwijderd en hoe het uiteindelijke oppervlak eruitziet. Zelfs bij gebruik van dezelfde CNC-draaibank kunnen ongeschikte wisselplaatjes, versleten snijkanten of opbouw van materiaal zichtbare bewerkingssporen achterlaten. Bij precisie-CNC-draaiprojecten moet bij de gereedschapskeuze rekening worden gehouden met het werkstukmateriaal, de snijomstandigheden, de geometrie van het onderdeel en de gewenste oppervlakteafwerking.
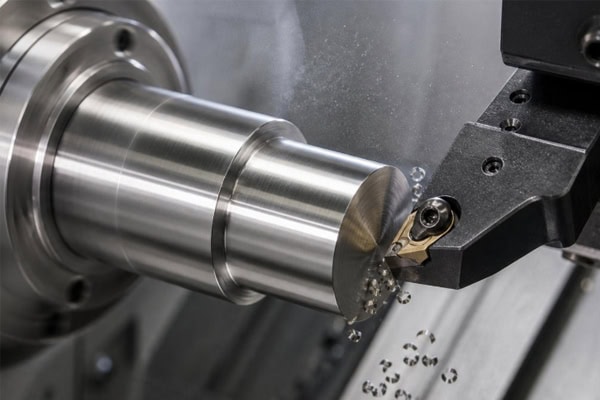
Tips voor het kiezen van het juiste gereedschap voor verschillende werkstukmaterialen
Door een wisselplaat te kiezen die is ontworpen voor het materiaal van het werkstuk, kan de snijweerstand worden verminderd, de spaanafvoer worden verbeterd en oppervlaktedefecten worden geminimaliseerd.
- Aluminium draaien: Aluminiumlegeringen bieden over het algemeen goede bewerkbaarheid, maar sommige soorten zijn gevoelig voor opbouw van materiaal aan de randen en hechting van materiaal. Scherpe, gepolijste wisselplaatjes die speciaal voor aluminium zijn ontworpen, kunnen de oppervlaktekwaliteit verbeteren als de snijkant schoon wordt gehouden.
- Draaien van roestvrij staal: Roestvrij staal kan aanzienlijke snijwarmte genereren en werkverharding ondergaan. Wisselplaatjes moeten over de juiste taaiheid, slijtvastheid en spaanbeheersingseigenschappen beschikken. Vermijd langdurig wrijven tussen het gereedschap en het werkstuk.
- Bij het draaien van koolstofstaal en gelegeerd staal: selecteer de juiste wisselplaatkwaliteit op basis van de materiaalhardheid en de warmtebehandeling. Voor nabewerkingen zijn de scherpte van de snijkant, de stabiliteit van de wisselplaat en de slijtagebeheersing van bijzonder belang.
- Messing draaien: Messing laat zich over het algemeen goed bewerken. Een geschikte gereedschapsgeometrie kan helpen om bramen en randdefecten te verminderen.
- Het draaien van technische kunststoffen: Materialen zoals POM en PEEK vereisen nauwkeurige controle van de snijwarmte, elastische vervorming en klemkracht. Scherpe gereedschappen en de juiste snijparameters helpen bramen, smeltplekken en maatafwijkingen te minimaliseren.
Materialen, gereedschappen en snijparameters moeten op elkaar afgestemd zijn. Voor moeilijk te bewerken materialen of zeer nauwkeurige componenten moeten proefsneden en oppervlaktemetingen worden gebruikt om het uiteindelijke proces vast te stellen, in plaats van parameters van een ander materiaal over te nemen.
Hoe beïnvloeden de neusradius van het gereedschap en de conditie van de snijkant de Ra-waarde?
De radius van de snijkant van het gereedschap beïnvloedt de theoretische resthoogte van de draaisporen. Onder verder gelijke omstandigheden kan een geschikte toename van de snijkantradius de geometrische oppervlakteruwheid verminderen. Een te grote radius kan echter de radiale snijkrachten verhogen, waardoor slanke assen, dunwandige componenten of onderdelen met onvoldoende stijfheid gevoeliger worden voor trillingen.
Houd tijdens het bewerken rekening met de volgende werkwijzen:
- Kies een geschikte neusradius op basis van de stijfheid van het onderdeel om te voorkomen dat overmatige snijkrachten trillingssporen veroorzaken.
- Gebruik wisselplaatjes in goede staat voor afwerkingswerkzaamheden en vervang gereedschap dat aanzienlijke slijtage, beschadigingen of materiaalaanhechting vertoont.
- Controleer de overhang van de gereedschapshouder en de klemming van de inzetstukken om elastische vervorming binnen het gereedschapssysteem te minimaliseren.
- Gebruik geschikte opspan- en ondersteuningsmaterialen voor dunwandige componenten om vervormingsgerelateerde oppervlaktedefecten te verminderen.
- Kies een spaanbrekergeometrie die geschikt is voor het werkstukmateriaal om te voorkomen dat spanen het afgewerkte oppervlak beschadigen.
Het juiste gereedschap verbetert de oppervlakteafwerking en helpt de dimensionale stabiliteit tijdens serieproductie te behouden, waardoor kwaliteitsvariaties als gevolg van veranderingen in de staat van het gereedschap worden verminderd.
Hoe u de snijparameters van een CNC-draaibank kunt aanpassen om de oppervlakteruwheid te verminderen
Snijsnelheid, voeding en snijdiepte zijn belangrijke parameters die de oppervlaktekwaliteit van CNC-draaien beïnvloeden. De optimale instellingen variëren afhankelijk van het materiaal, het gereedschap en de stijfheid van de machine. Het verhogen van de spindelsnelheid alleen garandeert geen betere afwerking als de voeding, de gereedschapsgeometrie en de werkstukondersteuning niet correct worden gecontroleerd.
Een betrouwbaardere aanpak is om de nabewerking te optimaliseren aan de hand van aanbevelingen van de gereedschapsfabrikant, materiaaleigenschappen en resultaten van proefsneden.
Optimaliseren van voedingssnelheid en snijsnelheid
Volgens een vereenvoudigd ideaal geometrisch model is de theoretische draairuwheid gerelateerd aan het kwadraat van de voeding per omwenteling en omgekeerd evenredig met de radius van de gereedschapsneus. Een veelgebruikte benadering is:
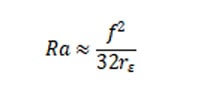
Waar:
(f) staat voor voeding per omwenteling.
(r_\varepsilon) staat voor de radius van de gereedschapsneus.
Deze formule helpt de invloed van geometrische gereedschapssporen te verklaren. Het garandeert echter niet de werkelijke Ra-waarde, omdat trillingen, gereedschapslijtage, materiaalhechting en machinefouten het uiteindelijke oppervlak kunnen beïnvloeden.
Praktische methoden voor parameteroptimalisatie omvatten:
- Verlaag de aanvoersnelheid bij het afwerken op de juiste manier: een lagere aanvoersnelheid verlaagt over het algemeen de theoretische hoogte van de gereedschapssporen. Echter, een te lage aanvoersnelheid kan wrijving, materiaalaanhechting of een lagere productiviteit veroorzaken. Proefsneden helpen bij het bepalen van een geschikt bereik.
- Optimaliseer de snijsnelheid: Bij bepaalde materialen kan een hogere snijsnelheid de opbouw van materiaal aan de randen verminderen en de oppervlaktekwaliteit verbeteren. Hierbij moet echter rekening worden gehouden met de hittebestendigheid van het snijgereedschap, de maximale machinesnelheid en de snijtemperatuur.
- Zorg voor een constante afwerkingsmarge: een te grote materiaaldikte kan de snijbelasting verhogen, terwijl een te kleine materiaaldikte ervoor kan zorgen dat het gereedschap over het oppervlak schuurt zonder stabiele snijomstandigheden te garanderen.
- Scheid de parameters voor voorbewerken en nabewerken: Bij voorbewerken ligt de nadruk op een stabiele materiaalafvoer, terwijl bij nabewerken de focus ligt op oppervlaktekwaliteit, maatnauwkeurigheid en snijstabiliteit.
- Verifieer de resultaten door middel van proefsneden: meet het daadwerkelijke oppervlak met een ruwheidsmeter en noteer de parameters, de staat van het gereedschap en de materiaalbatch om een herhaalbaar productiebereik vast te stellen.
Hoe zaagdiepte en bewerkingsmarge op elkaar af te stemmen
De snijdiepte beïnvloedt de snijkrachten, de warmteontwikkeling en de gereedschapsbelasting. Bij voorbewerkingen ligt de nadruk doorgaans op de materiaalafvoersnelheid, terwijl bij nabewerkingen een constante en geschikte bewerkingsmarge vereist is om abrupte veranderingen in de snijbelasting te voorkomen.
Bij slanke assen, dunwandige bussen en componenten met een kleine diameter kan een te grote snijdiepte leiden tot doorbuiging of trillingen van het werkstuk. Pas de bewerkingsvolgorde aan de structuur van het onderdeel aan, gebruik geschikte klem- en ondersteuningsmethoden en vermijd abrupte veranderingen in de snijbelasting tijdens de afwerking.
Bij getrapte assen met meerdere diameters moeten de gereedschapspaden ook zorgvuldig worden gepland om oppervlaktebeschadigingen door het in- en uitgaan van het gereedschap te minimaliseren.
Hoe optimaliseer je de koelvloeistof en spaanafvoer bij CNC-draaien om krassen en trillingen te voorkomen?
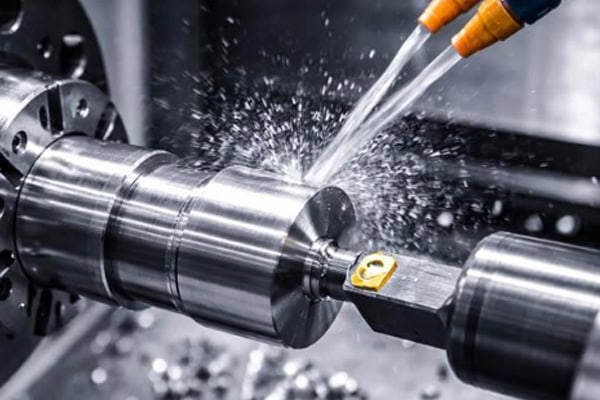
Koelvloeistof, koelmethoden en spaanafvoer beïnvloeden zowel de levensduur van het gereedschap als de oppervlaktekwaliteit van het werkstuk. Als spanen de snijzone niet efficiënt kunnen verlaten, kunnen ze herhaaldelijk tegen het gereedschap en het werkstuk wrijven, waardoor krassen, deuken of plaatselijke ruwheidsverschillen ontstaan. Effectief spaanbeheer is met name belangrijk bij het draaien van roestvrij staal, diepborende bussen en ascomponenten in een continu productieproces.
Koelvloeistofaanvoer en beheer van de snijzone
- Zorg ervoor dat de koelvloeistof de snijzone bereikt: de positionering van de sproeier en de stroomrichting moeten overeenkomen met de aanvoerrichting van het gereedschap om een effectieve dekking van het snijgebied te garanderen.
- Zorg voor een optimale koelvloeistofconditie: Beheer de concentratie, reinheid en filtratie volgens de eisen van de machine en het materiaal om te voorkomen dat verontreinigingen krassen op het werkstuk veroorzaken.
- Kies een geschikte smeermethode: Verschillende materialen vereisen verschillende koel- en smeeromstandigheden. Volg de aanbevelingen voor geschikt gereedschap en de mogelijkheden van de apparatuur.
- Warmteophoping beheersen: Tijdens continue productie de temperatuur van het werkstuk en de thermische omstandigheden van de machine bewaken om maatafwijkingen en oppervlakteafwijkingen te minimaliseren.
- Vermijd ongeschikte, intermitterende koeling: onder bepaalde gereedschaps- en snijomstandigheden kan een onregelmatige koelvloeistofaanvoer thermische schokken veroorzaken. Koelmethoden moeten afgestemd zijn op het gereedschapsmateriaal en het bewerkingsproces.
Spanencontrole en trillingsbeheersing
De spaanafvoer en de stijfheid van de machine moeten samen geoptimaliseerd worden, met name bij het bewerken van diepe boringen, slanke assen of materialen die lange, doorlopende spanen produceren.
- Kies een geschikte spaanbrekergeometrie en aanvoerparameters om spanen te produceren die efficiënt kunnen worden afgevoerd.
- Controleer de overhang van het gereedschap om trillingen te verminderen die worden veroorzaakt door een te grote uitsteeklengte van de gereedschapshouder.
- Gebruik een losse kop, een steun of een andere geschikte ondersteuning voor slanke assen.
- Controleer spantangen, klauwplaten, zachte klemmen en positioneringsoppervlakken om een stabiele werkstukbevestiging te garanderen en excentriciteit te minimaliseren.
- Bewaak abnormale trillingen in de spindel, gereedschapsrevolver en werkstukklem en inspecteer op slijtage of speling.
- Verwijder de spanen direct na het bewerken om krassen tijdens het hanteren en opslaan te voorkomen.
Wanneer de snijparameters, de koelvloeistofaanvoer en de spaanafvoer correct worden geregeld, wordt het gemakkelijker om de oppervlaktekwaliteit consistent te houden tijdens continue productie.
Hoe controleer je de oppervlakteruwheid van CNC-gedraaide oppervlakken en hoe waarborg je de consistentie van de batch?
Visuele inspectie kan duidelijke krassen, bramen en onregelmatige bewerkingssporen aan het licht brengen, maar kan een professionele ruwheidsmeting niet vervangen. Precisieonderdelen met gespecificeerde Ra-waarden moeten worden gemeten met een geschikte oppervlakteruwheidsmeter, waarbij de vereiste meetlocaties, -richting en toepasselijke normen worden gevolgd.
Voor zeer nauwkeurige componenten of kritische functionele oppervlakken moet de inspectie van de oppervlakteruwheid worden gecombineerd met maatvoering, rondheidscontroles, slingeringmetingen en andere geometrische inspecties.
Praktische kwaliteitsinspectiemethoden voor CNC-draaien
- Eerste-artikelinspectie: Bij de introductie van een nieuw programma, gereedschap of materiaalpartij, inspecteer de kritische afmetingen en oppervlakteafwerking om te controleren of het proces voldoet aan de eisen van de tekening.
- Inspectie tijdens het productieproces: Stel de bemonsteringsfrequentie vast op basis van het productievolume, het componentrisico en de gereedschapslijtage om veranderingen in de bewerkingsomstandigheden vroegtijdig te detecteren.
- Eindinspectie: Controleer de kritische afmetingen, ruwheid, schroefdraadspecificaties en het uiterlijk vóór levering.
- Levensduurbeheer van gereedschap: Registreer de gebruiksduur van gereedschap, de productiehoeveelheid en de resultaten van oppervlaktemetingen om gereedschapsvervangingen in te plannen voordat de kwaliteit achteruitgaat.
- Beheer van inspectiegegevens: Bewaar meetresultaten en bewerkingsparameters voor belangrijke onderdelen om batchvariaties te traceren en continue verbetering te ondersteunen.
Bedrijven die CNC-draaidiensten afnemen, moeten de eisen ten aanzien van de oppervlakteruwheid en de betreffende oppervlakken duidelijk specificeren in hun technische tekeningen. Als alleen bepaalde contactoppervlakken een lage Ra-waarde vereisen, moeten deze locaties expliciet worden aangegeven om onnodige nabewerkingen op het gehele onderdeel te voorkomen.
Hoe kies je een leverancier van precisie-CNC-draaimachines?
De selectie van leveranciers is even belangrijk voor het bereiken van een consistente oppervlakteafwerking en dimensionale nauwkeurigheid. Naast de machineconfiguratie moeten kopers de mogelijkheden voor technische beoordeling, materiaalbeschikbaarheid, gereedschapsbeheer, inspectieapparatuur, ondersteuning bij oppervlaktebehandeling en procedures voor kwaliteitscontrole van batches evalueren.
TiRapid levert CNC-draaien, CNC-frezen en andere precisieproductiediensten voor bedrijven die op maat gemaakte metalen onderdelen, technische kunststofonderdelen, prototypes en productieseries nodig hebben.
Bij het aanvragen van een offerte dient u STEP- of STP 3D CAD-modellen, 2D-technische tekeningen, materiaalkwaliteiten, hoeveelheden, beoogde Ra-waarden en kritische toleranties te verstrekken. Deze details helpen het engineeringteam de maakbaarheid te beoordelen en een passende offerte op te stellen.
Houd bij de beoordeling van een leverancier rekening met het volgende:
- Kan de leverancier de gespecificeerde materialen bewerken en voldoen aan de kritische toleranties op de tekening?
- Beschikt de leverancier over geschikte apparatuur voor oppervlakte-ruwheids- en maatinspectie?
- Kan de leverancier een eerste-artikelgoedkeuring en tussentijdse inspectie verzorgen?
- Kan de leverancier aanbevelingen doen voor Design for Manufacturability (DFM) op basis van de componentgeometrie?
- Heeft de leverancier voldoende productiecapaciteit en een geschikt leveringsschema?
- Kan de leverancier voldoen aan de eisen op het gebied van ontbramen, oppervlaktebehandeling en verpakking?
Door eisen te stellen aan de oppervlakteruwheid, de juiste snijgereedschappen te selecteren, de snijparameters te optimaliseren, de koelvloeistof en spaanafvoer te controleren en een consistent inspectieproces te implementeren, kunnen fabrikanten de oppervlaktekwaliteit en batchconsistentie van CNC-draaiwerk verbeteren.
Voor projecten met precisieassen, bussen, schroefdraadcomponenten en op maat gemaakte roterende onderdelen, dient u tijdens de offertefase de materiaal-, afmetings-, tolerantie- en oppervlakteafwerkingseisen te specificeren om een productieoplossing te verkrijgen die aansluit op de daadwerkelijke toepassing.















