
Componenten met lange assen worden veelvuldig gebruikt in industriële robots, geautomatiseerde productielijnen, transmissiesystemen in de automobielindustrie, hydraulische apparatuur en precisie-rotatiemechanismen. Naarmate de eisen aan rotatienauwkeurigheid, bedrijfsstabiliteit en montageprestaties van apparatuur blijven toenemen, vereist CNC-draaien van lange assen meer dan alleen het voldoen aan de diameter- en lengtespecificaties in de technische tekeningen. Radiale slingering, rondheid, rechtheid en positionele verhoudingen tussen de verschillende aslagers moeten ook worden gecontroleerd. Bij slanke assen, aandrijfassen, precisiegeleidingsassen en lange roterende componenten kan een toenemende lengte van het onderdeel buiging, trillingen en thermische vervorming duidelijker maken, wat mogelijk kan leiden tot maatafwijkingen, oppervlaktebeschadigingen en montageproblemen. Een goed ontwerp van het CNC-draaiproces, geschikte werkstukondersteuning en een effectieve precisie-inspectieprocedure kunnen de bewerkingsstabiliteit van lange assen verbeteren en kwaliteitsrisico's tijdens serieproductie verminderen. Inzicht in de bewerkingsuitdagingen, precisiecontrolemethoden en eisen voor leveranciersselectie helpt fabrikanten bij het vinden van op maat gemaakte ascomponenten die aan hun technische specificaties voldoen.
Waarom leidt CNC-draaien van lange assen zo gemakkelijk tot slingering en maatafwijkingen?
Onderdelen met een lange as hebben doorgaans een hoge verhouding tussen lengte en diameter, waardoor ze gevoeliger zijn voor radiale snijkrachten en de effecten van hun eigen gewicht tijdens het draaien. In vergelijking met korte assen of zeer stijve roterende onderdelen hebben slanke assen een lagere buigstijfheid. De positie van de opspaninrichting, de afstand tussen de steunpunten en de snijkrachten kunnen allemaal van invloed zijn op de bewerkingsnauwkeurigheid. Wanneer een as meerdere lagertappen, stappen, groeven en schroefdraadsecties vereist, kunnen positioneringsfouten tussen verschillende bewerkingen zich ophopen en leiden tot overmatige slingering of positionele afwijkingen tussen de assecties. Een geschikt proces moet rekening houden met de stijfheid van het werkstuk, de snijkrachten en de machineomstandigheden.
Onvoldoende stijfheid van het werkstuk kan leiden tot het buigen van de as.
Tijdens het draaien kunnen slanke assen elastisch buigen onder invloed van radiale snijkrachten. Als de onondersteunde lengte te groot is of het steunpunt te ver van het snijgebied verwijderd is, kunnen snijkrachten aanzienlijke doorbuiging veroorzaken. Na de bewerking en ontlasting kan het elastische herstel leiden tot veranderingen in de buitendiameter, buiging van de as en een toename van de radiale slingering. Dit is met name belangrijk voor lange transmissieassen, precisiegeleidingsassen en ascomponenten met een kleine diameter.
- Beperk de overhang van het werkstuk: Pas de klempositie aan de hand van de asdiameter, de materiaalstijfheid en de bewerkingslengte aan om onnodige overhang te minimaliseren en buiging tijdens het snijden te verminderen.
- Kies een geschikte ondersteuningsmethode: afhankelijk van de lengte, diameter en bewerkingsfase van het werkstuk, kunt u een centerpunt van de losse kop, een vaste steun of een meedraaiende steun gebruiken om de stijfheid van de slanke as te verbeteren.
- Optimaliseer de snijrichting: Plan de bewerkingshandelingen op basis van de opspan- en ondersteuningsomstandigheden om overmatige radiale belastingen in zwakkere delen te verminderen.
- Beheers de bewerkingsmarge: Verwijder materiaal in stappen in plaats van in één bewerking overmatige snijkrachten toe te passen. Dit vermindert het risico op buiging en plaatselijke maatafwijkingen.
Verbeterde werkstukondersteuning en beheersing van de snijbelasting helpen buiging tijdens het bewerken van lange assen te verminderen en verbeteren de stabiliteit van de afmetingen van de as en de positionering van de as.
Trillingen tijdens het zagen kunnen leiden tot trillingssporen en radiale slingering.
Bij het draaien van lange assen vormen het werkstuk, de opspaninrichting, het snijgereedschap en de machinespindel een dynamisch systeem dat elkaar kan beïnvloeden. Wanneer de systeemstijfheid onvoldoende is of de snijparameters slecht op elkaar zijn afgestemd, kunnen trillingen en ratelbewegingen optreden. Trillingen kunnen periodieke sporen achterlaten op het asoppervlak en ervoor zorgen dat de werkelijke snijdiepte fluctueert, wat resulteert in variaties in de buitendiameter, een verhoogde oppervlakteruwheid en een verminderde maatnauwkeurigheid. Voor snel roterende assen, precisie-transmissieassen en lagerpassingcomponenten is het beheersen van de oppervlaktekwaliteit en de slingering bijzonder belangrijk.
- Optimaliseer de spindelsnelheid: Kies een stabiel snelheidsbereik op basis van de lengte en diameter van het werkstuk, de ondersteuningsomstandigheden en de staat van het gereedschap om instabiele snijsnelheden te voorkomen.
- Verbeter de stijfheid van het gereedschapssysteem: selecteer de juiste afmetingen voor de gereedschapshouder, de juiste gereedschapsoverhang en de juiste geometrie voor de snijkant om trillingen te verminderen die worden veroorzaakt door overmatige gereedschapsoverhang.
- Beheers de slijtage van het gereedschap: inspecteer de snijkanten van de wisselplaat regelmatig en voorkom verhoogde snijkrachten als gevolg van botheid, afbrokkeling of ophoping van materiaal.
- Verbeter de werkstukondersteuning: Pas de instellingen van de vaste steun of meeloopsteun aan de hand van de werkelijke snijpositie aan om trillingen en plaatselijke doorbuiging te verminderen.
Effectieve trillingsbeheersing zorgt voor gelijkmatigere oppervlaktepatronen, vermindert maatafwijkingen en verbetert de rotatiestabiliteit en de betrouwbaarheid van de montage van componenten met lange assen.
Meerdere opspanhandelingen kunnen positioneringsfouten in de as veroorzaken.
Lange assen bevatten vaak meerdere getrapte secties, lagerzittingen, spiebanen, schroefdraadsecties en precisietappen. Als verschillende assecties herhaaldelijk opspanbewerkingen vereisen, kan elke herpositionering een verschuiving van het referentiepunt veroorzaken, waardoor de hartlijnen van de verschillende tappen van elkaar afwijken. Bij transmissieassen die door meerdere lagers worden ondersteund of die bij hoge snelheden worden gebruikt, hebben radiale slingering en positioneringsnauwkeurigheid tussen de tappen een directe invloed op de operationele prestaties. Een ongeschikt bewerkingsreferentiepunt kan er ook toe leiden dat individuele afmetingen acceptabel zijn, terwijl de algehele rotatienauwkeurigheid buiten het vereiste bereik blijft.
- Gebruik consistente bewerkingsreferentiepunten: Stel stabiele axiale en radiale positioneringsreferentiepunten vast op basis van de tekening en functionele eisen om referentiepuntwijzigingen tussen bewerkingen te minimaliseren.
- Minimaliseer herhaaldelijk vastzetten van het werkstuk: Indien de machine dit toelaat, voltooi meerdere lagers en getrapte secties in één opspanning om herhaalde positioneringsfouten te verminderen.
- Kwaliteitscontrole van het centreergat: Bij assen die tussen centers worden gefreesd, moet ervoor worden gezorgd dat de positie, geometrie en contactomstandigheden van het centreergat voldoen aan de procesvereisten.
- Controleer de relaties tussen kritieke asdoorsneden: meet meerdere lagertappen volgens het referentiepunt op de tekening in plaats van de gehele as alleen te beoordelen op basis van individuele buitendiameters.
Een juiste referentiepuntkeuze en een goede opspanplanning helpen positioneringsfouten tussen assegmenten te verminderen en de algehele bewerkingsnauwkeurigheid van lange assen te verbeteren.
Hoe kunnen precisie-CNC-draaiprocessen de stabiliteit van bewerkingen met lange assen verbeteren?
Precisiebewerking van lange assen vereist een gecoördineerde controle van de opspanning, het gereedschap, de snijparameters en de volgorde van de bewerkingen. Verschillende materialen en geometrieën vereisen verschillende processtrategieën. Aluminium lange assen vereisen aandacht voor thermische uitzetting en stijfheid, terwijl roestvrijstalen en gelegeerde stalen assen een zorgvuldige beheersing van de snijkrachten, gereedschapslijtage en werkverharding vereisen. Voor uiterst nauwkeurige transmissieassen, geleidingsassen en roterende componenten kan een geschikte procesroute bewerkingsvervorming verminderen, de oppervlaktekwaliteit verbeteren en een betrouwbare basis vormen voor daaropvolgende slijp-, warmtebehandelings- of assemblagebewerkingen.
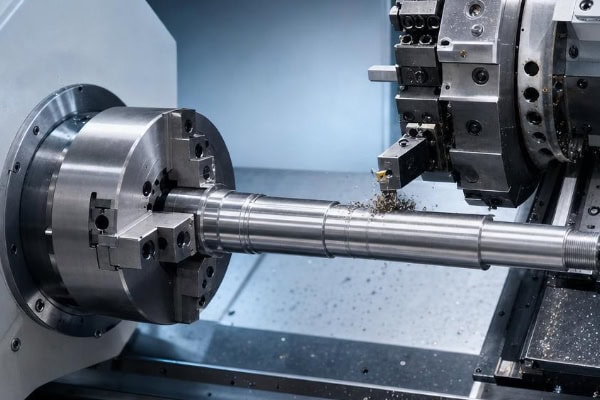
Gebruik vaste steunen en meelopende steunen om de ondersteuning van lange schachten te verbeteren.
Hulpondersteuning is een veelgebruikte methode bij het CNC-draaien van slanke assen. Een centerpunt in de losse kop biedt ondersteuning aan het vrije uiteinde van het werkstuk, een vaste steun ondersteunt de as in een bepaalde positie en een meedraaiende steun biedt ondersteuning dicht bij het snijvlak om door de snijkrachten veroorzaakte doorbuiging van het werkstuk te verminderen. Verschillende ondersteuningsmethoden zijn geschikt voor verschillende geometrieën en moeten worden gekozen op basis van de bewerkingslengte, asdiameter, snijpositie en oppervlakte-eisen.
- Centersteun voor de losse kop: Geschikt voor lange assen met centreergaten, verbetert de stabiliteit van de werkstukbevestiging en vermindert trillingen aan het vrije uiteinde.
- Stabiele steun: Geschikt voor lange onderdelen waarbij tussensteun nodig is om doorbuiging in lange, onondersteunde gedeelten te verminderen.
- Volgsteun: Geschikt voor bepaalde uitwendige draaibewerkingen met slanke assen, waarbij ondersteuning dicht bij het snijgereedschap helpt om plaatselijke vervorming te verminderen.
- Optimaliseer de steunposities: De steunposities moeten voldoende stevigheid bieden, terwijl de gereedschapstoegang behouden blijft en het werkstukoppervlak wordt beschermd.
Meer ondersteuning is niet per se beter. De kracht en positie van de ondersteuning moeten worden aangepast aan de feitelijke omstandigheden van het werkstuk. Een goede ondersteuning verbetert de bewerkingsstabiliteit en voorkomt nieuwe maatafwijkingen die worden veroorzaakt door overmatige of verkeerd geplaatste ondersteuning.
Optimaliseer de voorbewerking, semi-afwerking en afwerking.
Bij de bewerking van lange assen zijn doorgaans meerdere bewerkingsstappen nodig voor materiaalverwijdering en maatnauwkeurigheid. Voorbewerken verwijdert het grootste deel van het overtollige materiaal, semi-afwerken corrigeert het profiel en zorgt voor een consistente afwerkingsmarge, terwijl afwerken de uiteindelijke afmetingen en oppervlaktekwaliteit oplevert. Voor componenten die zijn beïnvloed door warmtebehandeling of restspanning, moeten mogelijk geschikte stabilisatie- of tussenprocessen worden geëvalueerd op basis van de materiaalconditie en de tekeningseisen. Een juiste volgorde van bewerkingen vermindert de invloed van veranderingen in materiaalverwijderingsspanning op de rechtheid en rondloop van de as.
- Voorbewerken: Verwijder het grootste deel van het materiaal terwijl het werkstuk nog relatief stijf is, waarbij de snijkrachten worden beheerst en overmatige plaatselijke materiaalafname wordt voorkomen.
- Semi-afwerking: Corrigeer de asprofielen, stel consistente afwerkingsmarges in en inspecteer het werkstuk op significante buiging of dimensionale veranderingen.
- Afwerking: Voltooi kritische lagertappen, verbindingsstukken en eindvlakken onder stabiele opspan- en ondersteuningsomstandigheden, met nauwkeurige controle van afmetingen en oppervlaktekwaliteit.
- Inspectie tijdens het productieproces: Controleer de buitendiameters, de relevante rechtheidseisen en de slingering tijdens kritieke bewerkingsfasen om te voorkomen dat defecten zich ophopen in het uiteindelijke product.
Gefaseerde bewerking vermindert de snijbelasting bij afzonderlijke bewerkingen, waardoor lange assen geleidelijk hun uiteindelijke afmetingen bereiken en de consistentie tussen verschillende assecties verbetert.
Selecteer de snijparameters op basis van het materiaal en de geometrie van het onderdeel.
Bij het bewerken van lange assen moeten de parameters rekening houden met de materiaalkwaliteit, de diameter en lengte van het werkstuk, de ondersteuningsmethode, de prestaties van het gereedschap en de stijfheid van de machine. Een te hoge snijsnelheid kan trillingen en temperatuurschommelingen verhogen, terwijl een te hoge voeding de radiale snijbelasting kan vergroten. Een onjuiste snijdiepte kan ook lokale vervorming veroorzaken. Bij precisiebewerkingen van lange assen moet de parameteroptimalisatie zich niet alleen richten op het verkorten van de bewerkingstijd. Het handhaven van stabiele snijomstandigheden en reproduceerbare bewerkingsresultaten is even belangrijk.
| Materiaal | Veelvoorkomende bewerkingsuitdagingen | Belangrijke procesoverwegingen |
| aluminiumlegering | Thermische uitzetting, lage stijfheid, hechting van chips | Scherpe gereedschappen, geschikte ondersteuning, beheersing van thermische vervorming |
| RVS | Werkverharding, geconcentreerde snijwarmte, gereedschapslijtage | Stabiel snijden, effectieve koeling, gereedschapslevensduurbeheer |
| Gelegeerd staal | Hogere snijbelastingen, invloed van warmtebehandeling | Geschikt gereedschap, controle van de snijbelasting, evaluatie van de warmtebehandeling |
| Messing | Lage snijweerstand, maar slanke constructies kunnen nog steeds buigen. | Klemkrachtregeling, positionering van de steun, afwerkingsmarge |
De werkelijke snijsnelheid, aanvoersnelheid en snijdiepte moeten worden gevalideerd op basis van de specifieke materiaalsoort, de aanbevelingen van de gereedschapsfabrikant, de mogelijkheden van de machine en de geometrie van het werkstuk. Voor zeer nauwkeurige lange assen is het vaststellen van een stabiel procesbereik over het algemeen waardevoller dan simpelweg de snijsnelheid verhogen.
Hoe worden radiale slingering en maatnauwkeurigheid gecontroleerd bij CNC-gedraaide lange assen?
Kwaliteitsinspectie van lange assen moet voldoen aan de referentiewaarden, geometrische toleranties en functionele eisen zoals gespecificeerd in de technische tekening. Radiale slingering, rondheid, rechtheid, buitendiameter en de positionele verhoudingen tussen de aslagers kunnen allemaal van invloed zijn op de prestaties van lagers, koppelingen en andere roterende mechanismen. Omdat lange assen van vorm kunnen veranderen na het loslaten van de opspanning of door temperatuurschommelingen, moeten inspectieprocedures de opspanning van het werkstuk, de meetlocaties en de meetmethoden duidelijk definiëren, zodat de resultaten een nauwkeurige weergave zijn van het geleverde onderdeel.
Gebruik een meetklok om de radiale slingering te controleren.
Een meetklok of een geschikt meetinstrument kan worden gebruikt om de radiale slingering ten opzichte van een gespecificeerd referentiepunt te controleren. Tijdens de controle moet het vereiste referentiepunt worden vastgesteld en het werkstuk op een geschikte steun of meetmal worden gemonteerd. De as wordt vervolgens langzaam rondgedraaid terwijl de maximale en minimale meetwaarden worden geregistreerd. Bij lange assen met meerdere lagertappen moeten kritische secties worden gecontroleerd volgens de specificaties op de tekening.
- Bevestig het meetreferentiepunt: Selecteer het referentiepunt, het centreergat of een ander gespecificeerd referentiepunt volgens de tekening om onjuiste conclusies als gevolg van inconsistente referentieomstandigheden te voorkomen.
- Bepaal meetlocaties: Inspecteer kritische lagertappen, lagerzittingen en aansluitende delen en voeg indien nodig meetlocaties toe.
- Beheers de ondersteuningsomstandigheden: Gebruik geschikte centreerpunten, V-blokken of speciale inspectie-armaturen om de invloed van het werkstukgewicht en de klemkrachten te minimaliseren.
- Registreer meetgegevens: Houd de meetlocaties, maximale en minimale waarden en de werkelijke slingeringwaarden bij voor vergelijking met de toleranties op de tekening.
Radiale slingeringinspectie helpt bij het opsporen van positioneringsfouten van de as en lokale rotatieafwijkingen, maar vervangt geen inspecties op rondheid, rechtheid of andere geometrische nauwkeurigheid. Het eigenlijke inspectieplan moet gebaseerd zijn op de technische tekening.
Controleer de asdiameter, rechtheid en oppervlaktekwaliteit.
Een lange as kan weliswaar individuele lagerdiameters binnen de tolerantie hebben, maar toch niet aan de montage-eisen voldoen vanwege algehele buiging of asverplaatsing. Slanke assen, precisiegeleidingsassen en transmissieassen vereisen daarom dimensionale metingen in combinatie met een evaluatie van de algehele geometrie. Bij de meting moet rekening worden gehouden met de lengte van het onderdeel, de ondersteuningsomstandigheden en de temperatuur om te voorkomen dat het gewicht van het werkstuk of een ongeschikte klemming de resultaten beïnvloedt.
- Buitendiameterinspectie: Gebruik buitenmicrometers of andere geschikte instrumenten om kritische lagertappen op specifieke dwarsdoorsneden te inspecteren.
- Rechtheidscontrole: Gebruik een geschikt meetsysteem, afhankelijk van de aslengte en de nauwkeurigheidseisen, om de rechtheid van de as of het oppervlak te beoordelen.
- Oppervlakteruwheidsinspectie: Gebruik een oppervlakteruwheidsmeter om de passing van lagers, afdichtingsoppervlakken en glijdende contactvlakken te controleren aan de hand van de gespecificeerde eisen.
- Visuele inspectie: Controleer of het asoppervlak vrij is van noemenswaardige krassen, deuken, bramen, trillingssporen en andere defecten die de montage kunnen belemmeren.
Door dimensionale, geometrische en oppervlaktekwaliteitsinspecties te combineren, kan een completere beoordeling worden gemaakt of een lange as voldoet aan de ontwerp- en functionele eisen.
Hoe kies je een fabrikant van precisie-CNC-draaiwerk voor lange assen?
Bij de inkoop van lange-ascomponenten hebben de mogelijkheden van de apparatuur, de proceservaring en de inspectiemogelijkheden van een leverancier een directe invloed op de leveringsprestaties. Bewerking van lange assen kan meer omvatten dan standaard extern draaien. Het kan hulpsteunen, gespecialiseerde opspanmiddelen, precisiebewerking van meerdere lagertappen en coördinatie met daaropvolgend slijpen of warmtebehandeling vereisen. Voor bedrijven die een langetermijnlevering nodig hebben, kan de keuze voor een CNC-draaibankfabrikant die de tekeningvereisten begrijpt, bewerkingsrisico's kan inschatten en een stabiele kwaliteitsregistratie kan leveren, de inkooprisico's verlagen en de betrouwbaarheid van de toeleveringsketen verbeteren.
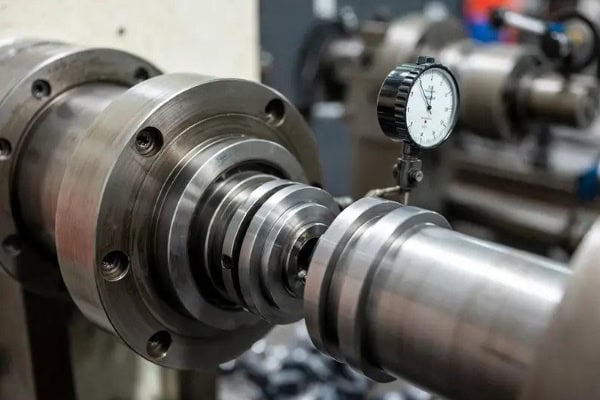
Evalueer de bewerkingsmogelijkheden op basis van de asgeometrie.
Onderdelen met een lange as variëren aanzienlijk in totale lengte, maximale diameter, lengte-diameterverhouding, materiaal en bewerkingseigenschappen. Kopers dienen te controleren of het machineaanbod, de configuratie van de losse kop en hulpsteunen, het gereedschapssysteem en de inspectiemogelijkheden van de leverancier geschikt zijn voor de betreffende bestelling. Voor onderdelen met meerdere getrapte lagertappen, diepe boringen, schroefdraad, groeven of precisiepassingsecties, dienen kopers er tevens op te letten dat de apparatuur en de procesvolgorde voldoen aan de eisen van de tekening.
- Controleer de machinecapaciteit: verifieer de maximale bewerkingslengte, het diameterbereik, de opspanomstandigheden en de mogelijkheden voor hulpapparatuur om te voorkomen dat de machine onvoldoende bewegingsruimte of opspanruimte biedt.
- Beoordeling van proceservaring: Bevestig ervaring met slanke assen, precisie-transmissieassen, geleidingsassen en meertraps ascomponenten.
- Evalueer de inspectiemogelijkheden: controleer of de leverancier beschikt over geschikte apparatuur voor het meten van radiale slingering, buitendiameter, rechtheid en oppervlakteruwheid.
- Controleer de mogelijkheden voor batchproductie: Bevestig stabiel gereedschapsbeheer, procesdocumentatie en procedures voor traceerbaarheid van batchkwaliteit.
Een leverancier met geschikte apparatuur en procesmogelijkheden kan risico's met betrekking tot buigen, opspanning en precisiecontrole vóór de productie identificeren en een passende bewerkingsstrategie aanbevelen.
Lever complete technische tekeningen aan voor nauwkeurige offertes voor CNC-draaien.
De kosten voor precisie-CNC-draaien met lange assen worden beïnvloed door materiaalkosten, afmetingen van het werkstuk, bewerkingslengte, opspanvereisten, hulpstukken, gereedschapsverbruik, inspectievereisten en orderomvang. Volledige technische documentatie stelt leveranciers in staat de bewerkingsmoeilijkheid te beoordelen, een geschikte procesroute te ontwikkelen en de communicatie tijdens het offertetraject en de productie te vereenvoudigen.
- Lever technische tekeningen in PDF-formaat en geschikte 2D- of 3D-bestanden aan, zoals STEP- of STP-bestanden.
- Specificeer de materiaalkwaliteit, de afmetingen van de blanco, de warmtebehandelingsconditie en de eisen voor de oppervlaktebehandeling.
- Geef duidelijk de asdiameters, de totale lengte, de kritische lagerposities, de radiale slingering, de rechtheid en de relevante geometrische toleranties aan.
- Specificeer de prototypehoeveelheid, het batchvolume, het verwachte aantal herhaalbestellingen en de beoogde levertijd.
- Controleer de eerste artikelinspectie, de eindinspectierapporten, de verpakking, de verzending en eventuele speciale kwaliteitsdocumentatie.
Voor lange assen met een hoge lengte-diameterverhouding, nauwe toleranties of complexe structuren wordt monstervalidatie aanbevolen vóór de aankoop van grote aantallen. De daadwerkelijke meetresultaten kunnen vervolgens worden gebruikt om het bewerkingsproces en de acceptatiecriteria te bevestigen.
TiRapid biedt CNC-draaiwerk en precisiebewerking op maat voor diverse metalen en technische kunststoffen. De daadwerkelijke bewerkingslengte, het diameterbereik, de haalbare toleranties, de benodigde ondersteuningsmethode en de levertijd voor lange ascomponenten moeten worden beoordeeld aan de hand van de technische tekening, het materiaal, de geometrie en de inspectie-eisen. Inkoopteams kunnen complete tekeningen en verwachte bestelhoeveelheden indienen om projectspecifieke bewerkingsadviezen en offertes te ontvangen.
















