
Waferrobots voeren dagelijks herhaaldelijk handelingen uit zoals het oppakken, plaatsen en transporteren van wafers. De bewegingen lijken misschien eenvoudig, maar de componenten kunnen niet met een 'nauwkeurige' benadering worden vervaardigd. Een kleine afwijking in een asboring, een oneffen montageoppervlak of kleine verschillen tussen batches van verbindingscomponenten kunnen leiden tot bewegingsinstabiliteit, positioneringsfouten of extra aanpassingen aan de apparatuur. Halfgeleiderapparatuur vereist sowieso al een hoge dimensionale nauwkeurigheid en stabiliteit, waardoor componenten zoals verbindingsblokken, montagebases, asbussen en steunonderdelen bijzonder afhankelijk zijn van betrouwbare CNC-bewerkingsprocessen voor een correcte montage en een langdurige werking.
Waar komen CNC-bewerkingsproblemen bij waferrobotcomponenten het meest voor?
Onderdelen van waferrobots zijn niet alleen ontworpen om er goed uit te zien. Ze moeten samenwerken met motoren, lagers, robotarmen, geleiders en andere bewegende componenten. Een onderdeel kan een individuele dimensionale inspectie doorstaan, maar toch niet soepel functioneren nadat het in het complete systeem is geïnstalleerd. Tijdens de bewerking moeten afmetingen, toleranties, gatposities en de onderlinge verbindingen in overweging worden genomen om latere aanpassingen tijdens de assemblage te minimaliseren.
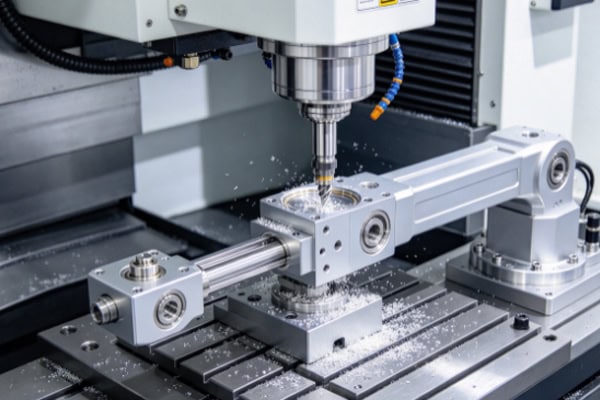
Asboringen en aansluitgaten: Maatstabiliteit is belangrijker dan snelheid
Roterende en verbindende structuren in waferrobots zijn vaak afhankelijk van asboringen, penopeningen of schroefgaten voor positionering. Een te grote variatie in de boringdiameter kan leiden tot een passing die te los of te strak is, terwijl een verschoven gatpositie de relatie tussen aangrenzende componenten kan beïnvloeden. CNC-bewerking moet gebruikmaken van consistente referentiepunten en een tussentijdse inspectie van kritische gaten omvatten.
- Bij het boren van schachten is het belangrijk om de diameter, de rondheid en de positie ten opzichte van het referentiepunt nauwkeurig te controleren.
- Bij meerdere montagegaten is het niet voldoende om alleen de afmetingen van de afzonderlijke gaten te controleren; ook de totale afstand tussen de gaten moet worden nagegaan.
- Bij schroefgaten is het belangrijk om aandacht te besteden aan de schroefdraadinvoer, de diepte en de staat van de bodem om onvolledige installatie te voorkomen.
- De aansluitingen met lagers en pinnen moeten consistente afmetingen hebben, zodat de ene productiebatch niet te strak is en de andere niet te los.
De echte uitdaging bij deze componenten is vaak niet of ze machinaal bewerkt kunnen worden, maar of elk onderdeel een vergelijkbare afmeting kan behouden. Voor halfgeleiderapparatuur kunnen stabiele aansluitmaten het aantal herhaalde aanpassingen tijdens de waferassemblage door robots aanzienlijk verminderen.
Montageoppervlakken en vlakheid hebben een directe invloed op de beweging van de robot.
Montage-, verbindings- en positioneringsoppervlakken op componenten van waferrobots hebben doorgaans een specifieke assemblagefunctie. Significante veranderingen in vlakheid kunnen na installatie kanteling veroorzaken en de relatieve positie van bewegende componenten veranderen. Tijdens CNC-nabewerking moeten de bewerkingsmarge, de gereedschapsconditie en de opspanning worden gecontroleerd, in plaats van zich alleen te richten op het verkrijgen van een glad ogend oppervlak.
Lichtgewicht constructies hebben ook stabiliteit na de bewerking nodig.
Om de bewegingsbelasting van waferrobots te verminderen, worden sommige componenten vervaardigd uit aluminiumlegeringen, hebben ze dunwandige structuren of zijn er plaatselijke uitsparingen. Deze ontwerpen verminderen het gewicht, maar kunnen de bewerking complexer maken. Klemkracht, de volgorde van materiaalverwijdering en de snijbelasting kunnen allemaal van invloed zijn op de uiteindelijke afmetingen.
- Verwijder geen materiaal te agressief uit de uitsparingen, want dat kan de structurele stijfheid plotseling verminderen.
- De klemkracht rond dunwandige profielen moet gecontroleerd worden om terugvering na het losmaken te minimaliseren.
- Bij het bewerken van lange sleuven moet de gereedschapsoverhang worden beheerd om te voorkomen dat trillingen de afmetingen en de oppervlaktekwaliteit beïnvloeden.
- Houd rekening met voldoende nabewerkingsmarge, zodat de uiteindelijke afmetingen tijdens de afwerking kunnen worden bijgesteld.
Hoe verschillen de prioriteiten bij CNC-bewerking voor de verschillende onderdelen van een waferrobot?
Een waferrobot bestaat uit veel verschillende componenten, waaronder verbindingsblokken, montagebases, scharnierdelen, assen en op maat gemaakte ondersteuningsstructuren. Elk component heeft een andere functie, waardoor de kritische bewerkingsgebieden niet altijd hetzelfde zijn. Het toepassen van één identieke bewerkingsmethode op elk onderdeel kan leiden tot onnodige dimensionale variaties.
Robotmontagebases: Referentiepunten en interfaceafmetingen
Montagebases verbinden de waferrobot doorgaans met de hoofdstructuur van de apparatuur, waardoor de locatie van de gaten, de montageoppervlakken en de vlakheid bijzonder belangrijk zijn. Het primaire referentiepunt moet vóór de bewerking worden vastgesteld, gevolgd door een geschikte volgorde voor de gaten en de externe profielen. Bij structuren met meerdere interfaces moet ook vooraf de toegankelijkheid van het gereedschap worden gecontroleerd.
Verbindingscomponenten: De positie van de gaten en de onderlinge verbindingen zijn cruciaal.
Verbindingsstukken maken doorgaans verbinding met assen, lagers of andere bewegende structuren. De boringdiameter, concentriciteit en hartafstand kunnen allemaal van invloed zijn op de bewegingsprestaties. Deze onderdelen mogen niet alleen op basis van één afmeting worden geïnspecteerd. De relatie tussen verschillende kritische afmetingen moet worden gecontroleerd, vooral op plaatsen die herhaaldelijk bewegen.
Steunen en verbindingsblokken: zelfs bij eenvoudige constructies is precisie vereist.
Ondersteunende componenten lijken misschien eenvoudiger dan verbindingsstukken, maar afwijkingen in montageoppervlakken, gatlocaties of totale hoogte kunnen nog steeds de positionering van de waferrobot beïnvloeden. Consistente CNC-positioneringsreferenties kunnen fouten als gevolg van herhaaldelijk vastzetten helpen verminderen.
| Component Type | Focus op CNC-bewerking | Belangrijkste vereiste |
| Montagebasis | Vlakheid, gaten, referentiepunten | Stabiele installatie |
| Gezamenlijk onderdeel | Asboring, concentriciteit, hartafstand | Soepele beweging |
| Verbindingsblok | Gatpositie, interfaceafmetingen | Nauwkeurige verbinding |
| Ondersteunend onderdeel | Hoogte, vlakheid, gatenafstand | structurele stabiliteit |
| As mouw | Binnen-/buitendiameter, rondheid | Stabiele pasvorm |
Hoe kan herwerk worden verminderd, van prototyping tot serieproductie?
Componenten voor halfgeleiderapparatuur doorlopen vaak ontwerpvalidatie, prototypebewerking en serieproductie. Een veelvoorkomende bron van tijdverlies is het niet oplossen van bewerkingsproblemen tijdens de prototypefase en het pas ontdekken van assemblageproblemen nadat de productie is gestart. Door kritieke vereisten vroegtijdig vast te stellen en tussentijdse inspecties te gebruiken om een beproefd proces te creëren, kan de daaropvolgende productie veel voorspelbaarder worden.
Prototypebewerking moet verder gaan dan alleen het controleren van een maattekening.
Na de voltooiing van een prototype zijn de dimensionale resultaten belangrijk, maar ook de daadwerkelijke montageverhoudingen moeten in overweging worden genomen. Montagevoeten, verbindingsstukken en asbussen kunnen afzonderlijk de inspectie doorstaan, maar toch een te strakke passing of een inconsistente uitlijning van de gaten vertonen wanneer ze in elkaar worden gezet.
- Zorg ervoor dat 2D-tekeningen en 3D-modellen dezelfde revisie hebben om tegenstrijdige informatie te voorkomen.
- Identificeer vooraf de kritieke asboringen, montagegaten en positioneringsoppervlakken.
- Beoordeel de bewerkbaarheid van dunne wanden, diepe sleuven en complexe structuren.
- Voer een proefmontage uit wanneer de juiste onderdelen beschikbaar zijn om de daadwerkelijke pasvorm te controleren.
- Bewaar beproefde CNC-programma's en procesparameters na prototypevalidatie.
Een extra inspectiestap tijdens de prototypingfase kan vaak meerdere herwerkrondes later voorkomen. Voor halfgeleidercomponenten die bestemd zijn voor langdurige productie, biedt een stabiel prototype een veel duidelijkere basis voor de daaropvolgende fabricage.
Tijdens de batchproductie moeten kritische afmetingen continu worden gecontroleerd.
Een van de grootste problemen bij CNC-seriebewerking is geleidelijke dimensionale verandering. Gereedschapsslijtage, langere bewerkingstijden en variaties in de opspanning kunnen leiden tot verschillen tussen de eerste en latere onderdelen. Het controleren van kritische afmetingen gedurende het hele proces is eenvoudiger dan alles pas na afloop van de bewerking te meten.
- Controleer de belangrijkste afmetingen en de positie van de gaten nadat het eerste onderdeel is voltooid.
- Meet de kritische gaten direct na de bewerking en wacht niet tot de eindinspectie.
- Houd de slijtage van gereedschap in de gaten tijdens langdurige productieruns.
- Gebruik waar mogelijk consistente positionerings- en bevestigingsmethoden binnen dezelfde batch.
- Verhoog de tussentijdse bemonstering voor paringsdimensies die waarschijnlijk zullen veranderen.
Deze inspectiemethode maakt de productie niet per se veel ingewikkelder, maar maakt het wel mogelijk om maatafwijkingen eerder te detecteren. Bij grotere productiebatches is het veel gemakkelijker om één bewerkingswijziging vroegtijdig te identificeren dan om te ontdekken dat een hele batch moet worden aangepast.
Reinigen en ontbramen mogen niet over het hoofd worden gezien.
Onderdelen van waferrobots worden uiteindelijk gebruikt in halfgeleiderapparatuur, dus dimensionale nauwkeurigheid is na de bewerking niet de enige overweging. Resten in gaten, bramen rond randen, spanen in sleuven en krassen die tijdens het transport zijn ontstaan, kunnen allemaal de daaropvolgende assemblage beïnvloeden. Goed ontbramen, reinigen, inspecteren en verpakken dragen bij aan een consistentere leveringsconditie.
| Inspectie-item | Belangrijkste inspectie-inhoud | Hoofddoel |
| Afmetingen | Lengte, dikte, buiten-/binnendiameter | Controleer de basisafmetingen. |
| Gat Positie: | Gatdiameter, tussenruimte, middelpuntlocatie | Zorg voor een nauwkeurige montage. |
| Vlakheid | Montage- en positioneringsoppervlakken | Zorg voor stabiliteit van de assemblage. |
| Pasvorm | Asboringen, bussen, verbindingsgebieden | Zorg voor een soepele beweging |
| het Uiterlijk | Braam, krassen, bewerkingssporen | Zorg ervoor dat de componenten in goede staat blijven. |
| Zindelijkheid | Spaanders, deeltjes, resten | Voldoe aan de eisen voor halfgeleiderapparatuur. |
Welke praktische voordelen biedt professionele CNC-bewerking voor componenten van waferrobots?
Voor bewegende componenten zoals onderdelen van waferrobots, komt de waarde van de bewerking uiteindelijk neer op de assemblage- en operationele prestaties. Een betrouwbaar CNC-bewerkingsproces gaat niet alleen over het produceren van onderdelen aan de hand van tekeningen. Het moet ook stabiele afmetingen tussen batches garanderen en het volledige proces ondersteunen, van prototypeontwikkeling tot doorlopende productie.
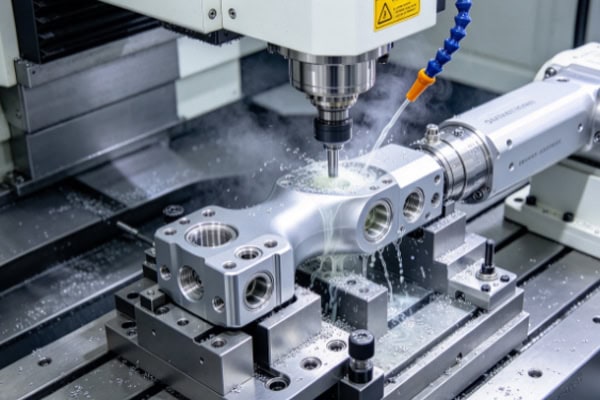
Meer flexibiliteit voor complexe componenten
CNC-bewerking maakt het mogelijk om gereedschapspaden, opspaninrichtingen en bewerkingssequenties te plannen op basis van de daadwerkelijke structuur van elk onderdeel. Structuren met meerdere gaten, onregelmatige vormen, dunne wanden en lichte constructies kunnen allemaal specifieke procesaanpassingen krijgen. Ook niet-standaard waferrobotcomponenten kunnen worden vervaardigd volgens specifieke tekeningen in plaats van gebonden te zijn aan vaste specificaties.
Stabiele bewerkingsnauwkeurigheid ondersteunt herhaalproductie.
Wanneer robotonderdelen regelmatig vervangen of continu aangeleverd moeten worden, wordt batchconsistentie steeds belangrijker. Consistente bewerkingsreferenties, beproefde gereedschapspaden en tussentijdse inspectie kunnen dimensionale variatie tussen batches verminderen en de daaropvolgende assemblage soepeler laten verlopen.
Gemakkelijkere overgang van prototypes naar productie
Bewerkingsmethoden die tijdens de prototypefase zijn gevalideerd, kunnen worden overgenomen in de daaropvolgende serieproductie. Dit vermindert de noodzaak om het proces voor elke order opnieuw te ontwikkelen en kan de tijd verkorten die nodig is om een nieuw onderdeel van de ontwikkelingsfase naar de stabiele productiefase te brengen.
Minder montageaanpassingen en herstelwerkzaamheden
Continue controle van kritische gatlocaties, montageoppervlakken en aansluitmaten tijdens de bewerking kan problemen verminderen die pas na levering van de onderdelen aan het licht komen. Voor de productie van halfgeleiderapparatuur kan een vermindering van het aantal herwerkingscycli van componenten ook de wachttijd tijdens de assemblage en inbedrijfstelling van de apparatuur verkorten.
Onderdelen van waferrobots kunnen variëren in grootte en structuur, maar ze zijn allemaal afhankelijk van stabiele afmetingen, nauwkeurige gatposities en betrouwbare verbindingsrelaties. Bij bewegende onderdelen in halfgeleiderapparatuur kunnen kleine bewerkingsfouten tijdens de assemblage en werking duidelijker merkbaar worden. Met een goed gepland CNC-bewerkingsproces, tussentijdse inspectie en batchcontrole kunnen onderdelen consistent blijven, van prototypeontwikkeling tot continue productie. TIRAPID levert CNC-bewerkingsdiensten voor onderdelen van waferrobots en halfgeleiderapparatuur, met maatwerk op basis van verschillende materialen, structuren en precisie-eisen.
















