Tijdens CNC-bewerking van kunststof is de spaanmorfologie een van de meest directe indicatoren van de snijconditie. Door de vorm, grootte, kleur en uniformiteit van de spanen te observeren, kunnen operators snel bepalen of de bewerkingsparameters redelijk zijn, of het gereedschap goed functioneert en of het materiaal zich binnen het ideale snijbereik bevindt, zonder het bewerkingsproces te onderbreken. In de praktijk kunnen ervaren operators vaak afwijkingen in de spaan detecteren voordat inspectieapparatuur een probleem bevestigt, waardoor problemen met de oppervlaktekwaliteit van de batch en overmatige gereedschapslijtage worden voorkomen.
Verschillende spaanvormen corresponderen met verschillende snijomstandigheden.
Bij CNC-bewerking van kunststoffen kunnen de meest voorkomende spaanvormen hoofdzakelijk in vier typen worden onderverdeeld: poedervormige spanen, draadvormige spanen, plaatvormige spanen en korrelvormige spanen. Elk type komt overeen met verschillende snijomstandigheden en mogelijke bewerkingsproblemen.
Poederachtige chips
Poederachtige spanen ontstaan meestal wanneer de voedingssnelheid te laag is of de snijdiepte te klein. Onder deze omstandigheden kan de snijkant van het gereedschap het materiaal niet effectief doordringen, maar veroorzaakt in plaats daarvan wrijving en compressie op het oppervlak, waardoor het materiaal in poedervorm loslaat. Hoewel deze spanen er erg fijn uitzien, is de werkelijke temperatuur in het snijgebied vaak relatief hoog. Dit komt doordat wrijving veel meer warmte genereert dan normaal snijden, en kunststoffen een slechte warmtegeleiding hebben, waardoor het moeilijk is om warmte via de spanen af te voeren. Een grote hoeveelheid warmte hoopt zich op aan het oppervlak van het werkstuk en in het contactgebied tussen het gereedschap en het materiaal. Dit fenomeen is vooral duidelijk bij het bewerken van acryl. Wanneer er een grote hoeveelheid poederachtige spanen ontstaat, kan het oppervlak van het onderdeel een doffe, witte uitstraling krijgen, wat wordt veroorzaakt door microscopische veranderingen in het materiaal bij hoge temperaturen.
Als er steeds poederachtige deeltjes verschijnen, moeten de volgende factoren worden gecontroleerd:
- Of de aanvoersnelheid te laag is, waardoor het gereedschap niet effectief in het materiaal kan snijden;
- Of de snijdiepte onvoldoende is om normale snijomstandigheden te creëren;
- Of de snijkant van het gereedschap is versleten, waardoor het snijden in wrijving is veranderd.
Snaarachtige chips
Snaarachtige spanen zijn een veelvoorkomend probleem bij CNC-bewerking van kunststoffen. Ze verschijnen als continue dunne slierten of stroken spanen die zich om het gereedschap wikkelen en moeilijk te breken zijn. Deze situatie doet zich vooral voor bij het bewerken van materialen met een relatief laag smeltpunt, zoals nylon (PA), ABS en polyethyleen (PE). Wanneer de temperatuur in het snijgebied stijgt, wordt het materiaal plaatselijk zachter of komt het in een halfgesmolten toestand terecht. In plaats van schoon te worden gesneden, wordt het materiaal uitgerekt en vervormd, waardoor continue snaarachtige spanen ontstaan. Snaarachtige spanen kunnen zich om het gereedschap wikkelen, wat leidt tot een slechte spaanafvoer en een verdere temperatuurstijging in het snijgebied, waardoor een vicieuze cirkel ontstaat. Ze kunnen ook krassen achterlaten op het oppervlak van het werkstuk.
Voor problemen met draadachtige chips zijn er verschillende aanpassingsmethoden mogelijk:
- Door de aanvoersnelheid op de juiste manier te verhogen, vergroot je de hoeveelheid materiaal die per omwenteling wordt afgesneden, waardoor de spanen dikker en gemakkelijker te breken zijn;
- Controleren of het toerental van de spindel te hoog is, waardoor de snijtemperatuur de tolerantiegrenzen van het materiaal overschrijdt;
- Door continu perslucht te gebruiken om spanen uit het snijgebied te verwijderen;
- Controleer of de snijkant van het gereedschap scherp is, want versleten gereedschap veroorzaakt eerder knijpen dan snijden.
Tijdens het daadwerkelijke afstellen moet een algehele beoordeling worden gemaakt op basis van het materiaalsoort en de huidige bewerkingsparameters. Het simpelweg verlagen van de spindelsnelheid is niet altijd een effectieve oplossing. Een te lage snelheid kan de contacttijd tussen het gereedschap en het materiaal verlengen en in sommige gevallen zelfs de warmteontwikkeling verhogen.
Plaatvormige en korrelige spanen
Plaatvormige of gelijkmatig verdeelde korrelige spanen zijn relatief ideale spaanvormen bij CNC-bewerking van kunststoffen. Dit duidt erop dat de snijkant van het gereedschap normaal in het materiaal snijdt, de snijkrachten stabiel zijn en de gegenereerde warmte effectief via de spanen wordt afgevoerd in plaats van zich op het werkstukoppervlak te accumuleren. Neem bijvoorbeeld POM-materiaal: bij de juiste parameters verschijnen de spanen als uniforme kleine schilfers met een droge textuur, vergelijkbaar met houtkrullen. Dit type spaan duidt op goede snijomstandigheden en het bewerkte oppervlak is doorgaans relatief glad. Verschillende materialen vereisen verschillende parameterbereiken om ideale spaanvormen te bereiken. Eén enkele standaard kan niet op alle kunststoffen worden toegepast. Proefbewerkingen en observatie zijn nodig om het optimale bewerkingsbereik voor elk materiaal te vinden onder de huidige machine- en gereedschapsomstandigheden.
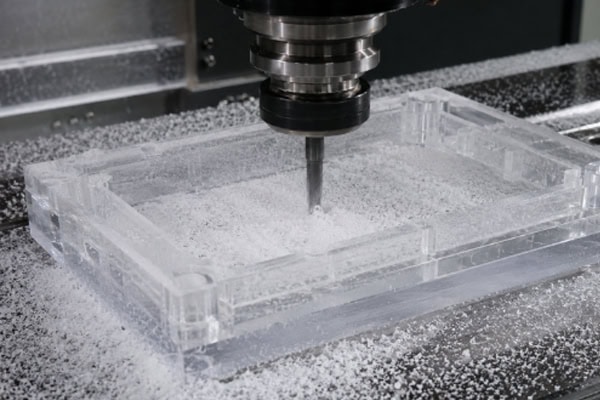
Verschillen in chipeigenschappen van verschillende kunststofmaterialen
Door verschillen in fysische eigenschappen zoals hardheid, smeltpunt en thermische geleidbaarheid vertonen verschillende kunststoffen aanzienlijke verschillen in spaanvorm tijdens CNC-bewerking. Inzicht in deze verschillen helpt operators de bewerkingsparameters effectiever aan te passen, in plaats van telkens opnieuw het probleemoplossingsproces te moeten starten.
PMMA
Acryl is een bros materiaal. Onder normale snijomstandigheden verschijnen de spanen als kleine korrels met een harde en broze textuur, vergelijkbaar met fijne suikerkristallen. Als de spanen plakkerig worden of op plasticine lijken, duidt dit erop dat de snijtemperatuur te hoog is geworden en het materiaal zijn verwekingspunt nadert. De oppervlaktekwaliteit wordt onder deze omstandigheden meestal beïnvloed. Transparante acrylonderdelen zijn hier bijzonder gevoelig voor. Veranderingen in de vorm van de spanen treden vaak op voordat er zichtbare oppervlaktedefecten ontstaan.
POM
POM is een van de kunststoffen met de beste snijprestaties bij CNC-bewerking. Bij correct ingestelde parameters verschijnen de spanen als uniforme platen met een droog en glad oppervlak. De aanwezigheid van poeder wijst er meestal op dat de voedingsparameters te conservatief zijn ingesteld en dat het gereedschap zijn snij-efficiëntie niet volledig benut. Onregelmatige, grote fragmenten kunnen erop duiden dat de hoeveelheid materiaal die per bewerking wordt weggesneden te groot is en dat de gereedschapsbelasting een redelijk bereik overschrijdt.
PC
De morfologie van PC-spanen ligt tussen die van acryl en POM in. Onder normale snijomstandigheden zijn de spanen meestal plaatvormig. Er moet speciale aandacht worden besteed aan de staat van de spaanranden. Als de randen glanzend zijn of lichte smeltsporen vertonen, is dit een vroeg signaal dat de snijtemperatuur te hoog is. PC-materialen zijn zeer gevoelig voor hitte. Overmatige temperatuur kan interne spanningen in de onderdelen veroorzaken, wat de dimensionale stabiliteit tijdens later gebruik kan beïnvloeden.
PA
Onder droge omstandigheden zijn nylonspanen meestal gekruld en plaatvormig. Als het vochtgehalte van het materiaal echter te hoog is of de snijtemperatuur stijgt, kunnen de spanen gemakkelijk draadachtige vormen aannemen. Nylon heeft een sterke vochtabsorberende eigenschap. Door het materiaal volledig te drogen vóór de bewerking kan de kans op draadachtige spanen effectief worden verkleind.
PEEK
PEEK is een hittebestendige technische kunststof met een relatief hoge snijweerstand. Onder normale omstandigheden zijn de spanen harde, korrelige deeltjes met een iets donkerdere kleur dan het oorspronkelijke materiaal. Als de kleur van de spanen aanzienlijk donkerder wordt of bruin kleurt, duidt dit erop dat de snijtemperatuur de acceptabele limiet heeft overschreden. Hoewel PEEK een smeltpunt heeft van boven de 340 °C, kunnen aanhoudend hoge temperaturen interne spanningen in het werkstuk veroorzaken. Na de bewerking kunnen dimensionale veranderingen optreden, waardoor temperatuurcontrole belangrijk blijft.
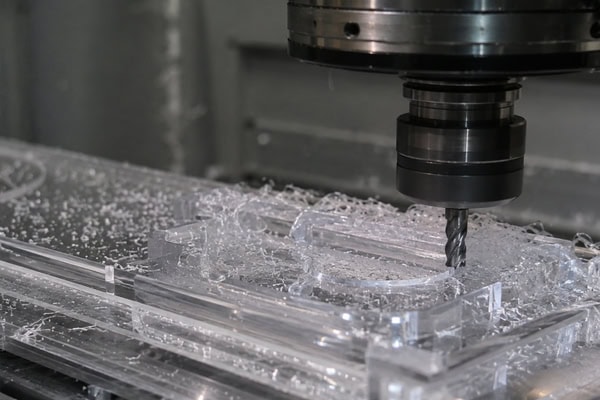
Het combineren van verschillende geluidsfragmenten voor een alomvattend oordeel.
De spaanmorfologie levert visuele informatie op. In combinatie met veranderingen in het snijgeluid kan dit een completere beoordeling van de bewerkingsomstandigheden mogelijk maken. Tijdens normaal snijden moet het geluid tussen gereedschap en materiaal continu en stabiel zijn, zonder duidelijke schommelingen of onderbrekingen. In dit geval verschijnen de spanen meestal als uniforme, plaatachtige of korrelige vormen, en de twee signalen bevestigen elkaar. Wanneer het geluid dof en zwaar wordt, vergezeld van onregelmatige, onderbroken wrijvingsgeluiden, zijn de spanen vaak poederachtig, wat erop wijst dat het gereedschap wrijft in plaats van snijdt.
De meest zorgwekkende situatie is een scherp en onregelmatig geluid. Dit betekent meestal dat spanen zich om het gereedschap hebben gewikkeld of aan de snijkant zijn blijven kleven, en dat de snijomstandigheden zijn verslechterd. Doorgaan met bewerken kan oppervlakteschade veroorzaken. Bij het nauwkeurig bewerken van kunststofcomponenten stelt het voorspellen van snijafwijkingen aan de hand van geluidsveranderingen operators in staat om te stoppen en bij te sturen voordat de oppervlaktekwaliteit wordt aangetast. Deze beoordelingsmethode vereist geen extra apparatuur. Het is gebaseerd op de vertrouwdheid van de operator met de normale werking van de machine en de opgebouwde ervaring. Veel ervaren operators hebben al de vaardigheid ontwikkeld om geluidsveranderingen instinctief te gebruiken om de snijomstandigheden te beoordelen. In combinatie met het observeren van spanen verbetert dit de snelheid waarmee problemen worden opgespoord aanzienlijk.
Veel voorkomende vragen
Kunnen problemen die tijdens eerdere bewerkingen zijn ontstaan, worden teruggevonden in de spanen na CNC-bewerking van kunststofonderdelen?
Ja. Zelfs nadat de bewerking is voltooid, kan de morfologie van de verzamelde spanen nog waardevolle diagnostische informatie opleveren. Abnormaal gekleurde deeltjes in de spanen kunnen bijvoorbeeld wijzen op onzuiverheden in het materiaal of een ongelijkmatige verdeling van vulstoffen. Grote verschillen in de spaangrootte kunnen duiden op veranderingen in de bewerkingsparameters of de gereedschapscondities tijdens het proces. Deze aanwijzingen kunnen operators helpen om aanpassingen te maken vóór de volgende productiebatch en te voorkomen dat dezelfde problemen zich opnieuw voordoen. Voor de kwaliteit van reeds geproduceerde onderdelen blijven de daadwerkelijke meetresultaten en de visuele inspectie echter de uiteindelijke basis.
Conclusie
Spaanmorfologie bij CNC-bewerking van kunststof is een praktische basis voor het beoordelen van de snijomstandigheden. Er is geen extra inspectieapparatuur nodig; operators hoeven alleen bewust te observeren en ervaring op te doen tijdens het bewerken. Verschillende materialen, parameters en gereedschapscondities produceren verschillende spaanvormen. Inzicht in deze verbanden maakt tijdig ingrijpen mogelijk voordat problemen ernstig worden. Door spaanobservatie te combineren met veranderingen in snijgeluiden kan de nauwkeurigheid van de beoordeling verder worden verbeterd, wat bijdraagt aan een stabiele bewerkingskwaliteit en productie-efficiëntie.