
Intelligente productieapparatuur bestaat doorgaans uit robots, geautomatiseerde opspaninrichtingen, transmissiemechanismen, positioneringscomponenten, apparatuurframes en precisieconnectoren. Verschillende onderdelen vervullen taken zoals ondersteuning, positionering, transmissie en verbinding, met uiteenlopende eisen aan maatnauwkeurigheid, structurele sterkte en assemblageverhoudingen. Een enkele afwijking in de positie van een gat of een abnormale speling kan de debugtijd van de gehele machine aanzienlijk verlengen. CNC-bewerking kan niet-standaard onderdelen produceren op basis van tekeningen en 3D-modellen, van prototypes en kleine series tot massaproductie, waardoor het geschikt is voor de uiteenlopende behoeften van R&D en inkoop van intelligente productieapparatuur.
Wat zijn de belangrijkste vereisten voor CNC-bewerking van onderdelen voor intelligente productieapparatuur?
Onderdelen van apparatuur moeten vaak in combinatie worden gebruikt. Tijdens de bewerking is het niet voldoende om alleen op de individuele afmetingen te focussen; processen moeten ook worden ontwikkeld met inachtneming van de montageposities, bewegingsverhoudingen en spanningsomstandigheden.
Belangrijke afmetingen beïnvloeden de algehele assemblage.
De positionerings- en transmissiestructuren in intelligente productieapparatuur zijn nauw met elkaar verbonden. Afwijkingen in belangrijke afmetingen kunnen direct van invloed zijn op de daaropvolgende installatie en werking.
- De positie van de montagegaten moet nauwkeurig blijven: de montagegaten voor motoren, geleiderails, cilinders en andere componenten moeten overeenkomen met de aansluitingen van de apparatuur, waardoor nabewerking of herpositionering op locatie wordt beperkt.
- Referentieoppervlakken moeten stabiel blijven: dimensionale verhoudingen tussen positioneringsoppervlakken, montageoppervlakken en parallelle referentiepunten beïnvloeden de nauwkeurigheid van de montage van de apparatuur.
- Bij de passing van assen is nauwkeurige tolerantiecontrole vereist: transmissieassen, bussen en verbindingsstukken moeten worden gecontroleerd op diameter, rondheid en coaxialiteit om doorbuiging of abnormale slijtage tijdens gebruik te voorkomen.
Zodra de belangrijkste afmetingen stabiel zijn, kan het montagewerk op locatie worden verminderd, waardoor de algehele montage soepeler verloopt.
Complexe structuren vereisen bijpassende bewerkingsmethoden.
Diepe holtes, dunne wanden, gaten onder meerdere hoeken en structuren met meerdere vlakken verhogen de klemming en bewerkingsmoeilijkheden. De procesplanning moet worden aangepast aan de structuur van het onderdeel.
- Bij conventionele constructies wordt 3-assige bewerking toegepast: voor onderdelen met voornamelijk vlakken, gaten en eenvoudige holtes kan 3-assige apparatuur voldoen aan de gangbare bewerkingsbehoeften.
- Bij complexe structuren wordt meerassige bewerking toegepast: onderdelen met meerdere vlakken kunnen, afhankelijk van de structuur, met 4 of 5 assen worden bewerkt, waardoor herhaaldelijk klemmen wordt verminderd.
- De bewerkingsvolgorde vereist een goede planning vooraf: bij dunwandige onderdelen en onderdelen met diepe holtes is het raadzaam om de voorbewerking, de semi-afwerking en de afwerking op een verstandige manier te plannen om het risico op vervorming te minimaliseren.
Wanneer de bewerkingsapparatuur en de onderdelen goed op elkaar zijn afgestemd, draagt dit bij aan een betere balans tussen bewerkingsefficiëntie en dimensionale stabiliteit.
De materiaalkeuze dient te worden afgestemd op de toepassing van het onderdeel.
Verschillende onderdelen dragen verschillende belastingen en hebben verschillende werktaken. Bij de materiaalkeuze moet tegelijkertijd rekening worden gehouden met gewicht, stijfheid, slijtvastheid en de gebruiksomgeving.
| Onderdeel type | Gemeenschappelijke materialen | Focus op CNC-bewerking |
| Robot montagebasis | Aluminiumlegering, staal | Montagegaten, vlakheid, structurele stijfheid |
| Bevestigingspunten plaatsen | Aluminiumlegering, staal, roestvrij staal | Positioneringsgaten, referentieoppervlakken, pasafmetingen |
| Transmissieassen en bussen | Gelegeerd staal, roestvrij staal | Schachtdiameter, rondheid, coaxialiteit |
| Manipulatorconnectoren | Aluminiumlegering, staal | Meervoudige structuren, gatposities, schroefdraad |
| Begeleidingsblokken en schuifregelaars | Staal, POM, technische kunststoffen | Afmetingen, slijtageoppervlakken, speling |
| Beugels voor automatiseringsapparatuur | Aluminiumlegering, staal | Gatenafstand, vlakheid, structurele sterkte |
Een redelijke balans tussen gewicht, levensduur, bewerkingsmoeilijkheid en kosten kan alleen worden bereikt wanneer materialen en bewerkingsprocessen op elkaar zijn afgestemd.
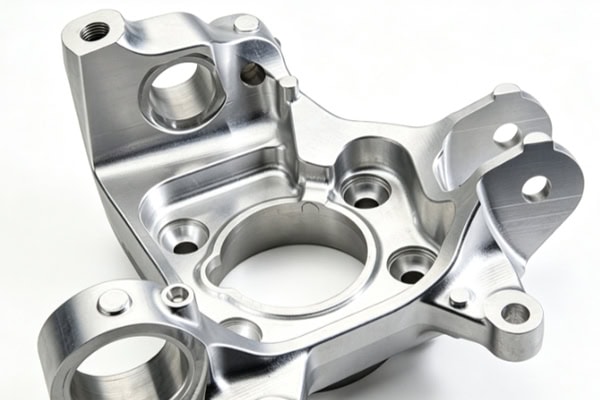
Hoe verbetert CNC-bewerking de R&D-efficiëntie van intelligente productieapparatuur?
Intelligente productieapparatuur kenmerkt zich door een sterke mate van aanpasbaarheid. Tijdens de R&D-fase moeten structuren en interfaces vaak worden aangepast. Kopers hechten er vooral waarde aan of aanpassingen snel kunnen worden geverifieerd en of de verificatie soepel kan worden doorgevoerd in de productie.
Snelle prototyping vergemakkelijkt structurele verificatie.
Tijdens de R&D van apparatuur zijn vaak fysieke onderdelen nodig om ontwerpen te verifiëren. Snelle bewerkingsmogelijkheden kunnen de wachttijd tussen het aanpassen van tekeningen en het testen van de assemblage verkorten. Onderdelen kunnen rechtstreeks vanuit CAD-bestanden worden bewerkt. Voor losse onderdelen of kleine aantallen is geen investering in een speciale matrijs nodig. Bewerkte onderdelen kunnen worden gebruikt om de positie van gaten, spelingen en structurele afmetingen te controleren. Als er problemen worden gevonden, kunnen modellen en programma's worden aangepast voor een nieuwe verificatieronde, waardoor ontwerpproblemen eerder aan het licht komen.
Kleine series zijn geschikt voor proefproductie van apparatuur.
Na de verificatie van een enkel exemplaar zijn er bij machineprojecten doorgaans nog een bepaald aantal onderdelen nodig voor de complete assemblage en functionele testen van de machine. Bewerking in kleine series kan aan de behoeften van deze fase voldoen.
- Geschikt voor proefproductie van nieuwe apparatuur: Wanneer de productspecificaties nog niet volledig vaststaan, kan een klein aantal onderdelen worden geproduceerd op basis van de actuele behoeften.
- Geschikt voor niet-standaard automatiseringsprojecten: De mechanismestructuren verschillen sterk tussen verschillende productielijnen en de methoden voor kleine series bieden een goede flexibiliteit.
- Handig voor aanpassingen op basis van testresultaten: Na het testen van de apparatuur kunnen de onderdelen nog worden aangepast zonder dat dit leidt tot een grote voorraaddruk.
Bij productie in kleine series worden monsterverificatie en formele productie met elkaar verbonden, waardoor apparatuurprojecten een flexibeler productieproces krijgen.
Massaproductie legt meer nadruk op dimensionale stabiliteit.
Na het ingaan van de fase van continue inkoop, moeten onderdelen van hetzelfde type een vergelijkbaar assemblage-effect behouden en moeten dimensionale schommelingen tijdens de productie worden beheerst.
- Het eerste artikel bevestigt de belangrijkste afmetingen: Controleer vóór de officiële productie de posities van de gaten, de positioneringsvlakken en de pasmaten om de bewerkingsstatus te bevestigen.
- Bewaak veranderingen in gereedschapsslijtage: Naarmate de gebruiksduur van het gereedschap toeneemt, moeten dimensionale veranderingen worden bewaakt en tijdig worden gecorrigeerd.
- Zorg voor stabiele klemmethoden: Vaste positioneringsmethoden kunnen fouten door herhaaldelijk klemmen verminderen.
- Versterk de inspectie van belangrijke afmetingen: Belangrijke afmetingen die van invloed zijn op de algehele assemblage moeten worden onderworpen aan gerichte steekproeven of een volledige inspectie.
Stabiele procesbeheersing kan verschillen tussen batches verminderen en de daaropvolgende herwerking en aanpassingen op locatie beperken.
Welke onderdelen van intelligente productiemachines zijn geschikt voor CNC-bewerking op maat?
In intelligente productiemachines zijn er veel soorten niet-standaard mechanische onderdelen. Producten met complexe structuren, strikte maateisen of frequente specificatiewijzigingen zijn met name geschikt voor CNC-bewerking.
Robotstructuuronderdelen en eindeffectoronderdelen
Bij de constructie van robotonderdelen is een evenwicht tussen gewicht, stijfheid en montageprecisie vereist. De positionele verhoudingen tussen verschillende interfaces hebben direct invloed op de daaropvolgende beweging en installatie.
- Robotbasis: Nauwkeurige controle van de montagegaten, positioneringsoppervlakken en vlakheid om een stabiele basisverbinding van de apparatuur te garanderen.
- Verbindingsstukken en flenzen: Het is noodzakelijk om de dimensionale verhoudingen tussen de posities van de gaten, de schroefdraad en de verbindingsvlakken te controleren om installatieafwijkingen te voorkomen.
- Eindeffectoronderdelen: Structuren zoals grijperbevestigingsonderdelen en verbindingsplaten moeten worden aangepast aan specifieke werkstukken en bewegingsbereiken.
- Structurele onderdelen met meerdere vlakken: Complexe structuren kunnen herhaaldelijk positioneren verminderen door middel van slimme meerassige bewerkingsoplossingen.
Het ontwikkelen van bewerkingsoplossingen op basis van structurele kenmerken kan ervoor zorgen dat robotonderdelen beter voldoen aan de installatie- en bewegingsvereisten.
Geautomatiseerde opspaninrichtingen, mallen en positioneringscomponenten
Opspaninrichtingen en mallen worden gebruikt voor het positioneren, klemmen en geleiden van werkstukken. Hun dimensionale nauwkeurigheid heeft een directe invloed op de bewerkings- en assemblageresultaten van de productielijn.
- Bij het positioneren van blokken is nauwkeurige maatvoering vereist: de verhouding tussen de positioneringsvlakken en de positioneringsgaten moet overeenkomen met het werkstuk.
- Klemconstructies vereisen een nauwkeurige installatie: positionele afwijkingen van de klemonderdelen kunnen de fixatie van het werkstuk beïnvloeden.
- Geleidingscomponenten vereisen nauwkeurige spelingcontrole: te grote afmetingen kunnen de positioneringsstabiliteit verminderen, terwijl te kleine afmetingen de beweging kunnen beïnvloeden.
- De basisplaten van de mal moeten op consistente posities van de montagegaten zitten: een uniforme lay-out van de montagegaten vergemakkelijkt latere wisselingen en onderhoud.
Een stabiele bewerkingskwaliteit van de mal kan de herkalibratie na een apparatuurwissel verminderen.
Transmissieassen, verbindingsstukken en precisie-bewegingsonderdelen
Transmissieonderdelen moeten voldoen aan rotatie- en verbindingseisen. Tijdens de bewerking ligt de nadruk op het beheersen van de asdiameter, rondheid, coaxialiteit en nauwkeurigheid van de gatpositie. Transmissieassen en bussen kunnen gedraaid worden. Koppelingen vereisen nauwkeurige spiebanen, schroefgaten en montagegaten. Onderdelen met excentrische gaten of meerzijdige structuren kunnen gefreesd en meerassig bewerkt worden. Door de juiste processen te kiezen op basis van de structuur van het onderdeel, kan een balans gevonden worden tussen bewerkingsnauwkeurigheid en productiekosten.
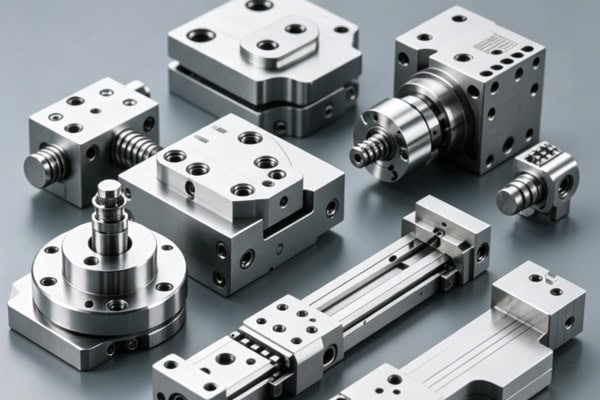
Hoe kies je een leverancier van CNC-bewerkingsmachines voor intelligente productieapparatuur?
Onderdelen voor apparatuur doorlopen doorgaans een proces van prototyping, assemblage, testen en massaproductie, van ontwerp tot levering. De capaciteit van de leverancier heeft een directe invloed op de projectvoortgang. Bij de inkoop moeten, naast de prijs, ook de mogelijkheden voor bewerking, inspectie en continue levering worden beoordeeld.
Bekijk de bewerkingsapparatuur en technische ondersteuning.
De configuratie van de apparatuur en de technische expertise van een leverancier bepalen of deze onderdelen met verschillende structuren kan verwerken. Tijdens het inkoopproces kunnen afwegingen worden gemaakt op basis van de daadwerkelijke bewerkingsbehoeften.
- Bevestig de mogelijkheden voor meerassige bewerking: Begrijp welke complexe structuren geschikt zijn voor 3-assige, 4-assige en 5-assige machines.
- Controleer of de draaiondersteuning aanwezig is: voor assen, bussen en roterende verbindingsstukken is een overeenkomstige draaiondersteuning vereist.
- Inzicht in het bewerkingsbereik van het materiaal: Controleer of de leverancier de metalen en technische kunststoffen kan verwerken die voor het project nodig zijn.
- Besteed aandacht aan DFM-ondersteuning: het uitvoeren van een maakbaarheidsanalyse voordat tekeningen in productie gaan, helpt bij het vroegtijdig opsporen van structurele en procesmatige problemen.
- Inzicht in de procesplanningscapaciteit voor complexe onderdelen: leveranciers moeten redelijke oplossingen kunnen voorstellen voor klemming, gereedschapspaden en bewerkingsvolgordes.
Wanneer de apparatuur en de technische mogelijkheden op elkaar zijn afgestemd, kunnen herhaaldelijk klemmen en onnodige procesomschakelingen worden verminderd.
Bekijk het inspectieproces en de kwaliteitscontrole.
Naast maatnauwkeurigheid spelen bij de ontwikkeling van intelligente productiemachines ook de positie van gaten, geometrische toleranties en de onderlinge verhoudingen van de onderdelen een belangrijke rol. Daarom is het inspectiesysteem een essentieel onderdeel van de evaluatie bij de aanschaf.
- Bevestig het inspectieproces van het eerste artikel: Controleer de belangrijkste afmetingen aan de hand van het eerste artikel om aanpassingsrisico's na de officiële productie te minimaliseren.
- Controleer de inspectiemethoden tijdens het bewerkingsproces: belangrijke afmetingen moeten tijdens de bewerking nauwlettend in de gaten worden gehouden.
- Inzicht in de inhoud van de eindproductinspectie: Controleer of de afmetingen, het uiterlijk en de belangrijkste paspunten worden geïnspecteerd volgens de eisen van de tekening.
- Besteed aandacht aan inspectieverslagen: Volledige kwaliteitsregistraties vergemakkelijken de latere traceerbaarheid van batches en de analyse van afwijkingen.
Een uitgebreid inspectieproces kan problemen zoveel mogelijk opsporen voordat onderdelen de fabriek verlaten, waardoor de kans op herstelwerkzaamheden na de algehele assemblage wordt verkleind.
Kijk of de leverancier continu kan leveren, van prototype tot massaproductie.
Apparatuurprojecten stoppen meestal niet bij een enkele prototypefase. Of een leverancier de daaropvolgende productie continu kan verzorgen, heeft direct invloed op de efficiëntie van de projectovergang.
- De ontwerpfase ondersteunt de productie van prototypes: maak snel fysieke onderdelen volgens tekeningen om de technische verificatie te vergemakkelijken.
- De verificatiefase ondersteunt productie in kleine series: voldoet aan de eisen voor volledige machinetests en verificatie op locatie bij de klant.
- De massaproductiefase waarborgt de processtabiliteit: er worden voortdurend geverifieerde materialen, programma's, klemmings- en inspectienormen gebruikt.
- Minder vaak van leverancier wisselen: Continue samenwerking kan de tijd verkorten die nodig is om processen en kwaliteitseisen opnieuw te bevestigen.
Het opzetten van een continu productieproces, van prototype tot massaproductie, helpt de omzettingskosten van projecten te verlagen en zorgt voor een stabieler leveringsritme.
De focus van CNC-bewerking voor intelligente productieapparatuur ligt op het behouden van een redelijke balans tussen afmetingen, assemblage, materialen en batchconsistentie voor robotonderdelen, geautomatiseerde mallen, positioneringscomponenten, transmissieonderdelen en montagestructuren. TiRapid biedt CNC-precisiebewerking, prototyping en productie in kleine series, en ondersteunt meerassige bewerking en DFM-diensten. Hiermee helpt TiRapid bedrijven in de intelligente productieapparatuursector de efficiëntie van de ontwikkeling en inkoop van niet-standaard onderdelen te verbeteren.















