
Metināšanas defekti ir galvenais iemesls, kāpēc metinātie savienojumi neatbilst izturības, blīvējuma un izskata prasībām. Daži defekti ir redzami uz virsmas, bet citi paliek slēpti un to noteikšanai nepieciešama pārbaude vai nesagraujošā testēšana. Vairāk nekā tikai kosmētiski defekti, tie var samazināt noguruma kalpošanas laiku, vājināt slodzes izturību, palielināt korozijas risku un izraisīt noplūdes. Šajā rokasgrāmatā galvenā uzmanība pievērsta metināšanas defektu veidiem, tostarp to klasifikācijai, cēloņiem, agrīnai atklāšanai un novēršanai.
Kas ir metināšanas defekti?
Metināšanas defekts ir metinātā savienojuma nepilnība, kas pārsniedz procesa pieļaujamo pielaidi un vājina metinājumu. Tas var parādīties metinājuma metālā, blakus esošajā pamatmateriālā vai karstuma ietekmētajā zonā ap savienojumu.
Ne katrs defekts automātiski ir noraidāms. Nozares avoti izšķir vispārējus pārtraukumus un patiesus defektus, un pieņemamība ir atkarīga no defekta veida, lieluma un atrašanās vietas, kā arī no tā, vai tas apdraud metinājuma paredzēto lietojumu.
Metināšanas defekti ir svarīgi, jo tie var samazināt izturību, izskatu, hermētiskuma spēju un ilgtermiņa uzticamību. Daudzos gadījumos tie ir saistīti ar nepareiziem metināšanas modeļiem, sliktu materiāla sagatavošanu, nepiemērotiem iestatījumiem vai nestabilu procesa kontroli metināšanas laikā.
Metināšanas defektu veidu galvenās kategorijas
Lielāko daļu metināšanas defektu veidu var iedalīt trīs plašās kategorijās: ārējie defekti, iekšējie defekti un ar izmēriem vai formu saistīti defekti. Šāda veida klasifikācija atvieglo izpratni par to, kurus defektus var redzēt tieši, kuriem nepieciešami pārbaudes instrumenti un kuri galvenokārt ietekmē salikšanu vai galīgo ģeometriju.
Ārējie metināšanas defekti
Ārējie metināšanas defekti parasti ir redzami uz metinājuma virsmas vai tās tuvumā. Biežāk sastopamie piemēri ir plaisas, iegriezumi, pārklāšanās, šļakatas un caurdegšana. Šie defekti bieži tiek atklāti vizuālas pārbaudes laikā, taču pat virsmas defekti var nopietni ietekmēt noguruma veiktspēju, izturību pret koroziju un metinājuma galīgo izskatu.
Iekšējie metināšanas defekti
Iekšējie metināšanas defekti ir paslēpti metinājuma iekšpusē vai gar saknes zonu. Biežākie piemēri ir porainība, izdedžu ieslēgumi, kušanas trūkums un nepilnīga iespiešanās. Tā kā tie ne vienmēr ir redzami no ārpuses, tie bieži vien ir bīstamāki konstrukcijas vai spiediena pielietojumos un var būt nepieciešamas ultraskaņas, radiogrāfiskas vai citas nesagraujošās testēšanas metodes.
Ar izmēru un formu saistīti defekti
Daži metināšanas defekti galvenokārt ir saistīti ar metinājuma formu, ģeometriju vai izmēru stabilitāti. Tipiski piemēri ir deformācija, nepietiekams pildījums, pārmērīga stiegrošana un slikts lodītes profils. Tie ne vienmēr izskatās tik nopietni kā plaisas vai kušanas trūkums, taču tie joprojām var izraisīt saderības problēmas, nevienmērīgu sprieguma sadalījumu, papildu apstrādi vai noraidījumu kvalitātes pārbaužu laikā.
Kāpēc šī klasifikācija ir svarīga?
Šī klasifikācija ir noderīga, jo tā palīdz ražotājiem izvēlēties pareizo pārbaudes metodi un korekcijas stratēģiju. Virsmas defektus var labot, izmantojot labāku operatora tehniku vai parametru kontroli, savukārt iekšējie defekti bieži vien prasa stingrākas savienojumu sagatavošanas, ekranēšanas un pārbaudes procedūras. Izmēru defekti var norādīt uz siltuma ievades nelīdzsvarotību vai sliktu stiprinājumu.
12 izplatītākie metināšanas defektu veidi
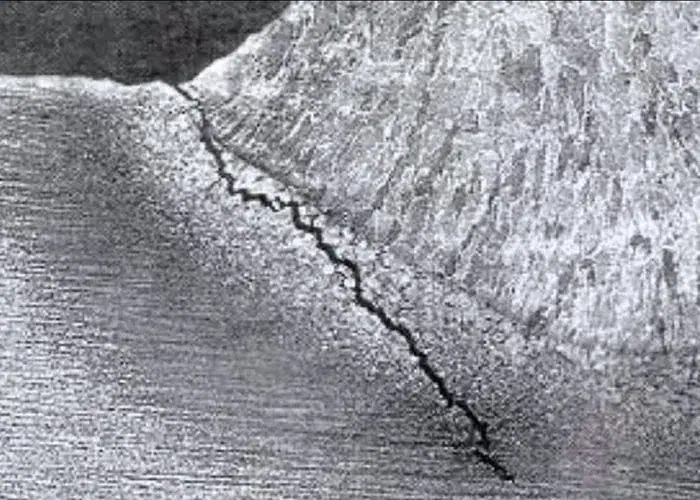
1. Plaisas
Plaisas ir vieni no nopietnākajiem metināšanas defektiem, jo tās var palielināties sprieguma ietekmē un izraisīt pēkšņu bojājumu. Tās var parādīties metinājuma metālā, termiski ietekmētajā zonā vai pamatmateriālā blakus savienojumam.
Biežāk sastopamās formas ir karstās plaisas, aukstās plaisas, krātera plaisas un karstuma ietekmētās zonas plaisas. Tās bieži ir saistītas ar augstu atlikušo spriegumu, ātru atdzišanu, sliktu pildvielas izvēli, pārmērīgu cietību vai nepiemērotu savienojuma konstrukciju.
Profilakse parasti ir atkarīga no labākas siltuma kontroles, pareiza pildmetāla, pareizas savienojuma sagatavošanas un, ja nepieciešams, iepriekšējas uzsildīšanas vai kontrolētas dzesēšanas. Tā kā plaisas tieši apdraud metinājuma integritāti, tās bieži tiek uzskatītas par noraidāmiem defektiem.
2. Nepietiekams aizpildījums
Nepietiekams aizpildījums rodas, ja metinājuma virsma atrodas zem apkārtējās virsmas vai zem nepieciešamā metinājuma profila. Vienkārši sakot, savienojums nav piepildīts ar pietiekamu metinājuma metālu, tāpēc gatavā daļa ir plānāka nekā paredzēts.
Šis stāvoklis var rasties pārāk mazas pildvielas uzkrāšanās, sliktas gājiena kontroles, nepareizas strāvas vai nepareizas tehnikas dēļ, kas noņem vairāk metāla nekā tiek pievienots. Tas var parādīties arī pēc slīpēšanas vai apdares, ja tiek noņemts pārāk daudz metinājuma stiegrojuma.
Nepietiekams aizpildījums var samazināt savienojuma atveres biezumu un pazemināt tā izturību, īpaši noslogotās metinājuma šuvēs. Lai to novērstu, ir nepieciešams atbilstošs lodītes izmērs, pareiza parametru iestatīšana un pārbaude atbilstoši norādītajam metinājuma profilam, pirms detaļa nonāk ražošanā.
3. Zemāks
Apakšgriezums ir rieva, kas iekausēta pamatmetālā blakus metinājuma purngala daļai un nav pilnībā aizpildīta ar metinājuma metālu. Tā rada plānāku daļu savienojuma malā un ekspluatācijas laikā var kļūt par sprieguma koncentrācijas punktu.
To parasti izraisa pārmērīga strāva, liels kustības ātrums, nepareizs degļa leņķis vai nepareiza manipulācija. Manuāli procesi, piemēram, SMAW, GMAW un FCAW, ir īpaši pakļauti nepietiekamai iegriešanai, ja iestatījumi vai operatora tehnika nav labi kontrolēta.
Profilakse koncentrējas uz līdzsvarotu siltuma padevi, atbilstošu metināšanas ātrumu un uzlabotu metināšanas šuvju kontroli. Lai gan to ir viegli pamanīt vizuāli, iegriezumu nevajadzētu ignorēt, jo tas var samazināt noguruma izturību noslogotās konstrukcijās.
4. Pārklāšanās
Pārklāšanās notiek, kad izkausēts metināšanas metāls noripjas uz pamatmateriāla, pienācīgi ar to nesaplūstot. Virsma var izskatīties aizpildīta, bet metāls atrodas pāri malai, nevis veido stabilu metalurģisku saiti ar pamatmateriālu.
Šo defektu bieži izraisa mazs kustības ātrums, nepareizs elektroda leņķis, pārāk liels metinājuma metāla uzklāšanas daudzums vai nepareiza apstrāde. Tas parasti parādās, ja metināšanas vanniņai ļauj izplatīties ārpus savienojuma malas bez pietiekamas saplūšanas pie elektroda pamatnes.
Profilakse parasti nozīmē metināšanas ātruma, šuvju izvietojuma un siltuma balansa uzlabošanu, lai metinājums pareizi sakuļotu, nevis sakrātos. Pārklāšanās ir virsmas defekts, taču tā joprojām vājina savienojumu, jo nesakausētā vieta var darboties kā plaisu ierosinātājs.
5. Izdegšana
Caurdegšana notiek, kad metināšanas metāls un pamatmateriāls pilnībā izkūst caur savienojumu, atstājot caurumu vai pārmērīgi atvērtu sakni. Tas visbiežāk notiek plānos materiālos vai slikti kontrolētās saknes zonās, kur siltuma padeve ir pārāk liela.
Tipiski cēloņi ir pārmērīga strāva, mazs kustības ātrums, liela saknes atvere, nepareiza piegulšana vai nepietiekams pamatnes atbalsts. Kad saknes zona pārkarst, izkausētais metāls var izkrist un izveidot lokālu atveri, nevis stabilu metinājumu.
Profilakse ir atkarīga no zemākas siltuma ievades, stingrākas savienojumu kontroles, labākas pamatnes un stabilākiem parametru iestatījumiem. Caurdegšanu parasti ir viegli pamanīt, taču ražošanā tā joprojām var izraisīt ievērojamus brāķus vai pārstrādi, īpaši plānu lokšņu mezglu gadījumā.
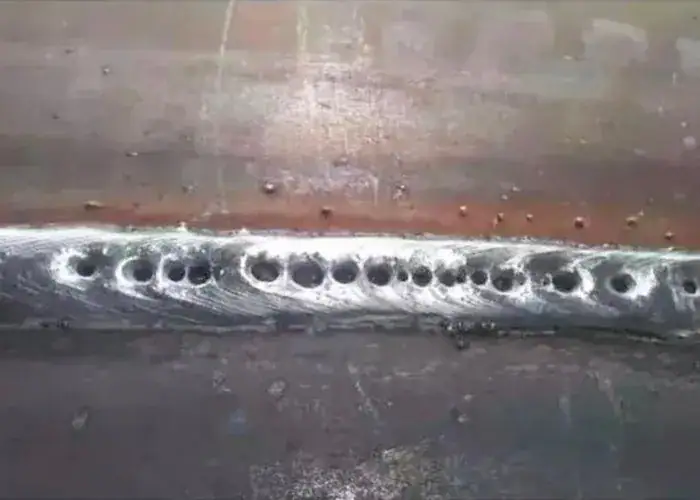
6.Porainība
Porainība attiecas uz gāzes kabatām, kas iesprostotas metinājumā sacietēšanas laikā. Tā var izpausties kā izkaisītas poras, sakopojusies porainība vai iegareni, tārpu caurumiem līdzīgi tukšumi, un tā var vājināt metinājumu, samazināt hermētiskuma īpašības un ietekmēt ilgtermiņa uzticamību.
Šo defektu parasti izraisa piesārņojums, piemēram, eļļa, rūsa, krāsa, mitrums vai metināšanas katlakmens. Nepietiekama aizsarggāze, mitri palīgmateriāli un nestabili metināšanas parametri var arī ļaut gāzei palikt iesprostotai izkausētajā metināšanas vannā, nevis izplūst sacietēšanas laikā.
Reālā ražošanā porainība var radīt ne tikai izturības un izskata problēmas, bet arī tieši izraisīt noplūdes funkcionālos metinātos mezglos. Piemēram, reiz mēs izgatavojām metinātu SUS304 detaļu klientam pusvadītāju automatizācijas iekārtu nozarē, un detaļai bija jāiziet hermētiskuma tests bez noplūdes 30 minūtes zem 60 Pa spiediena. Šāda veida pielietojumā porainība, saplūšanas trūkums, nepilnīga iespiešanās vai nelieli plaisām līdzīgi defekti var kļūt par tiešiem noplūdes ceļiem. Tāpēc ar blīvēšanu saistītās metinātās detaļas ir jānovērtē ne tikai attiecībā uz metinājuma izskatu un izturību, bet arī attiecībā uz hermētiskumu pēc metināšanas.
7. Saplūšanas trūkums
Saplūšanas trūkums nozīmē, ka metinājuma metāls nepareizi saplūst ar pamatmateriālu vai iepriekšējo metināšanas kārtu. Metinājuma šuve uz virsmas var izskatīties pieņemami, taču nesaplūšanas robeža savienojuma iekšpusē rada nopietnu izturības samazinājumu.
Šis defekts parasti ir saistīts ar nepietiekamu siltuma padevi, nepareizu degļa leņķi, sliktu piekļuvi savienojumam, piesārņojumu vai pārmērīgu kustības ātrumu. Tas var rasties sānu sienā, starp laidumiem vai pie saknes, ja loks nepietiekami izkausē abas savienojuma virsmas.
Tā kā saplūšanas trūkums bieži vien ir iekšējs, tā apstiprināšanai var būt nepieciešama ultraskaņas vai radiogrāfiska pārbaude. Profilakse ir atkarīga no pareizas iespiešanās, tīrām virsmām, pareizas savienojumu konstrukcijas un metināšanas iestatījumiem, kas pilnībā izkausē nepieciešamās saskares virsmas.
8. Nepilnīga iespiešanās
Nepilnīga iespiešanās, ko sauc arī par iespiešanās trūkumu, rodas, ja metinājuma šuve pilnībā neiziet cauri šuves biezumam pie saknes. Metinājuma šuve no ārpuses var šķist vesela, bet sakne paliek savienota tikai daļēji.
To parasti izraisa nepietiekama siltuma padeve, nepareiza saknes atvēršana, slikta rievas sagatavošana vai pārmērīgs kustības ātrums. Ja savienojuma ģeometrija vai parametru iestatījums neļauj lokam sasniegt sakni, pilnīgu iespiešanos nevar panākt.
Šis defekts samazina efektīvo metinājuma biezumu un var samazināt nestspēju konstrukcijas un spiediena pielietojumos. Profilakse parasti ietver labāku savienojumu konstrukciju, pareizu pielāgošanu un metināšanas iestatījumus, kas jau no paša sākuma nodrošina pareizu sakņu saplūšanu.
9. Izdedžu ieslēgumi
Izdedžu ieslēgumi ir nemetāliskas daļiņas, kas iesprostotas metinājuma iekšpusē vai starp metināšanas kārtām. Tie visbiežāk ir saistīti ar procesiem, kuros rodas izdedži, piemēram, ar SMAW un FCAW metināšanu, īpaši, ja tīrīšana starp kārtām nav pilnīga.
Šo defektu var izraisīt slikta starpslāņu tīrīšana, šauri rievas leņķi, nepietiekama iespiešanās vai nepareiza lodītes izvietošana. Ja izdedži netiek noņemti pirms nākamās caurlaides vai nevar izpeldēt no izkusušā šuves, tie iesprūst metinājumā.
Izdedžu ieslēgumi samazina metinājuma stabilitāti un var radīt lokālas sprieguma koncentrācijas. Tos bieži vien ir grūti redzēt no virsmas, tāpēc var būt nepieciešama radiogrāfiska vai ultraskaņas pārbaude. To novēršana ir atkarīga no pareizas tīrīšanas, piekļuves un metināšanas šuvju secības.
10. Izkropļojumi
Deformācija ir nevēlama formas maiņa, ko izraisa nevienmērīga uzsilšana un atdzišana metināšanas laikā. Detaļas var saliekties, sagriezties, sarauties vai izstiepties no savas pozīcijas, apgrūtinot montāžu pat tad, ja pati metināšana citādi ir pieņemama.
To bieži izraisa pārmērīga siltuma padeve, nelīdzsvarota metināšanas secība, vāja stiprināšana vai asimetriska savienojuma konstrukcija. Plāni materiāli un garas šuves ir īpaši jutīgas, jo tās ātri reaģē uz termisko izplešanos un saraušanos.
Kontroles metodes ietver līdzsvarotu metināšanas secību, stingrāku iespīlēšanu, piestiprināšanas plānošanu, zemāku siltuma ievadi un labāku armatūras konstrukciju. Deformācija ne vienmēr ir metalurģisks defekts, taču tā joprojām var izraisīt detaļas noraidīšanu, jo ģeometrija un pielāgošana vairs neatbilst prasībām.
11.Šļakatas
Šļakatas sastāv no maziem izkausēta metāla pilieniem, kas tiek izspiesti metināšanas laikā un pielipuši pie apkārtējās virsmas. To parasti uzskata par virsmas kvalitātes problēmu, nevis dziļu strukturālu defektu, taču tas var palielināt tīrīšanas laiku un apdares izmaksas.
Tas parasti ir saistīts ar MIG, FCAW un elektrodu metināšanu. Nestabili loka apstākļi, slikts sprieguma un stieples padeves balanss, pārmērīga strāva vai nepiemērota aizsarggāze var palielināt šļakatu daudzumu ap metināšanas zonu.
Šļakatas var samazināt, optimizējot parametrus, saglabājot stabilu loka garumu, izmantojot pareizus palīgmateriālus un uzlabojot tehniku. Lai gan tas ne vienmēr tieši vājina metinājuma šuvi, tas var pasliktināt izskata kvalitāti un palielināt darba apjomu.
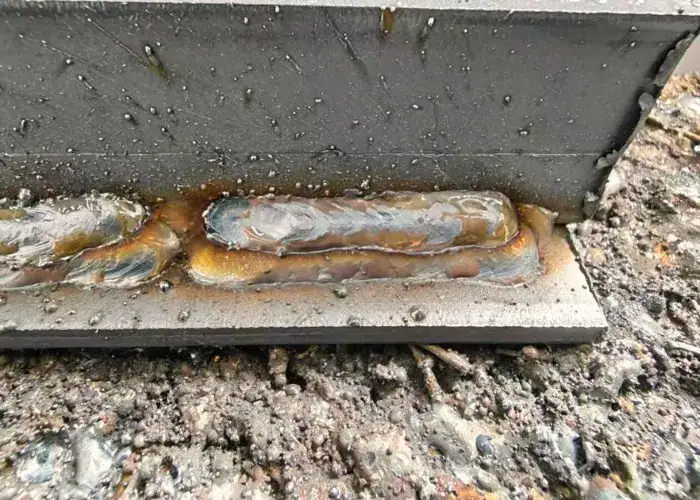
12. Lamelāra plīsumi vai ūsas
Slāņveida plīsums ir ar plaisāšanu saistīts defekts, kas parasti parādās velmētām tērauda plāksnēm, īpaši biezuma virzienā pie nostiprinātām šuvēm. Tas ir saistīts ar saraušanās spriegumu un sliktu pamatmateriāla plastiskumu visā biezumā, nevis tikai ar vienkāršu virsmas apstrādes tehniku.
Šuves ir mazi, kvēldiegam līdzīgi metāla izvirzījumi, kas var parādīties no saknes puses iespiešanās dažās metinājuma šuvēs. UTI uzskaita šuves starp izplatītākajiem metināšanas defektu veidiem, jo tās var liecināt par nekontrolētu iespiešanos vai sliktu saknes uzvedību noteiktās metināšanas situācijās.
Šie defekti ir retāk sastopami nekā porainība vai nepietiekama iegriezuma veidošanās, taču tiem joprojām ir nozīme kritiskā izgatavošanā. To novēršana ir atkarīga no piemērota pamatmateriāla, zemākas fiksācijas, labākas savienojuma konstrukcijas un stingrākas sakņu kontroles, kad iespiešanās uzvedībai jāpaliek normatīvo aktu robežās.
Kas izraisa metināšanas defektus?
Metināšanas defekti reti rodas viena iemesla dēļ. Vairumā gadījumu tie rodas materiāla stāvokļa, metināšanas parametru, savienojuma konstrukcijas, palīgmateriālu kvalitātes, aizsargaizsardzības un operatora tehnikas kopīgā ietekmē. Ja vairākas nelielas problēmas pārklājas, redzamu un slēptu defektu risks strauji palielinās. Lielākā daļa metināšanas defektu ir saistīti ar sliktu sagatavošanu, nepareiziem iestatījumiem, piesārņojumu, palīgmateriālu problēmām vai nestabilu procesa vadību.
Slikta locītavu sagatavošana
Slikta savienojuma sagatavošana ir viens no biežākajiem metināšanas defektu cēloņiem. Ja rievas leņķis, sprauga starp šuvēm, piegulums vai izlīdzinājums ir nepareizs, metinājums var nepareizi iekļūt šuvē vai arī savienojuma iekšpusē var uzkrāties izdedži, gāze vai nesakausētas vietas.
Nepareiza sagatavošana bieži noved pie nepilnīgas saplūšanas, nepilnīgas iespiešanās, nepietiekamas iegriezuma un pat caurdegšanas. Pārāk cieši, pārāk plati vai slikti izlīdzināti savienojumi apgrūtina metināšanas vannas paredzamo uzvedību, īpaši vairāku posmu metināšanas vai metināšanas sakņu jutīgos darbos.
Laba sagatavošanās nozīmē pareiza slīpuma dizaina izmantošanu, nemainīga saknes atvēruma saglabāšanu, precīzu detaļu izlīdzināšanu un pieejamības pārbaudi pirms metināšanas sākuma. Daudzās darbnīcās tikai labāka sagatavošanās var novērst lielu daļu atkārtotu metināšanas kvalitātes problēmu.
Nepareizi metināšanas parametri
Nepareizi metināšanas parametri ir vēl viens būtisks metināšanas defektu cēlonis. Ja strāva, spriegums, padeves ātrums, loka garums, stieples padeves ātrums vai siltuma ievade ir ārpus pareizā diapazona, metināšanas vanna var kļūt nestabila un savienojums var neizveidoties pareizi.
Pārāk liels karstums var izraisīt iegriešanu, caurdegšanu, deformāciju un pārmērīgu stiegrojumu. Pārāk mazs karstums var izraisīt nepietiekamu kušanu, nepilnīgu iespiešanos un sliktu šuves formu. Liels pārvietošanās ātrums var atstāt savienojumu nepietiekami aizpildītu, savukārt mazs pārvietošanās ātrums var palielināt pārklāšanos vai pārkaršanu.
Parametru kontrole nav tikai pareiza iekārtas iestatīšana. Tā prasa arī iestatījumu saskaņošanu ar materiāla biezumu, savienojuma ģeometriju, pozīciju un metināšanas procesu. Stabilus rezultātus parasti iegūst, izmantojot procedūras kvalifikāciju, testēšanu un disciplinētu procesa kontroli, nevis minējumus.
Piesārņojums uz sagataves
Virsmas piesārņojums ir viens no galvenajiem porainības, sliktas kušanas un nestabilas metināšanas kvalitātes cēloņiem. Eļļa, tauki, krāsa, rūsa, mitrums, oksīda slāņi un netīrumi var ietekmēt loka darbību un novērst tīru kušanu starp metinājuma metālu un pamatmateriālu.
Piesārņojums ir īpaši kaitīgs procesos, kuros nepieciešamas tīras virsmas un stabila gāzes aizsardzība. Materiāli, piemēram, alumīnijs un nerūsējošais tērauds, ir īpaši jutīgi, jo oksīda slāņi un virsmas atlikumi var ātri ietekmēt metinājuma stabilitāti un izskatu.
Lai novērstu ar piesārņojumu saistītus defektus, parasti ir nepieciešama atbilstoša tīrīšana pirms metināšanas, materiālu uzglabāšana sausā veidā un mitruma vai eļļas iedarbības novēršana darba zonā. Daudzos gadījumos vienkārša tīrīšanas kļūme var radīt ievērojamas remonta vai noraidīšanas izmaksas.
Palīgmateriālu un ekranēšanas problēmas
Metināšanas defektus var izraisīt arī nepareizs pildmetāls, mitri elektrodi, slikts stieples stāvoklis vai nepareiza aizsarggāzes izvēle. Ja palīgmateriāli neatbilst materiālam vai procesam, metināšanas kvalitāte var pasliktināties pat tad, ja operators ievēro pareizo procedūru.
Mitrums elektrodos vai kušņos var palielināt ar ūdeņradi saistītu plaisāšanu risku. Slikta aizsarggāzes plūsma vai traucēta gāzes pārklājuma veidošanās var izraisīt porainību un oksidēšanos. Nepareizs pildvielas sastāvs var samazināt izturību, palielināt plaisāšanas jutību vai radīt nepieņemamas metalurģiskas uzvedības metināšanas zonā.
Lai novērstu šīs problēmas, ražotāji parasti kontrolē palīgmateriālu uzglabāšanu, pirms metināšanas pārbauda gāzes plūsmu un izvēlas pildmetālus saskaņā ar kvalificētām procedūrām. Palīgmateriālu pārvaldība bieži tiek uzskatīta par kvalitātes kontroles jautājumu, nevis tikai par materiālu apstrādes jautājumu.
Operatora un procedūru problēmas
Pat ja materiāli, aprīkojums un palīgmateriāli ir pareizi, metināšanas defektus joprojām var izraisīt nepareiza tehnika vai nekonsekventa procedūru izmantošana. Degļa leņķis, loka garums, metināšanas raksts, starpslāņu tīrīšana un metināšanas secība ietekmē galīgo metināšanas kvalitāti.
Operatora kļūdas bieži izraisa šļakatas, nepietiekamu iegriešanu, pārklāšanos, izdedžu ieslēgumus un neregulāru līstes formu. Atkārtotās ražošanā nekonsekventa operatoru izpilde var radīt arī nestabilus kvalitātes rezultātus, pat ja tiek izmantota viena un tā pati iekārta un materiāli.
Tāpēc kvalificētas metināšanas procedūras un metinātāju apmācība ir tik svarīgas. Kontrolēts process nav atkarīgs tikai no iekārtu iespējām. Tas ir atkarīgs arī no tā, vai metināšana katru reizi tiek veikta vienādi, ievērojot vienādus noteikumus.
Kā novērst metināšanas defektus?
Metināšanas defektu novēršana parasti ir efektīvāka un lētāka nekā to vēlāka labošana. Vairumā ražošanas vides profilakse sākas pirms metināšanas sākuma, veicot pienācīgu sagatavošanos, stabilus parametrus, tīrus materiālus un kontrolētu darbplūsmu. Tas prasa arī labu pielāgošanu, piemērotus palīgmateriālus, uzticamu aizsardzību un konsekventu metināšanas tehniku.
Izmantojiet pareizos metināšanas parametrus
Nepareiza strāva, spriegums, padeves ātrums, stieples padeves ātrums vai siltuma ievade var ātri radīt defektus, piemēram, nepietiekamu griezumu, caurdegšanu, nepilnīgu iespiešanos, pārklāšanos vai nekvalitatīvu lodītes formu. Stabila metināšanas kvalitāte ir ļoti atkarīga no tādu parametru izmantošanas, kas atbilst savienojumam un materiālam.
Pārāk liels karstums var deformēt detaļu vai pārāk izkausēt savienojumu, savukārt pārāk mazs karstums var nepilnīgi sapludināt metinājumu. Svarīgs ir arī ātrums: ja metināšanas gājiens ir pārāk liels, piepildīšana un iespiešanās var būt nepietiekama, ja tas ir pārāk lēns, var rasties pārkaršana un pārmērīga metināšanas uzkrāšanās.
Labākais veids, kā izvairīties no ar parametriem saistītiem defektiem, ir izmantot kvalificētas metināšanas procedūras, pārbaudītus iestatījumus un konsekventu iekārtas vadību. Parametru izvēlei vienmēr jāatbilst materiāla biezumam, savienojuma konstrukcijai, metināšanas pozīcijai un procesa veidam.
Izvēlieties piemērotus pildmateriālus un aizsarggāzi
Metināšanas kvalitāte ir atkarīga ne tikai no iekārtas, bet arī no pareizu palīgmateriālu izmantošanas. Neatbilstošs pildmetāls var samazināt izturību, palielināt plaisu jutību vai radīt nepiemērotas metalurģiskās īpašības, savukārt slikti aizsardzības apstākļi var izraisīt porainību un oksidēšanos.
Mitrums elektrodos, plaisā vai pildvielā var palielināt ar ūdeņradi saistītas plaisāšanas risku. Tajā pašā laikā slikta gāzes plūsma, gāzes noplūdes vai traucēts ekranēšanas pārklājums var novērst pienācīgu metināšanas aizsardzību un ļaut piesārņojumam ietekmēt izkausēto metālu.
Profilaktiski pasākumi parasti nozīmē pareizu palīgmateriālu uzglabāšanu, gāzes plūsmas pārbaudi pirms metināšanas un pildvielu un aizsargu kombināciju izvēli saskaņā ar apstiprināto procedūru. Daudzās rūpnīcās tas tiek uzskatīts par kvalitātes kontroles daļu, ne tikai par materiālu apstrādi.
Uzlabojiet fizisko sagatavotību un locītavu sagatavošanu
Laba piegulēšana un savienojuma sagatavošana ir ļoti svarīga, lai novērstu nepilnīgu iespiešanos, izdedžu ieslēgumus, kušanas trūkumu un caurdegšanu. Ja saknes atvērums, rievas leņķis, izlīdzinājums vai piekļuve ir nepareiza, metinājumu būs grūtāk kontrolēt un būs daudz lielāka defektu veidošanās iespējamība.
Tas ir īpaši svarīgi daudzslāņu metināšanā, sakņu metināšanā un biezākos savienojumos, kur metināšanas ģeometrija spēcīgi ietekmē iespiešanos un izdedžu noņemšanu. Pat prasmīgam metinātājam var būt grūtības izveidot labu metinājumu, ja pats savienojums ir slikti sagatavots.
Labāka salikšana nozīmē vairāk nekā tikai divu detaļu savienošanu. Tas nozīmē pareiza slīpuma dizaina izmantošanu, pareizu atstarpi, pareizu izlīdzināšanu un pietiekamu piekļuvi, lai izvēlētā metināšanas metode darbotos konsekventi.
Siltuma padeves un pārvietošanās ātruma kontrole
Siltuma padeve un metināšanas ātrums tieši ietekmē iespiešanos, metināšanas lodītes formu, deformāciju un plaisu jutīgumu. Ja siltuma padeve ir pārāk augsta, detaļa var deformēties vai izdegt. Ja tā ir pārāk zema, metinājums var neizdoties vai nepareizi iespieties.
Arī kustības ātrumam jāpaliek pareizajā diapazonā. Pārāk ātri metināts metinājums var radīt nepietiekamu aizpildījumu, sliktu iespiešanos vai nevienmērīgu kušanu. Pārāk lēni metināts metinājums var radīt pārklāšanos, pārmērīgu stiegrojumu vai nevajadzīgu siltuma uzkrāšanos apkārtējā materiālā.
Ražotāji parasti kontrolē šos riskus, izmantojot procedūru kvalifikāciju, metinātāju apmācību un procesa uzraudzību. Vienmērīga siltuma padeve ir viens no svarīgākajiem faktoriem, lai saglabātu metinājuma ģeometrijas un iekšējās kvalitātes stabilitāti atkārtotu ražošanas ciklu laikā.
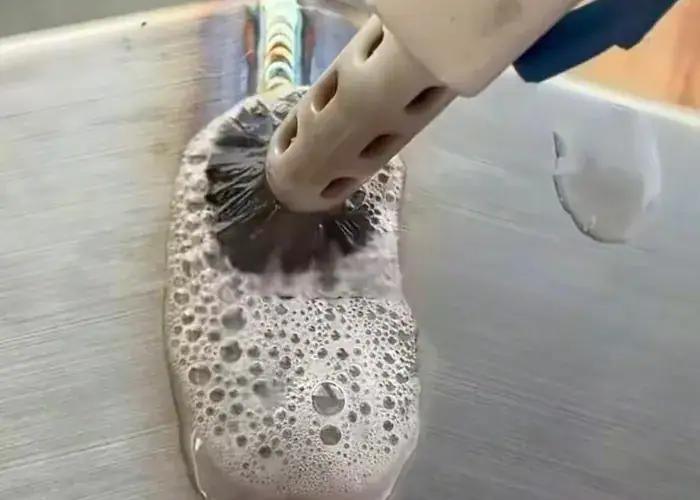
Pareizi notīriet savienojumu
Tīras savienojumu virsmas ir būtiskas, lai novērstu porainību, kušanas trūkumu un nestabilu loka uzvedību. Eļļa, rūsa, krāsa, valču plāva, mitrums un oksīda slāņi var traucēt kušanu un aizturēt gāzi metināšanas vannā, īpaši gāzes aizsargmetināšanas procesos.
Pareizas tīrīšanas metodes ir atkarīgas no materiāla un procesa, taču tās parasti ietver attaukošanu, tīrīšanu ar stiepļu birsti, slīpēšanu vai ķīmisko tīrīšanu, ja nepieciešams. Alumīnijam un nerūsējošajam tēraudam bieži nepieciešama īpaša uzmanība, jo virsmas piesārņojums un oksīda plēves var ātri ietekmēt metinājuma kvalitāti.
Laba tīrīšana jāveic pirms metināšanas sākuma, nevis pēc problēmas parādīšanās. Daudzos gadījumos labi iztīrīts savienojums ir viens no vienkāršākajiem un efektīvākajiem veidiem, kā novērst atkārtotus metināšanas defektus ražošanā.
Ievērojiet kvalificētas metināšanas procedūras
Viens no visuzticamākajiem veidiem, kā novērst metināšanas defektus, ir ievērot kvalificētu un atkārtojamu metināšanas procedūru. Metināšanas kvalitāte kļūst stabilāka, ja operatori izmanto apstiprinātus iestatījumus, noteiktas secības, pareizu starpslāņu tīrīšanu un procesam specifiskus apstrādes noteikumus.
Procedūru kontrole samazina atšķirības starp operatoriem, iekārtām un ražošanas partijām. Tā arī palīdz nodrošināt, ka viens un tas pats savienojums katru reizi tiek metināts vienādos apstākļos, kas ir ļoti svarīgi, lai izvairītos no neparedzamiem defektiem atkārtotā ražošanā.
Apmācība ir tikpat svarīga kā dokumentācija. Pat vislabākā metināšanas procedūra nenovērsīs defektus, ja tā netiks konsekventi ievērota ražošanas cehā. Spēcīga profilakse ir atkarīga gan no kvalificētām procedūrām, gan disciplinētas izpildes.
Kad parādās metinājuma defekts, remonts bieži vien palielina izmaksas, aizkavē ražošanu un var izraisīt turpmākus karstuma ciklus vai lokālu pavājināšanos. Tāpēc lielākā daļa uz kvalitāti orientēto ražotāju cenšas novērst metinājuma defektus to avotā, nevis paļaujas uz atkārtotu apstrādi pēc pārbaudes.
Kā noteikt metināšanas defektus?
Metināšanas defektu noteikšana ir būtiska, jo daudzus trūkumus nevar noteikt tikai pēc izskata. Virsmas defekti var būt redzami, taču iekšējām problēmām, piemēram, nesaplūšanai, izdedžu ieslēgumiem un nepilnīgai iespiešanai, bieži vien ir nepieciešams vairāk nekā tikai vienkārša vizuāla pārbaude. Praksē metinājuma pārbaude sākas ar vizuālu pārbaudi un pēc tam pāriet uz nesagraujošo testēšanu, ja nepieciešama padziļinātāka verifikācija.
Vizuālā pārbaude
Vizuālā pārbaude ir visizplatītākā metinājuma kvalitātes pārbaude un pirmais solis defektu noteikšanā. To izmanto, lai pārbaudītu metinājuma virsmu, vai tajā nav redzamu pārtraukumu, piemēram, plaisu, iegriezumu, pārklāšanās, caurdegšanas, šļakatu, nepilnīgas lodītes formas un citu virsmas nelīdzenumu.
Laba vizuālā pārbaude nesākas tikai pēc metināšanas pabeigšanas. ESAB norāda, ka efektīva vizuālā pārbaude sākas pirms metināšanas, tostarp tīrības, slīpuma stāvokļa, salikšanas, atstarpju, pieslēgmetinājumu un metināšanas šuvju sadalījuma pārbaudes procesa laikā.
Vizuālās pārbaudes galvenais ierobežojums ir tas, ka ar to nevar droši noteikt iekšējos defektus. Pat ja metinājuma virsma izskatās pieņemami, joprojām var būt tādi defekti kā kušanas trūkums, nepilnīga iespiešanās vai iekšējā porainība, un tiem ir nepieciešama papildu pārbaude.
Ultraskaņas pārbaude
Ultraskaņas testēšanā tiek izmantoti augstfrekvences skaņas viļņi, lai pārbaudītu metinājuma iekšējo struktūru. To plaši izmanto nesagraujošajā testēšanā, jo tā var palīdzēt noteikt iekšējos pārtraukumus, nesagriežot vai neiznīcinot metināto detaļu.
UT ir īpaši noderīga iekšējo defektu, piemēram, plaisu, kušanas trūkuma, izdedžu ieslēgumu un nepilnīgas iespiešanās, atrašanai. To bieži dod priekšroku strukturālos vai ar spiedienu saistītos darbos, kur ir svarīga iekšējā veselība un tieša vizuāla apstiprināšana nav iespējama.
Tās efektivitāte ir atkarīga no pareizas tehnikas, piemērota aprīkojuma un pieredzējušas interpretācijas. Reālā ražošanā ultraskaņas testēšana parasti tiek izvēlēta, ja metinājuma integritāte ir jāpārbauda, nebojājot detaļu.
Radiogrāfiskā pārbaude
Radiogrāfiskajā pārbaudē tiek izmantoti rentgena vai gamma stari, lai izveidotu metinājuma iekšējās struktūras attēlu. Šī metode ļauj inspektoriem novērtēt slēptās nepilnības, laižot starojumu caur metinājumu uz plēvi vai citu attēlveidošanas vidi.
RT parasti izmanto, lai identificētu iekšējos defektus, piemēram, porainību, plaisas, nepilnīgu iespiešanos un izdedžu ieslēgumus. Tā kā tā rada ierakstāmu attēlu, tā ir īpaši noderīga, ja ir jādokumentē un jāpārskata iekšējais metinājuma stāvoklis.
Salīdzinot ar vizuālo pārbaudi, radiogrāfiskā pārbaude nodrošina daudz labāku metinājuma iekšējās virsmas redzamību. Tomēr tai ir nepieciešams specializēts aprīkojums, kontrolētas procedūras un kvalificēta interpretācija, tāpēc to parasti izmanto, ja defektu risks vai normatīvo aktu prasības attaisno papildu izmaksas.
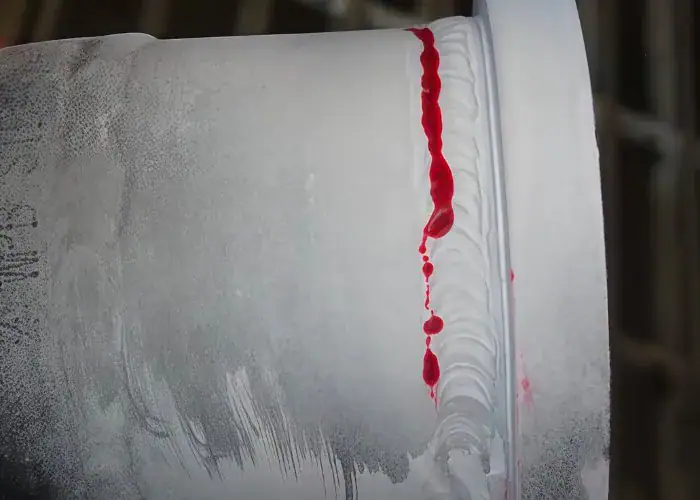
Krāsvielu iespiešanās testēšana
Krāsvielu penetrācijas testēšana tiek izmantota, lai atklātu virsmas bojājumus, uzklājot krāsvielu šķidrumu metinājuma virsmai. Šķidrums iekļūst mazās atverēs, un pēc tam, kad liekais krāsviela ir noņemta, attīstītājs palīdz padarīt šīs atveres inspektoram redzamas.
Šī metode ir noderīga, lai atklātu smalkas virsmas plaisas un citus atvērtus virsmas pārtraukumus, kurus var būt grūti saskatīt tikai ar neapbruņotu aci. To bieži izmanto kā papildinājumu vizuālajai pārbaudei, ja ir jāuzlabo virsmas defektu jutība.
Tās ierobežojums ir tāds, ka tā darbojas tikai ar defektiem, kas atveras virspusē. Tā nevar atklāt iekšējos defektus, kas paslēpti zem izskatīga ārējā slāņa, tāpēc to bieži izmanto kopā ar citām pārbaudes metodēm, ja nepieciešama plašāka defektu noteikšana.
Magnētisko daļiņu pārbaude
Magnētisko daļiņu pārbaude ir vēl viena virsmas un tuvu virsmai esošas pārbaudes metode, ko izmanto feromagnētiskiem materiāliem. Pārbaudes laikā metinājuma vieta tiek magnetizēta, un magnētiskās daļiņas pulcējas vietās, kur virsmas tuvumā ir pārtraukumi.
MT ir efektīva plaisu un līdzīgu defektu noteikšanai, kas atrodas uz virsmas vai tieši zem tās. Metināšanas pārbaudē to bieži izvēlas, ja tērauda metinājumiem ir nepieciešams ātri noteikt virsmas plaisas vai seklus zemvirsmas pārtraukumus.
Tāpat kā penetranttestēšana, magnētisko daļiņu testēšana nav paredzēta dziļu iekšējo defektu noteikšanai. Tās vērtība slēpjas plaisu defektu ātrā atrašanā uz piemērotiem magnētiskiem materiāliem, īpaši, ja tikai vizuāla pārbaude var nepamanīt nelielas pazīmes.
Dažādiem metināšanas defektu veidiem ir nepieciešamas dažādas pārbaudes metodes. Vizuālā pārbaude ir vērsta uz virsmas defektiem, piemēram, iegriezumiem, pārklāšanos, šļakatām un caurdegšanu, savukārt UT un RT ir piemērotākas iekšējiem defektiem, piemēram, porainībai, izdedžu ieslēgumiem, kušanas trūkumam un nepilnīgai iespiešanai.
Nepareizas pārbaudes metodes izvēle var ļaut nepamanīt nopietnus defektus. Metinājuma šuve var izturēt vizuālo pārbaudi, bet tomēr neizturēt ekspluatāciju, ja kritiskā pielietojumā nekad nav pārbaudīti iekšējie defekti. Tāpēc pārbaudes plānošanai ir jāatbilst defektu riskam un metinātās detaļas funkcijai.
Biežāk uzdotie jautājumi
Kad metināšanas defekts jāuzskata par noraidāmu?
Metināšanas defekts jāuzskata par noraidāmu, ja tas pārsniedz pieļaujamo pielaidi un ietekmē metināšanas stiprību, blīvējuma veiktspēju, noguruma izturību vai paredzēto detaļas ekspluatācijas funkciju. Faktiskajā ražošanā pieņemamība ir atkarīga no defekta veida, izmēra, atrašanās vietas un metinātajai detaļai piemērotā kvalitātes standarta.
Kuriem metināšanas defektiem parasti nepieciešama NDT pārbaude, nevis tikai vizuāla pārbaude?
Metinājuma defektiem, kas paslēpti metinājuma iekšpusē, parasti nepieciešama nesagraujošā pārbaude, nevis tikai vizuāla pārbaude. Biežākie piemēri ir kušanas trūkums, nepilnīga iespiešanās, izdedžu ieslēgumi, iekšējā porainība un dažas iekšējas plaisas, jo šie defekti var palikt neatklāti pat tad, ja metinājuma virsma izskatās normāla.
Vai visus metināšanas defektus var salabot, vai arī dažas šuves ir jāpārtaisa?
Ne visi metināšanas defekti jālabo vienādi. Nelielas virsmas problēmas var novērst, taču nopietni defekti, piemēram, lielas plaisas, dziļi kušanas trūkumi vai atkārtoti iekšēji defekti, var padarīt remontu riskantu vai neekonomisku. Kritiskos gadījumos noraidīšana un atkārtota ražošana var būt drošāka un uzticamāka iespēja.
Kāpēc viens un tas pats metināšanas defekts var atkārtoties pat pēc remonta?
Viens un tas pats metināšanas defekts bieži atgriežas, ja nav novērsts pamatcēlonis. Ja slikta savienojuma sagatavošana, nestabili parametri, piesārņojums, nepareizi palīgmateriāli vai nekonsekventa metināšanas tehnika nemainās, remonts novērš tikai redzamo rezultātu, nevis problēmas avotu. Tāpēc pamatcēloņa kontrole ir svarīgāka nekā tikai remonts.
Secinājumi
Metināšanas defekti var samazināt metināto detaļu savienojuma izturību, izskatu, blīvējuma veiktspēju un ilgtermiņa uzticamību. Izpratne par galvenajiem metināšanas defektu veidiem, to cēloņiem, novēršanas metodēm un noteikšanas paņēmieniem palīdz ražotājiem uzlabot metinājuma kvalitāti un samazināt ražošanas risku.
Uzņēmumā TiRapid mēs piedāvājam precīzu CNC apstrādi un ražošanas pakalpojumus pielāgotām metāla detaļām, metinātiem mezgliem un rūpnieciskiem komponentiem tādām nozarēm kā autobūve, robotika un rūpnieciskās iekārtas.
















