
CNC apstrāde pret iesmidzināšanas formēšanu salīdzina divus principiāli atšķirīgus detaļu ražošanas veidus. CNC apstrāde noņem materiālu no cieta materiāla ar datorvadāmiem griezējinstrumentiem, savukārt iesmidzināšanas formēšana izkausē plastmasu un iespiež to veidnes dobumā. CNC apstrāde parasti ir labāka prototipiem, neliela apjoma ražošanai, stingrām pielaidēm, ātrām konstrukcijas izmaiņām un plašai materiālu izvēlei, iesmidzināšanas formēšana kļūst pievilcīgāka, ja pabeigts plastmasas dizains ir jāražo lielos daudzumos par zemām vienības izmaksām.
Šajā rokasgrāmatā ir izskaidrota CNC apstrāde un iesmidzināšanas formēšana no prototipa līdz ražošanas procesam un parādīts, kad ir lietderīgi turpināt apstrādi vai ieguldīt veidnē.
Kas ir CNC apstrāde?
CNC apstrāde ir subtraktīvs ražošanas process, kurā tiek izmantoti datorvadāmi griezējinstrumenti, lai noņemtu materiālu no cietas sagataves, līdz tiek iegūta nepieciešamā ģeometrija. Ar to var apstrādāt metālus, inženiertehniskās plastmasas, kompozītmateriālus un citus apstrādājamus materiālus, neprasot īpašu ražošanas veidni.
Process parasti sākas ar CAD modeli, kam seko CAM programmēšana, darba stiprinājuma iestatīšana, griezējinstrumentu izvēle, apstrāde, atgratņu noņemšana, pārbaude un jebkura nepieciešamā virsmas apdare. CNC apstrādes piemēri ietver korpusus, vārpstas, kronšteinus, armatūru, kolektorus, medicīnas komponentus, kosmosa detaļas, prototipus un precīzijas plastmasas komponentus.
Tas izskaidro, kas ir CNC apstrādes process praktiskā ražošanas izteiksmē: materiāls tiek fiziski noņemts, izmantojot kontrolētas instrumentu trajektorijas, nevis pārveidots veidnes iekšpusē.
Kā darbojas CNC apstrāde?
CNC apstrāde darbojas, pārveidojot digitālo detaļas dizainu programmētās griešanas kustībās, kas kontrolē mašīnas asis, vārpstas ātrumu, padeves ātrumu, griezējinstrumentus un instrumentu trajektorijas.
CNC frēzēšana parasti tiek izmantota kabatu, rievu, caurumu, plakanu virsmu un sarežģītas 3D ģeometrijas veidošanai. CNC virpošana rada vārpstas, gredzenus, bukses, vītnes un cilindriskas detaļas. Piecu asu CNC apstrāde var sasniegt vairākas orientācijas ar mazāk iestatījumiem, ja detaļai ir leņķiskas virsmas vai sarežģītas kontūrētas virsmas.
Tā kā nav īpašas veidnes, pārskatītu CAD modeli bieži var ieviest, modificējot apstrādes programmu, instrumentu ceļu vai stiprinājumu, nevis ražojot pilnīgi jaunus instrumentus.
CNC apstrādes galvenās priekšrocības
CNC apstrāde piedāvā savas lielākās priekšrocības precizitātē, zemās instrumentu investīcijās, materiālu elastībā un ātrā dizaina iterācijā.
Galvenās priekšrocības ietver:
- Nav nepieciešama īpaša iesmidzināšanas veidne
- Piemērots prototipiem un neliela apjoma ražošanai
- Gan metālus, gan plastmasas var apstrādāt
- Dizaina labojumus var ieviest relatīvi ātri
- Ir sasniedzamas stingras pielaides
- Lieliska izmēru kontrole
- Laba virsmas apdare pēc apstrādes
- Piemērots augsti inženiertehniskiem materiāliem
- Ražošana var sākties, negaidot veidnes izgatavošanu
Xometry norāda tipiskas CNC iespējas aptuveni ±0.001 collas piemērotām detaļām, lai gan faktiski sasniedzamā pielaide ir atkarīga no ģeometrijas, materiāla, elementu izmēra, mašīnas iespējām, pārbaudes metodes un zīmēšanas prasībām.
CNC apstrādes galvenie ierobežojumi
CNC apstrāde kļūst mazāk ekonomiska, ja ir jāražo ļoti liels daudzums identisku detaļu, jo katra detaļa joprojām patērē mašīnas laiku.
Materiāla noņemšana rada arī skaidas un atgriezumus, un sarežģītu detaļu izgatavošanai var būt nepieciešami vairāki instrumenti, iestatījumi vai piecu asu apstrāde. Griešanas instrumentu nodilums, iekārtas noslodze, operatora laiks, pārbaude un izejvielu daudzums joprojām ir daļa no vienības izmaksām.
Tūkstošiem vai desmitiem tūkstošu identisku plastmasas detaļu ar iesmidzināšanas formēšanu galu galā var panākt daudz ātrāku cikla laiku un zemākas vienības izmaksas pēc tam, kad investīcijas veidnē ir absorbētas.
Kas ir iesmidzināšana?
Iesmidzināšanas formēšana ir ražošanas process, kurā polimēru materiāls tiek izkausēts un zem spiediena iesmidzināts precīzā veidnes dobumā, kur materiāls atdziest un sacietē vajadzīgajā formā. Tas ir visvērtīgākais atkārtotai liela daudzuma plastmasas detaļu ražošanai pēc veidnes pabeigšanas.
Iesmidzināšanas formēšanas sistēma parasti ietver iesmidzināšanas bloku, skavas sistēmu un veidni. Plastmasas granulas tiek izkausētas, iespiestas veidnē, turētas zem spiediena, atdzesētas un pēc tam izmestas.
Atšķirībā no CNC apstrādes, veidnē ir gatavās detaļas negatīvā ģeometrija. Tas rada ievērojamas sākotnējās instrumentu izmaksas, taču viena un tā pati veidne var saražot lielu skaitu atkārtotu detaļu.
Kā darbojas iesmidzināšanas formēšana?
Iesmidzināšanas formēšana darbojas, karsējot termoplastiskās granulas, līdz tās plūst, ievadot izkausēto polimēru slēgtā veidnē, atdzesējot detaļu, atverot instrumentu un izmetot gatavo komponentu.
Tipisks cikls ietver:
- Pelējuma aizvēršana
- Plastmasas iesmidzināšana
- Iepakošana un uzglabāšana
- Dzesēšana
- Pelējuma atvēršana
- Detaļu izmešana
- Cikla atkārtošana
Kad ir pieejama stabila veidne un formēšanas process, cikli var ātri atkārtoties, un daudzdobumu veidnes var ražot vairākas detaļas vienlaikus. Tāpēc iesmidzināšanas formēšana ir ļoti efektīva masveida ražošanā.
Iesmidzināšanas formēšanas galvenās priekšrocības
Iesmidzināšanas formēšana piedāvā savas spēcīgākās priekšrocības liela apjoma izlaidē, atkārtojamībā, zemās vienības izmaksās mērogā un efektīvā formējamas plastmasas ģeometrijas ražošanā.
Kad veidne ir validēta, simtiem, tūkstošiem vai daudz lielāku daudzumu var saražot, neapstrādājot katru detaļu atsevišķi. Vairāku dobumu instrumenti vēl vairāk palielina ražošanas apjomu vienā ciklā.
Vēl viena priekšrocība ir materiālu izmantošana. Skrējējus un apstrādes atkritumus dažreiz var atkārtoti izmantot atkarībā no polimēra, kvalitātes prasībām un procesa ierobežojumiem, savukārt CNC dabiski noņem daļu no sākotnējā materiāla skaidu veidā.
Galvenie iesmidzināšanas formēšanas ierobežojumi
Iesmidzināšanas formēšanai ir augstas sākotnējās instrumentu izmaksas, ilgāks pirmsražošanas laiks un mazāka elastība pēc veidnes ģeometrijas pabeigšanas.
Dizaina izmaiņas, kas ietver sienas, ribas, caurumus, iegriezumus, atdalīšanas līnijas, vārtus vai kopējo ģeometriju, var prasīt veidnes modifikāciju vai nomaiņu. Sarežģīta daudzdobumu instrumentu izgatavošana var maksāt no tūkstošiem līdz daudz vairāk atkarībā no izmēra, instrumentu materiāla, sarežģītības, automatizācijas un ražošanas prasībām.
Veidotajām detaļām jāņem vērā arī saraušanās, deformācija, caurule, vārstu atrašanās vieta, dzesēšanas uzvedība, sienas biezums, metināšanas līnijas un izmetēja konstrukcija. Šie faktori var padarīt iesmidzināšanas formēšanu mazāk ērtu agrīnā produkta izstrādes posmā.
CNC apstrāde pret iesmidzināšanas formēšanu: galvenās atšķirības īsumā
Galvenā atšķirība starp CNC apstrādi un iesmidzināšanas formēšanu ir tā, ka CNC apstrāde piedāvā mazāku instrumentu patēriņu un lielāku ražošanas elastību, savukārt iesmidzināšanas formēšana piedāvā daudz ātrāku un lētāku atkārtotu ražošanu pēc veidnes pabeigšanas. CNC parasti uzvar prototipu un mazapjoma ražošanas posmos, bet formēšana parasti uzvar, kad apjoms kļūst pietiekami liels, lai attaisnotu instrumentu izmantošanu.
| salīdzinājums | CNC apstrāde | Iesmidzināšana |
| Process | Atņemošs | Cilnis |
| Īpaša veidne | Nē | Jā |
| Sākotnējās instrumentu izmaksas | Zems | augsts |
| Mazapjoma ekonomika | lielisks | Parasti slikts |
| Lielapjoma ekonomika | ierobežots | lielisks |
| Prototipa izgatavošanas laiks | īss | Garāks |
| Cikla laiks katrai detaļai | Minūtes līdz stundām | Bieži vien sekundes līdz minūtēm |
| Tipiska precizitātes spēja | Augstāka | Labi, bet saraušanās ietekmē izmērus |
| Materiālu izvēle | Metāli, plastmasas, kompozītmateriāli | Galvenokārt formējami polimēri |
| Dizaina izmaiņas | Salīdzinoši viegli | Var būt nepieciešama instrumentu modifikācija |
| Virsmas apdare | Kontrolēts ar griešanas procesu | Lielākoties kontrolē pelējuma virsma |
| Materiālie atkritumi | Vairāk skaidu/lūžņu | Parasti zemāka par katru gatavo detaļu |
| Ražošanas konsekvence | augsts | Ārkārtīgi augsts pēc procesa validācijas |
| Labākais lietojums | Prototips/mazs apjoms/precizitāte | Lielapjoma atkārtotas plastmasas detaļas |
Xometry sniedz reprezentatīvas pielaides aptuveni ±0.001 collas CNC apstrādei un aptuveni ±0.005 collas plastmasas iesmidzināšanas formēšanai, vienlaikus uzsverot, ka faktiskā iespēja ir atkarīga no konkrētā dizaina un procesa.
CNC apstrādes un iesmidzināšanas formēšanas izmaksas
CNC apstrādei parasti ir zemākas sākotnējās izmaksas, savukārt iesmidzināšanas formēšanai parasti ir zemākas vienības izmaksas pie pietiekami liela ražošanas apjoma. Rentabilitātes slieksnis ir atkarīgs no veidnes cenas, CNC cikla laika, materiāla, dobumiem, gada pieprasījuma, pārbaudes, sekundārajām darbībām un paredzamā produkta kalpošanas laika.
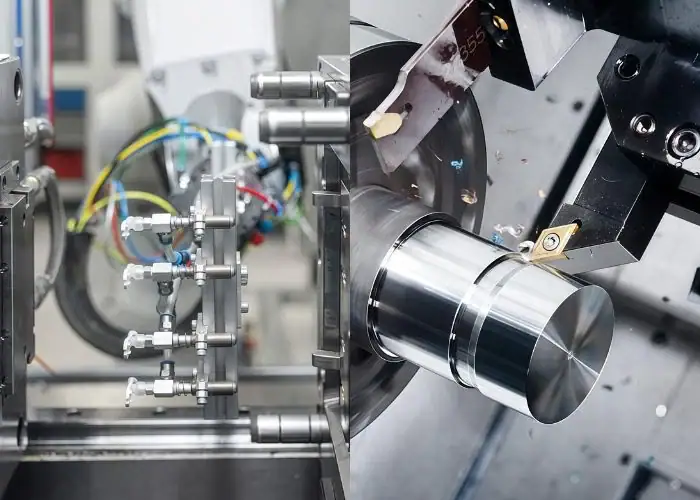
Noderīgs izmaksu modelis nav vienkārši "CNC ir dārga" vai "lējuma ražošana ir lēta". Pareizais salīdzinājums ir:
Kopējās CNC izmaksas = Programmēšana + Iestatīšana + Materiāls + Apstrāde + Apdare + Pārbaude
pret:
Kopējās iesmidzināšanas formēšanas izmaksas = Veidnes izstrāde + Validācija + Materiāls + Formēšanas cikli + Apdare + Pārbaude
Sākotnējās instrumentu izmaksas
CNC apstrādei ir daudz zemākas speciālo instrumentu izmaksas, jo ražošanā parasti tiek izmantoti standarta griezējinstrumenti un atkārtoti lietojami stiprinājumi, nevis pilnīga, konkrētam produktam paredzēta veidne.
Iesmidzināšanas formēšanai pirms ražošanas uzsākšanas ir nepieciešama veidnes apstrāde. Atkarībā no detaļas tas var ietvert CNC frēzēšanas pakalpojumus , EDM, elektrodu apstrādi, slīpēšanu, pulēšanu, ieliktņus, dzesēšanas kanālus, slīdņus, pacēlājus, izmetējus un veidnes uzstādīšanu.
Tieši šīs investīcijas veidnēs ir iemesls, kāpēc CNC ir pievilcīga, ja dizains joprojām mainās vai ir nepieciešams tikai neliels daudzums.
Vienības cena
Iesmidzināšanas formēšana parasti nodrošina zemākas vienības izmaksas, kad ražošanas apjoms ir pietiekami liels, jo katrs formēšanas cikls var ļoti ātri saražot vienu vai vairākas detaļas.
CNC apstrādes vienības izmaksas joprojām ir saistītas ar iekārtas laiku. Pat pēc programmēšanas un iestatīšanas izmaksu sadalīšanas pa partiju, katra detaļa joprojām aizņem vārpstas laiku un patērē griezējinstrumenta kalpošanas laiku.
Tas nozīmē, ka iesmidzināšanas formēšana galu galā var dominēt liela apjoma ekonomikā, pat ja sākotnējās investīcijas ir daudz lielākas.
Izmaksas pie zema, vidēja un liela ražošanas apjoma
CNC apstrāde parasti nodrošina labāku ekonomiskumu pie maza apjoma, savukārt iesmidzināšanas formēšana kļūst pakāpeniski spēcīgāka, palielinoties apjomam.
| Ražošanas posms | Parasti labāka izvēle | Galvenais iemesls |
| 1–10 prototipi | CNC apstrāde | Nav ražošanas veidnes |
| Desmitiem līdz simtiem | Bieži vien CNC apstrāde | Zemas instrumentu izmaksas |
| No simtiem līdz dažiem tūkstošiem | Atkarīgs no projekta | Nepieciešama rentabilitātes analīze |
| Tūkstošiem līdz desmitiem tūkstošu+ | Bieži vien iesmidzināšanas formēšana | Instrumentu amortizācija pāri apjomam |
Šie diapazoni ir tikai lēmumu pieņemšanas vadlīnijas, nevis fiksēti noteikumi. Vienkārša liešanas detaļa var attaisnot agrāku instrumentu izgatavošanu, savukārt sarežģītai veidnei, kas maksā desmitiem tūkstošu dolāru, var būt nepieciešams daudz lielāks kalpošanas laiks, pirms liešana kļūst ekonomiska.
Kad iesmidzināšanas formēšana kļūst rentablāka
Iesmidzināšanas formēšana kļūst rentablāka, ja ietaupījumi vienības ražošanas izmaksās pārsniedz ieguldījumus veidnē, salīdzinot ar paredzamo daudzumu.
Piemēram, ja CNC apstrāde izmaksā 30 USD par detaļu, formēšana pēc instrumentu apstrādes izmaksā 3 USD par detaļu un veidne maksā 27 000 USD, vienkāršotais rentabilitātes slieksnis būtu aptuveni 1,000 detaļu:
(27 000 – (30 – 3 ASV dolāri)) ≈ 1,000 daļas.
Reālos piedāvājumos jāiekļauj arī pārbaude, veidņu apkope, iepakojums, metāllūžņi, konstrukcijas izmaiņas, sekundārās darbības un finansēšanas risks.
CNC apstrāde pret iesmidzināšanas formēšanas ātrumu
CNC apstrāde parasti ir ātrāka pirmo funkcionālo detaļu iegūšanai, savukārt iesmidzināšanas formēšana ir ievērojami ātrāka atkārtotai ražošanai pēc tam, kad veidne ir gatava.
Šī atšķirība ir svarīga, jo “ātrums” var nozīmēt gan pirmās detaļas sagatavošanas laiku, gan cikla laiku masveida ražošanas laikā.
Prototipa sagatavošanas laiks
CNC apstrāde parasti nodrošina ātrāku prototipa izgatavošanas procesu, jo CAD dati var tikt tieši pārvietoti uz programmēšanu, iestatīšanu, apstrādi un pārbaudi, negaidot ražošanas veidņu izgatavošanu.
Tas padara CNC piemērotu konstrukcijas validācijai, montāžas testēšanai, funkcionāliem prototipiem, medicīniskās izstrādes detaļām, kosmosa komponentiem, armatūrai un mazapjoma inženiertehniskajiem paraugiem.
Agrīnās stadijas produktiem vairāk nekā nedēļu ilga instrumentu izgatavošanas laika ietaupīšana var būt vērtīgāka nekā zemākās iespējamās vienības cenas sasniegšana.
Ražošanas cikla laiks
Iesmidzināšanas formēšanai ir daudz īsāki ražošanas cikli, kad instrumenti ir pabeigti.
Formēšanas mašīna var izgatavot gatavas detaļas sekundēs vai minūtēs atkarībā no izmēra, sienas biezuma, polimēra, dzesēšanas laika un veidnes konfigurācijas. Veidnes ar vairākām dobumiem var vēl vairāk palielināt ražošanas apjomu.
CNC detaļu izgatavošanai bieži nepieciešamas minūtes vai stundas, jo katra griešanas funkcija ir jāapstrādā.
Instrumentu izgatavošanai nepieciešamais laiks
Iesmidzināšanas formēšanai ir nepieciešams ievērojami vairāk instrumentu sagatavošanas, jo pati veidne ir sarežģīts precīzas ražošanas projekts.
Veidņu apstrāde var ietvert dobumu un serdeņu CNC frēzēšanu, EDM, dzesēšanas kanālu urbšanu, precīzu montāžu, pulēšanu, teksturēšanu un izmēģinājuma formēšanu.
CNC ražošana novērš lielāko daļu šī produktam specifiskā instrumentu sagatavošanas posma, tādējādi atvieglojot ražošanas ātru uzsākšanu.
Ātrums no dizaina izmaiņām līdz gatavai detaļai
CNC apstrāde ir ātrāka, mainot dizainu, jo CAD modeli, CAM programmu, griešanas stratēģiju vai stiprinājumu bieži vien var atjaunināt, nepārveidojot visu veidni.
Iesmidzināšanas formēšanas pārskatīšanai var būt nepieciešama metināšana, ievietošana, atkārtota apstrāde, EDM, veidņu pielāgošana, pulēšana vai pat jauns instruments.
Šī iemesla dēļ CNC apstrāde samazina risku, pirms dizains ir pilnībā sasaldēts.
CNC apstrādes un iesmidzināšanas formēšanas ražošanas apjoms
CNC apstrāde parasti ir labāka prototipiem un neliela apjoma ražošanai, savukārt iesmidzināšanas formēšana ir labāka liela apjoma atkārtotai ražošanai. Vidēja apjoma projektiem ir nepieciešama izmaksu un dzīves cikla analīze, jo abi procesi var būt ekonomiski izdevīgi.
Prototipi un mazapjoma ražošana
CNC apstrāde parasti ir labāks risinājums prototipiem un nelielām partijām, jo veidņu izmaksas nav jāatgūst.
Tas ir noderīgi arī tad, ja klientiem ir nepieciešama ražošanas procesam līdzīga materiāla uzvedība. No PEEK, Delrin, neilona, ABS, PC, alumīnija vai nerūsējošā tērauda izgatavots prototips var nodrošināt reālistiskāku mehānisko testēšanu nekā zemas precizitātes prototipa process.
Dizaina izmaiņas joprojām ir vieglāk veikt, jo detaļu var pārprogrammēt, nevis pārveidot.
Vidēja apjoma ražošana
Vidēja apjoma ražošanai ir nepieciešama rentabilitātes analīze, nevis automātiska procesa izvēle.
CNC var palikt ekonomiska, ja detaļa ir dārga, ļoti precīza, bieži pārskatīta, ražota periodiski vai tai nepieciešami materiāli, kas nav piemēroti iesmidzināšanas formēšanai.
Iesmidzināšanas formēšana var kļūt pievilcīga agrāk, ja ģeometrija ir vienkārša, veidnes izmaksas ir mērenas, gada pieprasījums ir stabils un vienības izmaksu samazinājums ir ievērojams.
Liela apjoma ražošana
Iesmidzināšanas formēšana parasti ir labākā izvēle liela apjoma plastmasas detaļām ar stabilu dizainu.
Veidne var atkārtot vienu un to pašu ģeometriju daudzos ciklos, un daudzdobumu instrumenti katrā izstrādē var izgatavot vairākas detaļas. Xometry norāda, ka iesmidzināšanas veidnes var būt gan ar vienu dobu, gan ar instrumentiem, kas satur daudz dobumu, nodrošinot daudz lielāku mašīnstundu ražību nekā secīga CNC apstrāde.
Piemēri ir patēriņa preces, medicīniskās vienreizējās lietošanas preces, elektroniskie korpusi, automobiļu skavas, vāciņi, savienotāji, iepakojums un atkārtotas plastmasas detaļas.
CNC apstrādes un iesmidzināšanas formēšanas pielaides un precizitāte
CNC apstrāde parasti nodrošina stingrāku pielaides iespēju un tiešāku izmēru kontroli nekā iesmidzināšanas formēšana, savukārt formēšana nodrošina izcilu atkārtojamību, kad ir stabilizēta saraušanās, dzesēšana, veidnes konstrukcija un procesa apstākļi.
CNC apstrādes tolerances spēja
CNC apstrāde var ievērot stingras pielaides, jo izmērus tieši rada kontrolēta mašīnas kustība un griezējinstrumentu trajektorijas.
Xometry sniedz ±0.001 collu kā reprezentatīvu CNC jaudu piemērotiem lietojumiem. Šādas pielaides nevajadzētu automātiski piemērot katrai funkcijai, jo dziļāki caurumi, plānas sienas, ļoti lielas detaļas, sarežģīti materiāli un sarežģītas konfigurācijas var palielināt ražošanas grūtības un izmaksas.
Precīzai plānošanai jāidentificē tikai tās funkcijas, kurām patiešām nepieciešama stingra pielaide.
Iesmidzināšanas formēšanas izmēru variācijas
Iesmidzināšanas formēšanas izmērus ietekmē gan veidnes ģeometrija, gan polimēra uzvedība pildīšanas un dzesēšanas laikā.
Xometry norāda aptuveni ±0.005 collas kā reprezentatīvu formēšanas pielaidi, taču faktisko vērtību ietekmē polimēra tips, sienas biezums, detaļas izmērs, vārtu atrašanās vieta, veidnes temperatūra, dzesēšana un saraušanās.
Augsti kontrolēta iesmidzināšanas formēšana joprojām var radīt precīzas detaļas, taču izmēru inženierijā jāņem vērā formētā materiāla uzvedība.
Saraušanās, deformācija un instrumentu nodilums
Saraušanās un deformācija rodas tāpēc, ka formētie polimēri atdziestot saraujas un var atdzist nevienmērīgi dažādos sienu biezumos.
Ģeometrija, ribas, izciļņi, vārtu pozīcija, materiāla orientācija, šķiedru stiegrojums, dzesēšanas kanāli un veidnes temperatūra var ietekmēt galīgos izmērus.
Veidnes nodilums var pakāpeniski ietekmēt arī ražošanas kvalitāti, tāpēc instrumentu apkope un procesa uzraudzība ir svarīga ilgstošos ražošanas ciklos.
Kurš process ir labāks stingrām pielaidēm?
CNC apstrāde parasti ir labāka, ja atsevišķām iezīmēm ir nepieciešamas ļoti stingras pielaides vai precīzas attiecības starp caurumiem, virsmām, urbumiem un atskaites punktiem.
Iesmidzināšanas formēšana ir labāka, ja ļoti lieliem daudzumiem ir nepieciešama vienmērīga formētā ģeometrija praktiskā pielaides diapazonā.
Dažas liela apjoma detaļas izmanto abus procesus: iesmidzināšanas formēšana rada gandrīz neto detaļu, un CNC apstrāde apstrādā kritiskos caurumus, blīvēšanas virsmas, gultņu atrašanās vietas vai precīzas saskarnes.
Materiāli CNC apstrādei pret iesmidzināšanas formēšanu
CNC apstrāde piedāvā plašāku materiālu klāstu, jo tā var apstrādāt metālus, plastmasu un daudzus kompozītmateriālus, savukārt iesmidzināšanas formēšanā galvenokārt tiek izmantoti formējami polimēri un speciāli izstrādāti formēšanas maisījumi.
Plastmasas, kas piemērotas abiem procesiem
Vairākas inženiertehniskās plastmasas ir pieejamas gan apstrādājamā materiālā, gan formēšanas veidā.
Piemēri ietver:
- ABS
- Neilons
- POM/acetāls
- PEEK
- polikarbonāts
- Polipropilēna
- polietilēna
- PPS
- PEI
Tomēr viena un tā pati polimēru saime var darboties atšķirīgi atkarībā no kvalitātes, pildvielas, molekulārās struktūras, izejvielu ražošanas metodes un formēšanas apstākļiem.
Materiāli, kas labāk piemēroti CNC apstrādei
CNC apstrāde ir labāka, ja projektam nepieciešami metāli vai stingri augstas veiktspējas materiāli.
Parastie CNC materiāli ir alumīnijs, nerūsējošais tērauds, titāns, misiņš, varš, instrumentu tērauds, PEEK, Delrin, PTFE un inženiertehniskās plastmasas plāksnes vai stieņi.
Šī plašā izvēle ir svarīga kosmosa, medicīnas, rūpniecības iekārtu, robotikas un augstas veiktspējas prototipu ražošanai.
Materiāli, kas labāk piemēroti iesmidzināšanas formēšanai
Iesmidzināšanas formēšana ir labāka termoplastiskiem materiāliem, kas jāražo kā atkārtotas sarežģītas detaļas, īpaši elastīgiem vai plānsienu polimēriem, kurus var būt grūti efektīvi apstrādāt.
Iesmidzināšanas formēšanas procesā ražošanas sveķos var iekļaut arī stikla šķiedras, minerālu pildvielas, krāsvielas, liesmu slāpējošas piedevas un citus preparātus.
Ļoti mīksti elastomēru materiāli parasti ir praktiskāki formēšanai nekā CNC mašīnām.
Kā materiālu izvēle ietekmē izmaksas un veiktspēju
Materiālu izvēle ietekmē gan ražošanas izmaksas, gan gala rezultātu, jo katrā procesā materiāls tiek izmantots atšķirīgi.
CNC izmaksas spēcīgi ietekmē izejvielu cena, skaidu atkritumi, griešanas ātrums, instrumentu nodilums un materiāla apstrādājamība. Iesmidzināšanas formēšanas izmaksas ietekmē sveķu cena, žūšana, kausēšanas temperatūra, saraušanās, cikla laiks, veidnes nodilums un brāķi.
Tāpēc pareizai salīdzināšanai jāizmanto viens un tas pats funkcionālās veiktspējas mērķis, nevis vienkārši jāsalīdzina izejvielu cenas.
Dizaina ģeometrija un sarežģītība
CNC apstrāde nodrošina lielāku brīvību dizaina izmaiņām un precīzi pieejamām funkcijām, savukārt iesmidzināšanas formēšana var efektīvi radīt ļoti sarežģītas formētas formas, ja ģeometrija atbilst veidnes dizaina noteikumiem.
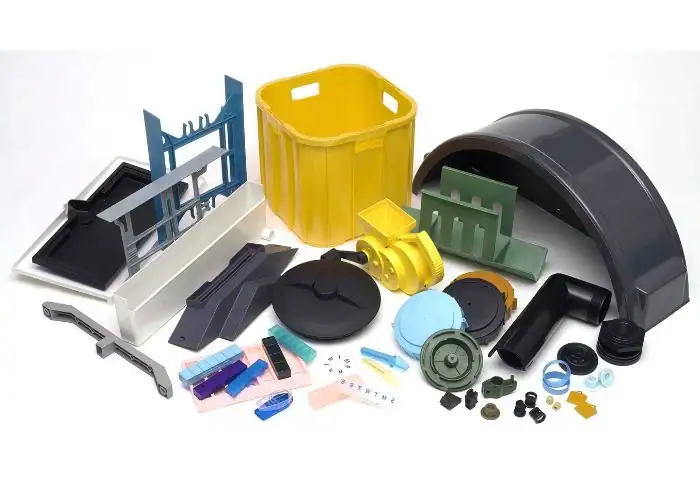
Apakšgriezumi, iegrimes leņķi un sienas biezums
Iesmidzināšanas formēšanas detaļām parasti ir nepieciešami iegrimes leņķi, lai nodrošinātu tīru izmešanu no veidnes, savukārt CNC apstrādātām detaļām parasti nav nepieciešama iegrime tikai ražošanai.
Iesmidzināšanas formēšana arī gūst labumu no kontrolēta un relatīvi vienmērīga sienu biezuma, jo lielas biezuma pārejas var izraisīt iegrimšanas, saraušanās un dzesēšanas problēmas.
Apakšgriezumiem var būt nepieciešami slīdņi, pacēlāji, saliekami serdeņi vai citas sarežģītas veidnes darbības, kas palielina instrumentu izmaksas.
Dziļās iezīmes un iekšējā ģeometrija
CNC dziļās kabatas un iekšējās īpašības ierobežo instrumenta sniedzamība, instrumenta diametrs, stingrība, skaidu evakuācija un piekļuves virziens.
Iesmidzināšanas formēšana var radīt dažas dziļas vai integrētas ģeometrijas tieši caur veidņu serdeni, taču katrai ģeometrijai joprojām ir jānodrošina formēšana, pildīšana, dzesēšana un izmešana.
Neviens no šiem procesiem nav universāli pārāks iekšējās sarežģītības ziņā, ražojamība ir atkarīga no elementu pieejamības un formējamības.
Sarežģītas 3D formas
Abi procesi var radīt sarežģītas 3D formas, taču tie to dara atšķirīgi.
Piecu asu CNC apstrāde ir noderīga skulpturētām virsmām, daudzleņķu elementiem, dziļām dobumiem, medicīnas detaļām, kosmosa komponentiem un ģeometrijai, kas jāražo no cieta materiāla.
Iesmidzināšanas formēšana ir īpaši efektīva ribu, izciļņu, klipšu, spraudņu, tekstūras un integrētu plastmasas elementu izgatavošanai, kuriem, griežot atsevišķi, būtu nepieciešama plaša apstrāde.
Dizaina brīvība un ražošanas ierobežojumi
CNC apstrāde nodrošina lielāku brīvību izstrādes laikā, jo projektēšanas ierobežojumi galvenokārt ir saistīti ar piekļuvi instrumentiem, griezēja ģeometriju, sagataves nostiprināšanu, stingrību un mašīnas gājienu.
Iesmidzināšanas formēšanas dizains ir ciešāk saistīts ar iegrimi, sienu biezumu, atdalīšanas līnijām, vārtiem, ežektoriem, dzesēšanu, apakšgriezumiem un veidnes konstrukciju.
Tāpēc DFM jāpabeidz pirms jebkura procesa izvēles.
Dizaina izmaiņas un elastība
CNC apstrāde ir elastīgāka dizaina izmaiņu ziņā, jo izmērus un ģeometriju bieži var mainīt digitāli, savukārt iesmidzināšanas formēšanai var būt nepieciešama fiziska veidnes modifikācija.
Kāpēc CNC apstrādi ir vieglāk modificēt
CNC apstrādi ir vieglāk modificēt, jo CAD modeļa maiņai bieži vien var sekot atjaunināta CAM programmēšana un jaunas apstrādes instrukcijas.
Nelielām urbumu pozīciju izmaiņām, kabatu pielāgošanai, sienu modifikācijām un izmēru pārskatīšanai var nebūt nepieciešami jauni pastāvīgi instrumenti.
Tas padara CNC ļoti piemērotu iteratīvas inženiertehniskās izstrādes laikā.
Veidņu izmaiņas un instrumentu pārstrāde
Pēc tērauda vai alumīnija izņemšanas no veidnes iesmidzināšanas formēšanas izmaiņas kļūst sarežģītākas.
Dažas veidnes korekcijas var veikt, metinot, ievietojot, apstrādājot, veicot elektroeroziju vai nomainot veidnes komponentus, taču būtiskas konstrukcijas izmaiņas var kļūt dārgas.
Tāpēc vēlīnās produktu pārskatīšanas palielina finanšu risku pēc instrumentu izlaišanas.
Labākais produktu izstrādes process
CNC apstrāde parasti ir labāks process agrīnā produktu izstrādes posmā, jo tā ļauj veikt funkcionālo testēšanu pirms ražošanas instrumentu izmantošanas.
Praktiska darbplūsma ir šāda:
CAD dizains → CNC prototips → Testēšana → Dizaina pārskatīšana → Mazapjoma CNC ražošana → Dizaina sasaldēšana → Veidņu apstrāde → Iesmidzināšanas formēšana
Šī secība palīdz samazināt risku ieguldīt dārgā veidnē, pirms produkts ir pilnībā validēts.
Virsmas apdare un gala detaļas kvalitāte
CNC apstrāde parasti nodrošina augstas kvalitātes precīzas virsmas tieši no kontrolētām griešanas darbībām, savukārt iesmidzināšanas formēšana atveido veidnes virsmas tekstūru un kvalitāti katrā ražošanas ciklā.
CNC apstrādāta virsmas apdare
CNC virsmas apdare ir atkarīga no instrumenta ģeometrijas, padeves ātruma, vārpstas ātruma, pakāpiena, instrumenta stāvokļa, stingrības un materiāla.
RapidDirect sniedz reprezentatīvu apstrādātās virsmas diapazonu aptuveni Ra0.8–3.2 μm, lai gan faktiskās vērtības ir ļoti atkarīgas no procesa un detaļas prasībām.
Slīpēšana, pulēšana, lodīšu strūklošana, anodēšana, galvanizācija un citas sekundārās apdares var tikt pievienotas pēc nepieciešamības.
Iesmidzināšanas formas virsmas apdare
Iesmidzināšanas formēšanas virsmas kvalitāti galvenokārt kontrolē veidnes stāvoklis, veidnes tekstūra, polimēra plūsma, temperatūra, ventilācija un apstrādes stabilitāte.
Pulēta veidne var atkārtoti reproducēt spīdīgu virsmu, savukārt kodināti vai teksturēti instrumenti var radīt kontrolētu matētu vai rakstainu apdari.
Ja detaļas vai procesa dizains nav optimizēts, var parādīties tādi defekti kā plūsmas pēdas, izlietne, metināšanas līnijas, apdegumu pēdas, uzliesmojumi vai vārtu paliekas.
Atkārtojamība un daļēja konsekvence
Pēc procesa validācijas iesmidzināšanas formēšana nodrošina izcilu detaļu konsistenci, jo katrā ciklā tiek izmantota viena un tā pati veidnes dobums.
CNC nodrošina arī spēcīgu atkārtojamību, īpaši ar stabilu instrumentu apstrādi, zondēšanu, automatizāciju, palešu sistēmām un kontrolētu pārbaudi.
Atšķirība ir caurlaidspēja: iesmidzināšanas formēšana var atkārtot detaļas daudz ātrāk lielā mērogā.
Sekundārās apdares prasības
Abiem procesiem atkarībā no rasējuma var būt nepieciešama sekundāra apdare.
CNC detaļām var būt nepieciešama atdalīšana no urbumiem, anodēšana, hromēšana, krāsošana, slīpēšana, pulēšana, termiskā apstrāde vai pasivēšana.
Liešanas detaļām var būt nepieciešama vārtu apgriešana, krāsošana, pārklāšana, ultraskaņas metināšana, termiskā staking, drukāšana, montāža vai kritisko izmēru CNC apdare.
Gatavo detaļu izturība un veiktspēja
Gatavās detaļas izturība vairāk ir atkarīga no materiāla, ģeometrijas, apstrādes vēstures, temperatūras, šķiedru orientācijas un slodzes virziena, nevis tikai no procesa nosaukuma. CNC apstrāde saglabā cietā materiāla īpašības, savukārt iesmidzināšanas formēšana ievieš plūsmas orientāciju, metināšanas līnijas, saraušanos un formēšanas spriegumu.
Apstrādāta materiāla veiktspēja
Ar CNC apstrādātas detaļas tiek izgrieztas no iepriekš ražotām plāksnēm, stieņiem, stieņiem, loksnēm, sagatavēm vai formētiem materiāliem.
Tas var nodrošināt paredzamas materiāla īpašības, pamatojoties uz krājumu specifikāciju, un padara CNC pievilcīgu veiktspējas testēšanai, kur nepieciešams inženiertehniskās kvalitātes materiāls.
Tomēr plastmasas materiāla atlikušais spriegums joprojām var izraisīt kustību pēc smagas materiāla noņemšanas.
Formēta materiāla veiktspēja
Iesmidzināšanas formēšanas veiktspēja ir atkarīga no sveķu kvalitātes un apstrādes apstākļiem.
Kušanas temperatūra, veidnes temperatūra, pildīšanas spiediens, dzesēšana, mitrums, šķiedru saturs un metināšanas līnijas pozīcija var ietekmēt izturību un izmēru stabilitāti.
Tāpēc formēto materiālu datu lapā norādītās vērtības nevajadzētu uzskatīt par garantētām vērtībām katrai gatavajai ģeometrijai.
Šķiedru orientācija, spriegums un detaļas stiprība
Ar šķiedrām pastiprinātas iesmidzināšanas formētas plastmasas var kļūt virziena atkarīgas, jo šķiedras mēdz izlīdzināties ar kausējuma plūsmu.
Tas var radīt ļoti augstu veiktspēju vienā virzienā, bet atšķirīgu saraušanos un izturību citā virzienā.
Tāpēc strukturāli formētām detaļām simulācija, vārtu atrašanās vieta, sienu konstrukcija un testēšana var būt tikpat svarīga kā nominālā materiāla izturība.
Materiālu efektivitāte un atkritumi
Iesmidzināšanas formēšana parasti efektīvāk izmanto materiālu uz vienu gatavu detaļu, savukārt CNC apstrāde rada vairāk fizisku atgriezumu, jo nepieciešamā ģeometrija tiek izgriezta no lielāka materiāla.
CNC materiālu noņemšana un lūžņi
CNC apstrāde rada skaidas, atgriezumus, urbtu materiālu un materiālu atlikumus.
Metālus, piemēram, alumīniju un tēraudu, bieži vien var efektīvi pārstrādāt, taču pirms pārstrādes materiāls joprojām ir jāiegādājas, jāsagriež, jāapstrādā un jāizvāc.
Gandrīz pilnīga krājumu atlase un optimizēta ligzdošana var samazināt atkritumus.
Iesmidzināšanas formēšanas materiālu efektivitāte
Iesmidzināšanas formēšana tieši pārvērš sveķus gandrīz galīgajā ģeometrijā un parasti rada mazāk apstrādes atgriezumu.
Skrejcauruļu sistēmas, ieplūdes atveres, palaišanas materiāli, noraidītās detaļas un attīrīšana joprojām rada atkritumus, lai gan karsto skrejcauruļu sistēmas var samazināt skrejcauruļu materiāla daudzumu.
Tas dod formēšanai spēcīgas materiālu efektivitātes priekšrocības lielos apjomos.
Atkārtotas izmantošanas apsvērumi
Daļu formēšanas atgriezumu var pārstrādāt un izmantot atkārtoti, taču atkārtota izmantošana ir atkarīga no polimēra veida, piesārņojuma, termiskās vēstures, krāsas, sertifikācijas un klienta prasībām.
Medicīnas, kosmosa, optiskajām vai drošībai kritiski svarīgajām detaļām var būt stingrāki ierobežojumi attiecībā uz pārstrādātiem apstrādes materiāliem.
Tāpēc ilgtspējība jānovērtē visa procesa līmenī, nevis jāpieņem, ka visi atkritumi var automātiski atgriezties ražošanā.
Instrumentu kalpošanas laiks un apkope
CNC apstrāde balstās uz nomaināmiem griezējinstrumentiem un atkārtoti lietojamiem stiprinājumiem, savukārt iesmidzināšanas formēšana ir atkarīga no īpašas veidnes, kas var saražot lielus daudzumus, taču tai nepieciešama pārbaude, tīrīšana, remonts un apkope visā tās kalpošanas laikā.
CNC griešanas instrumentu nodilums
CNC instrumenti nodilst saskarē ar sagatavi, karstuma, nodiluma, pārtrauktas griešanas un skaidu slodzes dēļ.
Instrumenta kalpošanas laiks ir ļoti atkarīgs no sagataves materiāla. Alumīniju var relatīvi viegli apstrādāt, savukārt nerūsējošo tēraudu, titānu, ar stiklu pildītu plastmasu un abrazīviem kompozītmateriāliem var paātrināt instrumentu nodilumu.
Instrumentu uzraudzība un plānota nomaiņa palīdz saglabāt izmēru konsekvenci.
Injekcijas veidņu kalpošanas laiks
Iesmidzināšanas veidnes kalpošanas laiks var būt no relatīvi īsa prototipa izgatavošanas laika līdz ļoti lieliem ražošanas apjomiem atkarībā no veidnes materiāla, detaļas ģeometrijas, sveķu abrazivitātes, spiediena, apkopes un konstrukcijas.
Rūdītas ražošanas veidnes sākotnēji maksā vairāk, taču tās var kalpot daudz ilgāk nekā mīkstie prototipa instrumenti.
Tāpēc pareizajai veidnes specifikācijai jāatspoguļo paredzamais kalpošanas laika pieprasījums.
Apkopes un nomaiņas izmaksas
CNC apstrāde sadala instrumentu apkopi starp griezējiem, turētājiem, zondēm, stiprinājumiem un mašīnām, savukārt iesmidzināšanas formēšana koncentrē ievērojamu vērtību veidnē.
Iesmidzināšanas veidņu apkope var ietvert pulēšanu, izmešanas tapu nomaiņu, vārtu remontu, slīdņu apkopi, ventilācijas atveru tīrīšanu, virsmu atjaunošanu un dzesēšanas sistēmu pārbaudi.
Pelējuma dzīves cikla izmaksas jāiekļauj ilgtermiņa piedāvājumos.
Vides un enerģijas apsvērumi
Ne CNC apstrāde, ne iesmidzināšanas formēšana automātiski nav ilgtspējīgākas, ietekme uz vidi ir atkarīga no materiāla, enerģijas patēriņa, metāllūžņu atgūšanas, instrumentiem, ražošanas apjoma, detaļu kalpošanas laika, transporta un pārstrādes.
Enerģijas izmantošana
CNC iekārtas patērē enerģiju vārpstas darbības, ass kustības, dzesēšanas šķidruma cirkulācijas, saspiestā gaisa, skaidu apstrādes un palīgsistēmu laikā.
Iesmidzināšanas formēšana patērē ievērojamu enerģiju plastmasas uzsildīšanai, instrumenta nostiprināšanai, materiāla iesmidzināšanai, veidnes atdzesēšanai un automatizācijas darbināšanai.
Enerģijas patēriņš uz vienu gatavu detaļu var veicināt formēšanu liela apjoma optimizētas ražošanas laikā, jo daudzas detaļas tiek ražotas ātri.
Materiālu atkritumi
CNC rada vairāk tiešu apstrādes atkritumu, jo ģeometrijas izveidei tiek noņemts ciets materiāls.
Iesmidzināšanas formēšana rada mazāk atkritumu, bet joprojām var radīt plūstošu materiālu, brāķus, attīrīšanas materiālu un starta lūžņus.
Pārstrādes iespējas ir atkarīgas no materiāla un kvalitātes prasībām.
Instrumentu un dzīves cikla ietekme
Iesmidzināšanas formēšanai veidnes ražošanai ir nepieciešams ievērojams materiāls un enerģija, tāpēc ieguldījumi vides aizsardzībā ir saprātīgāki, ja veidne saražo pietiekami daudz detaļu.
CNC prasa mazāk specializētu instrumentu, taču katrai detaļai joprojām tiek patērēts mašīnas laiks.
Tāpēc dzīves cikla daudzums ir svarīgs gan vides, gan finanšu salīdzinājumos.
Drošības apsvērumi
Abiem procesiem ir nepieciešama rūpnieciskās drošības kontrole, taču to galvenie apdraudējumi atšķiras: CNC apstrāde ietver rotējošus griezējinstrumentus, skaidas, sagataves stiprinājumu, dzesēšanas šķidrumu un mašīnas kustību, savukārt iesmidzināšanas formēšana ietver izkausētus polimērus, augstu spiedienu, apsildāmu aprīkojumu un iespīlēšanas spēkus.
CNC apstrādes drošības riski
CNC apstrādes riski ietver rotējošas vārpstas, griezējinstrumentus, karstas skaidas, asas malas, instrumentu lūzumus, augstspiediena dzesēšanas šķidrumu, automātiskās asis un nepareizi nostiprinātas sagataves.
Mūsdienu CNC iekārtas izmanto aizsargus, bloķēšanas ierīces, zondēšanu, instrumentu uzraudzību un slēgtas apstrādes zonas, taču apmācītas iestatīšanas un ekspluatācijas procedūras joprojām ir būtiskas.
Automatizācija samazina dažu uzdevumu veikšanu, bet neizslēdz iestatīšanas, apkopes, pārbaudes vai procesa kontroles prasības.
Iesmidzināšanas formēšanas drošības riski
Iesmidzināšanas formēšanas riski ietver karstu polimēru, sakarsētas mucas, augstu iesmidzināšanas spiedienu, jaudīgas veidņu nostiprināšanas sistēmas, kustīgus ežektorus, robotus un attīrīšanas darbības.
Operatoriem jāņem vērā arī polimēru izgarojumi, veidņu maiņas apstrāde, hidrauliskās sistēmas un augstas temperatūras virsmas.
Bloķēšanas procedūras un atbilstoša mašīnu aizsardzība ir būtiska apkopes un veidņu maiņas laikā.
Kādas ir CNC apstrādes un iesmidzināšanas formēšanas līdzības?
CNC apstrāde un iesmidzināšanas formēšana ir līdzīgas, jo abas var ražot precīzas funkcionālas detaļas, atbalstīt sarežģītu ģeometriju, pieprasīt inženiertehnisko materiālu izvēli un DFM, kā arī spēlēt svarīgu lomu produktu izstrādē un ražošanā.
Abi var ražot precīzas plastmasas detaļas
Gan CNC apstrāde, gan iesmidzināšanas formēšana var ražot funkcionālas inženiertehniskās plastmasas detaļas.
CNC parasti izvēlas, ja svarīgas ir pielaides, mazs daudzums, ātras izmaiņas vai izejmateriālu īpašības. Iesmidzināšanas formēšana tiek izvēlēta, ja atkārtotas ražošanas efektivitāte ir svarīgāka.
Daži produkti pirms pārejas uz formētām ražošanas detaļām izmanto mehāniski apstrādātus prototipus.
Abi atbalsta sarežģītas ģeometrijas
Abi procesi var radīt sarežģītas detaļas, lai gan to projektēšanas noteikumi atšķiras.
CNC sarežģītība ir atkarīga no piekļuves instrumentam, ass kustības, griezēja ģeometrijas, iestatīšanas un apstrādājamā materiāla nostiprināšanas. Formēšanas sarežģītība ir atkarīga no veidnes darbības, vilkmes, atdalīšanas līnijām, plūsmas, dzesēšanas un izmešanas.
Ģeometrija, kas vienam procesam ir sarežģīta, otram var būt vienkārša.
Abiem nepieciešama DFM un materiāla izvēle
Abiem procesiem ir nepieciešama DFM, jo ražojamība ietekmē izmaksas, kvalitāti, izpildes laiku un atteices risku.
CNC DFM pārskata instrumentu piekļuvi, kabatas dziļumu, rādiusus, pielaidi, sienas biezumu, vītnes un iestatījumus.
Iesmidzināšanas formēšanas DFM pārskata iegrimi, sienas biezumu, ribas, izciļņus, iegriezumus, vārtus, dzesēšanu, saraušanos un izmetēja atrašanās vietu.
Abi ir svarīgi produktu izstrādē
Abi procesi bieži tiek izmantoti dažādos viena un tā paša produkta dzīves cikla punktos.
CNC atbalsta prototipus un agrīnu mazapjoma ražošanu. Iesmidzināšanas formēšana atbalsta mērogošanu pēc konstrukcijas validācijas.
Tas daudzos projektos padara abus procesus savstarpēji papildinošus, nevis tiešus konkurentus.
CNC apstrādes un iesmidzināšanas formēšanas izplatītākie pielietojumi
CNC apstrādi parasti izmanto precīzijas prototipiem, maza apjoma komponentiem, metāla detaļām, instrumentiem un inženiertehniskajām plastmasām, savukārt iesmidzināšanas formēšanu parasti izmanto atkārtotu plastmasas korpusu, klipšu, medicīnas izstrādājumu, automobiļu detaļu, elektronikas un patēriņa preču ražošanai.
CNC apstrādes lietojumprogrammas
CNC apstrādes pielietojumi ietver kosmosa kronšteinus, medicīnas komponentus, robotikas detaļas, pusvadītāju armatūru, alumīnija korpusus, vārpstas, kolektorus, prototipus, veidņu ieliktņus, stiprinājumus un inženiertehniskās plastmasas komponentus.
Šis process ir īpaši vērtīgs, ja daudzums ir ierobežots, bet svarīga ir tolerance, materiāla veiktspēja, ģeometrija vai inženiertehniskā elastība.
Veidņu apstrāde ir arī nozīmīgs CNC pielietojums, jo iesmidzināšanas veidņu serdeņiem, dobumiem, ieliktņiem, plāksnēm un elektrodiem pirms formēšanas sākuma ir nepieciešama precīza izgatavošana.
Iesmidzināšanas liešanas lietojumprogrammas
Iesmidzināšanas formēšanas pielietojumos ietilpst elektroniskie korpusi, savienotāji, automobiļu salona detaļas, medicīniskās vienreizējās lietošanas priekšmeti, iepakojums, vāciņi, slēdži, virtuves piederumi, rotaļlietas, ierīču detaļas un citi atkārtotas lietošanas plastmasas izstrādājumi.
Process ir vispievilcīgākais, ja pieprasījums ir stabils un ražošanas apjoms ir pietiekami liels, lai attaisnotu instrumentu izmantošanu.
Sarežģītas ribas, klipšus, izciļņus, tekstūras un montāžas elementus bieži vien var tieši iestrādāt katrā ciklā.
Kad abi procesi tiek izmantoti vienā un tajā pašā produktā
Abi procesi tiek izmantoti kopā, ja CNC apstrāde atbalsta prototipus, veidnes, armatūru vai precīzas sekundārās funkcijas, savukārt iesmidzināšanas formēšana rada galīgo liela apjoma korpusu.
Izplatīts ražošanas ceļš ir šāds:
CNC prototips → Produkta testēšana → Veidņu apstrāde → Iesmidzināšanas formēšana → CNC sekundārā apstrāde → Pārbaude
Šī pieeja ļauj ražotājiem vienā projektā izmantot CNC elastību un iesmidzināšanas formēšanas mērogu.
Kā izvēlēties starp CNC apstrādi un iesmidzināšanas formēšanu?
Izvēlieties CNC apstrādi, ja jums ir nepieciešami prototipi, nelieli apjomi, dizaina elastība, stingras pielaides vai plašas materiālu izvēles iespējas, izvēlieties iesmidzināšanas formēšanu, ja plastmasas dizains ir stabils un ražošanas apjoms ir pietiekami liels, lai attaisnotu ieguldījumus veidnē.
Izvēlieties CNC apstrādi prototipiem un neliela apjoma ražošanai
Izvēlieties CNC apstrādi, ja apjoms ir mazs vai dizains joprojām mainās, jo, izvairoties no ieguldījumiem veidnē, tiek samazinātas gan izmaksas, gan projekta risks.
Tas ir īpaši piemērots funkcionāliem prototipiem, tiltu ražošanai, pielāgotām detaļām, rezerves komponentiem, inženiertehniskajiem testiem un neliela apjoma precīzai ražošanai.
CNC arī ļauj inženieriem novērtēt produktu, pirms apņemšanās izmantot ražošanas instrumentus.
Izvēlieties iesmidzināšanas formēšanu lieliem apjomiem
Izvēlieties iesmidzināšanas formēšanu, ja nepieciešami tūkstošiem vai lielāki daudzumi viena un tā paša plastmasas komponenta un ja dizains ir apstiprināts.
Kad veidnes izmaksas ir sadalītas pietiekami daudzām detaļām, vienības izmaksas var kļūt ievērojami zemākas nekā apstrādes izmaksas.
Lielapjoma patērētāju, automobiļu, medicīnas un elektronisko plastmasas detaļu ražošana parasti izmanto šo ceļu.
Izvēlieties, pamatojoties uz toleranci
Izvēlieties CNC apstrādi, ja projektā ir ļoti stingri kritiskie izmēri vai precīzas pozīciju attiecības.
Iesmidzināšanas formēšana var panākt izcilu atkārtojamību, taču polimēra saraušanās un atdzišanas uzvedība rada papildu dimensiju mainīgos.
Hibrīda risinājumā galvenajai ģeometrijai var izmantot formēšanu, bet dažām kritiskām iezīmēm - CNC apstrādi.
Izvēlieties, pamatojoties uz materiālu
Izvēlieties CNC apstrādi, ja detaļai nepieciešams alumīnijs, nerūsējošais tērauds, titāns, varš, misiņš, PEEK materiāls, PTFE vai cits materiāls, kas nav piemērots parastajai iesmidzināšanas formēšanai.
Izvēlieties iesmidzināšanas formēšanu, ja piemērota termoplastiskā sveķu masa var sasniegt veiktspējas mērķi un ražošanas apjoms atbalsta instrumentu izmantošanu.
Pirms ražošanas metodes maiņas vienmēr jāpārbauda materiāla sertifikācija un faktiskā darba vide.
Izvēlieties, pamatojoties uz ģeometriju
Izvēlieties CNC, ja ģeometrija ir pieejama griezējinstrumentiem un neattaisno sarežģītu veidņu konstrukciju.
Izvēlieties iesmidzināšanas formēšanu, ja tādas detaļas kā ribas, izciļņi, spiedpogas, tekstūras, plānas sienas un integrētas plastmasas detaļas var efektīvi iestrādāt katrā detaļā.
DFM laikā jāpārbauda iegriezumi, dziļas dobumi, iekšējie stūri, sienas biezums un piekļuve instrumentiem.
Izvēlieties, pamatojoties uz izmaksām un izpildes laiku
Izvēlieties, pamatojoties uz kopējām projekta izmaksām un produkta dzīves ciklu, nevis tikai uz vienības cenu.
Jaunam produktam CNC var būt ekonomiskāka pat pie augstākas detaļas cenas, jo tā novērš pelējuma risku un atbalsta dizaina izmaiņas. Kad pieprasījums kļūst paredzams, iesmidzināšanas formēšana var nodrošināt daudz zemākas ilgtermiņa vienības izmaksas.
Praktisks lēmumu pieņemšanas ceļš ir šāds:
Prototips → CNC apstrāde → Validācija → Mazapjoma ražošana → Dizaina iesaldēšana → Investīcijas veidnēs → Iesmidzināšanas formēšana
Biežāk uzdotie jautājumi
Vai CNC ir labāka par liešanu?
CNC apstrāde ir labāka nekā liešana, ja projektam nepieciešams mazs apjoms, stingras pielaides, ātras konstrukcijas izmaiņas un nav nepieciešami liešanas instrumenti. CNC var sasniegt reprezentatīvas pielaides aptuveni ±0.001 collas piemērotām detaļām, savukārt liešana parasti rada gandrīz neto formu, kas joprojām var būt jāapstrādā. Liešana kļūst ekonomiskāka lielākiem daudzumiem vai ģeometriskām detaļām, kur liela materiāla daudzuma apstrāde būtu neefektīva. Labākā izvēle ir atkarīga no sakausējuma, daudzuma, ģeometrijas, pielaides, instrumentu izmaksām un galīgajām virsmas prasībām.
Vai CNC ir tas pats, kas mehāniskā apstrāde?
CNC ir apstrādes veids, bet mehāniskā apstrāde ir plašāka kategorija. Apstrāde ietver CNC frēzēšanu, CNC virpošanu, urbšanu, izvirpošanu, slīpēšanu, zāģēšanu un citus materiālu noņemšanas procesus, kas var būt manuāli, parasti vai ar datoru vadīti. CNC apzīmē datora skaitlisko vadību un automatizē mašīnas kustību, izmantojot ieprogrammētas instrukcijas. Mūsdienu CNC sistēmas var vadīt 3 asu, 4 asu vai 5 asu mašīnas un ražot atkārtojamus precīzus komponentus ar daudz mazāku manuālu instrumentu pozicionēšanu nekā ar parasto apstrādi.
Vai mākslīgais intelekts aizstās CNC apstrādi?
Maz ticams, ka mākslīgais intelekts (MI) aizstās pašu CNC apstrādi, tas drīzāk automatizēs programmēšanu, uzraudzību, optimizāciju, pārbaudi, apkopi un procesu lēmumus saistībā ar CNC ražošanu. NIST pašreizējais ražošanas MI darbs īpaši koncentrējas uz uzticamu cilvēka un MI komandas darbu, nevis ražošanu bez cilvēkiem. ASV Darba statistikas birojs arī norāda, ka mehāniķiem joprojām būs jāiestata, jāuzrauga un jāuztur CNC sistēmas, pat ja automatizācija palielina produktivitāti.
Vai CNC apstrāde ir ļoti pieprasīta?
CNC apstrāde joprojām ir svarīga ražošanā, lai gan darbaspēka pieprasījums virzās uz augstākas kvalifikācijas programmēšanu, iestatīšanu, automatizāciju un procesu kontroli. ASV BLS dati liecina, ka 2024. gadā bija aptuveni 299 500 mehāniķu, un tiek prognozēts, ka 2034. gadā būs aptuveni 299 600 nodarbināto un aptuveni 29 500 mehāniķu vakanču gadā, pateicoties aizvietošanas pieprasījumam. BLS arī norāda, ka paredzams, ka pieprasījums pēc CNC instrumentu programmētājiem saglabāsies liels, jo rūpnīcas ieviesīs vairāk CNC iekārtu un automatizācijas.
Secinājumi
CNC apstrāde un iesmidzināšanas formēšana kalpo dažādiem posmiem un ražošanas mērķiem, nevis konkurē kā universāli labākas ražošanas metodes. CNC apstrāde parasti ir labākā izvēle prototipiem, maza apjoma detaļām, stingrām pielaidēm, plašām materiālu iespējām un biežām dizaina izmaiņām. Iesmidzināšanas formēšana kļūst ekonomiskāka, ja plastmasas dizains ir stabils un ražošanas apjoms ir pietiekami liels, lai atgūtu ieguldījumus veidnē. Pirms procesa izvēles jāpārskata izmaksas, pielaide, instrumenti, izpildes laiks, ģeometrija, materiāls un paredzamais kalpošanas laiks.
Uzņēmumā TiRapid mēs piedāvājam precīzus CNC apstrādes un ražošanas pakalpojumus pielāgotām metāla un plastmasas detaļām, tostarp CNC frēzēšanu, CNC virpošanu, 5 asu CNC apstrādi, prototipu ražošanu, mazapjoma ražošanu un veidņu apstrādi. Mūsu komanda var atbalstīt DFM analīzi, materiālu izvēli, pielaides plānošanu, virsmas apdari un kvalitātes pārbaudi, lai palīdzētu noteikt, vai CNC apstrāde ir pareizais risinājums, pirms jūsu projekts pāriet uz lielāka apjoma ražošanu.















