
Kas ir galvanizācija? Veidi, procesi un pielietojumi
Galvanizācija ir virsmas apdares process, kurā uz substrāta tiek uzklāts plāns metāla slānis. To parasti izmanto, lai uzlabotu izturību pret koroziju, nodilumizturību, elektrisko veiktspēju, lodējamību vai izskatu, neražojot visu komponentu no pārklājuma materiāla.
Šajā rokasgrāmatā ir paskaidrots, kas ir pārklāšana, kā darbojas pārklāšanas process, galvenās pārklāšanas metodes un metāli, kā arī tas, kā pārklājuma biezums, virsmas sagatavošana, ģeometrija un pārbaude ietekmē gatavās detaļas. Tajā ir aplūkoti arī praktiski apsvērumi par precīzi CNC apstrādātu detaļu pārklāšanu.
Kas ir galvanizācija?
Galvanizācija ir plāna metāla slāņa uzklāšanas process uz cita materiāla, kas pazīstams kā substrāts, virsmas. Atkarībā no pielietojuma uzklātais slānis var nodrošināt aizsardzību pret koroziju, labāku nodilumizturību, uzlabotu elektrovadītspēju, lielāku lodējamību vai dekoratīvu apdari.
Substrāts nodrošina detaļas galveno formu un strukturālās īpašības, savukārt pārklātais slānis maina tās virsmas īpašības. Piemēram, tērauda detaļa var tikt pārklāta ar cinku korozijas aizsardzībai, savukārt elektriskais kontakts var tikt pārklāts ar varu, alvu, sudrabu vai zeltu, lai uzlabotu elektrisko vai montāžas veiktspēju.
Šī pieeja var būt ekonomiska, jo tikai virsma saņem specializētāko materiālu. Tādējādi detaļa var saglabāt pamatmateriāla izturību un izmaksu priekšrocības, vienlaikus iegūstot izvēlētas virsmas īpašības no pārklājuma slāņa.
Galvanizācija vs. Pārklājums
Galvanizācija un pārklāšana ir saistīti termini, bet pārklāšana ir plašāks jēdziens.
Galvanizācija parasti attiecas uz metāla slāņa uzklāšanu uz substrāta, izmantojot elektroķīmiskus, ķīmiskus, iegremdēšanas vai saistītus metāla nogulsnēšanas procesus.
Pārklājums var ietvert metāla slāņus, kā arī krāsu, pulverkrāsu, polimērus, keramiku un citas aizsargplēves.
Inženiertehniskajos rasējumos pareiza termina lietošana palīdz ražotājiem izprast nepieciešamo materiālu, procesu, biezumu un pārbaudes metodi.
Galvanizācija vs. anodēšana
Galvanizācija uz virsmas uzklāj citu materiālu. Anodēšana darbojas citādi.
Anodēšanas laikā metāla — visbiežāk alumīnija — virsma tiek elektroķīmiski pārveidota par kontrolētu oksīda slāni. Tas ne tikai pievieno atsevišķu metāla pārklājumu tāpat kā niķeļa vai cinka pārklājums.
Šī atšķirība ir svarīga CNC detaļām, jo anodēšana un pārklāšana atšķirīgi ietekmē izmērus, korozijas uzvedību, izskatu, elektriskās īpašības un maskēšanas prasības.
Kāpēc tiek izmantota metāla apšuvuma metode?
Metāla pārklāšana ļauj inženieriem modificēt detaļas virsmu, nemainot visu materiālu. Nepieciešamā funkcija nosaka gan pārklāšanas metālu, gan procesu.
Uzlabot izturību pret koroziju
Korozijas aizsardzība ir viens no visbiežāk sastopamajiem apšuvuma iemesliem.
Metāla pārklājums var darboties kā barjera starp substrātu un mitrumu, skābekli, ķīmiskām vielām vai citām agresīvām vidēm. Cinks tiek plaši izmantots tērauda aizsardzībai, savukārt niķeļa un hroma pārklājumi var nodrošināt arī noderīgu korozijas izturību piemērotos pielietojumos.
Nepieciešamā aizsardzība ir atkarīga no pamatmetāla, vides, pārklājuma biezuma un specifikācijas. Dekoratīvam iekštelpu komponentam un rūpnieciskam komponentam, kas pakļauts mitrumam vai ķīmiskām vielām, var būt nepieciešamas ļoti atšķirīgas pārklājuma sistēmas.
Uzlabojiet nodilumizturību un virsmas cietību
Daži pārklātie slāņi ir izvēlēti, lai uzlabotu virsmas izturību.
Niķeļa un hroma bāzes apdares var izmantot vietās, kur virsma ir pakļauta slīdēšanai, saskarei vai atkārtotam mehāniskam nodilumam. Tas var būt noderīgi vārpstām, tapām, instrumentu virsmām, mašīnu komponentiem un citās vietās, kur pamatmateriāls nodrošina konstrukcijas izturību, bet virsmai nepieciešama papildu aizsardzība.
Galvanizācija galvenokārt maina virsmas uzvedību. Tā automātiski nepalielina visas detaļas izturību.
Uzlabot elektrovadītspēju un lodējamību
Varš, sudrabs, zelts un alva ir svarīgi pārklājuma materiāli elektriskās un elektroniskās ierīcēs.
Varš un sudrabs nodrošina augstu vadītspēju, zelts tiek augstu vērtēts tā vadītspējas un izturības pret koroziju dēļ, un alva parasti tiek izvēlēta, ja svarīga ir lodējamība. CEP īpaši identificē lodējamību un elektrovadītspēju kā svarīgas pārklājuma funkcijas.
Tas padara galvanizāciju noderīgu kontaktiem, savienotājiem, spailēm, elektroniskām sastāvdaļām un citām detaļām, kurām tikai virsmai ir nepieciešamas noteiktas elektriskās īpašības.
Uzlabot Izskatu
Galvanizācija var arī uzlabot detaļas vizuālo kvalitāti.
Niķelis, hroms, zelts un citas apdares var radīt spilgtas, atstarojošas, gludas vai dekoratīvas virsmas. Dažos produktos galvenais mērķis ir izskats, citos dekoratīvās īpašības tiek apvienotas ar aizsardzību pret koroziju vai nodilumu.
Redzamām CNC detaļām galīgais izskats ir atkarīgs arī no apstrādātās virsmas kvalitātes zem pārklājuma.
Kā darbojas galvanizācijas process?
Lai gan dažādas pārklāšanas metodes izmanto dažādus uzklāšanas mehānismus, virsmas sagatavošana ir kritiski svarīga. Eļļa, tauki, oksīdi, netīrumi un apstrādes atlikumi var traucēt saķeri un radīt nekonsekventus rezultātus.
Virsmas tīrīšana un sagatavošana
Pirmais solis ir substrāta sagatavošana.
Tipiska sagatavošana var ietvert:
- Attaukošana
- Ķīmiskā tīrīšana
- Oksīda noņemšana
- Skābju apstrāde
- Kodināšana
- Mehāniskā pulēšana
- Virsmas aktivizēšana
Precīza secība ir atkarīga no pamatmateriāla un pārklājuma sistēmas.
Tīra un ķīmiski aktīva virsma dod uzklātajam metālam labāku iespēju pareizi sasaistīties. Slikta sagatavošana var izraisīt lobīšanos, kailu laukumu veidošanos, pūslīšu veidošanos vai nevienmērīgu pārklājuma pārklājumu.
Galvanizācijas vanna un metāla nogulsnēšana
Pēc sagatavošanas detaļa nonāk galvanizācijas šķīdumā vai citā nogulsnēšanas procesā.
Galvanizācijā sagatave tiek ievietota elektrolītā, kas satur metāla jonus. Elektriskā strāva virza pozitīvi lādētus metāla jonus negatīvi lādētās sagataves virzienā, kur tie reducējas un nogulsnējas kā metāla slānis.
Bezgalvanizācijas procesā nogulsnēšanās notiek, izmantojot kontrolētu ķīmisku reakciju, nevis ārēji pievadītu elektrisko strāvu. Šī atšķirība ietekmē procesa kontroli, ģeometrijas pārklājumu, materiālu saderību un pārklājuma vienmērīgumu.
Skalošana, žāvēšana un pēcapstrāde
Pēc nogulsnēšanas detaļas parasti noskalo, lai noņemtu atlikušās ķīmiskās vielas, un pēc tam žāvē.
Atkarībā no specifikācijas papildu darbības var ietvert pulēšanu, termisko apstrādi, blīvēšanu, pasivēšanu vai citus apdares posmus. 3ERP apraksta virsmas sagatavošanu, aktivizēšanu, galvanizāciju, skalošanu un žāvēšanu/pēcapstrādi kā tipiskus posmus kopējā procesā.
Pēc tam tiek veikta galīgā pārbaude, lai apstiprinātu, ka pārklātā detaļa atbilst izskata, biezuma, saķeres un izmēru prasībām.
Kādi ir galvenie apšuvuma veidi?
Dažādas pārklāšanas metodes nodrošina atšķirīgu pārklājuma vienmērīguma, materiālu izvēles, procesa izmaksu un piemērotības sarežģītai ģeometrijai līdzsvaru.
Galvanizācija
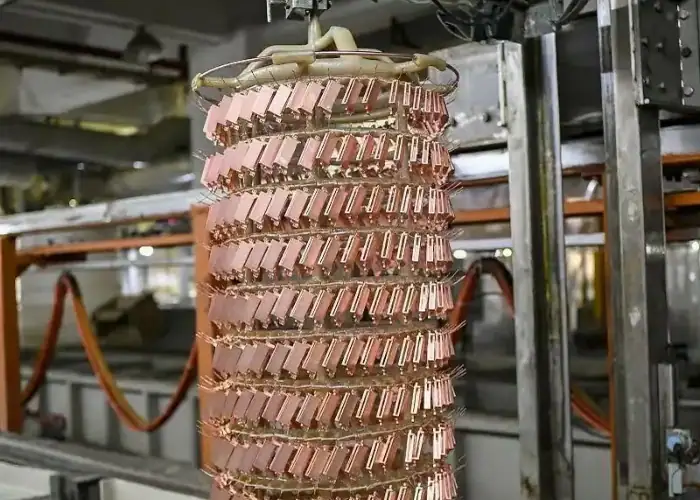
Galvanizācija ir viens no visplašāk izmantotajiem metāla pārklāšanas procesiem.
Sagatave darbojas kā katods elektrolītiskā šķīdumā, un elektriskā strāva izraisa metāla jonu nogulsnēšanos uz tās virsmas. Izplatītākie galvanizētie materiāli ir niķelis, varš, cinks, hroms, alva, zelts un sudrabs.
Galvanizācija piedāvā plašu funkcionālo un dekoratīvo apdari. Tomēr elektriskais lauks un detaļas ģeometrija var ietekmēt materiāla vienmērīgu uzklāšanu uz stūriem, malām, padziļinājumiem un citām detaļām.
Tāpēc precīzijas komponentiem, nosakot galīgos izmērus, jāņem vērā pārklājuma sadalījums.
Bezvadu apšuvums
Bezgalvanizācijas procesā metāls tiek nogulsnēts ķīmiskās reducēšanas reakcijas ceļā bez ārējas elektriskās strāvas.
Viens no pazīstamākajiem piemēriem ir bezgalvaniskā niķelēšana. Tā kā nogulsnēšanu veic ķīmiski, nevis strāvas sadalījums, šis process var nodrošināt relatīvi vienmērīgu pārklājumu sarežģītā ģeometrijā.
Tas padara bezgalvanizāciju pievilcīgu detaļām ar padziļinājumiem, sarežģītiem profiliem vai elementiem, kur svarīgs ir vienmērīgs pārklājuma biezums.
Procesa ķīmija joprojām ir rūpīgi jākontrolē, un precīzas nogulsnes īpašības ir atkarīgas no izvēlētās pārklāšanas sistēmas un specifikācijas.
Iegremdēšanas pārklājums
Iegremdēšanas pārklāšanā tiek izmantota ķīmiska pārvietošanas reakcija, nevis ārēja elektriskā strāva.
Substrāts tiek iegremdēts šķīdumā, kas satur cēlāka metāla jonus, kuri aizvieto atomus uz virsmas un rada relatīvi plānu nogulsnes kārtu. Tā kā reakcija ir pašlimitējoša, iegremdēšanas procesi parasti rada plānākus pārklājumus nekā parastā galvanizācija.
Šie pārklājumi var būt noderīgi elektronikā un citās lietojumprogrammās, kur nepieciešama plāna funkcionāla metāla virsma.
Selektīva un otu pārklāšana
Selektīvā pārklāšana uzklāj pārklājumu tikai tur, kur tas nepieciešams, nevis nosedz visu detaļu.
Viena no metodēm ir pārklāšana ar otu. Otai līdzīgs instruments pārvada pārklāšanas šķīdumu, kamēr elektriskā strāva uzklāj materiālu uz mērķa zonas. Tā var būt noderīga lokāliem remontiem, nodilušām vietām, elektriskiem kontaktiem vai specifiskām funkcionālām virsmām.
Selektīva pārklāšana var samazināt nevajadzīgu pārklājumu un aizsargāt elementus, kuriem nevajadzētu būt pārklātiem.
Kādi metāli parasti tiek izmantoti galvanizēšanai?
Pareizais apšuvuma metāls ir atkarīgs no funkcionālajām prasībām, pamatnes, vides, izskata un izmaksām.
| Metāla apšuvums | Galvenais ieguvums | Tipiska lietošana |
| niķelis | Korozijas un nodilumizturība | Precīzas mehāniskās detaļas |
| Cinks | Upurēšanas aizsardzība pret koroziju | Tērauda detaļas un stiprinājumi |
| Hroms | Cietība, nodilumizturība, izskats | Mehāniskās un automobiļu detaļas |
| varš | Vadītspēja un apakškārta | Elektriskā un daudzslāņu pārklāšana |
| Alva | Lodējamība un aizsardzība pret koroziju | Elektriskās sastāvdaļas |
| Zelts | Vadītspēja un izturība pret koroziju | Elektriskie kontakti |
| Sudraba | Augsta elektrovadītspēja | Elektriskie pielietojumi |
Šie metāli tiek plaši izmantoti, jo katrs piedāvā atšķirīgu vadītspējas, korozijas izturības, nodilumizturības, izskata un izmaksu līdzsvaru.
Niķeļa pārklājums
Niķelēšana tiek plaši izmantota, ja nepieciešama izturība pret koroziju, nodilumizturība vai izturīga metāla virsma.
Ir pieejami gan elektrolītiskā niķeļa, gan bezelektrolītiskā niķeļa ražošanas procesi. Elektrolītiskajā niķelī tiek izmantota elektriskā strāva, savukārt bezelektrolītiskajā niķelī tiek izmantota ķīmiskā reducēšana.
Precīzu detaļu gadījumā šī atšķirība ir svarīga, jo bezgalvaniskā pārklāšana var nodrošināt vienmērīgāku biezumu uz sarežģītām virsmām, savukārt parastā galvanizācija var sniegt citas priekšrocības atkarībā no nepieciešamās apdares un ražošanas procesa.
Cinka un hroma pārklājums
Cinka pārklājums parasti tiek uzklāts tēraudam, lai aizsargātu to pret koroziju. Cinks var nodrošināt daļēju aizsardzību, kas nozīmē, ka pārklājums vispirms korodē, lai palīdzētu aizsargāt pamatā esošo tēraudu.
Hromēšanu izmanto, ja nepieciešama cietība, nodilumizturība, aizsardzība pret koroziju vai atstarojošs izskats. Rūpniecisko cieto hromu un dekoratīvo hromu nevajadzētu uzskatīt par identiskiem procesiem, jo to mērķis, pārklājuma sistēma un biezums var atšķirties.
Vara, alvas, zelta un sudraba pārklājums
Varš tiek plaši izmantots tā elektrovadītspējas nodrošināšanai un kā starpslānis daudzslāņu pārklāšanas sistēmās.
Alva ir īpaši noderīga vietās, kur nepieciešama lodējamība. Zelts apvieno vadītspēju ar spēcīgu izturību pret koroziju, padarot to vērtīgu elektrisko kontaktu ražošanā. Sudrabam ir ļoti augsta elektrovadītspēja un siltumvadītspēja.
Elektrisko komponentu gadījumā izvēlētajam pārklājumam jāatbilst kontakta pretestības, nodiluma, vides, lodēšanas un izmaksu prasībām.
Galvanizācija vs bezgalvanizācija
Galvanizācija un bezgalvanizācija var radīt funkcionālus metāla pārklājumus, taču tās izmanto atšķirīgus nogulsnēšanas mehānismus.
| Faktors | Galvanizācija | Bezvadu apšuvums |
| Nogulsnēšanas metode | Elektriskā strāva | Ķīmiskā reakcija |
| Ārējā strāva | Nepieciešams | Nav nepieciešama |
| Biezuma sadalījums | Vairāk atkarīgs no ģeometrijas | Parasti vienveidīgāk |
| Sarežģītā ģeometrija | Nepieciešama rūpīga procesa kontrole | Lieliski piemērots sarežģītām virsmām |
| Bieži sastopams piemērs | Elektrolītiskais niķelis | Bezelektrisks niķelis |
| Procesu vadība | Elektriskās + ķīmiskās | Galvenokārt ķīmiskas vielas |
Galvanizācija ir piemērota plašam metālu un pielietojumu klāstam, savukārt bezgalvanizācija bieži tiek izvēlēta, ja īpaši svarīga ir vienmērīga sarežģītu elementu pārklāšana.
Neviena no metodēm nav automātiski labāka. Izvēle ir atkarīga no pamatmateriāla, ģeometrijas, pārklājuma specifikācijas, biezuma, ražošanas apjoma un funkcionālajām prasībām.
Kā galvanizācija ietekmē CNC detaļu izmērus?
Precīzu CNC komponentu gadījumā galvanizācija jāuzskata par daļu no dimensiju dizaina, nevis par kosmētisku darbību, kas pievienota pēc apstrādes.
Uzklātais slānis maina pārklāto virsmu galīgo izmēru. CEP īpaši norāda, ka papildus izmēriem pēc pārklājuma uzklāšanas ir jāpārbauda arī pārklājuma biezums, jo īpaši attiecībā uz elementiem, kuriem jāiekļaujas savienojamajās detaļās.
Apšuvuma biezums un tolerance
Ja galvanizācija tiek uzklāta ārējam diametram, gatavais diametrs palielinās. Ja tā tiek uzklāta urbuma iekšpusē, pieejamā atvere samazinās.
Tas var ietekmēt:
- Vārpstas
- Precīzijas urbumi
- Gultņu sēdekļi
- Bīdāmās piegulšanas
- Pavedieni
- Blīvēšanas virsmas
- Savienotāja funkcijas
Zīmējumā skaidri jānorāda, vai izmēru pielaides ir spēkā pirms pārklāšanas vai pēc pārklāšanas.
Stingras pielaides detaļām apstrādes pielaidei var būt jāņem vērā norādītais pārklājuma biezums, lai gala galvanizētā detaļa paliktu pielaides robežās.
Kritisko funkciju maskēšana
Ne katrai virsmai obligāti jābūt pārklātai ar apšuvumu.
Tipiskas maskēšanas zonas var ietvert precīzijas vītnes, gultņu saskarnes, elektriskās saskares zonas, blīvēšanas virsmas, atskaites virsmas vai citas funkcijas, kur pārklājuma uzkrāšanās varētu traucēt funkciju.
Zīmējumā jānorāda pārklātā zona un visas virsmas, kurām jāpaliek nepārklātām.
Skaidras maskēšanas prasības samazina neskaidrības starp apstrādi, apdari un pārbaudi.
Mašīna pirms vai pēc pārklāšanas?
Lielākā daļa precīzijas detaļu galvenokārt tiek apstrādātas pirms galvanizācijas, jo galvanizētais slānis parasti ir paredzēts, lai paliktu uz gatavās virsmas.
Tipiska secība var būt šāda:
CNC apstrāde → atbirumu noņemšana un tīrīšana → pārklājums → galīgā pārbaude
Tomēr dažām detaļām pēc pārklāšanas var būt nepieciešama slīpēšana, pulēšana, slīpēšana vai cita kontrolēta apdares darbība, ja pārklātajai funkcionālajai virsmai ir īpaši prasīgs galīgais izmērs vai apdare.
Pareizā secība ir atkarīga no pārklājuma biezuma, pielaides, virsmas apdares, ģeometrijas un funkcionālajām prasībām.
Kādi faktori ietekmē apšuvuma kvalitāti?
Laba pārklājuma iegūšana ir atkarīga ne tikai no metāla, piemēram, niķeļa vai cinka, izvēles. Virsmas stāvoklis, detaļas ģeometrija, vannas apstākļi, strāvas sadalījums, procesa laiks un apstrāde var ietekmēt gala rezultātu. CEP norāda, ka pārklājuma biezumu un vienmērīgumu var ietekmēt iedarbības laiks, ģeometrija, vannas temperatūra, elektriskā strāva un materiāla izvēle.
Virsmas stāvoklis
Pārklātais slānis seko zem tā esošajai virsmai.
Apstrādes pēdas, skrambas, raupjumi, piesārņojums, oksīda plēves un slikta tīrīšana var ietekmēt gan izskatu, gan saķeri.
Vizuāli pulēts pārklājums ne vienmēr var noslēpt sākotnējā substrāta defektus. Ja kosmētiskais izskats ir kritiski svarīgs, pirms galvanizācijas jānosaka nepieciešamais virsmas stāvoklis.
Ģeometrija un pārklājuma vienmērīgums
Detaļu ģeometrija var spēcīgi ietekmēt pārklājuma sadalījumu, īpaši galvanizācijas procesā.
Asām malām un atklātām vietām var uzsūkties vairāk nogulšņu, savukārt dziļām padziļinājumiem, iekšējām dobumiem un grūti sasniedzamām vietām – mazāk.
Sarežģītām CNC detaļām ģeometrija jāpārskata kopā ar pārklāšanas metodi un biezuma pielaidi, nevis jāpieņem, ka katrai virsmai tiks uzklāts tieši tāds pats pārklājums.
Vannas laiks, strāva un procesa apstākļi
Apšuvuma biezums un kvalitāte ir atkarīga arī no kontrolētiem procesa apstākļiem.
Svarīgi mainīgie var ietvert:
- Galvanizācijas laiks
- Strāvas blīvums
- Vannas temperatūra
- Ķīmiskā koncentrācija
- Risinājuma nosacījums
- Detaļu pozicionēšana
Šos parametrus parasti kontrolē galvanizācijas piegādātājs saskaņā ar izvēlēto procesu un piemērojamo specifikāciju.
Bieži sastopami apšuvuma defekti
Apšuvuma defekti var ietekmēt izskatu, izturību pret koroziju, izmēru precizitāti un kalpošanas laiku.
Lobīšanās un slikta saķere
Slikta saķere var rasties, ja piesārņotāji, oksīdi vai nepiemēroti virsmas apstākļi neļauj pārklājumam pareizi sasaistīties.
PrimeWeld norāda, ka virsmas sagatavošana ir galvenais faktors līmēšanas problēmās, un norāda, ka piesārņojums var ietekmēt saķeri.
Tāpēc pareiza tīrīšana un aktivizēšana jāuzskata par būtiskiem procesa posmiem.
Nevienmērīgs pārklājuma biezums
Nevienmērīgs biezums var rasties detaļas ģeometrijas, strāvas sadalījuma, pozicionēšanas, pārvietošanas, iegremdēšanas apstākļu vai nekonsekventas procesa vadības dēļ.
Tas ir īpaši svarīgi detaļām ar stingru pielaidi, jo pārmērīgs pārklājums vienā zonā var ietekmēt piemērotību pat tad, ja kopējais pārklājums šķiet pieņemams.
Bedrīšu, pūslīšu un krāsas maiņas veidošanās
Bedres, pūslīši, traipi un krāsu atšķirības var liecināt par problēmām ar piesārņojumu, pirmapstrādi, vannas apstākļiem, gāzu veidošanos vai materiālu saderību.
Funkcionāliem pārklājumiem var būt pieņemamas dažas izskata variācijas, savukārt kosmētiskām detaļām var būt nepieciešami daudz stingrāki vizuālie standarti.
Tāpēc nepieciešamie pieņemšanas kritēriji jānosaka pirms ražošanas.
Kā tiek pārbaudīta apšuvuma kvalitāte?
Pārbaudei jāapstiprina, ka pārklātais slānis pilda paredzēto funkciju un ka gala detaļas izmēri joprojām ir pieņemami.
Vizuālā pārbaude
Vizuālā pārbaude var noteikt:
- Kailas vietas
- Pīlings
- Plaisas
- Blisteri
- Bedres
- krāsas maiņa
- Nekonsekvents pārklājums
Gan CEP, gan PrimeWeld vizuālo pārbaudi apraksta kā pamata soli pārklājuma pārklājuma un konsistences pārbaudei.
Apšuvuma biezuma mērīšana
Biezuma mērīšana pārbauda, vai uzklātais slānis atbilst noteiktajām prasībām.
Iespējamās metodes ietver uz rentgena stariem balstītus mērījumus, šķērsgriezuma analīzi vai citas piemērojamajā standartā definētās metodes. CEP norāda, ka rentgena mērījumus var izmantot, lai pārbaudītu pārklājuma biezumu un vienmērīgumu.
Pareizā mērīšanas metode ir atkarīga no pārklājuma, substrāta, biezuma diapazona, ģeometrijas un specifikācijas.
Adhēzijas un funkcionālā pārbaude
Dažām detaļām nepieciešama arī adhēzijas, korozijas, lodējamības, elektriskā vai cita funkcionālā pārbaude.
Precīzām CNC detaļām šīs pārbaudes jāapvieno ar galīgo izmēru pārbaudi. Pārklājums var atbilst tā biezuma prasībām, vienlaikus radot situāciju, ka vārpsta, caurums, vītne vai savienojums neatbilst rasējuma pielaidei.
Galvanizācijas pielietojumi ražošanā
Galvanizāciju izmanto autobūves, kosmosa, elektronikas, rūpniecības iekārtu, medicīnas produktu un daudzās citās ražošanas nozarēs, jo tā var pievienot funkcionālas virsmas īpašības, nemainot visu detaļas materiālu.
CNC mehāniski apstrādāti komponenti
CNC apstrādātām detaļām var izmantot pārklājumu, lai nodrošinātu izturību pret koroziju, aizsardzību pret nodilumu, vadītspēju vai izskatu.
Tipiskas apšūtās funkcijas var ietvert:
- Vārpstas
- Pins
- Korpusi
- Iekavas
- bukses
- Precīzijas piederumi
- Elektriskās sastāvdaļas
Šīm daļām svarīgākās inženiertehniskās attiecības ir:
apstrādātais izmērs + pārklājuma biezums + maskēšana + galīgā pārbaude
Ja šīs preces tiek plānotas kopā, galvanizācija kļūst par ražošanas procesa daļu, nevis nekontrolētu pēdējo posmu.
Elektriskās un elektroniskās sastāvdaļas
Galvanizācija tiek plaši izmantota savienotājiem, kontaktiem, spailēm, ar ķēdēm saistītām detaļām un citiem vadošiem komponentiem.
Varš, alva, zelts un sudrabs var nodrošināt dažādas vadītspējas, lodējamības, izturības pret koroziju un kontakta veiktspējas kombinācijas.
Optimālais pārklājums ir atkarīgs no elektriskajām prasībām, paredzamā nodiluma, darba vides un izmaksām.
Automobiļu, kosmosa un rūpniecības komponenti
Automobiļu detaļām pārklājumi tiek izmantoti aizsardzībai pret koroziju, izskatam, nodilumizturībai un elektriskajām funkcijām. Aviācijas un rūpniecības detaļām pārklājumus var izmantot, ja noteiktām virsmām nepieciešama papildu aizsardzība pret vidi vai nodilumu.
Pārklājums vienmēr jāizvēlas, pamatojoties uz detaļas faktiskajiem ekspluatācijas apstākļiem, nevis tikai uz nozares nosaukumu.
Kā izvēlēties pareizo CNC detaļas pārklājumu
Vislabākais pārklāšanas process ir tāds, kas atbilst komponenta funkcionālajām prasībām, vienlaikus saglabājot saderību ar tā materiālu, ģeometriju, pielaidēm un ražošanas secību.
Sāciet ar funkcionālajām prasībām
Vispirms nosakiet, kāpēc detaļai ir nepieciešama galvanizācija.
Iespējamās prioritātes ietver:
- Aizsardzība pret koroziju
- Nodilumizturība
- Virsmas cietība
- Elektriskā vadītspēja
- Lodāmība
- Izskats
- Dimensiju atjaunošana
Kad galvenā funkcija ir skaidra, var efektīvāk salīdzināt piemērotus pārklājuma materiālus un procesus.
Pielāgojiet apšuvumu pamatmateriālam
Substrāts ietekmē arī pārklājuma sistēmu.
Alumīnijam, oglekļa tēraudam, nerūsējošajam tēraudam, varam un misiņam ir atšķirīgas virsmas ķīmiskās īpašības, un tiem var būt nepieciešama atšķirīga tīrīšana, aktivizēšana, aizsargslāņi vai apakškārta.
Tāpēc pirms ražošanas ir jāapstiprina materiālu saderība, īpaši, ja kritiska ir adhēzija vai korozijas izturība.
Definējiet biezumu, maskēšanu un galīgo pielaidi
Precīzu CNC detaļu rasējumam ideālā gadījumā būtu jānorāda:
- Apšuvuma veids
- Nepieciešamais biezums
- Piemērojamā specifikācija
- Apšuvumam paredzētās zonas
- Maskējamās zonas
- Kosmētiskās prasības
- Galīgās izmēru pielaides
- Pārbaudes prasības
Šīs detaļas samazina nenoteiktību starp apstrādes un apdares piegādātājiem.
Nomināla apdare, piemēram, “niķeļa plāksne”, var nesniegt pietiekamu informāciju par kritiski svarīgu detaļu. Jo stingrāk tiek kontrolēta ģeometrija un piegulums, jo svarīgāk ir definēt pārklājumu kā daļu no inženiertehniskās specifikācijas.
Biežāk uzdotie jautājumi
Vai jūs varat galvanizēt alumīniju?
Jā. Alumīniju var galvanizēt, bet vispirms ir jānoņem vai jāapstrādā tā dabīgais oksīda slānis. Pareiza pirmapstrāde, piemēram, cinkošanas process, palīdz pārklātajam metālam droši sasaistīties ar alumīnija virsmu.
Kas ir bezgalvaniskā niķelēšana?
Bezgalvaniskā niķelēšana uz niķeļa bāzes uzklāj pārklājumu ķīmiskas reakcijas ceļā bez ārējas elektriskās strāvas. Tas nodrošina relatīvi vienmērīgu biezumu, padarot to noderīgu sarežģītu CNC detaļu, urbumu, padziļinājumu un precīzām virsmām.
Kāda veida apšuvums tiek visbiežāk izmantots?
Niķeļa un cinka pārklājumi ir vieni no visizplatītākajiem rūpnieciskajiem risinājumiem. Cinks tiek plaši izmantots tērauda korozijas aizsardzībai, savukārt niķeļa pārklājumu parasti izvēlas korozijas izturībai, nodilumizturībai un precīzijas mehāniskajām detaļām.
Kas ir cietā hromēšana?
Cietais hroma pārklājums ir biezs hroma pārklājums, ko galvenokārt uzklāj, lai uzlabotu cietību, nodilumizturību un virsmas izturību. To parasti izmanto vārpstām, tapām, veidnēm, hidrauliskajām sastāvdaļām un citām mehāniskām virsmām, kas pakļautas berzei vai nodilumam.
Secinājumi
Pārklāšana uz pamatnes uzklāj plānu metāla slāni, lai uzlabotu izturību pret koroziju, nodilumizturību, vadītspēju, lodējamību vai izskatu. Gala rezultāts ir atkarīgs no pārklāšanas metodes, pārklājuma metāla, virsmas sagatavošanas, ģeometrijas, biezuma kontroles un pārbaudes. Precīzu komponentu pārklāšana jāplāno kopā ar CNC izmēriem, maskēšanu, piegulumiem un galīgajām pielaidēm, lai pārklātā detaļa darbotos kā paredzēts.
Uzņēmumā TiRapid mēs piedāvājam precīzas CNC apstrādes un ražošanas pakalpojumus ar virsmas apdares atbalstu pielāgotām metāla detaļām. Mēs ņemam vērā materiālu izvēli, apstrādes pielaides, pārklājuma biezumu, maskēšanu, izmēru pārbaudi un gala detaļu prasības, lai palīdzētu nodrošināt uzticamus prototipus un nelielu apjomu ražošanu.















