
Urbšanas apstrāde ir precīza griešanas process, ko izmanto, lai palielinātu un koriģētu esošu caurumu. Atšķirībā no urbšanas, kurā tiek izveidots sākotnējais caurums, urbšana uzlabo diametru, apaļumu, taisnumu, izlīdzinājumu un iekšējās virsmas kvalitāti, ja sākotnējais caurums neatbilst galīgajām funkcionālajām prasībām.
Šajā rokasgrāmatā ir paskaidrots urbšanas apstrādes process, izplatītākās metodes un instrumenti, urbumu pielaides, faktori, kas ietekmē precizitāti, piemēroti materiāli, pielietojumi un atšķirības starp urbšanu, urbšanu un urbšanu. Tajā ir aplūkotas arī izplatītākās apstrādes problēmas un tas, kā izvēlēties efektīvu metodi precīzijas urbumu veidošanai.
Kas ir urbšanas apstrāde?
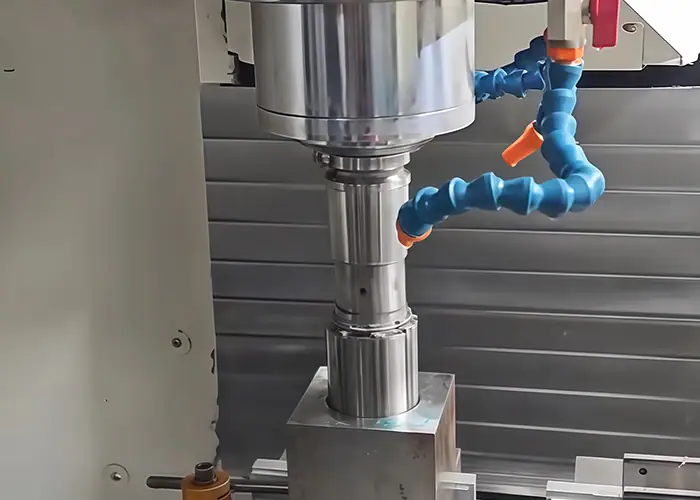
Urbšana noņem materiālu no jau esoša cauruma iekšpuses, izmantojot viena punkta griezējinstrumentu, kas parasti ir piestiprināts pie urbšanas stieņa. Sākuma caurumu var urbt, liešanas, kaltēšanas vai citas apstrādes operācijas rezultātā. Pēc tam virpa, frēzēšanas centrs, šablonurbjmašīna vai speciāla urbšanas iekārta to var palielināt un uzlabot līdz vajadzīgajam izmēram un ģeometrijai.
Urbšanas galvenā vērtība nav tikai cauruma palielināšana. Tā ļauj mehāniķim koriģēt ģeometriju un izveidot kontrolētāku saikni starp urbumu un citām detaļas funkcionālajām iezīmēm.
Ko uzlabo garlaicība?
Urbšana galvenokārt uzlabo urbuma diametru, apaļumu, taisnumu, izlīdzinājumu un virsmas kvalitāti. Šīs īpašības bieži vien ir svarīgākas par nominālo diametru vien, ja urbumā ir ievietots gultnis, bukse, vārpsta, blīvējums, vadotne vai cita precīza detaļa.
Urbts caurums var būt tuvu nepieciešamajam izmēram, taču tam joprojām var būt konusveida, izvirzījuma vai pozicionēšanas kļūda. Kontrolēta urbšanas caurule noņem materiālu attiecībā pret mašīnas vārpstu un noteikto atskaites punktu, ļaujot galīgajam urbumam labāk atbilst tā paredzētajai asij un ģeometrijai.
Iekšējā apdare ir tikpat svarīga. Gultņu ligzdām, slīdošajiem savienojumiem un blīvējuma virsmām ir nepieciešami vienmērīgi saskares apstākļi, tāpēc stabila urbšanas darbība var nodrošināt vienmērīgāku virsmu nekā rupji urbts vai izliets caurums.
Kad ir nepieciešama urbšanas apstrāde?
Urbšana ir piemērota, ja esošais caurums ir pārāk mazs, neapaļš, nepareizi izlīdzināts vai nepietiekami precīzs galīgajai montāžai. Tā ir noderīga arī tad, ja lietai vai kaltai atverei ir pietiekama apstrādes pielaide, lai izveidotu kontrolētu gatavu urbumu.
Tipiski piemēri ir gultņu korpusi, pārnesumkārbas urbumi, hidrauliskās detaļas, motora korpusi, dzinēja detaļas un precīzijas instrumenti. Katrā gadījumā urbšanas nepieciešamība izriet no urbuma funkcionālajām prasībām, nevis tikai no urbuma diametra.
Vienkāršam klīrensa caurumam ar brīvu pielaidi var pietikt ar urbšanu. Urbšanas pievienošana vietās, kur tā nenodrošina funkcionālus uzlabojumus, tikai palielina apstrādes laiku un izmaksas.
Kā darbojas urbšanas apstrādes process?
Precīzs urbšanas apstrādes process ir atkarīgs no urbuma dziļuma, diametra, materiāla, sākuma stāvokļa un galīgās pielaides. Vienkāršām detaļām var būt nepieciešama tikai viena korekcijas gājiena, savukārt precīzijas detaļām var būt nepieciešama rupja, daļēja un pabeigta urbšana.
Praktisks urbšanas process sākas ar urbuma un tā apstrādes atskaites punkta noteikšanu, pēc tam pakāpeniski koriģējot izmēru un ģeometriju pirms galīgās pārbaudes.
Cauruma sagatavošana un iestatīšana
Sākotnējo atveri var izveidot urbšanas, liešanas, kalšanas vai rupjas apstrādes rezultātā. Pirms urbšanas sākšanas sagatave ir jānovieto no piemērota atskaites punkta un droši jānostiprina.
Iestatīšanas precizitāte ir kritiski svarīga, jo urbšanas instruments seko mašīnas ieprogrammētajai asij. Ja sagataves atskaites punkts vai iestatījums ir nepareizs, urbums var sasniegt pareizo diametru, bet joprojām būt nepareizi novietots attiecībā pret gultņu ligzdām, savienojuma virsmām, skrūvju rakstiem vai citām īpašībām.
Sākuma urbumā ir jābūt arī pietiekami daudz materiāla, lai urbšanas instruments varētu attīrīt virsmu un koriģēt paredzēto ģeometriju. Urbšana var uzlabot izlīdzināšanu tikai tad, ja ir atlicis pietiekami daudz materiāla jaunā urbuma izveidošanai.
Rupja un pusapstrādes urbšana
Rupjā urbšana noņem lielāko daļu liekā materiāla. Tā ir noderīga, lai koriģētu liešanas virsmas, noņemtu ievērojamu apstrādes pielaidi un neregulāru sākotnējo urbumu pietuvinātu vajadzīgajai ģeometrijai.
Stingrākām prasībām pusapstrādes gājiens var atstāt vienmērīgāku pielaidi pirms galīgās urbšanas. Tas samazina materiāla daudzumu, kas tiek noņemts pēdējā gājiena laikā, un palīdz stabilizēt griešanas spēkus.
Mērķis nav padarīt katru posmu vienlīdz precīzu. Rupja apstrāde rada pamatnosacījumus, savukārt vēlākie posmi pakāpeniski samazina ģeometriskās un dimensiju variācijas.
Apdare un precīza urbšana
Apdares urbšanas laikā tiek noņemts neliels materiāla daudzums, lai noteiktu galīgo diametru, izlīdzinājumu un iekšējās virsmas kvalitāti. Tā kā griezums ir viegls, īpaši svarīga ir instrumenta stingrība, mašīnas stabilitāte, nobīdes kontrole un vibrācija.
Precīzā urbšana parasti tiek izmantota gultņu ligzdām, vārpstas atbalsta urbumiem, blīvēšanas zonām un citiem uzstādītiem komponentiem. Stabilas CNC iekārtas un smalkās urbšanas instrumenti var saglabāt stingras urbumu pielaides, lai gan sasniedzamais rezultāts vienmēr ir atkarīgs no urbuma ģeometrijas, materiāla, instrumenta sniedzamības, termiskās stabilitātes un mašīnas stāvokļa.
Tāpēc pēdējā caurlaide jāplāno, ņemot vērā funkcionālās prasības, nevis patvaļīgu pielaides mērķi.
Galvenie urbšanas apstrādes veidi
Ir daudz dažādu urbšanas iekārtu veidu, taču lielāko daļu ražošanas lēmumu var labāk izprast, aplūkojot sagataves izmēru, orientāciju, urbuma dziļumu, piekļuvi un nepieciešamo pozicionēšanas precizitāti.
Mērķis ir izvēlēties konfigurāciju, kas stingri atbalsta sagatavi un instrumentu, vienlaikus nodrošinot griezējinstrumentam drošu piekļuvi urbumam.
Horizontāla un vertikāla urbšana
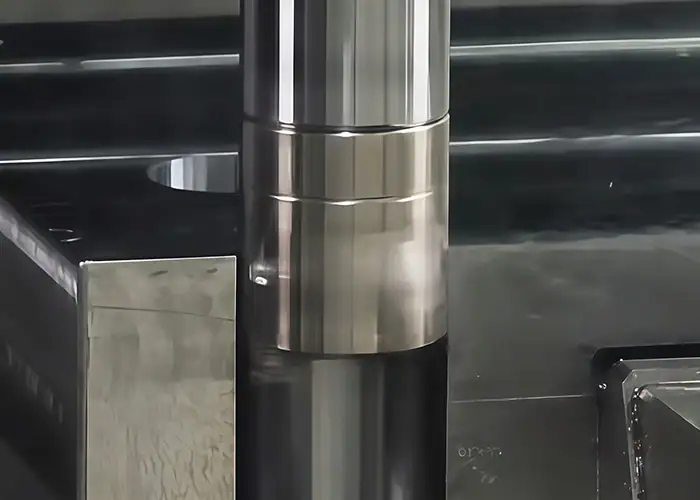
Horizontālā urbšana novieto vārpstu horizontāli, un tā ir īpaši noderīga lieliem korpusiem, mašīnu konstrukcijām, gariem urbumiem un detaļām ar vairākām iekšējām iezīmēm. Šis izkārtojums ļauj lieliem sagatavēm palikt atbalstītām, kamēr vārpsta vai galds kontrolē griešanas pozīciju. Gan horizontālā, gan vertikālā urbšana ir atzītas metodes lieliem un precīziem darbiem.
Vertikālā urbšana bieži vien ir piemērotāka lielām, smagām detaļām, kuras ir vieglāk atbalstīt uz horizontāla galda. Gravitācija palīdz noturēt sagatavi vietā, kas var vienkāršot lielu apaļu vai korpusa tipa detaļu apstrādi.
Praksē urbšanas frēzēšana bieži tiek izvēlēta lieliem lējumiem, pārnesumkārbām, iekārtu rāmjiem un līdzīgām detaļām, kur urbuma precizitāte ir jāuztur ievērojamos sagataves izmēros.
Precīza un džiga urbšana
Precīzā urbšana ir vērsta uz kontrolēta diametra, ģeometrijas un virsmas apdares sasniegšanu. To izmanto, ja parastais rupjais urbums nevar tieši izpildīt rasēšanas prasības.
Šablona urbšana piešķir papildu uzsvaru uz urbumu atrašanās vietu un elementu pozicionālajām attiecībām. Tā ir noderīga instrumentu, armatūras, veidņu komponentu, precīzijas korpusu un detaļu ražošanā, kur vairāki urbumi ir precīzi jānovieto attiecībā pret definētajiem atskaites punktiem.
Tāpēc atšķirība ir funkcionāla: precīzā urbšana koncentrējas uz urbuma kvalitāti, savukārt koordinātu urbšana ir īpaši vērtīga, ja kritiski svarīga ir arī precīza atrašanās vieta.
Līniju, muguras un speciālo urbšanu
Līniju urbšana tiek izmantota, ja diviem vai vairākiem urbumiem ir nepieciešama kopīga ass. Tipiski piemēri ir gultņu balsti mašīnās, iekārtu korpusos un lielos konstrukcijas mezglos.
Atpakaļurbšana ļauj apstrādāt elementu esošās atveres tālākajā pusē, ja tieša piekļuve no šīs puses ir ierobežota. Aklā urbšana un mikrourbšana risina citas specifiskas ģeometriskas prasības.
Šīs metodes ir noderīgas, taču tās jāizvēlas piekļuves, izlīdzināšanas vai ģeometrijas vajadzību dēļ, nevis jāuzskata par vienas un tās pašas darbības savstarpēji aizvietojamām versijām.
Urbšanas apstrādes instrumenti
Urbšanas precizitāte ir ļoti atkarīga no griešanas sistēmas. Instrumentam ir jāsasniedz nepieciešamais dziļums bez pārmērīgas lieces, vienlaikus saglabājot stabilu griešanas malu pret urbuma virsmu.
Lielākajā daļā CNC darbu galvenie elementi ir urbšanas stienis, urbšanas galva vai regulēšanas sistēma, griešanas ieliktnis un piemērots pārbaudes aprīkojums.
Urbšanas stieņi un urbšanas galviņas
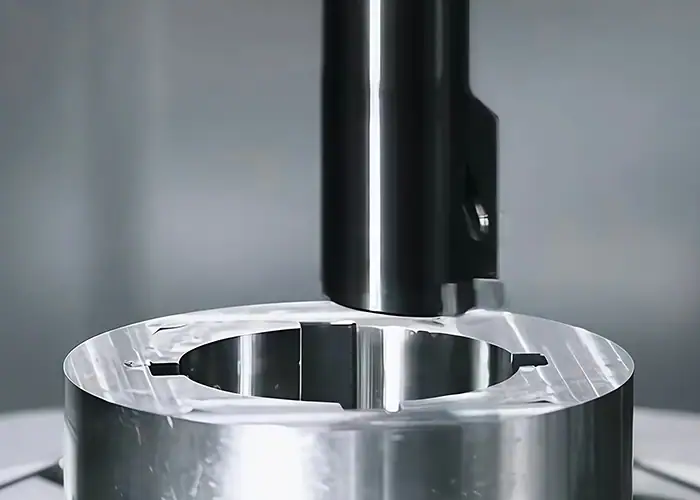
Urbšanas stienis atbalsta griezējmalu urbuma iekšpusē. Tā diametrs, materiāls, garums un neatbalstīts pārkares gals tieši ietekmē stingrību.
Liels pārkares leņķis ir viens no biežākajiem sliktas urbšanas veiktspējas cēloņiem. Palielinoties neatbalstītajam garumam, stienis kļūst jutīgāks pret elastīgo deformāciju un vibrācijām, kas var radīt konusveida formu, nevienmērīgu diametru un vibrācijas pēdas.
Tāpēc stienim jābūt tik lielam un tik īsam, cik atļauj urbuma ģeometrija. Precīzas urbšanas galviņas var nodrošināt kontrolētu diametra regulēšanu apdares operācijās, kur nelielas nobīdes izmaiņas būtiski ietekmē galīgo izmēru.
Griešanas ieliktņi
Ieliktņu izvēle ir atkarīga no sagataves materiāla, griešanas slodzes, urbuma ģeometrijas un apdares prasībām.
Asa, pozitīva griešanas ģeometrija var samazināt radiālos griešanas spēkus, kas ir noderīgi, ja urbšanas stieņa stingrība ir ierobežota. Prasīgākiem materiāliem var būt nepieciešamas nodilumizturīgas karbīda klases vai pārklājumi, lai saglabātu nemainīgu griešanas malu.
Mērķis nav tikai maksimāls instrumenta kalpošanas laiks. Urbšanas ieliktnim ir jārada arī paredzami griešanas spēki, lai instrumenta novirze un urbuma izmērs visā darbības laikā saglabātu stabilitāti.
Mērīšanas un pārbaudes instrumenti
Urbuma diametru var pārbaudīt ar urbuma mērierīcēm, iekšējiem mikrometriem vai atbilstošu koordinātu mērīšanas aprīkojumu. Pareizā metode ir atkarīga no urbuma izmēra, pielaides, dziļuma un rasēšanas prasībām.
Ar diametra mērījumu vien ne vienmēr pietiek. Precīza urbuma gadījumā var būt nepieciešama arī pozīcijas, izvirzījuma, apaļuma, taisnuma vai izlīdzināšanas pārbaude ar citu urbumu.
Tāpēc pārbaudei jāatspoguļo funkcionālā specifikācija, nevis jāmēra tikai visvieglāk pārbaudāmā īpašība.
Urbšanas apstrādes pielaides un caurumu precizitāte
Precīzas urbuma izmēru nevar definēt tikai ar vienu diametra pielaidi. Tā funkcija var būt atkarīga no izmēra, apaļuma, taisnuma, pozīcijas, izlīdzinājuma un virsmas apdares, kas darbojas kopā.
Tas ir īpaši svarīgi gultņu un vārpstu saskarnēm, kur urbums var būt izmēru ziņā pareizs, bet joprojām var radīt montāžas vai rotācijas problēmas, ja tā ģeometrija ir slikta.
Cauruma diametrs un piemērotības pielaide
Nepieciešamā urbuma pielaide ir atkarīga no tā, kas tiks montēts urbumā. Gultņiem, buksēm, tapām, vārpstām un presēšanas komponentiem ir atšķirīgas piemērotības prasības.
Tāpēc klīrensa, pārejas un uzspiešanas savienojumi jāizvēlas, ņemot vērā faktiskos montāžas apstākļus, slodzi, temperatūru, materiālu un ekspluatācijas prasības.
CNC urbšana stabilos apstākļos var panākt precīzu diametra kontroli. Tomēr, piemērojot maksimāli iespējamo pielaidi katram urbumam, reti ir ekonomiski izdevīgi. Kritiski piemērotām virsmām ir nepieciešama precīza kontrole. Vispārējas klīrensa urbumi bieži vien to neprasa.
Apaļums un taisnums
Urbšanas rezultātā izveidotajam caurumam var būt konusveida, izliekta vai apaļa ģeometrija. Liešana var radīt papildu variācijas, jo sākotnējā atvere var nebūt perfekti novietota vai veidota.
Urbšana noņem materiālu pa kontrolētāku griešanas ceļu un var uzlabot šos apstākļus. Tomēr dziļu urbumu gadījumā instrumenta sniedzamība kļūst arvien svarīgāka, jo stieņa novirze var izraisīt diametra izmaiņas visā urbuma garumā.
Tāpēc apaļums un taisnums jāapsver atsevišķi no diametra. Mērītāja rādījums vienā vietā nevar apstiprināt, ka visam urbumam ir pieņemama ģeometrija.
Caurumu izlīdzināšana un koaksialitāte
Izlīdzināšana kļūst kritiski svarīga, ja vairāki urbumi atbalsta vienu un to pašu rotējošo vārpstu vai ja urbumam ir precīzi jāattiecas uz citu atskaites punkta elementu.
Tā kā urbšanas instruments griež attiecībā pret mašīnas asi, tas var labot dažas kļūdas sākuma urbumā, ja ir palicis pietiekami daudz materiāla. Tas padara urbšanu īpaši noderīgu gultņu korpusiem, pārnesumkārbu komponentiem, motoru korpusiem un daudzcaurumu mezgliem.
Ja vairākiem urbumiem ir jādalās ar kopīgu funkcionālo asi, iestatīšanas stratēģija bieži vien ir tikpat svarīga kā nominālais urbuma izmērs.
Virsmas apdare urbuma iekšpusē
Iekšējās virsmas apdare ietekmē berzi, gultņu kontaktu, blīvējumu, slīdēšanas uzvedību un nodilumu.
Gluda apdare ne vienmēr nozīmē labāku rezultātu katrā pielietojumā. Nepieciešamais raupjums jānosaka atkarībā no gultņa, bukses, blīvējuma, eļļošanas stāvokļa vai citas funkcionālās saskarnes.
Apdares urbšana var nodrošināt kontrolētu virsmu, ja griešanas sistēma paliek stabila. Ja funkcionālās prasības pārsniedz urbšanas ekonomisko potenciālu, var apsvērt citu apdares darbību, piemēram, honēšanu vai slīpēšanu.
Galvenie faktori, kas ietekmē urbšanas precizitāti
Urbšanas precizitāti spēcīgi ietekmē stingrība un procesa stabilitāte. Mašīnas iespējām ir nozīme, taču precīza CNC iekārta nevar kompensēt pārāk elastīgu urbšanas stieni vai nestabilu sagataves stiprinājumu.
Vissvarīgākie mainīgie ir instrumenta pārkare, griešanas apstākļi, mašīnas stingrība, termiskās īpašības, skaidu evakuācija un iestatīšanas kvalitāte.
Instrumenta stingrība un pārkare
Urbšanas stieņa darbība ir līdzīga konsolei. Tā pagarināšana tālāk no turētāja samazina stingrību un palielina tā novirzi griešanas spēka ietekmē.
Tāpēc dziļu urbumu veidošana ir sarežģītāka nekā seklu urbumu veidošana ar vienādu diametru. Neliela stieņa kustība var mainīt efektīvo griešanas rādiusu un līdz ar to mainīt gatavā produkta diametru.
Izmantojot lielāko praktiski izmantojamo stieņa diametru, samazinot neatbalstītā garuma daudzumu un izvēloties stingrāku vai vibrācijas slāpētu stieni, ja nepieciešams, var uzlabot konsekvenci.
Griešanas ātrums, padeve un griešanas dziļums
Griešanas ātrums, padeve un griešanas dziļums ietekmē materiāla noņemšanu, griešanas spēku, siltumu, vibrāciju, virsmas apdari un instrumenta kalpošanas laiku.
Agresīvi rupjās apstrādes apstākļi var būt piemēroti, ja materiāls ir jānoņem efektīvi, bet apdares urbšanai nepieciešami stabilāki griešanas apstākļi. Pārmērīga radiālā slodze var novirzīt urbšanas stieni, savukārt nestabils ātruma diapazons var veicināt vibrēšanu.
Urbšanai nav universāla parametru kopuma. Materiāls, instrumenta ģeometrija, stieņa stingrība, mašīnas jauda un urbuma izmēri jāņem vērā kopā.
Mašīnas stabilitāte, dzesēšanas šķidrums un skaidu kontrole
Stingra sagataves nostiprināšana un stabila vārpstas kustība palīdz saglabāt paredzēto saikni starp instrumentu un urbumu.
Dzesēšanas šķidrums var kontrolēt temperatūru un palīdzēt skaidu noņemšanā, īpaši dziļākos urbumos, kur skaidām ir mazāk izejas ceļu. Slikta izsūknēšana var ļaut skaidām atkārtoti griezties pret apstrādāto sienu, bojājot virsmas kvalitāti vai paātrinot instrumenta nodilumu.
Termiskā noturība ir svarīga arī tad, ja pielaides kļūst šauras. Instrumenta, vārpstas un sagataves temperatūras izmaiņas var pietiekami mainīt izmērus, lai ietekmētu galīgo urbuma izmēru.
Materiāli, kas piemēroti urbšanas apstrādei
Urbšanu var izmantot plašam metālu un inženiertehnisko plastmasu klāstam. Procesa princips paliek līdzīgs, taču materiāla uzvedība maina griešanas spēkus, siltuma veidošanos, instrumentu nodilumu, atgrambu veidošanos un sasniedzamo virsmas kvalitāti.
Zemāk esošajā tabulā ir apkopoti bieži uzdotie apsvērumi.
| materiāls | Apstrādes raksturojums | Galvenais garlaicības apsvērums |
| Alumīnijs | Laba apstrādājamība | Apmetuma malu un virsmas kvalitāte |
| Oglekļa / leģētā tērauda | Spēcīgs, plaši izmantots | Griešanas spēks un instrumentu nodilums |
| Nerūsējošais tērauds | Korozijizturīgs | Sacietēšana un karstuma kontrole |
| Čuguna | Izmēros stabils, bet abrazīvs | Instrumentu nodiluma un skaidu kontrole |
| titāns | Augsta stipruma un svara attiecība | Siltuma koncentrācija un instrumenta kalpošanas laiks |
| Misiņš/Varš | Labas funkcionālās īpašības | Atgriezumu veidošanās un materiāla uzvedība |
| Plastmasas inženierija | Viegls un izturīgs pret koroziju | Siltums un deformācija |
Alumīnijs parasti nodrošina efektīvu materiāla noņemšanu, taču instrumentu asums un skaidu kontrole joprojām ietekmē apdari. Tēraudam un leģētajam tēraudam jāpievērš lielāka uzmanība griešanas spēkam un ieliktņu nodilumam, savukārt nerūsējošais tērauds var sacietēt deformācijas procesā, ja griešanas mala berzējas, nevis griež tīri.
Čuguns parasti tiek urbts korpusos un mašīnu detaļās, taču tā abrazīvās īpašības var paātrināt instrumentu nodilumu. Titāns koncentrē siltumu griešanas zonas tuvumā, padarot instrumentu stabilitāti un siltuma pārvaldību īpaši svarīgu.
Arī inženiertehniskās plastmasas var urbt precīzi, lai gan ir jākontrolē siltums un iespīlēšanas spiediens, lai ierobežotu deformāciju.
Urbšanas apstrādes priekšrocības un ierobežojumi
Urbšana ir ļoti efektīva, ja esošam caurumam ir nepieciešams labāks izmērs, ģeometrija vai izlīdzinājums. Tā ir mazāk noderīga, ja urbtais caurums jau atbilst rasējumam vai ja nepieciešamā ģeometrija ir slikti piemērota viena punkta iekšējam instrumentam.
Praktiskā novērtējumā jāņem vērā gan iespējas, gan papildu apstrādes laiks.
| Priekšrocības | Ierobežojumi |
| Precīzs galīgais cauruma izmērs | Nepieciešama esoša atvere |
| Var labot dažas caurumu izlīdzināšanas kļūdas | Jūtīgi pret instrumenta novirzi |
| Uzlabo apaļumu un taisnumu | Dziļi urbumi ir grūtāki |
| Laba iekšējās apdares kontrole | Precīza iestatīšana palielina apstrādes laiku |
| Regulējams gatavais diametrs | Nav ideāli piemērots katrai caurumu ģeometrijai |
Viena no galvenajām priekšrocībām ir regulējamība. Atšķirībā no fiksēta izmēra urbja vai urbja, urbšanas instrumentu var regulēt, lai sasniegtu noteiktu galīgo diametru.
Tā galvenais ierobežojums ir stingrība. Griešanas asmenim jāatrodas sagataves iekšpusē, tāpēc dziļi vai maza diametra caurumi var ierobežot stieņa izmēru un palielināt vibrācijas risku.
Urbšana vs urbšana vs paplašināšana
Urbšana, izvirpošana un paplašināšana ir visu mašīnu caurumu risinājums, taču tie risina dažādas problēmas. To uzskatīšana par savstarpēji aizvietojamiem var radīt nevajadzīgas darbības vai atstāt svarīgu ģeometriju nekontrolētu.
Pamata atšķirība ir vienkārša: urbšana izveido sākotnējo caurumu, izvirpošana to koriģē un palielina, un paplašināšana veic vieglu galīgo izmēru noteikšanu, kad sākuma caurums jau ir pietiekami precīzs.
| Process | Galvenais mērķis | Krājumu noņemšana | Ģeometrijas korekcija | Tipiska loma |
| Urbšana | Izveidojiet caurumu | Augstāka | ierobežots | Sākotnējā cauruma izveidošana |
| Bore | Palielināt un labot | mērens | Spēcīgs | Izmēra un ass korekcija |
| Rāmis | Precīzi nomērīt esošu caurumu | Zems | ierobežots | Galīgā izmēru noteikšana un apdare |
Kad jāizvēlas urbšana, nevis urbšana?
Lēmums par urbšanu vai urbšanu galvenokārt ir atkarīgs no esošā cauruma stāvokļa.
Urbšana parasti ir labākā izvēle, ja ir jānoņem ievērojams daudzums materiāla vai ja ir jālabo izmērs, taisnums, pozīcija vai izlīdzinājums. Tā kā urbšanas instruments seko kontrolētai asij un tam ir regulējams griešanas rādiuss, tas var noteikt ģeometriju, nevis vienkārši sekot sākotnējam caurumam.
Urbšana ar urbuma paplašināšanu ir piemērotāka, ja caurums jau ir pareizi novietots un tuvu galīgajam izmēram. Tā noņem relatīvi maz materiāla un efektīvi uzlabo galīgo diametru un apdari.
Bieži sastopamas problēmas urbšanas apstrādē
Lielākā daļa garlaicīgo problēmu ir nestabilitātes, instrumenta novirzes, nepareizas regulēšanas, karstuma vai sliktas iestatīšanas simptomi. Kļūdas modeļa atpazīšana palīdz noteikt tās iespējamo cēloni.
Trīs visbiežāk sastopamās problēmas ir vibrācija, izmēru konusveida novirze un izlīdzināšanas kļūda.
Vibrācija un slikta virsmas apdare
Vibrācija rodas, kad instruments un sagatave nonāk pašsatraukuma vibrācijā. Gatavajā urbumā tā var izpausties kā atkārtotas pēdas, viļņošanās, troksnis griešanas laikā un nevienmērīgs raupjums.
Pārmērīgs urbšanas stieņa pārkare ir bieži sastopams iemesls, lai gan vārpstas stāvoklis, darba stiprinājums, ieliktņu ģeometrija un griešanas parametri arī var veicināt šo problēmu.
Stingrības uzlabošana un griešanas apstākļu stabilizēšana parasti dod labāku rezultātu nekā vienkārši pievienojot vēl vienu apdares posmu virs nestabilas iestatīšanas.
Konusveida un lielizmēra urbumi
Urbums, kura diametrs mainās no ieejas līdz dziļumam, var norādīt uz instrumenta novirzi, termisku kustību, stieņa nestabilitāti vai griezējšķautņu nodilumu.
Problēma var būt izteiktāka dziļos urbumos, jo urbšanas stienim ir nepieciešams lielāks sniedzamības attālums. Pat ja iekārta precīzi seko ieprogrammētajam ceļam, elastīgs instruments var kustēties griešanas slodzes ietekmē.
Pārāk lielus urbumus var radīt arī nepareiza instrumentu regulēšana, nobīdes, ieliktņu kustība vai termiskie apstākļi. Tāpēc, lai nodrošinātu ciešu piegulumu, instrumentu nobīdes un mērījumu atgriezeniskā saite ir rūpīgi jākontrolē.
Neatbilstība un pozīcijas kļūda
Caurumam var būt pareizs diametrs, un tas joprojām var sabojāties, ja tā centra līnija ir novietota nepareizi.
Atsauces punkta izvēle, stiprinājuma pozicionēšana, vārpstas izlīdzināšana un iepriekšējās apstrādes darbības ietekmē urbuma galīgo pozīciju. Tas kļūst īpaši svarīgi, ja urbumam ir jāizlīdzinās ar citu gultņa ligzdu vai rotējošu komponentu.
Korpusiem ar vairākiem urbumiem ražošanas stratēģijā prioritāte jāpiešķir urbumu savstarpējai attiecībai, nevis katram diametram jābūt neatkarīgai iezīmei.
Urbšanas apstrādes pielietojumi
Urbšana ir visvērtīgākā tur, kur iekšējais caurums veic reālu mehānisku funkciju. Gultņa atbalsts, blīvējums, vadāma kustība, rotācijas izlīdzināšana un precīza montāža rada stingrākas prasības nekā parastam klīrensa caurumam.
Šī iemesla dēļ šis process parādās automobiļu, rūpniecības, kosmosa, medicīnas un ar enerģētiku saistītās iekārtās.
Automobiļu
Dzinēja blokos, transmisijas korpusos, gultņu vietās, asu sastāvdaļās un citās spēka piedziņas detaļās var būt urbtas detaļas.
Šīm sastāvdaļām bieži vien ir nepieciešams urbums, lai kontrolētu ne tikai diametru, bet arī izlīdzinājumu ar blakus esošajām rotējošajām vai bīdāmajām iezīmēm.
Uzticama ģeometrija nodrošina pareizu gultņu piegulšanu, virzuļa kustību, vārpstas izlīdzināšanu un montāžas vienmērīgumu.
Rūpniecības iekārtas
Pārnesumkārbās, sūkņos, hidrauliskajās komponentēs, mašīnu rāmjos, kompresoros un motoru korpusos parasti ir precīzi urbumi.
Rūpnieciskās iekārtas var nepārtraukti darboties ievērojamas slodzes apstākļos, tāpēc nelielas izlīdzināšanas kļūdas var veicināt vibrāciju, nevienmērīgu gultņu slodzi, blīvējumu nodilumu vai saīsinātu kalpošanas laiku.
Lieli korpusi ir arī izplatīts pielietojums horizontālajām urbšanas un urbšanas frēzēm, jo mašīnu izkārtojums var apstrādāt ievērojamus detaļu izmērus.
Medicīna
Dažām medicīnas ierīcēm un mehāniskajām medicīnas iekārtām ir mazi vai precīzi iekšējie elementi, kuriem nepieciešams kontrolēts diametrs un apdare.
Materiālu saderība, tīrība, izsekojamība un specifiskās produktu prasības joprojām ir svarīgas. Urbšanas spēja vien nenosaka, vai komponents ir piemērots medicīniskai lietošanai.
Tāpēc process tiek piemērots selektīvi, ja funkcionāli nepieciešama precīza iekšējā ģeometrija.
Aerospace
Aviācijas un kosmosa korpusiem, konstrukcijas komponentiem, piedziņas sistēmām un rotējošām konstrukcijām var būt nepieciešami precīzi novietoti urbumi gultņiem, tapām, vārpstām vai citām saskarnēm.
Bieži vien izaicinājums ir stingras ģeometrijas apvienojums ar tādiem materiāliem kā titāns, nerūsējošais tērauds vai augstas stiprības sakausējumi.
Šeit īpaši svarīga kļūst instrumenta stingrība un termiskā kontrole, jo grūti apstrādājami materiāli palielina griešanas spēkus un instrumenta nodilumu.
Nafta un gāze
Vārstu korpusos, sūkņu komponentos, spiediena sistēmas detaļās un citās energoiekārtās var būt lieli vai dziļi urbumi, kuros svarīga ir blīvēšana, izlīdzināšana un izmēru kontrole.
Materiāli var būt arī relatīvi cieti vai izturīgi pret koroziju, kas palielina instrumentu izvēles un procesa stabilitātes nozīmi.
Šajos pielietojumos gatavā iekšējā ģeometrija jānovērtē kopā ar spiediena, blīvējuma, materiāla un ekspluatācijas vides prasībām.
Kas ietekmē urbšanas apstrādes izmaksas?
Urbšanas izmaksas nosaka nepieciešamā urbuma izveides un pārbaudes grūtības, ne tikai diametrs. Dziļums, materiāls, pielaide, instrumenta sniedzamība, virsmas apdare, iestatīšana, pārbaude un ražošanas apjoms – tas viss ietekmē iekārtas darbības laiku.
Skaidrs rasējums, kas identificē patiesi funkcionālas prasības, padara procesu plānošanu efektīvāku.
Urbuma izmērs un dziļums
Liels pieejams urbums var būt relatīvi vienkāršs pat tad, ja tā diametrs ir ievērojams.
Dziļa, šaura urbuma izveide var būt sarežģītāka, jo instrumentam ir jāsniedzas tālāk no tā atbalsta. Lielāka pārkare samazina stingrību, sarežģī skaidu izvadīšanu un palielina vibrācijas vai konusveida formas veidošanās iespējamību.
Tāpēc urbuma dziļumam var būt tikpat liela ietekme uz izmaksām kā diametram.
Tolerance un virsmas apdare
Stingrākas pielaides prasa lielāku kontroli pār instrumentiem, temperatūru, nobīdēm un pārbaudi.
Precīza gultņa urbuma izveidei var būt nepieciešama rupja apstrāde, pusapstrāde, precīza urbšana un detalizēti mērījumi. Ne tik kritiskam klīrensam var būt nepieciešama tikai urbšana.
Tāpēc visrentablākā pieeja ir piemērot stingras prasības tikai tur, kur tās ietekmē piemērotību, izlīdzināšanu, blīvēšanu, nodilumu vai citas izmērāmas funkcijas.
Materiāls un ražošanas apjoms
Cietāki vai abrazīvi materiāli var palielināt griešanas laiku un instrumentu patēriņu, savukārt karstumjutīgiem vai grūti apstrādājamiem materiāliem var būt nepieciešami konservatīvāki apstrādes apstākļi.
Ražošanas apjoms maina iestatīšanas, programmēšanas, instrumentu un pārbaudes izmaksu sadalījumu. Specializēta iestatīšana var veidot ievērojamu daļu no viena prototipa, bet daudz mazāku daļu no atkārtotas ražošanas partijas.
Tomēr apjoms neizslēdz nepieciešamību pēc procesa stabilitātes. Vienmērīga instrumentu izmantošana un pārbaude kļūst vēl svarīgāka, ja vienam un tam pašam urbumam daudzās detaļās jāpaliek pielaides robežās.
Kā izvēlēties pareizo urbšanas metodi
Urbšanas stratēģijas izvēle sākas ar pabeigto urbumu, nevis ar mašīnu. Urbuma ģeometrija, funkcija, dziļums, materiāls un saistība ar citām īpašībām nosaka, kuri instrumenti un iestatījumi ir piemēroti.
Noderīga plānošanas secība ir šāda:
Esošais urbums → Definēt galīgo ģeometriju → Izvēlēties urbšanas metodi → Kontrolēt stingrību → Pabeigt līdz pielaidei → Pārbaudīt
Sāciet ar caurumu ģeometriju
Vispirms definējiet urbuma diametru, dziļumu, piekļuves virzienu un to, vai urbums ir akls vai caurejošs.
Pēc tam novērtējiet sākuma urbumu. Izurbtai atverei, kas jau ir tuvu izmēram, nepieciešama cita pieeja nekā aptuvenam lējumam ar ievērojamu pozicionēšanas kļūdu un nevienmērīgu materiālu.
Instrumenta klīrenss un pieejamais urbšanas stieņa diametrs arī jāpārbauda laikus, jo tie ietekmē stingrību.
Definējiet funkcionālo toleranci
Tālāk nosakiet, ko urbums faktiski dara.
Vispārējai klīrensa atverei, gultņa ligzdai, bukses urbumam, blīvējuma korpusam un koaksiālā vārpstas atbalsta urbumam nav nepieciešamas vienādas vadības ierīces.
Diametra pielaidei, apaļumam, izlīdzinājumam, pozīcijai un virsmas apdarei jābūt saistītai ar šo funkciju. Tas novērš nevajadzīgu precizitāti uz nekritiskām virsmām, vienlaikus kontrolējot svarīgās saskarnes.
Pielāgojiet instrumentu un mašīnu urbumam
Visbeidzot, pielāgojiet procesu detaļas izmēram un nepieciešamajai precizitātei.
CNC virpa var būt efektīva koncentrisku iekšējo elementu veidošanai rotējošām detaļām. Apstrādes centrs var apstrādāt urbumus, kuriem jāatbilst frēzētām virsmām un caurumu rakstiem. Lieli korpusi var būt piemērotāki horizontālai urbšanas frēzei, savukārt specializēts precīzijas darbs var attaisnot smalku vai konduktora urbšanu.
Pareizais process ir tāds, kas droši sasniedz nepieciešamo ģeometriju ar vismazāko nevajadzīgo darbību skaitu.
Biežāk uzdotie jautājumi
Vai virpu var veikt urbšanu?
Jā. Urbšanu parasti veic uz virpas, kad caurums ir koncentrisks ar detaļas rotācijas asi. Urbšanas stienis ir uzstādīts instrumenta turētājā un noņem materiālu no esošā cauruma, kad sagatave rotē. CNC virpas ir īpaši piemērotas precīziem iekšējiem diametriem, gultņu ligzdām un citiem koncentriskiem urbumiem.
Kuru instrumentu izmanto urbšanai?
Galvenais urbšanas instruments ir urbšanas stienis, kas aprīkots ar griezējplāksni vai viena punkta griezējšķautni. Precizurbšanas galviņas var izmantot, ja nepieciešama precīzāka diametra regulēšana un labāka precizitāte. Instrumenta diametrs, stingrība, plāksnītes ģeometrija un pārkare jāizvēlas atbilstoši urbuma izmēram, dziļumam, materiālam un pielaidei.
Vai līniju garlaicīgums ir sarežģīts?
Līniju urbšana var būt sarežģīta, jo diviem vai vairākiem urbumiem ir jābūt precīzi izlīdzinātiem pa kopīgu asi. Liels instrumenta sniedzamības attālums, iestatīšanas kļūda, mašīnas stingrība un sagataves deformācija var ietekmēt rezultātu. Precīza nostiprināšana, stabils atbalsts, pareiza atskaites punkta kontrole un rūpīga pārbaude ir svarīgas, lai saglabātu urbuma izlīdzināšanu.
Secinājumi
Veiksmīga urbšanas apstrāde ir atkarīga no urbuma izmēra, apaļuma, taisnuma, izlīdzinājuma, instrumenta stingrības, griešanas stabilitātes un virsmas apdares kontroles atbilstoši urbuma faktiskajai funkcijai. Urbšana var radīt atveri, bet urbšana kļūst vērtīga, ja gatavo detaļu izgatavošanai ir nepieciešama precīzāka ģeometrija, kontrolēti piegulumi vai uzticama saistība starp urbumu un citām svarīgām iezīmēm.
Uzņēmumā TiRapid mēs piedāvājam precīzus CNC apstrādes un ražošanas pakalpojumus detaļām, kurām nepieciešamas precīzas iekšējās detaļas, stingra izmēru kontrole un uzticama pārbaude. Mūsu CNC virpošanas un frēzēšanas iespējas atbalsta precīzu urbšanu prototipiem un maza apjoma komponentiem, kas izgatavoti no alumīnija, tērauda, nerūsējošā tērauda, titāna, inženiertehniskās plastmasas un citiem apstrādes materiāliem.
















