
Pielāgota apstrāde tiek izmantota, ja detaļu nevar iegūt kā standarta komponentu vai ja tās ģeometrija, materiāls, pielaide vai funkcija ir jāpielāgo konkrētam projektam. Tā vietā, lai piespiestu dizainu atbilstu esošai detaļai, inženieri var izgatavot komponentu atbilstoši faktiskajām mehāniskajām prasībām.
Šajā rokasgrāmatā ir paskaidrots, kā darbojas pielāgota apstrāde, kāpēc tā ir noderīga sarežģītu detaļu izgatavošanai, kādi procesi un materiāli tiek parasti izmantoti un kā ģeometrija, pielaides, kvalitātes prasības, izmaksas un ražošanas apjoms ietekmē galīgo ražošanas stratēģiju.
Kas ir pielāgota apstrāde?
Pielāgota apstrāde ir detaļu ražošana pēc konkrēta rasējuma, CAD modeļa vai funkcionālas prasības, nevis pēc standartizētas kataloga specifikācijas. Šīs detaļas var būt pilnīgi jauni dizaini, esošo komponentu modificētas versijas vai aizstājēji precēm, kas vairs nav komerciāli pieejamas.
CNC apstrāde tiek plaši izmantota, jo tās programmas, instrumentus un iestatījumus var pielāgot dažādām ģeometrijām bez īpašām ražošanas veidnēm. Atkarībā no detaļas pielāgota apstrāde var ietvert frēzēšanu, virpošanu, elektroeroziju (EDM), urbšanu, izvirpošanu vai vairāku darbību kombināciju.
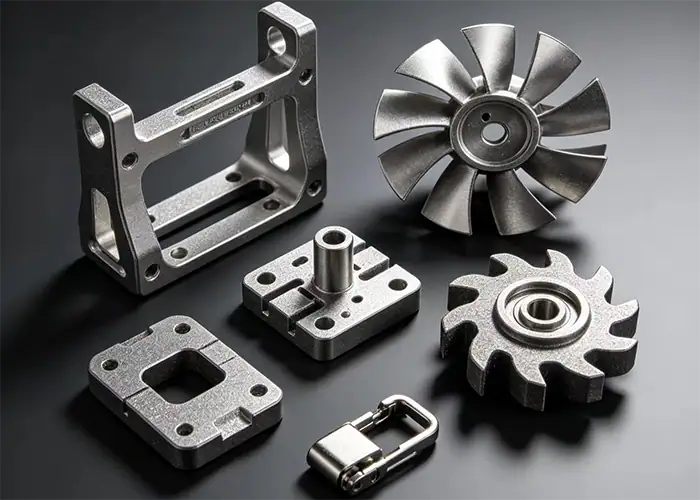
Kas padara apstrādātu detaļu pielāgotu?
Apstrādāta detaļa kļūst par pielāgotu, kad tās specifikācijas ir definētas konkrētam produktam vai pielietojumam. Atšķirības var ietvert kopējo ģeometriju, urbumu pozīcijas, materiāla kategoriju, virsmas apdari, pielaidi, gravējumu, montāžas saskarnes vai citas funkcijas, kas nav pieejamas standarta komponentā.
Pielāgošana ne vienmēr nozīmē, ka detaļa ir ļoti sarežģīta. Vienkārša starplika ar neparastu diametru vai nomaiņas vārpsta ar pārtrauktu saskarni var būt tikpat pielāgots apstrādes projekts kā daudzu asu korpuss ar saliktām virsmām.
Pielāgota apstrāde salīdzinājumā ar standarta apstrādi
Standartizēta ražošana ir visefektīvākā, ja viens un tas pats dizains tiek ražots atkārtoti un procesu var optimizēt, ņemot vērā stabilu ģeometriju. Pielāgota apstrāde nodrošina lielāku elastību, ja mainās detaļu specifikācijas, daudzumi ir mazāki vai ģeometrijai ir nepieciešama projektam specifiska ražošanas stratēģija.
Tāpēc atšķirība vairāk ir saistīta ne tik daudz ar to, kura metode ir modernāka, bet gan ar ražošanas prasībām. Stabili, atkārtoti produkti gūst labumu no optimizētiem ražošanas procesiem, savukārt pielāgotas detaļas gūst labumu no elastīgas programmēšanas, instrumentu komplektēšanas, iestatīšanas un inženiertehniskās pārskatīšanas.
Kāpēc pielāgota apstrāde labi darbojas sarežģītu detaļu ražošanā
Sarežģītu detaļu ražošanā reti kad ir tikai viens ražošanas izaicinājums. Viens komponents var apvienot izliektas virsmas, precīzus caurumus, plānas sienas, dziļas kabatas, dažādas pielaides un vairākas funkcionālas saskarnes. Pielāgota apstrāde ļauj procesu veidot atbilstoši šīm prasībām, nevis fiksētam ražošanas standartam.
Lielāka brīvība unikālai ģeometrijai
Pielāgota apstrāde dod projektētājiem lielāku brīvību nestandarta formu veidošanā, jo instrumentu trajektorija tiek programmēta tieši no detaļas ģeometrijas. Funkcijām nav jāatbilst kataloga izmēram vai iepriekš esošam komponentam.
Daudzasu apstrāde vēl vairāk paplašina šo elastību, ļaujot sasniegt vairāk virsmu ar mazāk iestatījumiem. Tas ir īpaši noderīgi korpusiem, kronšteiniem, kolektoriem, lāpstiņriteņiem, medicīnas aparatūrai un citām detaļām, kuru elementi ir sadalīti vairākās virsmās.
Labāka kritisko funkciju kontrole
Pielāgotai detaļai nav nepieciešami visi izmēri, lai sasniegtu vienādu precizitātes līmeni. Inženieri var identificēt virsmas, kas kontrolē piegulšanu, kustību, izlīdzināšanu, blīvēšanu vai montāžu, un noteikt stingrākas prasības, ja tās rada reālu funkcionālu vērtību.
Tas ļauj apstrādes un pārbaudes centienus koncentrēt uz vissvarīgākajām funkcijām, nevis nevajadzīgi sarežģīt visas detaļas izgatavošanu.
Elastīga ražošana bez īpašiem instrumentiem
Viena no galvenajām pielāgotas CNC apstrādes priekšrocībām ir tā, ka dizaina izmaiņas bieži vien var veikt, atjauninot CAD modeli, programmu, instrumentu ceļu, stiprinājumu vai apstrādes stratēģiju, nevis izveidojot jaunu veidni vai matricu.
Šī elastība ir īpaši noderīga prototipu izgatavošanā un mazapjoma ražošanā, kur dizains joprojām var mainīties un specializētu ražošanas instrumentu izmantošana būtu grūti attaisnojama.
Kā darbojas pielāgotās apstrādes process?
Uzticams pielāgotas apstrādes process sākas, pirms materiāls nonāk mašīnā. Rasējums, ģeometrija, pielaide, materiāls, ražošanas apjoms un pārbaudes prasības ietekmē to, kā detaļa ir jāizgatavo.
CAD modeļa un tehniskā rasējuma pārskatīšana
Pirmais solis ir pārskatīt CAD modeli un rasējumu, lai noteiktu izmērus, pielaides, materiālus, apdares materiālus, vītnes, atskaites punktu attiecības un citas specifikācijas.
Šajā posmā jāpārbauda arī ražojamība. Dziļas dobumi, grūti sasniedzamas iekšējās detaļas, ļoti plānas sienas, neparasti stūru rādiusi un nevajadzīgi stingras pielaides var ievērojami apgrūtināt detaļas apstrādi.
Izvēlieties procesu, materiālu un instrumentus
Ražošanas metode ir atkarīga no detaļas formas. Rotācijas ģeometrija var veicināt virpošanu, prizmatiskas iezīmes bieži vien veicina frēzēšanu, un detaļām, kas apvieno abus, var būt nepieciešami vairāki procesi.
Instrumentu izvēlē jāņem vērā arī materiāla uzvedība, elementu dziļums, piekļuve, stingrība un virsmas prasības. Dažus projektus var pabeigt ar standarta instrumentiem, savukārt sarežģītai ģeometrijai var būt nepieciešami speciāli griezēji vai EDM.
Programmēt, apstrādāt un pabeigt detaļu
CAM programmēšana pārveido nepieciešamo ģeometriju apstrādes operācijās un instrumentu trajektorijās. Process var ietvert rupjo apstrādi, pusapstrādi, urbšanu, vītņošanu, apdari un papildu iestatījumus.
Pēc apstrādes detaļām var būt nepieciešama atdalīšana no urbumiem, pulēšana, anodēšana, pārklāšana, pasivēšana, termiskā apstrāde vai cits sekundārs process atkarībā no pielietojuma.
Pārbaudiet galīgo komponentu
Pārbaude apstiprina, ka izgatavotā detaļa atbilst rasējumam un funkcionālajām prasībām. Pārbaudes metodei jāatbilst mērāmajai funkcijai, nevis jāpaļaujas uz vienu instrumentu katram izmēram.
Suporti un mikrometri labi darbojas daudziem pieejamiem izmēriem, savukārt sarežģītiem profiliem, pozīcijām un atskaites punktu attiecībām var būt nepieciešama koordinātu mērīšana vai optiskās metodes.
Galvenie pielāgotās apstrādes procesi
Pielāgota apstrāde nav viena konkrēta darbība. Labākais process ir atkarīgs no tā, vai detaļa ir rotējoša, prizmatiska, daudzpusēja, ar izteikti konturētu virsmu vai grūti sasniedzama.
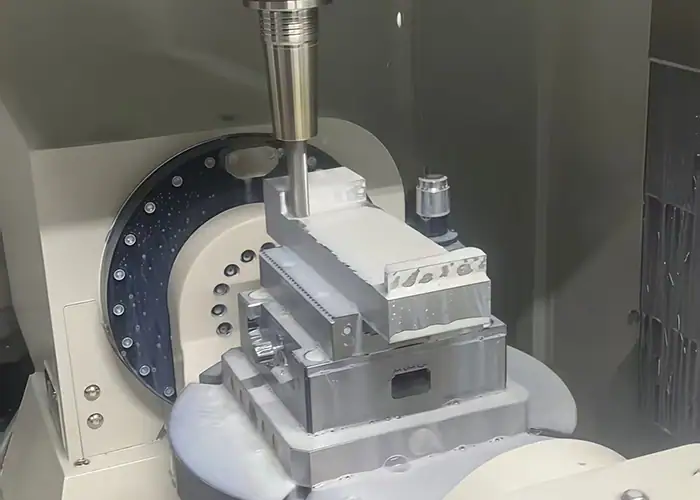
CNC frēzēšana
CNC frēzēšanā tiek izmantoti rotējoši griezējinstrumenti, lai noņemtu materiālu no nekustīgas vai indeksētas sagataves. To parasti izmanto kabatu, rievu, plakanu virsmu, caurumu rakstu, kontūru, kronšteinu, korpusu, stiprinājumu un citu prizmatisku komponentu veidošanai.
Trīsasu frēzēšana efektīvi apstrādā daudzas parastās detaļas, savukārt četrasu un piecu asu mašīnas nodrošina papildu piekļuvi, ja elementi atrodas vairākās pusēs vai saliktos leņķos.
CNC virpošana
CNC virpošana rotē sagatavi, kamēr griezējinstruments noņem materiālu. Tas ir īpaši efektīvi vārpstām, buksēm, tapām, uzmavām, vītņotiem komponentiem un citām detaļām, kuru pamatā ir cilindriska ģeometrija.
Virpošanas-frēzēšanas iekārtas var apvienot virpošanu ar frēzēšanu, urbšanu un citām darbībām, kas var samazināt piemērotu detaļu pārvietošanu starp mašīnām.
5 asu CNC apstrāde
Piecu asu apstrāde ļauj instrumentam piekļūt sagatavei no papildu orientācijām. Tā ir vērtīga sarežģītu virsmu, daudzpusēju detaļu, leņķisku elementu un komponentu apstrādei, kuriem citādi būtu nepieciešamas vairākas pārvietošanas operācijas.
Galvenā ražošanas priekšrocība nav tikai lielāka sarežģītība. Labāks pieejas leņķis var arī nodrošināt īsākus, stingrākus instrumentus un samazināt nepieciešamo iestatījumu skaitu.
EDM un sekundārā apstrāde
Elektriskās izlādes apstrāde ir noderīga elektriski vadošiem materiāliem, ja parastie griezējinstrumenti nevar efektīvi izveidot šauras spraugas, asas iekšējās detaļas, mazus elementus vai sarežģītu iekšējo ģeometriju.
Pielāgoti projekti var apvienot arī apstrādi ar slīpēšanu, asināšanu, paplašināšanu, metināšanu, termisko apstrādi vai virsmas apdari, ja galīgās prasības nevar sasniegt vienā darbībā.
Kādus materiālus var izmantot individuālai apstrādei?
Pielāgota apstrāde atbalsta plašu metālu un inženiertehnisko plastmasu klāstu. Vispirms jāizvēlas pareizais materiāls detaļas funkcijai, pēc tam apstrādes stratēģija jāpielāgo atbilstoši tā izturībai, cietībai, termiskajai uzvedībai, stabilitātei un apstrādājamībai.
Alumīnija un alumīnija sakausējumi
Alumīnijs tiek plaši izmantots, jo tas apvieno relatīvi zemu blīvumu ar labu apstrādājamību. Tādas markas kā 6061 ir izplatītas korpusiem, armatūrai, kronšteiniem, prototipiem un vispārējām precīzijas detaļām, savukārt augstākas stiprības markas, piemēram, 7075, var izvēlēties, ja mehāniskā veiktspēja ir prasīgāka.
Tā augstā siltumvadītspēja palīdz novirzīt siltumu prom no griešanas zonas, lai gan plānas detaļas un atgrambu veidošanās joprojām prasa rūpīgu kontroli.
Tērauds un nerūsējošais tērauds
Oglekļa un leģētie tēraudi nodrošina izturību, nodilumizturību un plašu termiskās apstrādes iespēju klāstu. Nerūsējošie tēraudi nodrošina izturību pret koroziju un ir izplatīti iekārtās, medicīnā, apstrādē un šķidrumu apstrādē.
Salīdzinot ar alumīniju, daudzi tēraudi rada lielākus griešanas spēkus un lielāku instrumentu nodilumu. Nerūsējošā tērauda kategorijām var būt nepieciešama arī lielāka uzmanība siltuma ģenerēšanai un deformācijas sacietēšanai.
Titāns un citi augstas veiktspējas metāli
Titāns tiek izvēlēts, ja augsta stiprības un svara attiecība, izturība pret koroziju vai prasīga ekspluatācijas veiktspēja attaisno papildu apstrādes grūtības.
Tā relatīvi zemā siltumvadītspēja koncentrē siltumu griešanas malas tuvumā, padarot instrumentu nodilumu, dzesēšanu un griešanas stabilitāti par svarīgiem apsvērumiem.
Plastmasas inženierija
Inženiertehniskās plastmasas, piemēram, POM, PEEK, PTFE, neilons un PEI, tiek izmantotas izolatoriem, buksēm, nodiluma komponentiem, vieglām konstrukcijām, ķīmiski izturīgām detaļām un citiem specializētiem lietojumiem.
To apstrādes uzvedība ievērojami atšķiras no metāliem. Karstums, iespīlēšanas spēks, mitruma absorbcija, termiskā izplešanās un materiāla elastība var ietekmēt galīgos izmērus.
Apstrādes izaicinājumi sarežģītu pielāgotu detaļu ražošanā
Sarežģītība kļūst sarežģīta, ja ģeometrija ierobežo piekļuvi instrumentiem, samazina detaļas stingrību, palielina iestatījumu skaitu vai apgrūtina pārbaudi. Tāpēc labākā stratēģija ir novērtēt, kā detaļa faktiski tiks griezta un mērīta, nevis tikai to, vai ģeometriju var modelēt.
Dziļas kabatas un iekšējās funkcijas
Dziļām iedobēm bieži vien ir nepieciešami instrumenti ar tālas sniedzamības leņķi. Palielinoties instrumenta pārkarei, samazinās stingrība un griezējs kļūst jutīgāks pret vibrācijām un novirzēm.
Arī iekšējiem stūriem ir nepieciešami reālistiski rādiusi, jo rotējošie griezēji nevar tieši izveidot pilnīgi asus iekšējos stūrus. Projektējot, ņemot vērā pieejamos griezēju izmērus, var uzlabot gan stabilitāti, gan izmaksas.
Plānas sienas un smalkas struktūras
Plānas sienas var kustēties griešanas un iespīlēšanas spēku ietekmē. Materiāla noņemšana arī samazina stingrību apstrādes gaitā, tāpēc ģeometrija rupjās apstrādes un apdares laikā var darboties atšķirīgi.
Ražošanas stratēģijas var ietvert pakāpenisku materiāla noņemšanu, atbalsta elementus, vieglākas apdares kārtas, kontrolētu stiprināšanu un atbilstošu griešanas virzienu.
Daudzpusīga un kontūrēta ģeometrija
Elementiem, kas novietoti vairākās pusēs, var būt nepieciešami vairāki iestatījumi uz parastas iekārtas. Katra pārvietošanas operācija rada vēl vienu iespēju izlīdzināšanas variācijām.
Daudzasu apstrāde var samazināt šīs pārejas piemērotām detaļām un nodrošināt labāku piekļuvi saliktām virsmām un leņķiskām iezīmēm.
Funkcijas, kurām nepieciešamas vairākas darbības
Dažas detaļas apvieno virpotus diametrus, frēzētas kabatas, urbtus caurumus, precīzus urbumus, vītnes un virsmas apstrādi.
Galvenais izaicinājums ir datu sakarību uzturēšana dažādās darbībās. Procesa plānošanā jānosaka, kuras funkcijas tiek izveidotas vispirms un kā vēlākie iestatījumi izvieto detaļu.
Pielaides un precizitāte pielāgotā apstrādē
Pielāgota apstrāde var atbalstīt precīzu izmēru kontroli, taču sasniedzamā pielaide ir atkarīga no materiāla, ģeometrijas, elementu izmēra, mašīnas iespējām, instrumentiem, sagataves stiprinājuma, termiskās stabilitātes un pārbaudes. Tāpēc tā jādefinē atbilstoši funkcijai, nevis kā viens universāls skaitlis.
Kuriem izmēriem ir nepieciešamas stingras pielaides?
Kritiskie izmēri parasti nosaka gultņu savienojumu attiecības, gultņu piemērotību, blīvējumu, izlīdzināšanu, pozicionēšanu vai kustību. Šiem parametriem jāpievērš lielāka uzmanība ražošanā un pārbaudēs.
Nefunkcionālām klīrensa virsmām bieži vien nav nepieciešama tāda pati precizitāte. Nevajadzīgu pielaižu samazināšana var samazināt apstrādes laiku un vienkāršot pārbaudi, nemazinot detaļas veiktspēju.
Kā iestatīšana un instrumenti ietekmē precizitāti
Instrumenta garums, griezēja stingrība, sagataves nostiprināšana, mašīnas stāvoklis, instrumenta nodilums un griešanas stratēģija ietekmē izmēru konsekvenci.
Iestatījuma dizains ir īpaši svarīgs, ja vairākas virsmas atsaucas viena uz otru. Saistītu elementu saglabāšana kopējā iestatījumā var samazināt pārvietošanas kļūdu, ja ģeometrija to atļauj.
Tolerances pārvaldīšana
Viens komponents var atbilst visiem individuālajiem izmēriem, tomēr radīt montāžas problēmu, ja vienā virzienā uzkrājas vairākas pielaides.
Skaidri atskaites punkti un funkcionāli izmēri palīdz kontrolēt šo risku. Projektētājiem jākoncentrējas uz izmēru ķēdi, kas ietekmē faktisko saskarni, nevis jāpievelk katra funkcija atsevišķi.
Dizains labākai pielāgotai apstrādei
Labs pielāgotas apstrādes dizains nenozīmē katras detaļas vienkāršošanu. Tas nozīmē saglabāt nepieciešamo funkciju, vienlaikus izvairoties no ģeometrijas, kas palielina izmaksas, neuzlabojot veiktspēju.
Uzlabojiet piekļuvi instrumentiem un apstrādājamā materiāla noturēšanu
Katrai apstrādātajai detaļai ir nepieciešams praktisks pieejas ceļš gan griezējam, gan visam instrumentu mezglam.
Detaļām jānodrošina arī pietiekami stabila ģeometrija stiprināšanai. Detaļai, kuru ir viegli modelēt, bet grūti nostiprināt, var būt nepieciešami papildu iestatījumi vai pielāgota stiprināšana.
Izmantojiet praktiskus rādiusus, dziļumus un sienu biezumus
Lielāki iekšējie rādiusi parasti nodrošina stingrākus instrumentus un vieglāku apstrādi. Mērens kabatas dziļums samazina nepieciešamību pēc pārmērīga instrumentu sniedzamības, savukārt praktisks sienu biezums uzlabo stabilitāti.
Šiem lēmumiem var būt lielāka ietekme uz ražojamību nekā nelielām izmaiņām kopējos detaļas izmēros.
Vienkāršojiet funkcijas, kas rada nevajadzīgu sarežģītību
Ļoti dziļas rievas, slēptas kabatas, nestandarta vītnes, asi iekšējie stūri un kosmētiskas virsmas ar augstām pielaidēm var pievienot papildu operācijas.
Ja šīm funkcijām nav skaidra funkcionāla mērķa, to vienkāršošana var samazināt cikla laiku, nepieciešamos īpašos instrumentus un pārbaudes prasības.
Pielietojiet stingras pielaides tikai tur, kur tās ir svarīgas
Zīmējuma izgatavošana kļūst grūtāka un dārgāka, ja tiek plaši piemērotas ciešas pielaides.
Efektīvāka pieeja ir noteikt, kuri izmēri kontrolē funkciju, un atstāt saprātīgu ražošanas brīvību citur.
Kā tiek kontrolēta kvalitāte pielāgotā apstrādē
Kvalitātes kontrole ir jāintegrē ražošanas procesā, nevis jāuztver tikai kā galīgā pārbaude. Sarežģītām detaļām ir ieteicams apstiprināt kritiskos izmērus, pirms papildu darbības apgrūtina pārstrādi.
Pirmais raksts un pārbaude procesa laikā
Pirmās detaļas pārbaudes laikā tiek pārbaudīts, vai sākotnējā ražošanas procesā tiek iegūti nepieciešamie izmēri, materiāla stāvoklis un apdare, pirms tiek pabeigtas papildu detaļas.
Procesa laikā veiktās pārbaudes var uzraudzīt kritiskos izmērus, instrumentu nodilumu, iestatījumu atbilstību un citus mainīgos lielumus ražošanas laikā.
Izmēru pārbaude sarežģītām iezīmēm
Dažādām ģeometrijām ir nepieciešamas dažādas pārbaudes metodes. Koordinātu mērīšanas iekārtas ir noderīgas sarežģītai ģeometrijai un uz atskaites punktiem balstītiem mērījumiem, savukārt optiskās sistēmas var būt noderīgas redzamiem profiliem un maziem elementiem.
Projektēšanas laikā jāņem vērā pārbaudes plānošana, jo dziļi padziļinātas vai paslēptas detaļas var būt grūti izmērīt pat tad, ja tās ir apstrādājamas.
Virsmas apdare un galīgā pārbaude
Virsmas kvalitāte var ietekmēt blīvējumu, nodilumu, berzi, izskatu, noguruma uzvedību vai pārklājuma veiktspēju.
Tāpēc pirms detaļas izlaišanas galīgajai pārbaudei jāapstiprina gan izmēru prasības, gan norādītie apdares apstākļi.
Kas ietekmē pasūtījuma apstrādes izmaksas un izpildes laiku?
Pielāgotas apstrādes izmaksas nosaka viss ražošanas process. Materiāla cenai ir nozīme, taču apstrādes laikam, iestatīšanas sarežģītībai, instrumentiem, pārbaudei, apdarei un daudzumam bieži vien ir tikpat liela ietekme.
Detaļas ģeometrija un apstrādes laiks
Sarežģītai ģeometrijai var būt nepieciešams vairāk instrumentu trajektoriju, mazāki griezēji, lēnākas apdares gājieni, vairāki iestatījumi vai papildu programmēšana.
Dziļas detaļas un ierobežota piekļuve arī mēdz palielināt cikla laiku, jo griešanas apstākļiem ir jāpaliek stabiliem.
Materiāls un apstrādājamība
Materiāls ietekmē gan izejmateriālu cenu, gan apstrādes piepūli. Alumīniju parasti apstrādā vieglāk nekā titānu vai daudzus nerūsējošos tēraudus, savukārt cietāki vai karstumizturīgāki materiāli var palielināt griešanas laiku un instrumentu patēriņu.
Materiālu kvalitātes un sertifikācijas prasības var ietekmēt arī iepirkumu un izpildes laiku.
Pielaides un virsmas prasības
Stingrākas pielaides var prasīt stabilākus iestatījumus, papildu apdares kārtas, vides kontroli un papildu pārbaudes.
Norādīts raupjums, pulēšana, termiskā apstrāde, anodēšana, pārklāšana vai pasivēšana var pievienot papildu ražošanas posmus.
Daudzums un sekundārās darbības
Nelieli daudzumi sedz programmēšanas un iestatīšanas izmaksas mazākam detaļu skaitam, savukārt lielāki daudzumi ļauj šīs izmaksas sadalīt efektīvāk.
Sekundārie procesi var ietekmēt arī plānošanu, jo detaļas var būt jāpārvieto starp apstrādes, apdares, termiskās apstrādes un pārbaudes piegādātājiem.
Kad ir jēga veikt pielāgotu apstrādi?
Pielāgota apstrāde ir visvērtīgākā, ja elastība, ģeometrija vai ražošanas apjoms padara standartizētus risinājumus nepraktiskus. Bieži sastopamas situācijas ietver unikālus dizainus, rezerves daļas, prototipus un precīzijas komponentus, kas ražoti nelielos daudzumos.
Prototipi un jaunu produktu izstrāde
CNC apstrāde ļauj funkcionālas detaļas ražot tieši no inženiertehniskajiem datiem bez īpašām veidnēm.
Tādēļ dizainus var pārbaudīt un pārskatīt, pirms tiek pieņemti lēmumi par lielāka apjoma instrumentu izgatavošanu vai ražošanu.
Mazapjoma precīza ražošana
Maza apjoma detaļām bieži vien ir nepieciešami ražošanas kvalitātes materiāli un precīza ģeometrija, taču tas neattaisno lielus ieguldījumus instrumentos.
Pielāgota apstrāde atbilst šai prasībai, jo programmēšanu un stiprinājumus var pielāgot konkrētajam daudzumam, neprasot pastāvīgu ražošanas instrumentu.
Nestandarta un rezerves daļas
Vecākām iekārtām var būt izmantotas sastāvdaļas, kuras vairs netiek ražotas vai nav pieejamas no sākotnējā piegādātāja.
Dažreiz rezerves daļu var izgatavot no esoša rasējuma, CAD modeļa, parauga vai reversās inženierijas ģeometrijas, ļaujot kritiski svarīgam aprīkojumam palikt ekspluatācijā.
Detaļas ar unikālām funkcionālām prasībām
Standarta komponents var būt tuvu nepieciešamajam projektam, bet joprojām sabojāties vienas saskarnes, materiāla, caurumu raksta, tolerances vai vides prasību dēļ.
Pielāgota apstrāde ļauj šo funkciju kopu veidot ap lietojumprogrammu, nevis pārveidot apkārtējo mezglu, lai pielāgotos nepiemērotai standarta detaļai.
Pielāgota apstrāde salīdzinājumā ar citām ražošanas metodēm
Pielāgota apstrāde ir īpaši konkurētspējīga precīzu detaļu, sarežģītas ģeometrijas, prototipu un mazāku ražošanas apjomu gadījumā, jo tā ļauj izvairīties no speciāliem ražošanas instrumentiem. Citas metodes var kļūt piemērotākas, mainoties ģeometrijai vai apjomam.
Pielāgota apstrāde pret iesmidzināšanas formēšanu
Apstrāde ir elastīgāka prototipu un mazu apjomu detaļu gadījumā, jo nav nepieciešama veidne. Iesmidzināšanas formēšana kļūst pievilcīgāka, ja plastmasas dizains ir stabils un ražošanas apjoms ir pietiekami liels, lai attaisnotu instrumentu izmantošanu.
Pielāgota apstrāde salīdzinājumā ar 3D drukāšanu
Mehāniskā apstrāde ražo detaļas tieši no inženiertehniskās klases materiāliem un ir labi piemērota precīzām funkcionālām virsmām. 3D drukāšana piedāvā lielāku brīvību ļoti sarežģītas iekšējās ģeometrijas gadījumā un var būt noderīga ātrai koncepcijas izstrādei.
Pielāgota apstrāde pret liešanu
Apstrāde bieži vien ir vienkāršāka mazākiem daudzumiem un precīzām detaļām. Liešana kļūst konkurētspējīgāka piemērotu formu un lielāku ražošanas apjomu gadījumā, taču parasti ir nepieciešami instrumenti un joprojām var būt nepieciešama sekundāra apstrāde uz kritiskām virsmām.
Biežāk uzdotie jautājumi
Cik maksā pielāgota apstrāde?
Pielāgotas apstrādes izmaksas ir atkarīgas no detaļas ģeometrijas, materiāla, pielaides, daudzuma, apstrādes laika, virsmas apdares un pārbaudes prasībām. Vienkāršas alumīnija detaļas var būt relatīvi ekonomiskas, savukārt sarežģītas ģeometrijas, sarežģīti materiāli, stingras pielaides un vairākas sekundāras operācijas parasti palielina kopējās izmaksas.
Kāpēc CNC ir tik dārga?
CNC apstrāde var kļūt dārga, jo cenā ir iekļauts vairāk nekā tikai materiāla noņemšana. Programmēšana, iekārtas iestatīšana, stiprinājumi, griezējinstrumenti, apstrādes laiks, instrumentu nodilums, pārbaude un apdare – tas viss ietekmē galīgās izmaksas. Sarežģītām detaļām un stingrām pielaidēm parasti ir nepieciešamas papildu darbības un kvalitātes kontrole.
Kur atrast ātrus CNC apstrādes pakalpojumus pielāgotām detaļām?
Izvēlieties piegādātāju, kas var atbalstīt jūsu nepieciešamos materiālus, pielaides, detaļu sarežģītību, pārbaudes un piegādes grafiku. TiRapid piedāvā precīzas CNC apstrādes pakalpojumus pielāgotu metāla un inženiertehnisko plastmasas detaļu izgatavošanai, atbalstot prototipu un mazapjoma ražošanu ar frēzēšanu, virpošanu, daudzu asu apstrādi un izmēru pārbaudi.
Secinājumi
Pielāgota apstrāde atvieglo sarežģītu detaļu ražošanu, ļaujot ražošanas procesam pielāgoties faktiskajai ģeometrijai, materiālam, pielaidei un nepieciešamajam daudzumam. Tās vērtība ir vislielākā, ja standarta komponenti neatbilst projektēšanas prasībām, ja prototipi ir bieži jāpārskata vai ja precīzas, maza apjoma detaļas ir jāražo bez īpašiem instrumentiem. Labi rezultāti ir atkarīgi no praktiskas detaļu projektēšanas, stabilām apstrādes stratēģijām, atbilstošām pielaidēm un pārbaudes, kas koncentrējas uz izmēriem, kas kontrolē funkciju.
Uzņēmumā TiRapid mēs piedāvājam precīzus CNC apstrādes un ražošanas pakalpojumus pielāgotu metāla un inženiertehnisko plastmasas detaļu izgatavošanai. Mūsu iespējas atbalsta CNC frēzēšanu, virpošanu, daudzu asu apstrādi, sarežģītas ģeometrijas, izmēru pārbaudi, virsmas apdares koordinēšanu, prototipu izstrādi un mazapjoma ražošanu.
















