
CNC mašīnu detaļu nosaukumu izpratne ir būtiska ikvienam, kas strādā ar modernām apstrādes iekārtām. Katrai detaļai — sākot no vārpstas līdz vadības sistēmai — ir izšķiroša nozīme precizitātē, ātrumā un uzticamībā. Šī rokasgrāmata jūs iepazīstinās ar visām galvenajām CNC detaļām, lai jūs varētu strādāt gudrāk un izvairīties no dārgām kļūdām.
Kas ir CNC mašīna
CNC iekārta ir datorvadāma ražošanas sistēma, kas veic precīzu materiālu griešanu, urbšanu, frēzēšanu un formēšanu. Interpretējot digitālās instrukcijas, CNC tehnoloģija nodrošina nepārspējamu precizitāti, atkārtojamību un efektivitāti mūsdienu inženierijas un ražošanas procesos.
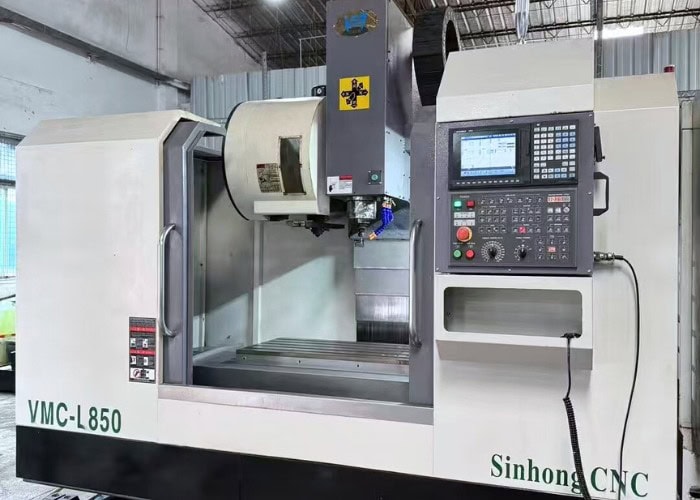
CNC (datora skaitliskās vadības) iekārta ir programmējams ražošanas instruments, kas automatizē apstrādes uzdevumus, izmantojot G kodu. Tā vietā, lai paļautos uz manuālu darbību, CNC iekārtas seko digitālām instrukcijām, lai pārvietotu vārpstu, instrumentus un darba virsmu ar ārkārtīgu precizitāti, bieži vien sasniedzot ±0.01 mm pielaides.
Manā apstrādes pieredzē CNC iekārtas pārveido 3D CAD dizainus fiziskās sastāvdaļās, izmantojot kontrolētas instrumentu trajektorijas. Šīs iekārtas parasti ietver:
- Kustības vadības sistēma: Koordinātas X, Y, Z (un papildu) asis, izmantojot servo vai soļu motorus.
- Vārpstas un instrumentu sistēma: griež griezējinstrumentus ar ātrumu 6,000–30 000 apgr./min atkarībā no materiāla.
- Kontrolieris (MCU): Interpretē G-kodu, pārvalda ātrumus, padeves un instrumentu maiņas.
- Atgriezeniskās saites sensori: Nodrošina reāllaika pozīcijas precizitāti, izmantojot kodētājus un lodīšu skrūves.
CNC iekārtas atbalsta plašu darbību klāstu — frēzēšanu, virpošanu, urbšanu, vītņošanu, gravēšanu — un var strādāt ar metāliem, plastmasu, kompozītmateriāliem un koku. To automatizācija samazina cilvēciskās kļūdas, palielina konsekvenci un paātrina ražošanu, padarot CNC tehnoloģiju par būtisku kosmosa, autobūves, medicīnas, robotikas un prototipu veidošanas nozarēs.
Izplatītākie CNC mašīnu veidi
Mūsdienu CNC iekārtas darbojas, pateicoties precīzai galveno komponentu, tostarp kontrollera, vārpstas, motoru, instrumentu sistēmas, dzesēšanas šķidruma padeves, patronas un sensoru, koordinācijai. Izpratne par to, kā darbojas katra detaļa, ļauj inženieriem uzlabot precizitāti, uzturēt iekārtas uzticamību un optimizēt ražošanas efektivitāti.
Mūsdienu ražošanā plaši tiek izmantotas parastās CNC iekārtas, lai ražotu augstas precizitātes detaļas ar izcilu atkārtojamību. Atkarībā no apstrādes metodēm un pielietojuma, visizplatītākie veidi ir:
• CNC frēzmašīnas
CNC frēzmašīnas izmanto rotējošu griezējinstrumentu materiāla noņemšanai, kamēr instruments un/vai sagatave pārvietojas pa vairākām asīm (X, Y, Z un dažreiz 4. vai 5. asīm). Tās ir ideāli piemērotas sarežģītu ģeometriju, piemēram, kabatu, rievu, kontūru un 3D virsmu, apstrādei. CNC frēzēšana parasti tiek izmantota prizmatisko detaļu, veidņu, kosmosa komponentu un precīzijas korpusu izgatavošanai, kuriem nepieciešamas stingras pielaides un smalka virsmas apdare.
• CNC virpas
CNC virpas ir paredzētas virpošanas operācijām, kur sagatave rotē ap centrālo asi, kamēr stacionāri griezējinstrumenti veido ārējās vai iekšējās virsmas. Šīs mašīnas ir ļoti efektīvas cilindrisku un rotējošu detaļu, piemēram, vārpstu, buksu, uzmavu, vītņu un atloku, ražošanā. CNC virpas nodrošina izcilu koncentriskumu, apaļumu un atkārtojamību, padarot tās piemērotas gan prototipu izgatavošanai, gan lielapjoma ražošanai.
• Specializētas CNC iekārtas
Specializētas CNC iekārtas ir paredzētas specifiskiem apstrādes uzdevumiem, kurus standarta frēzēšanas vai virpošanas iekārtas nevar efektīvi veikt. Tās ietver CNC urbšanas iekārtas ātrgaitas caurumu veidošanai, CNC slīpēšanas iekārtas īpaši smalkai virsmas apdarei un stingrām pielaidēm, EDM iekārtas cietu vai sarežģītu materiālu apstrādei ar sarežģītām detaļām un CNC frēzes koka, plastmasas un kompozītmateriālu ātrgaitas griešanai. Šīs iekārtas paplašina CNC ražošanas iespējas un atbalsta specializētus rūpnieciskus pielietojumus.
CNC frēzēšanas mašīnu detaļas
CNC frēzmašīna noņem materiālu, izmantojot rotējošu griezējinstrumentu apvienojumā ar precīzu daudzu asu kustību. Izpratne par CNC frēzmašīnas detaļām palīdz inženieriem un pircējiem novērtēt apstrādes precizitāti, ražošanas efektivitāti un sarežģītu ģeometriju iespējamību.

CNC frēzēšana ir subtraktīvs ražošanas process, un tā kopējā veiktspēja ir atkarīga no tā, kā kopā darbojas šādi galvenie komponenti:
1. Vārpsta un motors
Vārpsta darbina griezējinstrumentu un nosaka griešanas stabilitāti. Tipisks vārpstas ātrums ir no 6,000 līdz 24 000 apgr./min. Vārpstas stingrība un gultņu kvalitāte tieši ietekmē virsmas apdari, griešanas precizitāti un instrumenta kalpošanas laiku.
2. Instrumentu turētājs un griezējinstrumenti
Instrumentu turētāji, piemēram, BT, HSK un ER, nodrošina koncentriskumu starp vārpstu un griezējinstrumentu. Pat 0.01 mm izvirzījums var samazināt instrumenta kalpošanas laiku par 10–20% un negatīvi ietekmēt virsmas kvalitāti.
3. Automātiskais rīku mainītājs (ATC)
ATC ļauj vienā iestatījumā izmantot vairākus instrumentus, tādējādi nodrošinot sarežģītas apstrādes operācijas bez manuālas iejaukšanās. Tas uzlabo apstrādes konsekvenci, samazina iestatīšanas laiku un saīsina izpildes laiku.
4. Darba galds
Darba galds parasti ir izgatavots no čuguna un aprīkots ar T veida rievām skavas stiprinājumiem. Pareiza stiprināšana uz galda ir ļoti svarīga, lai saglabātu izmēru precizitāti un novērstu detaļas kustību griešanas laikā.
5. Kolonna un pamatne
Kolonna un pamatne veido mašīnas strukturālo pamatu. Tās nodrošina stingrību un vibrāciju slāpēšanu, ko bieži uzlabo ar epoksīda granītu, kas ir būtiski stabilai apstrādei un nemainīgai detaļu kvalitātei.
6. X/Y/Z asis, lodīšu skrūves un servo piedziņas
Šīs kustību sistēmas kontrolē instrumentu un sagataves pozicionēšanu. Stabilos apstākļos tās parasti nodrošina pozicionēšanas precizitāti ±0.01 mm vai labāku, tieši ietekmējot izmēru precizitāti.
7. Dzesēšanas šķidruma un skaidu noņemšanas sistēma
Efektīva dzesēšana un skaidu izvadīšana kontrolē griešanas siltumu, novērš instrumentu bojājumus un samazina atgrūšanas veidošanos, īpaši ātrgaitas vai intensīvas griešanas operācijās.
8. CNC kontrolieris un vadības panelis
CNC kontrolieris izpilda G kodu un sinhronizē asu kustību, vārpstas ātrumu un instrumentu maiņu. Stabila vadības sistēma samazina operatora kļūdas un nodrošina atkārtojamus apstrādes rezultātus.
CNC virpas mašīnu detaļas
CNC virpas izmanto precīzi saskaņotus komponentus, lai efektīvi apstrādātu vārpstas un citas rotējošas detaļas. Izpratne par CNC virpas detaļu palīdz inženieriem un iepirkumu komandām novērtēt apstrādes iespējas, stabilitāti un gatavās detaļas kvalitāti.
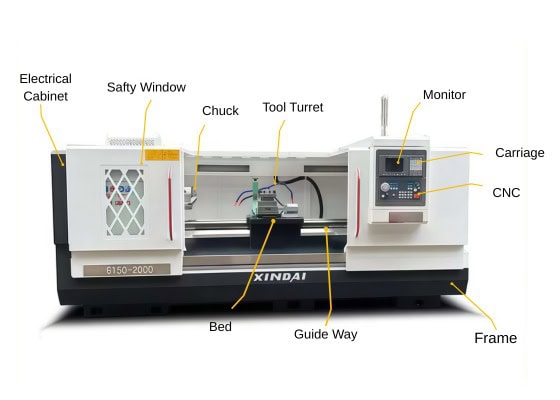
CNC virpa ir optimizēta rotējošu detaļu, piemēram, vārpstu, buksu, atloku un vītņotu detaļu, ražošanai. Tās veiktspēja ir atkarīga no šādu komponentu mijiedarbības:
1. Galvas balsts un vārpsta
Galvas balstā atrodas vārpsta, kas nodrošina stabilu rotāciju un griezes momentu. Tipiski vārpstas ātrumi ir no 3,000 līdz 6,000 apgr./min. Vārpstas stabilitāte tieši ietekmē apaļumu, izvirzījumu un virsmas apdari. Termiskā nobīde ilgu ražošanas ciklu laikā var izraisīt pakāpeniskas izmēru izmaiņas.
2. Patrona/spīļpatronas
Spīļpatron vai spīļpatronas nostiprina sagatavi. Saspiešanas metodei un atkārtojamībai ir būtiska ietekme uz koncentriskumu un detaļas deformāciju. Plānsienu vai augstas precizitātes detaļām bieži vien priekšroka tiek dota mīkstiem žokļiem vai spīlēm.
3. Gultas un vadotnes
Virpas pamatne parasti ir izgatavota no čuguna, lai nodrošinātu stingrību un vibrācijas izturību. Vadotņu veidi (lineārās vadotnes vai kastes ceļi) ietekmē griešanas stabilitāti, kravnesību un ilgtermiņa apstrādes konsekvenci.
4. Instrumentu tornītis
Instrumentu tornīši parasti satur 8–12 instrumentus un nodrošina automātisku indeksēšanu apstrādes laikā. Augsta tornīša pozicionēšanas atkārtojamība samazina brāķu daudzumu un uzlabo partiju savstarpējo atbilstību.
5. X/Z asis, lodīšu skrūves un servo sistēmas
Šie kustības komponenti kontrolē instrumenta pozicionēšanu garenvirzienā un šķērsvirzienā. Kad mašīnas stāvoklis un procesi ir stabili, tie parasti atbalsta ražošanas pielaides aptuveni ±0.01 mm.
6. Astes balsts un centrs
Astes balsts nodrošina papildu atbalstu garām vai tievām sagatavēm. Tas palīdz novērst novirzi, vibrāciju un sliktu apaļumu virpošanas laikā.
7. Dzesēšanas šķidrums, eļļošana un šķembu kontrole
Pareiza dzesēšana un eļļošana samazina instrumentu nodilumu un siltuma uzkrāšanos. Slikta skaidu kontrole var izraisīt urbumus, raupju virsmas apdari un izmēru nobīdi.
8. CNC kontrolieris
CNC kontrolieris veic virpošanas ciklus, piemēram, rupjo apstrādi un vītņošanu, pamatojoties uz G koda instrukcijām. Tas uzlabo atkārtojamību, samazina operatora atkarību un palielina kopējo apstrādes efektivitāti.
CNC frēzēšanas mašīnas detaļas salīdzinājumā ar CNC virpas mašīnas detaļām
Lai labāk izprastu, kā dažādas CNC iekārtas veic konkrētus apstrādes uzdevumus, tālāk esošajā tabulā ir salīdzinātas galvenās CNC iekārtu detaļas, ko izmanto CNC frēzmašīnās un CNC virpās. Šis salīdzinājums palīdz inženieriem un pircējiem ātri novērtēt iekārtas iespējas, piemērotību pielietojumam un ražošanas efektivitāti.
| CNC mašīnas daļa | CNC frēzmašīna | CNC virpas mašīna | Ietekme uz apstrādi |
| Primārās kustības princips | Instruments griežas, sagatave pārvietojas pa X/Y/Z asīm | Sagatave griežas, instruments pārvietojas pa X/Z asīm | Nosaka detaļas ģeometriju un apstrādes stratēģiju |
| Vārpsta | Ātrgaitas vārpsta (6,000–24 000 apgr./min., līdz 30 000 apgr./min.) | Vidēja ātruma, liela griezes momenta vārpsta (3,000–6,000 apgr./min.) | Ietekmē virsmas apdari, griešanas stabilitāti un instrumenta kalpošanas laiku |
| Instrumentu turēšanas sistēma | BT / HSK / ER instrumentu turētāji | Instrumentu tornītis ar virpošanas instrumentiem | Ietekmē instrumenta stingrību un iestatīšanas elastību |
| Automātiskais rīku mainītājs (ATC) | Bieži sastopams; atbalsta vairāku operāciju frēzēšanu vienā iestatījumā | Integrēta, izmantojot instrumentu revolvera indeksēšanu | Tieši ietekmē efektivitāti un cikla laiku |
| Darba turēšanas metode | Armatūra, skavas, skrūvspīles uz T veida galda | Patrona, ieliktnis, mīkstas žokļi | Ietekme uz koncentriskumu, deformāciju un atkārtojamību |
| Mašīnas uzbūve | Kolonna un pamatne ar kustīgu galdu vai portālu | Stingra gulta ar galvas balstu un aizmugurējo balstu | Nosaka vibrācijas izturību un ilgtermiņa stabilitāti |
| Lineārās asis | X / Y / Z (pēc izvēles 4. / 5. ass) | X/Z (pēc izvēles Y ass virpošanas centros) | Kontrolē ģeometrijas sarežģītību un tolerances iespējas |
| Lodīšu skrūves un servo piedziņas | Ātrgaitas pozicionēšana, ±0.01 mm vai labāk | Augsta stingrība, ražošanā raksturīga ±0.01 mm | Nosaka pozicionēšanas precizitāti un atkārtojamību |
| Astes balsts/Atbalsta sistēma | Parasti nav nepieciešams | Būtiski piemērots garām vārpstām un slaidām detaļām | Novērš novirzi un vibrāciju |
| Dzesēšanas šķidruma un skaidu kontrole | Liela apjoma dzesēšanas šķidrums un skaidu evakuācija | Fokusēta dzesēšanas šķidruma plūsma un skaidu konveijers | Samazina karstumu, asumus un instrumentu nodilumu |
| CNC kontrolieris | Izpilda daudzu asu frēzēšanas trajektorijas | Izpilda virpošanas, vītņošanas un rupjās apstrādes ciklus | Sinhronizē kustību, ātrumu un precizitāti |
| Tipiski Pieteikumi | Sarežģītas ģeometrijas, kabatas, 3D virsmas | Vārpstas, bukses, vītnes, rotējošās detaļas | Palīdz izvēlēties darbam piemērotāko mašīnu |
Kādi ir galvenie CNC komponentu projektēšanas apsvērumi?
CNC komponentu projektēšanai ir nepieciešams līdzsvarot materiāla uzvedību, ģeometriju, pielaides un ražojamību. Savlaicīgi izprotot šos faktorus, inženieri var izvairīties no apstrādes defektiem, samazināt izmaksas un nodrošināt uzticamu, augstas precizitātes veiktspēju.
| Dizaina faktors | Galvenie punkti | Ieteicamās vērtības/piezīmes |
| Materiālu izvēle | Materiāls ietekmē izturību, termisko stabilitāti, apstrādājamību un virsmas apdari. Pāreja no 304SS uz 303SS uzlaboja apstrādājamību par 18%. | Metāli: 6061-T6, 7075. Plastmasas: POM, PEEK. Izvēlieties, pamatojoties uz izmaksām un veiktspēju. |
| Ģeometrija un elementu dizains | Dziļas kabatas, plānas sienas un apakšgriezumi palielina instrumenta novirzi un vibrācijas risku. Vienmērīgs sienas biezums uzlabo izmēru stabilitāti. | Metāli: 0.8–1.5 mm; Plastmasas: 1.5–2.5 mm. Pievienojiet iekšējos rādiusus ≥ instrumenta rādiusam. |
| Pielaides un izmēru kontrole | Šauras pielaides palielina apstrādes laiku un izmaksas. Kritiskajām zonām piemērojiet tikai ±0.01–0.02 mm. | Atvieglojiet nebūtiskas pielaides, lai samazinātu izmaksas par 10–25 %. |
| Instrumentu piekļuve un stiprinājumi | Detaļām ir jānodrošina tīra piekļuve instrumentiem bez gara instrumentu pagarinājuma. Stabila stiprināšana samazina vibrāciju un uzlabo virsmas apdari. | Sarežģītām formām var būt nepieciešami pielāgoti mīksti žokļi un ilgāks izpildes laiks. |
| Virsmas apdare un pēcapstrāde | Pārklājumi, piemēram, anodēšana/galvanizācija, palielina biezumu. Projektējot jāņem vērā augšana un kosmētiskās cerības. | II tipa anodēšana: +5–25 µm (½ iekļūst, ½ veidojas uz āru). |
| Izmaksas un ražošanas efektivitāte | Nevajadzīgas sarežģītības novēršana samazina cikla laiku un programmēšanas izmaksas. Funkcijas, kas saskaņotas ar standarta instrumentu izmēriem, samazina iestatījumu nepieciešamību. | Vienkāršojiet ģeometriju, kad vien iespējams, lai samazinātu apstrādes soļus. |
Kā uzlabot CNC mašīnu detaļas
CNC iekārtu detaļu modernizācija ir viens no efektīvākajiem veidiem, kā uzlabot precizitāti, pagarināt iekārtas kalpošanas laiku un neatpalikt no strauji attīstošajām ražošanas tehnoloģijām. Pirms modernizācijas inženieriem ir jānovērtē sistēmas veiktspēja, saderība un izmaksu un ieguvumu attiecība, lai nodrošinātu izmērāmus uzlabojumus.
CNC modernizācijas parasti koncentrējas uz precizitātes, ātruma un mašīnas reaģētspējas uzlabošanu. Pēc manas pieredzes, visietekmīgākie jauninājumi ietver pāreju uz augstas precizitātes servomotoriem, lodīšu skrūvju modernizāciju, lai samazinātu brīvkustību, un modernu kontrolleru uzstādīšanu vienmērīgākai kustības vadībai. Programmatūras jauninājumi, piemēram, uzlaboti CAM pēcapstrādes procesori, arī veicina labāku virsmas kvalitāti un samazina cikla laiku.
Mehāniskos komponentus, piemēram, lineārās vadotnes, vārpstas un dzesēšanas sistēmas, var uzlabot, lai uzlabotu stabilitāti un siltuma pārvaldību. Tomēr patērējamās detaļas, piemēram, griezējinstrumenti, gredzeni un nolietotie gultņi, vienmēr jānomaina, nevis jāuzlabo, jo tie tieši ietekmē apstrādes uzticamību.
Lēmums starp modernizāciju un nomaiņu ir atkarīgs no izmaksām, pašreizējā iekārtas stāvokļa un paredzamā veiktspējas pieauguma. Pareizi plānojot, modernizācija var viegli palielināt apstrādes efektivitāti par 10–30 %.
Biežāk uzdotie jautājumi
Kas ir CNC VMC un HMC?
No manas inženierijas pieredzes varu teikt, ka CNC VMC (vertikālais apstrādes centrs) izmanto vertikālu vārpstu, kas padara to ideāli piemērotu precīzai frēzēšanai, konturēšanai un dobumu apstrādei. HMC (horizontālais apstrādes centrs) izmanto horizontālu vārpstu, kas nodrošina ātrāku skaidu izvadīšanu un par 20–40 % lielāku produktivitāti lieljaudas griezumiem. Es parasti izmantoju VMC alumīnijam un HMC tēraudam vai masveida ražošanas detaļām.
Kas ir G kods CNC iekārtās?
G-kods ir galvenā programmēšanas valoda, kas norāda CNC iekārtai, kā kustēties. Es izmantoju G-kodu, lai kontrolētu instrumentu ceļus, vārpstas ātrumu, dzesēšanas šķidrumu un padeves ātrumu. Tādi kodi kā G00 (ātrā kustība), G01 (lineāra kustība) un G02/G03 (loki) nosaka katru kustību. Precīza G-koda programmēšana tieši ietekmē precizitāti, efektivitāti un virsmas kvalitāti CNC ražošanā.
Kāds ir instrumenta tips CNC mašīnā?
Manā CNC darbā instrumentu veidi ietver gala frēzes, urbjus, vītņgriezējus, urbjus, plakanfrēzes, lodveida griezējus un vītņfrēzes. Katram instrumentam ir noteikts mērķis — materiāla noņemšana, rievu veidošana, virsmas apdare vai vītņošana. Instrumenta izvēle ir atkarīga no ģeometrijas, materiāla cietības, nepieciešamās pielaides un virsmas apdares, bieži vien sasniedzot precizitāti ±0.01 mm.
Kas ir labāks - CNC vai PLC?
CNC ir labāka izvēle precīzai apstrādei, jo tā kontrolē daudzu asu kustību ar mikrometra līmeņa precizitāti, kas ir ideāli piemērota frēzēšanai, virpošanai un urbšanai. PLC ir pārāka automatizācijas uzdevumiem, piemēram, konveijeriem vai robotizētām šūnām. Manos projektos CNC nodrošina ±0.01 mm pielaides, savukārt PLC pārvalda loģisko vadību, nevis sarežģītas instrumentu trajektorijas, tāpēc "labāka" ir atkarīga no pielietojuma.
Kas ir 7 asu CNC?
7 asu CNC iekārta tradicionālajai XYZ kustībai pievieno rotācijas asis, ļaujot apstrādāt gandrīz no jebkura leņķa bez atkārtotas nostiprināšanas. Asis parasti ietver X, Y, Z, A, B, C, kā arī papildu lineāru vai rotācijas asi. Es izmantoju 7 asu sistēmas kosmosa, medicīnisko implantu un sarežģītu organisko formu apstrādei, kur apstrāde ar vienu iestatījumu uzlabo precizitāti un samazina cikla laiku.
Secinājumi
CNC iekārtas balstās uz koordinētu strukturālo komponentu, kustības vadības, instrumentu, sensoru un programmatūras sistēmu, lai panāktu augstas precizitātes ražošanu. Izprotot, kā šīs detaļas darbojas — sākot no vārpstas un kontrollera līdz motoriem, stiprinājumiem un pārbaudes sistēmām —, inženieri var uzlabot precizitāti, samazināt kļūdas un optimizēt ražošanu. Pareiza iestatīšana, stabila mašīnas struktūra, kvalitātes kontrole un viedi uzlabojumi veicina labāku veiktspēju, ilgāku mašīnas kalpošanas laiku un nemainīgi uzticamas detaļas.
















