
Automatikos įrangai paprastai reikia daug specialių konstrukcinių komponentų. Įrangos pagrindai, tvirtinimo plokštės, jungtys, tvirtinimo elementai, padėties nustatymo blokai ir kreipiančiųjų bėgių laikikliai turi būti suprojektuoti pagal bendrą mašinos išdėstymą. Mokslinių tyrimų ir plėtros bei pirkimų komandoms nestandartinių detalių apdirbimas apima brėžinių interpretavimą, tolerancijų valdymą, medžiagų parinkimą, paviršiaus apdailą, surinkimo ryšius ir pristatymo grafikus. CNC apdirbimas gali tiesiogiai apdoroti 2D inžinerinius brėžinius ir 3D modelius, todėl jis tinka prototipų kūrimui, mažų partijų gamybai ir automatikos įrangos dalių tiekimui dideliais kiekiais.
Kokie yra pagrindiniai reikalavimai nestandartinėms automatikos įrangos dalims?
Specialios automatizavimo įrangos dalys atlieka tokias funkcijas kaip tvirtinimas, padėties nustatymas, prijungimas, valdymas ir perdavimas. Gamybos sprendimas turi atitikti įrangos konstrukciją, apkrovos sąlygas ir darbo aplinką.
Matmenų tikslumas tiesiogiai veikia įrangos surinkimą
Tvirtinimo angos, padėties nustatymo angos, sujungimo paviršiai ir jungiamieji paviršiai yra griežtai susiję tarpusavyje. Kritinių matmenų nukrypimai gali lengvai sukelti surinkimo sunkumų, pakartotinį reguliavimą, mechanizmo nesuderinamumą arba judesio užstrigimą.
- CNC apdirbimo sistema gali valdyti skylių skersmenis, tarpus tarp skylių, žingsnius ir tvirtinimo paviršiaus matmenis pagal brėžinius.
- Tikslinga poravimosi vietų apžiūra padeda sumažinti surinkimo tarpą ir padėties nustatymo klaidas.
- Paketinių užsakymų atveju, naudojant stabilias programas ir nuoseklius atskaitos taškus, pagerinamas matmenų nuoseklumas tarp dalių.
Stabilus kritinių matmenų valdymas gali sumažinti vėlesnių surinkimo koregavimų skaičių ir efektyviau paleisti įrangą.
Nestandartinėms konstrukcijoms reikalingi lanksčiai apdirbimo metodai
Automatizavimo projektuose naudojami laikikliai, tvirtinimo elementai ir jungiamieji blokai paprastai turi unikalias struktūras. Bendros savybės: plyšiai, ertmės, pasvirę paviršiai, netaisyklingi kontūrai ir skylės keliomis kryptimis. CNC apdirbimas gali užbaigti sudėtingus elementus, pagrįstus 3D modeliais. Daugiapusėms detalėms taip pat galima naudoti 4 ašių arba 5 ašių apdirbimą, siekiant sumažinti padėties nustatymo paklaidas, atsirandančias dėl pakartotinio prispaudimo. Lankstūs gamybos metodai tinka įrangos konstrukcijoms, kurias reikia dažnai optimizuoti, ir taip pat gali sutrumpinti pataisytų detalių gamybos ciklą.
Medžiagos turėtų būti parenkamos pagal dalies funkciją
Skirtingos dalys patiria skirtingas apkrovas, judesių dažnius ir skirtingas eksploatavimo aplinkas. Medžiagų pasirinkimas turi užtikrinti stiprumo, svorio, atsparumo dilimui, atsparumo korozijai ir apdirbimo sąnaudų pusiausvyrą.
| Nestandartinis detalės tipas | Įprastos medžiagos | Apdirbimo fokusavimas |
| Įrangos tvirtinimo pagrindai | Aliuminio lydiniai, plienas | Plokštumas, skylių padėtys, bendrieji matmenys |
| Robotinės rankos jungtys | Aliuminio lydiniai, nerūdijantis plienas | Svoris, stiprumas, jungties tikslumas |
| Įrankių tvirtinimo detalės | Aliuminio lydiniai, įrankinis plienas, inžineriniai plastikai | Padėties tikslumas, atsparumas dilimui |
| Kreipiamųjų bėgelių laikikliai | Aliuminio lydiniai, nerūdijantis plienas | Tvirtinimo paviršiai, skylių tarpai, standumas |
| Tikslūs padėties nustatymo blokai | Plienas, aliuminio lydiniai | Poravimosi matmenys, padėties tikslumas |
Suderintos medžiagos, pjovimo įrankiai ir apdirbimo parametrai gali kontroliuoti gamybos sąnaudas, kartu laikantis funkcinių reikalavimų.
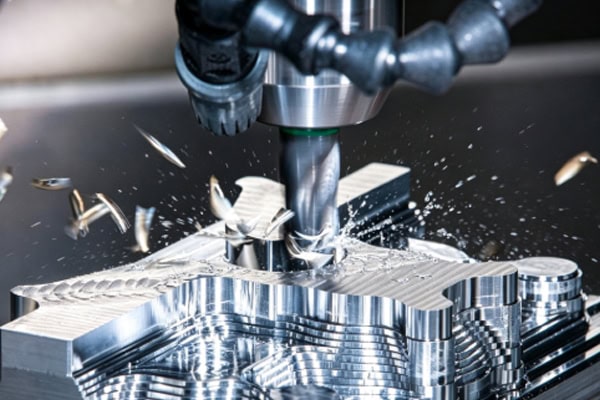
Kaip CNC gali pagerinti nestandartinių automatizavimo dalių efektyvumą?
Automatikos įrangos projektams paprastai reikalingas greitas konstrukcinis patvirtinimas. Detalių pristatymo greitis gali turėti įtakos viso įrenginio kūrimo, bandomojo surinkimo ir klientų testavimo grafikams.
Greita prototipų gamyba pagal brėžinius
MTEP etape dažnai modifikuojamos skylių pozicijos, konstrukcijos svorio mažinimas arba surinkimo ryšiai. CNC apdirbimo srityje galima gaminti dalis tiesiai iš atnaujintų brėžinių arba 3D modelių, taip sumažinant pradines investicijas, susijusias su tradiciniais įrankių gamybos metodais.
- Vienos dalies arba nedidelio tiražo bandomoji gamyba nereikalauja specialių formų.
- Užbaigti prototipai gali būti tiesiogiai naudojami visiškam mašinos surinkimo patikrinimui.
- Kai keičiasi struktūra, reikia atnaujinti tik programas ir apdirbimo failus.
- Fizinis grįžtamasis ryšys padeda inžinieriams laiku nustatyti trukdžių, tarpo ir įrengimo problemas.
Šis metodas tinka greitam projekto patvirtinimui ir sutrumpina laiką nuo modeliavimo iki mašinos įrengimo ir bandymo.
Mažų partijų gamyba sumažina bandomosios gamybos spaudimą
Kai automatizavimo įranga pradeda bandymo etapą, paprastai reikia dešimčių ar šimtų konstrukcinių dalių. CNC apdirbimas gali padėti išvengti ankstyvų investicijų į įrankius ir sujungti prototipų kūrimą su masine gamyba. Mažų partijų CNC apdirbimas tinka šiais atvejais:
- Konstrukcinių dalių įsigijimas įrangos bandomosios gamybos metu.
- Kliento vietoje atliekamiems bandymams reikalingos atsarginės dalys.
- Proceso patvirtinimas prieš kopijuojant kelias mašinas.
- Etapais pagrįsta gamyba, kai dizainas dar nėra iki galo užbaigtas.
Mažų partijų tiekimas gali atitikti bandomojo surinkimo, bandymų ir įrangos pristatymo reikalavimus, tuo pačiu leidžiant optimizuoti detalės konstrukciją remiantis atsiliepimais vietoje.
Paketinis apdirbimas orientuotas į nuoseklumą
Kai reikia atkartoti kelis įrangos rinkinius, tos pačios dalys dažnai perkamos nuolat. Tiekėjo partijos stabilumas tiesiogiai veikia surinkimo efektyvumą, įrangos paleidimo laiką ir garantinio aptarnavimo išlaidas.
- Standartizuokite patikrintas programas, įrankių sprendimus ir padėties nustatymo atskaitos taškus.
- Atlikti kritinių skylių pozicijų, sujungimo paviršių ir tvirtinimo matmenų patikrinimus gamybos metu.
- Stebėkite įrankių susidėvėjimą, tvirtinimo detalių būklę ir įrangos terminį stabilumą.
- Sumažinkite partijų svyravimus atlikdami pirmojo gaminio patvirtinimą, gamybos proceso metu atliekamą patikrinimą ir galutinę patikrą.
Stabilūs partijų gamybos procesai gali sumažinti montavimo darbų vietoje skaičių ir surinkimo nuostolius, atsirandančius dėl neatitikčių turinčių dalių.
Kurios automatikos įrangos dalys tinka individualiam apdirbimui?
Nestandartinis CNC apdirbimas apima įvairias konstrukcines ir funkcines dalis, naudojamas automatizavimo įrangoje. Jis ypač tinka detalėms su specialiomis specifikacijomis, sudėtingomis konstrukcijomis arba svyruojančiais kiekiais.
Montavimo pagrindai ir jungiamosios plokštės
Montavimo pagrindai ir jungiamosios plokštės naudojami varikliams, moduliams, cilindrams, jutikliams ir kitiems įrangos komponentams tvirtinti. Jiems reikalingas didelis tikslumas skylių padėčiai ir tvirtinimo paviršiams nustatyti. CNC apdirbimo būdu galima išgauti kelias skyles, išgręžtas skyles, padėties plyšius ir netaisyklingus kontūrus. Įprastos dalys:
- Variklio tvirtinimo pagrindai.
- Modulių jungiamosios plokštės.
- Cilindro tvirtinimo plokštės.
- Jutiklių tvirtinimo plokštės.
Tikslios tvirtinimo konstrukcijos gali pagerinti modulių sujungimą ir padidinti visos mašinos surinkimo stabilumą.
Įrankių tvirtinimo detalės ir komponentų išdėstymas
Įrankių tvirtinimo įtaisai paprastai pritaikomi pagal gaminio formą ir naudojami pozicionavimui, tvirtinimui ir surinkimui. CNC apdirbimo metu galima sukurti padėties nustatymo angas, tvirtinimo plyšius, atraminius paviršius ir kontūrines konstrukcijas. Įprastos medžiagos yra aliuminio lydiniai, plienas ir inžineriniai plastikai. Tipinės apdirbimo sritys:
- Produktų padėties nustatymo blokeliai ir padėties nustatymo kaiščių pagrindai.
- Automatiniai pakrovimo ir iškrovimo įrenginiai.
- Patikros ir surinkimo įrankiai.
- Tvirtinimo angos, atraminiai paviršiai ir kontūrinės konstrukcijos.
- Dėvėjimuisi atsparios arba izoliacinės plastikinės dalys.
Matmenimis stabilūs tvirtinimo elementai gali pagerinti pakartojamumą pakrovimo ir iškrovimo, tikrinimo ir surinkimo metu.
Kreipiamųjų bėgių laikikliai, robotų rankų jungtys ir transmisijos dalys
Kreipiančiųjų bėgių laikikliai, robotinės rankos jungiamieji blokai, įvorės ir transmisijos dalys yra veikiamos ilgalaikio slankiojančio judėjimo ir joms reikalingas didelis matmenų tikslumas, standumas ir atsparumas dilimui. Priklausomai nuo detalės konstrukcijos, gali būti naudojamas tekinimo-frezavimo arba daugiaašis CNC apdirbimas. Anodavimas, dengimas ar kitas paviršiaus apdorojimas taip pat gali būti parenkamas atsižvelgiant į faktines eksploatavimo sąlygas. Stabilaus judėjimo komponentai gali sumažinti vibraciją, nesuderinamumą ir nenormalų nusidėvėjimą eksploatacijos metu, pailgindami įrangos priežiūros intervalus.
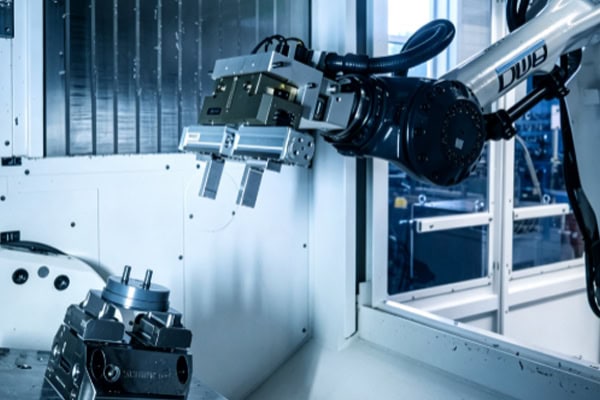
Kaip reikėtų rinktis nestandartinių automatikos įrangos dalių tiekėją?
Nestandartinių dalių pirkimas reikalauja išsamaus kainodaros, proceso supratimo, kokybės kontrolės, pristatymo galimybių ir nuolatinio aptarnavimo įvertinimo.
Įvertinkite sudėtingų nestandartinių detalių apdirbimo galimybes
Tiekėjas turėtų turėti skirtingų specifikacijų CNC stakles ir gebėti apdirbti įprastas medžiagas, tokias kaip aliuminio lydiniai, nerūdijantis plienas, plienas, varis ir inžineriniai plastikai. Tiekėjas taip pat turėtų turėti patirties dirbant su giliomis ertmėmis, plonomis sienelėmis, keliomis skylėmis ir daugiakampėmis konstrukcijomis. Pirkimo metu atkreipkite dėmesį į šiuos gebėjimus:
- Įrengta 3, 4 arba 5 ašių CNC apdirbimo įranga.
- Patirtis gilių ertmių, plonasienių ir sudėtingų paviršių apdirbime.
- Apima dažniausiai naudojamas automatikos įrangos medžiagas.
- Palaiko tekinimo-frezavimo ir daugiaprocesį apdirbimą.
- Gali koordinuoti papildomo apdorojimo paslaugas, tokias kaip anodavimas ir dengimas.
Didelis įrangos konfigūracijos ir detalės struktūros suderinamumo lygis padeda sumažinti išorinių tiekėjų naudojimą, pakartotinį tvirtinimą ir pristatymo vėlavimus.
Įvertinkite, ar tikrinimo sistema apima kritinius matmenis
Automatizavimo detalių nuokrypiai dažnai išryškėja tik surinkimo metu. Todėl kokybės valdymas turi apimti matmenis, padėtis ir paviršiaus sąlygas, o ne tik išvaizdą.
- Patikrinkite kritinius matmenis, skylių skersmenis ir tarpus tarp skylių.
- Apžiūrėkite svarbius sujungimo ir padėties nustatymo paviršius.
- Naudoti koordinatinių matavimo mašinų, optinių matavimo įrangos ir kitų tikrinimo įrankių paskirtį pagal projekto reikalavimus.
- Nustatyti pirmojo gaminio, gamybos proceso metu ir gatavo produkto patikros procedūras partijų užsakymams.
Išsami patikros sistema gali iš anksto nustatyti apdirbimo nuokrypius ir sumažinti pakartotinio apdorojimo bei surinkimo riziką po to, kai dalys atkeliauja į kliento objektą.
Įvertinkite gebėjimą palaikyti procesą nuo prototipų kūrimo iki serijinės gamybos
Automatizavimo projektai paprastai apima projektavimo prototipų kūrimą, mažų partijų bandomąją gamybą, įrangos replikaciją ir nuolatinius papildymo užsakymus. Tiekėjas, teikiantis visapusišką procesų palaikymą, gali sutrumpinti laiką, reikalingą naujiems apdirbimo tiekėjams rasti, pakartotinai patvirtinti procesus ir iš naujo patvirtinti kokybės standartus. Sklandus brėžinių peržiūros, CNC prototipų kūrimo, paviršiaus apdailos, matmenų tikrinimo ir partijų pristatymo koordinavimas labiau tinka automatizavimo įrangos įmonėms, siekiančioms ilgalaikės pirkimų partnerystės.
Nestandartinių automatizavimo įrangos dalių pritaikymo raktas yra tikslumo, medžiagų, surinkimo ryšių ir partijų pristatymo stabilumo išlaikymas. „TiRapid“ teikia CNC apdirbimo paslaugas nestandartinėms automatizavimo įrangos dalims, palaikydama prototipų kūrimą, mažų partijų gamybą ir masinę gamybą. Padedame klientams sumažinti tiekimo grandinės komunikacijos etapus ir pagerinti nestandartinių dalių pirkimo efektyvumą.
















