
Velenas turi įeiti į savo jungiamąją kiaurymę, guolis turi likti įstatytas, o dangtelis turi tinkamai uždėti vietą ant korpuso. Kiekviena funkcija leidžia tam tikrus matmenų skirtumus. Inžinerinė užduotis – apibrėžti, kiek skirtumų gali priimti mazgas, o tada pakankamai aiškiai perteikti šį reikalavimą, kad būtų galima pagaminti ir patikrinti.
Apdirbimo tolerancijos nustato šias ribas. Tinkamai jas parinkus, galima kontroliuoti tinkamumą ir pakeičiamumą, tuo pačiu išlaikant apdirbimo ir tikrinimo pastangas proporcingas detalės funkcijai.
Šiame vadove paaiškinama tolerancijų terminologija, įprasti brėžinių formatai, standartai ir pritaikymai. Taip pat parodoma, kaip gamybos sąlygos veikia pasiekiamus rezultatus ir kodėl pernelyg griežti reikalavimai gali padidinti sąnaudas.
Kas yra apdirbimo tolerancija?
Apdirbimo tolerancija yra leidžiamas apdirbto elemento pokytis. Dydžio matmuo apibrėžia diapazoną tarp didžiausios ir mažiausios priimtinos vertės. Geometrinės tolerancijos atskirai kontroliuoja tokias charakteristikas kaip forma, orientacija, padėtis ir profilis.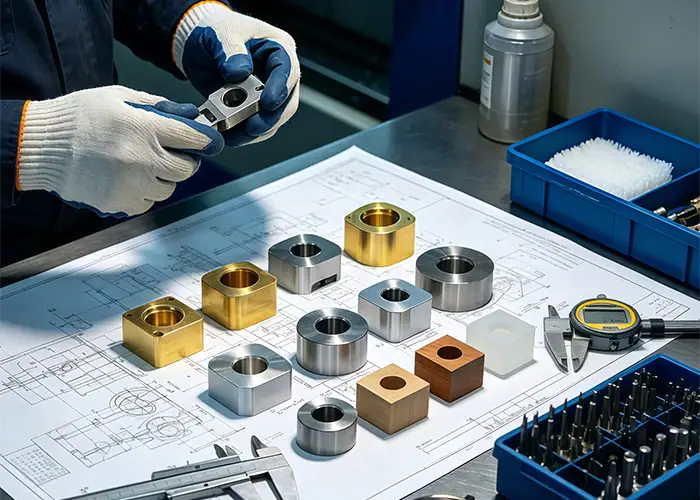
Nominalus dydis, ribos ir nuokrypiai
Nominalus dydis yra atskaitos matmuo, naudojamas objektui apibūdinti. Viršutinė ir apatinė ribos apibrėžia leistiną dydžio diapazoną. Viršutiniai ir apatiniai nuokrypiai išreiškia šias ribas atskaitos matmens atžvilgiu.
Išmatuotas nuokrypis apibūdina konkretų rezultatą, palyginti su jo nominalia verte. Jis skiriasi nuo bendros tolerancijos, kuri apibūdina leistino diapazono plotį.
GD&T standarte langelyje pažymėtas pagrindinis matmuo turi konkrečią reikšmę. Jis apibrėžia teoriškai tikslią vertę, kurios leistinas nuokrypis priklauso nuo susijusių geometrinių reikalavimų. Jo nereikėtų suprasti kaip įprasto matmens, automatiškai valdomo pagal pavadinimo bloko pliuso/minuso toleranciją.
Bendro tolerancijos apskaičiavimas
Imkime iliustracinį matmenį, lygų 20.00 ± 0.05 mm. Jo ribos yra:
- Viršutinė riba: 20.05 mm
- Apatinė riba: 19.95 mm
- Bendras tolerancijos nuokrypis: 20.05 − 19.95 = 0.10 mm
±0.05 mm vertė apibūdina leistiną nuokrypį kiekviena kryptimi. Bendras tolerancijos diapazonas yra 0.10 mm pločio.
Jei išmatuotas dydis yra 20.03 mm, jo nuokrypis nuo nominaliojo yra +0.03 mm. Šis rezultatas yra nurodytų matmenų ribose.
Tolerancija, tikslumas ir pakartojamumas
Tolerancija yra projektavimo reikalavimas. Mechaninio apdirbimo procese tikslumas susijęs su tuo, kaip tiksliai pagaminta savybė atitinka numatytą vertę. Pakartojamumas susijęs su pakartotinių rezultatų atitikimu tam tikromis sąlygomis.
Vienas procesas gali sukurti glaudžiai sugrupuotus matmenis, kurie nuolat nukrypsta nuo tikslinės vertės. Kitas procesas gali gauti vidutines vertes, artimas tikslinei vertei, bet per daug skirtis. Nei vieno, nei kito elgesio negalima suprasti vien tik iš tolerancijos vertės.
Kalbant apie tiekimą, paklauskite, ar siūlomas procesas gali išlaikyti reikiamas charakteristikas visame užsakyme. Mašinos padėties nustatymo specifikacija yra tik dalis šio vertinimo.
Tiekėjas gali siekti proceso tikslo leistinose ribose, kad būtų palikta vietos numatomiems skirtumams. Šis tikslas palaiko gamybos kontrolę, o brėžinys ir toliau apibrėžia priimtinas ribas. Rezultatas nebūtinai turi būti lygus nominaliam, kad atitiktų dydžio reikalavimą.
Kokie yra pagrindiniai apdirbimo tolerancijų tipai?
Dydžio tolerancijos gali būti išreikštos dvišaliais nuokrypiais, vienpusiais nuokrypiais arba tiesioginėmis ribomis. Geometrinės tolerancijos apibūdina skirtingus reikalavimus, įskaitant elementų formą ir erdvinius ryšius. Tinkamo formato pasirinkimas padeda perteikti projektavimo tikslą.
Dvišaliai ir vienašaliai matmenų tolerancijos
Dvipusis tolerancijos nuokrypis leidžia varijuoti abiejose nominalaus dydžio pusėse. Nuokrypiai gali būti lygūs arba nevienodi. Simetrinis pliuso/minuso žymėjimas yra įprastas, kai leistinas diapazonas yra centruotas ties etalonine verte.
Vienpusis tolerancijos dydis leidžia nukrypti viena kryptimi nuo nurodyto dydžio. Tai gali būti naudinga, kai viena riba yra ypač svarbi projektui arba atitinka pasirinktą pritaikymo sistemą.
Nei vienas iš šių žymėjimų automatiškai nenustato gamybos sudėtingumo. Du skirtingai parašyti matmenys gali apibūdinti tas pačias priimtinas ribas. Prieš laikydami vieną iškyšą griežtesne už kitą, palyginkite šias ribas.
Ribiniai matmenys
Ribiniai matmenys tiesiogiai nurodo didžiausius ir mažiausius priimtinus dydžius. Skaitytojui nereikia jų skaičiuoti pagal vardinį dydį ir nuokrypius.
Šie brėžinių pavyzdžiai naudoja milimetrus ir tik iliustruoja žymėjimą.
| Brėžinys formatas | Pavyzdys | Leistinas dydžių diapazonas |
| Dvišalis | 20.00 ± 0.05 | 19.95 į 20.05 |
| Vienpusis | 20.00 +0.05/−0.00 | 20.00 į 20.05 |
| Tiesioginiai apribojimai | 19.95 į 20.05 | 19.95 į 20.05 |
Dvišalės ir tiesioginės ribos pavyzdžiai apibrėžia tą patį diapazoną. Vienpusės ribos pavyzdys turi mažesnį bendrą diapazoną ir kitokią apatinę ribą.
Geometriniai tolerancijos ir atskaitos taškų nuorodos
Vien dydis negali apibūdinti visų funkcinių reikalavimų. Kiaurymė gali turėti priimtiną skersmenį, nors jos ašis gali būti neteisingoje padėtyje. Susisiekimo paviršius gali turėti priimtiną aukštį, nors jo paviršius gali būti nepakankamai lygus.
GD&T teikia šių charakteristikų valdiklius. Plokštumas įvertina paviršiaus formą be atskaitos sistemos. Padėtis ir statmenumas gali susieti elementus su nurodyta atskaitos sistema. Profilis kontroliuoja leistiną linijos ar paviršiaus variaciją.
Taikykite visą elementų valdymo sistemą, įskaitant atskaitos taškų tvarką ir visus medžiagos būklės modifikatorius. Padėties tolerancijos negalima interpretuoti kaip bendros pliuso/minuso tolerancijos kiekvienai koordinatei.
Kokie yra standartiniai CNC apdirbimo tolerancijos?
Standartiniai CNC apdirbimo tolerancijos gali būti susijusios su brėžinio bendra tolerancijos specifikacija arba tiekėjo numatytaisiais aptarnavimo reikalavimais. Jų taikymas priklauso nuo nurodyto standarto, tolerancijos klasės, elemento dydžio ir sutartų užsakymo reikalavimų.
Bendrieji tolerancijos ir brėžinių pastabos
Bendrieji tolerancijos lygiai supaprastina brėžinius, nes apima taikomus matmenis be individualių tolerancijos nurodymų. ISO 2768-1:1989 yra bendrųjų linijinių ir kampinių tolerancijų etalonas. Jo klasės ir dydžių intervalai nustato taikomą toleranciją.
Todėl norint perskaityti bendrąją toleranciją, reikia daugiau nei rasti pažįstamą standartinį numerį. Nustatykite nurodytą leidimą ir klasę, suraskite atitinkamą matmenų kategoriją ir dydžio intervalą ir patikrinkite, ar elementui taikomas atskiras reikalavimas.
Taip pat reikia atskirti bendruosius dydžių tolerancijas ir bendrąsias geometrines specifikacijas. ISO 2768-2:1989 buvo atšauktas ir pakeistas ISO 22081:2021. Naujesniame dokumente taikomas kitoks požiūris į bendrąsias specifikacijas, todėl senesnių brėžinių pastabas reikėtų peržiūrėti, o ne keisti mechaniškai.
Laikykitės darbui sutarto produkto apibrėžimo. Jei vis dar naudojamas senesnis brėžinys, prieš keisdami jo reikalavimus, visus neaiškumus išspręskite su atsakinga inžinierių komanda.
Tiekėjo numatytieji nustatymai ir konkrečioms funkcijoms būdingi reikalavimai
Tiekėjas gali nurodyti numatytąją toleranciją elementams be atskirų reikalavimų. Ši numatytoji vertė gali priklausyti nuo jo aptarnavimo maršruto, medžiagos, detalės dydžio arba kainos pasiūlymo sąlygų.
Jei guolio lizdas, sandarinimo sąsaja ar padėties nustatymo funkcija yra svarbi, aiškiai nurodykite reikiamą valdymo elementą. Įsitikinkite, kad jis įtrauktas į kainos pasiūlymą ir kad patikrinimo metu galima patikrinti, ar jis atitinka reikiamą detalės būklę.
| Reikalavimo šaltinis | Tipiškas vaidmuo | Ką reikia patvirtinti |
| Bendra piešimo pastaba | Apima taikomus nenurodytus matmenis | Standartas, leidimas, klasė ir taikymo sritis |
| Individualus iškvietimas | Apibrėžia konkretų funkcijos reikalavimą | Ribos, atskaitos taškai, modifikatoriai ir apdailos sąlyga |
| Tiekėjo kainos pasiūlymas | Įrašoma priimta gamybos apimtis | Įtraukti reikalavimai ir sutartos išimtys |
Todėl individualiai nurodytas kritinis matmuo gali reikalauti kitokio valdymo nei gretimi elementai, aprašyti bendroje pastaboje. Griežčiausio nurodymo taikymas visai detalei gali iš esmės pakeisti gamybos apimtį.
Kaip apdirbimo tolerancijos lemia detalės tinkamumą?
Tinkamumas priklauso nuo sujungtų elementų ribų. Įvertinus mažiausią ir didžiausią įmanomą laisvumą arba interferenciją, parodoma, ar pasirinkti matmenys palaiko numatytą surinkimą, judėjimą ar fiksavimą.
Tarpas, perėjimas ir trukdžiai
Laisvasis sujungimas palieka tarpą tarp veleno ir kiaurymės. Pereinamasis sujungimas gali sukurti laisvumą arba interferenciją, priklausomai nuo faktinių porinių matmenų. Interferencinis sujungimas sukuria matmenų persidengimą, kuris turi būti kompensuojamas surinkimo metu.
Pasirinkite tinkamą variantą pagal reikiamą funkciją. Laisvai judantis velenas, nuimamas fiksavimo komponentas ir visam laikui pritvirtinta įvorė turi skirtingus poreikius. Pasirinkimui taip pat gali turėti įtakos tepimas, apkrova, surinkimo būdas ir darbinė temperatūra.
Iliustraciniam tik dydžio tarpo skaičiavimui tarkime:
- Skylės skersmens ribos: nuo 20 000 iki 20 020 mm
- Veleno ribos: nuo 19.970 iki 19.990 mm
- Minimalus tarpas: 20.000 − 19.990 = 0.010 mm
- Didžiausias prošvaisa: 20.020 − 19.970 = 0.050 mm
Dydžio apribojimai užtikrina teigiamą laisvumą visame pavyzdyje. Projekte taip pat turi būti atsižvelgta į atitinkamus formos ir lygiavimo reikalavimus.
ISO 286 pateikia ribinių verčių ir atitikmenų nustatymo sistemą. Tokiame žymėjime kaip H7/g6 raidės nurodo tolerancijos zonos pozicijas vardinio dydžio atžvilgiu, o skaičiai – tolerancijos laipsnius. Faktinės ribos taip pat priklauso nuo vardinio dydžio diapazono.
Didžiosios raidės žymi skylių tolerancijos klases, o mažosios – velenų klases. Skylių pagrindu veikiančioje sistemoje pasirinkta skylės zona išsaugoma, o veleno klasė keičiama, kad būtų pasiektas reikiamas atitikimas. Nurodykite abi sujungimo detales, kai surinkimas priklauso nuo jų bendrų ribų, tada patikrinkite taikomą lentelę, kurioje nurodytas faktinis nominalus skersmuo.
Tolerancijos sujungimai ir surinkimo reikalavimai
Surinkimo tarpas gali priklausyti nuo kelių matmenų, kurių kiekvienas kinta. Blogiausio atvejo analizėje įvertinami jų kraštutiniai deriniai pagal tai, kaip kiekvienas matmuo prisideda prie tarpo.
Apsvarstykite atskirą iliustracinį ašinį mazgą, kurio visi matmenys nurodyti milimetrais:
| Stack elementas | Nominalus dydis ir tolerancija | Įnašas į spragą |
| Būsto erdvė | 30.00 ± 0.05 | Prideda laisvos vietos |
| tarpiklis | 10.00 ± 0.02 | Užima erdvę |
| įsiuvas | 19.80 ± 0.03 | Užima erdvę |
Nominalus tarpas yra 30.00 − 10.00 − 19.80 = 0.20 mm. Mažiausias tarpas yra 29.95 − 10.02 − 19.83 = 0.10 mm. Didžiausias tarpas yra 30.05 − 9.98 − 19.77 = 0.30 mm. Šiame supaprastintame konstrukciniame modelyje daroma prielaida, kad komponentai yra visiškai sumontuoti ir standūs tomis pačiomis etaloninėmis sąlygomis.
Jei reikalingas tarpas yra mažesnis nei šis diapazonas, peržiūrėkite matmenis, lemiančius šį skirtumą. Pakeisti padėties nustatymo schemą arba sumažinti prisidedančių matmenų skaičių gali būti geriau, nei sugriežtinti kiekvieną elementą.
Statistiniai sujungimo metodai naudoja papildomas prielaidas apie proceso elgseną. Jie turėtų būti parenkami remiantis įrodymais apie variaciją ir priimtiną surinkimo riziką.
Kas turi įtakos pasiekiamam apdirbimo tolerancijai?
Pasiekiamas tolerancijos nuokrypis priklauso nuo medžiagos, detalių geometrijos, įrankių, ruošinio laikiklio, terminių sąlygų ir viso gamybos proceso. Reikalavimas, kuris yra paprastas vienam elementui, gali būti sudėtingas kitam, turinčiam tą patį nominalų dydį.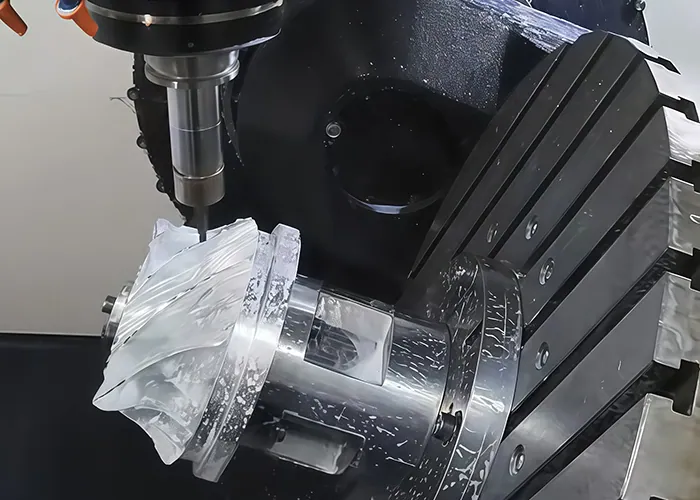
Medžiaga ir terminis elgesys
Medžiagos standumas ir pjovimo elgsena turi įtakos detalės reakcijai apdirbimo metu. Liekamieji įtempiai taip pat gali sukelti formos pokyčius šalinant ruošinį, ypač detalėse su nelygiais pjūviais arba didelio kiekio pašalintos medžiagos atveju.
Plastikams reikia atkreipti dėmesį į šiluminį plėtimąsi, lankstumą ir, drėgmei jautrių rūšių atveju, į kondicionavimą. Nustatant matmenų reikalavimus, reikėtų kartu atsižvelgti į medžiagos rūšį ir tikrinimo sąlygas.
Šiltas išmatuotas komponentas gali keisti dydį jam stabilizuojantis. Atliekant sudėtingus darbus, apdirbimo ir matavimo planuose reikėtų atsižvelgti į temperatūrą, o ne laikyti kiekvieną rodmenį tiesiogiai palyginamu.
Funkcijų geometrija, įrankiai ir ruošinio fiksavimas
Plonos sienelės gali deformuotis veikiant pjovimo ar prispaudimo jėgoms. Giliems gręžiniams ir ertmėms gali prireikti ilgesnių įrankių, todėl sunkiau pasiekti gaminį ir valdyti jo standumą. Įrankių susidėvėjimas ir riedėjimai gali dar labiau paveikti galutinio gaminio dydį ir geometriją.
Kelios konfigūracijos kelia dar vieną susirūpinimą, kai kontroliuojami elementai yra susiję skirtinguose paviršiuose. Proceso metu turi būti išsaugotos arba atkurtos reikalingos nuorodos.
Pasirinkite gamybos būdą pagal charakteristiką. Po grubaus apdirbimo kiaurymę gali reikėti gręžti, praplatinti arba honuoti. Kitus paviršius gali reikėti šlifuoti arba atlikti kitokią apdailos operaciją. Pasirinkimas turėtų atitikti reikiamą dydį, formą, prieigą ir medžiagą.
Paviršiaus apdorojimas ir galutinės dalies būklė
Dangos, galvanizavimas, anodavimas ir kiti apdorojimo būdai gali pakeisti kontroliuojamus matmenis. Jų poveikis priklauso nuo apdorojimo ir paviršiaus, todėl prieš gamybą reikia suderinti apdirbimo toleranciją ir galutinę priėmimo sąlygą.
Nustatykite matmenis, kurie taikomi po apdailos, ir visus paviršius, kuriuos reikia užmaskuoti arba apdoroti kitaip. Prieš dengimą patikrinta skylė gali nebeatspindėti gamyklinės būklės.
Paviršiaus šiurkštumas yra atskiras reikalavimas nuo dydžio tolerancijos. Kai abu šie reikalavimai turi įtakos funkcijai, nurodykite abu reikalavimus ir pasirinkite gamybos bei tikrinimo metodus, kurie gali juos patenkinti.
Kodėl griežtesni apdirbimo tolerancijos kainuoja brangiau?
Griežtesni tolerancijos nuokrypiai gali padidinti sąnaudas, nes reikia labiau kontroliuojamų nustatymų, papildomų apdirbimo operacijų, atidžiau stebėti ir atlikti griežtesnę patikrą. Sąnaudų poveikis priklauso nuo konkrečios savybės ir proceso, o ne vien nuo tolerancijos skaičiaus.
Sąranka, apdirbimas ir papildomos operacijos
Mažesnis leistinas diapazonas gali pareikalauti daugiau pasiruošimo, kad būtų sukurtas stabilus procesas. Tai gali apimti įtaisų kūrimą, bandomuosius pjūvius, įrankių išankstinį nustatymą ir patikrinimus prieš pradedant gamybą.
Apdirbimo metu tiekėjui gali tekti atidžiau valdyti įrankio būklę arba pridėti apdailos operacijas. Kai kuriems elementams griežtesnių reikalavimų laikymasis pakeičia maršrutą nuo įprasto frezavimo ar tekinimo prie proceso, kuriam reikalinga kitokia įranga ir nustatymai.
Užsakymo kiekis taip pat svarbus. Paruošimo pastangos prototipui ir pakartotinei gamybos partijai paskirstomos skirtingai. Naudinga kaina turėtų atspindėti faktinį kiekį ir gamybos planą.
Tikrinimo pastangos ir gamybos rizika
Patikrinimas tampa sudėtingesnis, kai galimas paklaidos nuokrypis yra mažas, palyginti su matavimo neapibrėžtumu. Gali prireikti papildomos konfigūracijos, aplinkos kontrolės arba specializuotų matavimų.
Siauras priėmimo diapazonas taip pat gali palikti mažiau erdvės proceso variacijoms. Tiekėjas turi atsižvelgti į stebėseną, koregavimus ir pakartotinio apdorojimo ar atmetimo riziką.
| Reikalavimų pakeitimas | Papildomas darbas, kurį jis gali sukurti | Paveikta sąnaudų sritis |
| Griežtesnis angos dydis arba forma | Speciali apdaila ir matavimas | Sąranka ir apdirbimas |
| Griežtesnė su duomenimis susijusi vieta | Labiau kontroliuojamas vietos nustatymas ir patikrinimas | Įranga ir patikra |
| Galutinis dydis po padengimo | Koordinuotos išmokos ir galutiniai patikrinimai | Apdaila ir kokybės kontrolė |
| Atskiros ataskaitos kiekvienai daliai | Papildomi matavimai ir įrašų tvarkymas | Patikra ir dokumentacija |
Šias pastangas reikia sutelkti ten, kur jos padeda užtikrinti funkciją. Svarbiam guolio lizdui ir išoriniam reljefiniam paviršiui nebūtinai reikalingas toks pat valdymo lygis.
Lygindami kainas, patikrinkite, ar tiekėjai nurodė tą pačią galutinę būklę ir patikros apimtį. Mažesnė apdirbimo kaina gali neapimti apdailos operacijos ar patikrinimo įrašo, kurio reikalaujama brėžinyje. Šių punktų patikslinimas padaro palyginimą naudingesnį nei vien tik pagrindinės vieneto kainos palyginimas.
Kaip pasirinkti ir nurodyti tinkamą apdirbimo toleranciją?
Pradėkite nuo funkcijos ir sujungimo reikalavimų, įvertinkite surinkimo variantą ir patvirtinkite praktišką gamybos ir tikrinimo maršrutą. Brėžinyje nurodykite svarbiausius valdiklius ir likusioms funkcijoms naudokite tinkamus bendruosius reikalavimus.
Pradėkite nuo funkcinių ir poravimosi reikalavimų
Nustatykite, ką turi atlikti kiekviena valdoma funkcija. Ar ji nustato kito komponento vietą, palaiko darbinį laisvumą, išlaiko guolį ar palaiko sandariklį? Remdamiesi atsakymu, nustatykite, kurie variantai yra svarbūs.
Patikrinkite sujungiamo komponento ribas ir atitinkamą sujungimą. Įtraukite eksploatavimo sąlygas, kada jie gali pakeisti tinkamumą arba lygiavimą.
Taip pat patikrinkite, ar elemento matmenys nustatyti pagal surinkime svarbų atskaitos tašką. Tiesioginis funkcinio atstumo valdymas gali sumažinti priklausomybę nuo tarpinių matmenų. Tai gali palengvinti reikalavimo gamybą ir patikrinimą nekeičiant leidžiamo surinkimo varianto.
Nekritinėms savybėms pasirinkite reikalavimus, kurie suteikia pakankamai vietos ekonomiškai gamybai, išsaugant numatytą funkciją. Leistino nuokrypio mažinimas turėtų būti atliekamas po inžinerinės jo pasekmių peržiūros.
Nurodykite atskaitos taškus, svarbiausias savybes ir patikrinimą
Naudokite matmenis ir geometrinius valdiklius, kurie išreiškia funkcinius ryšius. Nustatykite reikiamus atskaitos taškus ir venkite pridėti persidengiančių reikalavimų, kuriuos sunku interpretuoti kartu.
Patvirtinkite, kaip bus tikrinama kiekviena kritinė charakteristika. Prieinamam dydžiui gali tikti mikrometras, o su atskaitos tašku susijusiai padėčiai ar profiliui gali reikėti koordinačių matavimo. Paviršiaus tekstūrai ir sriegio funkcijai reikalingi atskiri atitinkami metodai.
Jei rezultatai yra netikslūs arba ribiniai, susitarkite dėl matavimo metodo ir atitikties sprendimo taisyklės. Vien tik prietaiso skiriamoji geba nenustato, ar metodas tinkamas.
Nurodykite reikiamą detalės būklę, atrankos apimtį ir ataskaitų teikimo poreikius. Šie sprendimai turi būti įtraukti į projekto reikalavimus pakankamai anksti, kad galėtų paveikti proceso planą.
Parengti aiškų „TiRapid“ RFQ
Nusiųskite „TiRapid“ dabartinį brėžinį ir atitinkamą CAD modelį kartu su medžiaga, paviršiaus apdorojimu, kiekiu ir pristatymo reikalavimais.
Nustatykite svarbiausias sąsajas ir visus siuntai reikalingus patikrinimo dokumentus. Jei tolerancija vis dar peržiūrima, aprašykite funkcinį reikalavimą, kad aptarimo metu būtų galima atsižvelgti į tikruosius detalės poreikius.
Prieš užsakydami, raštu patvirtinkite priimtinus tolerancijas ir visas siūlomas išimtis. Tai suteiks inžinerijos, gamybos ir pirkimo skyriams nuoseklų pagrindą įvertinti kainos pasiūlymą ir priimti pristatytas dalis.
DUK
Ar daugiau dešimtainių vietų visada reiškia griežtesnę toleranciją?
Ne. Dešimtainiai skaičiai gali nustatyti numatytąją toleranciją, kai brėžinio pavadinimo langelis juos aiškiai susieja. Priešingu atveju reikalavimą apibrėžia nurodytos ribos, bendrosios pastabos ir taikomi standartai. Vien papildomi nuliai nenustato mažesnės tolerancijos juostos.
Ar paviršiaus šiurkštumas yra toks pat kaip apdirbimo tolerancija?
Ne. Šiurkštumas apibūdina paviršiaus tekstūrą, o dydis ir geometriniai tolerancijos kontroliuoja kitas charakteristikas. Lygus paviršius vis tiek gali būti netinkamo dydžio ar padėties. Atskirai nurodykite elemento funkcijai reikalingus reikalavimus.
Ar tiekėjas gali pakeisti nurodytą toleranciją be patvirtinimo?
Siūlomą pakeitimą prieš gamybą turėtų peržiūrėti ir patvirtinti atsakingas klientas arba projektavimo institucija. Pakeistas reikalavimas turėtų atsispindėti sutartame brėžinyje, užsakyme arba kontroliuojamo nuokrypio įraše.
Išvada
Apdirbimo tolerancija funkcinius reikalavimus paverčia išmatuojamomis ribomis. Efektyvus pasirinkimas susieja elementų dydį ir geometriją su porinėmis dalimis, surinkimo variacijomis, gamybos sąlygomis ir patikra. Griežta kontrolė yra naudingiausia ten, kur apsaugoma konkreti funkcija.
„TiRapid“ teikia tikslias 3 ir 5 ašių CNC apdirbimo paslaugas sudėtingoms metalo ir inžinerinių plastikinių detalių gamyboje. Mes peržiūrime kritinius tolerancijas, medžiagų reikalavimus ir patikros poreikius, kad parengtume praktiškus prototipų ir mažos apimties gamybos gamybos planus. Atsiųskite mums savo brėžinius, CAD modelį ir projekto reikalavimus, kad gautume gamybos atsiliepimus ir individualizuotą kainos pasiūlymą.
















