
CNC apdirbimas naudojamas tiksliems metaliniams ir plastikiniams komponentams, skirtiems automobilių, medicinos, aviacijos ir kosmoso, pramonės įrangai ir elektronikos gaminiams, gaminti. Žaliava paverčiama funkcinėmis dalimis, naudojant kompiuteriu valdomas frezavimo, tekinimo, gręžimo ir kitas pjovimo operacijas.
Šiame vadove paaiškinama, kam naudojamas CNC apdirbimas, kaip veikia CNC staklės, skirtingi staklių tipai, tinkamos medžiagos ir praktinis pritaikymas.
Kam naudojamas CNC apdirbimas?
CNC apdirbimas naudojamas tiksliems komponentams gaminti, pašalinant medžiagą iš metalo, plastiko ar kitų kietų ruošinių kompiuteriu valdomomis pjovimo operacijomis. Įprastos taikymo sritys apima mašinų korpusus, velenus, laikiklius, medicinos instrumentus, aviacijos ir kosmoso komponentus, liejimo formas ir individualius prototipus. Tai ypač naudinga, kai dalims reikalingi tikslūs matmenys, sudėtingos savybės ir nuosekli gamybos kokybė.
CNC apdirbimo apibrėžimas ir pagrindinės galimybės
CNC apdirbimas yra subtraktyvus gamybos procesas, kurio metu užprogramuotos staklės pašalina medžiagą iš ruošinio, kad sukurtų reikiamą geometriją. CNC reiškia kompiuterinį skaitmeninį valdymą, o tai reiškia, kad staklės vykdo skaitmenines instrukcijas, kurios apibrėžia pjovimo judesius, veleno veikimą ir apdirbimo sekas.
Skirtingai nuo rankinio apdirbimo, CNC įranga gali pakartotinai atlikti užprogramuotus judesius su ribotu operatoriaus įsikišimu pjovimo metu. Dėl to ji tinka komponentams, kuriuose yra tiksliai išdėstytos skylės, apdirbti paviršiai, vidinės ertmės, sriegiai ir sudėtingi išoriniai profiliai.
Pagrindinės jo galimybės apima CNC frezavimą, tekinimą, gręžimą, ištekinimą, sriegių gręžimą ir kontūrų apdirbimą. Pasiekiamas tikslumas priklauso nuo detalės geometrijos, medžiagos savybių, staklių galimybių, įrankių, ruošinio laikymo ir proceso valdymo, o ne vien nuo kompiuterio valdymo.
Kodėl gamintojai renkasi CNC apdirbimą
Gamintojai renkasi CNC apdirbimą, nes jis sujungia matmenų valdymą, medžiagų universalumą, pakartojamumą ir projektavimo lankstumą. Jis gali gaminti funkcinius komponentus tiesiai iš inžinerinių modelių, nereikalaujant specialių liejimo ar įpurškimo formų kiekvienam naujam dizainui.
CNC apdirbimas yra ypač vertingas kuriant produktą, nes inžinieriai gali modifikuoti CAD modelį ir atnaujinti apdirbimo programą. Tai leidžia išbandyti ir patobulinti prototipus prieš pradedant naudoti brangius gamybos įrankius.
Pakartotinei gamybai patvirtintos programos, stabilūs tvirtinimo elementai ir kontroliuojamos tikrinimo procedūros padeda sumažinti detalių skirtumus. Tačiau nuoseklūs rezultatai vis tiek priklauso nuo įrankio būklės, medžiagų kokybės, staklių priežiūros ir veiksmingo kokybės valdymo.
| CNC galimybės | Gamybos nauda | Tipinės taikymo |
| Matmenų valdymas | Sukuria nurodytas savybes ir tinka | Tikslios mechaninės dalys |
| Lankstus programavimas | Palaiko dizaino pakeitimus | Prototipo kūrimas |
| Medžiagos universalumas | Metalų ir plastikų apdirbimo mašinos | Individualūs pramoniniai komponentai |
| Kartojamos operacijos | Palaiko partijos nuoseklumą | Gamybos apdirbimas |
| Sudėtinga geometrija | Sukuria kišenes ir kontūrus | Korpusai ir konstrukcinės dalys |
| Kelios pjovimo operacijos | Sujungia funkcijas suplanuotose konfigūracijose | Gatavi mechaniniai mazgai |
Kaip veikia CNC apdirbimas?
CNC apdirbimas vyksta skaitmeninį detalės projektą paverčiant mašininėmis instrukcijomis, kurios valdo pjovimo įrankius ir ruošinio judėjimą. Procesas paprastai apima CAD modeliavimą, CAM programavimą, medžiagų paruošimą, mašinų nustatymą, apdirbimą, apdailą ir kokybės patikrinimą. Kiekvienas etapas padeda žaliavą paversti gatavu komponentu, atitinkančiu jo inžinerines specifikacijas.
CAD projektavimas, CAM programavimas ir G kodas
CNC apdirbimas prasideda nuo CAD modelio arba techninio brėžinio, kuriame apibrėžiama detalės geometrija, matmenys ir svarbiausios savybės. Inžinieriai naudoja šią informaciją apdirbamiems paviršiams, tolerancijoms, medžiagų reikalavimams ir galimiems gamybos sunkumams nustatyti.
CAM programinė įranga skaitmeninę geometriją konvertuoja į įrankių trajektorijas ir apdirbimo strategijas. Programuotojas parenka pjovimo įrankius, veleno greitį, padavimo greitį ir medžiagos šalinimo sekas pagal ruošinio medžiagą ir įrenginio galimybes.
Tada postprocesorius generuoja konkrečiai mašinai skirtas instrukcijas, dažniausiai apimančias G ir M kodus. G kodas paprastai apibrėžia padėties nustatymo ir pjovimo judesius, o M kodas valdo tokias funkcijas kaip veleno sukimasis ir aušinimo skystis. Tikslios komandos skiriasi priklausomai nuo valdiklio.
Mašinos nustatymas, pjovimas ir apdaila
Staklių paruošimas apima tinkamo ruošinio, tvirtinimo elementų, pjovimo įrankių ir koordinačių poslinkių sumontavimą prieš pradedant apdirbimą. Operatorius patikrina įrankių ilgius, ruošinio padėtį, tvirtinimo stabilumą ir programos tinkamumą, kad sumažintų susidūrimų ir apdirbimo riziką.
Pjovimo metu CNC staklės pašalina medžiagą atlikdamos užprogramuotas operacijas, tokias kaip grubus frezavimas, gręžimas, sriegių gręžimas arba apdaila. Grubus apdirbimas pašalina didžiąją dalį perteklinių medžiagų, o apdaila kontroliuoja galutinius matmenis ir paviršiaus būklę.
Po apdirbimo komponentui gali reikėti pašalinti šerpetojančias dalis, jį nuvalyti, apdoroti paviršių arba atlikti papildomas operacijas. Pavyzdžiui, aliuminio korpusai gali būti apdorojami srove ir anoduojami, o plieniniai komponentai gali būti šlifuojami arba padengiami apsaugine danga.
| Proceso žingsnis | Pagrindinė operacija | Tikslas |
| Dizaino perziura | Patikrinkite brėžinius ir CAD failus | Patvirtinkite geometriją ir reikalavimus |
| CAM programavimas | Sukurti įrankių trajektorijas ir pjovimo strategijas | Planuokite medžiagų pašalinimą |
| Mašinos sąranka | Įdiekite medžiagas, įrenginius ir įrankius | Sukurti stabilias pjovimo sąlygas |
| Grubus apdirbimas | Pašalinkite medžiagos perteklių | Sukurkite apytikslę detalės geometriją |
| Baigti apdirbti | Mašinų kritiniai paviršiai | Pasiekite matmenis ir apdailą |
| Antrinis apdorojimas | Pašalinti šerpetojančius paviršius, nuvalyti arba padengti | Atitikti galutinio paviršiaus reikalavimus |
| Patikrinimo | Patikrinkite detalių specifikacijas | Patvirtinkite gamybos kokybę |
Matmenų tikrinimas ir kokybės kontrolė
CNC apdirbtos detalės yra tikrinamos siekiant patvirtinti, kad matmenys, tolerancijos ir paviršiaus reikalavimai atitinka inžinerinius brėžinius. Patikrinimas gali būti atliekamas surinkimo metu, tarp apdirbimo operacijų ir po detalės pagaminimo.
Įprasta tikrinimo įranga apima slankmačius, mikrometrus, aukščiamačius, kiaurymių matuoklius ir koordinačių matavimo mašinas. KMM yra naudingas sudėtingai geometrijai, skylių padėčiai ir geometriniams tolerancijoms įvertinti, kai tinkama matavimo strategija.
Kokybės kontrolė taip pat atsižvelgia į įrankių susidėvėjimą, staklių stabilumą ir atskirų dalių skirtumus. Funkcinių komponentų kritinės savybės turėtų būti nustatytos anksti, kad apdirbimo ir tikrinimo procesai būtų sukurti atsižvelgiant į jų faktinius inžinerinius reikalavimus.
Kokio tipo CNC staklės naudojamos?
Pagrindiniai gamyboje naudojamų CNC staklių tipai yra CNC frezavimo staklės, tekinimo staklės, tekinimo centrai, daugiaašiai apdirbimo centrai, EDM staklės, vandens srovės pjaustytuvai ir plazminio pjovimo sistemos. Kiekviena staklė naudoja kompiuteriu valdomą judesį, tačiau pjovimo metodas ir tinkama detalės geometrija skiriasi. CNC frezavimas ir tekinimas yra vieni iš labiausiai paplitusių tiksliųjų mechaninių komponentų gamybos procesų.
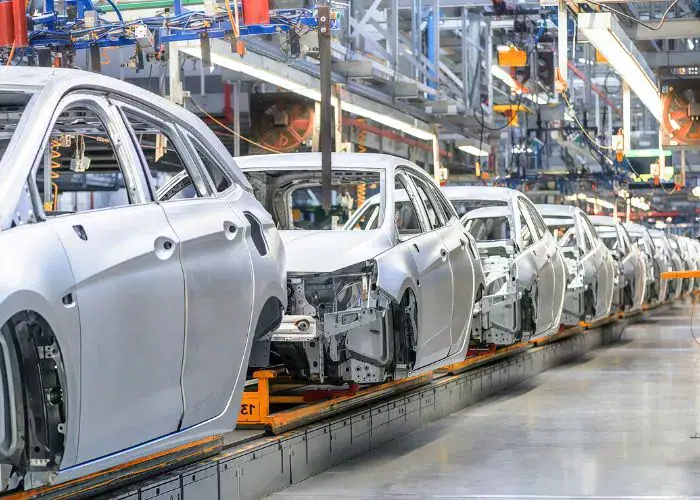
5-Ašių CNC apdirbimo centrai
5 ašių CNC apdirbimo centrai naudoja tris tiesines ir dvi sukimosi ašis, kad apdirbtų sudėtingas detales iš įvairių kampų. Jie dažniausiai naudojami gaminant aviacijos ir kosmoso komponentus, medicininius implantus, tikslius korpusus, liejimo formas ir detales su išlenktais arba kampuotais paviršiais.
5 ašių apdirbimas yra ypač naudingas komponentams, kuriems reikalingi sudėtingi kontūrai, kampuotos skylės ir elementai iš kelių pusių. Tai gali sumažinti perkėlimo poreikį ir pagerinti prieigą prie sudėtingų elementų, palyginti su įprastu trijų ašių apdirbimu.
5 ašių staklės gali atlikti vienu metu 5 ašių pjovimą arba indeksuotą apdirbimą, priklausomai nuo taikymo. Sumažindamos nustatymų skaičių ir išlaikydamos pastovų ruošinio pozicionavimą, jos gali pagerinti gamybos efektyvumą ir matmenų nuoseklumą sudėtingoms tikslioms detalėms.
CNC frezavimo staklės
CNC frezavimo staklės naudoja besisukančius pjovimo įrankius medžiagai iš ruošinio pašalinti. Jos dažniausiai naudojamos laikikliams, korpusams, plokštėms, formoms, kišenėms, grioveliams ir komponentams su keliais apdirbtais paviršiais gaminti.
Inžinieriams, klausiantiems, kam naudojamos CNC frezavimo staklės, svarbiausia yra sukurti prizminius ir kontūrinius elementus, kurių negalima efektyviai pagaminti vien tik įprastu tekinimo būdu.
CNC frezavimo staklės gali naudoti galinius frezavimo stakles, plokščiuosius frezavimo stakles, grąžtus ir kitus įrankius vieno nustatymo metu. Staklės gali būti vertikalios arba horizontalios, o valdomų ašių skaičius lemia, kaip lengvai jos gali pasiekti skirtingus elementus.
CNC tekinimo staklės ir tekinimo centrai
CNC tekinimo staklės ir tekinimo centrai suka ruošinį, o pjovimo įrankiai pašalina medžiagą, kad sukurtų cilindrinius elementus. Jie dažniausiai naudojami velenams, įvorėms, kaiščiams, rankovėms, srieginiams komponentams ir kitoms tikslioms apvalioms detalėms gaminti.
Inžinieriams, besidomintiems CNC tekinimo staklėmis, svarbiausia yra tikslių išorinių skersmenų, vidinių kiaurymių, griovelių, sriegių ir laiptuotų cilindrinių paviršių gamyba, kuriuos sunku efektyviai pagaminti vien frezuojant.
CNC tekinimo centrai gali atlikti paviršiaus apdirbimo, gręžimo, sriegimo ir griovelių frezavimo operacijas vieno nustatymo metu. Pažangios staklės su veikiančiais įrankiais taip pat gali atlikti tam tikras frezavimo ir gręžimo operacijas, taip sumažinant antrinių nustatymų skaičių ir pagerinant gamybos efektyvumą.
CNC tekinimo staklės ir tekinimo centrai
CNC tekinimo staklės gamina cilindrinius komponentus sukdamos ruošinį, o pjovimo įrankiai pašalina medžiagą. Jos dažniausiai naudojamos velenams, įvorėms, kaiščiams, srieginėms dalims, rankovėms ir tiksliems apvaliems komponentams gaminti.
Dažnas klausimas – kam naudojamos CNC tekinimo staklės. Jų pagrindinis tikslas – apdirbti sukamuosius elementus, tokius kaip išoriniai skersmenys, vidinės kiaurymės, grioveliai, sriegiai ir tiksliai išdėstyti pečiai.
Pažangiuose tekinimo centruose gali būti varomieji įrankiai ir papildomos ašys, kurios palaiko gręžimo ar frezavimo operacijas. Šios konfigūracijos gali sumažinti poreikį perkelti tekintą komponentą į atskirą frezavimo stakles.
3-Ašiniai ir daugiaašiai apdirbimo centrai
Trijų ašių apdirbimo centrai perkelia pjovimo įrankius arba ruošinius X, Y ir Z kryptimis. Jie dažniausiai naudojami plokštiems paviršiams, skylėms, plyšiams, kišenėms ir detalėms, prie kurių galima prieiti tiesioginėmis apdirbimo kryptimis, apdirbti.
Keturių ir penkių ašių apdirbimo centrai papildo sukimosi padėties nustatymą arba vienalaikį sukimosi judėjimą. Jie naudingi kampuotiems paviršiams, sudėtingiems kontūrams ir funkcijoms, esančioms keliose komponento pusėse.
Daugiaašis apdirbimas gali sumažinti nustatymų skaičių ir pagerinti prieigą, tačiau jis taip pat sukuria sudėtingesnius programavimo ir mašinų reikalavimus. Triašis apdirbimas gali išlikti ekonomiškesnis paprastiems komponentams.
Kiti CNC valdomi procesai: EDM, vandens srovės ir plazminis pjovimas
EDM, vandens srovės pjovimas ir plazminis pjovimas taip pat naudoja kompiuteriu valdomą judėjimą, nors jų medžiagų šalinimo mechanizmai skiriasi nuo įprastinio frezavimo ir tekinimo.
EDM metodu medžiaga šalinama elektros išlydžiais ir jam reikalingas elektrai laidus ruošinys. Jis naudingas sudėtingoms ertmėms, siauriems plyšiams ir tam tikroms sukietėjusioms medžiagoms pjauti. Vandens srovės pjovimui naudojamas aukšto slėgio vanduo, dažnai kartu su abrazyvinėmis dalelėmis, medžiagai pjauti nenaudojant įprasto terminio pjovimo proceso.
Plazminis pjovimas naudoja aukštos temperatūros plazmos lanką elektrai laidžioms medžiagoms pjauti. Jis dažniausiai naudojamas lakštų ir plokščių profiliams, o ne tiksliems trimatiams frezuotiems elementams.
| Mašinos tipas | Pjovimo būdas | Tipiniai CNC staklių pavyzdžiai |
| CNC frezavimo staklės | Besisukantis pjovimo įrankis | Korpusai, laikikliai, plokštės |
| CNC tekinimo staklės | Besisukantis ruošinys | Velenai, įvorės, rankovės |
| 5 ašių apdirbimo centras | Linijinės ir sukimosi ašys | Sudėtingi kampiniai komponentai |
| Vielos EDM mašina | Elektros iškrovos erozija | Tikslūs profiliai ir siauri grioveliai |
| Pjovimo vandens srove mašina | Aukšto slėgio vandens ir abrazyvinių medžiagų | Lakštų profiliai ir plokščių ruošiniai |
| Plazminio pjovimo staklės | Terminis plazmos lankas | Laidus metalinis lakštas ir plokštė |
Kokias medžiagas galima apdirbti CNC?
CNC apdirbimo įrenginiai gali apdirbti įvairius inžinerinius metalus ir plastikus, įskaitant aliuminį, varį, žalvarį, anglinį plieną, nerūdijantį plieną, titaną, PEEK, POM ir nailoną. Medžiagos tinkamumas priklauso nuo kietumo, stiprumo, terminio atsparumo, apdirbamumo ir reikiamų komponentų savybių. Kiekvienai medžiagai reikalingi tinkami pjovimo įrankiai, apdirbimo parametrai ir ruošinių laikymo metodai.
Aliuminis ir kiti spalvotieji metalai
Aliuminis yra plačiai apdirbamas CNC staklėmis dėl palankaus stiprumo ir svorio santykio, apdirbamumo ir universalumo. Įprastai jis naudojamas įrangos korpusuose, tvirtinimo plokštėse, laikikliuose, šilumos kriauklėse ir lengvuose konstrukciniuose komponentuose.
Tokie lydiniai kaip 6061 dažnai pasirenkami bendrosios inžinerijos komponentams, o 7075 gali būti svarstomas ten, kur reikalingas didesnis stiprumas. Aliuminį galima efektyviai apdirbti, tačiau pjovimo įrankiai turi kontroliuoti briaunų susidarymą, drožlių pašalinimą ir šerpetojančių įbrėžimų susidarymą.
Varis ir žalvaris taip pat naudojami elektros, šilumos ir mechaninėms reikmėms. Vario tąsumas ir šilumos laidumas gali turėti įtakos apdirbimo našumui, o daugelis žalvario rūšių leidžia efektyviai gaminti jungiamąsias detales, jungtis ir tiksliai apdirbtus komponentus.
Anglinis plienas, nerūdijantis plienas ir titanas
Anglinis ir legiruotas plienas yra apdirbamas CNC staklėmis konstrukciniams komponentams, velenams, įrankiams ir mechaninėms dalims, kurioms reikalingas stiprumas arba atsparumas dilimui. Apdirbimo sąlygos labai priklauso nuo medžiagos rūšies, kietumo ir terminio apdorojimo sąlygų.
Nerūdijantis plienas naudojamas korozijai atspariems komponentams, tokiems kaip medicinos instrumentai, vožtuvų korpusai ir įrangos dalys, gaminti. Kai kurios markės gali sukietėti deformacijos metu ir generuoti didelę pjovimo šilumą, todėl svarbu tinkamai parinkti drožlių apkrovą ir įrankį.
Titano lydiniai yra naudingi ten, kur reikalingas didelis stiprumas, mažas svoris ir atsparumas korozijai. Tačiau jų terminės savybės ir pjovimo charakteristikos reikalauja kruopštaus įrankių pasirinkimo, stabilių apdirbimo sąlygų ir kontroliuojamo šilumos susidarymo.
Inžinerinės plastikos
Inžineriniai plastikai gali būti apdirbami CNC staklėmis į lengvus, atsparius korozijai, izoliacinius arba mažos trinties komponentus. Įprasti pavyzdžiai: POM, PEEK, nailonas, PTFE ir tam tikri didelio našumo termoplastikai.
Plastiko apdirbimas kelia kitokių iššūkių nei metalo pjovimas. Šilumos kaupimasis, elastinė deformacija, drėgmės absorbcija ir prispaudimo slėgis gali turėti įtakos matmenų tikslumui arba paviršiaus kokybei.
Dažnai svarbūs aštrūs įrankiai, kontroliuojamos pjovimo apkrovos, tinkami tvirtinimo elementai ir tinkamas temperatūros valdymas. Tinkama apdirbimo strategija priklauso nuo konkretaus polimero, o ne nuo visų plastikų traktavimo kaip vienos medžiagų kategorijos.
| Medžiaga | Tipinės dalys | Pagrindinis apdirbimo aspektas |
| Aliuminis 6061 | Korpusai, laikikliai, plokštės | Šlifuotų ir drožlių šalinimas |
| Aliuminis 7075 | Konstrukcinės ir tiksliosios dalys | Medžiagos būklė ir iškraipymas |
| Nerūdijančio plieno 304 | Instrumentai, jungiamosios detalės, komponentai | Grūdinimas ir šiluma |
| Legiruotasis plienas 4140 | Velenai ir mechaniniai komponentai | Kietumas ir pjovimo jėga |
| Titano Ti-6Al-4V | Lengvi tikslūs komponentai | Karštis ir įrankių susidėvėjimas |
| POM | Įvorės ir mechaninės plastikinės dalys | Matmenų stabilumas |
| PEEK | Didelio našumo funkciniai komponentai | Šilumos ir medžiagų sąnaudos |
Kokios dalys ir gaminiai gaminami CNC apdirbimu?
CNC apdirbimo būdu gaminami tokie gaminiai kaip įrangos korpusai, laikikliai, velenai, įvorės, tvirtinimo elementai, formos, jungtys, prototipų komponentai ir tikslūs mechaniniai mazgai. Šios dalys naudojamos mašinose ir gaminiuose, kur svarbūs matmenys, medžiagų charakteristikos ir komponentų tinkamumas. CNC frezavimas paprastai sukuria necilindrinius elementus, o tekinimas ypač tinka apvalioms dalims.
Korpusai, laikikliai ir konstrukciniai komponentai
CNC apdirbimas dažniausiai naudojamas įrangos korpusams, tvirtinimo laikikliams, pagrindinėms plokštėms ir konstrukciniams komponentams. Šioms dalims dažnai reikalingi plokšti paviršiai, tikslios skylių pozicijos, kišenės ir tvirtinimo sąsajos.
Pavyzdžiui, aliuminio automatikos korpuse gali būti vidinės ertmės elektronikai, srieginės tvirtinimo angos ir apdirbti atskaitos paviršiai surinkimui. Frezuojant šias savybes galima gauti iš vientiso bloko arba paruošto liejinio.
Laikiklio ir konstrukcinės dalies kokybė priklauso ne tik nuo išvaizdos. Skylės padėtis, statmenumas, lygumas ir jungiamieji paviršiai turi atlaikyti numatytas surinkimo ir apkrovos sąlygas. Įrankių prieiga ir ruošinio laikymas taip pat turi įtakos gamybos galimybėms.
Velenai, įvorės ir tikslios besisukančios dalys
CNC tekinimas dažnai naudojamas velenams, įvorėms, įvorėms, tarpikliams ir kitiems besisukantiems komponentams gaminti. Šioms dalims paprastai reikalingi kontroliuojami skersmenys, pečiai, kiaurymės, grioveliai ir srieginės detalės.
Tiksliam velenui gali reikėti guolių lizdų, koncentrinių skersmenų ir tinkamo paviršiaus apdailos. Tekinimas nustato pagrindinę geometriją, o specifinėms ypatybėms gali prireikti papildomo frezavimo, gręžimo ar šlifavimo.
Sukamųjų mazgų matmenų santykiai gali būti svarbesni nei individualūs dydžiai. Renkantis gamybos ir tikrinimo metodus, reikia atsižvelgti į tekėjimo išlinkį, tinkamumo reikalavimus, medžiagos kietumą ir paviršiaus būklę.
Prototipai, nestandartiniai įrenginiai ir sudėtingi komponentai
CNC apdirbimas dažniausiai naudojamas funkciniams prototipams, nes detales galima gaminti tiesiogiai iš inžinerinių medžiagų be specialių gamybos formų. Tai leidžia projektuotojams išbandyti mechaninį tinkamumą, surinkimą ir našumą.
Nestandartiniai įrenginiai, tikrinimo matuokliai ir gamybos įtaisai taip pat yra tipiški CNC gaminiai. Šie komponentai padeda surinkti, tikrinti ir gaminti procesus, kuriems dažnai reikia tikslaus paviršiaus nustatymo ir kartojamo padėties nustatymo.
Sudėtinguose komponentuose gali būti įdubimų, plonų sienelių, kampuotų skylių ir kontūrinių paviršių. Daugiaašis apdirbimas arba keli kruopščiai suplanuoti nustatymai gali pagerinti prieigą, tačiau kiekviena papildoma operacija turi būti pagrįsta projektavimo reikalavimais.
| CNC apdirbta dalis | Tipinė medžiaga | Pagrindinis gamybos procesas |
| Įrangos korpusas | Aliuminis 6061 | CNC frezavimas |
| Tikslus velenas | Lydinio plieno | CNC tekinimas |
| Mounting bracket | Aliuminis arba nerūdijantis plienas | CNC frezavimas |
| Srieginė įvorė | Žalvaris arba plienas | CNC tekinimas |
| Apžiūros laikiklis | Aliuminis arba POM | CNC frezavimas |
| Sudėtingas struktūrinis komponentas | Aliuminis arba titanas | Daugiaašis CNC frezavimas |
| Prototipo korpusas | Aliuminis arba inžinerinis plastikas | CNC frezavimas |
Kokios pramonės šakos naudoja CNC apdirbimą?
CNC stakles naudoja tokios pramonės šakos kaip automobilių pramonė, pramoninė įranga, automatika, medicinos prietaisai, aviacija ir kosmoso pramonė, elektronika, vartojimo prekės ir energetikos sistemos. Šios pramonės šakos naudoja CNC apdirbimą, kad pagamintų funkcines dalis su kontroliuojamais matmenimis, tinkamomis medžiagomis ir pastovia kokybe. Pritaikymas skiriasi priklausomai nuo kiekvienos pramonės šakos našumo, patikimumo ir gamybos reikalavimų.
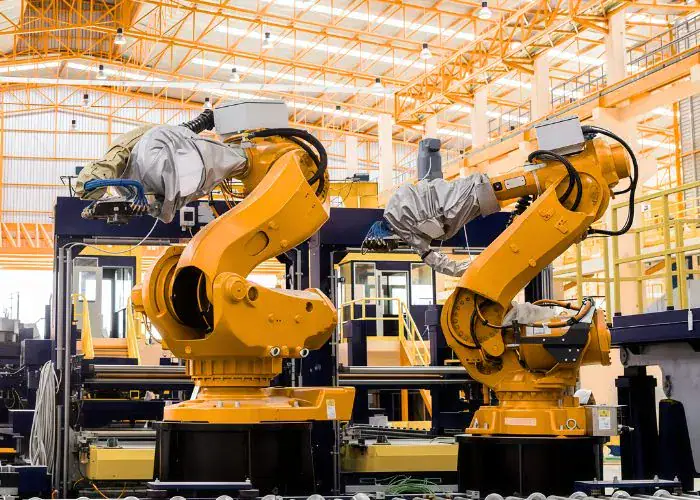
Automobiliai
Automobilių pramonėje CNC apdirbimas naudojamas variklių komponentams, transmisijų korpusams, velenams, kronšteinams, vairo mechanizmo dalims ir tiksliems įrankiams gaminti. Elektromobilių gamyboje taip pat naudojami apdirbti variklių korpusai, konstrukcinės dalys ir šilumos valdymo komponentai.
CNC frezavimas tinka sudėtingiems korpusams ir tvirtinimo paviršiams gaminti, o tekinimas – velenams, įvorėms ir cilindrinėms detalėms. Daugeliui mazgų galutinei geometrijai pasiekti reikalingi abu procesai.
Automobilių gamyboje didelis dėmesys skiriamas matmenų pastovumui ir proceso kartojamumui. Įrankių tarnavimo laiko valdymas, tvirtinimo detalių stabilumas ir patikros planavimas tampa ypač svarbūs, kai tie patys komponentai gaminami didesnėmis gamybos partijomis.
Pramoninė įranga ir automatika
Pramoninės įrangos ir automatikos gamintojai naudoja CNC apdirbimą tvirtinimo plokštėms, robotų tvirtinimo laikikliams, vožtuvų korpusams, mašinų pagrindams, linijinio judėjimo komponentams ir nestandartinėms mechaninėms dalims.
Šiose srityse dažnai naudojami komponentai, kurie turi tiksliai sulygiuoti su guoliais, bėgiais, jutikliais, pavaromis ar kita surinkta įranga. Skylės padėtis, lygumas ir mechaninis prigludimas gali tiesiogiai paveikti mašinos našumą.
Automatizavimo projektams taip pat dažnai reikalingos nedidelėmis kiekiais pagamintos nestandartinės dalys. CNC apdirbimas leidžia inžinieriams kurti ir modifikuoti įrangos komponentus neinvestuojant į specialius liejimo ar liejimo įrankius kiekvienam konstrukcijos pakeitimui.
Medicinos prietaisai ir instrumentai
Medicinos gamyboje CNC apdirbimas naudojamas chirurginiams instrumentams, diagnostinės įrangos komponentams, instrumentų korpusams, ortopediniams komponentams ir specializuotiems įrenginiams.
Nerūdijantis plienas, titanas ir inžineriniai plastikai parenkami atsižvelgiant į mechaninius, korozijos, valymo ir kitus taikymo reikalavimus. CNC apdirbimas gali sukurti detalias detales ir tiksliai išdėstytas sąsajas, naudojant šias medžiagas.
Medicinos reikmėms taip pat gali reikėti kontroliuojamų paviršiaus sąlygų, atsekamumo, patikrinimų įrašų ir tinkamo tolesnio apdorojimo. Apdirbimo tikslumas yra viena iš produkto kokybės dalių, medžiagų atitiktis, švara, patvirtinimas, o norminiai reikalavimai, kai taikoma, turi būti nagrinėjami atskirai.
Aviacija ir gynyba
Aviacijos ir kosmoso gamyboje CNC apdirbimas naudojamas lengvoms konstrukcinėms dalims, avionikos korpusams, tvirtinimo kronšteinams, tikslioms jungtims ir tam tikriems su varikliais susijusiems komponentams.
Tokios medžiagos kaip aviacijos ir kosmoso aliuminio lydiniai, titanas ir didelio našumo lydiniai gali būti parenkami pagal stiprumo, svorio, temperatūros ir korozijos reikalavimus. Daugiaašis apdirbimas yra naudingas, kai komponentai turi kampuotus paviršius ir sudėtingus kontūrus.
Gynybos pramonei taip pat priskiriami tikslūs korpusai, elektronikos korpusai ir mechaniniai atraminiai komponentai. Kai taikoma, gamybos planuose turi būti atsižvelgta į medžiagų atsekamumą, tikrinimo reikalavimus ir kontroliuojamo proceso dokumentaciją.
Elektronika ir plataus vartojimo prekės
Elektronikos gamintojai naudoja CNC apdirbimą aliuminio korpusams, šilumos kriauklėms, puslaidininkių tvirtinimo detalėms, jungtims, jutiklių korpusams ir įrangos komponentams gaminti.
Tikslus mechaninis apdirbimas padeda pagaminti tvirtinimo paviršius, vidines ertmes ir sąsajas plokštėms ar mechaniniams mazgams. Tinkamai suprojektuoti aliuminio ir vario komponentai taip pat gali padėti valdyti šilumą.
Vartojimo prekių įmonės naudoja CNC apdirbimą prototipams, nestandartinei techninei įrangai, funkciniams komponentams ir formoms vėlesnei gamybai. CNC yra ypač naudingas, kai dizaineriai turi įvertinti fizinius produktus prieš pasirinkdami didelio masto gamybos metodus.
Energija ir elektros sistemos
Energetikos ir elektros įrangos gamintojai naudoja CNC apdirbimą vožtuvų korpusams, siurblių komponentams, velenams, flanšams, jungtims ir tiksliems mechaniniams mazgams.
Šie komponentai gali veikti esant didelėms apkrovoms, temperatūrai, skysčių slėgiui ar korozinėms sąlygoms. Todėl medžiagų parinkimas ir projektavimo reikalavimai lemia apdirbimo metodą ir tikrinimo strategiją.
Pavyzdžiui, nerūdijančio plieno vožtuvo komponentui gali reikėti tiksliai apdirbtų sandarinimo paviršių ir srieginių jungčių. Siurblio velenui gali reikėti kontroliuojamų guolių prigludimų ir paviršiaus apdailos, kad būtų užtikrintas patikimas sukimasis.
Kada CNC apdirbimas yra tinkamas gamybos pasirinkimas?
CNC apdirbimas yra tinkamas gamybos pasirinkimas, kai detalei reikalingos funkcionalios inžinerinės medžiagos, kontroliuojami matmenys, detalios savybės arba gamybos lankstumas be specialių formavimo formų. Tai ypač tinka prototipams, individualiems komponentams, mažos apimties gamybai ir pakartotinei tikslių detalių gamybai. Jo tinkamumas priklauso nuo geometrijos, medžiagos, tolerancijų, kiekio ir bendrų gamybos sąnaudų.
Prototipų kūrimas, mažos apimties ir gamybinės programos
CNC apdirbimas puikiai tinka funkciniams prototipams, nes gali naudoti gamybai būdingus metalus ir plastikus. Tai leidžia inžinieriams įvertinti matmenis, mechanines savybes ir surinkimo sąsajas prieš galutinai užbaigiant projektą.
Mažos apimties gamybai CNC apdirbimas leidžia išvengti didelės dalies specializuotų įrankių investicijų, susijusių su liejimo ar štampų pagrindu veikiančiais procesais. Tačiau programavimo ir nustatymo išlaidos vis tiek turi įtakos mažų užsakymų vieneto kainai.
Didesniems kiekiams gamybos efektyvumą gali padidinti tvirtinimo įtaisai, įrankių trajektorijų optimizavimas, automatizuotas pakrovimas ir standartizuota kontrolė. CNC apdirbimas išlieka naudingas pakartotinei gamybai, kai detalės sudėtingumas ar tikslumas pateisina procesą.
Detalės sudėtingumas, tolerancijos ir paviršiaus apdaila
CNC apdirbimas tinka detalėms, kuriose yra tiksliai išdėstytos skylės, apdirbti sujungimo paviršiai, kišenės, sriegiai ir sudėtingi kontūrai. Šis procesas gali atitikti tikslių matmenų reikalavimus, kai geometrija ir konfigūracija leidžia tinkamai valdyti.
Tačiau itin gilios ertmės, sunkiai pasiekiamos vidinės detalės, plonos sienelės ir sudėtingi įpjovimai gali apsunkinti apdirbimą. Gali prireikti daugiaašės įrangos arba antrinių procesų.
Paviršiaus apdaila taip pat turi įtakos proceso pasirinkimui. Daugeliui mechaninių komponentų gali pakakti apdirbto paviršiaus, o sudėtingiems sandarinimo, slydimo ar guolių paviršiams gali prireikti šlifavimo, honingavimo ar kitų apdailos procesų.
CNC apdirbimas, 3D spausdinimas ir kiti procesai
CNC apdirbimo metu medžiaga pašalinama iš kieto ruošinio, o 3D spausdinimo metu medžiaga kaupiama sluoksnis po sluoksnio. Procesai skiriasi dizaino laisve, medžiagos savybėmis, paviršiaus būkle, įrankių reikalavimais ir gamybos sąnaudomis.
CNC apdirbimas dažnai yra pageidaujamas kieto metalo detalėms su apdirbtomis sąsajomis ir griežtais matmenų reikalavimais. Adityvioji gamyba gali būti naudinga vidiniams kanalams, labai sudėtingoms formoms ir geometrijoms, kurioms kitaip reikėtų pašalinti didelį kiekį medžiagos.
Liejimas, formavimas ir štampavimas gali pasiūlyti mažesnes vieneto kainas tinkamiems didelio masto gaminiams, tačiau paprastai reikia didesnių išankstinių investicijų į įrankius. Todėl proceso parenkime atsižvelgiant į visą gaminio gyvavimo ciklą.
| Gamybos būdas | Geriausiai tinka | Pagrindinis apribojimas |
| CNC apdirbimas | Tikslios funkcinės dalys ir lanksti gamyba | Medžiagų pašalinimo ir surinkimo išlaidos |
| 3D spausdinimas | Sudėtingi prototipai ir sudėtingos vidinės geometrijos | Medžiagos, apdailos ir proceso priklausomi apribojimai |
| Įpurškimo liejimas | Didelės apimties plastikinės dalys | Išankstinės investicijos į liejimo formas |
| liejimo | Pakartokite metalinius komponentus tinkamais kiekiais | Įrankių ir projektavimo apribojimai |
| Lakštinio metalo gamyba | Korpusai, plokštės ir formuotos lakštinės dalys | Ribotas tinkamumas kietašoniams apdirbtiems elementams |
Kas daro įtaką CNC apdirbimo kainoms?
CNC apdirbimo kainos priklauso nuo medžiagos kainos, apdirbimo laiko, programavimo, staklių konfigūracijos, pjovimo įrankių, detalės sudėtingumo, tolerancijų, gamybos kiekio, paviršiaus apdailos ir tikrinimo reikalavimų. Detalės, kurioms reikia kelių konfigūracijų, sudėtingos prieigos prie įrankių arba specializuoto apdorojimo, paprastai kainuoja daugiau nei paprasti komponentai, pagaminti panašiomis sąlygomis.
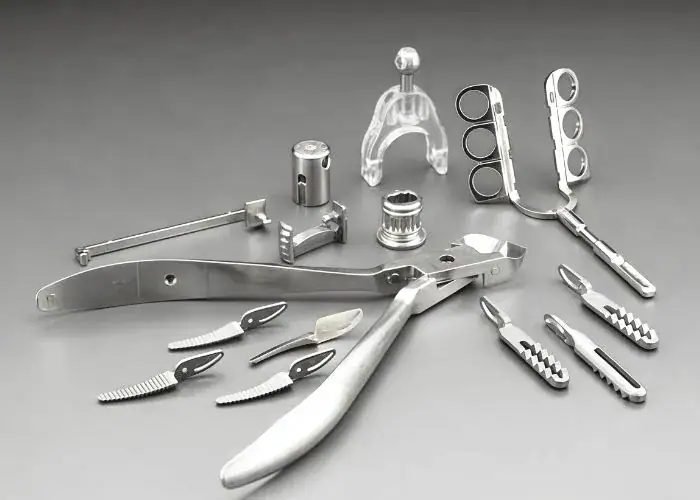
Medžiagų pasirinkimas ir apdirbimo laikas
Medžiagų pasirinkimas turi įtakos CNC apdirbimo sąnaudoms dėl žaliavų kainos, apdirbamumo, pjovimo įrankių susidėvėjimo ir pasiekiamo apdirbimo greičio. Aliuminis daugeliu atvejų gali būti gana ekonomiškas, o titanas ir kai kurie didelio našumo lydiniai gali reikalauti brangesnės medžiagos ir lėtesnio apdorojimo.
Apdirbimo laikas priklauso nuo pašalinamos medžiagos kiekio, pjovimo dydžio, įrankio įtempimo ir reikalingų apdailos operacijų. Gilioms įduboms ir ploniems konstrukciniams elementams gali prireikti ilgesnių apdirbimo ciklų nei paprastiems išoriniams profiliams.
Pradinis ruošinio dydis taip pat turi įtakos kainai. Iš didelio bloko apdirbtas komponentas gali sukelti daug atliekų, o tinkamo dydžio ekstruzinis strypas, strypas ar ruošinys gali sumažinti medžiagos pašalinimą.
Prieiga prie įrankių, nustatymai ir gamybai tinkamas projektavimas
Įrankių prieinamumas tiesiogiai veikia apdirbimo laiką ir įrangos reikalavimus. Elementams, kurių negalima pasiekti naudojant dabartinę konfigūraciją, gali prireikti papildomų ruošinių tvirtinimo įtaisų arba specializuotų staklių.
Aštrūs vidiniai kampai, gilios siauros kišenės, maži sunkiai pasiekiami elementai ir nereikalingi įpjovimai gali pailginti pjovimo laiką arba pareikalauti papildomų procesų.
Gamybiškumo užtikrinimas padeda inžinieriams anksti nustatyti šias problemas. Naudojant tinkamus vidinius spindulius, prieinamas savybes, praktišką sienelių storį ir supaprastintus nustatymus, galima pagerinti gamybos efektyvumą, išsaugant esmines funkcijas.
| Dizaino bruožas | Galimas poveikis sąnaudoms | Praktinis dizaino aspektas |
| Aštrūs vidiniai kampai | Specialūs įrankiai arba antrinis procesas | Naudokite tinkamus kampų spindulius |
| Gilios siauros kišenės | Ilgi įrankiai ir lėtesnis pjovimas | Pagerinkite prieigą prie įrankių |
| Kelios apdirbimo kryptys | Papildomi nustatymai | Supaprastinkite funkcijų orientaciją |
| Labai plonos sienos | Deformacija ir kruopštus apdirbimas | Palaikykite stabilią geometriją |
| Nereikalingi griežti tolerancijos nuokrypiai | Ilgesnis apdirbimas ir patikra | Taikykite tolerancijas pagal funkciją |
| Sudėtingi paviršiaus apdailos reikalavimai | Papildomos apdailos operacijos | Apdailą nurodykite tik ten, kur reikia |
Gamybos kiekis, apdaila ir patikrinimas
Gamybos kiekis turi įtakos detalės kainai, nes programavimas, nustatymas ir tvirtinimo detalių paruošimas gali būti paskirstyti keliems identiškiems komponentams. Vieno prototipo gamyba paprastai sudaro didesnę šių pradinių išlaidų dalį.
Pavyzdžiui, tarkime, kad supaprastinto apdirbimo darbo fiksuota nustatymo kaina yra 150 USD, o kintama apdirbimo kaina – 25 USD vienai detalei. Išskyrus medžiagų, patikrinimo, apdailos ir kitas išlaidas, numatoma vieneto kaina kinta didėjant kiekiui.
| Kiekis | Nustatymo kaina vienai daliai | Kintama kaina vienai daliai | Iliustracinė vieneto kaina |
| 1 | $150.00 | $25.00 | $175.00 |
| 10 | $15.00 | $25.00 | $40.00 |
| 100 | $1.50 | $25.00 | $26.50 |
Šie skaičiai iliustruoja sąnaudų pasiskirstymą pagal paruošimo procesą, o ne faktines tiekėjų kainas. Realios gamybos sąnaudos gali keistis atsižvelgiant į įrankius, ciklo laiko patobulinimus, medžiagų pirkimą ir patikrinimų planavimą.
Paviršiaus apdorojimas ir patikra taip pat prisideda prie galutinės kainos. Vertinant visą gamybos procesą, reikėtų atsižvelgti į anodavimą, dengimą metalu, sraigtinį valymą, išsamias matmenų ataskaitas arba specializuotus matavimus.
DUK
Ar CNC apdirbimas yra ekonomiškas vienkartiniams prototipams ir mažoms partijoms?
CNC apdirbimas gali būti ekonomiškai efektyvus gaminant vienkartinius prototipus ir mažas partijas, nes paprastai išvengiama specialių investicijų į liejimo formas ar štampus. Tačiau programavimas, nustatymas, įrankių gamyba ir patikra vis tiek sukuria fiksuotas išlaidas. Pavyzdžiui, 150 USD kainuojanti sąranka, paskirstyta vienai daliai, prideda 150 USD už vienetą, o ta pati sąranka, paskirstyta 10 dalių, prideda 15 USD už vienetą. CNC apdirbimas yra ypač vertingas, kai inžinieriams reikia funkcinių medžiagų, tikslių savybių ir projektavimo lankstumo prieš įsipareigojant didesniems gamybos kiekiams.
Kokios konstrukcijos ypatybės apsunkina detalės apdirbimą CNC staklėmis?
Gilios, siauros ertmės, aštrūs vidiniai kampai, sunkiai pasiekiamos įpjovos, plonos sienelės ir labai maži elementai gali apsunkinti CNC apdirbimą. Giliai kišenei gali prireikti ilgo pjovimo įrankio, kuris yra labiau pažeidžiamas deformacijų ir vibracijos. Aštrių vidinių kampų negalima pagaminti tiesiogiai naudojant įprastas cilindrines frezas. Konstruktorius gali pagerinti gaminamumą pridėdamas tinkamus spindulius, suteikdamas prieigą prie įrankių ir vengdamas nereikalingo sudėtingumo. Šie pakeitimai gali sumažinti apdirbimo laiką, nustatymo reikalavimus ir gamybos riziką.
Ar CNC apdirbimas gali išlaikyti griežtus plonasienių detalių tolerancijas?
Taip, CNC apdirbimo metu galima pasiekti griežtus plonasienių detalių tolerancijas, kai tinkamai kontroliuojamos medžiagos elgsena, ruošinio laikymas, pjovimo jėgos ir temperatūra. Ploni profiliai gali deformuotis apdirbimo metu arba atleidus spaustukus. Metodai apima subalansuotą ruošinių šalinimą, kruopščiai paremtus tvirtinimo elementus, sumažintas pjovimo apkrovas ir kontroliuojamus apdailos etapus. Tinkamomis sąlygomis pasirinktoms detalėms gali būti įmanomas ±0.01 mm tolerancija, tačiau ji negarantuojama kiekvienam plonasieniam dizainui. Galutinis tikslumas priklauso nuo medžiagos, geometrijos, įrangos ir tikrinimo strategijos.
Kada CNC apdirbimą reikėtų derinti su EDM ar šlifavimu?
CNC apdirbimas turėtų būti derinamas su EDM arba šlifavimu, kai vien frezavimu ir tekinimu negalima efektyviai pasiekti reikiamos geometrijos, su kietumu susijusių apdirbimo reikalavimų ar paviršiaus kokybės. Vielos EDM gali sukurti siauras kiaurymes elektrai laidžiose medžiagose, o įsmeigtuko EDM gali sukurti specializuotas ertmes. Šlifavimas dažnai naudojamas sudėtingiems guolių pritaikymams, paviršiaus apdailai arba matmenų kontrolei. Kombinuotas procesas gali pagerinti gaminamumą, tačiau inžinieriai turi įvertinti papildomą nustatymo laiką, duomenų perkėlimą, patikrinimą ir bendras gamybos sąnaudas.
Kaip detalių projektavimas gali sumažinti CNC apdirbimo sąnaudas nepaveikiant funkcijos?
Detalių projektavimas gali sumažinti CNC apdirbimo sąnaudas, pagerinant įrankių prieinamumą, apribojant nereikalingus griežtus tolerancijas, parenkant tinkamus ruošinio matmenis ir sumažinant apdirbimo nustatymus. Pavyzdžiui, pakeitus nereikalingą aštrų vidinį kampą tinkamu spinduliu, galima naudoti standartinį galinį frezą. Standartiniai skylių dydžiai ir prieinami paviršiai taip pat gali supaprastinti įrankių gamybą. Tikslas – išlaikyti esminius tinkamumo, stiprumo ir surinkimo reikalavimus, kartu pašalinant gamybos sudėtingumą, kuris nesuteikia jokios funkcinės vertės.
Išvada
CNC apdirbimas plačiai naudojamas tikslioms detalėms, skirtoms automobilių, pramonės įrangai, medicinos prietaisams, aviacijos ir kosmoso, elektronikos ir energetikos pramonei, gaminti. Dėl savo lankstumo inžinieriai gali gaminti funkcinius prototipus, individualius komponentus ir pakartotinai gaminamas detales, naudodami platų inžinerinių medžiagų asortimentą. Norint pasirinkti tinkamą CNC procesą, reikia suprasti detalės geometriją, medžiagų savybes, tolerancijos reikalavimus, gamybos kiekį ir gamybos sąnaudas. Įvertinus šiuos veiksnius kartu, CNC apdirbimas gali užtikrinti efektyvią tikslumo, lankstumo ir gamybos patikimumo pusiausvyrą.
„TiRapid“ teikiame tikslias CNC apdirbimo ir gamybos paslaugas, skirtas nestandartiniams metalo ir plastiko komponentams. Mūsų komanda atlieka CNC frezavimą, tekinimą, medžiagų parinkimą, DFM analizę, paviršiaus apdailą ir kokybės patikrą, kad padėtų klientams gauti tikslias detales, nuoseklią kokybę ir praktiškus gamybos sprendimus.
















