
„TiRapid“ standartinių apdailos medžiagų galerija
TiRapid apdaila
„TiRapid“ internetinė kainų siūlymo sistema leidžia vartotojams pritaikyti medžiagas, savybes, paviršiaus apdailą ir projekto pastabas nestandartinėms gamybos detalėms. Mes siūlome platų standartinių apdailos variantų spektrą įvairiems procesams, aiškiai atsižvelgdami į skirtingus išvaizdos ir funkcinius poreikius. Projektams, kuriems reikalingas didesnis lankstumas, pagal detalių reikalavimus taip pat galima susitarti dėl kelių apdailos variantų, todėl „TiRapid“ yra patogus vieno šaltinio sprendimas tiek gamybai, tiek apdailai.
Jei reikalinga konkreti apdailos ar papildomo apdorojimo parinktis, kuri nepateikta kainos pasiūlymo puslapyje, „TiRapid“ vis tiek gali padėti. Vartotojai gali susisiekti su mūsų komanda tiesiogiai arba kainos pasiūlymo teikimo metu pasirinkti apdailos parinktį „Kita“, kad aprašytų specialius reikalavimus ir paprašytų tolesnės peržiūros.
Populiarios metalo apdailos
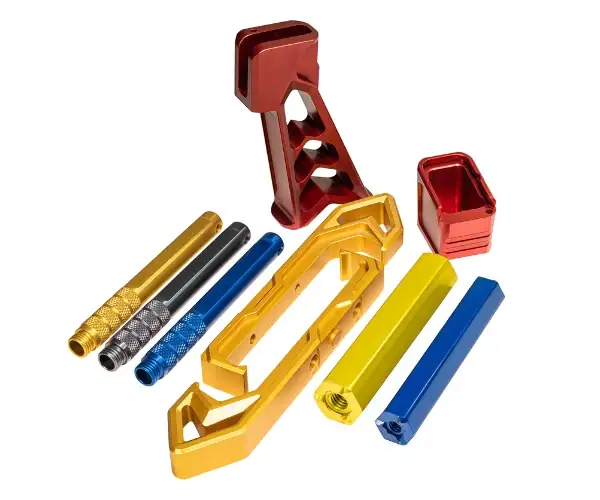
Standartinis
Detalės pristatomos išvalytos ir nušlifuotos, be jokio papildomo paviršiaus apdorojimo. Šis variantas tinka, kai nereikia jokios kosmetinės ar apsauginės apdailos ir detalė išlieka tokios pat būklės, kokios buvo apdirbta.
II tipo anodavimas
II tipo anodavimas pagerina atsparumą korozijai ir taip pat gali būti naudojamas kaip pagrindas dažams ar kitoms antrinėms apdailos medžiagoms. Dangos storis paprastai svyruoja nuo 0.0002 colio iki 0.0012 colio ir paprastai atitinka MIL-A-8625 / MIL-PRF-8625 II tipo, 2 klasės reikalavimus.
Spalvinis anodavimas naudoja dažus detalės paviršiaus išvaizdai pakeisti. Dėl proceso skirtumų anoduotų spalvų negalima tiksliai atitikti konkrečių Pantone arba RAL standartų. II tipo anoduotos dangos laikui bėgant gali susidėvėti ir, ilgai veikiant tiesioginiams saulės spinduliams, gali palaipsniui išblukti arba išblukti.
III tipo kietojo anodavimo
III tipo kietojo anodavimo danga sukuria storesnę ir atsparesnę dilimui dangą nei standartinis anodavimas. Ji dažniausiai pasirenkama, kai reikia papildomo patvarumo ir paviršiaus apsaugos, be to, ji gali būti naudojama kaip pagrindas dažams ar kitoms apdailoms. Dangos storis paprastai yra apie 0.002 colio ir paprastai atitinka MIL-A-8625 / MIL-PRF-8625 III tipo, 1 arba 2 klasės reikalavimus.
Kadangi danga yra storesnė, galutinė spalva dažnai atrodo tamsesnė nei standartinio anodavimo atveju. Net ir skaidrus arba nepigmentuotas kietas anodavimo sluoksnis gali patamsinti detalės paviršių. Priklausomai nuo lydinio, paviršiaus būklės ir proceso kintamųjų, natūrali išvaizda gali svyruoti nuo šviesiai pilkos iki tamsiai pilkos arba rudos. Kaip ir kitų anoduotų paviršių atveju, tikslus Pantone arba RAL spalvų atitikimas neįmanomas.
Chromato konversija (cheminė plėvelė)
Chromato konversijos danga, dar vadinama chemine plėvele, pagerina atsparumą korozijai ir išlaiko paviršiaus laidumą, todėl ji dažnai pasirenkama detalėms, kurioms taip pat reikalingos elektrinės charakteristikos. Ji taip pat gali būti naudojama kaip dažų pagrindas. Ši apdaila labai mažai pastorina, paprastai apie 0.00001–0.00004 colio, ir paprastai atitinka MIL-DTL-5541 I arba II tipo, 1A arba 3 klasės reikalavimus, priklausomai nuo specifikacijos. Jei reikalingi kiti reikalavimai, pvz., MIL-DTL-81706, jie turėtų būti aiškiai nurodyti detalės brėžinyje.
I tipo chromato konversijos metu yra šešiavalenčio chromo, kuris paprastai suteikia detalei auksinę arba rudą išvaizdą. II tipo chromate nėra šešiavalenčio chromo ir jis paprastai yra skaidrus, todėl mažai veikia pradinę paviršiaus spalvą.
Miltelinis dažymas
Miltelinis dažymas suteikia ištisinę, patvarią ir apsauginę apdailą, tolygiai užtepant sausus miltelius ant detalės paviršiaus ir po to juos kietinant karščiu. Jis dažniausiai naudojamas, kai svarbi ir paviršiaus apsauga, ir dekoratyvinė išvaizda. Įprastas dangos storis svyruoja nuo 0.006 colio iki 0.012 colio ir paprastai atitinka ASTM D7803, taip pat įvairias MIL ir FDE specifikacijas.
Milteliniai dažai siūlomi įvairių spalvų ir blizgesio lygių, todėl tinka tiek funkcinėms, tiek kosmetinėms reikmėms. Jie dažnai pasirenkami metalinėms detalėms, kurioms reikia didesnio patvarumo, geresnio paviršiaus padengimo ir išbaigtesnės išvaizdos.
Kitos mūsų siūlomos metalo apdailos
Juodasis oksidas
Juodasis oksidas yra konversinė danga, naudojama juodiesiems metalams, tokiems kaip plienas ir nerūdijantis plienas. Ji tamsina išorinį medžiagos paviršių ir dažnai pasirenkama siekiant sumažinti akinimą ir pagerinti išvaizdą. Ji taip pat gali šiek tiek padidinti atsparumą korozijai, tuo pačiu minimaliai paveikdama detalės matmenis.
Elektropoliravimas
Elektropoliravimas yra elektrocheminis apdailos procesas, naudojamas metaliniams paviršiams, ypač nerūdijančiam plienui, išlyginti ir pašviesinti. Jis padeda pagerinti išvaizdą ir kartu sumažinti korozijos riziką, pašalinant ploną paviršiaus sluoksnį. Įprastas medžiagos pašalinimo sluoksnis yra apie 0.0001–0.0025 colio, o procesas paprastai atitinka ASTM B912-02 standartą.
Karščio gydymas
Terminis apdorojimas naudojamas metalinių detalių mechaninėms savybėms pagerinti. Priklausomai nuo medžiagos ir pritaikymo, tai gali būti terminis apdorojimas, atkaitinimas, įtempių mažinimas ar kiti terminiai procesai. Reikalingas apdorojimas turėtų būti nurodytas pastabų skyriuje arba pateiktame brėžinyje. Taikomi standartai gali būti ASTM B917 aliuminio lydiniams ir AMS-H-6875 / AMS 2759 plienams.
Pasyvavimas
Pasyvavimas yra skaidrus cheminis apdorojimas, daugiausia naudojamas 200 serijos, 300 serijos ir krituliais grūdintiems korozijai atspariems nerūdijantiems plienams. Jo metu iš paviršiaus pašalinama laisva geležis, siekiant pagerinti atsparumą korozijai, pastebimai nekeičiant matmenų. Dangos storis yra itin mažas, paprastai apie 0.0000001 colio, ir gali atitikti tokius standartus kaip ASTM A967, AMS-QQ-P-35, MIL-STD-171, ASTM A380 arba AMS 2700.
Beelektrinis nikeliavimas
Beelektrodinis nikelio padengimas ant detalės paviršiaus padengia vienodą nikelio sluoksnį, įskaitant sudėtingas ar netaisyklingas geometrijas. Jis dažniausiai naudojamas atsparumui korozijai, oksidacijai ir dilimui pagerinti. Apdailintas paviršius paprastai atrodo šviesesnis ir vienodesnis. Dangos storis paprastai prasideda nuo 0.0001 colio ir pagal numatytuosius nustatymus gali atitikti ASTM B733, IV tipo, SC1, 1 klasę arba AMS 2404, jei nurodyta. Jei nikelio padengimo reikalavimai yra kiti, rankinei peržiūrai galima pasirinkti apdailos parinktį „Kita“.
Auksavimas
Auksavimas užtikrina stiprų atsparumą korozijai ir blukimui, kartu su mažu kontaktiniu varžu, puikiu laidumu ir geru litavimu. Jis dažnai naudojamas elektros ir didelio našumo srityse, kur svarbus paviršiaus patikimumas. Vizualiai jis suteikia detalei aukso spalvos išvaizdą. Numatytoji specifikacija paprastai yra MIL-G-45204 ir ASTM B488, o įprastas storis svyruoja nuo 0.00002 colio iki 0.00005 colio. Auksavimui, kurio storis didesnis nei 0.00005 colio, paprastai reikia rankinio kainos pasiūlymo ir peržiūros.
Sidabrinė danga
Sidabravimas yra galvanizavimo būdu gauta apdaila, pasižyminti labai dideliu elektros laidumu ir geru litavimo gebėjimu. Ji taip pat yra atspari korozijai, nors laikui bėgant paviršius gali patamsėti. Ši apdaila suteikia detalei sidabro spalvos išvaizdą ir dažniausiai naudojama laidžiose srityse. Įprastas dangos storis svyruoja nuo 0.00002 colio iki 0.0003 colio, o procesas paprastai atitinka AMS QQ-S-365D standartą.
Cinko dengimas
Cinko danga dažniausiai naudojama angliniam plienui ir kitiems rūdijimui linkusiems lydiniams, siekiant pagerinti atsparumą korozijai. Tai laidi metalinė danga, dažnai pasirenkama kaip standartinė apsauginė plieninių komponentų apdaila. Cinko danga paprastai atitinka ASTM B633-15 1 aptarnavimo klasę (SC1), o tipinis dangos storis yra apie 0.0002 colio. Galutinė išvaizda paprastai turi šviesiai sidabrinį blizgesį.
Žiniasklaida žlugo
Vibracinės medžiagos apdirbimas – tai paketinio apdorojimo procesas, kurio metu vibruojanti medžiaga pašalina šerpetojančius paviršius, suminkština aštrius kraštus ir pagerina bendrą paviršiaus vienodumą. Tai taip pat gali sumažinti matomus mechaninius žymes ant išorinių paviršių, todėl išvaizda tampa švaresnė ir vientisesnė. Didesnėms nei 8 colių detalėms gali reikėti rankinio patikrinimo, priklausomai nuo geometrijos ir tvarkymo sąlygų.
Miltelinis dažymas
Miltelinis dažymas sukuria ištisinę apsauginę dangą, tolygiai užtepant sausus miltelius ant detalės paviršiaus ir juos kietinant karščiu. Jis plačiai naudojamas, kai svarbus ir patvarumas, ir išvaizda. Įprastas dangos storis yra nuo 0.006 iki 0.012 colio, o apdaila paprastai atitinka ASTM D7803 standartą kartu su įvairiomis MIL ir FDE specifikacijomis. Galimas platus spalvų ir blizgesio lygių pasirinkimas. Papildomas miltelinio dažymo galimybes galite peržiūrėti mūsų miltelinio dažymo apdailos galerijoje.
Drėgnas dažymas
Šlapias dažymas suteikia ištisinę apsauginę spalvos dangą, naudojant purškiamus arba rankiniu būdu tepamus skystus dažus. Priklausomai nuo pritaikymo, gali būti naudojamos vandens arba tirpiklio pagrindo dangos. Ši apdaila dažnai pasirenkama, kai reikia pritaikyti spalvą, pagerinti išvaizdą arba papildomai apsaugoti paviršių.
Kita individuali apdaila
Projektams, kuriems reikalinga speciali apdaila, viršijanti standartines parinktis, taip pat galima užsisakyti individualias apdailos paslaugas. Priklausomai nuo proceso ir detalių reikalavimų, tai gali apimti apsauginį, dekoratyvinį arba konkrečiam atvejui skirtą apdorojimą. Jei norimos apdailos sąraše nėra, ją galima nurodyti naudojant apdailos parinktį „Kita“, kad būtų galima atlikti papildomą peržiūrą ir pateikti kainos pasiūlymą.
„TiRapid“ taip pat gali patenkinti įvairius individualius apdailos reikalavimus per internetinę kainų siūlymo sistemą, apdailos išskleidžiamajame meniu pasirinkus „Kita“. Ši parinktis leidžia klientams prašyti papildomų poapdirbimo sprendimų, be mūsų standartinių pasiūlymų. Įprastos individualios apdailos ir susijusios paslaugos apima:
- Skardos dengimas
- Vario dengimas
- Lipnūs gruntai / BR-127 / CARC
- Plonasluoksniai tepalai
- Cinko fosfato dangos
- Tikslusis / ultragarsinis / deguonies valymas
- Magnetinių dalelių tikrinimas
- Fluorescencinio skverbimosi patikra
- Ultragarsinis patikrinimas
- Dengimas kadmiu
- Kietas chromo dengimas
- Užbaigti maskavimą
- Ir dar
Žr. daugiau mūsų metalo apdailos pavyzdžių
Populiarios 3D spausdinimo apdailos
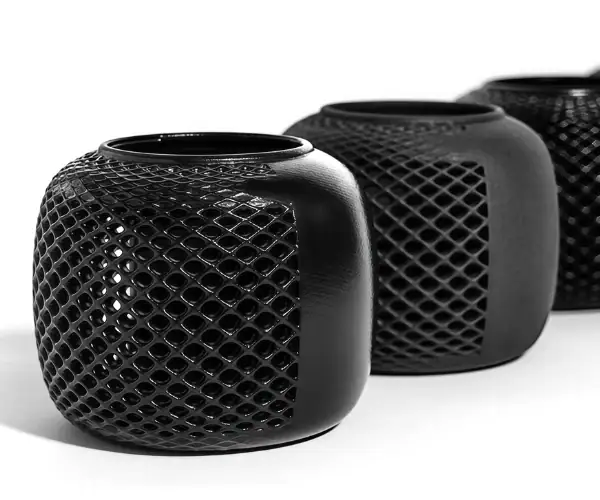
Garų išlyginimas
Garų lyginimas suteikia 3D spausdintoms detalėms vienodesnį ir sandaresnį paviršių su lygia, pusiau blizgia apdaila. Jis dažnai pasirenkamas siekiant pagerinti paviršiaus išvaizdą ir taip pat gali būti derinamas su spalvotu dažymu, siekiant dar labiau pagerinti vizualinį efektą.
Standartinė parinktis:
- Selektyvus lazerinis sukepinimas (SLS)
- HP Multi Jet Fusion (MJF)
Spalvų dažymas
Dažymas keičia detalės išorinę išvaizdą, panardinant ją į dažų tirpalą, kuris įsiskverbia maždaug 0.010 colio į paviršių. Dėl proceso ir medžiagų skirtumų skirtingų partijų spalva gali šiek tiek skirtis.
Standartinė parinktis:
- Selektyvus lazerinis sukepinimas (SLS)
- HP Multi Jet Fusion (MJF) – tik juoda
Nikelio dengimas
Nikeliavimas siūlomas kaip antrinis vario ir nikelio dengimo procesas, kurio metu ant detalės paviršiaus užtepamas 0.004–0.006 colio nikelio sluoksnis. Jis dažniausiai naudojamas siekiant pagerinti patvarumą, standumą ir atsparumą dilimui. Ši apdaila daugiausia yra funkcinė, o ne dekoratyvinė, o galutinė išvaizda paprastai yra šiurkštus nikelis.
Standartinė parinktis:
- Selektyvus lazerinis sukepinimas (SLS)
3D spausdinimo apdaila pagal procesą
Selektyvaus lazerinio sukepinimo (SLS) apdaila
Standartinis
Detalės valomos miltelius šalinant, įskaitant smėliasrovę ir rankinį miltelių šalinimą. Standartinė SLS apdaila yra baltai matinė su šiek tiek tekstūruotu paviršiumi.
Žiniasklaida žlugo
Ši apdaila pradedama nuo standartinio SLS paviršiaus ir pridedamas abrazyvinės medžiagos apdirbimas vartant abrazyvą. Vartant abrazyvą, sumažėja matomos augimo linijos ir gali suminkštėti aštrūs kraštai, todėl detalė įgauna vienodesnę, kiaušinio lukšto pavidalo apdailą.
Spalvų dažymas
Detalės panardinamos į dažų tirpalą, kuris įsiskverbia maždaug 0.010 colio į išorinį paviršių ir keičia detalės spalvą. Kaip ir daugumos dažytų apdailos medžiagų atveju, skirtingose partijose gali būti nedidelių skirtumų, įskaitant juodą.
Media Tumbled, nudažyta juodai
Šis variantas sujungia juodą dažymą su abrazyviniu valymu. Tai padeda sumažinti matomas augimo linijas, tuo pačiu sušvelninant kraštus ir suteikiant detalei tamsesnę išvaizdą.
Garų išlyginimas
Garinis lyginimas yra automatizuotas papildomo apdorojimo metodas, kuris pagerina paviršiaus kokybę, pakeisdamas daugumą sričių iš matinių į pusiau blizgias. Jis taip pat padeda užsandarinti paviršių, pagerinti kosmetinį vientisumą ir išlaikyti gamybai tinkamą išvaizdą. Garinimu išlygintas SLS dalis taip pat galima dažyti.
Nikelio dengimas
Nikeliavimas galimas kaip antrinis vario ir nikelio dengimo procesas, kurio metu pridedama 0.004–0.006 colio nikelio danga. Ši apdaila daugiausia naudojama standumui, ilgaamžiškumui ir atsparumui dilimui pagerinti, o ne estetinei išvaizdai. Galutinis rezultatas yra šiurkšti nikelio apdaila.
Kiti
Priklausomai nuo projekto poreikių, gali būti siūlomos ir papildomos SLS apdailos parinktys. Tai gali būti individualus papildomas apdorojimas, pvz., šlifavimas, dažymas ar dengimas. Specialius pageidavimus galima pateikti rankinei peržiūrai.
HP Multi Jet Fusion (MJF) apdaila
Standartinis
MJF detalės milteliniu būdu pašalinamos smėliasrove ir rankiniu būdu. Standartinė apdaila paprastai yra pilkai matinė su smulkia tekstūra.
Nudažyta juoda
Dalys dedamos į dažų tirpalą, kuris patamsina išorinį paviršių. Galutinė spalva paprastai būna vienoda, tačiau tarp partijų vis dar gali būti nedidelių skirtumų.
Garų išlyginimas
MJF detalių garinimas pagerina paviršių nuo matinio iki švaresnio pusiau blizgaus. Tai taip pat padeda užsandarinti paviršių, pagerinti konsistenciją ir suteikti rafinuotesnę išvaizdą gamybinėms reikmėms. Garinimu išlygintas detales taip pat galima dažyti.
Kiti
Paprašius, gali būti siūlomos papildomos MJF apdailos parinktys, tokios kaip šlifavimas, dažymas ar dengimas. Individualius reikalavimus galima pateikti rankinei peržiūrai.
„PolyJet“ apdaila
Standartinis
Po spausdinimo atraminė medžiaga nuimama ir dalys nuvalomos. Apdailintas paviršius paprastai būna lygus, matinis arba pusiau blizgus.
Viršutinė dalis, blizgi
Nuėmus ir nuvalius atramą, į viršų nukreipti paviršiai lieka blizgūs, o likusios sritys išlaiko matinę arba pusiau blizgią išvaizdą.
Kiti
Priklausomai nuo projekto reikalavimų, gali būti prieinamos ir papildomos „PolyJet“ apdailos parinktys, pavyzdžiui, šlifavimas ar kitas individualus apdorojimas.
Stereolitografijos (SLA) apdaila
Matinis
Atraminiai paviršiai lengvai šlifuojami 220 arba 320 grūdėtumo švitriniu popieriumi, o tada apdorojami smėliasrove, kad būtų gautas lygesnis matinis paviršius.
Natūralus
Atraminiai paviršiai lengvai nušlifuojami 220 arba 320 grūdėtumo švitriniu popieriumi, siekiant pagerinti paviršiaus kokybę. Ant atraminių vietų gali likti matomų šlifavimo žymių.
Nuimti ir išsiųsti
Atraminėse vietose gali matytis nedideli atramos pašalinimo žymės, įskaitant šviesius tinklelio formos taškelius arba nedidelius paviršiaus defektus.
Greitas išvalymas
Šlifuojami tik atraminiai paviršiai, todėl gali likti matomų sluoksnių. Tada užtepamas blizgus skaidrus sluoksnis, kad būtų pagerintas bendras blizgesys.
Kiti
Papildomos SLA apdailos paslaugos gali apimti šlifavimą, poliravimą, dažymą, dengimą arba terminį apdorojimą, priklausomai nuo detalės reikalavimų.
Lydyto nusodinimo modeliavimo (FDM) apdaila
Standartinis
FDM detalės gaminamos su atraminėmis konstrukcijomis, kurios pašalinamos papildomo apdorojimo metu. Gatavų detalių paviršiuje paprastai išlieka smulkios matomos sluoksnių linijos.
Kiti
FDM detalėms, kai reikia kitokios paviršiaus išvaizdos, gali būti siūlomos papildomos apdailos parinktys, pvz., šlifavimas arba dažymas.
Anglies pluošto DLS™ apdaila
Standartinis
Anglies pluošto DLS detalės paprastai turi matinį arba pusiau blizgų paviršių, priklausomai nuo detalių krypties. Po spausdinimo atramos nuimamos, o detalės nuvalomos. Atraminės vietos lengvai nušlifuojamos 220 arba 320 grūdėtumo švitriniu popieriumi, siekiant pagerinti paviršiaus kokybę, nors šlifavimo žymės vis dar gali būti matomos.
Kiti
Priklausomai nuo taikymo ir kosmetinių reikalavimų, gali būti prieinamos ir kitos papildomo apdorojimo parinktys.
Tiesioginio metalo lazerinio sukepinimo (DMLS) apdaila
Standartinis
Atraminės konstrukcijos pašalinamos, o detalė apdorojama smėliasrove, kad būtų pasiektas vienodesnis paviršius. Tipinis paviršiaus šiurkštumas yra apie 150–400 µin Ra.
Kiti
Atsižvelgiant į detalės geometriją ir projekto reikalavimus, gali būti siūlomos papildomos DMLS apdailos parinktys, pvz., pasirinktų elementų CNC apdirbimas arba poliravimas.
Metalinių rišamųjų medžiagų purškimo apdaila
Zirblastas
Ši standartinė apdaila suteikia ryškią, matinę metalo išvaizdą nuo bronzos iki pilkos. Ši išvaizda pasiekiama naudojant keraminių karoliukų pūtimo procesą, naudojant cirkonio silikato medžiagą.
Antikvariniai bronzos
Po būgninio poliravimo užtepama terminė patina, kad būtų sukurta vario spalvos apdaila su tamsesnėmis pilkomis sritimis tose vietose, kurios sunkiau pasiekiamos poliravimo medžiagai. Dalys prieš išsiuntimą užsandarinamos.
„Damascus Steel“
Ant abrazyviniu būdu apdoroto paviršiaus užtepama terminė patina, kuri suteikia tolygų tamsiai pilką matinį atspalvį. Dalys prieš išsiuntimą užsandarinamos.
Viduramžių alavas
Ši apdaila derina terminę patiną ir būgninį poliravimą, kad būtų sukurtas tamsiai pilkas paviršius su bronziniais akcentais ant iškilių detalių. Dalys prieš išsiuntimą užsandarinamos.
Poliruotas būgniniu būdu
Dalys yra apdirbamos vartant poliravimo medžiagą, kad būtų gautas pusiau blizgus poliruotas paviršius. Spalva atrodo ryškiai bronzinė, su tamsesnėmis pilkomis sritimis įgilintose ar sunkiau pasiekiamose vietose. Mažuose tarpuose gali būti poliravimo medžiagos pėdsakų.
Kviečių Penny
Šilumos patina ir po to atliekamas pūtimas sukuria lygų, matinį, vario pavidalo paviršių. Dalys užsandarinamos prieš išsiunčiant.
Peržiūrėkite mūsų 3D spausdinimo medžiagas ir apdailą
Įpurškimo liejimo apdaila
„TiRapid“ siūlo standartines plastiko liejimo formų apdailos parinktis – nuo blizgių ir lygių iki matinių ir tekstūruotų paviršių. Kadangi apdaila tepama ant formos ertmės, gamybos metu ji tiesiogiai perduodama ant liejamo elemento.
Mūsų standartinės liejimo formos apdailos parinktys apima:
- Plastikų pramonės draugijos (SPI) liejimo apdaila
- Mold-Tech tekstūros
- VDI tekstūros
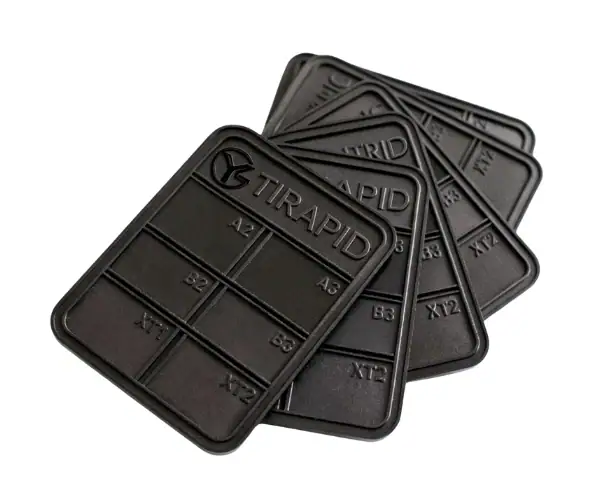
Įpurškimo apdailos detalės
SPI A apdaila
SPI A-1
SPI A-1 yra aukščiausios kokybės liejimo formų apdaila, gaminama deimantinio poliravimo būdu naudojant 3 klasės, 6000 grūdėtumo šlifavimo įrankius. Ji sukuria labai aukšto poliravimo lygį ir dažniausiai naudojama detalėms, kurioms reikalingas maksimalus blizgesys arba optinis skaidrumas. Vidutinis paviršiaus šiurkštumas yra maždaug 0.012–0.025 µm Ra.
SPI A-2
SPI A-2 plienas gaminamas naudojant 6 klasės, 3000 grūdėtumo deimantinį poliravimą, kad būtų pasiektas itin poliruotas paviršius. Jis dažnai pasirenkamas liejamoms detalėms, kurioms reikia lygios, rafinuotos išvaizdos, taip pat gali būti naudojamas skaidrioms detalėms. Vidutinis paviršiaus šiurkštumas yra apie 0.025–0.050 µm Ra.
SPI A-3
SPI A-3 naudoja 15 klasės, 1200 grūdėtumo deimantinį poliravimą, kad būtų sukurtas labai arba vidutiniškai poliruotas paviršius. Jis tinka detalėms, kurioms reikalingas švaresnis vizualinis paviršius, bet ne aukščiausia optinė kokybė. Vidutinis paviršiaus šiurkštumas paprastai yra 0.050–0.100 µm Ra.
SPI B apdaila
SPI B-1
SPI B-1 yra 600 grūdėtumo šlifuota liejimo formos apdaila, suteikianti vidutinio poliravimo paviršiaus. Ji atrodo lygiau nei žemesnės SPI klasės, tačiau išlieka mažiau atspindinti nei deimantais poliruota apdaila. Vidutinis paviršiaus šiurkštumas yra maždaug 0.05–0.10 µm Ra.
SPI B-2
SPI B-2 yra 400 grūdėtumo šlifuota apdailos medžiaga, naudojama vidutinio blizgesio rezultatui pasiekti. Ji dažnai pasirenkama liejamoms detalėms, kurioms reikia kontroliuojamos ir pastovios paviršiaus išvaizdos be didelio blizgesio efekto. Vidutinis paviršiaus šiurkštumas yra apie 0.10–0.15 µm Ra.
SPI B-3
SPI B-3 yra 320 grūdėtumo šlifuotas paviršius, suteikiantis vidutinio arba silpno poliravimo paviršių. Jis dažniausiai naudojamas, kai priimtinas žemesnis poliravimo lygis, išlaikant santykinai vienodą liejimo išvaizdą. Vidutinis paviršiaus šiurkštumas yra apie 0.28–0.32 µm Ra.
SPI C apdaila
SPI C-1
SPI C-1 yra 600 akmenų apdailos danga, sukurianti mažai poliruotą paviršių. Ji dažnai pasirenkama liejamoms detalėms, kurioms reikalinga funkcionalesnė apdaila su ribotu paviršiaus blizgesiu. Vidutinis paviršiaus šiurkštumas yra maždaug 0.35–0.40 µm Ra.
SPI C-2
SPI C-2 yra 400 akmenų apdailos medžiaga, suteikianti mažai poliruotą ir subtilesnę išvaizdą. Ji dažniausiai naudojama bendrosios paskirties detalėms, kur kosmetinis poliravimas yra mažiau svarbus. Vidutinis paviršiaus šiurkštumas yra apie 0.45–0.55 µm Ra.
SPI C-3
SPI C-3 yra 320 akmenų apdaila, suteikianti mažiau poliruotą paviršių su akivaizdžiai šiurkštesne tekstūra nei aukštesnės SPI markės. Ji tinka ten, kur pageidaujama paprastos funkcinės apdailos. Vidutinis paviršiaus šiurkštumas paprastai yra 0.63–0.70 µm Ra.
SPI D apdaila
SPI D-1
SPI D-1 yra sausai apdorota stiklo karoliukais apdaila, suteikianti satino įvaizdį. Ji dažnai naudojama, kai reikia neblizgančios, bet šviesios tekstūros apdailos. Vidutinis paviršiaus šiurkštumas yra maždaug 0.80–1.00 µm Ra.
SPI D-2
SPI D-2 yra sausai apdorota apdaila, naudojant #240 oksidą, siekiant sukurti matinį ir labiau tekstūruotą paviršių. Ji dažniausiai pasirenkama, kai pageidaujama matinės išvaizdos, o ne poliruotos apdailos. Vidutinis paviršiaus šiurkštumas yra apie 1.00–2.80 µm Ra.
SPI D-3
SPI D-3 yra sausai apdorota apdaila, naudojant #24 oksidą, kad būtų sukurtas šiurkštesnis, matinis paviršius. Ji paprastai pasirenkama liejamoms detalėms, kurioms reikalinga šiurkšti matinė tekstūra. Vidutinis paviršiaus šiurkštumas svyruoja nuo 3.20 iki 18.00 µm Ra.
Populiarios „Mold-Tech“ apdailos
„Standex Engraving Mold-Tech“ yra standartizuota formų tekstūravimo sistema, dažniausiai naudojama komercinėms ir gamybinėms plastikinėms detalėms. Ji dažnai pasirenkama, kai lieto gaminio tekstūrai reikalinga kontroliuojama matinė, o ne poliruota tekstūra. „Mold-Tech“ tekstūros yra suskirstytos į kelias serijas ir identifikuojamos pagal tekstūros numerį ir tekstūros gylį. Daugelyje projektų A serijos tekstūros yra ypač populiarios, nes jos siūlo nuo smulkių iki šiurkščių matinių paviršių, nereikalaujant specializuotų inžinerinių tekstūravimo metodų.
Žemiau pateikiamos kelios įprastos „Mold-Tech“ apdailos, kurias galima įsigyti per „TiRapid“:
MT-11010
MT-11010 suteikia matinį paviršių, kurio tekstūros gylis yra maždaug 0.001 colio.
MT-11020
MT-11020 sukuria šiurkštų matinį paviršių, kurio tekstūros gylis yra maždaug 0.0015 colio.
MT-11030
MT-11030 sukuria šiurkštesnį matinį paviršių, kurio tekstūros gylis yra maždaug 0.002 colio.
VDI (EDM) apdailos
VDI 3400 paviršiaus apdaila, paprastai žinoma kaip VDI apdaila, yra Vokietijos inžinierių draugijos („Verein Deutscher Ingenieure“) sukurtas liejimo formų tekstūros standartas. Jis plačiai naudojamas matinėms liejimo formų tekstūroms, gautoms naudojant elektroerozinį apdirbimą (EDM), apibrėžti. VDI apdailos gali būti nuo santykinai smulkių tekstūrų iki daug stambesnių matinių grūdelių, priklausomai nuo pasirinktos rūšies, todėl jos yra dažnas pasirinkimas liejant detales, kurioms reikia vienodos tekstūruotos paviršiaus.
VDI 12
600 akmenų mažai poliruota apdaila, kurios vidutinis paviršiaus šiurkštumas yra 0.40 µm Ra.
VDI 15
400 akmenų mažai poliruota apdaila, kurios vidutinis paviršiaus šiurkštumas yra 0.56 µm Ra.
VDI 18
Stiklo karoliukais apdorota satininė apdaila, kurios vidutinis paviršiaus šiurkštumas yra 0.80 µm Ra.
VDI 21
Sausai apdorota, matinio paviršiaus, Nr. 240 oksido, paviršius, kurio vidutinis paviršiaus šiurkštumas yra 1.12 µm Ra, apdaila.
VDI 24
Sausai apdorota, matinio paviršiaus, Nr. 240 oksido, paviršius, kurio vidutinis paviršiaus šiurkštumas yra 1.60 µm Ra, apdaila.
VDI 27
Sausai apdorota, matinio paviršiaus, Nr. 240 oksido, paviršius, kurio vidutinis paviršiaus šiurkštumas yra 2.24 µm Ra, apdaila.
VDI 30
Sausai apdorota, matinio paviršiaus, Nr. 24 oksido, paviršius, kurio vidutinis paviršiaus šiurkštumas yra 3.15 µm Ra, apdaila.
VDI 33
Sausai apdorota, matinio paviršiaus, Nr. 24 oksido, paviršius, kurio vidutinis paviršiaus šiurkštumas yra 4.50 µm Ra, apdaila.
VDI 36
Sausai apdorota, matinio paviršiaus, Nr. 24 oksido, paviršius, kurio vidutinis paviršiaus šiurkštumas yra 6.30 µm Ra, apdaila.
VDI 39
Sausai apdorota, matinio paviršiaus, Nr. 24 oksido, paviršius, kurio vidutinis paviršiaus šiurkštumas yra 9.00 µm Ra, apdaila.
VDI 42
Sausai apdorota, matinio paviršiaus, Nr. 24 oksido, paviršius, kurio vidutinis paviršiaus šiurkštumas yra 12.50 µm Ra, apdaila.
VDI 45
Sausai apdorota, matinio paviršiaus, Nr. 24 oksido, paviršius, kurio vidutinis paviršiaus šiurkštumas yra 18.00 µm Ra, apdaila.
Sužinokite daugiau apie plastiko liejimo apdailą
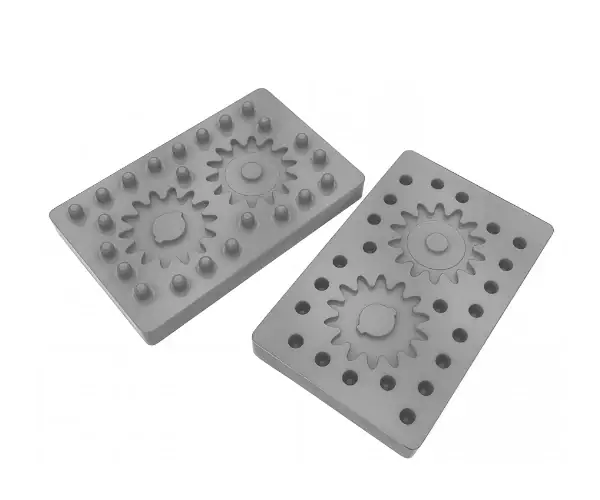
Uretano ir silikono liejimo apdailos
„TiRapid“ uretano liejiniai gali būti standūs, lankstūs arba gumos pavidalo, priklausomai nuo pasirinktos uretano medžiagos. Siūlome įvairių spalvų variantų, įskaitant skaidrią kaip standartinį pasirinkimą, taip pat juodą ir pasirinktinę spalvą. Dalys taip pat gali būti tiekiamos su standartine lygia apdaila arba atnaujinamos su individualiomis apdailos paslaugomis, tokiomis kaip dažymas ir techninės įrangos montavimas, kad geriau atitiktų projekto reikalavimus.
Lieto uretano ir silikono apdailos parinktys
Matinis/Matinis
Tai standartinė apdaila, kurios metu pagrindinis raštas yra lengvai paruošiamas, kad galutinės lietos detalės atrodytų matinės arba matinės. Efektas gali šiek tiek skirtis priklausomai nuo to, ar medžiaga yra nepermatoma, ar permatoma.
Pusiau blizgus
Norint gauti pusiau blizgų paviršių, pagrindinis raštas papildomai apdorojamas, kad rezultatas būtų lygesnis. Taip liejamos detalės su švaresniu paviršiumi ir rafinuotesne išvaizda.
Labai blizgus
Norint gauti labai blizgančią apdailą, reikia kruopščiau apdoroti pagrindinį raštą, kad būtų pasiektas labai lygus paviršius. Išliejus šią apdailą, galima gauti blizgias detales ir ji ypač tinka toms sritims, kurioms reikalinga skaidresnė arba labiau poliruota išvaizda.
Tekstūruota
„TiRapid“ taip pat gali pasiūlyti tekstūruotas apdailas lietoms uretano ir silikono detalėms, naudodama pasirinktus SPI ir „Mold-Tech“ standartus. Šios tekstūros sukurtos taip, kad būtų sukurta liejimo išvaizda, panaši į liejimo būdu pagamintų komponentų.
Paprotys
Projektams, kuriems reikalinga papildoma apdaila arba antrinės operacijos, „TiRapid“ taip pat gali palaikyti individualias parinktis, tokias kaip techninės įrangos montavimas, liejimas ir dažymas. Jei reikalinga konkreti apdaila, ją galima paprašyti peržiūrėti rankiniu būdu kainos pasiūlymo teikimo proceso metu.
