
Tikslūs elektronikos komponentai plačiai naudojami elektroninėje įrangoje, pramoninėse valdymo sistemose, ryšio įrenginiuose ir išmaniuosiuose terminaluose. Jų matmenų tikslumas, konstrukcinis stiprumas ir surinkimo suderinamumas gali turėti įtakos gaminio kokybei. Gamybos metu plonasienių korpusų, tikslių tvirtinimo pagrindų, šilumos išsklaidymo komponentų ir laidžių jungčių gamybai įtakos gali turėti medžiagų sąlygos, apdirbimo deformacija ir paviršiaus apdorojimas. Siekiant pagerinti apdirbimo kokybę ir partijos nuoseklumą, gamybos procesas turėtų būti kuriamas pagal inžinerinius brėžinius, tinkamai kontroliuojant medžiagas, tolerancijas, procesų koordinavimą ir tikrinimo procedūras. Tai padeda sumažinti matmenų nuokrypius, surinkimo problemas ir pakartotinio apdorojimo riziką.
Pagrindiniai tikslaus elektronikos komponentų gamybos iššūkiai
Elektroniniai komponentai skiriasi savo struktūra ir funkcija, todėl prieš gamybą reikėtų nustatyti galimus veiksnius, turinčius įtakos apdirbimo tikslumui ir surinkimo našumui.
Plonasienių detalių deformacijos valdymas
Plonasieniai korpusai ir sudėtingi konstrukciniai komponentai pasižymi santykinai mažu standumu ir apdirbimo metu gali būti veikiami pjovimo jėgų, prispaudimo jėgų ir liekamųjų įtempių.
- Medžiagos liekamasis įtempis: aliuminio lydinio ruošiniuose gali būti gamybos metu susidariusių liekamųjų įtempių. Pašalinus medžiagą, įtempių persiskirstymas gali sukelti deformaciją arba matmenų nuokrypius.
- Prispaudimas ir atlaisvinimas: per didelė prispaudimo jėga arba nepakankamas atramos dydis apdirbimo metu gali deformuoti detalę, todėl atlaisvinus detalę, gali pasikeisti jos matmenys.
- Tuščiojo pasirinkimas: detalėms, kurioms keliami dideli tikslumo reikalavimai, ruošinio sąlygos turėtų būti parenkamos atsižvelgiant į medžiagą ir komponento struktūrą, kad būtų sumažinta apdirbimo deformacijos rizika.
Plonasienių detalių apdirbimo procesas turėtų atsižvelgti į medžiagos būklę, tvirtinimo metodus ir pašalinamos medžiagos kiekį. Matmenys turėtų būti dar kartą patikrinti atlaisvinus tvirtinimą, kai reikia, nes vien apdirbimo metu atlikti matavimai negali patvirtinti galutinio tikslumo.
Medžiagų savybių derinimas prie komponentų pritaikymo
Medžiagų pasirinkimas turi įtakos apdirbamumui, konstrukcijos stiprumui, elektriniam laidumui ir matmenų stabilumui.
- Aliuminio lydiniai: dažniausiai naudojami elektronikos korpusams, tvirtinimo pagrindams ir šilumos išsklaidymo komponentams. Renkantis reikia atsižvelgti į stiprumą, apdirbamumą ir paviršiaus apdorojimo reikalavimus.
- Varis ir vario lydiniai: tinka tam tikriems laidiems arba šilumai laidiems komponentams. Taip pat reikėtų atsižvelgti į jų tąsumą ir apdirbimo sudėtingumą.
- Inžineriniai plastikai: naudojami atramoms ir kai kuriems konstrukciniams komponentams izoliuoti. Renkantis reikia atsižvelgti į standumą, terminę deformaciją ir drėgmės absorbciją.
Pasirinkus medžiagą, taip pat reikėtų atsižvelgti į komponento struktūrą ir vėlesnius gamybos procesus, siekiant užtikrinti, kad medžiagos savybės atitiktų faktinius taikymo reikalavimus.
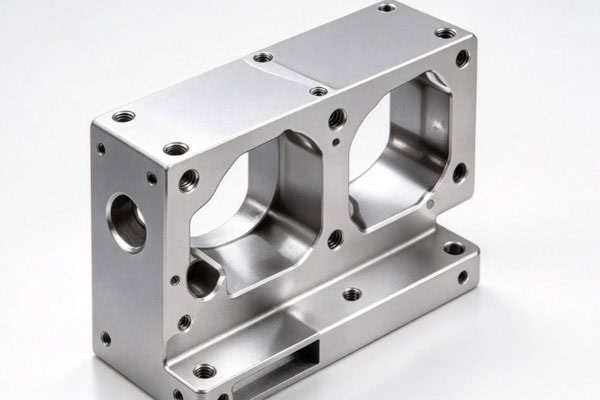
CNC apdirbimo sprendimai tiksliems elektronikos komponentams
CNC apdirbimo procesai turėtų būti organizuojami pagal komponentų geometriją, medžiagų savybes ir brėžinio reikalavimus, taip pat atsižvelgiant į vėlesnius paviršiaus apdorojimo ir surinkimo poreikius.
Apdirbimo sekų ir tvirtinimo metodų optimizavimas
Tinkamos apdirbimo strategijos gali sumažinti plonasienių detalių deformaciją ir pagerinti matmenų stabilumą. Komponentams, kuriems reikalingas didelis medžiagos pašalinimas, grubaus apdirbimo ir apdailos operacijos turėtų būti atskirtos, siekiant sumažinti deformacijos riziką, atsirandančią dėl per didelio medžiagos kiekio pašalinimo vienu etapu. Atramos pozicijos turėtų būti išdėstytos pagal komponento standumą ir reikėtų vengti per didelės prispaudimo jėgos, kad būtų išvengta vietinės deformacijos. Įrankių pasirinkimas ir pjovimo sąlygos turėtų būti pritaikytos prie medžiagos ir geometrijos, kad būtų sumažinta vibracija, šerpetojimas ir šilumos kaupimasis. Didelio tikslumo komponentų matmenys turėtų būti patikrinti po prispaudimo atkabinimo bandomosios gamybos metu ir, jei reikia, procesas turėtų būti pakoreguotas. Termiškai apdorotiems aliuminio lydiniams, tokiems kaip 6061-T6, reikia skirti ypatingą dėmesį jų medžiagų savybėms išsaugoti. Aukštos temperatūros apdorojimas, kuris gali pakeisti grūdinimą, neturėtų būti atliekamas be įvertinimo. Įtempių kontrolės metodai turėtų būti parenkami atsižvelgiant į medžiagos būklę ir komponento reikalavimus.
Matmenų pokyčių valdymas po paviršiaus apdorojimo
Tokie procesai kaip anodavimas, galvanizavimas ir dažymas gali turėti įtakos komponentų matmenims arba paviršiaus savybėms. Todėl prieš pradedant apdirbimą reikėtų apibrėžti galutinius reikalavimus.
- Matmenų kompensavimas: Anoduojant aliuminio lydinius susidaro oksido sluoksnis, kuris gali turėti įtakos skylės skersmenims, išoriniams matmenims ir tinkamumo tarpams. Tikrasis matmenų pokytis priklauso nuo dangos storio ir proceso sąlygų, todėl universalaus kompensavimo koeficiento taikyti nereikėtų.
- Maskavimo reikalavimai: brėžiniuose arba techninėje dokumentacijoje iš anksto turėtų būti nurodytos sritys, kurios turi likti apsaugotos, pvz., srieginės skylės, tikslūs sujungimo paviršiai ir laidžios kontaktinės sritys.
- Proceso seka: Baigus CNC apdirbimą, prieš pradedant atitinkamą paviršiaus apdorojimą, reikia uždėti maskavimo medžiagą. Baigus apdorojimą, maskavimo medžiaga turi būti pašalinta pagal proceso reikalavimus, o po to apžiūrimos svarbiausios vietos.
Prieš paviršiaus apdorojimą ir po jo turėtų būti taikomi aiškūs ir nuoseklūs priėmimo kriterijai, siekiant išvengti matmenų pokyčių ar nepakankamos apsaugos, kuri turėtų įtakos vėlesniam surinkimui.
Tiksliųjų elektroninių komponentų kokybės patikra
Kokybės patikra turėtų apimti pirmojo gaminio patikrinimą, patikrinimus gamybos metu ir galutinį priėmimą, siekiant greitai nustatyti matmenų nuokrypius ir proceso problemas.
Tikrinimo prioritetų apibrėžimas pagal komponentų tipą
Tikrinami elementai turėtų būti nustatomi atsižvelgiant į kiekvieno komponento konstrukcines savybes ir numatytą paskirtį.
| Komponento tipas | Pagrindiniai tikrinimo elementai | Patikrinimo tikslas |
| Elektroninės įrangos korpusai | Bendri matmenys, skylių padėtys, plokštuma | Patikrinkite surinkimo suderinamumą |
| Tikslūs tvirtinimo pagrindai | Matmenų, skylių tarpų, atskaitos paviršių nustatymas | Užtikrinkite tikslų padėties nustatymą |
| Šilumos išsklaidymo komponentai | Kritiniai matmenys, paviršiaus būklė, konstrukcijos vientisumas | Atitikti įrengimo reikalavimus |
| Laidžios jungtys | Poravimosi matmenys, kontaktinių sričių paviršiaus būklė | Atitikti ryšio reikalavimus |
| Izoliacinės atramos | Bendri matmenys, konstrukcijos vientisumas | Užtikrinkite patikimą palaikymą |
Tikrinimo metodai turėtų atitikti brėžinio tolerancijas ir komponentų geometriją. Elementams, kuriems keliami dideli tikslumo reikalavimai, taip pat turėtų būti patvirtintas matavimo įrangos tinkamumas ir matavimo sąlygos.
Nuolatinės kokybės palaikymas partijų gamyboje
Pirmojo gaminio patikros sėkmė negarantuoja, kad kiekviena partijos dalis išlaikys tą patį tikslumo lygį. Nuolatinė patikra vis tiek reikalinga visos gamybos metu.
- Pirmojo straipsnio patikrinimas: prieš pradedant partijos apdirbimą, patikrinkite svarbiausius matmenis, skylių pozicijas ir surinkimo ryšius, kad įsitikintumėte, jog apdirbimo programa ir tvirtinimo metodas atitinka reikalavimus.
- Mėginių ėmimas proceso metu: nustatykite tikrinimo dažnumą pagal partijos dydį ir komponento riziką. Atkreipkite dėmesį į matmenų poslinkius, kuriuos sukelia įrankių susidėvėjimas, mašinos terminės sąlygos ir prispaudimo pokyčiai.
- Nenormalumų tvarkymas: jei matmenys neatitinka tolerancijos ribų arba rodo neįprastą tendenciją, nedelsdami patikrinkite stakles, įrankius ir apdirbimo parametrus ir įvertinkite visas galimai pažeistas dalis.
- Galutinis priėmimas: patikrinkite matmenis, išvaizdą, paviršiaus apdorojimo būklę ir pristatymo kiekį pagal sutartus reikalavimus.
Pirmosios prekės patikros, mėginių ėmimo proceso metu ir galutinio priėmimo derinimas padeda sumažinti kokybės riziką partijų gamybos metu.

Kaip išsirinkti tiksliųjų elektroninių komponentų gamybos paslaugų teikėją
Rinkdamiesi gamybos paslaugų teikėją, atkreipkite dėmesį į apdirbimo galimybes, kokybės kontrolę ir procesų koordinavimą, o ne vien į įrangos konfigūracijas ar vieneto kainas.
Apdirbimo galimybių ir tolerancijos reikalavimų vertinimas
Skirtingiems komponentams taikomi skirtingi tikslumo reikalavimai, todėl tiekėjas turėtų turėti apdirbimo ir tikrinimo pajėgumus, atitinkančius faktinę geometriją ir matmenų specifikacijas. Kritiniams matmenims turėtų būti priskirti pagrįsti tolerancijos nuokrypiai, o nekritiniams matmenims nereikia pernelyg griežtų tolerancijų. Įvertinkite tiekėjo gebėjimą apdirbti plonasienius korpusus, sudėtingus kontūrus ir tikslias skyles. Didelio tikslumo elementų atveju patvirtinkite, kad matavimo įranga, metodai ir priėmimo kriterijai yra tinkami. Griežtesnės tolerancijos paprastai reikalauja griežtesnės apdirbimo ir tikrinimo kontrolės. Tolerancijų priskyrimas pagal surinkimo funkciją padeda subalansuoti kokybę ir kainą.
Apdirbimo ir paviršiaus apdorojimo koordinavimas
CNC apdirbimą ir paviršiaus apdorojimą gali valdyti vienas tiekėjas arba jie gali būti priskirti atskiriems tiekėjams. Svarbiausia užtikrinti, kad proceso reikalavimai ir atsakomybė būtų aiškiai apibrėžti.
- Vieningi techniniai reikalavimai: nurodykite galutinius matmenis, padengimo reikalavimus, maskavimo sritis ir paviršiaus kokybę, kad skirtingi proceso etapai brėžinių reikalavimus interpretuotų nevienodai.
- Aiškios proceso atsakomybės: kai dalyvauja skirtingi tiekėjai, apibrėžkite dalių būklę perdavimo metu, transportavimo apsaugos reikalavimus ir anomalijų tvarkymo procedūras.
- Bendros kainos įvertinimas: Be apdirbimo kainų, atsižvelkite į transportavimą, komunikaciją, patikrinimą, pakartotinį apdorojimą ir pristatymo laiką.
Gamybos tvarka turėtų būti parenkama atsižvelgiant į projekto mastą, proceso sudėtingumą ir kokybės valdymo galimybes, siekiant užtikrinti, kad kiekvienas etapas atitiktų nuoseklius reikalavimus.
Tiksliųjų elektroninių komponentų gamybai reikalingas medžiagų pasirinkimo, CNC apdirbimo, paviršiaus apdorojimo ir kokybės kontrolės koordinavimas. Plonasienėms detalėms reikia atidžiai kontroliuoti apdirbimo deformaciją, o termiškai apdorotiems aliuminio lydiniams reikia atkreipti dėmesį į jų medžiagos būklę. Prieš paviršiaus apdorojimą taip pat reikėtų suplanuoti matmenų pakeitimus ir maskavimo reikalavimus, keliamus tiksliems sujungimo elementams. Serijinės gamybos metu mėginių ėmimas proceso metu ir galutinis priėmimas padeda kontroliuoti kokybės skirtumus. „TiRapid“ teikia individualiai pritaikytas tikslaus CNC apdirbimo paslaugas ir gali padėti gaminti elektroninius korpusus, tvirtinimo pagrindus ir įvairius tikslius konstrukcinius komponentus pagal klientų brėžinius, medžiagų specifikacijas ir projekto reikalavimus.
















