
製品開発において、プロトタイプは外観と機能性を検証する上で重要な役割を果たし、プロトタイプのCNC加工は、その精度、強度、および材料の多様性から、最も信頼性の高い方法の1つである。
このガイドでは、試作品加工の基本事項について説明します。CNC加工が最適な選択肢となる場合、加工ワークフローの仕組み、主要なコスト要因、そして信頼できるCNC試作品加工業者を選ぶ方法について解説します。
プロトタイプとは何ですか?
プロトタイプとは、製品アイデアを具現化した最初の物理的なバージョンであり、量産前に実際の使用環境で設計が機能するかどうかを確認するために作られます。これにより、チームは部品を早期に評価し、金型や大規模生産への投資を行う前に開発リスクを軽減することができます。
プロトタイプの主な目的は、デザインが外観、寸法、構造、機能において期待を満たしているかどうかを確認することです。組み立ての適合性、可動部、支持点、その他図面や3Dモデルでは十分に確認できない重要な詳細事項をチェックするために使用できます。多くのプロジェクトにおいて、プロトタイプテストは設計上の問題を早期に発見し、後々の高額な変更リスクを軽減するのに役立ちます。
プロトタイプは、コミュニケーションや意思決定を支援する役割も果たします。多くの企業は、社内レビュー、顧客承認、展示会、投資家向けプレゼンテーションなどにプロトタイプを活用しています。なぜなら、デジタルデザインよりも実物の方が評価しやすい場合が多いからです。質の高いプロトタイプは、製品コンセプトをより明確にし、議論を容易にします。
試作品は最終製品と全く同じではありませんが、有意義なテストを行うには十分な精度を備えている必要があります。構造的または機能的な検証が必要な製品の場合、CNC加工された試作品は最終製品と非常に高い類似性を実現できることがよくあります。これが、試作品製作がコンセプト設計と本格生産の間の重要なステップである理由です。
CNCプロトタイプ加工とは何ですか?
CNCプロトタイプ加工は、コンピュータ制御の工具を用いてCAD設計を物理的な部品に変換する減算プロセスです。従来の加工と比較して、CNCはより高速で正確であり、迅速な反復作業に適しています。
従来の機械加工との主な違い
スピード– 手動設定不要、迅速な反復作業に対応
精度– 厳しい公差(±0.01 mm)
材料適合性– 金属、プラスチック、複合材料
再現性– 各ピースは同一です
拡張性– 大量生産への容易な移行
コア特性
厳しい公差のエンジニアリングプロトタイプのための高精度
機能的なアセンブリのための優れた一貫性
化粧品のプロトタイプに適した滑らかな表面品質
4軸/5軸加工による複雑な形状をサポート
試作品の加工にCNC加工を選ぶべきタイミングは?
試作においては、すべてのプロジェクトが3Dプリントやラピッドプロトタイピングに適しているわけではありません。高精度、高強度、テスト可能な機能、量産特性のシミュレーション、あるいは小ロット生産への迅速な移行が必要な場合、CNC加工が最も安全な選択肢となることがよくあります。
高精度と再現性が重要になる場合
CNC 加工では、ほとんどの付加的な方法よりもはるかに厳しい ±0.01 ~ 0.05 mm の許容誤差を一貫して達成します。
組み立てベースの製品(ハウジング、機構、医療機器)の場合、精度によって部品が適切にフィットするかどうかが決まります。
あるロボット工学のクライアントは、位置ずれの問題により 3D プリントから CNC 加工に切り替えたところ、組み立ての成功率が 70% も上昇しました。
多様な素材が必要な場合
CNC は、ABS、PC、POM、アルミニウム、ステンレス鋼、チタン、銅、炭素繊維など、ほぼすべてのエンジニアリング材料をサポートしています。
強度、耐熱性、衝撃性能、構造安定性を必要とする機能テストに不可欠です。
たとえば、医療機器のハウジングでは、一般的な 3D プリンターでは扱えない材料である PEEK やアルミニウムが必要になることがよくあります。
時間効率が重要な場合:CADから部品までのスピードアップ
金型も硬化も不要。CNC マシンが 3D モデルから直接切り出すため、プロトタイプは 24 ~ 72 時間以内に完成します。
簡単な反復: 設計変更には再成形ではなく再プログラミングのみが必要です。
ヨーロッパの顧客は、投資家との会議のために 3 日以内に組み立て可能なプロトタイプを必要としていましたが、CNC 加工により予定通りに納品され、プレゼンテーションが確実に行われました。
小ロット生産への移行を計画する場合
CNC プロトタイプは、生産グレードの材料、構造、許容差に一致し、90% を超える構造の類似性を実現します。
NPI フェーズ (EVT → DVT → PVT) では、CNC 加工により 1 個 → 50 個 → 200 個への自然なスケールアップがサポートされます。
これにより、プロセスを切り替える必要がなくなり、リスクが軽減され、エンジニアリングの一貫性が確保されます。
CNCプロトタイプ加工にはどのような工程が含まれますか?
CNCプロトタイピングの成功は、明確で構造化されたワークフローにかかっています。CADの準備、DFM解析から材料選定、ツールパスの計画、加工、仕上げ、検査に至るまで、すべてのステップが精度、リードタイム、そしてコストに直接影響します。ここでは、実際の工場での経験に基づき、「ファイルから部品製造」までのプロセス全体を解説し、リスクを最小限に抑え、開発を加速させるお手伝いをします。
設計ファイルの準備
長年にわたり世界中のエンジニアリングチームと仕事をしてきた経験から、機械加工に関する問題の80%は設計段階から生じていることがわかりました。重要なドキュメントには以下が含まれます。
ツールパス生成用の3D CADモデル(STEP/IGS)
公差、面取り、CTQを含む2D図面
規定された許容誤差— 特に指定がない限り、デフォルトは±0.1 mmです。
壁厚に関するガイドライン:金属 ≥1.0 mm、プラスチック ≥1.2 mm
例: 壁の厚さが 0.5 mm のモーター ハウジングは、1.2 mm に再設計されるまで繰り返し故障していました。
DFM(製造性を考慮した設計)分析
DFMは、プロトタイプが正常に機械加工できるかどうかを判断します。主なチェック項目:
工具のアクセス性(深い空洞、アンダーカット、止まり穴)
材料関連のリスク:例えば、PCの溶融や7075のエッジの欠けなど
変形リスク:大きな平面または長い部品の場合
当社の DFM プロセスは、生産開始前に潜在的な機械加工の問題の 70% 以上を予測します。
素材の選定
プロトタイプの目的が異なれば、必要な材料も異なります。
機能試験用の金属(アルミニウム、鋼、ステンレス鋼、チタン)
外観や軽量プロトタイプにはプラスチック(ABS、PC、POM、PA)を使用
高強度または耐薬品性部品用の複合材料
透明ハウジングの場合、PC は PMMA よりも耐衝撃性に優れていますが、より慎重な加工が必要です。
CNCツールパス、治具、プロセス計画
プロセス エンジニアは次のことを定義します。
ツールパス戦略(荒削り → 中仕上げ → 仕上げ)
変形防止に重要な固定方法
機械選定― シンプルな部品には3軸、複雑な形状には5軸
高精度部品の場合、±0.01 mm の許容誤差を達成するために 4 回以上の再配置サイクルが必要になることがあります。
機械加工→仕上げ→検査
完全な CNC プロトタイプ ワークフローには次のものが含まれます。
機械加工(フライス加工、旋削加工、穴あけ加工)
仕上げ加工(陽極酸化処理、サンドブラスト処理、研磨、メッキ)
ノギス、マイクロメーター、またはCMMマシンを使用した検査
多くの顧客は投資家向けデモにCNCプロトタイプを使用するため、外観の仕上げが重要となる場合が多い。
試作生産(小ロット)
プロトタイプが検証に合格したら、小ロット生産に直接移行できます。
標準数量: 20~200個
目的:組立および生産の安定性を検証する
利点:金型が不要、量産へのスムーズな移行が可能
多くのクライアントは、先行投資を削減するために、市場テスト用に小規模なバッチを実行します。
試作品製造にはどのようなCNC加工プロセスが利用できますか?
試作の要件によって、加工戦略は異なります。高精度の金属部品、滑らかなプラスチックハウジング、あるいは複雑な多面体部品など、CNC加工は多様な加工モードを提供します。適切な加工モードを選択することで、より高い精度、より短いリードタイム、そしてより低いコストを実現できます。
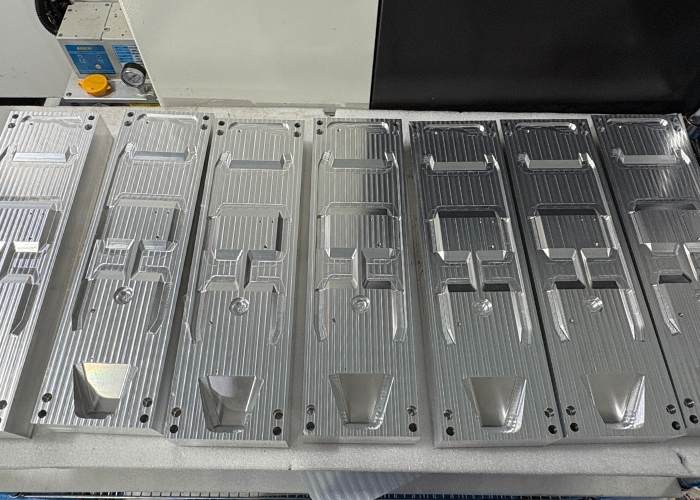
CNCフライス
CNCフライス加工は、試作品製造において最も一般的な方法です。回転工具を用いて様々な角度から材料を切削するため、平面、ポケット、スロット、複雑な3D輪郭などの加工に最適です。
主な利点:
アルミニウム、ステンレス鋼、真鍮、プラスチックに最適です。
通常、±0.01 mm 以内の許容誤差をサポートします。
強度と精度が求められる機能プロトタイプに最適です。
例:私の顧客の多くは、厳しい公差要件のため、機械ハウジング、ブラケット、モーターベースなどの製造にフライス加工を利用しています。
CNC旋盤
CNC旋盤 円筒形またはシャフト型のコンポーネントに最適です。
主な利点:
丸部品に高効率。
優れた表面仕上げ(Ra 0.8~1.6 μm 達成可能)。
ピン、ブッシング、ねじ部品、コネクタに最適です。
例:自動車業界の顧客は、適合性テストのために、シャフトやねじ棒の旋削加工された試作品をよく要求します。
5軸加工
5 軸加工により、部品の位置を変更せずに複数の方向から切断できます。
主な利点:
複雑な形状や曲面を製作できます。
セットアップ時間を短縮し、精度を向上させます。
航空宇宙、ロボット工学、医療のプロトタイプに最適です。
例:私は、複雑な曲面形状を持つ航空宇宙用翼型試験片を5軸加工機で製作したことがあります。
マルチステーション/マルチプロセス加工
これにより、フライス加工、旋削、穴あけ、タッピング、切断が 1 つのセットアップに統合されます。
主な利点:
サイクルタイムの短縮と一貫性の向上。
クランプ誤差が低減し、寸法の再現性が向上します。
プロトタイプ承認後の小バッチ生産に適しています。
例:多くのロボット関連企業は、試作品から量産への移行期間を短縮するためにこのモードを利用しています。
ラピッドツーリング(高速治具とソフトモールド)
迅速なツール作成により、完全な生産金型に投資することなく早期の機能テストが可能になります。
主な利点:
橋梁生産にコスト効率に優れています(50~500個)。
生産グレードの部品ジオメトリを迅速に複製します。
組み立て、強度、ユーザー操作の検証に役立ちます。
例:家電製品の顧客は、量産前に設計を検証するために、シリコン型やアルミ製の軟質型を作成することがよくあります。
CNCプロトタイピングは、他のプロトタイピング方法と比較してどのような利点がありますか?
デジタル設計を物理的な部品へと変換する様々な試作手法を比較すると、CNC加工は、精度、材料の柔軟性、機械性能、そして再現性において、一貫して際立っています。以下では、実際のプロジェクトデータと実体験に基づき、CNC加工と3Dプリント、射出成形、鋳造との比較を詳しく説明します。
働く原則
CNC加工:制御された切削工具を使用して固体ブロックから材料を除去する加工(減法加工)。
3Dプリンティング:部品を層ごとに積み重ねて製造する(積層造形)。
射出成形:溶融したプラスチックを金型に注入して部品を成形する。
CNCが優れている理由:切削加工は、層間接合の弱点がなく、より強く、より正確で、より均一な構造を生み出す。
サポートされている資料
CNCは、アルミニウム、鋼鉄、真鍮、チタン、POM、ABS、PC、PMMA、炭素繊維複合材など、100種類以上の材料に対応しています。
3D プリントは限られたプラスチックしかサポートしておらず、金属プリントは高価でアクセスしにくいです。
CNC加工により、量産に使用される材料と全く同じ材料で試作品を作成できるため、構造試験において非常に重要となる。
許容範囲
CNC加工の公差: ±0.01mm。航空宇宙、ロボット工学、医療機器部品に適しています。
3Dプリントの公差:通常±0.1~0.3mm。
成形公差:収縮率と金型の品質によって異なります。
プロトタイプに精密なフィットが必要な場合は、CNC が唯一の信頼できる選択肢です。
強度と耐久性
CNC 部品は連続した材料粒子を持ち、3D プリント部品よりも最大 3 ~ 5 倍の強力な機械的特性を実現します。
弱い層線や多孔性がなく、予期しない機械的故障もありません。
耐荷重部品、固定具、ハウジング、ギア、ブラケット、フレームなどに最適です。
費用と時間
CNC は成形(ツールなし)よりも高速で、3D 印刷よりも正確です。
最適なコスト範囲:機能プロトタイプ、エンジニアリングサンプル、小ロット生産(1~200個)。
複雑な有機的な形状の場合、3D プリントの方が安価で、構造プロトタイプの場合、CNC の方が ROI が高くなります。
環境への影響と廃棄物
CNC ではチップ(廃棄物)が生成されますが、金属の 95% 以上はリサイクル可能です。
3D プリントの廃棄物は少なくなりますが、印刷されたプロトタイプの多くは再利用できません。
CNC のリサイクル可能性により、特にアルミニウムとスチールに関するほとんどの環境問題が解消されます。
CNC試作加工用の高品質なCAD図面を作成する方法とは?
CAD図面の品質は、試作機の加工が最初の試みで成功するかどうかを大きく左右します。試作機のCNC加工における失敗の多くは、細部の欠落や非現実的な許容誤差に起因しています。ここでは、加工リスクの軽減、手戻りの防止、開発プロセスのスピードアップに役立つ、6つの重要な準備手順をまとめました。
推奨壁厚
プラスチック: 1.0~1.5mm以上、金属:0.8~1.0mm以上。肉厚が薄いと、工具の振動、変形、公差外の部品が発生する原因となります。
ある顧客は 0.5 mm のアルミニウム壁厚を設計しましたが、構造上の弱さのため 5 回の再作業でも失敗しました。
荷重支持部品の場合は、外観ではなく FEA 結果に基づいて厚さを調整します。
面取りとフィレット
CNC ツールは丸型で、内部コーナーにはフィレット(通常 R1 ~ R3 mm)を含める必要があります。
鋭い内部コーナーには EDM が必要となり、コストが 20~50% 増加します。
バリを減らして組み立ての感触を良くするために、外側のエッジに 0.2 ~ 0.5 mm の面取りを追加します。
過度な寛容を避ける
推奨: プラスチックの場合は ±0.1 mm、金属の場合は ±0.02~0.05 mm。
重要でない表面に ±0.01 mm を指定することは避けてください。これにより、加工コストが 2 ~ 3 倍に増加します。
すべての寸法が ±0.02 mm に設定され、見積もりが 4 倍高くなったケースもありました。
過度に複雑な形状を避ける
深いキャビティ(深さ>工具径の 4 倍)はチャタリングを引き起こし、仕上げ不良の原因となります。
背が高くて細いフィーチャ (高さ対幅 > 6:1) は、不安定性と破損につながります。
複雑さが必要な場合は、ネジまたはロケータ構造を使用して部品をサブコンポーネントに分割することを検討してください。
エンジニアリング図面を簡素化
重要な寸法と CTQ のみを含めます。
冗長な注記を削除します (「デフォルトの許容範囲: ISO2768-m」で十分です)。
材質、表面仕上げ、数量、組み立て方向を必ず指定してください。
設計チェックリスト
次の加工準備チェックリストを使用します。
壁の厚さは強度と製造性に適していますか?
内部のコーナーはフィレットされていますか?
許容範囲は分類されていますか (クリティカル vs 非クリティカル)?
アンダーカットや加工できない特徴はありますか?
表面仕上げは材質と一致していますか?
加工しやすいように部品を分割したほうがよいでしょうか?
CNCプロトタイプ加工のコストを評価する方法とは?
プロトタイプ開発においては、コスト構造を理解することが不可欠です。これは、設計の最適化、予算管理、製造リスクの軽減に役立ちます。CNCプロトタイプのコストは、加工時間、材料価格、プロセスの複雑さ、表面仕上げ、工具の摩耗、バッチ数量などによって左右されます。このセクションでは、各要因を詳細に分析し、CNCプロトタイプの予算を明確に見積もり、最適化し、計画できるようにします。
加工時間
時間は最大のコスト要因である
必要なツールパスの数が増えたり、切削が深くなったり、送りが遅くなったりすると、加工時間は長くなります。
例::
私が扱った深いポケットのエンクロージャでは、ツールのチャタリングリスクがあるため、6 回の低速ステップ パスが必要でした。つまり、加工時間は通常のエンクロージャの 3 倍長くなりました。
ヒント:加工時間を大幅に短縮するには、フィレットを追加し、壁の深さを減らし、内部形状を簡素化してください。
材料費
材料価格は大きく異なる
アルミニウム 6061 は安価ですが、チタンや PEEK は 10 ~ 30 倍高価になる場合があります。
材料費を左右するものは何ですか?
原材料価格
在庫サイズ(厚いブロックは価格が高くなります)
切削加工による材料廃棄物
ヒント:初期のテストでは、アルミニウムやABS樹脂などの低コストの材料を使用し、後でアップグレードしましょう。
プロセスの複雑さ
操作が増える = コストが高くなる
例: 3 軸フライス加工 + バリ取り + タッピング + 5 軸再仕上げ。
複雑な機能はコストがかかる
深い溝、薄い壁、鋭い内部の角はすべて複雑さを増します。
ヒント:形状を簡素化することで、セットアップ時間とコストの両方を削減できます。
表面処理
仕上げは総費用の10~40%を占める
陽極酸化、サンドブラスト、メッキ、コーティングなど、すべて追加のセットアップが必要です。
コスト要因には以下が含まれます。
特別な色
食品グレードまたは航空宇宙認証
複数のサンプルカラー承認
ヒント:試作品の場合は、自然陽極酸化処理または簡単なビーズブラスト処理で十分な場合が多いです。
工具の摩耗
工具の摩耗は目に見えないコストです
ステンレス鋼やチタンなどの硬い素材は工具を非常に早く摩耗させます。
これが重要な理由:
プレミアムツールは高価です
工具交換により機械のダウンタイムが発生する
ヒント:マイクロエンドミルを必要とするような極小半径の加工は避けてください。マイクロエンドミルはすぐに摩耗し、リスクが高まります。
小ロットコストと単品コスト
単一のプロトタイプは最も高価です
各部品ごとに個別のプログラミング、セットアップ、検査が必要です。
小ロット(5~20個)の方がコスト効率がはるかに高い
プログラミングとセットアップはすべての部分に分散されます。
ヒント:後々規模を拡大する予定がある場合は、品質の安定性を確認するために、早めに少量のロットを注文することを検討してください。
CNCプロトタイピングにおける一般的な限界とは何ですか?
CNCプロトタイピングは卓越した精度を実現しますが、減算的な性質上、固有の限界も伴います。CNCプロトタイピングにおける最も一般的な4つの限界と、それらを回避する実用的な方法をまとめました。これにより、開発中のリスクを80%削減できます。
高い材料廃棄量(減算型製造)
CNC は固体ブロックから材料を除去するため、形状に応じて 40%~70% の廃棄物が発生します。
主な理由
切削には加工代が必要です。
複雑な形状には、より大きな原材料が必要です。
高価な金属(アルミニウム、銅、チタン)は廃棄物の影響を増大させます。
減らす方法
部品を複数のセクションに分割して組み立てます(材料を 20%~40% 節約)。
機械加工性に優れた材料を選択します(Al 6061 >> Al 7075 >> チタン)。
未使用のボリュームを削減するために DFM 最適化を要求します。
ドイツの顧客は、1 つの部品を 2 つの部品に再設計するだけで、材料費を 180 ドルから 85 ドルに削減しました。
特定の形状は加工できません
工具の長さ、直径、剛性により加工の制約が生じます。
典型的な機械加工不可能な特徴
工具直径の 4 倍を超える深いキャビティ。
90°の内角(エンドミルは丸い)。
完全に密閉された内部構造。
実行可能な解決策
部品を分割して組み立てます。
鋭角な角を R2~R5 フィレットに置き換えます。
ハイブリッドプロセスを使用します: 3D プリント + 後加工。
許容度の高い、または複雑な領域では熟練したエンジニアが必要
±0.01 mm よりも厳しい許容差や複雑な形状には、上級技術者が必要です。
Why
ツール補正と熱膨張を制御する必要があります。
チタンのような硬い材料は、設定を間違えると工具が簡単に壊れてしまいます。
問題を回避する方法
CTQ (品質にとって重要) 寸法を明確にマークします。
重要でないサーフェスにはデフォルトの許容値 (±0.1 mm) を使用します。
工場に経験豊富なオペレーター(5 年以上)がいることを確認します。
3Dプリントよりも単価が高い
CNC ではプログラミングとセットアップのコストが固定されているため、単発部品は高価になります。
コスト要因
CAM プログラミングとツールパスの設定。
ワークの保持と調整。
工具の摩耗(特に鋼/銅の場合)。
最適化する方法
セットアップコストを分散するために、複数のバリエーションを一緒に加工します。
外観には 3D プリントを使用し、機械テストには CNC を使用します。
金属に切り替える前に、早期検証のためにプラスチックを使用してください。
試作品製作に適したCNC加工工場を選ぶには?
中国のCNCサプライヤーとの長年の協業経験に基づき、6つの主要な基準をまとめました。設備能力、材料に関する専門知識、公差管理、業界経験、納期の信頼性、小ロット対応です。これらの要素を考慮すれば、信頼できるCNCパートナーを自信を持って特定し、コストのかかる試行錯誤を回避できます。
設備能力(3軸/4軸/5軸)
3軸加工:平面でシンプルな部品(試作品の60%以上)に最適です。
4軸加工:多面形状の加工や段取り時間の短縮に最適です。
5軸加工:複雑な曲線、深いポケット、航空宇宙グレードの部品、±0.01mmという厳しい公差に対応するために必要。
例:
医療用チタン部品は高精度な曲面加工が求められていました。3軸加工から5軸加工への切り替えにより、段取り替え回数が6回から1回に削減され、公差安定性が40%向上しました。
材料在庫と機械加工の経験
優良工場では、アルミニウム 6061/7075、ステンレス鋼 304/316、真鍮、ABS、POM、PC などの在庫を保有しています。
材料に関する専門知識が重要です。ステンレス鋼は変形しやすく、ABS は溶け、7075 は激しく欠けます。
実際の事例:
ある工場では、7075材の深キャビティ部品の表面仕上げが不良でした。経験豊富なサプライヤーが工具と荒加工戦略を調整した結果、Ra3.2からRa1.6に改善しました。
許容差と精度管理
有能な工場は、一貫して次のことを達成する必要があります。
一般: ±0.05mm
高精度: ±0.01~0.02mm
超高精度:温度管理された作業場において±0.005mmの精度を実現
工場からの要望:
CMM レポート、QC ワークフロー、加工パラメータ ログ。
注意:
一度の精度だけでは能力は発揮できません。一貫性こそが重要です。
業界の経験
医療用:バリがなく、極めて厳しい公差
自動車:機能的な適合性と再現性
航空宇宙: 5軸曲面
家電製品:外観の完璧さ
ロボット工学:組み立て位置合わせ精度
業界での経験により、リスクとやり直しが軽減されます。
配送スピードと品質保証
信頼できる CNC 工場は以下を提供する必要があります。
迅速なサンプル作成(2~5日)
透明な進捗状況の更新
CMM / キャリパー / ねじゲージ検査
24時間以内に迅速に問題を解決
プロフェッショナリズムの強力な指標:
出荷前に検査ビデオとレポートを積極的に送信します。
小ロット生産準備
強力なプロトタイプ工場は以下をサポートする必要があります。
バッチ間の寸法一貫性
表面仕上げ(陽極酸化、ブラッシング、サンドブラスト)
10~500個の小ロット生産
プロトタイプから生産へのスムーズな移行
CNCプロトタイピングから最も恩恵を受ける業界はどれか?
医療機器、自動車、新エネルギー、航空宇宙、防衛、家電、ロボット工学、自動化などの分野では、CNC加工部品が求められています。これらの業界では、量産に移行する前に、適合性、性能、製造可能性を検証するためにCNC加工が不可欠です。
| 業種 | 代表的な製品特性 | 一般的なアプリケーションシナリオ | CNC加工部品が必要 |
| 医療機器 | 高精度、高清浄度、小ロット検証 | 手術器具、インプラント開発、診断機器 | チタンインプラント、ステンレス製手術器具、精密コネクタ |
| 自動車 / 新エネルギー | 高強度、寸法安定性、高信頼性 | バッテリーシステム、ボディ構造、熱管理モジュール | バッテリーハウジング、ヒートシンク、アルミニウムブラケット、機能テスト部品 |
| 航空宇宙 | 複雑な構造、高性能材料、超高精度 | 航空機部品、タービンアセンブリ、試験部品 | アルミニウム/チタン構造部品、軽量部品、ブラケット、流体コネクタ |
| ミリタリーコレクション | 小ロット生産、複数回の反復、厳格な機密保持 | 機器ハウジング、兵器システムコンポーネント、試験部品 | 強化構造、耐衝撃金属部品、高強度コネクタ |
| 家電 | 美しい外観、迅速な反復、高い組み立て精度 | スマートフォン、ノートパソコン、スマートホームデバイス | アルミ筐体、プラスチック構造部品、放熱部品、高光沢外観部品 |
| ロボット工学 | 多軸モーション、複雑な構造、小ロット検証 | ジョイントシステム、センサーモジュール、制御ユニット | アルミフレーム、モーションブラケット、ギアマウント、設置ベース |
| オートメーション機器 | 高度にカスタマイズされ、複雑な構造、高い耐久性 | 治具、固定具、自動化モジュール | 精密治具、アルミフレーム、コネクタ、位置決め部品 |
よくあるご質問
CNC プロトタイプを機能テストに使用できますか?
はい。CNCプロトタイプは、最終部品と95%以上の構造的類似性を実現できるため、機能試験に最適です。私は、生産部品と同じ金属やエンジニアリングプラスチックで作られたCNCプロトタイプを用いて、クライアントのアセンブリ、荷重支持部、熱挙動、動作機構の検証を定期的に支援しています。耐久性、精度、あるいは現実的なユーザーテストが求められるプロジェクトの場合、CNC加工は最も信頼性の高い機能結果をもたらします。
CNC が達成できる最小許容誤差は何ですか?
実際の加工能力に基づくと、ハイエンドCNC工作機械は適切な治具と環境制御により、±0.01 mmを安定して達成でき、超高精度の場合には±0.005 mmを達成できます。私のプロジェクトでは、一般的な試作品では通常±0.05~0.1 mmの公差が求められますが、航空宇宙部品や医療部品ではより厳しい公差が求められる場合があります。達成可能な公差は、材料の種類、形状、そして加工条件によって異なります。
CNC プロトタイピングにはどのようなファイルを提供する必要がありますか?
CNCプロトタイピングをスムーズに開始するには、プログラミング用の3Dファイル(STEP/IGES)と、公差、ねじ山の仕様、半径、表面仕上げを定義した2D図面(PDF)が必要です。可能であれば、部品表(BOM)、アセンブリ参照、材料仕様などがあれば、コミュニケーション時間を短縮できます。完全なファイルがあれば、正確なDFMフィードバックを提供し、製造リスクを30~50%削減できます。
CNC プロトタイプ加工のコストは高いですか?
コストは、材料、形状の複雑さ、公差、そして必要数量に大きく依存します。CNCは、特に単体部品の場合、3Dプリントよりも高価ですが、機能的な金属部品や高精度部品の場合、CNCは手戻りを削減し、設計リスクを80%削減します。多くの場合、CNCは金型を必要とせず、金型費用をかけずに迅速な反復作業を可能にするため、より費用対効果の高いものとなります。
CNC 加工はすべてのプロトタイプに適していますか?
CNC加工は、精度、強度、耐熱性、あるいは現実的な機能性能が求められるプロトタイプに最適です。しかし、完全に密閉された内部構造や極めて有機的な形状を持つデザインには適していません。こうしたデザインには積層造形が適しています。私の経験では、エンジニアリングプロトタイプの約70%はCNC加工の恩恵を最も受けており、残りは複雑さに応じて3Dプリントやソフトツールに頼っています。
結論
試作品のCNC加工は、本格的な量産開始前に設計精度、部品機能、製造可能性を評価する最も信頼性の高い方法の一つです。高精度、幅広い材料適合性、そして迅速な納期により、開発リスクの低減、検証サイクルの短縮、そして試作品の最終製品に近い特性の実現に貢献します。
TiRapidでは、スピード、精度、そして実用的なエンジニアリングサポートを必要とするカスタムパーツ向けに、プロトタイプCNC加工サービスを提供しています。初期設計検証から少量生産まで、当社のチームはお客様のアイデアを、安定した品質と効率的な納期で信頼性の高い加工部品へと実現するお手伝いをいたします。















