
プロペラ加工とは、プロペラブレード、ハブ、シャフト、および取り付け部を、指定された寸法と表面要件を満たすように製造または仕上げる工程です。プロペラブレードはねじれた形状、可変曲率、複雑な遷移部を持つため、加工精度はブレードの形状、バランス、および組み立て精度に直接影響します。これらの要求の厳しい形状を制御するために、CNCフライス加工、特に5軸加工が広く用いられています。
このガイドでは、プロペラの加工方法、適切な材料、およびCNC製造プロセス全体について説明します。また、CNC加工と手動加工の違い、ツールパス計画、ブレードピッチ測定、加工上の課題、寸法検査、および品質管理についても解説します。
プロペラ加工とは?
プロペラ加工は、鋳造品、鍛造品、または固体ワークピースから材料を除去し、指定されたブレード表面、ハブ形状、および取り付け形状を作成する精密製造プロセスです。必要な寸法精度と表面精度を実現するために、CNC旋削、フライス加工、多軸加工、および制御された仕上げ加工が使用されます。
主プロペラ構成部品とブレード形状
プロペラは主にブレードと中央のハブで構成されています。ブレードの重要な特徴としては、圧力面、吸込面、前縁、後縁、根元フィレット、および先端部が挙げられます。ハブには、アセンブリをシャフトまたは駆動システムに接続するための取り付けインターフェースが備わっています。
ブレードの形状は、直径、ピッチ、弦長、厚み分布、すくい角、およびスキューによって記述されます。これらのパラメータは、ブレードが周囲の流体とどのように相互作用するか、また機械的負荷がどのようにハブに伝達されるかを決定します。
機械加工において、刃の根元部や曲面は特に高度な加工が求められる。曲率の変化や工具のアクセス制限といった要因から、正確なCADジオメトリ、安定したワーク保持、そして綿密に計画された仕上げ加工が必要となる。
ブレードのピッチと形状が性能に及ぼす影響?
ブレードピッチとは、プロペラが滑りなく1回転する際に軸方向に移動する理論上の距離のことです。ブレードプロファイルとは、個々のセクションの形状と厚さを表します。これらはどちらも、推力発生、流体力学的負荷、キャビテーション挙動、および振動に影響を与えます。
特定の半径において、幾何学的ピッチは局所的なピッチ角と関連している。プロペラがほぼ一定のピッチで設計されている場合でも、ブレードの異なる断面ではピッチ角が異なる可能性がある。
加工誤差によって、ブレードの角度や厚み分布が局所的に変化する可能性があります。これらの差異は、意図した流れや負荷に影響を与える可能性があるため、プロペラの性能を安定させるには、正確な形状再現が重要となります。
どのプロペラ部品がCNC加工可能ですか?
CNC加工では、プロペラブレード、ハブ、シャフト穴、取り付けインターフェース、シャフト、および一部の試作部品の製造または仕上げ加工が可能です。適切な加工方法は、部品の寸法、材質、表面の複雑さ、および新規部品か既存の鋳造品かによって異なります。
CNCフライス加工は一般的に複雑な刃物の表面加工に用いられ、一方、CNC旋削加工やボーリング加工は回転する形状の加工に適していることが多い。
船舶用プロペラブレードとハブ
船舶用プロペラのブレードとハブは、精密CNC加工の重要な応用例です。鋳造プロペラの場合、最終的なブレード形状と取り付け面が設計仕様を満たすまでには、かなりの材料除去が必要となる場合があります。
刃物の加工には、圧力面、吸引面、刃先移行部、および外縁部が含まれます。これらの表面は曲率が変化するため、干渉や不要な形状誤差を避けるために、工具の向きを制御する必要があります。
ハブには通常、機械加工された端面、穴、テーパー、またはその他の位置決め機能が必要です。ハブ軸を正確に設定することで、その後のブレード加工や最終検査のための信頼できる基準が得られます。
プロペラシャフトおよび取り付けインターフェース
プロペラシャフトは主に回転部品であるため、CNC旋盤加工は、シャフト径、肩部、ねじ山、テーパー、ベアリング接合部などの加工に適している。
取り付け部には、キー溝、フランジ、ボルト穴、精密接触面などが含まれる場合があります。これらの部は、選択されたカップリングおよびシャフト接続設計に従って製造されなければなりません。
最も重要な要件は、機能的な適合性と位置合わせです。精密に加工されたブレードであっても、ハブ穴やシャフトの接合部が許容できない偏心や組み立て上の問題を引き起こす場合、それを補正することはできません。
特注プロペラおよび試作部品
既存の設計が不適切である場合や、新しい形状の評価が必要な場合、カスタムプロペラや試作部品をCNC加工で製作することができます。例としては、小型プロペラ、実験用ブレード、模型部品、特殊な機械的インターフェースなどが挙げられます。
試作品や小型部品の製作においては、鋳造に伴う工具の必要性を回避できるため、無垢材から直接機械加工する方法が実用的である場合がある。しかしながら、材料消費量と加工時間は大幅に増加する可能性がある。
試作品は、最終製品に単に似せるだけでなく、意図した機能的特徴を再現する必要があります。重要な考慮事項としては、刃の厚さ、取り付け精度、表面状態、および計画されている検査方法との互換性などが挙げられます。
プロペラ加工にはどのような材料が使用されますか?
プロペラ加工に一般的に用いられる材料には、ニッケルアルミニウム青銅、マンガン青銅、ステンレス鋼、アルミニウム合金、および一部のチタン合金などがあります。材料の選定は、耐食性、強度、疲労性能、重量、使用環境、および加工コストによって決まります。
船舶用プロペラには、耐食性と機械的性能のバランスに優れているため、一般的に銅合金が使用されます。小型の用途、特殊な用途、または船舶以外の用途には、他の材料の方が適している場合があります。
船舶用プロペラ用青銅および銅合金
ニッケルアルミニウム青銅は、優れた耐食性と強度、耐久性を兼ね備えているため、船舶推進装置に広く用いられている。マンガン青銅および関連する銅合金もプロペラの製造に使用されている。
これらの材料は通常、鋳造品として供給されます。加工計画では、材料の状態、鋳造代、表面の欠陥の可能性、および完成したブレードの形状を考慮する必要があります。
切削条件と工具は、合金の種類に合わせて選択する必要があります。たとえよく似た銅合金であっても、硬度、切削特性、工具摩耗は異なる場合があるため、すべての青銅合金に同じ加工方法を自動的に適用すべきではありません。
ステンレス鋼、アルミニウム、チタン合金
ステンレス鋼は、その強度、耐食性、または用途要件から、プロペラや関連部品に採用されることがあります。加工条件は、使用するステンレス鋼のグレードによって異なります。
アルミニウム合金は密度が低く、加工性も比較的優れているため、軽量の試作品や部品の材料として魅力的です。ただし、海洋用途における適合性については、腐食、機械的負荷、および環境暴露に対する評価が必要です。
チタン合金は、特定の環境下では高い比強度と耐食性を発揮するが、高価で加工が難しい。切削熱、工具摩耗、表面状態を慎重に管理する必要がある。
材料特性が被削性に及ぼす影響?
材料特性は、切削力、工具摩耗、表面仕上げ、切りくず形成、加工時間に影響を与える。硬度だけでは、プロペラ材料の加工のしやすさを予測するには不十分である。
熱伝導率、加工硬化、合金組成、および微細構造は、機械加工プロセスに影響を与える可能性があります。鋳造品には、加工代や局所的な材料状態のばらつきが含まれる場合もあります。
有用な材料比較は以下のとおりです。
| 材料 | 主な利点 | 加工上の考慮事項 | 一般的なアプリケーション |
| ニッケルアルミニウム青銅 | 海洋耐食性 | 工具摩耗と鋳造のばらつき | 船舶用プロペラブレード |
| マンガン青銅 | 強度と海洋用途 | 合金の種類に依存する切削挙動 | 船舶用プロペラ |
| ステンレス鋼 | 強度と耐腐食性 | 熱と加工硬化 | 特殊プロペラおよびシャフト |
| アルミニウム合金 | 軽量で加工性に優れている | バリと歪みの可能性 | 試作品と軽量部品 |
| チタン合金 | 高い比強度 | 熱集中と工具摩耗 | 特殊コンポーネント |
材料の選定は、加工の容易さだけを基準にするのではなく、常に承認された設計要件および運用要件に従うべきである。
CNC加工と手動加工によるプロペラ加工の比較は?
CNCプロペラ加工では、プログラムされた工具の動きによって再現性の高いブレード形状を実現しますが、手動加工では、オペレーターによる切削、研削、仕上げ操作がより重要になります。CNCは一般的に複雑で再現性の高い形状に適していますが、手動加工は特定の修正や仕上げ作業には依然として有効です。

従来型の機械加工と手作業による仕上げ
ハブの表面、穴、その他の単純な形状の加工には、従来型の機械加工が一般的に用いられます。局所的な調整や表面修正には、手動による研削やフィッティングも使用できます。
手作業による刃の加工には、慎重な計測と材料の除去量の制御が不可欠です。過度の研削は刃の厚さ、刃先の形状、またはピッチに関連する形状を変化させる可能性があるため、繰り返し検査を行う必要があります。
これらの方法は修理や仕上げには有効だが、複数のブレードにわたって大きな自由曲面を詳細なCADモデルに厳密に一致させる必要がある場合には、効率が低下する。
3軸対 5-軸CNC加工
3軸CNC加工機は、ハブ面、アクセス可能な穴、穴あけ加工、および特定のブレード形状の加工に効果的です。工具を過度な位置調整なしに目的の面に到達できる場合、多くの場合、経済的です。
5軸CNCマシンは、工具の向きをより細かく制御できるため、ねじれた刃、湾曲した根元の移行部、ハブや隣接する刃によって工具のアクセスが制限される領域などに特に有効です。
5軸CNC加工は、必ずしも精度向上を保証するものではありません。工具の校正、機械のダイナミクス、治具、補間、CAMプログラミングといった要素が、加工によって要求される形状を再現できるかどうかを左右します。
| 方法 | 主な強み | 主な制限 | 適切な仕事 |
| 手作業による仕上げ | 局所的な修正 | 演算子依存の一貫性 | 修理と最終調整 |
| 3軸CNC | 効率的な単純幾何学 | 工具の向きに制限あり | ハブとアクセス可能な機能 |
| インデックス式多軸CNC | 複数の制御された方向 | 限定的連続方向転換 | 選択されたブレード領域 |
| 同時5軸CNC | 連続ツール方向 | プログラミングの複雑化 | 複雑なブレード表面 |
適切な加工方法の選び方?
加工方法は、刃の形状、アクセス性、寸法要件、および生産量に応じて選択する必要があります。単純な軸形状であれば、必ずしも5軸加工装置は必要ありません。
複雑な形状の刃物の場合、技術者は工具の到達範囲、隣接する刃物との干渉、表面仕上げの要件、および必要な段取り回数を検討する必要があります。
効果的なプロセスとしては、ハブ部分には旋削加工、アクセス可能な部分には3軸加工、ブレード部分には5軸仕上げ加工を組み合わせることが考えられます。このアプローチにより、重要な表面の精度を維持しながら、不要な加工時間を削減できます。
プロペラはどのようにCNC加工されるのですか?
プロペラは、CAD/CAMによるデータ準備、ワークピースの位置決め、ハブ加工、ブレードの荒加工、ルート加工およびエッジ加工、精密仕上げ、寸法検査といった工程を経て、CNC加工によって製造されます。この加工手順は、ワークピースから材料を除去する際に、正確な基準を維持し、歪みを防止するように設計されています。
船舶用プロペラの機械加工では、多くの場合、加工材料は十分な加工代を有する鋳造品である。そのため、加工計画では、最終的な形状と加工対象部品の状態の両方を考慮する必要がある。
CAD/CAMプログラミングとツールパスプランニング
CAD/CAMプログラミングは、プロペラの3次元形状を機械加工のツールパスに変換します。正確なモデルでは、圧力面、吸引面、ブレードの根元、エッジ、および取り付けインターフェースを定義する必要があります。
ツールパス計画では、切削方向、工具の係合、ステップオーバー、加工代、および工具の向きを決定します。5軸加工の場合、CAMシステムはツールホルダ、機械の限界、および隣接する刃との干渉の可能性も考慮する必要があります。
シミュレーションは、衝突、オーバートラベル、未切削領域の確認に不可欠です。最適なツールパスは、あらゆるプロペラに共通する単一の切削方向を想定するのではなく、実際の表面形状と機械の要件に基づいて決定されます。
ワーク保持とプロペラのセットアップ
プロペラセットアップは、ワークピース、機械座標、および設計基準点間の関係を確立します。ハブ軸と選択された基準面は、一貫性のある加工座標系を作成するために一般的に使用されます。
治具は、加工対象物をしっかりと固定しつつ、切削工具が必要な表面にアクセスできるものでなければなりません。大型プロペラは、その質量、ブレード幅、および限られた支持点のため、さらに複雑な課題をもたらします。
加工前に、技術者はクランプの安定性、ワークピースのクリアランス、機械の移動量、および治具の干渉を確認する必要があります。静止状態で正確なセットアップは、切削力が加わっても安定性を維持する必要があります。
プロペラハブおよびボアの機械加工
ハブ加工には、一般的に、面削り、旋削、穴あけ、テーパー加工、キー溝やその他の取り付け部の準備などが含まれます。適切な加工方法は、プロペラの設計によって異なります。
正確なハブ基準面を設定することは重要です。なぜなら、これらの特徴は、その後のセットアップやプロペラとシャフトの関係に影響を与えるからです。
キー付きまたはキーレスのインターフェースの場合、寸法は実際の組立仕様に従う必要があります。ボア形状、接触面積、位置合わせ、および固定方法は、一般的なプロペラ設計から推測してはなりません。
刃の表面と裏面の粗加工
ブレードの荒加工では、仕上げ加工に必要な材料を残しつつ、圧力面と吸引面から余分な材料を除去します。大型の船舶用鋳造品の場合、ブレードの形状が最終形状に近づく前に、かなりの荒加工が必要になることがあります。
両面加工は、材料を除去することで局所的な剛性が変化し、ワークピースの安定性に影響を与える可能性があるため、慎重に計画する必要がある。
バランスの取れた荒加工戦略は、局所的な過度な切削を減らし、必要な箇所で支持力を維持します。中間検査により、仕上げ加工前に調整が必要な予期せぬ材料のばらつき、鋳造欠陥、または形状を特定できます。
ブレードの根元、先端、後端の加工
刃の根元部分は刃とハブをつなぐ部分であり、複雑なフィレットが含まれていることが多い。これらの移行部は、隣接する面によって利用可能な工具スペースが制限される場合があるため、加工が難しい。
刃の先端部と後端部も、精密な機械加工が必要です。最終的な形状は、意図しないバリ、平面、または過剰な材料除去を残さずに、承認された刃の形状と一致していなければなりません。
曲率やアクセス状況に応じて、ボールエンドミルなどの適切なフライス工具を使用できます。切削戦略においては、薄い刃先部分付近での工具の急激な動き、衝突、過度の切削負荷を避ける必要があります。
5-軸ブレードの仕上げと表面最適化
5軸ブレード仕上げ加工は、工具の向きを制御しながら最終的な自由曲面形状を製作するために使用されます。適切な工具位置決めにより、アクセス性が向上し、適切な切削接触が維持され、不要な加工痕が低減されます。
仕上げ加工のパラメータには、カッター径、工具傾斜角、ステップオーバー、送り量、および残材量が含まれます。ボールエンドミルは曲面加工に適している場合がありますが、表面形状が許せば、他の工具タイプを使用することで効率を向上させることができます。
表面の最適化は、見た目だけでなく測定によって検証されるべきである。完成したブレードは、意図した形状を変えるような過度の研磨をすることなく、規定された形状、厚さ、ピッチ、および表面要件を満たさなければならない。
プロペラ加工における主な課題は何ですか?
プロペラ加工における主な課題は、複雑な自由曲面、工具アクセスの制限、薄刃のたわみ、振動、ピッチ誤差、および表面欠陥です。これらの問題に対処するには、適切な機械性能、安定した治具、正確な工具経路、および製造工程全体にわたる検査が必要です。
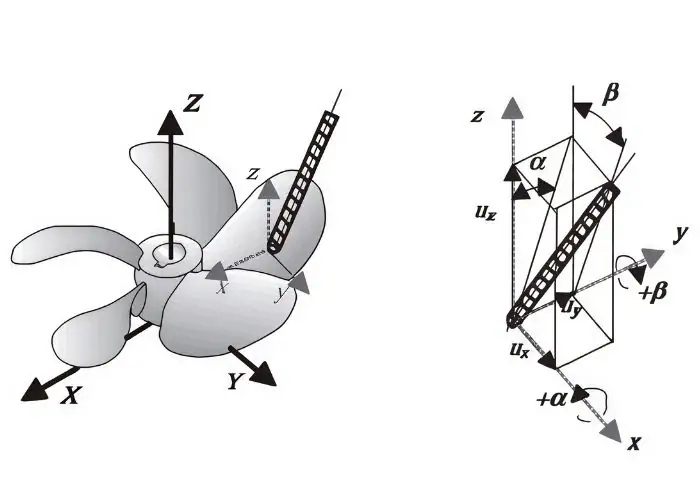
複雑な曲面とツールへのアクセス性
プロペラブレードは、曲率、ねじれ、断面厚さが連続的に変化する形状をしています。このような自由曲面形状は、工具の向きを固定した状態では効率的に加工することが困難です。
ハブ、隣接するブレード、およびブレードの根元の移行部は、アクセスを制限する可能性があります。外側のブレードに到達するツールパスは、根元に近づく際にワークピースまたは治具と衝突する可能性があります。
5軸位置決めと衝突シミュレーションは、これらの問題に対処するのに役立ちます。ただし、加工を開始する前に、機械の移動量、主軸クリアランス、工具長、治具設計を総合的に確認する必要があります。
薄刃のたわみと加工時の振動
薄いプロペラブレードは、特に先端部やその他の支持されていない部分で、切削力によってたわむことがあります。過度のたわみは、厚みのばらつき、チャタリング痕、または形状誤差を引き起こす可能性があります。
材料が除去され、刃の剛性が低下するにつれて、問題はより深刻になります。そのため、機械自体の精度が高くても、仕上げ加工では結果にばらつきが生じる可能性があります。
エンジニアは、切削力を低減し、ツールパスを調整し、必要に応じて一時的な支持を維持し、適切な仕上げパラメータを選択することで、このリスクを制御できます。検査では、加工負荷が除去された後、ブレードが所定の形状に戻ることを確認する必要があります。
ブレードピッチ精度とプロファイルの一貫性
ピッチ精度を確保するには、完成したブレード部分が指定された角度および幾何学的関係を再現する必要があります。誤差は、CAD/CAMデータ、セットアップのずれ、工具のたわみ、または不適切な材料除去によって発生する可能性があります。
ブレード間の均一性も同様に重要です。断面形状、厚み、ピッチの違いは荷重分布に影響を与え、振動や運転状態の不均衡につながる可能性があります。
製造業者は、定められた測定半径と基準データムを使用すべきである。実際の測定値を承認された設計と比較することで、ブレード全体の見た目だけを検査するよりも、より信頼性の高い評価が可能となる。
表面仕上げと加工欠陥
表面仕上げは刃の境界の品質に影響を与え、流体の流れ挙動にも影響を及ぼす可能性があります。工具痕、波状、バリ、局所的な表面損傷なども、加工の不安定性を示す兆候となります。
典型的な原因としては、不適切なステップオーバー、工具の摩耗、ビビリ振動、工具の向きの悪さ、切削力のばらつきなどが挙げられます。表面欠陥は、薄いエッジや曲線状の移行部付近で特に修正が困難な場合があります。
仕上げ要件は用途に応じて指定する必要があります。過度な研磨は、重要な厚みやエッジ形状を変化させる場合、必ずしも有益とは限りません。
| 機械加工の挑戦 | 考えられる結果 | 推奨されるコントロール |
| 複雑なブレード曲率 | プロファイル偏差 | 高精度CAMツールパス |
| 制限されたツールアクセス | 衝突リスク | 5軸シミュレーション |
| 薄刃偏向 | 厚さ誤差 | 制御された切削力 |
| 振動とチャタリング | 表面のうねり | 安定した治具と切削パラメータ |
| ハブのずれ | 回転誤差 | 信頼性の高い機械加工基準点 |
| 過度の研磨 | 形状の変化 | 管理された仕上げと検査 |
プロペラ加工の精度と品質はどのように検証されるのですか?
プロペラの加工精度と品質は、寸法検査、ピッチ測定、ブレード形状比較、表面評価、および規定のバランスチェックによって検証されます。検査計画は、プロペラの設計、適用される規格、および実際の製造作業範囲に合致している必要があります。
寸法検査は、機械加工部品の形状を確認するものです。バランス調整と動作性能評価は、追加の要件に対応するものであり、互換性のある測定値として扱うべきではありません。
ハブおよびブレード形状の寸法検査
ハブ検査では、内径、テーパー形状、端面アライメント、取り付け部の位置など、重要な寸法をチェックします。これらの要素は、プロペラと駆動システム間の機械的な嵌合状態を左右します。
ブレード検査では、断面形状、厚さ、直径、および指定された表面座標を評価します。サイズとアクセス性に応じて、適切な機器としては、座標測定機、光学スキャン装置、または特殊なプロペラ測定システムなどが挙げられます。
検査結果は、承認済みのCADモデルまたは図面を参照する必要があります。測定機器は、指定された許容誤差に対応できる十分な能力を備えている必要があります。
プロペラピッチの測定と計算
プロペラのピッチは、特定のブレード断面の形状を測定することで評価できる。局所的なピッチ角と測定半径を用いて、幾何学的ピッチを算出することができる。
らせん状の基準線の場合、関係は次のようになります。
P = 2πr × tan(β)
ここで、Pは幾何学的ピッチ、rは回転軸からの距離、βは回転面に対する局所的なピッチ角である。
理想化された局所的なブレード断面にも同じ計算式が適用されますが、実際の検査は指定された基準形状と測定手順に従う必要があります。船舶用プロペラの場合、ピッチは単一の点から推測するのではなく、複数の半径方向位置で評価される場合があります。
表面品質およびブレード形状の検査
表面検査では、表面の粗さ、工具痕、バリ、波状、局所的な損傷などを確認します。形状検査では、完成した刃が意図した3次元形状に適合していることを確認します。
表面粗さの測定値が低い場合でも、形状が不正確な場合がある。したがって、表面粗さと幾何学的精度は別々の特性として確認する必要がある。
船舶用プロペラについては、ISO 484がピッチ、ブレード形状、その他の特性に関する製造公差要件を規定しています。各プロジェクトごとに、適切な規格部品、版、精度クラスを確認する必要があります。
プロペラバランス調整と実地検証
プロペラのバランス調整は、回転軸周辺の質量分布を評価するものです。静的バランス調整では特定の質量不均衡状態を特定でき、動的バランス調整では回転中の不均衡挙動を評価できます。
バランス調整の要件は、プロペラのサイズ、運転速度、組み立て構成、および適用される仕様によって異なります。寸法精度の高いブレードは、自動的にバランス調整されるわけではありません。
実地検証には、組立検査、振れ測定、振動試験、性能試験などが含まれる場合もあります。これらの作業は、必要に応じて適切な設備を備えた専門家によって実施されるべきであり、通常のCNC寸法検査とは別個のものです。
プロペラ加工コストとサプライヤー選定に影響を与える要因とは?
プロペラ加工のコストは、主に材質、プロペラサイズ、ブレード形状、加工時間、公差要件、検査範囲、生産数量によって決まります。サプライヤーの選定においては、機械仕様や見積価格だけでなく、必要な部品に対する実績のある能力を重視すべきです。
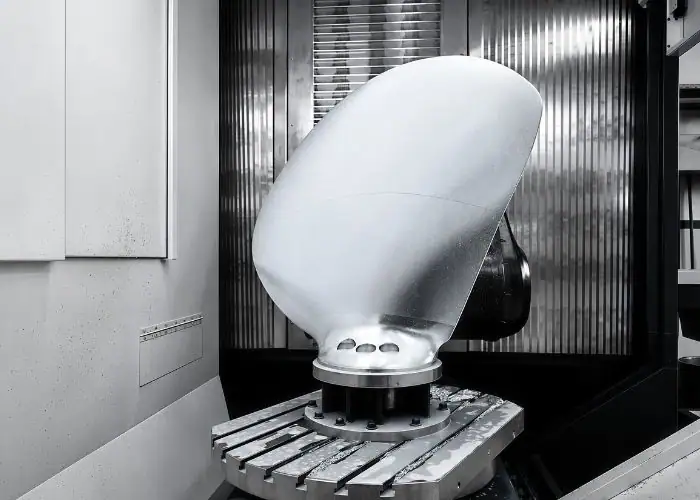
最も低価格な加工価格には、複雑な検査、仕上げ、セットアップ準備、または特殊な取り扱い作業が含まれていない場合があります。製造提案を評価する際には、これらの違いを考慮する必要があります。
材質、刃の複雑さ、加工時間
材料費は、合金の種類、原材料のサイズ、入手可能性、および除去される材料の量によって異なります。大型鋳造品とソリッドビレット部品では、製造コスト構造が大きく異なる場合があります。
刃の複雑さも、プログラミングや機械加工時間に影響を与えます。深い刃先形状、工具のアクセス制限、精密な仕上げ加工などは、一般的に加工工程数を増加させます。
工具の摩耗、治具の準備、機械の能力などが最終コストに影響を与える可能性があります。小型の精密プロペラと大型の船舶用鋳造品では、同じ加工条件で評価すべきではありません。
公差、検査、および生産要件
厳しい公差は、追加の仕上げ工程、厳密な段取り、またはより詳細な検査を必要とする場合、製造の難易度を高めます。
検査費用は、部品のサイズ、測定密度、必要な機器、および文書作成状況によって異なります。特殊なブレードの測定とバランス調整は、個別のサービスであり、別途計画が必要となる場合があります。
試作品、交換部品、量産品では、それぞれ異なるコスト構造を持つ。繰り返し生産を行うことで、プログラミングや治具にかかるコストをより多くの部品に分散させることができるが、それは設計と製造プロセスが安定している場合に限られる。
CNC加工能力とサプライヤー評価
適切なサプライヤーは、複雑な表面加工、材料特性、ワーク保持、および重要な機械的特徴の測定に関する知識を有している必要があります。高精度を謳う一般的な主張よりも、関連する製造経験の方がはるかに有用です。
特注プロペラブレードの加工においては、機械のサイズ、軸構成、CAM機能、最大加工重量、および検査装置を考慮する必要があります。大型船舶用プロペラの場合、通常の精密加工工場では対応できない専門的な設備が必要となる場合があります。
サプライヤー評価においては、CNC加工と鋳造、バランス調整、流体力学的試験、船舶認証を区別する必要があります。信頼性の高い製造計画では、どの工程を社内で実施し、どの工程に資格のある外部支援が必要かを明確に定義する必要があります。
よくあるご質問
プロペラは鋳造ではなく、金属の塊からCNC加工で製造できますか?
はい。小型または特殊なプロペラは、特に試作品や少量生産の場合、金属の塊から機械加工することができます。例えば、直径80mmのブレードを機械加工することで、専用の鋳造パターンを作成する初期費用を節約できる場合があります。ただし、金属の塊から機械加工すると、より多くの材料が除去されるため、加工時間が長くなる可能性があります。大型の船舶用プロペラは、適切な加工代を設けた鋳造品から製造する方が経済的な場合が多いです。ただし、材料の適合性と構造性能は必ず確認する必要があります。
プロペラブレードには、どのくらいの加工代を残しておくべきでしょうか?
仕上げ加工代は、材質、刃のサイズ、鋳造精度、工具径、治具の剛性によって異なります。すべてのプロペラに適用できる普遍的な値はありません。例えば、小型の試作品では最終加工代を数ミリ程度に抑える場合もあれば、大型の鋳造品では荒加工と仕上げ加工の戦略を異にする場合もあります。加工代は、不要な切削力や刃のたわみを生じさせることなく、以前の工具痕や幾何学的誤差を除去できる十分な大きさである必要があります。
損傷したプロペラは、修理後に再加工できますか?
はい、十分な材料と構造的完全性が維持されている限り、承認された修理後に損傷したプロペラを再加工できる場合があります。一般的な作業には、ボルト穴、取り付け面、またはブレードの局所的な形状の修復が含まれます。修理手順では、元の合金、損傷箇所、および溶接や熱による変化を考慮する必要があります。加工後、修理箇所は寸法検査と、修理機関が指定するその他の検査を受ける必要があります。損傷が深刻な場合は、さらなる材料除去よりも交換の方が安全な場合があります。
プロペラブレードの表面が滑らかになれば、必ず効率が向上するのでしょうか?
いいえ。ブレードのピッチ、形状、厚み、またはエッジ形状が不適切であれば、表面が滑らかになったからといって効率が向上するとは限りません。表面粗さは設計の一部分にすぎません。例えば、研磨によってRa値を1.6µmから0.8µmに下げることはできますが、薄いエッジ付近の材料を除去しすぎると、より深刻な形状誤差が生じる可能性があります。正しい目標は、可能な限り低い表面粗さを実現することではなく、承認された表面および寸法要件を満たすことです。
結論
プロペラ加工には、ブレード形状、材料特性、ツールパス、寸法精度を慎重に制御する必要があります。CNC旋削加工とフライス加工は高精度なハブ形状を実現できますが、多軸加工は複雑なブレード表面や根元部の加工性を向上させます。製造の成功は、安定したワーク保持、適切な荒加工および仕上げ加工戦略、そしてピッチ、プロファイル、厚さ、表面品質の検査にかかっています。また、サプライヤーを選定する際には、加工能力と、特殊なバランス調整および動作性能検証を区別して検討する必要があります。
TiRapidでは、カスタムプロペラ部品、シャフト、ハブ、複雑な機械部品向けに、高精度CNC加工および製造サービスを提供しています。当社のCNCフライス加工、旋削加工、多軸加工、寸法検査は、試作品および量産部品の正確な製造をサポートします。















