自動ねじ締め機は、ねじの送り、位置決め、保持、締め付けといった一連の作業を行います。その構成部品の加工精度は、装置の安定性に直接影響します。送りトラックの摩耗、ビットホルダーの寸法誤差、位置決め治具の不正確さなどは、ねじ詰まり、締め付け漏れ、ねじの誤った配置などを引き起こす可能性があります。適切な製造計画では、構成部品の構造、組み立て関係、および動作要件を考慮し、適切な材料、加工方法、表面処理を選択することで、組み立て時および試運転時の問題を軽減する必要があります。
自動ねじ締め機の主要構成部品とその加工要件
異なる部品はそれぞれ異なる機能を果たすため、寸法精度や構造上の要件は、用途に応じて決定する必要がある。
一般的なコンポーネントの種類
自動ねじ締め機は主に以下の機械部品で構成されています。
- 送り機構の構成要素:送りトラック、ガイドブロック、ねじ分離構造など。スムーズなねじ送りを確保するためには、これらのガイドスロットの寸法と表面状態を適切に管理する必要があります。
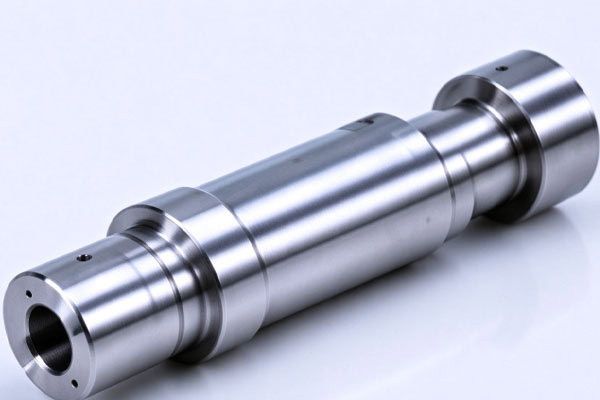
- 締結機構部品:ビットホルダー、取り付けスリーブ、接続シャフトなど。これらの部品の穴径、同心度、嵌合寸法には、精密な機械加工が求められます。
- 位置決め治具:製品を固定し、ねじ締め位置を決定するために使用されます。位置決め穴と接触面には、十分な機械加工精度が求められます。
- 機器用ブラケットおよびベース:モーター、シリンダー、機能モジュールなどを取り付けるために使用されます。十分な構造的剛性が必要です。
各部品の機能を明確に定義することで、適切な材料と加工要件を確立するのに役立ちます。
注意が必要な機械加工上の問題点
部品には組み立てや動作に関する関連性があるため、局所的なずれが機器全体の性能に影響を与える可能性があります。
- 送り位置のずれ:トラック幅やガイドスロットの寸法が不正確だと、ねじの送りが不規則になることがあります。
- 締め付け精度が不十分:ビット取り付け穴のずれは、ビットの動きやネジの位置合わせに影響を与える可能性があります。
- ガイド表面の摩耗:継続的な摩擦により、表面に損傷やバリが発生し、送り抵抗が増加する可能性があります。
加工前に重要な寸法や表面要件を定義する際には、これらの潜在的な問題点を考慮する必要があります。

自動ねじ締め機部品の加工方法の選定方法
加工方法は、部品の形状、材質、および精度要件に応じて選択する必要があります。構造特性に基づいて、異なる加工方法を組み合わせることも可能です。
部品形状に応じて加工方法を選択する
CNCフライス加工は、複雑な溝を持つ機器ベース、ブラケット、位置決めブロック、送りトラックなどに適しています。加工計画が許せば、マシニングセンタで同じ段取りで穴あけとねじ切りを行うことができます。CNC旋削加工は、主に接続シャフトやスリーブなどの円筒形部品、外径、端面、嵌合部などの加工に使用されます。狭い溝、不規則な輪郭、その他従来のフライス加工では加工が難しい形状については、実際の要件に応じてワイヤ放電加工または型彫り放電加工を検討できます。加工基準点と作業手順を適切に計画することで、段取りの繰り返しによる寸法誤差を低減できます。
部品用途に応じた材料の選択
材料は、部品にかかる荷重、接触頻度、摩擦条件に基づいて選定する必要がある。
| コンポーネントタイプ | 有望な材料 | 主な考慮事項 |
| 機器のベースとブラケット | アルミニウム合金、炭素鋼 | 剛性、重量 |
| 位置決めブロックと固定具 | アルミニウム合金、合金鋼 | 位置決め精度、耐摩耗性 |
| 接続シャフトとスリーブ | 合金鋼、ステンレス鋼 | 強度、寸法適合性 |
| 送り出しトラックとねじ分離構造 | アルミニウム合金、真鍮、ステンレス鋼、工具鋼 | 耐摩耗性、表面状態 |
| ローカルガイドの構成要素 | POMなどのエンジニアリングプラスチック | 摩擦特性、寸法安定性 |
送り機構においては、ねじと接触面間の摩擦に特に注意を払う必要があります。耐摩耗性をさらに高める必要がある場合は、アルミニウム合金部品に硬質陽極酸化処理を施すことができます。真鍮、ステンレス鋼、および適切な処理を施した鋼材も、特定の送り機構に使用できます。エンジニアリングプラスチックは、特定の局所ガイド部品や交換部品に適しています。
自動ねじ締め機部品の加工品質を確保するにはどうすればよいでしょうか?
品質検査は、外形寸法の確認だけでなく、部品の機能や組み立て要件に重点を置くべきである。
重要な側面と交配関係を調査する
加工後、以下の点を検査する必要があります。
- 穴の位置と直径:取り付け穴、位置決め穴、およびクランプ穴の寸法と位置を確認してください。
- 嵌合寸法:シャフト径、スリーブ内径、および接続部品間の嵌合状態を確認してください。
- 幾何学的精度:図面の要件に従って、平行度、垂直度、同心度を検査する。
- 表面品質:バリ、傷、表面粗さなどの問題がないか確認してください。
検査時には、送りガイドの溝、ビットの取り付け位置、および治具の位置決め面を特に注意深く点検する必要があります。
材料に応じて表面処理を整理する
異なる材料には、耐摩耗性、保護性、寸法精度などの要件を満たすための適切な処理が必要となる。
- アルミニウム合金部品:使用条件に応じて、標準陽極酸化処理または硬質陽極酸化処理を選択できます。
- 鋼製部品:強度および耐摩耗性の要件に応じて、熱処理または適切な表面処理を施すことができます。
- ねじ接触部:精密な仕上げ、研磨、または耐摩耗処理により、表面状態を改善できます。
表面処理は部品の寸法に影響を与える可能性があるため、精密な嵌合部については事前に加工代を考慮する必要があります。
自動ねじ締め機部品を購入する際に、購入者は何を準備すべきでしょうか?
完全な技術文書は、サプライヤーが加工の難易度、生産コスト、および納期を評価するのに役立ちます。
エンジニアリング図面と技術要件の準備
見積もりを依頼する前に、以下の情報をご提供ください。
- 2Dエンジニアリング図面:寸法、公差、穴の位置、表面粗さを指定します。
- 3Dモデル:複雑なスロットと部品の組み立て関係を明確にする。
- 材料要件:材料のグレード、熱処理または表面処理の要件を指定してください。
- 注文情報:試作品の数量、ロット要件、および予定納期をお知らせください。
送り出しレールや位置決め治具については、ガイドスロットの寸法と重要な嵌合要件を明確に指定する必要があります。
サプライヤーの機械加工能力を評価する
仕入先を選定する際には、CNCフライス加工、旋削加工、精密検査、および特殊構造加工の能力を評価する必要があります。また、熱処理および表面処理工程の調整が可能かどうかも確認すべきです。新開発の装置については、量産計画を策定する前に、試作機の加工を行い、実際の組み立てを通してねじの送り、位置決め、および締結性能を確認することが推奨されます。
自動ねじ締め機の部品は、スムーズな送り、安定したクランプ、正確な位置決めといった要件を満たす必要があります。部品の用途に応じて適切な材料と加工プロセスを選択し、重要な寸法と表面品質を管理することで、装置の組み立てや運転中のトラブルを軽減できます。TiRapidは、お客様の図面とプロジェクト要件に基づいたカスタマイズされたCNC加工サービスを提供し、自動ねじ締め機用精密部品の試作品開発と量産をサポートします。