
CNC旋盤は、コンピュータ数値制御システムを使用して機械の動きと加工操作を管理する自動加工システムです。主軸がワークピースを回転させ、切削工具がプログラムされた軸に沿って移動して材料を除去し、必要な形状を作り出します。従来の旋盤と比較して、CNC旋盤は数値制御システム、サーボドライブ、自動工具交換機構、位置フィードバック装置、およびプログラム可能な加工機能を組み込んでおり、生産プロセスを事前に定義されたプログラムに従って連続的に実行できます。一般的なCNC旋盤は、機械ベッド、主軸台、主軸システム、チャック、工具タレット、切削工具、スライド、ガイドウェイ、ボールねじ、心押し台、CNC制御システム、サーボモーター、クーラントシステム、潤滑システム、および保護筐体で構成されています。機種によっては、駆動工具、サブスピンドル、C軸制御、自動バーフィーダー、および工程内検査装置が含まれる場合もあります。これらのコンポーネントは独立して動作するのではなく、機械構造、電気制御システム、および加工ソフトウェアを介して連携して、完全な製造システムを形成します。スピンドルは回転動力を供給し、チャックはワークピースを固定し、タレットは切削工具を選択・位置決めし、スライドとボールねじは工具の動きを制御し、CNCシステムは加工プロセス全体を調整します。CNC旋盤装置の基本構成要素を理解することで、製造業者は適切な機械を選定し、装置を適切に保守し、潜在的な不具合を特定し、より効率的な加工プロセスを開発することができます。
CNC旋盤装置の主な機械構造
CNC旋盤の機械構造は、支持、位置決め、伝達、および切削負荷抵抗の基盤となります。加工中、主軸は高速回転し、切削工具はプログラムされた経路に従って移動します。機械の剛性が不十分であったり、ガイドウェイの精度が低下したり、伝達部品に過度のバックラッシュが生じたりすると、振動、寸法偏差、表面仕上げ不良などの問題が発生する可能性があります。最新のCNC旋盤は一般的に、ガイドウェイ、スライド、ボールねじと組み合わせた剛性の高い機械構造を採用し、安定した工具移動を実現しています。これらのシステムにより、機械は外径旋削、正面削り、内径ボーリング、溝加工、ねじ切りなどの加工を高い精度で行うことができます。機械構造の製造品質、設置精度、および長期安定性は、CNC旋盤の加工性能全体に直接影響を与えます。
機械ベッドとベース
旋盤ベッドは、CNC旋盤において最も重要な構造部品の一つです。主軸台、ガイドウェイ、スライド、心押し台は、旋盤ベッド上に取り付けられるか、または旋盤ベッドに接続されます。ベッドは、切削荷重や加工中に発生する振動に耐えられるだけの十分な剛性と安定性を備えている必要があります。剛性の高い旋盤ベッドは、構造的な変形を軽減し、切削工具と工作物との安定した関係を維持するのに役立ちます。一部のCNC旋盤では、切りくず排出性を向上させ、自動的な積載・荷降ろしやメンテナンス作業を容易にするために、傾斜ベッド設計を採用しています。
- ヘッドストックとモーションシステムを支える
- 機械全体の剛性を高める
- ガイドウェイとスライドを支える
- 加工時の振動を低減します。
- 機械の長期的な安定性を向上させます
- インストール精度を維持します
- 切削力の分布を改善します
機械ベッドは直接切削を行うわけではありませんが、加工システム全体の構造的な基盤となります。高精度CNC旋盤では、ベッドの安定性が主軸、タレット、および動作軸の相対位置に影響を与える可能性があります。長期間にわたる機械の設置状況や基礎状態の変化も寸法精度に影響を与える可能性があるため、適切な機械の設置と水平調整が重要となります。
ガイドウェイ、スライド、およびボールねじシステム
ガイドウェイとスライドは、工具の直線運動を制御します。一般的な運動方向には、X軸とZ軸があります。Z軸は通常、主軸の中心線と平行で、工具の軸方向の動きを制御します。一方、X軸は半径方向の動きと加工径を制御します。ボールねじは、サーボモーターの回転運動を直線的なスライド運動に変換し、加工中の正確な位置決めを実現します。
- 軸方向の工具の動きを制御する
- ラジアル方向の工具の動きを制御します。
- 位置決め精度が向上します
- トランスミッションのバックラッシュを低減します
- 再現性を維持する
- 連続自動加工に対応
ガイドウェイの状態、ボールねじの精度、潤滑状態はすべて動作の安定性に影響します。ガイドウェイが摩耗したり、ボールねじシステムに過剰なバックラッシュが発生したりすると、実際のツールパスがプログラムされたパスからずれる可能性があります。日常の生産においては、ガイドウェイを清潔に保ち、潤滑状態を定期的に確認し、保守要件に従って機械の位置決め精度を検査する必要があります。
CNC旋盤のスピンドルおよびワーク保持システム
スピンドルシステムは、CNC旋盤加工装置の主要な動力システムの一つです。加工中にチャックとワークピースを駆動します。フライス加工と比較した旋削加工の大きな特徴は、ワークピースが一般的にスピンドルによって回転し、切削工具が制御された送り動作を行うことです。スピンドルの回転速度、回転安定性、ワーク保持条件は、切削効率、表面品質、寸法精度に直接影響します。チャックまたはコレットは通常、様々な種類のワークピースを固定するためにスピンドルの前面に取り付けられます。高度な旋盤加工装置には、C軸制御、サブスピンドル、または駆動工具が搭載されている場合もあり、より複雑な加工操作を1台の機械で実行できます。
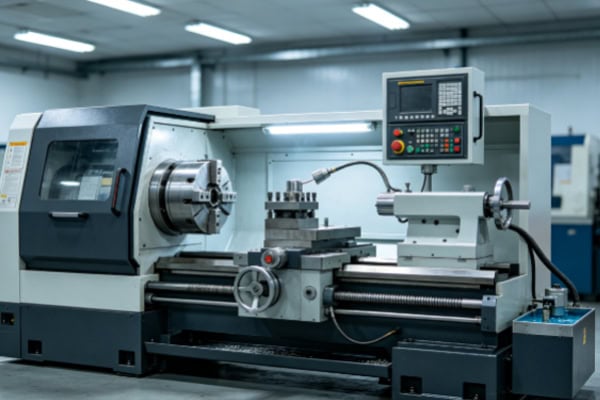
主軸台およびスピンドルシステム
主軸台は通常、機械ベッドの一端に設置され、スピンドル、ベアリング、駆動部品、および関連する伝動機構を内蔵しています。スピンドルはモーターによって駆動され、CNCシステムは加工要件に応じてその速度と回転方向を制御します。スピンドルの精度は、真円度、同心度、および表面品質に大きな影響を与えます。高速加工時には、スピンドルのバランスと熱安定性も考慮する必要があります。
スピンドルシステムは、さまざまな材料やワークピースの寸法に対応しながら、十分な回転剛性を確保する必要があります。アルミニウム合金は比較的高いスピンドル回転速度を必要とする場合がありますが、ステンレス鋼や合金鋼は通常、工具の性能や切削条件に基づいて慎重に選択された回転速度が必要です。安定したスピンドル動作は、振動を低減し、一貫した切削性能を維持するのに役立ちます。
チャックとコレット
チャックはワークピースをスピンドルに固定し、スピンドルと共に確実に回転するようにします。一般的なワーク保持装置には、3爪チャック、4爪チャック、コレットなどがあります。3爪チャックは多くの一般的な回転部品に適しており、4爪チャックは各爪を個別に調整できるため、柔軟な位置決めが可能です。コレットは棒材や小型の精密部品によく使用されます。クランプ力は、ワークピースの材質と形状に応じて選択する必要があります。クランプ力が不足するとワークピースが滑り、力が強すぎると薄肉部品が変形する可能性があります。
- 加工物を固定する
- 回転安定性を維持する
- 設定エラーを削減します
- 再現性の向上
- さまざまなワークピースサイズに対応
- バッチ生産を可能にする
適切なワーク保持方法を選択することで、CNC旋削加工の安定性が向上します。精密部品の場合、クランプ方法は、切削工程全体を通してワークピースの安定した位置決めを維持するために、基準面、加工代、および部品の剛性も考慮する必要があります。
心押し台とセンタリング機構
心押し台は主軸台の反対側に位置し、主に長尺または細長いワークピースを支えるために使用されます。チャックのみで支えられた長いシャフトは、加工中に曲がったり振動したりする可能性があります。心押し台とセンターを組み合わせることで、支持剛性が向上し、加工時の変形が軽減されます。一部のCNC旋盤では、プログラム可能な心押し台が採用されており、自動で移動および位置決めできるため、バッチ加工時の生産効率が向上します。
- 長いシャフトを支える
- 加工時の振動を低減します。
- 加工物のたわみを最小限に抑えます
- 細軸加工の安定性を向上させます
- 表面品質を向上させる
- 寸法の一貫性を向上させます
短いワークピースの場合、心押し台は不要な場合があります。しかし、細いシャフトや長い部品の場合、心押し台を適切に使用することで、加工の安定性を大幅に向上させることができます。
切削工具および自動工具交換システム
切削工具は、CNC旋盤加工装置における直接加工要素です。加工対象物によって、荒削り加工、仕上げ加工、正面削り、内径削り、溝加工、切断、ねじ切りなど、それぞれ異なる工具が必要となります。現代のCNC旋盤は一般的に、複数の切削工具を保持し、プログラムに基づいて必要な工具を自動的に選択するタレットを採用しています。タレットが回転することで、選択された工具が加工位置に配置されるため、手動による工具交換時間を短縮し、連続生産効率を向上させることができます。
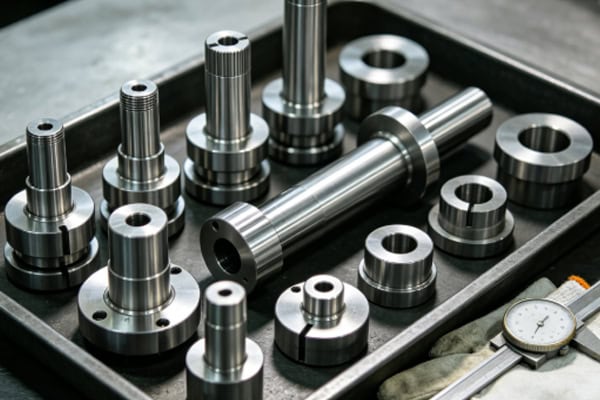
ツールタレットおよびツールマウントシステム
ツールタレットは、自動工具交換システムの重要な構成要素です。通常、複数の工具ステーションを備えており、機械構成に応じて様々な工具を取り付けることができます。タレットは、迅速な工具交換を実現するだけでなく、正確で再現性の高い工具位置決めを維持する必要があります。バッチ生産においては、適切に設計された工具構成により、1回の段取りで複数の加工工程を完了することが可能になります。
- 外部旋削工具を取り付ける
- 内部ボーリングツールを取り付ける
- 溝加工ツールを取り付ける
- 切断工具を取り付ける
- ねじ切り工具をインストールする
- フォームツールの設定
- 選択されたマシンで駆動ツールをサポートする
適切なタレット構成により、工具交換と補助作業時間を短縮し、荒加工、中仕上げ加工、仕上げ加工をより効率的に行うことができます。駆動工具を備えた旋盤は、穴あけ、フライス加工、ねじ切り加工も実行できるため、1台の機械で加工能力を向上させることができます。
旋削工具およびインサートシステム
旋削工具は一般的に、工具ホルダ、切削インサート、およびクランプ機構から構成されます。現代のCNC加工では、一般的にインデックス可能なインサートが使用され、インサートの材質、コーティング、ノーズ半径、およびチップブレーカー形状は、被削材の材質と加工要件に応じて選択されます。炭素鋼を加工する場合、耐摩耗性と切削安定性が重要です。アルミニウム合金は一般的に、鋭利な切削刃と効果的な切りくず排出を必要とします。ステンレス鋼は、靭性、耐摩耗性、および刃先強度のバランスが求められます。
工具の状態は、部品の寸法や表面品質に直接影響します。インサートが摩耗すると、切削力が増加し、表面粗さが悪化する可能性があります。生産チームは、加工量、切削時間、実際の摩耗状態に基づいて工具交換基準を設定することで、安定した切削性能を維持できます。
CNC制御および駆動システム
CNC制御システムは、自動加工を可能にする中心的な制御コンポーネントです。オペレーターが加工プログラムを入力すると、制御システムは指示を解釈し、プログラムされたツールパスに従ってスピンドル、サーボモーター、タレット、およびモーション軸を制御します。CNCシステムは、プログラムの実行、座標設定、工具補正、スピンドル速度、送り速度、アラーム監視、およびプログラムの保存を管理します。
CNCコントロールパネル
コントロールパネルは、オペレーターと機械をつなぐ重要なインターフェースです。通常、ディスプレイ、キーボード、ファンクションボタン、操作スイッチなどが含まれています。オペレーターはコントロールパネルを使用して、加工プログラムの呼び出し、パラメータの変更、ワーク座標の設定、工具補正値の入力、機械アラームの確認などを行うことができます。
- CNCプログラムを入力して呼び出す
- 加工座標を設定する
- 工具補正を調整する
- スピンドル速度の設定
- フィードパラメータを設定する
- マシンの状態を監視する
- アラーム情報を確認してください
- プログラムファイルの管理
オペレーターは、機械の取扱説明書および生産要件に従ってパラメータを設定する必要があります。座標設定、工具補正値、またはプログラムの選択が間違っていると、加工エラーが発生する可能性があります。
サーボモーターと駆動機構
サーボモーターはX軸、Z軸、その他のモーションシステムを駆動し、切削工具をCNC指令に従って正確に動作させます。サーボドライブはCNCコントローラからのコマンドに基づいてモーターの動作を制御し、位置フィードバックによって正確なモーション制御を実現します。サーボの応答性、位置決め精度、および動作安定性はすべて、CNC旋削加工の性能に影響を与えます。
高精度サーボシステムにより、切削工具はプログラムされた経路をスムーズに追従し、位置決め誤差を低減できます。精密ねじ、微小な段差、厳しい公差が求められる部品加工においては、安定したサーボ動作が信頼性の高い加工の重要な基盤となります。
位置フィードバックおよび測定システム
位置フィードバックシステムは、機械軸の実際の位置を検出し、その情報をCNCコントローラに送信します。これにより、機械は動きを監視し、位置決め精度と再現性を向上させることができます。一部の高度な機械では、スピンドルエンコーダを使用して、スピンドルの回転をねじ切り加工と同期させることもあります。
フィードバックシステムに不具合が生じると、位置決め誤差、ねじ加工不良、寸法誤差などが発生する可能性があります。そのため、フィードバックセンサー、ケーブル、および関連する電気接続部は、定期的な機器メンテナンスの対象に含める必要があります。
補助システムおよび安全構造
CNC旋盤は、機械構造、スピンドル、タレット、制御システムに加え、クーラント、潤滑、切りくず排出、油圧、電気、安全システムを必要とします。これらの補助システムは直接切削を行うわけではありませんが、機械の連続運転と制御された加工環境を実現するために不可欠です。最新のCNC旋盤は、切削領域を隔離し、切りくずやクーラントを封じ込める密閉型の保護構造を一般的に採用しています。
クーラントシステム
切削加工ではかなりの熱が発生します。冷却システムは切削液を循環させることで、被削材と工具の温度を下げ、潤滑性と切りくず排出性を向上させます。適切な冷却は熱変形のリスクを低減し、工具寿命と加工面品質の向上につながります。
- 切断温度を下げる
- 工具の動作条件を改善します
- 熱変形を軽減
- チップの排出を補助
- 機械加工面の精度を向上させる
- ツール寿命を延ばす
材料の種類や切削条件によって、適切な冷却戦略が必要となる。高速旋削、深穴加工、難削材の加工には、高圧冷却や局所的な冷却剤供給が必要となる場合がある。
給油装置
ガイドウェイ、ボールねじ、ベアリング、その他の可動部品には適切な潤滑が必要です。自動潤滑システムは、あらかじめ設定された間隔で重要な箇所に潤滑油を供給することで、摩擦と摩耗を低減し、安定した動作を維持します。
潤滑不足はガイドウェイやボールねじの摩耗を加速させる一方、潤滑過剰は汚染やメンテナンス上の問題を引き起こす可能性があります。製造業者は、機械メーカーが指定する推奨潤滑剤の種類とメンテナンススケジュールに従う必要があります。
チップ排出システム
旋削加工では、連続または不連続の切りくずが発生し、切りくず排出システムは加工領域からそれらを除去します。一般的なソリューションとしては、スクリューコンベア、チェーン式切りくずコンベア、およびさまざまな切りくず収集システムなどがあります。効果的な切りくず排出は、工具や工作物の周囲に切りくずが蓄積するのを防ぎ、傷や加工干渉を軽減します。
ステンレス鋼、アルミニウム合金、銅合金の機械加工においては、切りくずの形状と排出に特に注意を払う必要があります。適切な切りくずブレーカーの形状、切削条件、および切りくず排出装置を用いることで、連続生産条件を改善できます。
防護扉および安全構造物
CNC旋盤は一般的に、高速回転する工作物、切削工具、切りくず、クーラントを作業者から隔離するために、密閉型のガードと安全扉を備えています。作業者が加工工程を監視できるよう、観察窓は通常、工作機械環境に適した材料で作られています。保護構造は運転中も破損しないように維持し、損傷した観察窓は機械の使用を継続する前に交換する必要があります。
完全な安全囲いは、切削屑の飛散、冷却液の飛散、予期せぬ加工物の脱落のリスクを低減すると同時に、自動加工のための制御された環境を提供します。
CNC旋盤装置コンポーネントの協調動作
CNC旋盤は、単一の部品だけで加工を完了させることはできません。機械ベッド、スピンドル、チャック、タレット、スライド、ガイドウェイ、ボールねじ、心押し台、CNC制御システム、サーボドライブ、クーラントシステム、潤滑システム、および切りくず排出システムが連携して加工プロセスを完了させます。加工が始まると、チャックがワークピースをスピンドルに固定し、スピンドルがプログラムに従ってワークピースを回転させ、CNCコントローラがサーボシステムに動作コマンドを送信し、X軸とZ軸が切削工具をプログラムされた経路に沿って移動させ、タレットが適切な工具を選択し、クーラントシステムが冷却と潤滑を行い、切りくず排出システムが切削中に発生した切りくずを除去します。これらのシステムが連携して動作することによってのみ、CNC旋盤は連続的で正確かつ効率的な生産を実現できます。
機械システムと電気システムの連携
機械構造は動作を支え伝達する役割を担い、電気制御システムは動作指令を生成・調整します。これらのシステムは、切削工具がプログラムされた経路を正確にたどるように、正確に連携して動作する必要があります。機械の剛性、ガイドウェイの精度、ボールねじの状態、サーボの応答性など、すべてが実際の工具の軌跡に影響を与えます。
精密CNC加工においては、装置のメンテナンスは個々の部品だけに焦点を当てるべきではありません。機械システムと制御システムの相互作用も確認する必要があります。定期的な位置決め精度テスト、スピンドルの点検、タレットの繰り返し精度チェックは、機械性能の維持に役立ちます。
スピンドル、工具、切削パラメータ間の連携
主軸回転速度、工具の状態、送り速度、切削深さは密接に関連しています。主軸回転速度が高すぎると発熱量と工具摩耗が増加し、低すぎると生産性が低下する可能性があります。送り速度が高すぎると表面品質に影響し、低すぎると加工時間が長くなる可能性があります。切削条件を選択する際には、工具材質、被削材材質、機械の剛性など、すべてを考慮する必要があります。
これらの条件を適切に組み合わせることで、機械は安定した切削性能を維持しながら、振動、工具の異常摩耗、寸法変動を低減することができる。
CNC旋盤装置への自動化システムの統合
スマートマニュファクチャリングの発展に伴い、CNC旋盤加工装置は、自動棒材供給装置、ロボットによるワークの積み下ろしシステム、工程内検査装置、生産管理プラットフォームと統合することが可能になりました。自動棒材供給装置は原材料を連続的に供給し、ロボットはワークの積み下ろしを行い、検査システムは重要な寸法を監視し、生産管理システムは加工数量と機械の状態を記録します。
この種の自動化は、手作業による補助作業を削減し、機械稼働率を高め、バッチ生産の一貫性を向上させます。自動車部品、自動化機器部品、電子コネクタ、油圧部品、精密シャフト、ブッシュなどの製造において、自動CNC旋削加工は製造効率向上のための重要なソリューションとなっています。
CNC旋盤の基本構成要素には、機械構造、スピンドルシステム、ワーク保持機構、切削工具システム、CNC制御システム、サーボ駆動システム、およびクーラント、潤滑、切りくず排出、安全保護などの補助システムが含まれます。機械ベッドは安定した土台を提供し、スピンドルはワークピースを回転させ、チャックは部品を固定し、タレットは迅速な工具交換を行い、ガイドウェイとボールねじは工具の動きを制御し、CNCコントローラは加工操作を調整し、サーボシステムは動作コマンドを正確に実行し、補助システムは機械の連続運転を維持します。CNC旋盤は機種によって構成が異なる場合があります。高度な旋盤センターには、駆動工具、サブスピンドル、C軸制御、自動バーフィーダー、および工程内検査システムが含まれる場合があります。これらのコアコンポーネントを理解することで、CNC加工会社はより適切な機器を選定し、適切な加工プロセスを開発し、効果的な定期メンテナンスを実施することができます。長期にわたる精密バッチ生産に従事する製造業者にとって、すべてのシステムを良好な状態に維持し、コンポーネント間の安定した連携を確保することは、CNC旋盤の精度、生産性、自動化能力、および全体的な製造効率を最大化するために不可欠です。
















