
合金鋼は、自動車部品、シャフト部品、ギアブランク、重工業機器などに広く使用されている、中~高強度の金属材料です。旋削加工においては、切削抵抗の不安定性、局所的な加工硬化、切削熱の集中といった特性を示すことが多く、工具選定には高い精度が求められます。適切な切削条件を設定しても、工具が材料に適合しない場合、チッピング、寸法誤差、表面品質の低下、振動の増加といった問題が発生する可能性があり、適切な最適化が必要となります。
合金鋼旋削加工用切削工具材料の選び方
合金鋼の機械加工では、切削工具材料に高い要求が課せられます。材料選定は、硬度や耐摩耗性だけでなく、熱安定性、耐衝撃性、連続切削または断続切削時の切りくず制御特性にも密接に関係しています。実際の機械加工環境では、合金鋼はしばしば不均一な切削負荷と変動する温度条件を生み出すため、工具は高温と変動する応力条件の両方において安定した性能を維持する必要があります。適切な材料選定戦略は、工具破損リスクを大幅に低減し、表面の均一性を向上させ、加工サイクルを延長できるため、安定生産の重要な基盤となります。
超硬工具の応用技術
超硬工具は、そのバランスの取れた機械的特性とコスト効率の高さから、合金鋼旋削加工において最も広く用いられているソリューションです。工業生産においては、硬度、靭性、耐熱性のバランスが安定しており、優れた性能を発揮します。高度なコーティングと最適化された切削条件を組み合わせることで、その性能は特に信頼性が高まり、連続生産環境下における荒加工から中仕上げ加工まで、あらゆる工程に対応できます。
- 安定した性能で中速から高速の連続切断に適しています。
- 比較的高い切削温度に耐え、長時間の加工サイクルに対応します。
- 焼入れ鋼、中炭素鋼、低合金鋼に適用可能
- 高い剛性により、切断時の変形が軽減される
- TiAlNやAlCrNなどのコーティングは、工具寿命を大幅に延ばします。
- 大量生産および標準化されたプロセスに適しています
- 粗加工と半仕上げ加工の両方を網羅しています。
- 安定した均一な表面品質を実現します
超硬工具は、コスト効率と安定した性能から広く使用されており、合金鋼旋削加工における基本的なソリューションとなっている。
CBNツールの適用シナリオ
CBN工具は、特に高硬度合金鋼などの過酷な加工条件向けに設計されています。従来の超硬工具では破損する可能性のある高温切削条件下でも、構造的な安定性を維持します。精密加工においては、寸法精度と表面の完全性が極めて重要な仕上げ加工でCBN工具がよく使用されます。厳しい熱応力下でも鋭い刃先を維持できるCBN工具は、コストよりも一貫性と信頼性が重視されるハイエンド加工用途において不可欠です。
- HRC45以上の硬度の材料に適しています
- 極限の切断条件下でも優れた熱安定性を発揮します。
- 研削作業を減らし、効率を向上させる
- 表面の一貫性が高く、ばらつきが少ない
- 高い一貫性が求められるバッチ生産に適しています。
- 長寿命の工具で、長時間の加工サイクルに対応
- 高い機械剛性と安定性が求められる
- コストは高いが、効率面で大きなメリットがある
CBN工具は、一貫性が極めて重要な高付加価値の精密製造において広く使用されている。
コーティング工具の選定方法
コーティングされた工具は、表面摩擦特性と耐熱特性を変化させることで、母材の性能を向上させます。合金鋼の加工においては、コーティングは高温条件下での付着力の低減、切りくず排出性の向上、工具寿命の延長に重要な役割を果たします。コーティングの効果は、材料の種類だけでなく、厚さ、付着強度、切削条件との適合性にも左右されます。適切なコーティングを選択することで、過酷な切削条件下でも安定した加工性能が得られます。
- 高温高速切削に適したTiAlNコーティング
- 低摩擦仕上げに適したDLCコーティング
- 多層コーティングにより耐摩耗性が向上する
- 縁の盛り上がりを軽減します
- チップ排出性能を向上させます
- 様々な硬度の合金鋼に適用可能
- 工具寿命を30%~80%延長します
- コーティングの完全性は、機械加工の安定性に直接影響する。
コーティングされた工具は、現代の精密機械加工において不可欠なものとなっている。
ツール形状パラメータの調整
合金鋼旋削加工において、工具形状は決定的な役割を果たします。切削力分布、切りくず形成、切りくず排出、そして最終的な表面品質に影響を与えます。不適切な形状設計は、振動、不安定な切削力、そして局所的な工具過負荷を容易に引き起こします。
レーキ角とクリアランス角の調整
すくい角と逃げ角は、材料の除去方法を決定し、摩擦力と切削力に直接影響を与えます。合金鋼の機械加工においては、切れ味と強度とのバランスを保つことが重要です。切れ味が良すぎると欠けが生じる可能性があり、角度が小さすぎると摩擦と発熱が増加します。
- レーキ角を大きくすると切削抵抗が減少する
- クリアランス角が小さいほど摩擦と発熱が増加する
- 硬い材料は、エッジ強度を確保するために、より小さなすくい角を必要とする。
- 仕上げ工程では、表面品質を向上させるために、より鋭利なエッジを使用する場合があります。
- 形状は、チップの流れと熱分布のバランスを取る必要がある。
- 材料の靭性に基づいて調整する
- 刃先を弱めるような過度な角度は避けてください。
- 安定性と放熱のバランスを維持する
適切な形状は振動を低減し、寸法安定性を向上させる。
ノーズ半径の選択
ノーズ半径は、表面粗さと切削力分布に大きな影響を与える。また、工具と被削材の接触状態を決定する。
- 大きな半径は表面仕上げと連続性を向上させます
- 小半径は複雑な形状に適しています
- 半径が大きすぎると振動が増加する可能性があります
- 仕上げには、安定性と滑らかさのバランスが求められる。
- 機械の剛性に基づいて選択する
- 均一な切削力分布を保証します
- 工具の早期摩耗を防ぎます
- 加工経路の連続性を向上させる
適切な選定は、表面の質感品質と寸法安定性を向上させます。
チップブレーカー構造の最適化
切りくず排出は、加工の安定性と工具寿命に直接影響します。切りくず排出が不十分だと、切りくずの絡まりや二次切削が発生する可能性があります。
- チップブレーカーは長尺チップの形成を制御する
- 工具や工作物に切りくずが巻き付くのを防ぐ
- 放熱効率の向上
- チップの流れ経路を最適化する
- 冷却剤を用いた排気機能を強化する
- 荒削り用と仕上げ用の異なる設計
- 二次切断による損傷を軽減する
- 清潔な切断ゾーンを維持する
最適化されたチップ制御により、連続性と工具寿命が向上します。
合金鋼加工における工具摩耗制御
合金鋼は切削時に高い熱を発生するため、工具の摩耗が比較的速く、かつ複雑になります。適切な監視を行わないと、加工精度と一貫性に影響が出ます。
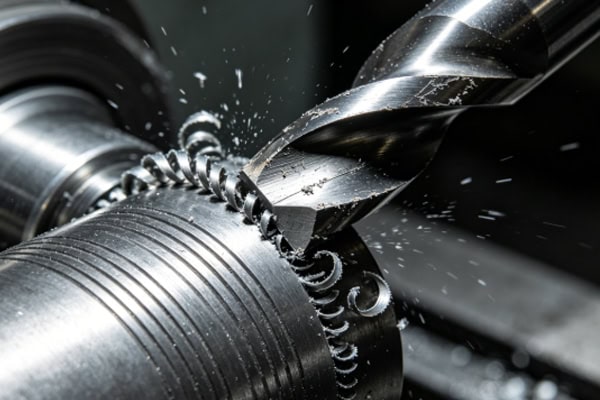
一般的な工具摩耗の種類
合金鋼加工における工具摩耗は非常にばらつきが大きく、初期摩耗、定常摩耗、加速摩耗といった複数の段階を経て進行することが多い。これらの段階を理解することは、加工プロセスの安定性を維持し、生産品質に影響を与える可能性のある突然の故障を回避するために不可欠である。
- 側面摩耗は寸法偏差を引き起こす
- クレーター摩耗により切削抵抗が増加する
- 欠けは表面品質を損なう
- 盛り上がった縁が表面仕上げに影響を与える
- 熱による亀裂は突然の破損を引き起こす可能性がある
- 不均一な摩耗は振動を増加させる
- 酸化は工具の寿命を縮める
- 長期摩耗は切削力学を変化させる
早期発見は品質低下を防ぐ。
工具寿命延長技術
工具寿命は、切削条件、熱負荷、機械的応力といった複数の要因によって左右されます。適切な最適化を行うことで、安定した加工品質を維持しながら、工具の寿命を大幅に延ばすことができます。
- 衝撃荷重を低減するために切削パラメータを最適化する
- 冷却効率の向上
- 過負荷加工を避ける
- 安定した切削条件を維持する
- 硬度に基づいてパラメータを調整する
- 工具交換サイクルを標準化する
- 加工環境を制御する
- 適切なコーティングシステムを使用する
適切な管理は生産の安定性を向上させる。
ツールの監視とメンテナンス
継続的なモニタリングは、加工の安定性を確保し、予期せぬ工具故障を低減します。現代のCNC環境において、工具状態追跡はインテリジェント製造システムの不可欠な要素となっています。
- 切断音の変化を検出
- 工具の摩耗状態を定期的に点検する
- 寸法偏差の傾向を追跡する
- オンライン監視システムを使用する
- 安定した工具クランプを維持する
- 緩みによる振動を防ぐ
- メンテナンススケジュールを確立する
- 異常な切断状態を避ける
体系化されたシステムは、安定性と一貫性を向上させる。
切削パラメータと冷却システムのマッチング
切削条件と冷却システムは、温度、切削力、切りくず排出挙動を共同で決定します。これらの条件が適切に一致しないと、工具寿命の低下や寸法安定性の低下につながります。
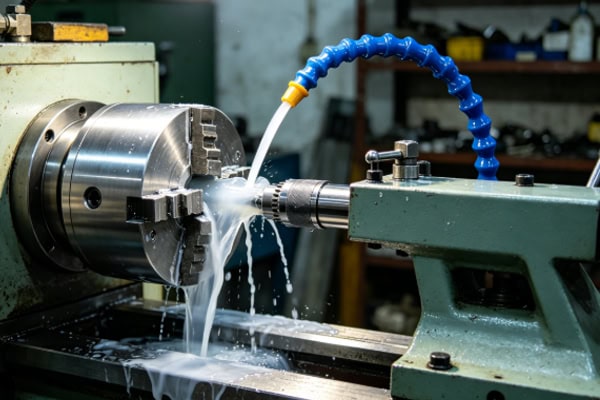
切削速度と送り速度の調整
切削条件は、材料と工具の状態に基づいて動的に調整する必要がある。
- 硬い材料の切削速度を落とす
- 仕上げ作業用の下送り
- 荒削り時の切削深さを増やす
- 安定した切削負荷を維持する
- パラメータの急激な変更は避けてください。
- 工具の摩耗に基づいて調整する
- 連続加工を確保する
- 効率と工具寿命のバランスを取る
安定した適切な切削速度と送り速度の設定は、合金鋼の加工中に一貫した切りくず形成を維持し、予期せぬ切削力の変動を低減するのに役立ち、長期的な寸法安定性と工具性能の向上を保証します。
冷却液使用技術
冷却液は冷却性能と潤滑性能の両方に影響を与える。
- 高圧冷却液は放熱性を向上させる
- ノズルの適切な位置決めが必要です
- 定期的な冷却液交換は汚染を防ぎます
- 材料に基づいた適切な冷却液の選択
- 安定した圧力制御
- 潤滑性と切粉排出性を向上させます
- 熱による工具の損傷を軽減します
- 局所的な過熱を防ぎます
最適化された冷却システムは、安定した温度制御と効率的な切りくず排出を保証し、連続生産条件下での工具寿命の延長と加工精度の向上に直接貢献します。
振動および熱変形制御
振動と熱変形は、加工精度に大きな影響を与える。
- 機械の剛性を向上させる
- ワークピースの突き出し量を減らす
- 共振速度域を避ける
- 熱の蓄積を制御する
- 器具の安定性を維持する
- 加工リズムを最適化する
- 力の変動を低減する
- 熱による歪みを最小限に抑える
効果的な振動抑制と制御された熱挙動の組み合わせにより、安定した切削条件が確保され、表面のうねりが低減され、精密合金鋼旋削加工における寸法精度が大幅に向上します。
















