
産業機器に使用される歯車は、一見するとそれほど複雑に見えないかもしれませんが、一度設置されると、わずかな寸法誤差でも深刻な問題となる可能性があります。歯形や穴の位置のわずかなずれは、それ自体では気づきにくいかもしれませんが、設置後すぐに騒音、振動、摩耗の加速といった問題が発生する可能性があります。連続運転する機器の場合、歯車は単に図面に合致するだけでは不十分です。スムーズに噛み合い、寸法安定性を維持し、繰り返し動作に耐える必要があります。CNC加工は、歯車の外径、穴径、端面、および関連する形状をより精密に制御できますが、工程計画と検査も同様に重要です。
産業機器の歯車をCNC加工する際に、どのような点を制御する必要があるか?
歯車は、外形寸法だけでなく、歯形、歯間隔、穴の位置、加工面間の関係など、様々な要素が性能に影響を与える機能的な機械部品です。産業機器に使用される歯車は、長時間連続運転が求められることも多く、わずかな加工誤差でも、徐々に異音、温度上昇、伝達不良といった問題へと発展する可能性があります。製造前に重要な寸法や加工基準を明確にしておくことで、製造工程全体の安定性を大幅に向上させることができます。
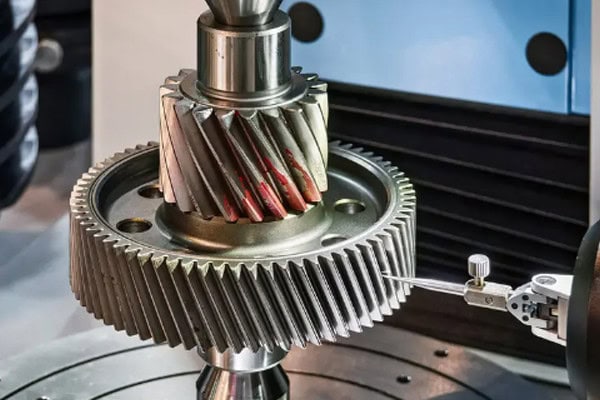
歯形と歯間隔は歯車のかみ合いに影響を与える
組み立て後のギアのスムーズな動作は、歯形と歯間隔の精度に大きく左右されます。加工全体、特に仕上げ工程においては、安定した工具と適切な切削経路が不可欠です。精密な伝動部品の場合、歯面の表面粗さやバリにも注意が必要です。
- 歯形を制御する:歯形のずれが大きすぎると、噛み合う歯車間の接触が不均一になり、運転時の騒音が増加する可能性があります。
- 歯の間隔を一定に保つ:1本の歯の間隔に大きな誤差があると、伝達中に周期的な変動が生じる可能性があります。
- 歯根部と歯先部を適切に仕上げてください。これらの部分にバリや加工痕があると、ギアが使用開始された後に摩耗が加速する可能性があります。
歯車加工は、単に素材の周囲に歯を円形に切削するだけではありません。重要なのは、すべての歯の幾何学的関係を一定に保つことです。バッチ生産される産業機器部品の場合、見た目に完璧なサンプルを1つだけ作るよりも、安定した精度の方がはるかに価値があります。
穴と端面の精度が取り付けに影響します
ギアは一般的にシャフト、スリーブ、またはその他の伝動部品に取り付けられるため、内径と端面は重要な組み立て基準となります。内径、真円度、または端面の状態にばらつきがあると、取り付け後にギアが偏心して回転する可能性があります。機器の動作速度が速いほど、これらの問題は顕著になります。
| 重要エリア | CNC加工に焦点を当てる | 機器への影響 |
| 歯の表面 | 歯の形状、歯間、表面の状態 | 噛み合いの安定性と動作音 |
| ボア | 直径、真円度、位置精度 | シャフトの嵌合と同心度 |
| 端面 | 平面性、垂直関係 | 軸方向の位置決め |
| 歯根 | 角の処理、バリ取り、移行部分 | 耐用年数と動作安定性 |
| 外径 | 寸法、振れ | 隣接する部品間のクリアランスと動き |
ギアの振れは見過ごしてはならない
主歯の寸法が要求仕様を満たしているように見えても、完成した歯車はラジアル振れとアキシャル振れを必ず検査する必要があります。高速回転や精密な位置決めを必要とする産業機器では、わずかな偏心でも伝動性能に影響を与える可能性があります。加工基準点の選択、治具、機械精度など、すべてが最終結果に影響を与える可能性があります。
歯車の材質によって、CNC加工戦略は異なる必要がある。
産業機器の歯車は、合金鋼、ステンレス鋼、アルミニウム合金、特定の銅合金など、さまざまな材料から製造できます。これらの材料の硬度、靭性、熱処理条件によって、切削特性は大きく異なります。調達時には、材料名だけを伝えるだけでは不十分な場合があります。加工を開始する前に、材料のグレード、状態、および要求される最終性能も確認する必要があります。
合金鋼製ギアは、耐摩耗性と加工後の処理に注意を払う必要がある。
合金鋼は、高い伝達負荷に耐える必要がある歯車に広く使用されています。機械加工工程では、荒加工、仕上げ加工、およびその後の熱処理によって生じる寸法変化を考慮する必要があります。浸炭、焼入れ、またはその他の表面硬化処理が必要な場合は、適切な加工代を事前に計画しておく必要があります。そうしないと、処理後の寸法修正が困難になる可能性があります。
- 荒加工時の材料除去を制御する:安定した方法で基本的な歯車形状を確立し、後工程の仕上げ加工の作業負荷を軽減する。
- 熱処理前に適切な余裕を持たせる:後続の修正および仕上げ作業のために十分な材料を確保しておく。
- 硬化処理後の歯面を検査し、硬度と寸法が意図された動作要件を満たしていることを確認します。
ステンレス鋼製ギアは、加工時の熱制御をより厳密に行う必要がある。
ステンレス鋼は比較的高い靭性を持ち、切削加工中に堆積物、発熱、工具摩耗の加速を引き起こす可能性があります。切削条件を適切に管理しないと、歯面に望ましくない加工痕が生じる可能性があります。この材料を加工する際には、工具の状態、冷却、切りくず排出のすべてに細心の注意を払う必要があります。
アルミニウム合金製ギアは、バリや変形に注意が必要です。
アルミニウム合金製の歯車は軽量で、質量や慣性の低減が重要な産業機器において有用です。この材料は比較的切削しやすいものの、歯間や穴の周囲にバリが発生することがあります。また、薄肉部は過度の締め付け力によって変形する可能性もあります。適切な治具の使用と専用のバリ取り工程により、寸法精度を維持することができます。
材料によって必要な加工方法は異なります。見積もりを依頼する際は、材料のグレード、硬度、熱処理条件、および想定される使用条件をまとめてご提供いただくのが理想的です。明確な情報があれば、サプライヤーは加工上の潜在的な課題を早期に特定し、後々の不要な変更を減らすことができます。
産業機器のギアは、バッチ生産においてどのように一貫性を維持できるのか?
ギア製造プロジェクトにおいて、真の課題は試作品生産から量産へと移行する際に生じることが多い。品質基準を満たすギアを1つ製造すること自体はそれほど難しくないが、数十個、数百個もの部品にわたって安定した精度を維持することは、CNC加工プロセスにとって遥かに大きな試練となる。工具の摩耗、治具のばらつき、材料の変化、機械の状態など、様々な要因が製造過程において寸法を徐々に変化させる可能性がある。
主要パラメータは、量産開始前に確定しておく必要があります。
量産開始前に、図面の改訂、材料、加工基準、工具、および重要寸法を確認する必要があります。試作品が組立試験に合格した後は、量産中に製造方法を安易に変更してはなりません。
- 図面改訂版をロックする:製造現場で異なるバージョンが同時に使用されるのを防ぎます。
- 一貫した加工基準を維持する:生産バッチ間の位置決め誤差を低減する。
- 重要な寸法を記録する:将来の生産およびプロセス監視に役立つ参照データを作成する。
- 工具寿命を管理する:工具の過度な摩耗は、歯面、穴の寸法、および全体的な加工精度に徐々に影響を与える可能性があります。
工程内検査は、最終段階で全てをチェックするよりも実用的である
寸法誤差が全ロット完了後に発見された場合、手直しコストは急速に増加する可能性があります。生産中は、歯厚、穴径、端面状態、振れなどの重要な寸法を適切な間隔でチェックすることができます。大量注文の場合は、初回品承認と工程記録も加工条件の安定化に役立ちます。
出荷前に確認すべき事項は何ですか?
最終検査では、傷や目に見える表面欠陥だけを重点的に調べるべきではありません。産業機器の顧客は、不必要な調整なしに取り付けられる部品を必要としているため、重要な寸法、歯面、穴の位置、および指定された材料や熱処理要件を、図面や購入仕様書と照らし合わせて確認する必要があります。
| 検査項目 | 主な内容 | 主な目的 |
| 全体寸法 | 外径、歯車幅など | 基本仕様を確認する |
| ギアパラメータ | 歯の形状、歯の間隔、歯の厚さ | メッシュ要件を確認する |
| ボア | 直径、真円度 | シャフトの適合性を確認してください |
| 振れ | 半径方向および軸方向の振れ | 偏心動作を減らす |
| 材料と熱処理 | 材料の状態、硬度 | 運用要件を満たす |
産業機器用ギアのCNC加工サプライヤーをどのように評価すべきでしょうか?
ギアの調達は、単価を比較するだけではありません。ギアは下流工程の組立や伝動性能に直接影響を与えるため、発注前に加工経験、図面解釈能力、検査能力、量産安定性などをすべて確認することが重要です。特注の産業機器部品の場合、これらの要素は納期や手直し費用に直接影響を与える可能性があります。
機械加工の経験と検査能力の両方を考慮してください
適切なCNC装置を備えていることは、あくまで出発点に過ぎません。サプライヤーが精密伝動部品に関して豊富な経験を持っているかどうかは、実際のプロジェクトに対応できるかどうかを判断する上でより重要です。顧客は、歯車加工能力、穴の精度、歯面検査方法、寸法検査報告書の提供可否などについて質問することができます。熱処理が必要なプロジェクトの場合は、加工工程と後処理工程がどのように連携しているかを確認することも重要です。
プロトタイプ開発は、量産注文とスムーズに連携するべきである。
多くの産業機器プロジェクトは、組み立てテスト用の少量のギアから始まります。設計が検証されると、注文は量産へと移行します。試作品と量産のプロセスが完全に異なる場合、後になって寸法のばらつきが生じる可能性があります。より安定したアプローチは、試作品の製造で検証された基準値、治工具、および重要なパラメータを、その後の量産に引き継ぐことです。
コミュニケーション効率も調達コストの一部である
歯車図面には、モジュール、圧力角、歯数、歯車幅、内径、公差、熱処理要件などの情報が含まれる場合があります。不明瞭な詳細があると、加工結果に影響を与える可能性があります。見積もり前に潜在的な問題点を特定し、不明瞭な要件を確認するサプライヤーは、生産開始後に問題を発見する場合と比べて、大幅な時間短縮につながります。特注の産業機器部品の場合、初期段階での円滑なコミュニケーションは、後々の不要な変更や手直しを減らすのに役立ちます。
産業機器用ギアのCNC加工は、最終的には伝達精度、組立安定性、そして一貫した生産性能に依存します。歯形や歯間隔から、穴径、振れ、材料処理、バッチ検査に至るまで、各工程において明確な製造計画が必要です。ギアの試作品、カスタム加工、またはバッチ生産を必要とするお客様に対し、TIRAPIDは図面レビューやCNC加工から品質検査までをサポートし、カスタマイズされたギアが産業機器の組立工程にスムーズに移行できるよう支援します。
















