
クロムめっきは、金属または特殊な処理を施したプラスチック表面に薄いクロム層を析出させる電気めっきプロセスです。このコーティングにより、耐摩耗性、表面硬度、耐食性、摩擦特性、および外観を向上させることができます。用途に応じて、クロムは薄い装飾仕上げとして、または工業部品向けの厚い機能性コーティングとして適用されます。
このガイドでは、クロムめっきとは何か、クロムめっきのプロセス、硬質クロムと装飾クロムの違い、適切な基材、めっきパラメータ、利点、欠陥、コスト、除去方法、および一般的な製造用途について説明します。
クロムメッキとは何ですか?
クロムめっきは、電気めっきを用いて別の材料にクロムを析出させる表面処理プロセスです。メーカーは、固体のクロムから部品を作るのではなく、耐摩耗性、耐腐食性、表面硬度、摩擦特性、または外観を向上させるために、制御されたクロム層をめっきします。
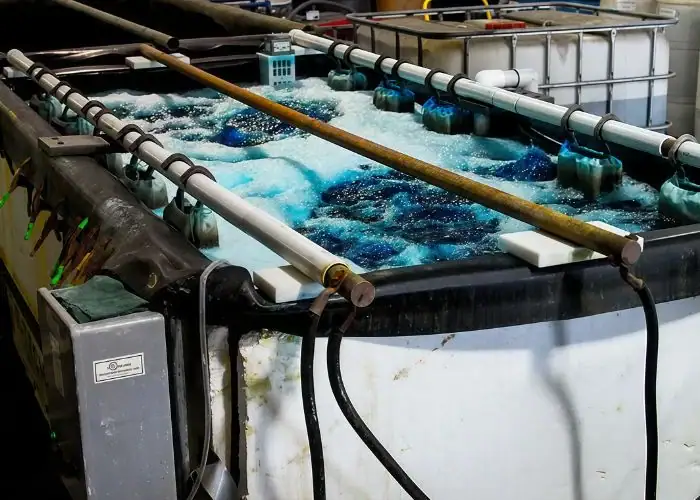
被加工物を電解液に浸し、電気回路に接続します。電流を流すことで電気化学反応が起こり、処理済みの表面にクロムが析出します。膜厚、密着性、硬度、外観は、浴の化学組成、電流密度、温度、めっき時間、および基材の処理方法によって異なります。
クロムめっきは、万能な仕上げとして扱うべきではありません。装飾用クロムめっきは外観と耐腐食性を重視しますが、硬質クロムめっきは主にシリンダー、ロッド、金型、工具、その他の摩耗部品の作業面の性能向上を目的としたエンジニアリングコーティングです。
クロムメッキはどのように機能しますか?
クロムめっきは、直流電流を用いて電解液からクロムを導電性表面に析出させる原理に基づいています。被めっき物は電気化学回路の一部として機能し、処理された基材上にクロムが制御された被めっき層を形成します。
成膜前に、油、酸化物、錆、古い塗膜、および汚染物質を除去する必要があります。基材によっては、確実な密着性を得るために、活性化、エッチング、銅、ニッケル、またはその他の中間処理が必要になる場合もあります。
めっき速度と最終的な厚さは、電流と処理時間によって部分的に左右されます。つまり、エンジニアは、重要な直径、穴、シール面、または高精度な嵌め合いを加工する前に、クロムの厚さを考慮する必要があります。
クロムメッキは何でできていますか?
クロムめっきは、析出したクロム層から構成されますが、完全なコーティングシステムには、銅やニッケルの下地層が含まれる場合もあります。正確な層構造は、基材、必要な密着性、耐食性、外観、そしてコーティングが装飾用か機能性かによって異なります。
従来の六価クロムめっきプロセスではCr⁶⁺の酸化状態のクロムが使用されるのに対し、三価クロムめっきシステムではCr³⁺の化学反応が用いられます。装飾めっきシステムでは、薄いクロム層をめっきする前に、下地としてニッケルを用いることが一般的で、これにより表面の滑らかさ、光沢、および腐食防止効果が得られます。
したがって、設計図面においては、「クロムメッキ」とだけ指定するだけでは不十分な場合があります。図面には、クロムの種類、メッキの厚さ、メッキ領域、マスキング領域、メッキ後の寸法、表面仕上げ、および適用される仕様も明記する必要があるかもしれません。
クロムメッキのプロセスとは?
クロムめっき工程は一般的に、表面洗浄、活性化または前処理、オプションの下地処理、クロムめっき、すすぎ、仕上げ、検査から構成されます。各工程は密着性とめっき品質に影響を与えるため、めっき浴を適切に管理しても、表面処理が不十分な場合はそれを補うことはできません。
一般的なプロセスは以下の段階を経て進行します。
- 部品の油分を落とし、洗浄してください。
- 酸化物、錆、および既存の表面汚染物質を除去します。
- 基板を活性化またはエッチングする。
- 必要に応じて、銅またはニッケルの下地層を塗布してください。
- クロム層を電気めっきする。
- 残留化学物質を洗い流し、中和してください。
- 必要に応じて、研磨、艶出し、または仕上げを行う。
- 厚み、外観、接着性、寸法を検査する。
正確な手順は基材によって異なります。鋼、ステンレス鋼、アルミニウム、真鍮、プラスチックは、同じ前処理を施して同じめっきラインに投入することはできません。
表面洗浄と準備
表面の洗浄と下地処理によって、クロムメッキの密着を妨げる汚染物質を除去します。油、グリース、酸化物、錆、研磨剤、指紋、機械加工残渣などは、いずれも密着不良の原因となります。
化学的脱脂、アルカリ洗浄、酸処理、超音波洗浄、研磨剤による下地処理、研磨、またはこれらの方法の組み合わせが用いられる場合がある。必要な方法は、基材とその表面状態によって異なる。
精密なCNC加工部品の場合、下地処理も最終的な形状に影響を与えます。過度の研磨や研削は基材を削り取ってしまう可能性があり、逆に下地処理が不十分だと、剥離、膨れ、ピット、クロムメッキの厚みの不均一などが生じる可能性があります。
活性化と前処理
活性化と前処理は、洗浄された基板を化学的に準備することで、後続の金属層が確実に接合できるようにする工程です。この工程は、不動態酸化膜を急速に形成する金属にとって特に重要です。
鋼材は酸活性化処理を受けることができるが、ステンレス鋼は不動態表面を克服できる処理が必要となる。アルミニウムは、自然酸化皮膜が急速に形成され、直接めっきを妨げるため、より特殊な前処理が必要となる。
したがって、前処理は最終的なクロムメッキ仕上げだけでなく、合金の種類に合わせて行う必要があります。活性化が不十分だと、見た目には問題のないコーティングでも、使用中に膨れや剥がれが生じる原因の一つとなります。
ニッケルまたは下塗り塗装
クロム層の密着性、平滑性、耐腐食性、または外観を向上させる必要がある場合、ニッケルなどの下地処理が施されます。ニッケルは、装飾用クロムの下地として特によく用いられます。
装飾システムにおいては、滑らかで光沢のある外観の大部分は、表面処理とクロムの下地となるニッケル層によってもたらされます。クロムのトップコートは比較的薄く、特徴的な外観と表面保護効果を提供します。
銅は多層構造にも使用でき、特にレベリング性や基板との適合性が重要な場合に有効です。したがって、銅・ニッケル・クロムの正確な組成は、基材と性能要件に応じて選択する必要があります。
クロム電気めっき
クロムめっきは、準備されたワークピースを制御されためっき浴に浸漬し、直流電流を流すことで、実際のクロム被膜を形成する。露出した導電性表面にはクロムが析出し、マスキングされた部分はめっきされない。
電流密度、浴温、化学組成、電極形状、部品の向き、および時間によって、蒸着は影響を受ける。鋭利なエッジは高い電流密度を受けやすい一方、凹部、深い穴、および遮蔽された領域は低い電流密度を受ける可能性がある。
この電流分布効果は、精密部品にとって特に重要である。なぜなら、クロムは複雑な形状全体にわたって完全に均一な厚さで自動的に析出するとは限らないからである。
すすぎ、仕上げ、検査
すすぎ、仕上げ、検査によって工程残留物を除去し、めっき表面を所定の状態に整え、めっきが図面の要件を満たしていることを確認します。装飾部品は研磨される場合があり、硬質クロム部品は研削またはラッピングが必要となる場合があります。
検査内容には以下が含まれる場合があります。
- コーティング厚さ
- 最終寸法
- 表面粗さ
- 外観
- 接着
- ひび割れと穴
- カバレッジ
- 硬度
- 重要な直径と嵌め合い
精密部品の場合、検査ではめっき前の寸法だけでなく、めっき後の完成寸法も評価すべきである。
主なクロムめっき方法は何ですか?
確立されたクロムめっき法は、六価クロムめっきと三価クロムめっきの2種類である。六価クロムは、高度な機能性と硬質クロムめっきが求められる用途において依然として重要であり、一方、三価クロムは、装飾性能や環境・作業環境への曝露低減が優先される用途で広く用いられている。
| 方法 | クロム状態 | 主な強み | 一般的なアプリケーション |
| 六価クロム | Cr⁶⁺ | 硬度と耐摩耗性能 | 硬質工業用クロム |
| 三価クロム | クロム³⁺ | 装飾的な仕上がりと環境負荷の低減 | 自動車および消費者向け塗料 |
| 二価クロム | Cr²⁺ | 新興技術 | 限定的/専門的な研究用途 |
六価クロムメッキ
六価クロムめっきは、Cr⁶⁺の酸化状態のクロムを使用するもので、工業用硬質クロムめっきの伝統的な手法です。滑り、摩耗、繰り返し接触にさらされる機械部品に適した、硬質で耐摩耗性に優れたコーティングを形成できます。
用途としては、油圧ロッド、シリンダー、工具、金型、シャフト、ピストン関連部品、産業機械などが挙げられます。このプロセスは、外観よりもコーティング性能が重視される場合に特に有効です。
その最大の欠点は、環境および職業上のリスクである。六価クロムは、作業員の曝露、換気、ミスト、廃水、化学物質の取り扱い、および廃棄に関して厳格な管理を必要とする。
三価クロムめっき
三価クロムめっきはCr³⁺化学を利用し、従来の六価クロム装飾めっきの代替として一般的に用いられています。Cr⁶⁺化学に関連する環境面および職業上の懸念を軽減しながら、明るく耐腐食性に優れた表面を実現できます。
自動車の内装材、ハードウェア、消費財、什器、その他外観を重視する用途において広く用いられています。
しかし、三価めっきと六価めっきは、必ずしも互換性があるとみなすべきではありません。必要な硬度、色、めっき構造、仕様、腐食試験、および業界承認を別途確認する必要があります。
二価クロムめっき
二価クロムめっきは、Cr²⁺状態のクロムを使用するものであり、確立された工業用クロムめっきプロセスに取って代わる主流の技術というよりは、むしろ新興の手法である。
代替クロム化学に関する研究開発は、析出効率の向上と環境負荷の低減を目的としている。しかしながら、産業界での採用状況や長期的な性能データは、Cr³⁺やCr⁶⁺システムに比べてはるかに限られている。
通常の製造図面では、エンジニアは六価クロムまたは三価クロムの仕様に遭遇する可能性がはるかに高い。したがって、二価クロムは標準的なめっきオプションではなく、特殊な技術または開発途上の技術として扱うべきである。
六価クロムめっきと三価クロムめっき
一般的に、高性能な硬質クロムめっき用途では六価クロムが好まれる一方、装飾仕上げや環境負荷の低減が求められる用途では三価クロムが好まれることが多い。
| 因子 | 六価クロム | 三価クロム |
| Chromium | Cr⁶⁺ | クロム³⁺ |
| ハードクロームの使用 | 素晴らしい | より限定的/プロセス依存 |
| 装飾用途 | はい | ごく普通 |
| 耐摩耗性 | 素晴らしい | アプリケーション依存 |
| 環境問題 | ハイ | 低くなる |
| プロセス制御 | 成熟した | 装飾用途に適した成熟度 |
| 典型的な選択 | 工業用摩耗面 | 装飾部品 |
最終的な選択は、単に安全だとか難しいとか言われるプロセスを選ぶのではなく、要求される技術仕様に従うべきである。
クロムメッキの主な種類は何ですか?
クロムめっきの主な種類には、硬質クロムめっき、装飾クロムめっき、薄膜高密度クロムめっき、フラッシュクロムめっき、黒色クロムめっき、サテンクロムめっき、微細亀裂または微細多孔質クロムめっき、および特殊複合コーティングなどがあります。硬質クロムめっきと装飾クロムめっきは、ほとんどの製造プロジェクトにおいて最も重要な2つのカテゴリーです。
ハードクロームメッキ
硬質クロムめっきは、主に硬度、耐摩耗性、耐食性、および耐用年数を向上させることを目的とした機能性コーティングです。工業用クロムめっきまたはエンジニアリングクロムめっきとも呼ばれます。
硬質クロムは、一般的な装飾用クロムよりもはるかに厚みがあります。ある参考資料によると、工業用硬質クロムは用途によっては最大約0.025インチ(0.635mm)まで成膜できるとされていますが、実際の膜厚は常に図面および工程仕様に従う必要があります。
代表的な部品は次のとおりです:
- 油圧ロッド
- Shafts
- シリンダー
- ピストンリング
- 金型
- ダイス
- ローラー
- ベアリング面
- 摩耗部品
厚みが形状に影響するため、硬質クロムメッキではCNC加工時に余裕を持たせる必要があり、メッキ後に最終寸法に研磨し直す必要がある場合が多い。
装飾クロムメッキ
装飾用クロムメッキは、主に表面保護効果に加え、明るく滑らかで反射性の高い外観を実現するために選ばれます。クロム層は一般的に、機能性を目的とした硬質クロムメッキよりもはるかに薄くなっています。
装飾システムでは、一般的にクロムの下にニッケルを使用することで、表面の平滑性、光沢、および腐食防止を実現しています。下地や仕上げの要件によっては、銅が使用される場合もあります。
代表的な用途としては、自動車の内装材、取っ手、備品、家庭用金物、家具部品、装飾品などがあり、これらの用途では、機能的な性能と同様に視覚的な一貫性が重要視されます。
薄くて密度の高いクロムメッキ
薄型高密度クロムめっきは、比較的薄いながらも高密度のクロムコーティングを使用することで、従来の厚型硬質クロムめっきよりも寸法変化が少なく、硬度、耐摩耗性、低摩擦性、および防食性を実現します。
精密部品においては特に魅力的な技術である。なぜなら、エンジニアはコーティングの厚みを大きくすることなく、機能的な表面性能を求める場合があるからだ。
用途としては、航空宇宙部品、精密工具、医療機器、油圧部品、その他高精度な表面加工が求められる分野などが挙げられます。
フラッシュクロムメッキ
フラッシュクロムめっきは、最小限の寸法増加で済む場合に、極めて薄いクロム層を形成するめっき方法です。ある参考資料によると、フラッシュクロムめっき層の厚さは0.1ミル(約2.5μm)以下であることが多いとされています。
薄いコーティングは、寸法変化を小さく抑えながら、外観や表面状態を限定的に改善することができる。
これは、厚手の硬質クロムメッキと混同してはいけません。激しい摩耗、摩耗面の修復、または長期にわたる摺動接触の場合、フラッシュコーティングでは十分な厚みが得られない可能性があります。
ブラッククロームメッキ
黒クロムメッキは、従来の明るい銀色ではなく、濃い灰色から黒色の表面を作り出します。主に、外観、光吸収性、または特殊な視覚的仕上げが求められる場合に選択されます。
プロセス化学や前処理方法によって、表面の仕上がりは光沢のあるものからマットなものまで様々です。用途としては、自動車の内装材、光学部品、ハードウェア、装飾品などが挙げられます。
外観は工程に大きく左右されるため、外観の一貫性が重要な場合は、色域、光沢、質感、および許容基準を明確に定義する必要がある。
サテンクロームメッキ
サテンクロムメッキは、鏡のように光沢のあるクロム表面とは異なり、より柔らかく、マットな、または反射の少ない外観を生み出します。
最終的な仕上がりは、下地の表面の質感や下地処理に大きく左右されます。取っ手、金具、自動車の内装部品、什器、消費財などに頻繁に使用されています。
外観が重要な場合は、サテンクローム仕上げを指定する際に、視覚的な基準または承認済みのサンプルを提示する必要があります。なぜなら、サテン、マット、ブラッシュドといった用語は、供給業者によって解釈が異なる場合があるからです。
微細なひび割れと微細な多孔質クロム
微細亀裂や微細多孔質構造を有するクロムは、めっき層に意図的に制御された微細な特徴を作り出すように設計されたコーティング構造である。
これらの構造は、潤滑剤の保持力や腐食挙動に影響を与える可能性がある。微細な亀裂が入った硬質クロムは、特にロッドやシリンダーなどの機械的摩耗面に多く見られる。
必要な亀裂密度、多孔度、下地層、厚さ、および耐食性は、コーティング名だけで選択するのではなく、確立された工学的仕様に従うべきである。
複合クロムメッキ
複合クロムめっきは、クロムマトリックスに硬質粒子やその他の人工成分を組み合わせることで、耐摩耗性や摩擦性能を向上させるものです。
炭化ケイ素、アルミナ、ダイヤモンドなどの粒子は、過酷な摩耗に対する耐性を高めるために、特殊なシステムに組み込むことができる。
これらのコーティングは、従来の硬質クロムよりも特殊性の高いものです。標準的なクロムでは十分な摩擦性能が得られない場合、および追加の加工コストが正当化される場合に検討すべきです。
クロムメッキできる素材は何ですか?
クロムめっきは、鋼、ステンレス鋼、アルミニウム、真鍮、銅、亜鉛ダイカスト、およびABS樹脂などの特殊処理されたプラスチックに適用できます。ただし、確実な密着性を得るためには、基材ごとに異なる洗浄、活性化、および下地処理方法が必要です。
| ベース材料 | 典型的な前処理 | 主な懸念事項 |
| 鋼鉄 | 洗浄+活性化 | 錆と表面汚染 |
| ステンレス鋼 | 起動/攻撃 | 不動態酸化膜 |
| アルミ | 脱酸素処理+亜鉛酸塩処理+下塗り | 急速な酸化物形成 |
| 真鍮 | クリーニング+研磨 | 表面の外観 |
| プラスチック | エッチング+導電層 | 非導電性基板 |
クロムメッキ鋼
鋼はクロムめっきに適しており、硬質クロムめっきの基材として最も一般的なものの1つです。シャフト、油圧ロッド、シリンダー、工具、金型、耐摩耗面などに幅広く使用されています。
めっき処理の前に、鋼材は脱脂、洗浄、活性化処理を行う必要があります。錆、スケール、切削油、研磨剤、酸化物などの汚染物質を除去しなければなりません。
高強度鋼は、電気めっきによって水素が混入する可能性があるため、慎重な工程管理が必要です。水素脆化を起こしやすい部品については、該当する規格に従って水素脆化対策およびめっき後のベーキング処理を行う必要があります。
クロムメッキステンレス鋼
ステンレス鋼はクロムメッキが可能だが、その不動態化したクロムを豊富に含む酸化表面は、通常の炭素鋼に比べて密着性が低い。
主コーティングシステムの前に、表面活性化処理または適切な下地処理層が必要となるのが一般的です。不動態化層が正しく除去されないと、堆積層が基材から剥離する可能性があります。
精密なステンレス部品の場合、仕上げ工程を最終決定する前に、合金グレード、表面状態、熱処理、マスキング、およびめっき後の寸法を明確に定義する必要があります。
クロムメッキアルミニウム
アルミニウムにクロムメッキを施すことは可能ですが、アルミニウムは急速に安定した酸化皮膜を形成するため、直接的な密着を妨げることから、特殊な前処理が必要です。
一般的な工程としては、洗浄、エッチングまたは脱酸化、亜鉛酸塩処理、そしてクロムめっき前のニッケルまたは銅/ニッケル中間層の形成が含まれます。正確な工程順序は、合金の種類や仕様によって異なります。
CNC加工されたアルミニウム部品の場合、めっき処理は最終寸法決定前に計画する必要があります。製造図面では、エッジ、ねじ山、穴、嵌め合い、マスキング面、めっき層の厚さなど、すべてを考慮する必要があります。
クロムメッキ真鍮
クロムメッキ真鍮は、真鍮の加工性や成形性に、クロム仕上げの外観と表面保護性能を兼ね備えています。
真鍮部品は通常、下地塗装とクロムメッキを施す前に丁寧に研磨・洗浄されます。装飾的な銅・ニッケル・クロムメッキは、視覚的に重要な部品によく用いられます。
代表的な用途としては、継手、バルブ、ハンドル、配管金具、計器類、装飾的な機械部品などが挙げられる。
プラスチッククロムメッキ
プラスチックのクロムメッキは、まずプラスチック表面を電気メッキに適した状態に処理することで可能になります。ABS樹脂は、表面を化学的にエッチングして金属化できるため、最も一般的にメッキされるプラスチックの一つです。
この工程では一般的に、ニッケルやクロムを電気めっきする前に導電性の金属層を形成します。これにより、非導電性の成形プラスチック部品に金属のような表面を与えることが可能になります。
プラスチックのクロムメッキは、自動車の内装部品、家電製品の部品、取っ手、操作部、および一般消費財に広く用いられています。部品設計においては、成形品質、表面欠陥、リブ、角、およびメッキ被覆率を考慮する必要があります。
クロムめっきにおける主要なパラメータは何ですか?
クロムめっきにおける主要なパラメータは、めっき厚、電流密度、めっき浴の化学組成、めっき浴温度、めっき時間、表面状態、電極形状、および基板の準備です。これらの変数が総合的に作用することで、めっき速度、硬度、密着性、均一性、外観、および最終寸法が制御されます。
精密製造において最も重要な点は、めっきによって材料が増加することである。円筒表面に20μmのコーティングを施すと、両面に20μmの膜厚を放射状に堆積した場合、外径は約40μm変化する可能性がある。
重要なパラメータは次のとおりです。
- クロムの厚さ
- 電流密度
- 浴槽の温度
- 浴用化学
- メッキ時間
- 部品の向き
- 陽極と部品の形状
- 表面粗さ
- マスキング
- 基材
- 前処理品質
クロムメッキの厚さはどのように測定されますか?
クロムめっきの厚さは、X線蛍光分析、磁気探傷法または渦電流探傷法(該当する場合)、顕微鏡による断面観察、またはその他の標準化されためっき厚さ測定法などの方法を用いて測定することができる。
適切な方法は、基材、塗膜厚、形状、精度要件、および適用される規格によって異なります。
高精度部品の場合、厚みは部品全体の厚さを表すものとして1回の測定値を用いるのではなく、機能的に重要な箇所で確認する必要があります。
厚みは公差と適合性にどのように影響しますか?
クロムメッキの厚さは、メッキされた材料によってメッキ面の寸法が変化するため、公差や嵌合に影響を与える。
外径の場合、めっきによって寸法が大きくなる。一方、めっきされた穴の場合、めっきによって利用可能な内径が小さくなる。そのため、めっき代を無視すると、ねじ山、軸受嵌め合い、シール径、摺動嵌め合い、精密嵌合面などが公差外になる可能性がある。
実用的な図面では、めっき前の寸法とめっき後の寸法を明確に区別する必要があります。重要な部分は必要に応じて小さめまたは大きめに加工し、めっき後に最終寸法に仕上げることができます。
クロムメッキにはどのような設備が使用されますか?
クロムめっきには、洗浄槽、リンス槽、活性化槽、めっき槽、直流整流器、陽極、ラックまたは治具、温度および化学組成制御装置、換気装置、ろ過装置、廃水処理装置、検査装置が必要です。また、工業システムには、環境および作業員の安全を守るための制御設備も必要です。
めっき槽と電源装置
めっき槽には、洗浄、活性化、下地処理、クロムめっき、すすぎに必要な化学溶液が貯蔵されている。
直流整流器は、電気めっき回路に制御された電流を供給する。電流密度はめっき速度とコーティング分布に影響を与えるため、安定した電流供給が重要である。
産業用システムには、ヒーター、チラー、攪拌装置、ろ過装置、薬品注入装置、自動プロセス監視装置なども含まれる場合がある。
ラック、治具、マスキング
ラックや固定具は、部品をしっかりと保持すると同時に、電気的な接触を確保し、陽極に対して正しい位置に配置します。
治具の設計は電流分布、ひいてはコーティングの厚さに影響を与える。複雑な形状、深い凹部、長い円筒形部品などでは、補助陽極や特殊な治具が必要となる場合がある。
マスキングは、ねじ山、穴、基準面、ベアリング座、電気接点、その他クロムメッキが不要な部分を保護します。
洗浄、すすぎ、換気装置
洗浄・すすぎ装置は、処理槽間での汚染物質の持ち込みを防ぎ、確実な析出のための表面処理を行う。
危険なめっき薬品を使用する場所では、換気と排煙設備が特に重要です。また、クロムを含むプロセス流体を制御するために、廃水処理システムと化学薬品処理システムも必要です。
これらのシステムは補助的な設備ではなく、安定したプロセス品質、環境規制遵守、および作業員の安全にとって不可欠なものです。
クロムメッキの利点は何ですか?
クロムめっきの主な利点は、耐摩耗性の向上、表面硬度の増加、耐食性の向上、摩擦の低減、外観の向上、清掃の容易化、および耐用年数の延長です。具体的な利点は、硬質クロムめっきを使用するか装飾用クロムめっきを使用するかによって大きく異なります。
耐摩耗性
クロムメッキは、多くの未処理基材よりも滑り、摩擦、および研磨接触に耐えることができる硬い作業面を作り出すことで、耐摩耗性を向上させます。
これは、油圧ロッド、シャフト、ローラー、ピストン部品、金型、機械部品などに特に有効です。
耐摩耗性能は、コーティングの厚さ、表面仕上げ、潤滑、相手材、接触圧力、アライメント、および動作環境によって依然として左右される。
耐食性
クロムめっきは、基材とその周囲環境との間に保護層を形成することで、耐食性を向上させることができる。
装飾的な多層構造は、腐食防止のために下地のニッケル層または銅/ニッケル層に大きく依存することが多い。硬質クロムも機械表面を保護することができるが、亀裂やコーティングの損傷によって腐食性物質が基材に到達する可能性がある。
したがって、過酷な環境においては、耐食性はクロム単体ではなく、コーティングシステム全体によって検証されるべきである。
表面硬度
硬質クロムめっきは、部品全体を高硬度材料で作る必要なく、表面硬度を大幅に向上させる。
これにより、エンジニアは、丈夫な基材や加工しやすい基材と、硬い加工面を組み合わせることが可能になります。
表面が摩耗するが、内部には靭性、寸法精度、または経済的な加工性が求められる部品に有効です。
低摩擦
硬質クロムメッキは、コーティングが適切に仕上げられ、相手材と適合していれば、摩擦や焼き付きを軽減することができる。
したがって、滑らかなクロム表面は、摺動ロッド、シリンダー、シール、ガイド、その他の可動部にとって有用である。
しかし、摩擦は表面粗さ、潤滑状態、荷重、速度、温度、および相手材の種類によって左右されます。クロムメッキだけでは、低摩擦システムが保証されるわけではありません。
外観の改善
装飾的なクロムメッキは、未処理の金属では再現が難しい、明るく反射性の高い金属的な外観を生み出します。
その外観から、自動車の内装材、取っ手、備品、家電製品、家具の金具、および一般消費財によく見られる。
最終的なクロムメッキの仕上がりは、研磨状態と下地の表面に大きく左右される。なぜなら、薄い装飾用クロムメッキでは、下地の大きな欠陥を隠すことができないからである。
清掃とメンテナンスがより簡単
クロムメッキされた表面は、滑らかで硬い表面のため、汚れや残留物が蓄積する場所が少なく、掃除がしやすい。
これは、定期的な拭き取りや清掃が必要な家庭用照明器具や一部の工業用部品に役立ちます。
メンテナンスを行う際は、コーティングシステムを傷つけたり、侵食したり、劣化させたりする可能性のある研磨剤や強力な化学薬品の使用は避けるべきです。
硬質クロムめっきは精密部品にどのような影響を与えるのか?
硬質クロムめっきは、めっき厚の増加、直径や嵌合部の変化、表面粗さへの影響、複雑な形状におけるめっき厚のばらつきなど、精密部品に様々な影響を与えます。そのため、精密部品には、加工代、マスキング、めっき層の制御、そして多くの場合、めっき後の研削加工が必要となります。
寸法変化と公差管理
硬質クロムめっきは、クロムが表面に物理的に析出するため、部品の寸法を変化させる。
高精度なCNC加工部品の場合、めっき前の寸法は、必要な最終寸法と予想されるめっき厚さから算出する必要があります。
コーティングを後で研磨する場合は、研磨によって高くなった部分を取り除き、機能的なクロム層を削り取ることなく最終的な形状を確立できるように、追加の材料を含める必要があります。
同心度と円筒形部品
クロムメッキされたシャフト、ロッド、ローラー、油圧部品においては、同心度が重要である。なぜなら、メッキのムラや不適切な研削によって、半径方向のばらつきが生じる可能性があるからである。
したがって、円筒形の部品は、機械加工、大きめのサイズへのメッキ処理、そして最終的な直径と真円度になるまで円筒研削加工を行うことができる。
この方法は、耐摩耗性と精密な形状の両方が求められる場合に有効です。
重要な特徴をマスキングする
マスキングは、ねじ山、精密穴、電気接点、シール面、基準面、組立嵌合部など、クロムが付着してはならない表面を保護します。
適切なマスキングは、めっき後の不要な機械加工を減らし、寸法的な干渉を防ぎます。
複雑なCNC部品の場合、めっき図面にはめっき領域と非めっき領域を明確に区別して記載する必要があり、マスキングに関する決定をすべてめっき業者に任せるべきではない。
表面の質感と摩擦
表面の質感は摩擦に影響を与える。なぜなら、硬いコーティングであっても、表面の粗さが相手部品に適していなければ、性能が低下する可能性があるからだ。
クロムメッキされた油圧ロッドや摺動部品は、メッキ後に必要な表面粗さ(Ra)と軸受特性を確保するために、制御された研削または研磨が必要となる場合が多い。
したがって、表面仕上げは塗膜厚とは別に指定する必要がある。
水素脆化リスク
高強度鋼が水素を導入する電気化学的洗浄およびめっき処理を受ける場合、水素脆化が懸念される可能性がある。
吸収された水素は、感受性の高い鋼材において延性を低下させ、遅延割れのリスクを高める可能性がある。
重要な高強度部品については、製造前に材料強度、前処理、めっき工程、焼成時間と温度、および適用される航空宇宙規格または工業規格を検討する必要があります。
クロムメッキされた部品は、メッキ後に機械加工できますか?
クロムメッキされた部品は、メッキ後に仕上げ加工を施すことができ、最も一般的な方法は研削、ラッピング、または研磨です。メッキ後の機械加工は、特に精密な直径、真円度、平面度、表面粗さ、または寸法回復が求められる硬質クロム部品に有効です。
CNC加工
精密な形状と耐摩耗性または耐腐食性の向上を両方要求する部品の場合、CNC加工はクロムめっきと組み合わせて行われるのが一般的です。めっき前にほとんどの材料除去が行われるため、めっきの厚さを寸法公差に含めることができます。
CNCフライス加工は、平面、溝、ポケット、取り付け部、金型部品、その他の角柱形状の加工に適しています。また、加工中にメッキすべきでない重要な領域を特定し、クロムメッキ工程中にマスキングで保護することも可能です。
CNC旋削加工は、シャフト、ロッド、スリーブ、ローラー、ピストン、その他の回転部品の加工に特に適しています。これらの部品は、硬質クロムめっきを施す前にわずかに小さめに加工することができ、めっきとそれに続く研削加工によって、最終的な公差値に直径を合わせることができます。
5軸CNC加工は、曲面、複数の角度、深い形状、または複数の面を持つ精密な表面など、複雑な形状の部品加工に有効です。クロムメッキ前に段取り回数を減らしてこれらの形状を完成させることで、形状間の関係性を維持し、段取り誤差の蓄積を低減することができます。
特定の状況下では、完成したクロム層をCNCで直接切削することも可能ですが、切削が過剰になるとひび割れ、欠け、または部分的なコーティング剥離を引き起こす可能性があるため、慎重に制御する必要があります。特に重要な硬質クロム表面については、最終的な寸法補正には精密研削が一般的に推奨されます。
研削
研削加工は、厚い硬質クロムめっきの最も一般的な精密仕上げ方法です。
円筒研削は、シャフト、ロッド、ローラーを最終的な直径と真円度に仕上げることができ、一方、平面研削は平面を加工することができる。
研削条件は、クロムにひび割れ、焼け、または部分的な剥離を引き起こす可能性のある過度の熱や過度な除去を避ける必要があります。
ラッピング
ラッピングは、めっき後に非常に高い表面仕上げ、平面度、または寸法精度が求められる場合に使用されます。
一般的な研削加工に比べて除去する材料の量がはるかに少なく、精密なシール加工や接合面の加工に有効です。
クロムは硬いため、研磨材の選定、圧力、研磨時間を慎重に管理する必要がある。
研磨
研磨はクロムメッキ表面の滑らかさと外観を向上させるが、寸法を大きく修正するための主要な方法ではない。
装飾用のクロムは、高い視覚的品質を実現するために研磨されることがあり、一方、機能的な表面は、粗さを低減するために制御された研磨が施されることがある。
過度な研磨は、薄いコーティングが部分的に剥がれてしまう可能性があるため避けるべきです。
めっき後の機械加工が必要な場合
めっき後の機械加工は、電気めっきだけでは必要な最終公差や表面仕上げを確実に達成できない場合に必要となる。
特に以下の場合に役立ちます:
- 油圧ロッド
- 精密シャフト
- ローラー
- ベアリング面
- 金型部品
- シール径
- 摩耗した部品を修理しました
したがって、機械加工とめっきの工程は、無関係な2つの作業としてではなく、1つの製造プロセスとして計画されるべきである。
クロムメッキの一般的な用途は何ですか?
クロムめっきは、自動車部品、産業機器、航空宇宙部品、ロボットおよび自動化機器、金型および工具、油圧部品、装飾用消費財などに広く用いられています。機能性を重視する用途では主に硬質クロムめっきが用いられ、外観を重視する用途では一般的に装飾用クロムめっきが用いられます。
自動車
クロムメッキは、自動車部品において外観と表面性能の両方を向上させるために使用されています。
装飾用途としては、トリム、ハンドル、ホイール、外装部品などが挙げられます。機能的な硬質クロムは、摩擦や耐久性が重要な、摩耗の影響を受ける機械的な表面に使用できます。
仕上げ材は、外観、耐摩耗性、防食性、またはこれらの組み合わせのいずれが求められるかに応じて選択する必要があります。
産業機器
産業機器では、摺動接触、摩耗、繰り返し動作、および過酷な動作環境にさらされる部品に、硬質クロムめっきが施されています。
代表的な部品としては、ロッド、シャフト、ローラー、シリンダー、プランジャー、ガイド、および機械部品などが挙げられる。
硬質クロムメッキは、摩耗した寸法を修復することも可能で、部品全体を交換するよりも、高価な部品の耐用年数を延ばすことができる可能性がある。
航空宇宙
航空宇宙分野では、耐摩耗性、摩擦制御、寸法復元性が求められる特定の部品に、特殊なクロムコーティングが施される。
着陸装置関連の表面、アクチュエータ、シャフト、およびその他の機械部品は、該当する仕様で許可されている場合、硬質クロムを使用してもよい。
航空宇宙部品は安全性が極めて重要であるため、めっき化学、水素脆化制御、トレーサビリティ、検査、および承認された加工要件は特に重要です。
ロボティクスとオートメーション
ロボットや自動化機器の部品では、繰り返し摺動、位置決め、機械的接触によって摩耗が生じる箇所に硬質クロムが使用されることがある。
対象となる部品としては、アクチュエータロッド、ガイドシャフト、ピン、ローラー、治具、精密可動部品などが挙げられる。
低摩擦性と寸法精度は、高サイクル自動化における摩耗低減に役立つが、コーティングの厚さも公差スタックに含める必要がある。
金型および工具
金型や工具には、耐摩耗性を向上させ、固着を軽減し、耐用年数を延ばすために硬質クロムが使用されています。
クロムは、金型表面、ダイ、成形工具、ゲージ、および繰り返し接触を受ける摩耗箇所に塗布されることがある。
精密工具の場合、正確な形状と表面仕上げを復元するために、研磨やめっき後の研削が必要となる場合があります。
油圧部品および円筒形部品
油圧部品や円筒形部品は、その表面がシールやベアリングと継続的に滑り接触するため、硬質クロムめっきの最も確立された用途の一つとなっている。
油圧ロッド、ピストンロッド、シリンダー、プランジャーは、硬度、耐摩耗性、防食性、および制御された表面仕上げによって性能が向上します。
真円度、真直度、コーティングの厚さ、表面粗さ、および密着性は、シールの寿命と漏れに直接影響するため、非常に重要です。
消費者向けおよび装飾部品
消費財では、明るい金属的な外観と清掃のしやすさから、主に装飾用クロムが使用されている。
用途としては、蛇口、取っ手、家電部品、家具金具、自動車内装材、装飾器具などが挙げられる。
これらの用途では、表面処理と下地処理が特に重要です。なぜなら、小さな傷や研磨不良であっても、最終的なクロムメッキ仕上げを通して目立ってしまう可能性があるからです。
クロムメッキによく見られる欠陥とは?
クロムめっきによく見られる欠陥には、剥離、密着不良、ピット、ピンホール、ひび割れ、厚みの不均一、焼け、変色、膨れ、水素関連の問題などがあります。これらの欠陥のほとんどは、表面処理の不備、めっき浴の化学組成の誤り、電流密度の不安定性、不適切な形状、または不適切なプロセス制御に起因します。
| 欠陥 | 一般的な原因 | 考えられる結果 |
| ピーリング | 洗浄や活性化が不十分 | コーティングの分離 |
| 孔食 | 汚染またはガス | 粗い表面 |
| クラッキング | ストレスまたはプロセス条件 | 保護の低下 |
| 不均一な厚さ | 現在の分布 | 寸法誤差 |
| バーニング | 過剰な電流密度 | 暗い/ざらざらした部分 |
| 水ぶくれ | 接着不良/ガス | 局所的なコーティングの破損 |
剥がれや接着不良
クロムまたは下地のコーティングが基材に正しく接着しない場合に、剥離が発生します。
一般的な原因としては、油汚染、酸化皮膜、不十分な活性化、不適切な前処理、または不十分な下塗りなどが挙げられます。
最善の予防策は、単にクロムの厚みを増やすことではなく、適切な下地処理を行うことです。
ピットとピンホール
ピットやピンホールとは、めっき皮膜表面に存在する小さな空洞や不連続部のことです。
これらは、汚染、気泡、基材の欠陥、不十分な洗浄、または不安定な浴槽状態などが原因で発生する可能性があります。
シール面や精密摺動面においては、たとえ小さな凹みであっても、摩耗、漏れ、表面仕上げに影響を与える可能性がある。
クラッキング
クロム層内部の応力がコーティングの許容範囲を超えた場合に、亀裂が発生する。
硬質クロムは多くの工程において自然に特徴的な亀裂構造を示すが、制御されないマクロクラックは性能を低下させる可能性がある。
厚さ、浴条件、研削熱、基板形状、および使用応力はすべて、亀裂発生挙動に影響を与える可能性がある。
不均一な厚さ
めっき電流が各部分に均等に分配されないため、厚みが不均一になる。
縁や突起部はコーティングがより速く形成される一方、凹部、深い穴、遮蔽された領域はコーティングの形成が少なくなる可能性がある。
補助陽極、遮蔽、治具設計、部品の向き、めっき後の研削処理は、厚み分布の管理に役立ちます。
焼けと変色
焼けや変色は一般的に、電流密度、浴の化学組成、温度、または表面状態が不適切であることを示しています。
焼けた部分は、暗く見えたり、表面がざらざらしていたり、周囲のクロム部分と色が異なって見える場合があります。
欠陥は外観とコーティングの完全性の両方に影響を与える可能性があるため、表面を研磨するだけでは根本的な問題は解決しない場合があります。
水素脆化
洗浄や電気めっきの際に発生した水素が、水素脆化を起こしやすい高強度鋼に侵入すると、水素脆化が発生する可能性がある。
部品は当初は寸法検査に合格する可能性があるが、後になって遅延亀裂が発生する可能性がある。
したがって、重要な部品は、材料強度および適用される規格に基づいて確立された水素除去ベーキングおよびプロセス制御要件に従う必要がある。
クロムメッキはどのように除去できますか?
クロムめっきは、機械的剥離、化学的剥離、または逆電気めっきによって除去できます。最適な方法は、基材、クロムめっきの厚さ、部品の形状、寸法要件、および部品を再めっきするかどうかによって異なります。
機械的除去
機械的除去とは、研削、ブラスト処理、研磨、またはその他の研磨プロセスを用いて、クロム層を物理的に除去する方法である。
この方法は、アクセスしやすい表面や厚いコーティングに対して実用的であり、特に後から基材を再加工する場合に有効です。
欠点は寸法損失です。過剰な切削は、端部の損傷、形状の変形、または基材の過剰な除去につながる可能性があります。
化学ストリッピング
化学剥離法は、コーティングと基材に合わせて選択された制御された化学溶液を用いてクロムを除去する。
研削が困難な形状にも対応でき、部品への機械的損傷を軽減できる可能性がある。
ただし、剥離に使用する薬品は、下地の材料および中間層であるニッケルまたは銅層と適合していなければならない。
逆めっき
逆電気めっきは、めっきプロセスの電気化学的方向を逆転させることによってクロムを除去する。
めっきされた部品は、その表面から処理溶液中にクロムが溶解するように構成されている。
この方法は制御された剥離を可能にするが、専門的な化学的および電気的プロセス制御が必要となる。
部品の再メッキはいつ可能ですか?
古いめっき層を基材に損傷を与えることなく除去でき、かつ残った部品が寸法および構造上の要件を満たしている場合、部品の再めっきは可能である。
剥離後、表面に腐食、亀裂、摩耗、ピット、寸法損失がないか検査する必要があります。
摩耗した部品は、新しいクロム層を成膜して所定の寸法に仕上げる前に、機械加工、研削、または修理が必要になる場合があります。
クロムメッキの費用はいくらですか?
クロムめっきのコストは、部品のサイズ、形状、基材、クロムの種類、めっき厚、表面処理、マスキング、仕上げ、検査、バッチ数量、および環境処理要件によって異なります。そのため、クロムめっきの価格は通常、表面積のみに基づいてではなく、図面と仕様に基づいて見積もられます。
クロムメッキの価格に影響を与える要因は何ですか?
クロムめっきの価格は、使用するクロムの量だけでなく、クロムめっきの前後に必要なすべての工程によっても左右されます。
主なコスト要因は次のとおりです。
- 部品寸法
- 表面積
- 硬質クロムと装飾クロム
- 必要な厚さ
- 既存コーティングの除去
- 研磨
- マスキング
- めっき後の研削
- 検査
- バッチサイズ
- 基材
- 環境コンプライアンス
したがって、単純な装飾部品は、厚い硬質クロムメッキと最終的な円筒研削を必要とする精密な油圧ロッドよりもはるかに安価に製造できる。
厚みと部品サイズがコストに与える影響
厚みと部品サイズはコストに影響する。なぜなら、表面積が大きく、コーティングが厚いほど、より多くのめっき能力と処理時間が必要となるからである。
厚みが必要な場合、硬質クロムメッキは一般的に薄い装飾層よりも高価になります。
大型または長尺の部品の場合、専用のタンク、ラック、陽極、搬送装置、研削盤などが必要になる場合があり、生産コストが増加する。
精密マスキングと仕上げがコストに与える影響
精密なマスキングと仕上げは、人件費、治具、検査、二次加工などの追加費用が発生するため、コスト増につながります。
メッキされていないねじ山、穴、基準点、および厳しい公差での嵌め合いが複数ある部品は、完全にメッキされた単純な部品よりも多くの工程計画が必要となる。
めっき後の研削やラッピングもコスト増につながりますが、最終的な公差と表面仕上げを実現するためには必要な場合もあります。
クロムメッキはどれくらい持続しますか?
クロムめっきの寿命は、クロムの種類、めっきの厚さ、密着性、基材、摩耗、腐食への曝露、潤滑、メンテナンス、および使用条件によって、数年から数十年に及ぶ場合があります。すべてのクロムめっき部品に当てはまる単一の耐用年数はありません。
耐用年数に影響を与える要因
クロムめっきの耐用年数は、めっきの種類と使用環境の両方によって左右される。
重要な要素は次のとおりです。
- コーティング厚さ
- 表面処理
- 接着
- 負荷
- 滑り速度
- 摩耗
- 潤滑
- 水分
- 化学物質への暴露
- 温度
- メンテナンス
したがって、使用頻度の低い屋内装飾部品と、連続的に作動する油圧ロッドでは、耐用年数が全く異なる可能性がある。
硬質クロムと装飾クロムの耐久性
硬質クロムは、機能性エンジニアリングコーティングとして設計されており、通常はるかに厚いため、機械的摩耗に対する耐久性が一般的に高い。
装飾用クロムは、多層コーティングシステムによって、主に外観と腐食防止を最適化しています。
摩耗や摺動接触が主な懸念事項であれば、通常は硬質クロムメッキの方が適しています。外観が優先される場合は、装飾用クロムメッキの方が一般的に適切です。
クロムメッキにおける環境面および安全面での懸念事項は何ですか?
クロムめっきにおける主な環境および安全上の懸念事項は、有害なクロム化合物、特に六価クロムへの曝露、めっきミスト、汚染された廃水、化学物質の取り扱い、および有害廃棄物です。したがって、工業用めっきには、適切な換気設備、個人用保護具(PPE)、工程管理、および適切な廃棄物処理が必要です。
六価クロムのリスク
従来のCr⁶⁺めっきプロセスで使用される六価クロム化合物は、重大な職業上および環境上の危険をもたらす。
曝露は、霧、汚染された表面、プロセス化学物質、または廃液の流れを通じて発生する可能性があります。
このため、六価クロムを使用する工業施設では、厳格な曝露管理と、適用される地域の環境および労働安全衛生に関する規制の遵守が求められる。
換気、排水、および個人用保護具
換気によってめっき槽周辺で発生する空気中のミストを抑制し、個人用保護具(PPE)によって作業者が処理用化学物質に直接接触するリスクを軽減する。
洗浄水や使用済み薬品にはクロムやその他の金属が含まれている可能性があるため、廃水処理が必要です。
施設には、化学物質の適切な保管、漏洩時の対応手順、監視、保守、および有害廃棄物管理も必要となる。
代替案としての三価クロム
三価クロムは、多くの装飾用途において六価クロムの代替品として利用でき、Cr⁶⁺化学に関連する環境および職業上のリスクの一部を軽減することができる。
Cr⁶⁺ではなくCr³⁺を使用することで、明るい外観と優れた耐食性を実現できます。
しかし、あらゆるエンジニアリング用途において、六価クロム硬質塗料を自動的に置き換えるべきではありません。代替が適切かどうかは、求められる塗膜性能と業界規格によって依然として判断されます。
クロムメッキとその他の表面仕上げの比較
クロムめっきは、ニッケルめっき、亜鉛めっき、無電解ニッケルめっき、PVDとは異なり、表面硬度、耐摩耗性、低摩擦性、そして光沢のある美しい外観に特に優れています。均一な厚み、犠牲防食、複雑な形状、色、または極薄コーティングが優先される場合は、他の仕上げの方が適している場合があります。
| 仕上げ | 主な利点 | 典型的な選択理由 |
| クロムメッキ | 硬度と摩耗 | 滑り面/摩耗面 |
| ニッケルメッキ | 腐食+外観 | 一般的な保護 |
| 亜鉛メッキ | 犠牲腐食保護 | スチールファスナー |
| 無電解ニッケル | 均一なコーティング | 複雑な形状 |
| PVD | 薄くて硬い装飾コーティング | 精密加工/美観表面 |
クロムメッキとニッケルメッキの比較
クロムメッキは一般的に、より硬く耐摩耗性に優れた外面を提供する一方、ニッケルメッキは腐食防止、表面平滑化、外観向上、そしてクロムメッキの下地層としてよく選ばれる。
装飾用クロムニッケルめっきシステムにおいては、この2つの工程は競合するのではなく、むしろ補完的な関係にある。
部品に高い耐摺動摩耗性が求められる場合は、硬質クロムめっきが好ましいでしょう。均一な装飾保護がより重要な場合は、ニッケル系めっきで十分かもしれません。
クロムメッキと亜鉛メッキの比較
クロムめっきは硬度と耐摩耗性を提供する一方、亜鉛めっきは主に犠牲腐食作用によって鋼材を保護する。
亜鉛は経済的で腐食防止効果が高いため、ボルト、ブラケット、留め具、および一般的な鋼製金具に広く使用されています。
硬質クロムは、摩擦や摩耗にさらされる精密な作業面により適しています。
クロムめっきと無電解ニッケルめっきの比較
無電解ニッケルめっきは、外部電流を必要とせず、複雑な形状に対しても比較的均一な厚みを形成できることで知られています。
クロムめっきは電流分布の影響を受けやすく、そのため端部や凹部周辺で厚みのばらつきが大きくなる可能性がある。
したがって、均一な被覆が求められる複雑な形状には無電解ニッケルめっきの方が適している一方、摩耗の激しい表面には硬質クロムめっきが依然として魅力的である。
クロムメッキとPVDコーティングの比較
クロムめっきは電気化学的な湿式プロセスであるのに対し、PVDは真空環境下で薄膜を成膜する。
PVDは、さまざまな色や化学組成を持つ非常に薄く硬いコーティングを製造でき、厚い硬質クロムよりも寸法的な厚みが少ないという利点があります。
硬質クロムは、厚みのある機能性コーティング、寸法復元、およびめっき後に研磨される可能性のある部品にとって依然として有用である。
適切なクロムメッキ加工方法を選ぶには?
適切なクロムめっきプロセスは、耐摩耗性、腐食耐性、外観、必要なめっき厚さ、寸法公差、基材、環境要件、コスト、生産量などを考慮して選択する必要があります。一般的に、機能的な摩耗面には硬質クロムめっきが選ばれ、装飾用クロムめっきは主に外観を重視して選ばれます。
耐摩耗性に基づいて選択する
部品が滑り、摩耗、摩擦、または繰り返し機械的接触を受ける場合は、硬質クロムメッキを選択してください。
シャフト、ロッド、ローラー、金型、シリンダー、工具などが典型的な例である。
クロムを選択する際には、硬度のみを基準にするのではなく、コーティングの厚さ、最終的な表面粗さ、潤滑性、相手材、接触荷重などを総合的に評価する必要がある。
耐腐食性に基づいて選択してください
クロムメッキはすべて錆びないという前提に立つのではなく、実際の腐食環境に応じてコーティングシステムを選択してください。
湿度、塩分、化学物質、温度、亀裂、多孔性、およびコーティングの損傷は、腐食性能に影響を与える可能性があります。
装飾システムにおいては、ニッケルなどの下地層が耐食性に大きく貢献する可能性がある。
外見に基づいて選択する
明るさ、反射率、色、そして視覚的な一貫性が最優先事項である場合は、装飾用クロムを選択してください。
光沢のあるクロム、サテン仕上げのクロム、そして黒色のクロムは、それぞれ全く異なる視覚効果を生み出す可能性がある。
化粧部品の場合、承認されたサンプルと外観基準があれば、光沢、質感、傷、色に関する紛争を減らすことができる。
許容誤差と厚さに基づいて選択してください
めっきによって部品のサイズが変わるため、めっきの厚さは寸法公差と合わせて選択してください。
公差が厳しいシャフトの場合、小さめに機械加工し、大きめにクロムメッキを施し、その後最終的な直径に研削する必要があるかもしれません。
ねじ山、穴、軸受嵌合部、および接合面については、めっき後に寸法を修正するよりも、マスキングの方が経済的な場合がある。
ベース素材に基づいて選択
鋼、ステンレス鋼、アルミニウム、真鍮、プラスチックなど、基材の種類によって必要な前処理が異なるため、基材との適合性に応じてクロム処理方法を選択してください。
アルミニウムは亜鉛酸塩処理や中間層処理が必要な場合があり、ステンレス鋼は活性化処理が必要であり、プラスチックは従来の電気めっきの前に金属化処理が必要となる。
したがって、可能な限り基材は正確な等級で識別されるべきである。
コストと生産量に基づいて選択する
クロムメッキを選ぶ際は、コーティング価格だけでなく、総生産コストを考慮してください。
低コストのコーティングでも、研磨、マスキング、再加工、研削、検査、または不良品の発生など、広範囲にわたる作業が必要になると、結果的に高額になる可能性がある。
CNC加工プロジェクトにおいては、製造前に加工代、マスキング、コーティング厚さ、最終検査要件などを確認することで、コストと寸法リスクの両方を削減できます。
よくあるご質問
プラスチックにクロムメッキを施すことはできますか?
はい、プラスチックにもクロムメッキは可能ですが、まず導電性を持たせる必要があります。ABS樹脂は最も一般的な基材の一つです。クロムメッキを行う前に、表面を化学的にエッチング、活性化し、導電性の銅またはニッケル層でコーティングします。一般的な装飾用クロムメッキの厚さは、工業用硬質クロムメッキよりもはるかに薄くなっています。プラスチックのクロムメッキは、軽量性と金属的な外観が求められる自動車の内装、家電製品の操作部、取っ手、消費財などに広く使用されています。
鋼材にクロムメッキを施す方法
鋼材のクロムめっきは、表面の洗浄と脱脂、酸化物の除去、鋼材の活性化、非めっき部分のマスキングを経て、制御された電流とめっき浴条件下でクロムを電気めっきすることによって行われます。硬質クロムめっきの厚さは用途によって大きく異なり、再生用途や摩耗の激しい表面では数百マイクロメートルに達することもあります。精密シャフトは一般的に、大きめにめっきされ、最終的な直径に研磨されます。高強度鋼は、該当する仕様に応じて水素脆化防止処理が必要となる場合もあります。
クロムメッキは錆びないですか?
いいえ、クロムメッキ部品は完全に錆びないわけではありません。クロムは耐食性を向上させますが、気孔、ひび割れ、傷、薄い部分、またはコーティングの損傷によって、下地の鋼材が湿気にさらされる可能性があります。装飾用システムでは、耐食性を向上させるために、薄いクロム層の下に銅やニッケルがよく使用されます。また、硬質クロムメッキには、多くの製造工程で特有の微細なひび割れが生じます。したがって、耐用年数は、コーティングの構造、厚さ、下地、環境、メンテナンス、塩分、化学物質、または摩耗への曝露によって異なります。
アルミニウムにクロムメッキを施す方法
アルミニウムのクロムめっきは、まず不純物や酸化物を除去し、次に亜鉛酸塩などの特殊な前処理を施すことで行われます。これは、クロムが酸化アルミニウムの自然な表面には直接確実に付着しないためです。最終的なクロムめっき層の前に、通常は中間層として銅またはニッケルの層がめっきされます。精密なCNC加工アルミニウム部品の場合、エンジニアは直径、穴、ねじ山、嵌合部におけるめっき厚を考慮し、めっき前にマスキングが必要な表面を明確に特定する必要があります。
クロムメッキは有毒ですか?
クロムめっきは、特に六価クロム(Cr⁶⁺)を使用する工程において、有害物質を伴う可能性があります。そのため、工業施設では、換気管理、個人用保護具(PPE)、化学物質の取り扱い、廃水処理、および暴露管理が不可欠です。三価クロム(Cr³⁺)は、一般的にリスクの低い代替品と考えられており、装飾めっきに広く使用されていますが、それでも適切な工業管理が必要です。安全上のリスクは主にめっきの化学組成と作業現場での暴露に関係するため、完成したクロムめっき部品は、その特定のめっきシステムと用途に応じて評価する必要があります。
結論
クロムめっきは、耐摩耗性、表面硬度、耐食性、摩擦特性、外観、および部品寿命を向上させるために使用される汎用性の高い表面処理プロセスです。硬質クロムは要求の厳しい機械的表面に最適であり、装飾用クロムは外観と表面保護に重点を置いています。精密部品の場合、部品が生産に入る前に、基材の準備、めっき厚さ、マスキング、寸法許容値、水素脆化制御、研削、および最終検査のすべてを考慮する必要があります。
TiRapidでは、寸法精度とプロフェッショナルな表面仕上げが求められるカスタム金属部品およびプラスチック部品向けに、高精度CNC加工および製造サービスを提供しています。CNCフライス加工や旋削加工から、クロムメッキ、研削、研磨、その他の二次仕上げを必要とする複雑な精密部品まで、当社のチームは材料選定、DFM解析、公差計画、製造、最終品質検査までをサポートいたします。
















