
自動供給装置は、ワークピースの搬送、位置決め、および連続的な材料供給を行います。その構成部品の製造品質は、供給精度、動作のスムーズさ、および装置のメンテナンス頻度に影響を与えます。ガイド部品、伝動コネクタ、取付ブラケット、および保護ハウジングは、それぞれ構造と動作条件が異なるため、外形寸法だけで品質を判断することはできません。装置メーカーおよび調達チームにとって、効果的な製造計画では、実際の動作条件に基づいて、重要な寸法、嵌合要件、表面状態、必要な熱処理と表面仕上げ、および受入基準を明確に定義する必要があります。これにより、組み立て調整、供給詰まり、および部品の早期摩耗を軽減できます。
自動給紙装置部品の製造要件
異なる部品はそれぞれ異なる機能を果たすため、その設計および製造要件は、負荷、動作パターン、および組み立て関係に基づいて決定されるべきです。
寸法精度と幾何公差
図面上の寸法要件を満たしているからといって、組み立て後の機器の円滑な動作が必ずしも保証されるわけではありません。重要な面間の位置関係も考慮する必要があります。
- 取り付けブラケット:取り付け穴の位置、基準面、および関連する面の指定された平行度または垂直度を確認し、組み立て時のずれを軽減します。
- 送りガイドの構成部品:送りずれやワークピースの傷を減らすために、ガイド構造に応じて作業面の必要な平面度、平行度、表面粗さを定義します。
- 伝動コネクタ:軸穴嵌合または回転伝動を伴う構造の場合、組み立て時の干渉を防ぐために、必要な同心度、位置公差、および嵌合寸法を指定してください。
図面や検査要件において、重要な寸法と幾何公差を明確に定義することは、組立精度をより効果的に管理するのに役立ちます。
材料選定と運用安定性
材料選定においては、加工の難易度や購入コストだけでなく、接触摩耗、負荷条件、および装置の動作も考慮する必要がある。
- 金属部品:ブラケットやコネクタの著しい変形を防ぐため、荷重、構造剛性、および使用環境に応じて適切な材料を選択してください。
- 接触部品およびガイド部品:ワークピースの材質、移動速度、接触条件に応じて適切な材質を選択することで、過剰な摩擦、摩耗、表面損傷を低減します。
- 動的荷重支持構造:高速送り、頻繁な起動と停止、または振動を伴う機構の場合、送り位置の変動を最小限に抑えるために、支持部の剛性、接続部の安定性、および構造の変形を評価します。
材料と構造は、個々の部品の加工コストのみに基づいて選定されるのではなく、実際の運用要件を満たすように連携して機能する必要がある。

自動供給装置部品向けCNC加工ソリューション
CNC加工は、取付穴、基準面、複雑な輪郭、嵌合構造を持つ部品の製造に使用できます。加工を行う前に、図面、公差要件、および後続の工程に基づいて、加工手順を決定する必要があります。
加工手順とクランプ方法の最適化
適切な基準点の選択とクランプ順序の計画は、寸法誤差や幾何学的偏差を制御するのに役立ちます。複数の加工面を持つ部品は、繰り返しクランプによる誤差を減らすために、可能な限り一貫した位置決め基準点を使用する必要があります。薄肉部品や剛性の低い構造物には、変形を最小限に抑えるために、適切なサポートとクランプ方法、および適切な加工順序が必要です。伝動穴、ガイド面、取り付け基準点などの重要な特徴は、公差要件に従って加工および検査する必要があります。必要に応じて、プロトタイプアセンブリを使用して結果を検証できます。重要な構造に合わせたプロセス計画は、手直しを減らし、バッチ生産の一貫性を向上させるのに役立ちます。
熱処理、表面仕上げ、および後処理
熱処理と表面仕上げは、材料特性、接触摩耗、および動作条件に応じて選択する必要があります。すべての部品に同じ処理が必要なわけではありません。高応力にさらされる部品や耐摩耗性が求められる部品については、適切な熱処理を評価し、その後の寸法変化に注意する必要があります。金属部品は、耐食性、耐摩耗性、外観要件に基づいて適切な表面処理を受けることができますが、その処理が基材、動作環境、および嵌合要件に適合している必要があります。表面の粗さや嵌合精度を制御する必要がある場合は、処理後に寸法と表面状態を検査して、組み立て適合性を確認する必要があります。機械加工前に後処理要件を定義し、最終検査に含めることで、部品が意図した用途要件を満たしていることを確実にすることができます。
自動給紙装置部品の品質検査
品質検査では、寸法、幾何公差、表面状態、および重要な機能要件を網羅する必要があります。外観や単一の寸法測定値だけでは、部品の良否を判断するには不十分です。
各種部品の検査優先順位
検査項目は、各部品の機能および図面の要件に対応している必要があります。以下の表は、一般的な部品タイプにおける主な検査優先順位をまとめたものです。
| コンポーネントタイプ | 主な検査項目 | 検査目的 |
| 取りつけ金具 | 取付穴の位置、基準面、関連する幾何公差 | 正しい位置決めと組み立てを確認してください。 |
| 給餌ガイドの構成要素 | 作業面の寸法、平行度、表面粗さ、外観 | ガイドおよび連絡に関する要件を満たす |
| 伝送コネクタ | 嵌合寸法、同心度または位置公差、構造的完全性 | 組み立て時の干渉と伝達誤差を低減する |
| 機器ハウジング | 全体寸法、接続穴、表面状態 | 設置および保護に関する要件を満たす |
| 耐摩耗部品 | 必要に応じて、重要な寸法、表面処理状態、硬度 | 摩耗関連の要件への準拠を確認する |
実際の検査項目と許容誤差は、すべての部品に単一の基準を適用するのではなく、顧客の図面と相互に合意した技術仕様に従うべきである。
表面品質とバッチの一貫性の検証
送りガイド部品および伝動部品については、寸法適合性だけでなく、表面状態および組み立て結果も評価する必要がある。
- 表面状態:図面の要件に従って、重要な接触面の粗さ、バリ、および目に見える欠陥を検査し、ワークピースの動きや部品の嵌合に影響を与えないようにしてください。
- 処理結果:熱処理または表面仕上げが必要な部品については、指定されたプロセス要件を確認し、重要な寸法と嵌合特性を再確認してください。
- バッチ検査:注文要件に従って、初回品検査および工程内サンプリングを実施する。寸法異常や表面異常が発見された場合は、速やかに調査する。
工程検査と最終検収を組み合わせることで、バッチ間のばらつきを減らし、納品の一貫性を向上させることができます。
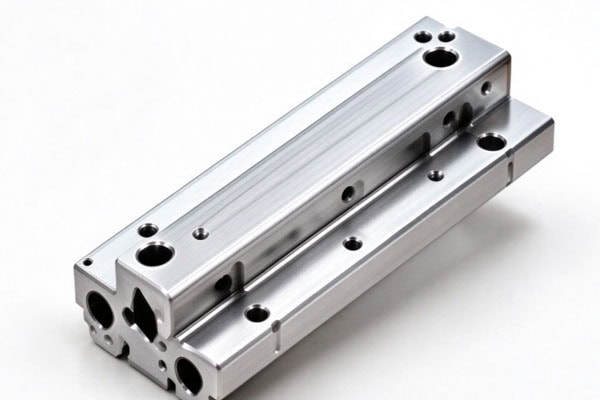
自動給紙装置部品製造サプライヤーの選び方
サプライヤーの図面解釈能力、工程計画能力、品質管理能力は、部品の互換性やプロジェクトスケジュールに影響を与えます。調達チームは、発注前に以下の要素を評価する必要があります。
機械加工能力と技術コミュニケーションの評価
適切なサプライヤーは、各部品の組み立て機能を理解し、図面の要件に従って機械加工と検査を手配する必要があります。
- 図面評価:重要な寸法、幾何公差、嵌合関係、表面要件を確認するとともに、加工上の課題を事前に特定する。
- 工程調整:耐摩耗性、熱処理、または表面仕上げを必要とする部品については、工程計画と、処理後の寸法管理方法を確認してください。
- 試作品の検証:量産前に試作品の寸法と実際の組み立て性能を確認し、必要に応じて加工計画を調整する。
生産前に技術要件を明確にすることで、製造結果と設備設計上の期待値との間の乖離を減らすことができる。
納期、費用、および受入責任の確認
調達見積もりは、必要な工程や検査が漏れることのないよう、部品の実際の製造要件を反映したものでなければならない。
- コスト評価:CNC加工、熱処理、表面仕上げ、検査、および梱包に関連するコストを明確にする。
- 納品計画:工程間の遅延を減らすため、機械加工、外部委託処理、品質再検査、および納品スケジュールを全体計画に含めます。
- 受入合意:納品時の紛争を最小限に抑えるため、重要な寸法、表面状態、必要な工程記録、および不適合品の処理手順を事前に確認する。
透明性の高いコスト内訳と明確に定義された受入責任は、調達チームがソリューションを比較し、調整コストを削減するのに役立ちます。
自動供給装置部品の製造には、加工精度、幾何公差、表面状態、および実際の動作条件を考慮する必要があります。ガイド部品は接触および摺動要件を満たし、伝動コネクタは制御された嵌合関係を必要とし、耐荷重構造は十分な剛性と安定性を提供する必要があります。熱処理と表面仕上げは、材料特性と動作条件に応じて選択し、試作品評価とバッチ検査によって製造結果を検証する必要があります。TiRapidは、お客様の図面、材料、および注文要件に基づいてカスタマイズされたCNC加工サービスを提供し、自動供給装置メーカーの精密部品製造と納品をサポートします。















