
עיבוד שבבי של פיר הוא ייצור מדויק של רכיבים גליליים המעבירים מומנט, תומכים באלמנטים מסתובבים או מספקים תנועה מבוקרת בתוך מערכות מכניות. למרות שפיר עשוי להיראות פשוט, ביצועיו תלויים לעתים קרובות בקשר בין מספר מאפיינים קריטיים, כולל קטרים, מושבי מיסב, כתפיים, הברגות, חריצי מפתח, ריצה, ישרות וגימור פני השטח. חריטה CNC יוצרת בדרך כלל את הגיאומטריה העיקרית, בעוד שכרסום, קידוח, השחזה וגימור משלימים אזורים פונקציונליים ודיוק גבוה.
מדריך זה מסביר כיצד עיבוד שבבי של פירים פועל, את תהליכי ה-CNC העיקריים המעורבים, סוגי פירים וחומרים נפוצים, ואת הסבולות החשובות ביותר בהרכבות אמיתיות. הוא מכסה גם אתגרי עיבוד שבבי של פירים ארוכים, טיפול בחום, גימור פני שטח, בדיקה, יישומים, גורמי עלות והחלטות עיצוב מעשיות לייצור פירים מדויקים ואמינים.
מהו עיבוד שבבי של פירים?
עיבוד שבבי של פיר הופך מוטות, חומרי חישול או חלקים אחרים לרכיבים מכניים גליליים בעלי גיאומטריה מבוקרת ותכונות פונקציונליות. מכיוון שרוב גיאומטריית הפיר היא סיבובית, חריטה CNC היא בדרך כלל התהליך המרכזי, בעוד ששיטות עיבוד שבבי אחרות מתווספות כאשר התכנון דורש חריצים, פתחי מפתח, חורים, הברגות או מידות סופיות צמודות יותר.
ההבדל החשוב הוא שציר גמור אינו רק חלק עגול. מידותיו ותכונותיו חייבים לעבוד יחד סביב ציר סיבוב משותף כך שמיסבים, גלגלי שיניים, אטמים, צימודים ורכיבים אחרים יפעלו כמתוכנן.
מה עושה ציר מכני?
ציר מכני בדרך כלל מעביר תנועה סיבובית ומומנט רכיב אחד למשנהו. ציר מנוע, ציר תיבת הילוכים, ציר משאבה וצירי תיבת הילוכים מבצעים את הפונקציה הבסיסית הזו בדרכים שונות. ציר עשוי לתמוך גם בגלגלי שיניים, מיסבים, גלגלות, אימפלרים, גלילים או רכיבים מסתובבים אחרים תוך כדי נשיאת עומסים כיפוף ומחזוריים.
שילוב זה של סיבוב ועומס הופך את גיאומטריית הציר לחשובה. הקוטר קובע יותר מהגודל הכולל: הוא יכול להשפיע על קשיחות, התאמת המיסב, קיבולת המומנט וכיצד הציר מגיב לכיפוף. כתפיים ממקמות רכיבים בצורה צירית, בעוד שפתחי מפתח, חריצים או מאפיינים אחרים מעבירים מומנט בין הציר לחלקים המחוברים.
ככל שמהירות הסיבוב והעומס עולים, שגיאות גיאומטריות קטנות הופכות לחשובות יותר. חוסר יישור שנראה קטן בחלק נייח יכול לייצר רעידות, בלאי אחיד או רעש ברגע שהציר מתחיל להסתובב.
למה דיוק חשוב בעיבוד שבבי פירים
ציר יכול להגיע לקוטר הנומינלי שלו ועדיין להיכשל בשירות. סיבוב, יישור קואקסיאלי, ישרות ומצב פני השטח יכולים להיות חשובים לא פחות מהגודל הבסיסי מכיוון שהם קובעים כיצד הציר מסתובב וכיצד רכיבים מתחברים נוגעים במשטחים שלו.
מושב מיסב גדול מדי יכול ליצור הפרעות ומאמץ הרכבה מוגזמים, בעוד שמושב קטן מדי עשוי לאפשר תנועה בין הציר למסב. בעיות דומות עלולות להתרחש כאשר קטרים מדורגים שונים אינם נשארים מיושרים סביב אותו ציר.
גימור פני השטח חשוב גם במיקומי מיסבים ואטמים. משטח מחוספס יכול להגביר את החיכוך או להאיץ את הבלאי, בעוד שמשטח אטם לא מתאים יכול לפגוע באלמנט האיטום ולקצר את חיי השירות. לכן, יש להתייחס לדיוק הציר כשילוב של גודל, גיאומטריה, יישור ומצב פני השטח, ולא כערך סובלנות אחד.
סוגים נפוצים של פירים מעובדים
ניתן לסווג צירים בדרכים רבות, אך מנקודת מבט של עיבוד שבבי, הגיאומטריה שלהם לרוב שימושית יותר משמם. צירים ישרים פשוטים וצירים בעלי קוטר רב-משוננים עשויים לבצע פונקציות סיבוביות דומות, אך דרישות הייצור שלהם יכולות להיות שונות מאוד.
הבנת הצורות הגיאומטריות העיקריות עוזרת לקבוע אילו פעולות סביר להניח שיידרשו.
פירים ישרים ומדורגים
ציר ישר שומר על קוטר קבוע ברובו לאורך העבודה שלו. הוא קל יחסית לסיבוב ועשוי להתאים לגלילים, מדריכים, תומכים ומערכות הנעה פשוטות.
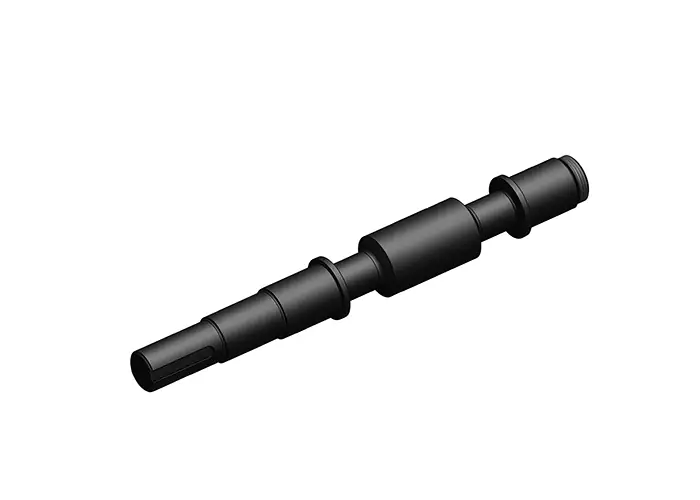
צירים מדורגים מכילים קטרים מרובים המופרדים על ידי כתפיים. מדרגות אלו מספקות מיקומים מוגדרים עבור מיסבים, גלגלי שיניים, אטמים, מרווחים וצימודים. מכיוון שייתכן שמספר קטרים יצטרכו לחלוק את אותו ציר סיבוב, צירים מדורגים שמים דגש רב יותר על סיבוב ויישור בין מאפיינים.
חריטה CNC יעילה במיוחד עבור פירים מדורגים מכיוון שניתן לעבד קטרים קונצנטריים מרובים, כתפיים, חריצים ומאפייני קצה תוך שמירה על ייחוס סיבובי עקבי.
פירים עם מפתחות ושקעים
פירים עם מפתחות וגלגלים משמשים בדרך כלל כאשר יש להעביר מומנט בין פיר לרכיב רכוב.
פתח מפתח מספק חיבור מכני פשוט יחסית בין הציר לגלגל שיניים, גלגלת או מצמד. חריצים מחלקים מומנט על פני מספר שיניים ומשמשים לעתים קרובות במקומות בהם נדרשת קיבולת מומנט גבוהה יותר, הרכבה חוזרת או מיקום זוויתי מבוקר.
מאפיינים אלה מוסיפים מורכבות עיבוד שבבי מכיוון שמיקומם חייב להישאר ביחס נכון לציר הציר. הם יכולים גם להכניס ריכוזי מאמץ מקומיים, כך שיש להתייחס לגיאומטריה והעומס של הציר יחד במקום להתייחס לתכונה כאל חריץ מבודד.
פירים חלולים, מחודדים והברגה
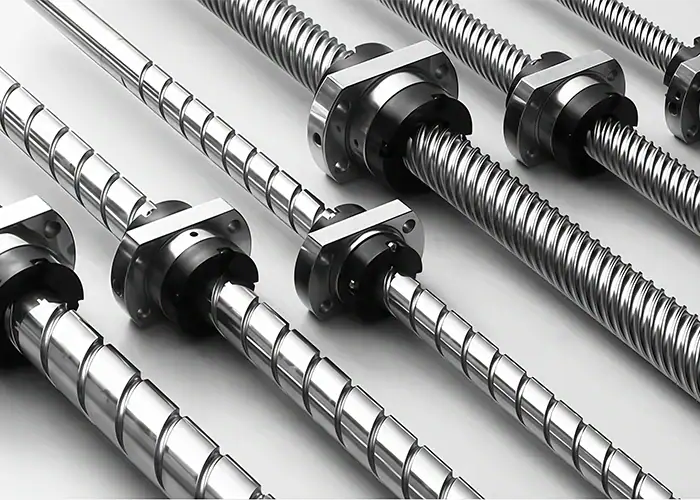
פירים חלולים מפחיתים מסה ויכולים להציע יחס יעיל של קשיחות למשקל ביישומים בהם חתך רוחב מוצק אינו נחוץ. קושי הייצור שלהם תלוי בעומק הקדח, עובי הדופן, ישרות, והאם הקוטר הפנימי והחיצוני צריכים להישאר מיושרים זה עם זה.
פירים מחודדים שימושיים במקומות בהם נדרשת מרכוז עצמי או מגע חיבור מבוקר. זווית ההתחדדות ומצב פני השטח חייבים להיות מתאימים לרכיב החיבור מכיוון שאפילו אי התאמה קטנה יכולה להשפיע על היישור או המגע.
הברגות מתווספות בדרך כלל לקצות פיר או לחלקי ביניים לצורך שמירה צירית, כוונון או הרכבה. מאפיינים אלה נוצרים בדרך כלל במהלך חריטה או באמצעות פעולת הברגה נפרדת, בהתאם לגודל ולמפרט.
כיצד פועל תהליך עיבוד שבבי של פיר?
אין רצף ייצור יחיד לכל ציר. ציר פשוט ולא מוקשה עשוי לעבור ישירות משלב הסיבוב לשלב הבדיקה, בעוד שציר מדויק עם מושבי מיסב, טיפול בחום ודרישות גיאומטריות מחמירות עשוי להזדקק למספר שלבי עיבוד גס וגימור.
מסלול ייצור טיפוסי עוקב אחר ההיגיון של הכנת חומרים → עיבוד גס → עיבוד שבבי של מאפיינים → טיפול בחום בעת הצורך → עיבוד שבבי או השחזה → גימור → בדיקה.
חומר גלם ועיבוד גס
ייצור פירים מתחיל לרוב עם מוטות עגולים, אך ניתן להשתמש גם בחישולים או בחורים אחרים בעלי צורה כמעט סופית עבור רכיבים גדולים יותר או בעלי עמוסות גבוהה יותר.
שלב העיבוד הראשוני מסיר עודפי חומר ויוצר את הצורה הגלילית הבסיסית. בשלב זה, המטרה היא בדרך כלל לא להשיג דיוק סופי. ייתכן שיישאר מספיק חומר על משטחים קריטיים כדי להתאים לגימור מאוחר יותר, עיוות בטיפול בחום או ליטוש.
גם מצב החומר חשוב בשלב זה. ישרות, מאמץ שיורי, קשיות ואיכות החומר יכולים להשפיע על התנהגות הציר בעת הסרת החומר.
חריטה ועיבוד שבבי CNC
חריטה CNC מייצרת את רוב הגיאומטריה הסיבובית של הציר, כולל קטרים חיצוניים, מדרגות, כתפיים, חריצים, התחדדוויות וצורות הברגה רבות. חומר העבודה מסתובב סביב צירו בעוד שכלי החיתוך שולט בקוטר ובפרופיל הצירי.
מאפיינים שאינם סיבוביים מיוצרים בדרך כלל באמצעות פעולות משלימות. כרסום יכול ליצור חריצים, חריצים שטוחים, או צורות חריצים נבחרות, בעוד שקידוח מוסיף חורים ציריים או חורים צולבים.
ציוד מודרני רב-צירי וכרסום יכול לעיתים להשלים מספר פעולות אלו בהקמה אחת. צמצום מיקום מחדש מיותר יכול להיות בעל ערך כאשר יש צורך לשמור על קשר מדויק בין מאפיינים מרובים לקו המרכז של הציר.
טחינה ובדיקה סופית
חריטה יכולה לייצר גיאומטריה מדויקת של הפיר, אך חלק ממושבי המיסבים, אזורי האיטום או משטחים מסתובבים במהירות גבוהה דורשים שליטה ממדית הדוקה יותר או גימור חלק יותר מאשר חריטה לבדה יכולה לספק באופן עקבי.
ליטוש גלילי מסיר כמות קטנה של חומר כדי לקרב קטרים קריטיים לגודל הסופי תוך שיפור העגלגלות ואיכות פני השטח. זה יכול להיות שימושי גם לאחר טיפול בחום כאשר יש לתקן עיוות.
לאחר השלמת העיבוד, הבדיקה מאשרת שהציר תואם את השרטוט ולא רק נראה תקין. קוטר, ריצה, ישרות, יישור בין קטרים פונקציונליים וחספוס פני השטח הם בין המאפיינים שעשויים להזדקק לאימות.
שיטות עיבוד שבבי של פיר ראשי
תהליכי עיבוד שונים פותרים בעיות שונות. חריטה יוצרת את הצורה הסיבובית הבסיסית, כרסום וקידוח מוסיפים מאפיינים מקומיים, וליטוש שמורה בדרך כלל למידות או משטחים הדורשים שליטה סופית רבה יותר.
שימוש בשילוב הנכון של תהליכים בדרך כלל יעיל יותר מאשר ניסיון לכפות כל תכונה לפעולה אחת.
CNC מפנה
חריטה CNC היא הבסיס לרוב עיבוד שבבי של פירים מכיוון שהתהליך תואם באופן טבעי לגיאומטריה גלילית. כאשר הפיר מסתובב, כלי החיתוך יכול לייצר ביעילות קטרים, כתפיים, חריצים, צנרת ותכונות קונצנטריות אחרות.
אחד היתרונות הגדולים ביותר של חריטה הוא היכולת לשמור על תכונות סיבוביות קשורות ממערך משותף. זה שימושי במיוחד עבור פירים מדורגים שבהם מספר קטרים חייבים להישאר מיושרים.
חריטה מציעה גם חזרתיות טובה עבור אצוות ייצור. לאחר קביעת התוכנית, אחיזת העבודה ואסטרטגיית הכלי, ניתן לשחזר את אותה גיאומטריה באופן עקבי מבלי להסתמך על כוונון ידני חוזר ונשנה.
כרסום וקידוח CNC
כרסום וקידוח משלימים את התכונות שחריטה אינה יכולה ליצור ביעילות. חורי מפתח, חריצים שטוחים, חריצים, חורי רוחב, מאפייני הרכבה וקווי מתאר נבחרים הם דוגמאות אופייניות.
האתגר ההנדסי העיקרי שלהם הוא היחסים בין המיקומים. פתח מפתח עשוי להיות נכון מבחינה ממדית אך עדיין לגרום לבעיות הרכבה אם מיקומו הזוויתי או הצירי אינו נכון ביחס למאפיינים אחרים.
עבור צירים עם מספר מאפייני חריטה וחריטה, מזעור כיוונונים מיותרים ושמירה על נתוני נתונים אמינים מסייעים בהגנה על היישור לאורך כל רצף הייצור.
טחינה גלילית וללא מרכז
ליטוש הוא בדרך כלל תהליך גימור ולא השיטה העיקרית ליצירת גיאומטריית פיר. הוא משמש כאשר קוטר קריטי זקוק לעגלגלות, דיוק ממדי או גימור פני שטח טובים יותר מאשר פעולת החריטה הקודמת יכולה לספק באופן אמין.
השחזה גלילית מתאימה היטב לפירים שבהם יש לשלוט בקפדנות בקשר בין מספר מאפיינים. היא שימושית גם עבור פירים מדורגים או מורכבים יותר מכיוון שניתן למקד בקטרים ספציפיים.
ליטוש ללא מרכז מתאימה לרוב לרכיבים גליליים פשוטים יחסית ולכמויות ייצור גבוהות יותר, משום שהתהליך יכול לתמוך ליטוש חוזר רציף או יעיל. הבחירה הנכונה תלויה בגיאומטריה, בדיוק, בנפח ובאופן שבו משטחים בודדים קשורים זה לזה.
סבילות עיבוד שבבי ודרישות דיוק
צירים מדויקים מוגדרים על ידי יותר מסבילות ממדית כללית ±. התאמת מיסבים, ריצה, ישרות, חספוס פני השטח והקשר בין קטרים מרובים - כולם יכולים להשפיע על אופן התנהגות הציר המוגמר תחת סיבוב.
מסיבה זו, השרטוט צריך להבחין בין מאפיינים קריטיים באמת לבין ממדים שאינם דורשים את אותה רמת בקרה.
סובלנות קוטר והתאמה של מיסב
מושבי מיסבים הם בין המאפיינים הרגישים ביותר לסבולת בגירים רבים. גודלם קובע האם המיסב מורכב כהלכה והאם הקשר המיועד בין הטבעת הפנימית לציר נשמר.
קבוצות סבילות ISO לפיר כגון h6 או g6 עשויות להופיע בשרטוטים הנדסיים, אך ההתאמה הנכונה תלויה בסידור המיסב, כיוון העומס, הסיבוב, הטמפרטורה, שיטת ההרכבה ובהמלצות מספק המיסב. אין להחיל קבוצת סבילות אחת באופן אוניברסלי על כל פיר.
העיקרון המרכזי הוא בקרה פונקציונלית. קוטר הציר צריך להיות צר מספיק כדי לספק את ההתאמה הנדרשת, אך ציון סבולות צפופות שלא לצורך באזורים לא קשורים רק מגדיל את עלות העיבוד והבדיקה.
ריצה, קונצנטריות וישור
Runout מודד את מידת שינוי המשטח כאשר הציר מסתובב יחסית לציר הנתון. זה שימושי במיוחד עבור מושבי מיסבים, מיקומי אטמים ומשטחים מסתובבים אחרים שבהם התנהגות הסיבוב בפועל חשובה.
קונצנטריות משמשת לעתים קרובות באופן לא פורמלי בדיונים על עיבוד שבבי כדי לתאר האם מספר קטרים חולקים קו מרכז משותף. בשרטוטים מבוקרים, מתכננים עשויים להשתמש בבקרות GD&T מתאימות כגון ריצה או מיקום, בהתאם לדרישה הפונקציונלית.
ישרות הופכת חשובה יותר ויותר ככל שאורך הציר עולה. לציר עשויים להיות קטרים מדויקים, אך עדיין לבצע ביצועים גרועים אם הציר הכולל מתכופף מספיק כדי ליצור רעידות, מגע לא אחיד או בעיות יישור.
לכן, יש לבחור את הדרישות הגיאומטריות הללו בהתאם לאופן שבו הציר יסתובב וירכב, ולא להוסיפן רק משום שהרכיב מתואר כ"מדויק".
גימור פני השטח לאזורי מיסב ואיטום
חספוס פני השטח משפיע על חיכוך, שימון, בלאי, התנהגות איטום ולעיתים גם על ביצועי עייפות.
מושב מיסב נהנה בדרך כלל מגימור מבוקר התומך במגע והרכבה יציבים ללא חספוס מיותר. חלק מהנחיות העיבוד השבבי שפורסמו מציינות Ra של 0.4-1.6 מיקרומטר בקירוב עבור משטחי מיסב מסוימים, אך הערך הנכון צריך בסופו של דבר לעקוב אחר המיסב, האטם, החומר, העומס ומפרט היישום ולא להיות מתייחס אליו כאל מטרה אוניברסלית.
למשטחי איטום יכולות להיות דרישות משלהם מכיוון שחספוס או דפוס משטח לא נכונים עלולים להאיץ את שחיקת האיטום או דליפה. כאשר למשטח יש פונקציה טריבולוגית או איטום ברורה, יש לציין את הגימור שלו באופן עצמאי מאזורים רגילים שאינם במגע.
חומרים המשמשים לעיבוד שבבי פיר
לבחירת החומר יש השפעה ישירה על חוזק הציר, עמידות לעייפות, משקל, התנהגות קורוזיה, יכולת עיבוד שבבי, טיפול בחום ועלות סופית. חומר שקל לעבד אותו בקלות אינו בהכרח הבחירה הטובה ביותר עבור חלק מסתובב בעל עמוס גבוה.
הבחירה המעשית ביותר מתחילה בעומס ובסביבה, ולאחר מכן מתחשבת בדרישות הייצור.
| חוֹמֶר | יתרון עיקרי | שימוש אופייני בפיר |
| פלדת פחמן | עלות ויכולת עיבוד מעשית | פירים מכניים כלליים |
| סגסוגת פלדה | חוזק, עמידות בפני עייפות ובלאי | צירי הנעה בעלי עומס גבוה |
| פלדת אל - חלד | עמידות בפני קורוזיה | ציוד מזון, רפואי וימי |
| אֲלוּמִינְיוּם | משקל נמוך ויכולת עיבוד טובה | רכיבים מסתובבים קלים |
| טיטניום | יחס חוזק ומשקל גבוה | חלפים וחלל בעלי ביצועים גבוהים |
| סגסוגת ניקל | עמידות בחום וקורוזיה | ציוד לטמפרטורות קיצוניות |
פלדת פחמן, סגסוגת פלדה, נירוסטה, אלומיניום, טיטניום, סגסוגות ניקל, פליז וחומרים הנדסיים אחרים - כולם מופיעים בייצור פירים, כאשר הבחירה הנכונה תלויה בדרישות הפונקציונליות.
פירי פחמן וסגסוגת פלדה
פלדות פחמן נמצאות בשימוש נרחב עבור פירים לשימוש כללי מכיוון שהן מציעות איזון מעשי בין חוזק, זמינות, יכולת עיבוד שבבי ועלות. דרגות בטווח פחמן בינוני, כגון 1045, הן דוגמאות נפוצות בהן נדרשים עומסים מתונים ועמידות בפני שחיקה.
פלדות סגסוגת נחשבות בדרך כלל כאשר הציר חווה מומנט גבוה יותר, עומס מחזורי, בלאי או תנאי עייפות תובעניים יותר. חומרים כגון 4140 או פלדות כרום-מוליבדן דומות יכולות גם להגיב היטב לטיפול בחום.
הפשרה היא קושי בייצור. קשיות וחוזק גדולים יותר יכולים להגביר את כוחות החיתוך, את בלאי הכלים ואת דרישות הגימור, לכן יש לשקול את ביצועי החומר ועלות הייצור יחד.
פירים מפלדת אל-חלד
פירים מפלדת אל-חלד נבחרים בעיקר כאשר עמידות בפני קורוזיה חשובה. ציוד לעיבוד מזון, מערכות ימיות, ציוד רפואי, סביבות כימיות ומכונות חשופות הן דוגמאות נפוצות.
לדרגה הספציפית יש משמעות. פלדות אל-חלד אוסטניטיות, מרטנזיטיות ופלדות אל-חלד המתקשות במשקעים מציעות שילובים שונים של עמידות בפני קורוזיה, חוזק, קשיות, תגובת טיפול בחום ויכולת עיבוד שבבי.
בהשוואה לפלדות פחמן רבות, חלק מסוגי האל-חלד נוטים יותר להתקשות בעבודה ויכולים להיות פחות סלחניים במהלך עיבוד שבבי. דבר זה יכול להשפיע על ייצור הכלים, זמן המחזור וגימור פני השטח שניתן להשיג.
פירים מאלומיניום, טיטניום וסגסוגות מיוחדות
אלומיניום הוא חומר אטרקטיבי במקומות בהם הפחתת המסה המסתובבת חשובה והעומסים מתונים מספיק כדי להנמיך את קשיחותו. יכולת העיבוד הטובה שלו הופכת אותו גם לפרקטי עבור אבות טיפוס קלים רבים, מכשירים, רכיבי אוטומציה ומערכות מהירות נבחרות.
טיטניום מספק יחס חוזק-משקל גבוה בהרבה ועמידות חזקה בפני קורוזיה, מה שהופך אותו לשימושי עבור יישומי תעופה וחלל ויישומים תובעניים. יתרונות אלה מגיעים עם עיבוד שבבי מורכב יותר ועלות חומר גבוהה יותר.
סגסוגות מבוססות ניקל משמשות במקומות בהם תנאי חום וקורוזיה עולים על היכולת של חומרי פיר קונבנציונליים יותר. הן יכולות לספק ביצועי שירות מצוינים, אך קושי עיבוד שבבי ובלאי כלים הופכים אותן בדרך כלל לבחירה מיוחדת ולא לבחירה ברירת מחדל.
טיפול בחום וגימור פני השטח עבור פירים
תכונותיו של ציר נקבעות לא רק על ידי חומר הבסיס. טיפול בחום יכול לשנות את קשיותו ואת ביצועי העייפות, בעוד שטיפול פני השטח יכול לשפר את התנהגות הקורוזיה, הבלאי, המראה או החיכוך.
יש לתכנן תהליכים משניים אלה יחד עם המידות הסופיות מכיוון שטיפולים מסוימים יכולים לשנות את הפיר לאחר עיבוד שבבי ראשוני.
טיפול בחום והקשחת פני השטח
ניתן להשתמש בהקשחה ובחישול על צירי פלדה הזקוקים לחוזק גבוה יותר או עמידות בפני שחיקה, בעוד שהקשחה אינדוקטיבית יכולה להקשיח משטחים פונקציונליים באופן סלקטיבי מבלי לטפל בכל החתך באותו אופן. ניתן להשתמש גם בטיפולי הפגת מתחים במקרים בהם קיים חשש למאמץ שיורי.
שיקול ייצור עיקרי הוא עיוות. טיפול בחום יכול לשנות את הישרות, העגלגלות או הקוטר הסופי, ולכן פירים בעלי דיוק גבוה עוברים לעתים קרובות עיבוד גס תחילה ולאחר מכן עיבוד גימור או ליטוש לאחר טיפול בחום.
רצף זה מאפשר לקבוע את תכונות החומר לפני שהמשטחים הסופיים הקריטיים ביותר מגיעים לגודל המתאים.
גימורי משטח נפוצים של פירים
טיפול פני השטח תלוי במידה רבה בחומר הציר ובסביבת ההפעלה. ניתן לפסיבי צירים מפלדת אל-חלד כאשר נדרשים שיפור ניקיון פני השטח והתנהגות קורוזיה, בעוד שניתן לאנודייז רכיבי אלומיניום לצורך קורוזיה והגנה על פני השטח.
ניתן להשתמש בציפוי על צירים נבחרים של פלדה או מתכת אחרת כאשר נדרשת עמידות בפני שחיקה, קורוזיה או תכונת פני שטח מסוימת. ליטוש והשחזה, לעומת זאת, הן בעיקר שיטות גימור מכניות המשמשות לשיפור החלקות ובקרת המימדים.
יש להתאים תמיד את הגימור למשטח הפונקציונלי. טיפול דקורטיבי באזור שאינו במגע ומשטח מיסב או אטם מדויק עשויים לדרוש מפרטים שונים לחלוטין.
אתגרים בעיבוד שבבי פירים מדויק
עיבוד שבבי של פיר הופך קשה יותר ככל שהאורך עולה, החומרים הופכים קשים יותר, או שמאפיינים מדויקים מרובים חייבים להישאר מיושרים. אתגרים אלה נוגעים פחות לייצור צורה גלילית ויותר לשמירה על יציבות לאורך כל רצף העיבוד השבבי.
הבנת היכן מתפתחות שגיאות מקלה על הקצאת סבילות בצורה ריאלית ולתכנן את פעולות הגימור הנכונות.
סטייה ורעידות של פיר ארוך
פירים ארוכים ודקים מתנהגים פחות כמו מוטות קשיחים ויותר כמו קורות גמישות תחת כוחות חיתוך. ככל שיחס האורך לקוטר עולה, סטייה, רעידות וחוסר יציבות ממדית הופכים לחשובים יותר ויותר.
סטייה יכולה לגרום לשינוי בקוטר או להתחדדות מכיוון שחומר העבודה מתרחק מכלי החיתוך. רעידות יכולות להשאיר סימני רטוט, להפחית את איכות פני השטח ולהפוך את בקרת המימדים לפחות צפויה.
זנבות, מנוחות יציבות, כוחות חיתוך מבוקרים, וחידוד גס וגימור בשלבים יכולים לשפר את היציבות. המטרה היא למנוע מהציר להתכופף במהלך העיבוד במקום להסתמך על בדיקה סופית כדי לגלות את השגיאה לאחר מכן.
שמירה על יישור בין מאפיינים מרובים
פיר מורכב עשוי להכיל מספר קטרים, הברגות, כתפיים, חורים ומפתחות שנוצרו בפעולות שונות. כל הגדרה חדשה יוצרת הזדמנות נוספת לשגיאות יישור.
במידת האפשר, עיבוד שבבי של מאפיינים מסתובבים קשורים מנקודת ייחוס משותפת יכול להפחית הצטברות סבילות. כאשר יש למקם מחדש את החלק, נקודות ייחוס עקביות וקיבוע מבוקר עוזרים לשמר את הקשר בין מאפיינים קודמים ומאוחרים יותר.
זה חשוב במיוחד עבור צירים מדורגים ורכיבים במהירות גבוהה. מידות בודדות עשויות לעבור בדיקה בעוד שהציר כולו עדיין יפתח סיבוב מוגזם אם הצירים שלהם אינם קשורים זה לזה בצורה נכונה.
עיבוד שבבי של חומרים קשים וקשים
פלדות סגסוגת קשות, פלדות אל-חלד, טיטניום וסגסוגות ניקל מציבות דרישות גבוהות יותר לכלי עבודה וליציבות התהליך בהשוואה לפלדלה קלה או אלומיניום הניתנים לעיבוד בקלות.
כוחות חיתוך גבוהים יותר ובלאי של הכלי יכולים להשפיע על עקביות הקוטר וגימור פני השטח לאורך סדרת ייצור. חומרים מסוימים גם מייצרים או שומרים יותר חום במהלך החיתוך, מה שיכול לתרום לתנועה תרמית או לפגיעה בכלי.
לכן, חומר הפיר המתאים ביותר אינו רק האפשרות החזקה ביותר הזמינה. עליו לספק את ביצועי השירות הנדרשים מבלי להוסיף קושי ייצור שאינו מספק תועלת פונקציונלית.
בדיקת איכות עיבוד שבבי פיר
בדיקה סוגרת את המעגל בין שרטוט ההנדסה לבין הרכיב המסתובב בפועל. מכיוון שביצועי הציר תלויים במספר ממדים ומשטחים קשורים, בדיקת קוטר חיצוני אחד בלבד לעיתים רחוקות מספיקה עבור יישומים מדויקים.
תוכנית הבדיקה צריכה להתמקד במאפיינים המשפיעים ישירות על התאמה, סיבוב, איטום והעברת עומס.
בדיקה ממדית וגיאומטרית
מיקרומטרים משמשים בדרך כלל לאימות קוטר פיר ומושבי מיסבים מכיוון שהם מספקים מדידת גודל ישירה ברזולוציה גבוהה.
ניתן לבדוק את הסיבוב על ידי סיבוב הציר כנגד מחוון או באמצעות ציוד מדידה מיוחד יותר. ישרות, יחסי ציריות וגיאומטריה מורכבת יותר עשויים לדרוש מתקני חיבור ייעודיים, ציוד עגלגלות או בדיקת CMM בהתאם לדרישות השרטוט. ליטוש מדויק ובדיקה מבוקרת משמשות בדרך כלל יחד כאשר נדרשות סבולות ציר צמודות.
שיטת המדידה צריכה לשקף את המפרט. תכונה הנשלטת עבור סיבוב, לדוגמה, צריכה להיבדק באופן שמעריך את השונות הסיבובית ולא רק לבדוק את קוטרה.
אימות משטח וחומר
מדידת חספוס פני השטח הופכת לחשובה באזורי מיסב, אטם או הזזה שבהם המרקם משפיע על הפעולה בפועל.
כאשר פירים עוברים טיפול בחום, ייתכן שיידרשו גם בדיקות קשיות כדי לאשר שהתנאי החומרי שצוין הושג. תעודות חומר או אימות אחר יכולות להיות חשובות כאשר זהות הסגסוגת ומעקב אחריה הן חלק מדרישות הפרויקט.
יחד, בדיקות ממדיות, גיאומטריות, משטחיות וחומריות מספקות אינדיקציה משמעותית הרבה יותר לאיכות הפיר מאשר בדיקה ממדית בסיסית בלבד.
יישומים של פירים מעובדים
פירים מעובדים משמשים בכל מקום בו נדרש סיבוב מבוקר, העברת מומנט או הנחיה ליניארית. הגיאומטריה הבסיסית עשויה להיות דומה בין תעשיות שונות, אך סדרי העדיפויות יכולים להשתנות באופן משמעותי בהתאם לדרישות מהירות, עומס, קורוזיה, ניקיון ואמינות.
לכן, פיר מוצלח צריך להיות מתוכנן עבור סביבת ההפעלה בפועל שלו ולא עבור תווית תעשייתית בלבד.
כלי רכב
צירים לרכב כוללים רכיבי הנעה, תיבת הילוכים, מנוע ורכיבי כוח מסתובבים אחרים. יישומים אלה שמים לעתים קרובות דגש רב על קיבולת מומנט, עמידות לעייפות, שחיקה, איזון ויציבות ממדית לטווח ארוך.
גל מערכת הנעה מסתובב חווה עומסים מחזוריים ולא עומס סטטי יחיד, מה שהופך את בחירת החומר וריכוז המאמץ לחשובים במיוחד.
מערכות הנעה חשמליות יכולות גם להציב דרישות תובעניות על צירי המנוע, כאשר סיבוב ואיזון משפיעים על התנהגות סיבוב במהירות גבוהה.
ציוד תעשייתי
משאבות, תיבות הילוכים, מנועים חשמליים, מסועים, מדחסים, גלילים וציוד תהליכים, כולם מסתמכים על פירים מעובדים.
התאמת מיסבים ויישורם חשובים במיוחד מכיוון שמכונות אלו עשויות לפעול ברציפות במשך תקופות ארוכות. שגיאה שנראית קטנה במהלך ההרכבה יכולה להפוך לרעידות, בלאי, רעש או כשל אטמים מתמשכים במהלך אלפי שעות פעולה.
לכן, תכנון פירים תעשייתי נותן לעתים קרובות עדיפות לעמידות ותחזוקה לצד דיוק ממדי בסיסי.
רפואה
ציוד רפואי עשוי להשתמש בצירים מדויקים במערכות בקרת תנועה, משאבות, מכשירים, ציוד מעבדה ומכלולים מכניים אחרים.
דרישות החומר יכולות להדגיש עמידות בפני קורוזיה וניקוי, בעוד שדרישות המימד תלויות בתנועה ובהרכבה הכרוכות בכך.
לא כל פלדת אל-חלד או מוט מדויק מתאים באופן אוטומטי לשימוש רפואי. יש להעריך חומרים ספציפיים, תנאי פני השטח, דרישות רגולטוריות וסביבות ניקוי או עיקור עבור כל מוצר ספציפי.
תעופה וחלל ואוטומציה
יישומי תעופה וחלל נותנים לעתים קרובות עדיפות לביצועי עייפות, הפחתת משקל, אמינות ומעקב אחר חומרים. ניתן לבחור טיטניום, סגסוגת פלדה, נירוסטה או חומרים מיוחדים אחרים בהתאם לעומס ולסביבה.
אוטומציה ורובוטיקה יכולות לכלול צירי מנוע, צירים ליניאריים, גלילים, רכיבי מפעיל וחלקי תנועה אחרים. כאן, ישרות, ריצה, יישור וחזרתיות יכולים להשפיע ישירות על דיוק המיקום ותנועה חלקה.
שני המגזרים מדגימים מדוע ביצועי הציר תלויים ביותר מממדים נומינליים: הרכיב חייב להישאר מדויק תוך כדי תנועה תחת עומסים אמיתיים.
מה משפיע על עלות עיבוד שבבי של פיר?
עלות עיבוד שבבי של פיר תלויה בדרישת הייצור המלאה ולא רק באורך ובקוטר הפיר. חומר, גיאומטריה, סבולות, טיפול בחום, השחזה, בדיקה ונפח ייצור - כולם יכולים לשנות את כמות העבודה הנדרשת.
לכן, שרטוט הפיר החסכוני ביותר אינו זה בעל המידות הנמוכות ביותר, אלא זה שמבדיל בבירור בין מאפיינים קריטיים לגיאומטריה רגילה.
חומר וגודל פיר
החומר משפיע הן על מחיר חומר הגולמי והן על זמן העיבוד השבבי. ציר פלדת פחמן הניתן לעיבוד שבבי יחסית עשוי לדרוש פחות זמן כלים ועיבוד שבבי מאשר סגסוגת מוקשה או חומר מבוסס ניקל באותה צורה.
גם קוטר ואורך חשובים. פירים גדולים יותר משתמשים ביותר חומר ודורשים יותר הסרת חומר, בעוד שרכיבים ארוכים ודקים עשויים להזדקק לתמיכה נוספת, כוחות חיתוך מופחתים ויותר תשומת לב לישור.
גורמים אלה הופכים לחשובים במיוחד כאשר פיר פשוט למראה גדול או גמיש מספיק כדי לדרוש אחיזת עבודה מיוחדת.
סובלנות וגימור פני השטח
סבולות מצומצמות יותר דורשות בדרך כלל גימור מבוקר יותר ובדיקה רבה יותר. כאשר חריטה לבדה אינה יכולה לעמוד בדרישה בצורה אמינה, ליטוש גלילי עשוי להוסיף שלב ייצור נוסף.
אותו הדבר חל על גימור פני השטח. משטח חרוט כללי ומושב מיסב מדויק לא צריכים לקבל באופן אוטומטי את אותה דרישה.
הגבלת סבולות צמודות מאוד למושבי מיסבים, אטמים, קוטרי חיבור או מאפיינים פונקציונליים אחרים יכולה להפחית עלויות ייצור מיותרות מבלי לפגוע בביצועי המוצר.
גיאומטריה ונפח ייצור
ציר ישר בסיסי יעיל יחסית לעיבוד. חריצי מפתח, חריצים, חורים צולבים, הברגות מרובות, חריצים עמוקים ושלבים מבוקרים בקפידה מוסיפים פעולות וזמן הקמה.
נפח הייצור משנה גם את המצב הכלכלי. תכנות, כלי עבודה, אחיזת עבודה והקמה מייצגים חלק גדול יותר מהמחיר עבור אב טיפוס אחד מאשר עבור אצווה חוזרת.
עבור צירי ייצור, יציבות התכנון וחזרתיות יכולות לאפשר אופטימיזציה של תהליך הייצור על פני יותר חלקים, ובכך לשפר את היעילות הכוללת.
כיצד לתכנן פיר לעיבוד שבבי CNC
תכנון טוב של גל מתחיל בתפקוד מכני, אך יכולת הייצור קובעת את יעילותה של הפונקציה הזו. אין צורך לפשט תכנון עד שהוא מפסיק לעבוד, עליו להימנע ממורכבות שאינה מספקת ביצועים שימושיים.
שלושה תחומים ראויים לתשומת לב מיוחדת: חומר וקוטר, ריכוז מאמץ והקצאת סובלנות.
התאמת הקוטר והחומר לעומס
יש לבחור את קוטר הפיר והחומר בהתאם לדרישות מומנט, כיפוף, מהירות, עייפות, סביבה וקשיחות.
הגדלת החוזק באמצעות בחירת חומרים יכולה לעיתים להפחית את גודל החתך הנדרש, אך אין לשקול את תכונות החומר באופן עצמאי מקשיחות או מהתנהגות הייצור. לדוגמה, החלפת פלדה באלומיניום יכולה להפחית משקל אך גם לשנות את הקשיחות האלסטית באופן משמעותי.
התכנון הנכון מאזן בין גיאומטריה לחומר במקום לצפות לתכונה אחת שתפתור כל דרישה.
הימנעו מריכוזי לחץ מיותרים
כתפיים, חריצים, הברגות, חורי מפתח וחורים צולבים - כולם קוטעים קטע פיר רציף בדרך כלל ויכולים להגביר את המאמץ המקומי.
מעברים חלקים ופילים מתאימים יכולים להפחית את ריכוז המאמץ סביב קטרים מדורגים, במיוחד על צירים החשופים לכיפוף מחזורי או פיתול. הרדיוס המדויק עדיין צריך להישאר תואם לרכיבים מתחברים כגון מיסבים או כתפיים.
כמו כן, יש לגודל ולמקם חריצי מפתח ומאפייני העברת מומנט אחרים תוך התחשבות בעומס וביכולת העיבוד, ולא רק להוסיפו לאחר קביעת קוטר הציר.
יש להחיל סבילות צפופות רק במידת הצורך
דיוק עולה כסף כאשר הוא דורש עיבוד שבבי נוסף, השחזה, קיבוע מבוקר או בדיקה. לא כל משטח על ציר זקוק לאותה סבילות.
מושבי מיסב קריטיים, משטחי אטם, נתוני נתונים ומאפייני חיבור עשויים להצדיק בקרה צמודה, בעוד שאזורי מרווח וקטרים שאינם פונקציונליים יכולים לעתים קרובות לקבל מגבלות רחבות יותר.
גישה זו הופכת את השרטוט לקל יותר לייצור ולבדיקה תוך ריכוז יכולת התהליך במקומות בהם הוא משפיע ישירות על ביצועי הפיר.
כיצד לבחור את שיטת עיבוד שבבי הפיר הנכונה
אסטרטגיית העיבוד היעילה ביותר בדרך כלל עוקבת אחר ההיררכיה הפונקציונלית של הציר. ראשית יש ליצור את הגיאומטריה הסיבובית, לאחר מכן להוסיף מאפיינים שאינם סיבוביים, ולבסוף להחיל גימור בדיוק גבוה יותר רק במקומות בהם הוא מספק ערך מדיד.
במונחים מעשיים, ניתן לסכם את ההחלטה לעתים קרובות כחריטה לצורך גיאומטריה, כרסום או קידוח לצורך מאפיינים, וליטוש לצורך דיוק.
השתמש בחריטה עבור גיאומטריית הציר הראשי
חריטה CNC צריכה בדרך כלל לטפל בקטרים הראשוניים, כתפיים, צמרות, חריצים ותכונות סיבוביות משום שהיא מספקת דרך יעילה ויציבה ליצירת גיאומטריה קונצנטרית.
עבור פירים פשוטים עם סבילות ודרישות פני שטח מתונות, חריטה עשויה לייצר את רוב החלק המוגמר ללא צורך בשחיקה.
הוסף כרסום או קידוח לקבלת תכונות פונקציונליות
כרסום או קידוח הופכים נחוצים כאשר הציר כולל חריצים, מקשים שטוחים, חורים צולבים, חריצים או גיאומטריה אחרת שאינה עוקבת אחר הפרופיל הסיבובי.
יש לתכנן פעולות אלו סביב נקודות הציון של הפיר ומאפייני החריטה הקריטיים כך שמיקומן יישאר עקבי עם ההרכבה הסופית.
בציוד מתאים, שילוב של חריטה וכרסום בפחות כיוונונים יכול לשפר את זרימת העבודה ולהפחית שינוי מיקום מיותרים.
השתמשו בשחיקה עבור התאמות וגימורים קריטיים
יש להוסיף שחיקה היכן שהדרישה הפונקציונלית מצדיקה זאת, לא רק משום שהרכיב נקרא פיר מדויק.
מושבי מיסבים, קוטרי אטמים, אזורים מסתובבים במהירות גבוהה, משטחים קשים וחלקים הדורשים עגלגלות או ישרות משופרים הם מועמדים נפוצים.
גישה ממוקדת זו מונעת הוספת שלב גימור יקר למשטחים שכבר עומדים בדרישותיהם לאחר החריטה, ועדיין מספקת את השליטה הנוספת הנדרשת באזורים קריטיים באמת.
שאלות נפוצות
איזה חומר הכי טוב לצירים?
אין חומר אחד הטוב ביותר לפיר. פלדת פחמן 1045 היא בחירה מעשית עבור פירים לשימוש כללי מכיוון שהיא מאזנת חוזק, יכולת עיבוד שבבי ועלות. פלדת סגסוגת 4140 טובה יותר לעומסים גבוהים יותר, עייפות ובלאי, בעוד שפלדת אל-חלד עדיפה לעמידות בפני קורוזיה. ניתן לבחור אלומיניום או טיטניום כאשר הפחתת משקל חשובה יותר.
כיצד לעבד פתח מפתח בציר?
חור מפתח של ציר מעובד בדרך כלל על ידי כרסום CNC באמצעות כרסם קצה או חותך מפתח. הציר ממוקם מנקודת מוצא מבוקרת, והחריץ מעובד לרוחב, לעומק ולמיקום שצוינו. לאחר העיבוד, יש להסיר שבבים ולבדוק את חור המפתח מכיוון שהתאמתו ומיקומו משפיעים ישירות על העברת המומנט וההרכבה.
כיצד לעבד ספליינים על ציר?
ניתן לייצר חריצים חיצוניים של הציר באמצעות חריטה, כרסום חריצים, עיצוב או גלגול, בהתאם לגיאומטריית החריץ, החומר, הדיוק ונפח הייצור. עבור חריצים קשים או בעלי דיוק גבוה, ניתן להוסיף ליטוש לאחר טיפול בחום כדי לשפר את דיוק השיניים וגימור פני השטח. התהליך הנבחר צריך להתאים לקיבולת המומנט ולהתאמה הנדרשים.
סיכום
עיבוד שבבי אמין של פיר תלוי בתיאום חומר, חריטה ב-CNC, עיבוד שבבי מאפיינים, השחזה, סבולות, ריצה, ישרות וגימור פני השטח עם תנאי ההפעלה בפועל של הפיר. פיר מוצלח אינו רק כזה שתואם את קוטרו הנומינלי, המשטחים הקריטיים שלו חייבים להישאר מיושרים וגמרים כראוי כדי שמיסבים, אטמים, גלגלי שיניים ורכיבים מחוברים אחרים יוכלו לפעול בצורה חלקה תחת עומסי סיבוב אמיתיים.
ב- TiRapid , אנו מספקים שירותי עיבוד שבבי וייצור מדויקים של CNC עבור פירים בהתאמה אישית ורכיבים מסתובבים אחרים. היכולות שלנו תומכות בחריטת CNC, עיבוד שבבי מורכב, בחירת חומרים, בדיקת מימדים ודרישות גימור מדויקות עבור אבות טיפוס וייצור בנפח נמוך.















