
עיבוד שבבי פלסטיק CNC הוא תהליך ייצור חיסכון המשתמש בכלי חיתוך מבוקרי מחשב כדי לייצר רכיבים מדויקים מפלסטיק הנדסי. הוא נמצא בשימוש נרחב עבור אבות טיפוס, מארזים בהתאמה אישית, תותבים, גלגלי שיניים, מבודדים חשמליים וחלקים מכניים פונקציונליים.
מדריך זה מסביר כיצד פועל עיבוד שבבי פלסטיק CNC, אילו חומרים ניתן לעבד, וכיצד כרסום, חריטה וקידוח מייצרים רכיבים מפלסטיק פונקציונליים.
מהו עיבוד שבבי פלסטיק CNC?
עיבוד שבבי פלסטיק CNC הוא תהליך ייצור המסיר חומר מיריעות פלסטיק, מוטות או בלוקים באמצעות כלי חיתוך מבוקרי מחשב. הוא מייצר רכיבי פלסטיק בהתאמה אישית עם מידות, חורים, הברגות, כיסים ותכונות פני שטח מוגדרים. עיבוד שבבי CNC שימושי במיוחד עבור אבות טיפוס פונקציונליים, רכיבים מדויקים וייצור בנפח נמוך מכיוון שהוא אינו דורש תבניות הזרקה ייעודיות.
כיצד עובד עיבוד שבבי פלסטיק CNC
עיבוד שבבי פלסטיק CNC פועל על ידי המרת עיצוב CAD להוראות חיתוך מתוכנתות השולטות בתנועת המכונה ובהסרת החומר. התהליך מתחיל בשרטוט הנדסי או מודל תלת-ממדי המגדיר את הגיאומטריה, המידות, החומר והסבולות הקריטיות של הרכיב.
תוכנת CAM יוצרת מסלולי כלים עבור כרסום, חריטה, קידוח או פעולות חיתוך אחרות. לאחר מכן, המכונאי בוחר כלים מתאימים, מכין את חומר הגלם, קובע קואורדינטות לחומר העבודה ומקבע את החומר באמצעות מתקנים מתאימים.
המכונה מסירה חומר באמצעות פעולות גסות וגימור. לאחר העיבוד השבבי, הרכיב עובר הסרת שבבים, ניקוי ונבדק. פלסטיק רגיש לטמפרטורה או רגיש ללחות עשוי לדרוש התניה או ייצוב מימדי לפני המדידות הסופיות.
| שלב בתהליך | מבצע ראשי | מטרה הנדסית |
| תכנון CAD | הגדרת גיאומטריה וסבולות | קביעת דרישות חלקים |
| תכנות CAM | צור נתיבי כלי חיתוך | בקרת תנועות עיבוד שבבי |
| הכנת חומר | בחירה והכנה של חומרי פלסטיק | אישור התאמת החומר |
| התקנת מכונה | אבטח את חומר העבודה והכלים | שמירה על יציבות חיתוך |
| עיבוד גס | הסר עודפי חומר | צור את הגיאומטריה הבסיסית |
| סיים עיבוד שבבי | השלם תכונות קריטיות | השגת המידות הסופיות |
| פיקוח איכותי | מדידת רכיבים מוגמרים | אימות מפרטים |
עיבוד שבבי פלסטיק CNC לעומת עיבוד שבבי מתכת
עיבוד שבבי פלסטיק CNC שונה מעיבוד שבבי מתכת מכיוון שלפלסטיק יש בדרך כלל קשיחות נמוכה יותר, מוליכות תרמית נמוכה יותר ורגישות גבוהה יותר לעיוות. מאפיינים אלה משפיעים על פרמטרי חיתוך, בחירת כלים, קיבוע וסבולות ברות השגה.
עיבוד שבבי מתכת כרוך לעיתים קרובות בכוחות חיתוך גבוהים יותר ובתשומת לב רבה יותר לבלאי כלים. עיבוד שבבי פלסטיק דורש לעתים קרובות קצוות חיתוך חדים יותר והסרת שבבים יעילה כדי למזער חיכוך, חימום מקומי וריכוך החומר.
הבדל חשוב נוסף הוא יציבות ממדית. פלסטיק עלול להתעוות תחת לחץ הידוק, להתרחב במהלך חיתוך או לשנות מידות לאחר עיבוד שבבי. לכן, פרמטרי עיבוד שבבי המשמשים לאלומיניום או פלדה אינם צריכים להיות מיושמים באופן אוטומטי על חומרים פלסטיים.
| גורם | עיבוד פלסטיק CNC | עיבוד מתכת CNC |
| קשיחות החומר | בדרך כלל נמוך יותר | בדרך כלל גבוה יותר |
| מוליכות תרמית | בדרך כלל נמוך יותר | לרוב גבוה יותר |
| כוחות חיתוך | לעתים קרובות נמוך יותר | לרוב גבוה יותר |
| סיכוני עיבוד שבבי עיקריים | התכה, סטייה, קוצים | בלאי כלים, רטוט, כוחות חיתוך |
| יציבות ממדית | רגיש יותר לחום ולחות | לעתים קרובות יותר יציב |
| אחזקת עבודה | דורש לחץ מבוקר | בדרך כלל סובל הידוק חזק יותר |
| אסטרטגיית כלי עבודה | קצוות חדים וסילוק שבבים | ציפויים וציפויים ספציפיים לחומר |
אילו סוגי פלסטיק ניתן לעבד במכונה CNC?
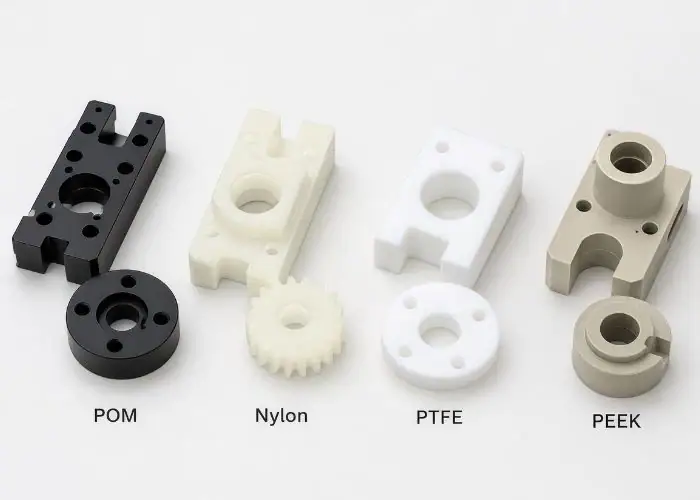
פלסטיקים נפוצים לעיבוד שבבי CNC כוללים ABS, HDPE, POM, ניילון, אקריליק, פוליקרבונט, PEEK ו-PTFE. חומרים אלה מציעים שילובים שונים של חוזק מכני, עמידות בפני שחיקה, תאימות כימית, בידוד חשמלי ויציבות תרמית. הפלסטיק הטוב ביותר לעיבוד שבבי CNC תלוי בסביבת ההפעלה, בגיאומטריית החלק, בדרישות המימדיות ובעלות הייצור.
ABS ו-HDPE: פלסטיק לשימוש כללי
ABS הוא פלסטיק הנדסי לשימוש כללי המציע עמידות בפני פגיעות, קשיחות בינונית ויכולת עיבוד טובה יחסית. הוא משמש בדרך כלל עבור מעטפות ציוד, סוגריים, מארזים לאב טיפוס ורכיבי מוצרי צריכה.
בעת עיבוד שבבי CNC של פלסטיק ABS, מכונאים משתמשים בכלים חדים ובפרמטרי חיתוך מתאימים כדי לשלוט בחיכוך ובחום. טמפרטורות חיתוך גבוהות עלולות לרכך את החומר, בעוד שהזנות לא מתאימות עלולות ליצור קוצים או גימורי פני שטח גרועים.
HDPE מציע עמידות כימית טובה, קשיחות וספיגת לחות נמוכה. הוא מתאים למדריכים, רצועות שחיקה, חלקים מגנים ורכיבים לטיפול בנוזלים. עם זאת, גמישותו והתפשטותו התרמית הגבוהה יחסית עלולות להקשות על שמירת סבילות צמודות.
POM וניילון: פלסטיק בעל חיכוך נמוך ועמיד בפני שחיקה
POM, המכונה גם אצטל, נמצא בשימוש נרחב עבור רכיבים מכניים מדויקים בשל החיכוך הנמוך שלו, יכולת העיבוד שלו והיציבות הממדית הטובה יחסית שלו. יישומים אופייניים כוללים תותבים, גלגלי שיניים, מרווחים, גלילים ומדריכים מכניים.
ניילון מציע קשיחות, עמידות בפני שחיקה ותכונות מכניות שימושיות לרכיבים נעים. סוגי ניילון נפוצים כוללים PA6 ו-PA66, אם כי ספיגת לחות יכולה להשפיע על מידות החומר ועל ההתנהגות המכנית שלו.
POM עדיף לעיתים קרובות עבור חלקים הדורשים מידות מדויקות וחיכוך נמוך, בעוד שניילון יכול להתאים לרכיבים הזקוקים לקשיחות וביצועי שחיקה. מהנדסים עדיין חייבים לקחת בחשבון זחילה, טמפרטורת פעולה, חשיפה ללחות ועומסים מכניים מתמשכים.
אקריליק ופוליקרבונט: פלסטיק שקוף
אקריליק, או PMMA, משמש בדרך כלל לעיבוד חלונות שקופים, רכיבי תצוגה, כיסויים אופטיים ולוחות מגן. הוא מציע בהירות אופטית מעולה אך עלול להיסדק או להתקלף אם כוחות החיתוך והחזקת העבודה אינם נשלטים כראוי.
פוליקרבונט מספק עמידות גבוהה יותר בפני פגיעות מאשר אקריליק ומשמש לעתים קרובות למגני מכונות, כיסויי מגן ומארזי ציוד שקופים. עם זאת, משטחיו רגישים יותר לשריטות, וכימיקלים מסוימים עלולים לגרום לסדיקה עקב מאמץ.
שני החומרים דורשים בחירת כלים מדוקדקת ויצירת חום מבוקרת. ליטוש מכני ושיטות גימור תואמות אחרות יכולות לשפר את שקיפות פני השטח, אך עיבוד מוגזם עלול לפגוע במשטח או לשנות ממדים קריטיים.
PEEK ו-PTFE: פלסטיק בעל ביצועים גבוהים
PEEK הוא תרמופלסטי בעל ביצועים גבוהים בעל חוזק מכני מעולה, עמידות כימית ויכולת עמידות בטמפרטורה גבוהה. רכיבי PEEK המעובדים במכונה CNC משמשים בציוד תעשייתי מדויק, מכלולים חשמליים, ציוד רפואי ומערכות מכניות מיוחדות.
PTFE מספק חיכוך נמוך במיוחד ועמידות כימית רחבה. הוא נבחר בדרך כלל עבור אטמים, תותבים, רכיבי שסתומים וחלקים חשופים לכימיקלים. עם זאת, קשיחותו הנמוכה ונטייתו לזחול תחת עומס מתמשך עלולות לסבך את העיבוד השבבי ובקרת המימדים.
PEEK נבחר לעיתים קרובות כאשר ביצועי המבנה חשובים, בעוד ש-PTFE שימושי כאשר חיכוך נמוך או עמידות כימית הן הדרישה העיקרית. שני החומרים דורשים אסטרטגיות מתאימות לאחיזה וחיתוך.
| חוֹמֶר | מאפיינים עיקריים | חלקי CNC אופייניים | אתגר עיבוד שבבי ראשי |
| ABS | עמידות בפני פגיעות, קשיחות בינונית | מארזים, סוגריים | חום ויצירת קוצים |
| HDPE | עמידות כימית, קשיחות | מדריכים, רצועות שחיקה | גמישות והתרחבות |
| פום | חיכוך נמוך, יציבות ממדית | גלגלי שיניים, תותבים | בקרת חום |
| ניילון | קשיחות, עמידות בפני שחיקה | גלילים, חלקים מכניים | ספיגת לחות |
| אקרילי | בהירות אופטית | חלונות, כיסויים שקופים | סדקים וקילופים |
| פוליקרבונט | עמידות בפני השפעה, שקיפות | מעטפות מגן | פיצוח מתח |
| הצצה | עמידות בחום, חוזק | חלקים פונקציונליים מדויקים | עלות חומרים ובקרת תהליכים |
| PTFE | חיכוך נמוך, עמידות כימית | אטמים, תותבים | זחילה ועיוות |
גורמים מרכזיים בבחירת פלסטיק CNC
ביצועים מכניים: הערכת חוזק, קשיחות, עמידות בפני שחיקה ועומסים ארוכי טווח.
יציבות תרמית: יש לקחת בחשבון את טמפרטורת ההפעלה, התפשטות תרמית ורגישות לחום.
תאימות כימית: יש לוודא עמידות לשמנים, ממסים, חומרי ניקוי ונוזלי תהליך.
יציבות ממדית: יש לקחת בחשבון את ספיגת הלחות, המאמץ השיורי ודרישות הסבילות הצפויות.
עלות ייצור: השווה מחיר חומר, זמינות מלאי, קושי עיבוד שבבי וצורכי בדיקה.
אילו תהליכי עיבוד שבבי CNC משמשים לפלסטיק?
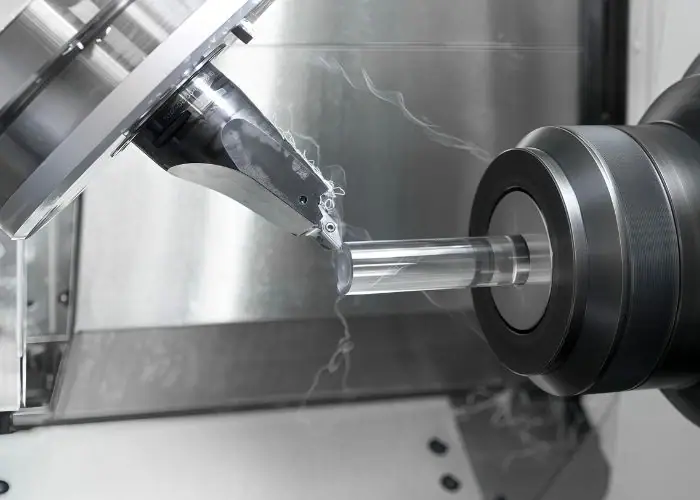
תהליכי עיבוד שבבי CNC העיקריים עבור פלסטיק הם כרסום, חריטה וקידוח. כרסום CNC משמש לייצור מארזים, לוחות, כיסים ופרופילים מורכבים, בעוד שחריטת CNC מייצרת רכיבים גליליים כגון תותבים, שרוולים ומרווחים. קידוח יוצר חורים וניתן לשלב אותו עם כרסום או חריטה לייצור רכיבים פונקציונליים שלמים.
כרסום CNC לרכיבי פלסטיק
כרסום CNC משתמש בכלי חיתוך מסתובבים כדי להסיר חומר מיריעות פלסטיק, בלוקים ולוחות. הוא משמש בדרך כלל עבור סוגריים, מארזים, לוחות בידוד, כיסים, חריצים, אביזרים בהתאמה אישית ופרופילים מורכבים.
כרסום CNC בעל 3 צירים מתאים לרכיבים רבים ופשוטים. מכונות בעלות ארבעה צירים וחמישה צירים מספקות גישה נוספת לכלי עבודה עבור מאפיינים זוויתיים, משטחים מעוקלים וחלקים הדורשים עיבוד מכיוונים מרובים.
כלי חיתוך חדים וסילוק שבבים מתאים מסייעים בהפחתת חום ובשיפור גימור פני השטח. שפשוף מוגזם יכול לרכך את החומר, בעוד שעומסי חיתוך לא מתאימים עלולים לגרום לרעידות, סדקים או עיוות מימדי.
חריטה וקידוח CNC לחלקי פלסטיק
חריטה CNC מסובבת את חומר העבודה הפלסטי בעוד שכלי חיתוך מסיר חומר ליצירת מבנים גליליים. היא משמשת בדרך כלל עבור תותבים, גלילים, שרוולים, מרווחים, חלקים מושחלים ורכיבים מסתובבים אחרים.
עבור מהנדסים המחפשים את הפלסטיק הטוב ביותר לחריטה, POM הוא לעתים קרובות בחירה מעשית בגלל יכולת העיבוד שלו ויציבותו הממדית. ניתן גם לחרט PEEK, ניילון ו-PTFE, אך כל אחד מהם דורש שיקולי חיתוך ואחיזה שונים.
קידוח CNC יוצר חורים ומאפיינים פנימיים באמצעות מקדחים מסתובבים. פינוי שבבים חשוב במיוחד עבור חורים עמוקים מכיוון שבבים לכודים יכולים לייצר חום, לפגוע במשטח ולפגוע בדיוק החורים.
כלי חיתוך, מהירויות, הזנות ושיטות קירור
כלי חיתוך לפלסטיק צריכים להיות בעלי קצוות חדים, זוויות זווית מתאימות ומרווח שבבים מספיק. כלי קרביד נמצאים בשימוש נרחב בעיבוד שבבי ייצור, בעוד שכלי פלדה מהירה עשויים להתאים לפעולות או חומרים ספציפיים.
מהירות הציר וקצב ההזנה חייבים לעבוד יחד כדי לייצר יצירת שבב יעילה. קצבי הזנה נמוכים מדי עלולים לגרום לשפשוף ולהצטברות חום, בעוד שעומסי חיתוך מוגזמים עלולים להוביל לסדקים, סטייה או איכות פני שטח ירודה.
שיטות קירור תלויות בתאימות החומר. אוויר דחוס משמש לעתים קרובות לפינוי שבבים ובקרת טמפרטורה, בעוד שנוזלי קירור נוזליים נבחרים עשויים להתאים כאשר הפורמולה תואמת לפלסטיק.
הנחיות מעשיות לחיתוך
- השתמשו בכלים חדים שנועדו לחתוך בצורה נקייה במקום לשפשף את החומר.
- יש לשמור על עובי שבב מתאים כדי להפחית חיכוך וחימום מקומי.
- תמיכה בדפנות דקות וברכיבים גמישים במהלך עיבוד שבבי.
- הסר שבבים ביעילות, במיוחד בעת קידוח חורים עמוקים.
- ודא תאימות נוזל קירור לפני שימוש בנוזלי חיתוך נוזליים
| גורם עיבוד שבבי | גישה מומלצת | מטרה |
| כלי חיתוך | קצוות חדים וגיאומטריה מתאימה | הפחתת התנגדות חיתוך |
| עיצוב חליל | מרווח שבבים מספק | מניעת אריזת שבבים |
| שיעור Feed | שמירה על יצירת שבבים יעילה | הימנעו משפשוף |
| מהירות הציר | התאמת כלי וחומר | בקרת טמפרטורת חיתוך |
| אחזקת עבודה | לחץ הידוק מבוזר | להפחית עיוות |
| התקררות | אוויר או נוזל קירור תואם | הסר שבבים וחמם |
אילו חלקים ניתן לייצר בעיבוד שבבי פלסטיק CNC?
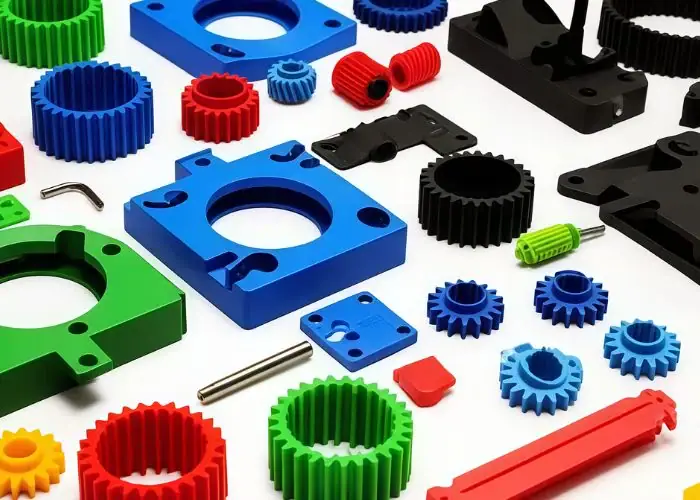
עיבוד שבבי פלסטיק CNC יכול לייצר תותבים, גלגלי שיניים, אטמים, מבודדים חשמליים, מארזים, כיסויים שקופים, גופי תאורה ואבות טיפוס פונקציונליים. חלקים אלה מיוצרים מפלסטיק הנדסי שנבחר בשל תכונותיו המכניות, התרמיות, החשמליות או הכימיות. עיבוד שבבי CNC שימושי במיוחד כאשר הרכיב דורש גיאומטריה מותאמת אישית, ממשקים מדויקים או כמויות ייצור גמישות.
תותבים, גלגלי שיניים ורכיבים נושאי עומס
תותבים, גלילים וגלגלי שיניים מפלסטיק המעובדים במכונה CNC משמשים במערכות מכניות הדורשות חיכוך נמוך, משקל מופחת או בלאי מבוקר. POM וניילון נבחרים הם חומרים נפוצים עבור יישומים אלה.
רכיבים מכניים מפלסטיק יכולים להציע פעולה שקטה יותר ועמידות בפני קורוזיה בהשוואה לחלופות מתכת מסוימות. עם זאת, לפלסטיק יש בדרך כלל קשיחות נמוכה יותר והוא יכול להתעוות תחת עומס מתמשך.
עבור רכיבים נושאי עומס, מהנדסים צריכים לשקול את הזחילה, קצב הבלאי, טמפרטורת ההפעלה ואת חיי השירות הצפויים. בחירת החומרים חייבת לשקף את הדרישות המכניות בפועל ולא להניח שכל הפלסטיק בעל החיכוך הנמוך מתפקד באותה מידה.
אטמים, חלקי בקרת נוזלים ומבודדים חשמליים
עיבוד שבבי CNC מייצר אטמים, מושבי שסתומים, רכיבי בקרת נוזלים וחלקי בידוד חשמלי מפלסטיק הנדסי. החומר חייב לעמוד בתנאים הכימיים, המכניים והתרמיים של היישום.
PTFE נבחר לעתים קרובות עבור רכיבי איטום עמידים כימית, בעוד ש-PEEK עשוי להיות שימושי כאשר נדרש חוזק מכני או ביצועים תרמיים גבוהים יותר. חומרים אחרים, כגון POM, עשויים להתאים ליישומים נבחרים של בקרת נוזלים.
רכיבי בידוד חשמלי כוללים מרווחים, בלוקי תמיכה, מתקני הרכבה וכיסויי מגן. התאמתם תלויה בתכונות דיאלקטריות, טמפרטורה, חשיפה ללחות ודרישות ממדיות.
מארזים, רכיבים שקופים ואבות טיפוס
עיבוד שבבי CNC נמצא בשימוש נרחב עבור מעטפות פלסטיק בהתאמה אישית, כיסויי מגן, מארזי ציוד ומכלולי אב טיפוס. חלקים אלה דורשים לעתים קרובות חורי הרכבה, כיסים, חריצים, מאפייני הברגה וממשקים במיקום מדויק.
אבות טיפוס פונקציונליים מאפשרים למהנדסים להעריך את התאמת ההרכבה, הביצועים המכניים והגיאומטריה לפני השקעה בכלי הזרקה. עיבוד שבבי CNC תומך גם בשינויי עיצוב ללא צורך בייצור תבנית ייצור חדשה.
ייתכן שיהיה צורך ליטוש של רכיבים אקריליים ופוליקרבונט שקופים לאחר העיבוד השבבי. יש לשלוט בתהליך הגימור כך שהמראה המשופר לא יפגע בממדים קריטיים או בביצועים מכניים.
| חלק פלסטיק CNC | חומר אופייני | תהליך עיבוד שבבי ראשי |
| תותב מדויק | POM, PEEK, PTFE | CNC מסתובב |
| ציוד עמיד בפני שחיקה | POM, ניילון | כרסום CNC |
| מבודד חשמלי | הצצה, POM, PTFE | כרסום CNC |
| דיור ציוד | ABS, POM, פוליקרבונט | כרסום CNC |
| כיסוי שקוף | אקריליק, פוליקרבונט | כרסום וליטוש CNC |
| רכיב שסתום | הצצה, PTFE, POM | חריטה או כרסום CNC |
| אב טיפוס פונקציונלי | ABS, POM, הצצה | כרסום או חריטה CNC |
אילו תעשיות משתמשות בחלקי פלסטיק המעובדים במכונה CNC?
חלקי פלסטיק המעובדים במכונה CNC משמשים בתעשיות הרכב, אוטומציה תעשייתית, ציוד רפואי, תעופה וחלל, אלקטרוניקה, מוצרי צריכה, עיבוד כימי ויישומים ימיים. תעשיות אלו משתמשות בפלסטיק הנדסי בשל משקלו הנמוך, בידוד חשמלי, עמידות בפני שחיקה, תאימות כימית או ביצועים תרמיים. עיבוד שבבי CNC תומך בחלקים בהתאמה אישית עם תכונות מדויקות ותכונות חומר ספציפיות ליישום.
אוטומציה לרכב ותעשייה
יצרני רכב משתמשים בפלסטיק המעובד במכונה CNC עבור מארזים של אבות טיפוס, חלקי בידוד חשמלי, תותבים, מרווחים, מתקני התקנה ומדריכים מכניים. פלסטיק הנדסי יכול להפחית את משקל הרכיבים ולספק עמידות בפני קורוזיה ביישומים מתאימים.
ציוד אוטומציה תעשייתית משתמש ברכיבי פלסטיק מעובדים במערכות מסועים, רובוטיקה, גופי התאורה ומכלולים נעים. POM וסוגי ניילון נבחרים נפוצים עבור מדריכים, גלילים ורכיבים הקשורים לבלאי.
חלקים אלה דורשים לעתים קרובות ממשקי הרכבה מדויקים וביצועים מכניים יציבים. מהנדסים חייבים לקחת בחשבון עומסי הפעלה, טמפרטורה, בלאי ושינויים ממדיים כאשר הם קובעים האם רכיב פלסטיק יכול להחליף חלק מתכת.
מכשור רפואי וחלל
יצרני ציוד רפואי משתמשים בפלסטיק המעובד במכונה CNC עבור מעטפות מכשירים, מתקני מעבדה, רכיבים לטיפול בנוזלים וחלקים מכניים מיוחדים. ניתן לבחור PEEK ופולימרים הנדסיים אחרים כאשר התכונות המתועדות שלהם תואמות את היישום.
ציוד חלל יכול להשתמש ברכיבי פלסטיק מדויקים לבידוד, גופי תאורה קלים, מעטפות ציוד ויישומי פנים או תמיכה מסוימים. דרישות החומר תלויות בתנאי הסביבה ובמפרטי המוצר הרלוונטיים.
עבור יישומים מוסדרים או קריטיים לבטיחות, דיוק עיבוד שבבי הוא רק דרישה אחת. יש לקחת בחשבון גם מעקב אחר חומרים, רישומי בדיקה, ניקיון, הסמכה ותיעוד רלוונטי אחר.
מוצרי אלקטרוניקה ומוצרי צריכה
יצרני אלקטרוניקה משתמשים בפלסטיק המעובד במכונה CNC עבור בידוד לוחות, מחברים, מעטפות חיישנים, כיסויי ציוד ומתקני הרכבה. חלקים אלה מכילים לעתים קרובות חורי הרכבה ממוקמים במדויק ומאפיינים עבור מכלולים אלקטרוניים או מכניים.
ABS, POM, אקריליק ופוליקרבונט יכולים לתמוך בדרישות חשמל, מבנה ומראה שונות. חומרים שקופים שימושיים לחלונות תצפית וכיסויי תצוגה מגנים.
פיתוח מוצרי צריכה נהנה גם מאבות טיפוס מפלסטיק המבוססים על CNC. מהנדסים יכולים לבחון פרטי עיצוב, התאמת הרכבה והתנהגות פונקציונלית לפני שהם מתחייבים לתהליכי ייצור בנפח גבוה.
עיבוד כימי וציוד ימי
ציוד לעיבוד כימי משתמש ברכיבי פלסטיק מעובדים עבור מושבי שסתומים, אטמים, תותבים, מרווחים וחלקים לטיפול בנוזלים. PTFE, PEEK ו-HDPE עשויים להתאים בהתאם לחשיפה כימית, טמפרטורה, לחץ ועומס מכני.
ציוד ימי עשוי להשתמש בפלסטיק הנדסי עבור מובילים עמידים בפני קורוזיה, תותבים, חלקים מגנים ורכיבים מכניים. החומר הנבחר חייב לעמוד בפני לחות, בלאי וסביבת השירות הצפויה.
יש להעריך עמידות כימית תמיד בתנאי הפעלה בפועל. פולימר עשוי לעמוד בפני חומר כימי בטמפרטורת החדר אך להתנהג בצורה שונה בטמפרטורות גבוהות או תחת לחץ מכני מתמשך.
מה משפיע על דיוק ואיכות עיבוד שבבי פלסטיק CNC?
דיוק עיבוד שבבי פלסטיק CNC תלוי ביציבות החומר, בטמפרטורת החיתוך, בלחץ החזקת העבודה, בגיאומטריית הכלי, בתכנון החלק ובתנאי הבדיקה. פלסטיק בדרך כלל מתרחב יותר עם הטמפרטורה ומתעוות בקלות רבה יותר תחת עומסים מכניים מאשר מתכות. לכן, השגת דיוק אמין דורשת פרמטרי עיבוד מתאימים, קיבוע יציב וסבולות המשקפות את התנהגות החומר בפועל.
סבילות עיבוד שבבי ויציבות ממדית
רכיבי פלסטיק המעובדים במכונה CNC יכולים להשיג סבילות צמודות כאשר החומר והגיאומטריה תומכים בתנאי חיתוך יציבים. פלסטיק הנדסי קשיח כמו POM ו-PEEK בדרך כלל קל יותר לשליטה מאשר חומרים גמישים מאוד או רגישים ללחות.
עבור רכיבי פלסטיק מדויקים רבים, ±0.05 מ"מ עשוי להיות ערך ייחוס ראשוני שימושי לסבילות. דרישות מחמירות יותר, כגון ±0.02 מ"מ, עשויות להיות ישימות עבור מאפיינים נבחרים בתנאים מבוקרים, אך יש לאשר אותן באמצעות הערכת תהליך ולא להתייחס אליהן כיכולות אוניברסליות.
טמפרטורה יכולה ליצור שינויים ממדיים מדידים. לדוגמה, אם לפלסטיק יש מקדם התפשטות תרמית ליניארי של 100 × 10⁻⁶/K, מאפיין של 100 מ"מ יכול להשתנות בכ-0.10 מ"מ לאחר עלייה של 10 מעלות צלזיוס בטמפרטורה. זהו חישוב להמחשה, לא ערך אוניברסלי עבור כל סוגי הפלסטיק.
מניעת הצטברות חום, עיוות, רעידות וקרשים
הצטברות חום, עיוות, רעידות ויצירת קוצים הן בעיות נפוצות בעיבוד שבבי פלסטיק CNC. פגמים אלה נובעים לעתים קרובות מפרמטרי חיתוך לא מתאימים, פינוי שבבים לקוי, אחיזת עבודה לא יציבה או מאמץ פנימי בחומר.
נזקי חום עשויים להופיע כקצוות מותכים או משטחים מרוחים. עיוות יכול להתרחש כאשר מאמצים שיוריים משתחררים בצורה לא אחידה, בעוד שרטט עלול ליצור סימני כלים גלויים או מידות לא עקביות על גבי אלמנטים דקים או לא נתמכים.
אסטרטגיית המניעה היעילה ביותר היא לשלוט בהסרת החומר, בחום החיתוך ובתמיכה בחומר העבודה. יש לתכנן את העיבוד הגס והגימור כך שהרכיב יישאר קשיח מספיק לאורך כל תהליך העיבוד השבבי.
| בעיית עיבוד שבבי | גורם שכיח | פתרון מעשי |
| קצוות נמסים או מרוחים | חיכוך מוגזם | כלים חדים ועומס שבבים נכון |
| עיוות | מאמץ שיורי או הסרת חומר לא אחידה | עיבוד וייצוב מאוזנים |
| רטט | חלקים גמישים או כלים ארוכים | תמיכה טובה יותר וכלים קצרים יותר |
| היווצרות בר | גיאומטריית חיתוך לא מתאימה | גיאומטריית כלי ופרמטרי חיתוך אופטימליים |
| גימור משטח גרוע | חום, שחיקה של כלים או חיתוך לא יציב | תחזוקת כלים והתאמות גימור |
| וריאציה ממדית | התפשטות תרמית או עיוות הידוק | טמפרטורה מבוקרת ואחיזה לעבודה |
הנחיות תכנון לעובי דופן, רדיוסים וחוטים
תכנון טוב לעיבוד שבבי פלסטיק CNC מפחית עיוותים, משפר את הגישה לכלי ומונע פעולות ייצור מיותרות. יש לבדוק את עובי הדופן, רדיוסים פנימיים, גיאומטריית הברגה וחלקים שאינם נתמכים לפני התכנות.
קירות דקים פגיעים לכיפוף במהלך עיבוד שבבי, במיוחד כאשר כוחות חיתוך או לחץ הידוק אינם נשלטים כראוי. חללים צרים ועמוקים עשויים לדרוש כלים ארוכים, מה שמגביר את הרטט וייצור החום.
גם עיצוב הברגה דורש תשומת לב מכיוון שהברגים מפלסטיק עלולים להישחק או להתקלף בהרכבות חוזרות ונשנות. במידת הצורך, מוסיפים הברגה ממתכת יכולים לשפר את עמידות ההידוק, אך שיטות ההתקנה חייבות להיות תואמות לפולימר הנבחר.
שיקולי עיצוב מעשיים
- עובי קיר:שמרו על קשיחות מספקת והימנעו מקטעים דקים שלא לצורך שאינם נתמכים.
- רדיוסים פנימיים:השתמשו ברדיוסים המאפשרים לכלי חיתוך סטנדרטיים להגיע לפינות פנימיות.
- חללים עמוקים:שפר את הגישה לכלים והימנע מתלישה מוגזמת של כלי החיתוך.
- תכונות משורשרות:קחו בחשבון אורך החיבור, הרכבה חוזרת ונשנית ודרישות ההכנסה.
- סבילות קריטיות:יש ליישם מפרטים מחמירים רק במקומות בהם התפקוד דורש זאת.
בדיקה ומעקב אחר חומרים
בדיקת איכות מאמתת שרכיבי פלסטיק המעובדים במכונה CNC עומדים בדרישות המימד, הגיאומטריה והמשטח שלהם. כלים נפוצים כוללים קליברים, מיקרומטרים, מדי גובה, מערכות מדידה אופטיות ומכונות למדידת קואורדינטות.
יש לשלוט במדידת לחץ בעת בדיקת פלסטיק גמיש. כוח מגע מוגזם יכול לדחוס או לעוות מאפיין, ולהניב תוצאות מטעות. יש לקחת בחשבון גם את הטמפרטורה והלחות עבור חומרים רגישים לתנאי סביבה.
עקיבות חומרים חשובה במיוחד עבור יישומים הדורשים דירוגי פולימר מאומתים או רישומי ייצור מבוקרים. תעודות ספקים, תיעוד בדיקה וקריטריוני קבלה מוגדרים מסייעים לתמוך באיכות ייצור עקבית.
אילו גימורי פני שטח ואפשרויות עיבוד לאחר מכן זמינות?
חלקי פלסטיק המעובדים במכונה CNC יכולים לעבור פעולות שיוף, ליטוש, התזת חרוזים, ליטוש אדים, חישול, ציפוי, סימון, מטליזציה והרכבה. הטיפול המתאים תלוי בסוג הפלסטיק, במראה הרצוי, בדרישות המשטח הפונקציונליות ובתאימות החומר. חלק מתהליכי הגימור יכולים לשנות מידות או להכניס לחץ כימי או תרמי, לכן יש לבחור אותם בקפידה.
שיוף, ליטוש והתזת חרוזים
שיוף מסיר סימני עיבוד, קוצים ופגמים קלים במשטח. הוא משמש בדרך כלל על משטחי פלסטיק מתאימים לפני ליטוש או ציפוי.
ליטוש מכני יכול לשפר את הברק והשקיפות בחומרים כגון אקריליק ופוליקרבונט. יש לשלוט בתהליך כדי למנוע חום מוגזם, שריטות והסרת חומר לא מכוונת.
התזת חרוזים יכולה לייצר גימור מט אחיד על פלסטיק תואם. עם זאת, חומרים רכים או שבירים עלולים להינזק מהתזת חומרים אגרסיבית, מה שהופך את בדיקת התהליך לחשובה לפני הייצור.
ליטוש אדים וחישול להפגת מתחים
ליטוש אדים משתמש בחשיפה מבוקרת לממס כדי להחליק את המשטחים של חומרים פלסטיים תואמים. הוא יכול לשפר את השקיפות והמראה של חלקים אקריליים או פוליקרבונט נבחרים כאשר הוא מבוצע באמצעות תהליך מתאים.
לא כל פלסטיק תואם לליטוש באדים. ממסים או תנאי עיבוד לא מתאימים עלולים לגרום לסדיקה כתוצאה ממאמץ, פגמים במשטח או שינויים במידות.
חישול להפגת מתח יכול להפחית את המאמץ הפנימי של החומר בפלסטיק מסוים. בהתאם לחומר ולמצב החומר, ניתן לבצע זאת לפני עיבוד שבבי או בין עיבוד גס לגימור כדי לשפר את היציבות הממדית.
ציפוי, סימון, מטליזציה והרכבה
ניתן לצבוע, לצפות, לחרוט, לסמן בלייזר או למתכת רכיבים מפלסטיק כאשר התהליך הנבחר תואם את תכונות החומר שלהם. טיפולים אלה יכולים לשפר את המראה, הזיהוי, ההגנה או הפונקציונליות החשמלית.
מטליזציה עשויה להוסיף שכבה מוליכה או דקורטיבית, אך הכנת פני השטח והידבקותם הם קריטיים. חלק מסוגי הפלסטיק דורשים הפעלה או טיפול מקדים מיוחדים.
רכיבים מעובדים עשויים לעבור גם התקנה של תוסף הברגה, חיבור או הרכבה מכנית. יש לקחת בחשבון פעולות אלו במהלך התכנון מכיוון שחום ההתקנה, תאימות דבק וכוחות הידוק יכולים להשפיע על איכות החלק.
| שיטת גימור | מטרה עיקרית | שיקול מרכזי |
| מלטש | הסרת סימני כלים | הסרת חומרים |
| ליטוש מכני | שיפור הברק והשקיפות | חום ושריטות |
| פיצוץ חרוזים | צור מראה מט | תאימות חומרים |
| ליטוש אדים | משטחים שקופים חלקים שנבחרו | תאימות ממסים |
| רִכּוּך | הפחתת לחץ שיורי | בקרת טמפרטורה |
| שִׁכבָה | מראה או הגנה | הידבקות פני השטח |
| סימון לייזר | זיהוי חלקים | תגובת חום |
| מתכת | הוסף שכבת מתכת פונקציונלית | הכנת משטח |
כמה עולה עיבוד שבבי פלסטיק CNC?
עלויות עיבוד שבבי פלסטיק CNC תלויות במחיר חומר הגלם, גודל המלאי, זמן העיבוד, דרישות ההכנה, מורכבות החלק, סבולות, כמות הייצור, גימור ובדיקה. חומרים נפוצים כגון ABS ו-POM עשויים להיות חסכוניים יחסית, בעוד שפלסטיק בעל ביצועים גבוהים כגון PEEK יכול להגדיל את הוצאות החומר. תכונות מורכבות ודרישות איכות תובעניות משפיעות גם הן על עלות הייצור הסופית.
חומר, זמן עיבוד שבבי ועלויות הקמה
עלויות החומר משתנות בהתאם לדרגת הפולימר, מידות המלאי, הסמכה וזמינות. חומרים בעלי ביצועים גבוהים כמו PEEK יקרים בדרך כלל יותר מפלסטיק הנדסי נפוץ, מה שהופך את בחירת המלאי והפחתת הפסולת לחשובות במיוחד.
זמן העיבוד תלוי בכמות החומר שהוסר, בגישה לכלי, במורכבות התכונה ובתנאי החיתוך. כיסים עמוקים, חורים קטנים רבים ודפנות דקות עשויים לדרוש חיתוך איטי יותר או פעולות גימור נוספות.
תכנות, הגדרה, הכנת חיבורי עבודה ובדיקה תורמים גם הם לעלות. צמצום הגדרות מיותרות ופישוט הגישה לכלים יכולים לשפר את יעילות הייצור מבלי לשנות את תפקוד הרכיב.
אב טיפוס, מנות קטנות ונפח ייצור
עיבוד שבבי פלסטיק CNC מתאים לאבות טיפוס ולמנות קטנות משום שהוא מונע את ההוצאות הראשוניות של תבניות הזרקה ייעודיות. עם זאת, עלויות התכנות וההתקנה עדיין חייבות להיות מפוזרות על פני מספר החלקים המיוצרים.
לדוגמה, נניח שלפרויקט היפותטי יש עלות הקמה קבועה של 120 דולר ועלות ייצור משתנה של 20 דולר לרכיב. עלות היחידה יורדת ככל שיותר חלקים זהים חולקים את הוצאות ההקמה.
| כמות | עלות התקנה לחלק | עלות משתנה לחלק | עלות יחידה לדוגמה |
| 1 | $120.00 | $20.00 | $140.00 |
| 10 | $12.00 | $20.00 | $32.00 |
| 100 | $1.20 | $20.00 | $21.20 |
נתונים אלה הם להמחשה בלבד ואינם מייצגים הצעות מחיר בפועל של ספקים. העלויות האמיתיות תלויות ברכישת חומרים, זמן מכונה, כלים, בדיקה, גימור ויעילות התהליך.
מתי כדאי לבחור עיבוד שבבי פלסטיק CNC?
עיבוד שבבי פלסטיק CNC הוא בחירה מתאימה לייצור כאשר פרויקט דורש פלסטיקה הנדסית פונקציונלית, תכונות עיבוד מדויקות, שינויי עיצוב תכופים או כמויות ייצור שאינן מצדיקות כלי יציקה ייעודיים. זה שימושי במיוחד עבור אבות טיפוס, רכיבים בהתאמה אישית, חלקי חילוף וייצור בנפח נמוך. הזרקה או הדפסה תלת-ממדית עשויים להיות עדיפים כאשר נפח, גיאומטריה או כלכלת כלים מעדיפים שיטות אלו.
עיבוד שבבי פלסטיק CNC לעומת הזרקה והדפסה תלת מימדית
עיבוד שבבי פלסטיק CNC מסיר חומר מחומר מוצק, בעוד שיציקה בהזרקה מעצבת פלסטיק מותך בתוך תבנית. עיבוד שבבי CNC מציע גמישות עבור אבות טיפוס ומנות קטנות, בעוד שיציקה בהזרקה היא לרוב חסכונית יותר לייצור בנפח גבוה.
הדפסה תלת-ממדית בונה רכיבים שכבה אחר שכבה ויכולה לייצר גיאומטריות פנימיות שכלי חיתוך קונבנציונליים אינם יכולים להגיע אליהן בקלות. עם זאת, תכונות החומר, גימור פני השטח ודיוק הממדים תלויים בטכנולוגיית ההדפסה ובשיטת העיבוד שלאחר ההדפסה.
עיבוד שבבי CNC עדיף לעיתים קרובות עבור רכיבים הדורשים ממשקים מכניים מדויקים או פולימרים הנדסיים ספציפיים ממלאי מוצק. התהליך הטוב ביותר תלוי בתכנון המלא ולא בשיטת הייצור בלבד.
| שיטת ייצור | האפליקציה הטובה ביותר | יתרון עיקרי | מגבלה עיקרית |
| עיבוד פלסטיק CNC | אבות טיפוס פונקציונליים וחלקים בהתאמה אישית | עיבוד שבבי גמיש ובחירת חומרים | בזבוז חומרים וזמן עיבוד שבבי |
| הזרקה | ייצור חוזר בנפח גבוה | עלות יחידה נמוכה בנפחים מתאימים | השקעה מראש בעובש |
| הדפסת 3D | אבות טיפוס מורכבים ועיצובים בנפח נמוך | חופש גיאומטרי | מגבלות חומר וגימור תלויי תהליך |
בחירת התהליך והספק הנכונים עבור חלקים מדויקים
יש לבחור את תהליך עיבוד שבבי הפלסטיק CNC הנכון בהתאם לגיאומטריית החלק, התנהגות החומר, סבילות, כמות הייצור ודרישות הפונקציונליות. בית קשיח, תותב בעל חיכוך נמוך וכיסוי שקוף עשויים לדרוש אסטרטגיות עיבוד וגימור שונות.
בחירת הספק צריכה לקחת בחשבון גם מומחיות בחומרים, יכולת המכונה, תכנון מתקן, נהלי בדיקה וניסיון עם רכיבי פלסטיק דומים. ספק המכיר עיבוד שבבי של מתכת עדיין עשוי לדרוש פיתוח תהליכים נוסף עבור פולימרים רגישים לטמפרטורה.
סקירת תכנון לייצור מסייעת בזיהוי סבילות מוגזמות, עובי דופן לא יציב, גישה קשה לכלים וסיכונים הקשורים לחומרים לפני תחילת הייצור.
עיבוד שבבי פלסטיק CNC שימושי במיוחד כאשר:
- יש לייצר אבות טיפוס פונקציונליים ללא תבניות הזרקה ייעודיות.
- הפרויקט דורש חלקים בהתאמה אישית או אצוות ייצור קטנות יחסית.
- רכיבים מכילים חורים מדויקים, כיסים, הברגות או משטחי חיבור.
- נדרשים פלסטיקה הנדסית כגון PEEK, POM או PTFE.
- שינויים בעיצוב צפויים במהלך פיתוח המוצר.
שאלות נפוצות
כיצד עובד עיבוד שבבי CNC של פלסטיק?
עיבוד שבבי CNC של פלסטיק פועל על ידי המרת מודל CAD להוראות חיתוך מתוכנתות המנחות פעולות כרסום, חריטה או קידוח. המכונה מסירה חומר מחומר הפלסטיק כדי ליצור את הגיאומטריה הנדרשת. זרימת עבודה אופיינית כוללת תכנות CAM, הכנת חומר, אחיזת עבודה, עיבוד גס, גימור ובדיקת מימדים. בניגוד ליציקה בהזרקה, עיבוד שבבי CNC אינו דורש תבנית ייעודית. עיבוד מוצלח תלוי בגיאומטריית הכלי, בטמפרטורת החיתוך, בפינוי שבבים ובתכונות המכניות והתרמיות של החומר.
האם מכונת CNC יכולה לחתוך פלסטיק או שהיא תימס?
כן, מכונת CNC יכולה לחתוך פלסטיק מבלי להמיס אותו כאשר משתמשים בכלי חיתוך, מהירויות ציר, קצב הזנה ושיטות קירור מתאימים. התכה או ריכוך פני השטח מתרחשים כאשר חיכוך מייצר חום מקומי מוגזם. קצוות חיתוך חדים ופינוי שבבים יעיל עוזרים להפחית סיכון זה. לפלסטיק יש מגבלות תרמיות שונות, ולכן ABS, POM, PEEK ו-PTFE דורשים אסטרטגיות עיבוד שונות. הפרמטרים הנכונים תלויים בדרגת החומר, בגיאומטריית החותך, בקוטר הכלי ובתנאי החיתוך.
מהי מכונת ה-CNC הטובה ביותר לפלסטיק?
מכונת ה-CNC הטובה ביותר לפלסטיק תלויה בגיאומטריה של החלק, החומר, המידות והסבולות הנדרשות. כרסומי CNC בעלי שלושה צירים מתאימים לרוב המארזים, הסוגריים, הלוחות והכיסים, בעוד שמחרטות CNC טובות יותר לתותבים, שרוולים ורכיבים גליליים. מכונות בעלות חמישה צירים עשויות לשפר את הגישה לתכונות מורכבות, ונתבי CNC מתאימים לרוב ליריעות פלסטיק גדולות יותר. קשיחות המכונה, ביצועי הציר, כלי העבודה, אחיזת העבודה ויכולת הבדיקה חשובים יותר מבחירת המכונה עם מספר הצירים הגדול ביותר.
אילו סוגי פלסטיק ניתן להשתמש בהם עם נוזל קירור למכונת CNC?
ניתן לעבד פלסטיקה הנדסית רבים עם נוזלי חיתוך תואמים, אך התאמת נוזל הקירור תלויה בפולימר הספציפי ובניסוח הנוזל. ניתן לעבד POM ו-PEEK באמצעות אוויר דחוס או נוזלי קירור שנבחרו כראוי. אקריליק, פוליקרבונט ופלסטיק מסוים אחר עלולים לפתח סדקים במאמץ כאשר הם נחשפים לכימיקלים שאינם תואמים. נוזלי קירור על בסיס מים אינם בטוחים באופן אוטומטי לכל פולימר. על מהנדסים לבדוק את המלצות ספק החומרים, הרכב נוזל הקירור ותנאי החשיפה לפני בחירת שיטת קירור.
למה לבחור בסיסי עובש הזרקת פלסטיק לעיבוד שבבי CNC בהתאמה אישית?
בסיסי תבניות הזרקה קונבנציונליים מיוצרים בדרך כלל מפלדה או אלומיניום מכיוון שעליהם לעמוד בכוחות הידוק, לחץ הזרקה ומחזורי תרמיה חוזרים. פלסטיק הנדסי בדרך כלל אינו תחליף מתאים לבסיסי תבניות מבניות ביציקה הזרקה סטנדרטית. עם זאת, רכיבי פלסטיק בהתאמה אישית המעובדים במכונה CNC יכולים להיות שימושיים עבור תבניות אב טיפוס, מרווחים מבודדים, מתקני הרכבה ואלמנטים תומכים של כלים. בחירת החומר צריכה לשקף את העומס המכני בפועל, הטמפרטורה, חיי השירות והאם הרכיב הוא כלי מבני או חלק עזר.
סיכום
עיבוד שבבי פלסטיק CNC הוא שיטת ייצור גמישה לייצור אבות טיפוס פונקציונליים, חלקים מכניים מדויקים ורכיבים הנדסיים בהתאמה אישית. חומרים כגון ABS, POM, ניילון, PEEK ו-PTFE מספקים שילובים שונים של חוזק, עמידות בפני שחיקה, תאימות כימית וביצועים ממדיים.
ב- TiRapid , אנו מספקים שירותי עיבוד שבבי וייצור מדויקים של רכיבי פלסטיק הנדסי בהתאמה אישית באמצעות CNC. הצוות שלנו תומך בכרסום CNC, חריטה, בחירת חומרים, ניתוח DFM, גימור פני שטח ובדיקת מימדים כדי לסייע ללקוחות לייצר חלקים מפלסטיק מדויקים, אמינים ומוכנים ליישום.
















