
במהלך כרסום CNC, שיטת הקירור משפיעה לא רק על חיי הכלי אלא גם על יעילות העיבוד, איכות פני השטח ועלויות הייצור. קירור הצפה מסורתי יכול להסיר באופן רציף כמות גדולה של חום חיתוך, אך הוא כרוך גם בצריכת קירור גבוהה, עלויות תחזוקה גבוהות ועומס ניכר לאחר העיבוד. שימון בכמות מינימלית (MQL) מספק כמות קטנה של נוזל סיכה לאזור החיתוך באמצעות אוויר דחוס ויכול לספק תוצאות כלליות טובות יותר ביישומי עיבוד שבבי מסוימים. עם זאת, MQL אינו תחליף אוניברסלי לכל משימות כרסום CNC. החומר, פרמטרי החיתוך, גיאומטריית הכלי ועומס העיבוד חייבים לעמוד בתנאים הרלוונטיים.
תנאים בסיסיים להחלפת קירור מסורתי באמצעות MQL
יעילות ה-MQL תלויה בעיקר בבקרת חום, דרישות שימון ועומס עיבוד שבבי.
חום החיתוך לא חייב להיות מרוכז מדי
MQL מפחית בעיקר חיכוך ומסייע בפינוי שבבים באמצעות שימון וזרימת אוויר מינימליים. לכן הוא מתאים יותר למשימות עיבוד שבבי שבהן חום החיתוך נשאר בטווח נשלט.
- מתאים לחומרים בעלי מוליכות תרמית טובה: עבור חומרים כגון סגסוגות אלומיניום, MQL יכול להפחית ביעילות את החיכוך בין הכלי לחומר העבודה כאשר פרמטרי החיתוך נשלטים כראוי.
- יש לשלוט בטמפרטורת העיבוד: אם נוצרת כמות גדולה של חום באופן רציף במהלך העיבוד, כמות קטנה של חומר סיכה לבדה לא תוכל להסיר את החום במהירות מספקת.
- תנאי חום גבוהים דורשים שיקול דעת: כאשר טמפרטורת קצה הכלי ממשיכה לעלות, יש לשקול קירור הצפה מסורתי או קירור בלחץ גבוה.
השאלה האם ניתן לשלוט בחום החיתוך באמצעות אופטימיזציה של פרמטרים וסיוע בזרימת אוויר היא תנאי מוקדם חשוב לקביעת האם MQL מתאים.
עומס העיבוד השבבי חייב להישאר סביר
סביר יותר ש-MQL יניב תוצאות טובות כאשר עומק החיתוך, רוחב החיתוך וקצב הסרת החומר נשארים בטווחים סבירים.
- הימנעו מהסרת כמות מוגזמת של חומר בפעולה אחת.
- שלוט על שטח המגע בין הכלי לחומר העבודה.
- הפחתת חיתוך רציף לאורך זמן ובעומס גבוה.
עומס עיבוד שבבי יציב מסייע בהפחתת הצטברות חום וממזער את ההשפעה על הכלי.
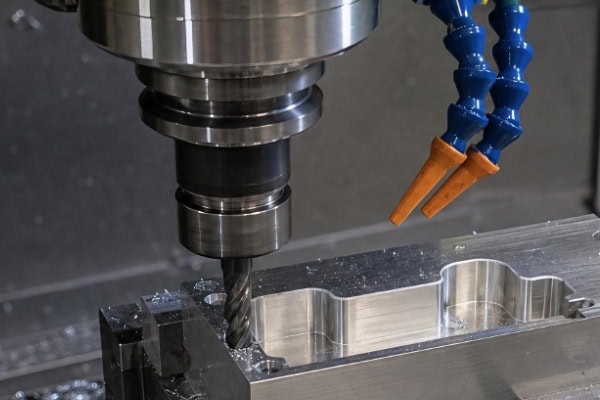
הכלי והמכונה חייבים לעמוד בתנאים הנדרשים
איכות ייצור נוזלים (MQL) אינה רק עניין של הפחתת זרימת נוזל הקירור. המכונה והכלי חייבים לעבוד יחד כדי לספק את חומר הסיכה בצורה יציבה. ביצועי פינוי שבבים של הכלי ותנאי אספקת המערכת משפיעים שניהם על תוצאות העיבוד השבבי.
הכלי חייב לספק פינוי שבבים טוב
אם לא ניתן להסיר שבבים בזמן, חיתוך חוזר עלול להתרחש, מה שיגביר את ייצור החום ואת בלאי הכלים.
- בחירת גיאומטריית חריץ מתאימה: בחירת עיצוב פינוי שבבים המתאים לחומר חומר העבודה כדי למנוע חסימת שבבים.
- שלוט במספר החריצים: תוך שמירה על קשיחות מספקת, יש להפחית את מספר החריצים בהתאם כדי לספק יותר מקום לפינוי שבבים.
- השתמשו בשטח שבבים מספיק: עבור חומרים כגון סגסוגות אלומיניום הנוטים לייצר שבבים ארוכים, תנו עדיפות לכלים בעלי ביצועי פינוי שבבים טובים.
- מיטוב מיקום הזרבובית: ודא שזרימת האוויר וחומר הסיכה יכולים להגיע במדויק לאזור החיתוך.
- השתמשו בכלים מקוררים פנימית בעת הצורך: עבור חללים עמוקים, חריצים עמוקים או פעולות עיבוד שבבי עם פינוי שבבים קשה, קירור פנימי יכול לסייע בשיפור תנאי החיתוך.
פינוי שבבים טוב מפחית את אצירת השבבים והצטברות החום, ועוזר לשמור על יציבות התהליך.
מערכת ה-MQL חייבת לספק אספקה יציבה
מערכת ה-MQL חייבת לשמור על תערובת שמן-אוויר יציבה; אחרת, ביצועי הסיכה עלולים להשתנות.
- בדוק את אספקת הסיכה: ודא שאספקת שמן יציבה ומנע בלאי מהיר של הכלים הנגרם עקב סיכה לא מספקת.
- ודאו את לחץ האוויר וקצב הזרימה: זרימת אוויר לא מספקת עלולה להשפיע על האספקה, בעוד שזרימת אוויר מוגזמת עלולה לפזר את חומר הסיכה.
- כוונן את זווית הפיה: ודא שחומר הסיכה נכנס ישירות לאזור המגע בין הכלי לחומר העבודה.
- קחו בחשבון את ההשפעה של סיבוב במהירות גבוהה: במהלך כרסום CNC במהירות גבוהה, ודאו שחומר הסיכה יכול להתגבר על זרימת האוויר המסתובבת ולהגיע למצב החיתוך האפקטיבי.
- יש לתחזק את המערכת באופן קבוע: יש לבדוק את הצינורות, הפיה ורכיבי המסנן כדי למנוע סתימות או דליפות.
רק כאשר פרמטרי האספקה נשארים יציבים, חומר הסיכה יכול לכסות באופן רציף את אזור החיתוך האפקטיבי.
אילו חומרים מתאימים יותר ל-MQL?
תכונות החומר קובעות ישירות את דרישות ייצור החום והסיכה במהלך העיבוד השבבי. ההערכה צריכה לקחת בחשבון מוליכות תרמית, קשיות, נטייה להתקשות בעבודה וטמפרטורת חיתוך.
לסגסוגות אלומיניום יש תחולה גבוהה
סגסוגות אלומיניום מציעות בדרך כלל מוליכות תרמית ויכולת עיבוד טובה. עם פרמטרי חיתוך מתאימים, MQL יכול להפחית חיכוך, לשפר את פינוי השבבים ולמזער היווצרות קצה הצטברות. סגסוגות אלומיניום מתאימות לכרסום במהירות גבוהה במהירויות חיתוך גבוהות יחסית, בעוד שחלקים בעלי דופן דקה יכולים גם להפחית את הסיכון לעיוות תרמי באמצעות בקרת חום נכונה. בייצור בנפח גבוה, הפחתת השימוש בנוזל קירור יכולה להפחית את נטל ניקוי הציוד ותחזוקת נוזל הקירור. סגסוגות אלומיניום הן בין החומרים הבשלים והמתאימים ביותר עבור יישומי MQL.
ניתן לעבד פלדות מסוימות גם עם MQL
עבור פלדה דלת פחמן, פלדה בינונית ופלדות סגסוגת מסוימות, ניתן ליישם MQL גם כאשר עומס החיתוך וטמפרטורת העיבוד ניתנים לשליטה.
- מתאים לעיבוד שבבי בעומס נמוך עד בינוני: שלטו בעומק החיתוך וברוחב החיתוך כדי להפחית הצטברות חום.
- מתאים לפעולות חיתוך רציפות: תנאי חיתוך יציבים מסייעים בשמירה על יעילות הסיכה.
- יש לנטר את התקשות העבודה: אם החומר מפגין התקשות משמעותית בעבודה, יש להתאים את פרמטרי החיתוך באופן מיידי.
- יש לנטר את בלאי הכלים: כאשר טמפרטורת החיתוך ממשיכה לעלות, יש להעריך מחדש את יכולת הקירור של ה-MQL.
ניתן לעבד פלדות מסוימות עם MQL, אך חיתוך ניסיון וניטור נתונים נחוצים כדי לאשר האם אורך חיי הכלי ואיכות העיבוד עומדים בתקנים הנדרשים.
חומרים קשים לעיבוד בטמפרטורה גבוהה דורשים הערכה מדוקדקת
לחומרים כמו סגסוגות טיטניום וסגסוגות עמידות בטמפרטורה גבוהה יש מוליכות תרמית נמוכה וטמפרטורות חיתוך גבוהות, מה שגורם לחום להתרכז בקלות ליד קצה הכלי.
- קשה לפזר חום: חום החיתוך נוטה להתרכז באזור המגע בין הכלי לחומר העבודה.
- בלאי כלים יכול להתקדם במהירות: טמפרטורות גבוהות ועומסים כבדים עלולים להאיץ את בלאי הכלים, סדקים בקצה או עיוות פלסטי.
- ייתכן שיידרש קירור חזק יותר: קירור מסורתי, קירור בלחץ גבוה או אפילו קירור מכוון עשויים להתאים יותר.
- יש להגביל את רמת האיכות הגבוהה ביותר (MQL) לפעולות ספציפיות: ניתן להעריך אותה עבור פעולות גימור קלות, קצרות מועד או ספציפיות, אך אין להתייחס אליה כאל תחליף ישיר לכל שיטות הקירור.
עבור חומרים בעלי טמפרטורה גבוהה וקשים לעיבוד שבבי, ההחלטה להשתמש ב-MQL חייבת להתבסס על אורך חיי הכלי, איכות פני השטח ויציבות ממדית.
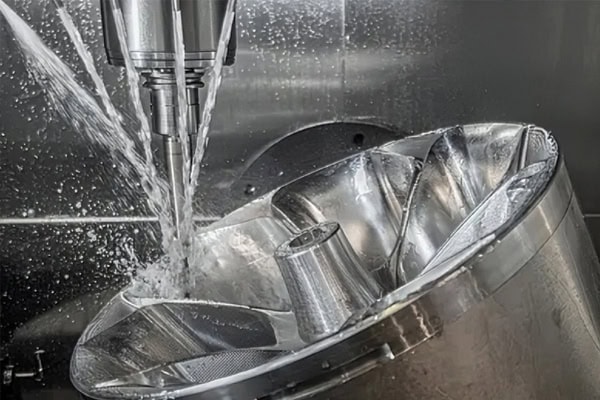
מה יש לקחת בחשבון בעת מעבר מקירור הצפה לקירור MQL?
בעת שינוי התהליך, צריכת נוזל הקירור לא צריכה להיות נקודת ההשוואה היחידה. יש להעריך את תוצאות העיבוד השבבי באופן מקיף.
השווה את חיי הכלי
אורך חיי הכלי הוא מדד חשוב להערכת יעילותו של MQL כתחליף.
- השתמשו בתנאי השוואה עקביים: בדקו את אותו חומר וכלי עם פרמטרי חיתוך דומים.
- רשום את המספר בפועל של חלקים מעובדים: השווה את מספר החלקים שניתן לעבד ביציבות תחת שיטות קירור שונות.
- שימו לב לדפוסי בלאי: שימו לב במיוחד לבלאי צדדי, סדקים בקצה, הצטברות קצה וסדקים תרמיים.
- הערכת תדירות החלפת הכלים: אם MQL מגדיל משמעותית את מספר החלפות הכלים, העלויות הכוללות עשויות לעלות במקום זאת.
אם MQL יכול להפחית חיכוך תוך שמירה על שחיקת כלים בטווח סביר, יש לו ערך ליישום נוסף.
בדיקת איכות פני השטח ויציבות ממדית
לאחר עיבוד שבבי, יש לבדוק בקפידה את חספוס פני השטח, דיוק המימדים ואיכות הקצה.
- מדידת חספוס פני השטח: ודא האם מופיעים שריטות, סימני רטיבות או חספוס חריג על פני השטח המעובדים.
- בדיקת דיוק ממדים: שימו לב להשפעות של עיוות תרמי ובלאי של כלים על יציבות הממדים.
- בדיקת איכות הקצה: בדיקת קוצים, סדקים בקצה או שריפה מקומית.
- קצה בנוי בצג: קצה בנוי עלול להוביל לירידה באיכות פני השטח ולשינויים ממדיים.
- בצע אימות אצווה רציף: אין לשפוט את יציבות התהליך על סמך חלק בודד.
אם מתרחשת שריפה על פני השטח, הצטברות של קצה או שינוי מימדי לאחר הפחתת צריכת נוזל הקירור, תנאי התהליך הנוכחיים עדיין דורשים אופטימיזציה.
הערכת עלויות הייצור הכוללות
היתרונות של MQL כוללים לא רק צריכת קירור מופחתת, אלא גם עלויות נמוכות יותר עבור תחזוקת נוזל קירור, סינון וטיפול בנוזלי פסולת. חברות צריכות לחשב באופן מקיף את הצריכה בפועל של חומר סיכה ונוזל קירור מסורתי, אורך חיי הכלי ותדירות החלפת הכלים, עלויות תחזוקת הציוד, כמו גם עלויות עבודה ועיבוד לאחר ניקוי חומר העבודה, ייבושו וטיפול בנוזלי הפסולת. יש לקחת בחשבון גם את זמן מחזור העיבוד השבבי ואת זמן ההשבתה במקום להשוות רק את מחיר היחידה של נוזל הקירור.
יישומי עיבוד שבבי בהם MQL באמת מתאים
הערך של MQL ניכר בדרך כלל ביישומים עם תנאי חיתוך יציבים, חזרתיות תהליך גבוהה ודרישות לייצור נקי יותר.
כרסום במהירות גבוהה ועיבוד שבבי בעומס קל עד בינוני
פעולות אלו משתמשות בדרך כלל במהירויות חיתוך גבוהות, בעוד שהסרת החומר בכל פעולה נשארת יחסית נשלטת. MQL יכול להפחית חיכוך ולסייע בפינוי שבבים.
- מתאים לפעולות עם הסרת חומר נשלטת: יש להימנע מפעולה ממושכת תחת עומסים קיצוניים.
- מתאים לחיתוך רציף ויציב: הפחתת פגיעות ויצירת חום חריגה.
- מתאים לכלים עם פינוי שבבים טוב: אפשרו לזרימת אוויר להסיר שבבים במהירות.
- מתאים לחומרים עם דרישות סיכה מסוימות: שפר את תנאי החיתוך עם כמות קטנה של חומר סיכה.
בטחינה במהירות גבוהה ובעיבוד שבבי בעומס קל עד בינוני, MQL יכול בדרך כלל לאזן בין יעילות עיבוד שבבי, אורך חיי הכלי והפחתת נוזל קירור.
ייצור בנפח גבוה של חלקים מדויקים
עבור חלקים שעוברים עיבוד חוזר ונשנה לאורך תקופות ארוכות, MQL מקל על קביעת פרמטרי שימון ונהלי הפעלה סטנדרטיים. על ידי רישום רציף של שחיקת כלים, שינויים ממדיים ואיכות פני השטח, ניתן לזהות תנודות בתהליך ולמטב את תנאי העיבוד בצורה יעילה. בנוסף, שאריות נוזל קירור מופחתות מסייעות לקצר את זמן הניקוי, הייבוש והכנת הציוד. עבור חלקים מדויקים עם ייצור אצווה יציב ותהליכים בוגרים, MQL מציעה פוטנציאל חזק ליישום.
יישומי ייצור עם דרישות סביבתיות גבוהות
MQL משתמש בכמות קטנה מאוד של חומר סיכה, מה שמפחית את עבודת הטיפול והניקוי של נוזלי פסולת הקשורים לקירור מסורתי ותומך טוב יותר בדרישות ייצור ירוקות מסוימות.
- הפחתת צריכת נוזל קירור: צריכת משאבים נמוכה יותר
- הפחתת ייצור נוזלי פסולת: הקלה על נטל הטיפול העוקב.
- שיפור סביבת העיבוד: הפחתת שאריות נוזל קירור על גבי חומרי עבודה ומשטחי ציוד.
- הפחתת דרישות ניקוי וייבוש: סיוע בפישוט הליכי עיבוד לאחר העיבוד.
בתנאי שמתקיימות עמידה בדרישות איכות ובטיחות העיבוד השבבי, MQL יכול לתמוך בשימור אנרגיה, הפחתת פליטות והפחתת עלויות.
סיכום
הטמעת MQL צריכה להתבסס על חיתוך ניסיוני, אימות תהליכים והערכת נתונים. חברות צריכות לתעד בנפרד בלאי כלים, חספוס פני השטח, שינויים ממדיים, זמן מחזור עיבוד ועלויות תחזוקה, ולאחר מכן להחליט האם ליישם MQL באופן רחב יותר בהתבסס על הביצועים בפועל של כל פעולה. עבור תהליכים מתאימים, MQL יכול להפחית את עבודת הניקוי וטיפול בנוזלי הפסולת. עבור פעולות הכרוכות בחום מרוכז או עומסים כבדים, יש לשמור על אמצעי קירור חזקים יותר. TiRapid יכולה לסייע ללקוחות בהערכת פתרונות קירור, אופטימיזציה של פרמטרים ואימות תהליכי ייצור באצווה על סמך גיאומטריית חלקים, מאפייני חומרים ויעדי ייצור.
















