
בית מעובד יכול להיות בעל משטח הרכבה שטוח, כיס עמוק, מושב מיסב וחורים עם הברגה. ציר עשוי להזדקק לקטרים מוגמרים, חריצים וקדח צירי. כל מאפיין מציב דרישות שונות לקצה החיתוך, כך שייצור חלק שלם דורש בדרך כלל מספר כלים העובדים באמצעות רצף מתוכנן.
הבנת כלי עיבוד שבבי CNC עוזרת למהנדסים להעריך את יכולת הייצור ועוזרת לקונים לשאול שאלות מועילות לגבי תהליך מוצע. מדריך זה מסביר את משפחות הכלים העיקריות, כיצד לבחור אותן עבור דרישות החלק, וכיצד אחיזת כלים ואחיזת עבודה תומכים בביצועיהם.
מהם כלי עיבוד שבבי CNC?
כלי עיבוד שבבי CNC הם הכלים המשמשים לעיצוב וגימור של חומרי עבודה במכונות הנשלטות על ידי מחשב. כלי החיתוך העיקריים כוללים חותכי כרסום, כלי חריטה, מקדחות, כלי קידוח, מקדחים וכלי הברגה. הגיאומטריה והיישום שלהם קובעים אילו תכונות הם יכולים לייצר.
מכונת ה-CNC מספקת תנועה, כוח ומיקום מבוקרים. כלי החיתוך נוגע בחומר. במהלך הכרסום, החותך מסתובב בדרך כלל תוך כדי ביצוע מסלול מתוכנת. בחריטה קונבנציונלית, חומר העבודה מסתובב כנגד כלי הנע על פני השטח שלו.
המונח כלי חיתוך CNC מתאר ספציפית כלים המסירים חומר באמצעות חיתוך. דיונים רחבים יותר על כלי עבודה CNC כוללים גם מחזיקי כלים, מקבעים וציוד כוונון. קולט מחזיק חותך, מקבע מאתר את חומר העבודה, וגשש תומך במדידה. להתקני תמיכה אלה יש פונקציות שונות מקצה החיתוך עצמו.
מהם הסוגים העיקריים של כלי עיבוד שבבי CNC?
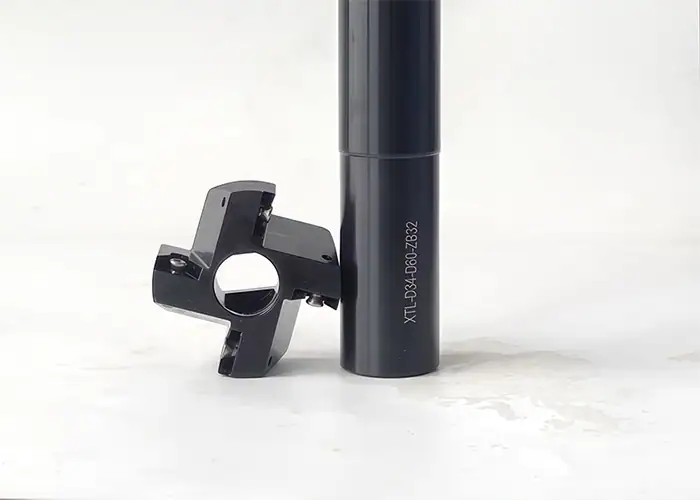
משפחות הכלים העיקריות מאורגנות סביב כרסום, חריטה, חריטת חורים, הברגה, חריצת חריצים וגימור קצה. בחרו משפחה בהתאם לתכונה הנדרשת, ולאחר מכן העריכו את הכלי הספציפי מול דרישות הגישה, החומר והשרטוט.
| פעולה | כלים נפוצים | תכונות אופייניות | בדיקת בחירה ראשית |
| כרסום | טחנות קצה, טחנות פנים | פנים, כיסים, קירות, פרופילים | גישה לחותך ולמחזיק |
| פנייה | מחרטת מוספים ומחזיקים | קטרים חיצוניים, כתפיים, פאות קצה | גיאומטריית קצה ותמיכה בחומר עבודה |
| קדיחה | מקדחות טוויסט, מקדחות מיוחדות לחורים עמוקים | חורים ראשוניים | פינוי עומק ושבבים |
| משעמם | מוטות קידוח, ראשי קידוח מתכווננים | קדח מוגדל או גמור | קשיחות וקצבה זמינה |
| מקדימה | Reamers | גודל חור גמור ומשטח | איכות החור הקודם |
| הַשׁחָלָה | ברזים, מקדחות הברגה, מוסיפים להברגה | הברגות פנימיות וחיצוניות | מפרט הברגה ועומק שמיש |
| חריצים ופרידה | מוסיף חריצים, להבי פרידה | שקעים, חריצי טבעת תמיכה, חיתוכי הפרדה | רוחב, טווח ובקרת שבבים |
| גימור קצה | טחנות שפשופות, שקעים, כלי הסרת שבבים | שימורים, מושבי בורג, הסרת קוצים | גיאומטריית קצה וגישה מוגדרים |
חותכי כרסום
כרסומי קצה מעבדים משטחים שטוחים, כיסים, חריצים, קירות ומאפיינים מעוצבים. כרסומי קצה משתמשים בקצוות החיתוך ובקצוות ההיקפיים שלהם למגוון פעולות. כרסומי פנים מייצרים בדרך כלל פנים רחבות ושטוחות, לרוב באמצעות תוספות הניתנות להחלפה.
עבור בית, כרסם קצה עשוי לפתוח כיס פנימי בעוד שכרסם פנים מכין את משטח ההרכבה. קוטר החותך משפיע על הגישה לפינות, ומכלול הכלי המלא חייב לפנות את הקירות והמלחציים שמסביב. אילוצים אלה יכולים להשפיע על פריסת החלק לפני תחילת העיבוד.
להשוואה מדוקדקת יותר של פרופילי אף כדורי, רדיוס פינה, חריצים ופרופילים אחרים, עיינו במדריך שלנו לסוגי חותכי כרסום.
כלי חריטה ופנייה
כלי חריטה מעבדים חלקים מסתובבים כגון צירים, שרוולים ותותבים. חריטה חיצונית קובעת קטרים חיצוניים ופרופילים מדורגים. חיפוי קצה מייצר משטחי קצה, בעוד שכלי פרופילציה מתאימים עוקבים אחר כתפיים, צמרות וקווי מתאר.
מכלולי חריטה רבים משלבים להב חלופי עם מחזיק. המחזיק ממקם ותומך בבלח, בעוד שגיאומטריית הבלח, חומר החיתוך ורדיוס החרטום משפיעים על האופן שבו הלהב חותך ויוצר שבבים. שניהם חייבים להתאים לכיוון הגישה הזמין ולמאפיינים הסובבים.
חיתוך גס וגימור מציבים דרישות שונות ללהב. גיאומטריה שנועדה לחיתוכים כבדים יותר עלולה לא לשלוט ביעילות בשבבים במהלך מעבר גימור קל. התכנון צריך להתאים את המחט להזנה ולעומק החיתוך בפועל, תוך התחשבות בקשיחות חומר העבודה. ציר דק עשוי להזדקק לתמיכה נוספת ואסטרטגיית חיתוך שונה מתותב קצר ונוקשה.
כלי קידוח
מקדחות יוצרות חורים על ידי התקדמות לתוך חומר העבודה. אפשרויות נפוצות כוללות מקדחים מוצקים ועיצובים עם קצוות או מוסיפים הניתנים להחלפה. מקדחות פיתול נמצאות בשימוש נרחב, בעוד שכלים מיוחדים לחורים עמוקים מטפלים ביישומים בהם הגעה, הנחיה ואספקת נוזל קירור דורשים גישה ייעודית.
עומק החור, משטח הכניסה, תנאי היציאה ופינוי השבבים הם גורמי בחירה מרכזיים. כניסה משופעת עלולה להעמיס על קצוות החיתוך בצורה לא אחידה. שבבים הלכודים בתוך חור עמוק עלולים לפגוע בכלי או במשטח החור. לכן, גיאומטריית הכלי, אספקת נוזל הקירור ומחזור הקידוח צריכים לעבוד יחד.
פעולת נקודתית עשויה לסייע ביצירת פתח מתאים עבור עיצובי קידוח מסוימים, אך הגיאומטריה שלה חייבת להיות תואמת למקדח. אין להוסיף אותה באופן אוטומטי לכל נתיב יצירת חורים. באופן דומה, קידוח לבדו עשוי לעמוד בדרישת מרווח חור. גימור נוסף מוצדק כאשר השרטוט או יכולת התהליך המוכחת דורשים זאת.
כלים משעממים
כלי קידוח מגדילים או מסיימים חור קיים. מחרטה משתמשת בדרך כלל במוט קידוח בתוך רכיב מסתובב, בעוד שמרכז עיבוד שבבי עשוי להשתמש בראש קידוח מסתובב. מערכות קידוח עדין מתכווננות מאפשרות לכוון את קוטר החיתוך לקדח הנדרש.
קידוח שימושי עבור מושבי מיסבים, מיקומי תותבים ומאפיינים פנימיים אחרים שקוטרם וקשרם לגיאומטריה שמסביב חשובים. עם תוספת חומר מתאימה והגדרה יציבה, הפעולה יכולה לשפר את גיאומטריית החור ולקבוע את צירו ביחס להגדרת העיבוד.
גישה וקשיחות הן מגבלות חשובות. קדח קטן מגביל את קוטר המוט, בעוד שקדח עמוק מגדיל את התלייה הנדרשת. המכלול המתקבל עדיין חייב לספק מרווח שבבים ולהתנגד לסטייה. יש להעריך את המוט והמחזיק יחד עם כוחות החיתוך, התוספת ותמיכת חומר העבודה.
כלי חיתוך
מקדדים מסיימים חור שעבר תהליך בעיבוד קודם לכן על ידי הסרת תוספת קטנה יחסית. קצוות החיתוך המרובים שלהם יכולים להביא חור מוכן לגודל ולמצב פני השטח הנדרשים, מה שהופך אותם לשימושיים לאיתור חורים ומאפיינים חוזרים אחרים של חורים.
הפעולה הקודמת חיונית. החור חייב לספק חומר מתאים למקדח הנבחר, והכלי חייב להיכנס עם יישור מתאים. מרווח קטן מדי או לא אחיד עלול למנוע מהמקדד לחתוך באופן עקבי.
אין לצפות שדילול (reaming) יתקן שגיאות מיקום או ישרות בחור המקורי. אם המיקום או היישור הם הדאגה העיקרית, ייתכן שהתהליך ידרוש הכנה שונה או פעולת קידוח. בחרו בין קידוח לדילוול בהתאם לשרטוט ולמצב החור הקיים.
ברזים ומכונות הברגה
ברזי חיתוך מייצרים הברגות פנימיות בחורים מוכנים. עיצובים בעלי חוד ספירלי בדרך כלל מכוונים שבבים קדימה לתוך חורים עוברים, בעוד שעיצובים בעלי חריץ ספירלי מתאים מושכים שבבים אחורה מחורים עיוורים. החומר וגיאומטריית החור קובעים האם עיצוב הברגה מסוים מתאים.
ברזי עיצוב יוצרים הברגות על ידי הזזת חומר רקיע במקום חיתוך שבבים. הם דורשים חומר תואם לחומר עבודה, הכנת חורים מבוקרת ושימון מתאים. פעולתם נטולת השבבים אינה הופכת אותם לניתנים להחלפה עם ברזי חיתוך.
כרסומי הברגה חותכים הברגות דרך נתיב כלי ספירלי מתואם. הם דורשים תנועת מכונה תואמת ומרווח מספיק כדי שהחותך יוכל להיכנס וללכת בנתיב שלה. היכן שתכנון החותך מאפשר זאת, כרסומי הברגה יכולים לכסות קוטרי הברגה שונים עם אותו פסיעה וצורה.
הברגה מספקת לעיתים קרובות נתיב ישיר לגודל הברגה פנימי חוזר. כרסום הברגה מציע התאמה מתוכנתת של קוטר ההברגה ויכול להיות שימושי כאשר בקרת שבב או טווח קטרים הופכים את הגמישות הזו ליקרה ערך.
אשר את ייעוד ההברגה, סוג הסבילות ועומק ההברגה המלא הניתן לשימוש. חור עיוור זקוק למרווח עבור הכלי הנבחר וכל גיאומטריית נקודת קידוח מעבר להברגות המלאות הנדרשות. ניתן לייצר הברגות חיצוניות על חלקים מחורטים גם באמצעות תוספות הברגה ייעודיות.
כלי חריץ ופרידה
כלי חריץ יוצרים שקעים בקטרים חיצוניים, בקדחים פנימיים או בקצה. יישומים כוללים חריצים של טבעות תמיכה, חריצי אטימה ומאפייני מרווח. כלי פרידה חותכים דרך חומר עבודה מחולף כדי להפריד את הרכיב ממוט או מקטע שנותר.
המחבר והלהב התומך או המחזיק חייבים להתאים לרוחב החריץ, לעומק ולכיוון הגישה. כלי שמגיע לחריץ חיצוני עלול לא להתאים לחריץ קדמי או לשקוע פנימי. כתפיים סמוכות עלולות גם הן להגביל את המחזיק גם כאשר נראה כי קצה החיתוך נגיש.
פעולות אלו יכולות לרכז עומסי חיתוך בחלל צר. יש לשמור על מכלול קשיח ככל האפשר על ידי הגישה ולספק נתיב יציאה לשבבים. במהלך הפרידה, התהליך חייב לקחת בחשבון גם את יציבות חומר העבודה וכיצד הרכיב המופרד יהיה מבוקר.
כלי חיתוך והסרת שבבים
כלי חיתוך יוצרים קצוות זוויתיים מוגדרים. כלי חיתוך קונטרה מייצרים שקעים חרוטיים, לרוב עבור ראשי ברגים. כלי הסרת שבבים מסירים חומר לא רצוי שנותר בקצה לאחר פעולה נוספת. הפונקציות חופפות ביישומים מסוימים, אך הגיאומטריה הסופית הנדרשת קובעת את בחירת הכלי.
שרטוט עשוי לדרוש שפיעה ממדית בפתח אחד ורק הסרת קוצים בפתח אחר. הגדלת שני הקצוות באותה פעולה יכולה לשנות משטח פונקציונלי או להפחית את עומק ההברגה השמיש.
קצוות אחוריים וחורים מצטלבים ראויים לתשומת לב במהלך התכנון. חותך שמגיע לחזית החור עלול לא להגיע ליציאה שלו או לצומת פנימי. כלי חיתוך אחורי או כלי הסרת שבבים מיוחדים יכולים לטפל ביישומים נגישים, בעוד שתכונות אחרות עשויות לדרוש שיטת גימור נפרדת. יש להגדיר את דרישת הקצה מוקדם מספיק כדי לכלול את הגישה והבדיקה הנדרשות.
כיצד בוחרים כלי CNC לדרישות חלקים?
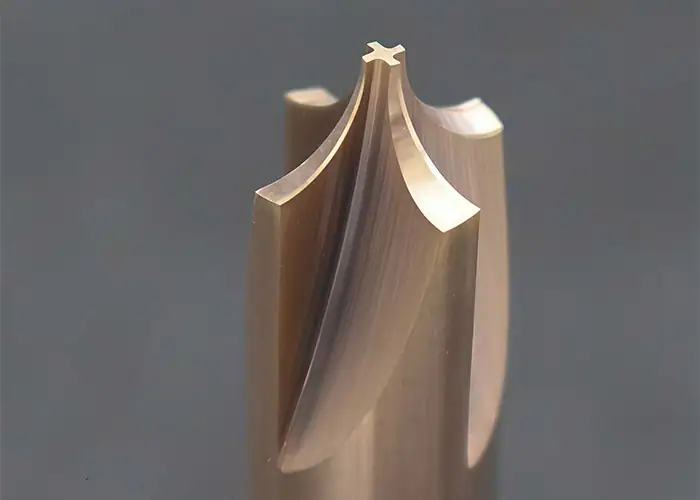
בחרו כלי עיבוד שבבי CNC על ידי חיבור כל מאפיין לחומר שלו, דרישות המידות, אילוצי הגישה וכמות הייצור. לאחר מכן בדקו האם המכונה ומכלול הכלים המלא יכולים לבצע את הפעולה המוצעת בצורה אמינה.
התחל עם גיאומטריה וגישה של מאפיינים
התחילו עם התכונה המוגמרת והכיוון שממנו ניתן לעבד אותה. קדח, חריץ חזית וחור עיוור עם הברגה עשויים להיות קרובים זה לזה תוך שהם דורשים גישות שונות מאוד.
בדקו את שטח הפעולה של כל המכלול, כולל הקנה, המחזיק והמאריכים. כמו כן, אפשרו כניסה, משיכה והוצאת שבבים. כלי שמתאים לצורת ה-CAD הסופית עדיין עלול להתנגש במהלך הגישה שלו.
בדיקות שימושיות של שרטוטים ודגמים כוללות:
- מאפיינים מוסתרים מאחורי הכתפיים או פתחים צרים.
- קדחים עמוקים המגבילים את קוטר המוט ואת קשיחותו.
- הברגות עם מעט מקום מעבר לעומק ההברגה המלא הנדרש.
- קצוות שהופכים לבלתי נגישים לאחר פעולה נוספת.
במקרים בהם הגישה דורשת כלי ארוך או מיוחד באופן יוצא דופן, יש לדון בהתאמת מאפיינים לפני סיום התכנון. שינוי קטן בפתח או בתבליט יכול ליצור נתיב עיבוד מעשי יותר.
התאמת התהליך לגודל, למיקום ולדרישות הגימור
קוטר החור, מיקומו, צורתו ומרקם פני השטח הם דרישות נפרדות. עמידה בסבילות הקוטר אינה מעידה על מיקום הציר נכון או שהפני השטח עומדים במפרט הגימור שלו.
יש להפריד בין קריטריוני הקבלה לפני בחירת מסלול גימור. קידוח יכול לעמוד בדרישת הגודל שלו מבלי לעמוד בדרישות הגליל או המיקום. הפעולה וההתקנה חייבים להתייחס לכל קריטריון רלוונטי, כולל קשרים בין מאפיינים וכל מערכת נתונים שצוינה.
תכננו את הבדיקה סביב אותן דרישות. מד קדח יכול להעריך קוטר, אך מדידה זו לבדה אינה קובעת מיקום ביחס לנתון. ייתכן שיהיה צורך במדידת קואורדינטות או בשיטה מתאימה אחרת למיקום וליחסים גיאומטריים. מרקם פני שטח מוגדר דורש גם שיטת אימות מתאימה. בחירת פעולת הגימור וגישת הבדיקה יחד מונעת התייחסות לקריאת קוטר בודדת כהוכחה להתאמה מלאה.
התאמת גיאומטריית הכלי וחומר החיתוך לחומר העבודה
ציינו את הסגסוגת והמצב במקום להשתמש בתווית כללית כגון מתכת או פלסטיק. קשיות, התנהגות שבבים, שחיקה והנטייה להידבק לקצה משפיעות על בחירת הכלי.
בחריטה, דרגת החותך וגיאומטריית שובר השבבים חייבים להתאים לחומר ולתנאי החיתוך. להב חד המתאים לסגסוגת אלומיניום רקיע עשוי להיות בחירה גרועה לחיתוך קטע בפלדה מוקשה. עבור מקדחות וברזים, עיצוב החריץ ולהב החיתוך חייבים גם להתמודד עם השבבים המיוצרים על ידי חומר זה.
פלדת מהירות וקרביד מציעים שילובים שונים של קשיחות, עמידות בפני שחיקה ויכולת פעולה. ציפויים חייבים להתאים למצע, לחומר העבודה וליישום. כלי מצופה אינו בהכרח האפשרות הטובה ביותר עבור כל חומר.
השתמשו בהמלצות יצרן הכלים כנקודת התחלה, ולאחר מכן קבעו את תנאי החיתוך עבור ההגדרה האמיתית. העתקת מהירות או הזנה מעבודה אחרת מבלי לבדוק את מצב החומר, חיבור הכלי ואספקת נוזל הקירור עלולה לערער בחירה הגיונית אחרת.
שקול כמות ייצור וניהול כלים
עבודת אב טיפוס מעדיפה לעיתים קרובות כלים זמינים בקלות ותהליך שיכול להתאים לשינויים בתכנון. כלי ייעודי הופך לאטרקטיבי יותר כאשר תכנון יציב וכמות הזמנה צפויה מצדיקים את דרישות ההכנה וההחלפה שלו.
עבור ייצור חוזר, יש להעריך כיצד יזוהו, יקבעו מראש, ייבדקו ויוחלפו כלים. יש להגדיר אילו כלים שולטים בתכונות קריטיות וכיצד יזוהה בלאי לפני שתכונות אלו יחורגות מגבולותיהם. יש לבצע הליך התקנה מבוקר לכלים או מוספים להחלפה, כך שהתהליך יישאר עקבי לאחר ההחלפה.
השוו את עלות הייצור הכוללת ולא רק את מחיר הרכישה של החותך. עלויות רלוונטיות כוללות התקנה, זמן עיבוד שבבי, החלפת כלים, בדיקה והשלכות של עיבוד חוזר או חלקים שנגרטו. צוותי רכש יכולים לשאול כיצד הכלים המוצעים תומכים בהזמנות חוזרות ואילו שינויים ידרשו בדיקה חוזרת של התהליך.
כיצד אחיזת כלים ואחיזת עבודה תומכים בכלי CNC?
אחיזת כלים מאבטחת וממקמת את כלי החיתוך, בעוד שאחיזה של חומר העבודה מאתרת ותומכת בחלק. שניהם משפיעים על האם הכלי הנבחר יכול לייצר את התכונה המיועדת באופן עקבי, במיוחד כאשר טווח ההגעה או קשיחות החלק מוגבלים.

מחזיקי כלים, קולטים והתקנת כלים
כלים מסתובבים משתמשים בצ'אקים, קולטים או מחזיקים אחרים תואמים כדי להתחבר לציר. כלי חריטה ומוטות קידוח משתמשים במחזיקים המתאימים לממשק הצריח או המכונה. החיבור חייב לספק אחיזה, מרווח וקשיחות מתאימים לפעולה.
עבור מכלול מסתובב, מרחק הסיבוב משפיע על מידת השילוב השווה של קצוות החיתוך. ניקוי משטחי חיבור, הרכבה נכונה והידוק מתאים עוזרים לשלוט בו. שמרו על אורך הכלי הלא נתמך קצר ככל שמאפשרים התכונה ומרווח המחזיק, תוך שמירה על אורך האחיזה שצוין.
אורך הכלי, קוטרו וקיזוזים רלוונטיים חייבים להתאים להרכבה בפועל. קביעת קוד מראש ומדידה בתוך המכונה יכולות לתמוך בהגדרה זו. קיזוז מדויק אינו יכול לפצות על מחזיק לא יציב, ומחזיק קשיח אינו יכול לתקן ממד כלי שהוזן באופן שגוי.
מתקנים, נקודות ייחוס ותמיכה בחומר עבודה
מתקן קובע כיצד החלק ממוקם ומאופק במהלך העיבוד. משטחי המיקום שלו צריכים לתמוך באסטרטגיית הנתון שנבחרה, במיוחד כאשר מיקום המאפיין תלוי בפעולה קודמת.
ההידוק חייב לעמוד בעומסי חיתוך מבלי לעוות את הרכיב. דפנות דקות וחתכים דקים עשויים להזדקק לתמיכה מקומית או לסדר מחדש כדי שהסרת החומר לא תשאיר מאפיין גמיש חשוף לכוחות חיתוך כבדים.
גישה, תמיכה ומדידה חייבות להישאר תואמות לאורך כל המסלול. עבור חלקים שעלולים להתעוות תחת הידוק, תוכנית הבדיקה צריכה גם לקבוע את תנאי הריסון הנדרשים. מדידת רכיב מהודק היטב יכולה להסתיר תנועה המופיעה לאחר שחרור.
כיצד משולבים כלי CNC לעיבוד חלק שלם?
חלק שלם מיוצר על ידי שילוב כלים סביב מאפייניו ותכנון כיצד כל פעולה מתארכת לפעולה הבאה. הרצף צריך לשמר משטחי איתור שימושיים, לספק מרווח גימור במידת הצורך ולשמור על מאפיינים קריטיים נגישים.
דוגמה למארז עם חורים והברגות מדויקות
חשבו על בית אלומיניום עם משטח הרכבה, כיס פנימי, קדח מדויק וחורי חיבור עם הברגה. תוכנית כלים אפשרית מקצה תפקיד שונה לכל פעולה:
| מאפיין חלק | כלי אפשרי | מטרה בתהליך |
| פנים הרכבה | טחנת פנים | קבע משטח המשמש להרכבה או למיקום מאוחר יותר |
| כיס פנימי | טחנת קצה | הסרת חומרי גלם פנימיים וסיום קירות נגישים |
| מרווח וחורי פיילוט | תרגיל | צרו חורים לגודל המוגמר או התכוננו לפעולה נוספת |
| קידוח מדויק | כלי קידוח עדין או מקדד | סיים את הקידוח דרך מסלול התואם לדרישותיו |
| שרשורי קבצים מצורפים | ברז חיתוך או טחנת הברגה | צור את החוט השמיש שצוין |
| קצוות פתיחה | כלי חיתוך או הסרת שבבים | קבע את תנאי הקצה הנדרשים |
ההחלטה החשובה היא כיצד פעולות אלו גורמות אינטראקציה. אם מיקום הקדח מוגדר ביחס לפני ההרכבה, המערכת חייבת לקבוע קשר זה. אם הכיס משאיר דופן דקה סביב הקדח, על המתכנן לקחת בחשבון את השינוי בקשיחות לפני קביעת הגודל הסופי.
הכנת הברגה משפיעה גם על עבודה מאוחרת יותר. עומק החור חייב להתאים לשיטת ההברגה שנבחרה, וגימור הקצה חייב לשמור על עומק ההברגה המלא הנדרש. התוכנית הסופית צריכה להסביר אילו משטחים ממקמים את בית ההברגה וכיצד ייבדקו יחסים קריטיים.
דוגמה לפיר או תותב מחוברים
פיר מדורג עשוי לשלב חריטה חיצונית, חיתוך, קידוח צירי, חריצים והברגה חיצונית. תותב עשוי להוסיף קידוח פנימי או חריטה כדי לקבוע את הקדח שלו. כלי פרידה עשוי להפריד כל אחד מהרכיבים ממוט.
הכינון קובע כיצד כלים אלה פועלים יחד. מאפיינים המעובדים בזמן שהחלק נשאר בכינון משותף יכולים לחלוק את תנאי המיקום הללו. מאפיינים שהושלמו לאחר ההעברה דורשים שיטה מכוונת של מיקום ותמיכה חוזרים של הרכיב.
עבור תותב בעל דופן דקה, גימור הקוטר החיצוני והקדח דורש תשומת לב לעיוות הידוק ועומסי חיתוך. עבור פיר דק, הסרת חומר יכולה להפחית את הנוקשות לפני השלמת הקוטרים הסופיים. חששות אלה עשויים לשנות את רצף החיתוך הגולמי, את מרווח הגימור או את סידור התמיכה.
לכן, תוכנית הכלים משתרעת מעבר לרשימת חותכים. עליה לחבר את הקצוות והמחזיקים שנבחרו למלאי, אחיזת העבודה, רצף הפעולה ודרישות הבדיקה של החלק המוגמר.
שאלות נפוצות
כיצד משפיעה שחיקת הכלים על עיבוד שבבי CNC?
בלאי של כלים יכול לגרום לסחיפה ממדית, גימור פני שטח ירוד ואיכות חלקים לא עקבית. ניטור בלאי והחלפה או אינדוקסציה של כלים לפני שהם חורגים ממגבלות התהליך מסייעים בשמירה על חזרתיות.
מהו קיזוז כלי בעיבוד שבבי CNC?
קיזוז כלי הוא ערך המאוחסן בבקרת ה-CNC כדי להתחשב בגיאומטריית הכלי, כגון אורך או רדיוס. קיזוזי שחיקה מאפשרים תיקוני מימד קטנים ככל שקצה החיתוך נשחק.
מהו כלי עבודה חיים במכונת CNC?
כלי עבודה חיים משתמשים בכלים מסתובבים וממונעים על מחרטת CNC או מרכז חריטה עבור כרסום, קידוח והברגה. זה מאפשר עיבוד של יותר מאפיינים במערכת אחת, מה שמפחית העברות בין מכונות.
סיכום
בחירת כלי עיבוד שבבי CNC מתחילה בהבנת הדרישות של כל תכונה. כלי כרסום, כלי חריטה, מקדחות, כלי קידוח, מקדחים וכלי הברגה משרתים כל אחד מטרה שונה. תהליך מעשי משלב אותם עם מחזיקים מתאימים, תמיכה לחומר ובדיקה המאמתים את התוצאה שצוינה.
TiRapid מספקת עיבוד שבבי CNC מדויק לחלקי מתכת ופלסטיק הנדסי בהתאמה אישית, עם משוב ייצור ובדיקת מידות עבור אבות טיפוס וייצור בנפח נמוך. שלחו את מודל ה-CAD שלכם, שרטוט, חומר, כמות ודרישות קריטיות כדי לדון בגישת עיבוד שבבי מעשית ולבקש הצעת מחיר.
















