
הזרקת פלסטיק ואקסטרוזיה הן מחממות חומרים פלסטיים ומעצבים אותם למוצרים חוזרים. עם זאת, הן מייצרות תוצאות שונות מאוד. הזרקת פלסטיק יוצרת חלקים תלת-ממדיים בודדים בתוך תבנית סגורה, בעוד שאקסטרוזיה מייצרת באופן רציף פרופילים ארוכים בעלי חתך רוחב עקבי.
מדריך זה מסביר את תהליך הזרקת הזרקה לעומת תהליך שיחול, כולל כיצד כל שיטה פועלת, עלויות הייצור והכלים שלה, דרישות התכנון, חומרים מתאימים, יישומים נפוצים וקריטריוני בחירה. הבנת ההבדלים הללו יכולה לעזור לכם לבחור תהליך מעשי לפני השקעה בכלים או הכנת חלק לייצור.
מהן הזרקה ואקסטרוזיה של פלסטיק?
הזרקה ואקסטרוזיה הם שני תהליכי ייצור עיקריים של פלסטיק. שניהם משתמשים בדרך כלל בכדורי פלסטיק, חבית מחוממת ובורג מסתובב, אך שיטות העיצוב שלהם שונות. הזרקה ממלאת חלל סגור במהלך מחזורים חוזרים, בעוד שאקסטרוזיה דוחפת חומר ברציפות דרך תבנית פתוחה.
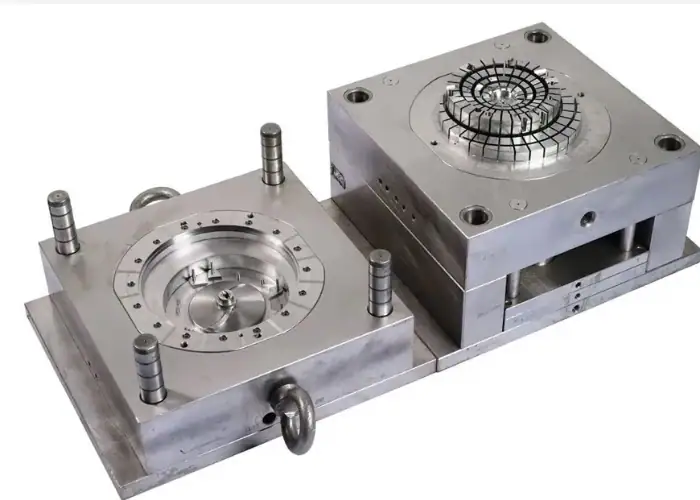
כיצד פועלת הזרקת דפוס
תהליך ההזרקה מתחיל כאשר כדורי פלסטיק נכנסים לחבית מחוממת דרך מיכל. בורג מסתובב מניע את החומר קדימה בעוד שחום וגזירה מרככים אותו להמסה מבוקרת. לאחר מכן הבורג נע קדימה ומזריק את הפלסטיק לתבנית סגורה תחת לחץ.
הפלסטיק המותך ממלא את חלל התבנית ויוצר את הגיאומטריה הנדרשת. לחץ האחיזה מסייע לפצות על הצטמקות החומר כאשר החלק מתחיל להתקרר. ברגע שהחומר הופך יציב מספיק, התבנית נפתחת ופיני פליטה, לוחות או מנגנונים אחרים מסירים את החלק המוגמר.
לאחר מכן התבנית נסגרת, והמחזור מתחיל שוב. ניתן לשלב ליבות, חללים, תוספות, מגלשות, הרמות, שערים, תעלות קירור ומרקמי פני שטח בכלים. זה הופך את תהליך הזרקה למתאימה למארזים חוזרים, קליפסים, כיסויים, סוגריים, מחברים וחלקים תלת-ממדיים מפורטים אחרים.
כיצד פועלת שחול פלסטיק
שיחול פלסטיק מתחיל גם עם כניסת כדוריות לחבית מחוממת. בורג מסתובב מעביר, דוחס, מתיך ומערבב את החומר. במקום להזריק את החומר המותך לחלל סגור, המכבש דוחף אותו ברציפות דרך פתח מעוצב הנקרא תבנית שיחול.
לחומר היוצא מהתבנית יש את צורת החתך הנדרשת. לאחר מכן הוא עובר דרך ציוד קירור, חיתוך גודל, כיול או משיכה כדי שהפרופיל יוכל להתייצב. ניתן לחתוך את המוצר הרציף לאורכים מוגדרים, לפלף אותו על גלילים או להכין אותו לעיבוד משני.
אקסטרוזיה יכולה לייצר מוטות וצינורות פשוטים, כמו גם פרופילים חלולים, חצי חלולים, רב-ערוציים או פרופילים מפורטים בהתאמה אישית. חתך הרוחב עשוי להיות מורכב, אך בדרך כלל הוא נשאר עקבי לאורך המוצר. תפוקות אופייניות כוללות צינורות, אטמים, מסילות, יריעות, סרטים, תעלות ובידוד כבלים.
הזרקה לעומת שיחול: הבדלים עיקריים
ההבדל העיקרי בין הזרקה לבין שיחול הוא סוג הגיאומטריה המיוצרת. הזרקה יוצרת חלקים נפרדים שצורתם יכולה להשתנות לכל כיוון. שיחול יוצר מוצר רציף שאורכו יכול להשתנות אך חתך הרוחב שלו נשאר ללא שינוי מהותי.
| השוואה | הזרקה | שחול פלסטיק |
| שיטת הייצור | מחזורי יציקה חוזרים ונשנים | ייצור רציף |
| פלט טיפוסי | חלקים בודדים | פרופילים רציפים |
| כלי עבודה עיקריים | תבנית סגורה עם ליבות וחללים | תבנית שחול פתוחה |
| גיאומטריה מתאימה | חלקים תלת-ממדיים מורכבים | מוצרים בעלי חתך רוחב קבוע |
| מאפיינים מקומיים | ניתן לשלב בתבנית | בדרך כלל דורשים פעולות משניות |
| פירוט פני השטח | טקסטורות, לוגואים ופרטים יצוקים | נשלט בעיקר על ידי משטח הקובייה |
| חוזק אופייני | אינטגרציה של חלקים מורכבים | ייצור יעיל לפרופיל ארוך טווח |
| מוצרים נפוצים | מארזים, קליפסים, כיסויים, מחברים | צינורות, אטמים, מסילות, יריעות, תעלות |
גיאומטריית חלק וצורת מוצר
הזרקת תבנית מתאימה כאשר חלק זקוק לצורה תלת-ממדית מלאה. התבנית יכולה ליצור צלעות, בוסים, התאמת כפתורים, פתחים, משטחים בעלים מרקם, מאפייני הרכבה, שינויים מקומיים בקיר ופרטים נוספים בגבולות בניית התבנית המעשית.
שיחול מתאים כאשר אותה צורה חייבת להימשך לאורך המוצר. פרופיל עשוי לכלול תאים פנימיים, חריצים, סנפירים, שפתיים או תעלות כבלים, אך התבנית אינה יכולה ליצור ישירות חור המופיע רק במיקום אחד או כיס שעוצר באמצע החלק.
ניתן להוסיף מאפיינים מקומיים אלה לאחר שיחול באמצעות חיתוך, קידוח, ניקוב, ריתוך, עיצוב או עיבוד שבבי CNC. לכן, מהנדסים צריכים להפריד את הגיאומטריה של חתך הרוחב החוזרת ונשנית מהמאפיינים המקומיים כאשר הם מחליטים איזה תהליך יעיל יותר.
כלים ושיטת ייצור
תבנית הזרקה מכילה בדרך כלל שני חצאי תבנית או יותר, חלל, ליבה, מערכת הזנה, פתחי אוורור, תעלות קירור ומערכת פליטה. חלקים תובעניים יותר עשויים לדרוש גם מחליקים, הרמות, מנגנוני פתיחה, מוספים או חללים מרובים.
תבנית שיחול אינה יוצרת את מלוא אורך המוצר. היא שולטת בחתך הרוחב כאשר הפלסטיק זורם דרכו ברציפות. מערכת הייצור השלמה עשויה להזדקק גם למכלי כיול, מיכלי קירור, מושכים, חותכים, גלילים או ציוד ליפוף.
מכיוון שמבני הכלים מבצעים פונקציות שונות, אין להשוות את עלויותיהם מבלי לקחת בחשבון את כל קו הייצור. כלי הזרקה הם לרוב מורכבים יותר, בעוד ששיחול עשוי לדרוש ציוד משמעותי במהדורה הבאה כדי לשלוט בגודל הפרופיל, יישורו, קירורו וטיפולו.
דיוק, גימור פני השטח וחזרתיות
הזרקת תבנית יכולה לשחזר משטחי תבנית מפורטים, לוגואים, מרקמים, קווי פרידה ומאפיינים פונקציונליים על פני כמויות ייצור גדולות. עקביות ממדית תלויה באיכות התבנית, הצטמקות החומר, תנאי העיבוד, איזון הקירור, בקרת המכונה ותכנון החלק.
שיחול יכול לספק מידות חתך רוחב יציבות ואיכות פני שטח רציפה, אך הפרופיל נשאר ללא תמיכה לאחר עזיבת התבנית. התנפחות התבנית, קצב הקירור, מהירות המשיכה, פיזור החומר וכוח המשיכה יכולים להשפיע על הרוחב, עובי הדופן, הישרות, הפיתול והשטיחות.
אף תהליך אינו מבטיח באופן אוטומטי סבולות צפופות. יש לזהות מידות קריטיות בהתאם לתפקוד. חלקים יצוקים בהזרקה עשויים לדרוש אופטימיזציה של התהליך, בעוד שמוצרים יצוקיים עשויים להזדקק לכיול, יישור, חיתוך או עיבוד משני כדי לעמוד בדרישות ההרכבה.
חומרים וזרימת חומרים
שני התהליכים משתמשים בדרך כלל בתרמופלסטים, כולל סוגי ABS, PP, PE, PC, PA, PVC, POM, PMMA ו-TPE. עם זאת, משפחות חומרים מכילות סוגי חומרים שונים שפותחו עבור תנאי יציקה או שיחול ספציפיים.
הזרקת חומר בדרך כלל נהנית מחומר שיכול לזרום דרך צירים, שערים, קירות דקים וחללים מפורטים לפני קירור. שיחול דורש תפוקה יציבה כאשר החומר המותך עוזב את התבנית, ולכן חוזק ההיתוך, התנפחות התבנית, התנהגות הקירור ויציבות ממדית חשובים.
חומר הזמין לשני התהליכים עדיין עשוי להשתמש בניסוחים שונים, משקלים מולקולריים, תוספים או תכונות זרימת התכה שונות. מהנדסים צריכים לבחור את דרגת העיבוד המדויקת במקום להניח שכל דרגה בתוך משפחת פולימרים אחת מתאימה באותה מידה ליציקה בהזרקה ולאקסטרוזיה.
עלות הזרקה לעומת עלות שחול
העלות תלויה ביותר מאשר מחיר התבנית או תבנית האקסטרוזיה. השוואה שימושית כוללת כלים, חומר, התקנה, זמן מחזור, כמות ייצור, עיבוד משני, בדיקה, סיכון גריטה, אריזה ושינויים בעיצוב.
עלות התקנה וכלים ראשוניים
תבניות הזרקה יכולות להיות יקרות משום שהן חייבות לשלוט במילוי, קירור, אוורור, הפרדה ופליטה. העלות עולה עם גודל החלק, מספר החללים, גימור פני השטח, חומר התבנית, סבולות צפופות, פעולות צד, הברגות, תוספות וחיתוכים תחתיים מורכבים.
תבנית שיחול היא לרוב פשוטה יותר מבחינה מבנית משום שהיא שולטת בעיקר בחתך רוחב אחד. עם זאת, פרופילים חלולים, מוצרים מרובי חומרים, דפנות דקות, צורות לא מאוזנות או מידות תובעניות עדיין יכולים לדרוש הנדסת תבנית מתקדמת, כלי כיול ותיקוני תבנית חוזרים ונשנים.
עבור אבות טיפוס או שינוי עיצובים, השקעה מוקדמת בכלים עלולה ליצור סיכון. עיבוד שבבי CNC, הדפסה תלת-ממדית, יציקת ואקום או פרופילים סטנדרטיים באקסטרוזיה עשויים להיות פרקטיים יותר עד שהגיאומטריה ודרישות החומר יציבות.
זמן מחזור ונפח ייצור
יציקה בהזרקה מייצרת חלק אחד או יותר מוגמרים במהלך כל מחזור. תבניות בעלות חלל גדול יותר יכולות להגדיל את התפוקה, אך הן גם מעלות את מורכבות ייצור הכלים ודורשות מילוי וקירור מאוזנים. ככל שכמות הייצור גדלה, עלות התבנית הראשונית מתפזרת על פני יותר חלקים.
תהליך האקסטרוזיה פועל באופן רציף, מה שהופך אותו ליעיל עבור צינורות, אטמים, סרטים, יריעות ופרופילים ארוכים. התפוקה מוערכת לעתים קרובות לפי אורך או תפוקת חומר ולא לפי מספר מחזורי יציקה.
נפח הייצור לבדו אינו קובע את התהליך הטוב יותר. מיליון מארזים מורכבים עדיין דורשים הזרקה, בעוד שכמות קטנה בהרבה של צינור ארוך בעל חתך קבוע עדיין עשויה לדרוש שיחול. יש להעריך את הגיאומטריה לפני עלות היחידה.
עיבוד משני ועלות ייצור כוללת
הזרקת גזירה יכולה לשלב קליפסים, בוסים, צלעות, פתחים, מרקמים ותכונות הרכבה ברכיב יצוק אחד. זה עשוי להפחית את עיבוד השבבי וההרכבה, אם כי עדיין ייתכן שיהיה צורך בהסרת שערים, טעינת תוספות, הדפסה, ציפוי או הרכבת חלקים.
פרופילים אקסטרודיים נחתכים בדרך כלל לאורך המתאים וייתכן שידרשו חורים, מאפייני קצה, חריצים, חלונות, הברגות, חריצים, כיפופים מעוצבים, חיבורים מרותכים או ממשקים מעובדים. פעולות אלו יכולות להפוך פרופיל זול ליקר יותר כרכיב מוגמר.
לכן, ההשוואה הנכונה היא העלות הכוללת של חלק שמיש. תבנית יקרה יותר עשויה להפחית את פעולות ההמשך, בעוד שתבנית שיחול פשוטה יותר עשויה להיות חסכונית רק כאשר המוצר זקוק לשינוי מקומי מוגבל.
דרישות עיצוב עבור כל תהליך
הזרקת פלסטיק ואקסטרוזיה פועלים לפי כללי תכנון שונים. תכנון שעובד היטב עבור תהליך אחד לא תמיד ניתן להעברה ישירות לאחר. סקירה מוקדמת של תכנון לייצור מסייעת במניעת מילוי לא יציב, עיוות, תכונות כלים מיותרות ועבודה משנית מוגזמת.
כללי עיצוב הזרקה
עובי דופן עקבי מסייע לפלסטיק להתמלא ולהתקרר בצורה שווה יותר. חלקים עבים פתאומיים עלולים להתקרר לאט יותר ולהגביר את הסיכון לסימני שקיעה, חללים, לחץ פנימי או עיוות. צלעות וקצוות יכולים להוסיף נוקשות ולתמוך במחברים מבלי להפוך את הקיר כולו לעבה יתר על המידה.
זוויות דחיפה מסייעות לחלקים יצוקים להשתחרר מהכלי. פינות מעוגלות משפרות את הזרימה ומפחיתות את ריכוז המאמץ, בעוד שצלעות, בוסים וגאסטים שתוכננו בקפידה תומכים בחוזק. חיתוכים תחתונים עשויים לדרוש מחליקים, הרמות, ליבות מתקפלות או שינויים בתכנון.
יש לקחת בחשבון גם את מיקום השער, קווי הפרדה, מיקומי הפליטה, קווי הריתוך, פתחי האוורור ומשטחים קוסמטיים. פרטים אלה מקשרים את תכנון החלק לתכנון התבנית ויכולים להשפיע ישירות על המראה, החוזק, יציבות המחזור ועלות הייצור.
כללי עיצוב אקסטרוזיה מפלסטיק
מוצר שחול חייב לשמור על חתך רוחב רציף. שינויים במוצר צריכים להתרחש בדרך כלל באמצעות חיתוך אורך או פעולות משניות ולא באמצעות תבנית השחול עצמה.
עובי דופן מאוזן ופיזור חומר סימטרי מסייעים לזרימת החומר בצורה שווה יותר. הבדלים גדולים בין חלקים עבים ודקים עלולים לגרום לקירור לא אחיד, עיוות, משיכה לא יציבה או שינויים ממדיים. פינות מעוגלות תומכות גם בזרימת החומר ומפחיתות תנאי תבנית קשים.
תאים חלולים, סנפירים, תעלות ושפתיים גמישות אפשריים, אך כל מאפיין משפיע על לחץ, תכנון התבנית, הקירור והכיול. על הספק לבחון את הפרופיל כמערכת זרימה שלמה במקום להעריך כל ממד בנפרד.
סובלנות, הצטמקות ובקרת ממד
מידות הפלסטיק משתנות ככל שהחומר מתקרר. כמות וכיוון ההתכווצות תלויים בשרף, בחומרי המילוי, בכיוון הזרימה, בעובי הדופן, בתנאי העיבוד ובגיאומטריה של החלק.
מידות ההזרקה מושפעות מגודל החלל, לחץ האריזה, איזון הקירור, מיקום השער וכיוון החומר. מידות האקסטרוזיה מושפעות מצורת התבנית, התנפחות התבנית, ירידה בנפח, גודל הכיול, קירור, מהירות קו ותמיכה בפרופיל.
החלת סבילות צפופות על כל ממד מגבירה את קושי הייצור מבלי לשפר תמיד את הביצועים. יש לקבל עדיפות לממשקים פונקציונליים, אזורי איטום, מאפייני הרכבה ומידות יישור, בעוד שמשטחים שאינם קריטיים יכולים להשתמש בסבילות תהליך מעשיות.
חומרים, חלקים ויישומים
ניתן לעבד תרמופלסטים רבים בשתי השיטות, אך הבחירה המתאימה ביותר תלויה בצורת המוצר, בביצועים המכניים, בחשיפה לכימיקלים, במראה, בדרישות הרגולציה ובדרגת הייצור שנבחרה.
חומרים נפוצים להזרקה ואקסטרוזיה
הזרקת חומרים בדרך כלל משתמשת ב-ABS עבור מעטפות, PP עבור חלקים גמישים או עמידים בפני כימיקלים, PC עבור רכיבים עמידים בפני פגיעות, PA עבור חלקים מכניים ו-POM עבור תכונות בעלות חיכוך נמוך. חומרים ממולאים יכולים לשפר את הנוקשות, החוזק, עמידות הבלאי או היציבות הממדית.
בתחום האקסטרוזיה משתמשים לעתים קרובות ב-PE ו-PP עבור צינורות, סרטים ויריעות; PVC עבור צינורות ופרופילי בנייה; TPE לאטמים גמישים; ו-PC, PMMA, ABS או פלסטיק הנדסי עבור פרופילים שקופים, מגנים או מבניים.
שם החומר לבדו אינו מספיק לייצור. בקרת לחות, ייבוש, טמפרטורת התכה, קירור, תוספים, חומרי צבע, חיזוק ותכולה ממוחזרת - כולם יכולים להשפיע על העיבוד ועל איכות החלק הסופי.
חלקים המתאימים ביותר להזרקה
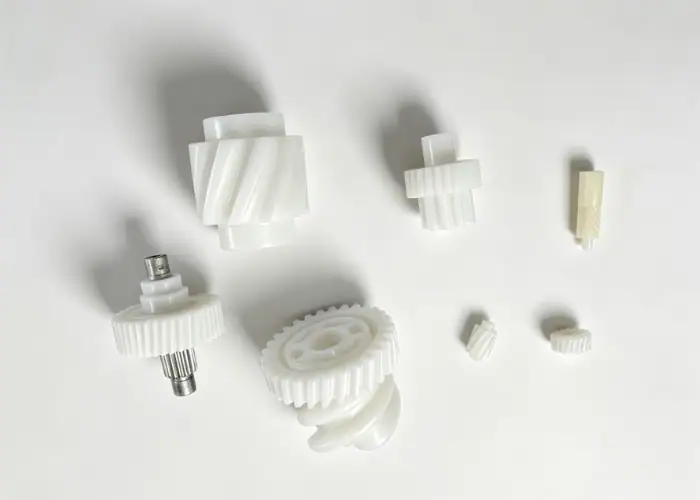
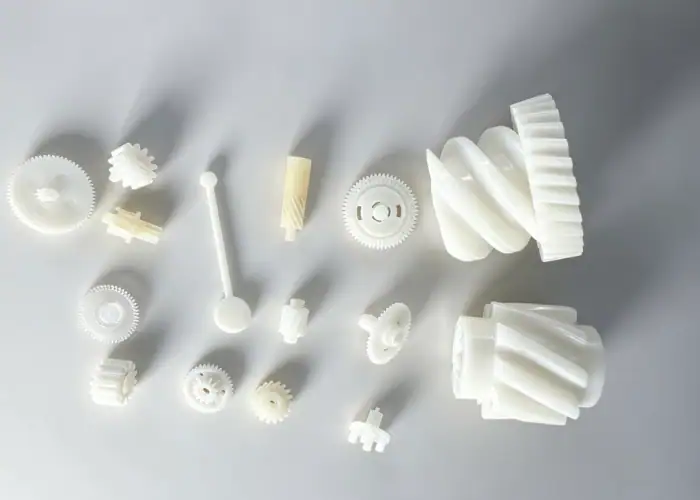
הזרקת גזירה אידיאלית עבור חלקים בודדים בעלי גיאומטריה מורכבת ופונקציות משולבות. דוגמאות לכך כוללות מעטפות אלקטרוניות, רכיבי מכשירי חשמל, גופי מכשור רפואי, חלקי פנים לרכב, קליפסים, מחברים, גלגלי שיניים, כיסויים, סוגריים ומארזי מוצרי צריכה.
התהליך בעל ערך רב במיוחד כאשר חלק יצוק אחד יכול להחליף מספר חלקים שעברו תהליך במכונה או מורכבים. לעתים קרובות ניתן לשלב בתכנון התאמות לחיצה, מאפייני מיקום, חיבורי מחברים, מובילי כבלים, תוויות ומרקמים קוסמטיים.
יציקה בהזרקה היא בדרך כלל חסכונית ביותר לאחר שהעיצוב יציב והכמות הצפויה יכולה להצדיק ייצור כלים. אבות טיפוס וייצור גשרים עשויים להשתמש בפלסטיק מעובד, הדפסה תלת מימדית, יציקת ואקום או ייצור כלים מהיר לפני שחרור תבניות ייצור מלאות.
מוצרים המתאימים ביותר לייצור פלסטיק
שיחול פלסטיק מתאים למוצרים השומרים על חתך רוחב אחד לאורך רציף. דוגמאות נפוצות כוללות צינורות, צינורות גמישים, צינורות רפואיים, פסי אטימה, פרופילי חלונות, חיפויי קצה, מסילות הנחיה, תעלות כבלים, יריעות, סרטים ושרוולי מגן.
התהליך יכול גם ליצור פרופילים מרובי תאים, אטמים משותפים, שילובים קשיחים-רכים, או פרופילים המכילים חריצים פונקציונליים ותעלות הרכבה. העיצוב חייב להישאר רציף לאורך כיוון השיחול.
לאחר האקסטרוזיה, ניתן לספק מוצרים באורכים ארוכים, לחתוך אותם לחלקים ריקים, לפלפלם לסלילים או להמיר אותם למכלולים. חיתוך, ניקוב, הדפסה, ריתוך, כיפוף או עיבוד שבבי יכולים להוסיף את התכונות הסופיות הספציפיות למוצר.
יישומי רכב, רפואה, אלקטרוניקה וצרכנות
מוצרי רכב משתמשים בהזרקה לייצור קליפסים, מארזים, רכיבי בקרה, גימורים פנימיים, מחברים וחלקי פולימר מבניים. שיחול משמש בדרך כלל לאטמים, תעלות מגן, צינורות, גימורי שוליים ופרופילים פנימיים או חיצוניים רציפים.
יישומים רפואיים כוללים מעטפות למכשירים יצוקים, ידיות, מחברים ורכיבים חד פעמיים, כמו גם צינורות אקסטרודיים, רכיבי קטטר, אטמים ומוצרים להעברת נוזלים. מעקב אחר חומרים ואימות תהליכים חשובים במיוחד עבור שימושים מוסדרים.
מוצרי אלקטרוניקה וצריכה משתמשים במארזים יצוקים, כפתורים, תומכים, קליפסים וחלקי מכשירי חשמל. מוצרים אקסטרודיים כוללים הגנה על כבלים, פרופילי תאורה, מסילות תצוגה, אטמים ומארזים רציפים אשר לאחר מכן נחתכים ומעובדים במכונה.
כיצד לבחור בין הזרקה לאקסטרוזיה
הבחירה צריכה להתחיל בגיאומטריה, לא במחיר. יש לקבוע האם המוצר הוא רכיב תלת-ממדי בודד או פרופיל רציף. לאחר מכן יש להשוות את כלי העבודה, הכמות, החומר, הסבולות, פעולות משניות, הרכבה ושינויי עיצוב צפויים.
בחרו הזרקת חומרים לחלקים תלת-ממדיים מורכבים
בחרו ביציקה בהזרקה כאשר צורת החלק המלאה משתנה בכיוונים מרובים וכוללת מאפיינים פונקציונליים מקומיים. היא מתאימה לחלקים הדורשים בוסים, צלעות, קליפסים, פתחים, מרקמים, משטחים מעוקלים או פרטי הרכבה מבוקרים.
זוהי גם בחירה חזקה כאשר נדרשות כמויות גדולות של חלקים בודדים עקביים. תבנית שתוכננה כראוי יכולה לחזור על גיאומטריה מורכבת תוך הפחתת עיבוד והרכבה ידניים.
לפני שחרור התבנית, יש לוודא את עובי הדופן, הטיוטה, קווי הפרידה, השערים, הפליטה, החיתוכים התחתונים, הצטמקות ומידות קריטיות. החלפת כלים הופכת יקרה יותר לאחר תחילת הייצור.
בחר שחול עבור פרופילים רציפים
בחרו באקסטרוזיה כאשר למוצר יש חתך רוחב קבוע ויש לספק אותו כפרופיל ארוך, צינור, רצועה, סרט, יריעה, אטם או מסילה. לעתים קרובות ניתן לייצר אורכים סופיים שונים מאותו פרופיל רציף.
שיחול יכול להיות יעיל כאשר ניתן לשלב צלעות, תעלות, חללים, שפתי איטום או מסילות הרכבה בחתך הרוחב. זה עשוי להפחית את השימוש בחומרים ולבטל את הצורך ברכיבים נפרדים.
סקור כל מאפיין מקומי בנפרד. חורים, חלונות, הברגות, כיסים, פרטי קצה ושינוי חתכים ידרוש פעולות משניות או תהליך ייצור אחר.
השווה בין כלי עבודה, נפח, סבילות ופעולות משניות
עבור הזרקת תבנית, יש לבדוק את מבנה התבנית, מספר החללים, זמן המחזור, הצטמקות החומר, אורך חיי התבנית הצפוי, והאם העיצוב יישאר יציב. עבור שיחול, יש לבדוק את מורכבות התבנית, הכיול, מהירות הקו, אורך החיתוך, הישרות ופעולות לאחר שיחול.
כמות הייצור משפיעה על העלות, אך היא לא צריכה לגבור על התאמה גיאומטרית. הכלי הזול ביותר לא תמיד יוצר את החלק המוגמר הזול ביותר.
הצעת מחיר מעשית צריכה לכלול חומרים, כלים, התקנה, עיבוד, עיבוד משני, בדיקה, גימור, הרכבה, אריזה וסיכון שינוי עיצוב. זה נותן למהנדסים ולקונים בסיס אמין יותר לבחירת התהליך.
טעויות נפוצות בבחירת תהליכים
רוב טעויות הבחירה מתרחשות כאשר פרויקט מתמקד בעלות אחת או תועלת ייצור אחת מבלי להעריך את החלק המלא. התהליך חייב לתמוך בו זמנית בגיאומטריה, בדרישות האיכות ובאסטרטגיית הייצור המתוכננת.
בחירת תהליך המבוסס רק על מחיר הכלים
הצעת מחיר נמוכה יותר לכלי עבודה יכולה להיראות אטרקטיבית, אך היא עשויה להעביר את העלות לחיתוך, עיבוד שבבי, ריתוך, בדיקה או הרכבה. תבנית שיחול עשויה להיות זולה יותר מתבנית הזרקה, תוך ייצור פרופיל שעדיין דורש פעולות משניות רבות.
תבנית הזרקה יקרה יותר עשויה לשלב את התכונות הללו ישירות ולהפחית את כוח העבודה ליחידה. לעומת זאת, כלי הזרקה עשויים להיות מיותרים כאשר המוצר הוא פשוט מסילה או צינור רציף.
ההשוואה הטובה ביותר משתמשת בעלות הכוללת לכל חלק מוגמר ומתקבל על פני נפח הייצור הצפוי.
התעלמות מגיאומטריית חלקים ועיבוד משני
ניסיון לבצע אקסטרוזיה של חלק עם שינויים מקומיים רבים עלול לגרום לשרשרת לא יעילה של פעולות חיתוך ועיבוד שבבי. ניסיון לעצב בהזרקה מוצר בעל חתך קבוע ארוך עשוי לדרוש תבנית ומכונה גדולים שלא לצורך.
יש לחלק את העיצוב לגיאומטריה חוזרת וגיאומטריה מקומית. גיאומטריה חוזרת רציפה מעדיפה שיחול, בעוד שפרטים תלת-ממדיים משולבים מעדיפים הזרקה.
מסלול היברידי עשוי גם הוא לעבוד. ניתן לייצר פרופיל תחילה באקסטרוזיה ולאחר מכן לעבד אותו במכונה, לעצב אותו, לרתך אותו או להרכיב אותו למוצר הסופי.
החלת סבילות הדוקות מיותרות
תהליכים פלסטיים כרוכים בהתפשטות תרמית, הצטמקות, זרימת חומר ושינויי קירור. החלת סבולות דמויות מתכת בכל ממד יכולה להגביר את מורכבות ייצור הכלים, פיתוח התהליכים, בדיקה וסיכון הדחייה.
זהה את המידות השולטות בהתאמה, איטום, יישור, תנועה או בטיחות. מידות אחרות יכולות להשתמש בסבולות יציקה או שיחול ריאליסטיות.
תוכנית סבילות פונקציונלית משפרת את יכולת הייצור ומעניקה לספק יעד איכות ברור יותר מבלי להוסיף עלות לתכונות שאינן קריטיות.
שאלות נפוצות
כיצד מייצרים תבניות הזרקה?
תבניות הזרקה מתוכננות ב-CAD, ולאחר מכן מיוצרות מפלדה או אלומיניום באמצעות עיבוד שבבי CNC, EDM, השחזה וליטוש. התבנית מורכבת, נבדקת ומותאמת לפני הייצור.
מהי יציקת ניפוח שחול?
יציקת ניפוח באמצעות שיחול יוצרת מוצרי פלסטיק חלולים על ידי יציקת צינור פלסטיק חם לתוך תבנית וניפוחו באוויר. היא משמשת בדרך כלל לבקבוקים, מיכלים ומיכלים.
האם הזרקת תבנית עדיפה על הדפסה תלת מימדית?
הזרקת ייצור טובה יותר לייצור בנפח גבוה ולחלקים עקביים, בעוד שהדפסה תלת-ממדית טובה יותר בדרך כלל לאבות טיפוס, כמויות נמוכות ושינויי עיצוב מהירים.
סיכום
בחירת תהליך הזרקה לעומת אקסטרוזיה מתחילה בגיאומטריית המוצר. יציקה בהזרקה עדיפה עבור חלקים תלת-ממדיים בודדים עם מאפיינים משולבים, בעוד שאקסטרוזיה מיועדת למוצרים רציפים בעלי חתך רוחב עקבי. לאחר מכן יש להעריך יחד את אפשרויות הייצור, החומר, הכמות, הסיבולת, דרישות פני השטח ופעולות משניות. מחיר הכלים הנמוך ביותר לא תמיד מייצר את עלות הייצור הכוללת הנמוכה ביותר.
ב- TiRapid , אנו מספקים תמיכה בייצור אבות טיפוס מפלסטיק ובנפח נמוך באמצעות עיבוד שבבי פלסטיק CNC, הדפסה תלת מימדית, יציקת ואקום, הרכבה מדויקת והערכת ייצור. הצוות שלנו יכול לסייע באימות גיאומטריית החלקים, חומרים, סבילויות ודרישות פונקציונליות לפני שאתם מתחייבים לכלי הזרקה, כלי שיחול או מסלול ייצור משולב.
















