
עיבוד שבבי תחתון יוצר מאפיינים שקועים, נסתרים או הפונים לאחור שחותך שוק ישר סטנדרטי אינו יכול להגיע אליהם מכיוון העיבוד העיקרי. האתגר העיקרי הוא בדרך כלל לא להסיר את החומר, אלא לתת לקצה החיתוך גישה מספקת תוך שמירה על שוק הכלי והמחזיק נקיים מהגיאומטריה שמסביב.
מדריך זה מסביר כיצד מתבצעת עיבוד שבבי של חיתוכים תחתיים, אילו חיתוכים מתאימים למאפיינים נפוצים, כיצד גישת הכלים משפיעה על אסטרטגיות של 3 צירים ו-5 צירים, ואילו בחירות עיצוב משפרות את הדיוק ואת יכולת הייצור. הוא מכסה גם סבולות, חומרים, בעיות עיבוד שבבי נפוצות, יישומים ועלויות.
מהו עיבוד שבבי תחתון?
חיתוך חתוך הוא מאפיין הממוקם מאחורי, מתחת או לצד משטח אחר שאליו מקדחת קצה קונבנציונלית אינה יכולה לגשת ישירות. הוא עשוי להופיע כחריץ פנימי, זנב יונה, מאפיין תמך, שקע בצד האחורי או גיאומטריה אחרת המוסתרת מנתיב הכלי הרגיל מלמעלה למטה.
לכן, עיבוד שבבי תחתון תלוי בשני דברים בו זמנית: צורת קצה החיתוך והמסלול שכל מכלול הכלי חייב לעקוב כדי להגיע לתכונה.
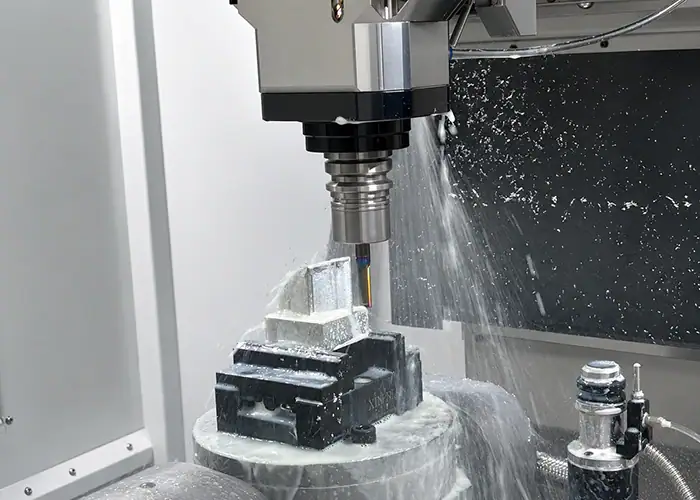
מה הופך פיצ'ר ל"אנדרקאט"?
דופן אנכית, כיס פתוח או חריץ עובר ניתנים בדרך כלל לעיבוד ישירות בעזרת כרסם קצה סטנדרטי. חריץ צד פנימי או משטח מחודד לאחור שונה מכיוון שחלק אחר של החלק חוסם את כיוון החיתוך הרגיל.
ראש החיתוך עשוי להתאים פיזית בתוך המאפיין בעוד שהקנה או מחזיק הכלי אינם. מסיבה זו, בדיקת קוטר החותך לבדה אינה מספיקה. נתיב הכניסה הזמין והמרווח סביב מכלול הכלי כולו קובעים האם הגיאומטריה ניתנת לעיבוד באופן מציאותי.
זה הופך חיתוכים תחתיים לבעיית נגישות באופן מהותי. לאחר אישור הגישה, גיאומטריית החותך, קשיחותו, סבילותו וגימור פני השטח קובעים עד כמה תהיה הפעולה.
מתי חיתוך תחתון הכרחי מבחינה פונקציונלית?
חיתוכים תחתיים שימושיים כאשר הגיאומטריה מספקת פונקציה מכנית ברורה. סיבות אופייניות כוללות שמירה על רכיב אחר, יצירת מאפיין נעילה, מתן מרווח איטום, פינוי חלק מתחלף או מתן אפשרות להרכבה שלא תעבוד עם קיר ישר.
לדוגמה, חריצים בצורת T יכולים לשמור על חומרת הרכבה, חריצים בצורת זנב יונה יכולים לספק חיבור מודרך או נעילה, וחריצים בצורת טבעת O יכולים ליצור ממשקי איטום מבוקרים. מאפייני הקלה עשויים לספק מרווח ליד כתפיים, הברגות או משטחי חיבור.
לכן, התכנון צריך להתחיל בפונקציונליות. הוספת מאפיין נסתר המספק ערך פונקציונלי מועט יכולה להכניס כלים מיוחדים, תכנות נוסף, הגדרות נוספות ובדיקה קשה יותר מבלי לשפר את החלק.
תכונות חיתוך נפוצות בחלקי CNC
חיתוכים מתחתיים יכולים להיות פנימיים או חיצוניים, אך החלטות ייצור מונעות לרוב על ידי צורת המאפיינים וגישה לחותך. חריצי T, זנבות יונה, חריצים חד-צדדיים, שקעים מעוקלים, מאפייני מושב מפתח ותבליטים הם בין הצורות הנפוצות ביותר.
כל גיאומטריה מציבה דרישות שונות לפרופיל החותך, רוחב הכניסה, טווח הפעולה והקשיחות.
חריץ T וחיתוכים תחתונים של מושב המפתח
חריץ T מתחיל בדרך כלל בחריץ ישר קונבנציונלי. לאחר מכן, חותך חריץ T עובר דרך פתח זה וחותך לרוחב מתחת לדופן העליונה, ויוצר קטע נסתר רחב יותר.
הקשר העיצובי החשוב הוא בין חריץ הכניסה לבין קנה החיתוך. ראש החיתוך יכול להיות רחב יותר מהפתח, אך הקנה עדיין חייב לעבור דרך החריץ עם מרווח מספיק.
חותכי מפתח משתמשים בעיקרון דומה. הצוואר או השוק הקטנים יותר שלהם מספקים גישה בעוד שחלק החיתוך הרחב יותר יוצר חריץ פנימי. כלים אלה שימושיים לשמירה על חריצים, מאפיינים עם מפתחות ופרופילים שקועים אחרים.
זנב יונה וחיתוכים מחודדים
מאפייני זנב יונה מכילים דפנות צד בזווית ודורשים חותך עם פרופיל תואם. הם משמשים בדרך כלל עבור ממשקי הזזה, מיקום מאפיינים, מבנים תמך ומפרקים נעולים מכנית.
זוויות חותך סטנדרטיות עדיפות משום שקל יותר למצוא ולהחליף אותן. הנחיות כלים שפורסמו מתייחסות בדרך כלל לחותכי זנב יונה של 45°, 60° ו-90°, בעוד שזוויות לא סטנדרטיות עשויות לדרוש כלים בהתאמה אישית.
על החותך להיות בעל אורך חיתוך מספיק כדי להגיע לעומק המלא מבלי לאלץ את הצוואר או את המחזיק לתוך החומר שמסביב.
חיתוכים חד-צדדיים ומעוקלים
מאפיינים מעוקלים ואחוריים משתמשים לעתים קרובות בחותכים כדוריים או כדוריים עם חתכים מתחת לחיתוך. ראשי החיתוך המעוגלים והצווארים המצומצמים שלהם מאפשרים לכלי להגיע סביב קצוות ומשטחי מכונה שמקדחת קצה קונבנציונלית לא יכולה לגעת בהם.
הם שימושיים לחריצים פנימיים מעוגלים, משטחים מעוגלים, אזורים מחודדים לאחור וקצוות שקשה לגשת אליהם.
הפשרה היא נוקשות. צוואר קטן יותר משפר את הגישה אך מפחית את הנוקשות, כך שחיבור עמוק או הגעה ארוכה יכולים להגביר את הסטייה והרטוט.
תכונות חריץ טבעת O ונוחות
חריצים תחתיים מתווספים לעתים קרובות ליד כתפיים, הברגות, מיקומי מיסבים או משטחי חיבור כדי לספק מרווח לרכיב אחר או לפעולת ייצור. חריצי טבעת O מספקים גיאומטריה מבוקרת לאטמים וחייבים להתאים לצרכים המימדיים של מערכת האיטום.
לא כל חריץ הוא חריץ חתוך. חריץ פתוח שכלי סטנדרטי יכול להגיע אליו ישירות עשוי להיות פשוט חריץ מעובד קונבנציונלי.
ההבחנה חשובה משום שחיתוכים תחתונים אמיתיים מציגים אילוצי גישה המשפיעים על כלי עבודה, התקנה, בדיקה ועלות.
כיצד פועל עיבוד שבבי תחתון?
אין תהליך קבוע אחד לכל חיתוך תחתון. רצף העיבוד תלוי במיקום המאפיין, כיוון הכניסה, מרווח הכלי, עומק, חומר וסבילות.
אסטרטגיה מעשית היא לאשר תחילה את הגישה, לאחר מכן לעבד גיאומטריה קונבנציונלית, ולהשאיר את המאפיין הנסתר לחיתוך מיוחד מתאים או לפעולה רב-צירית.
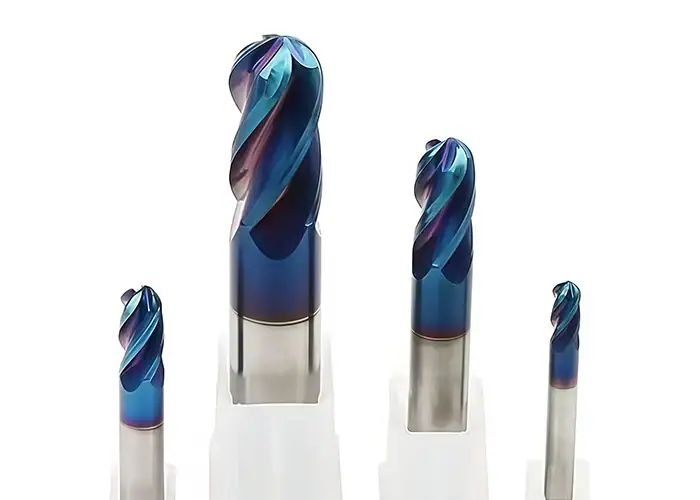
סקירת גיאומטריה וגישה לכלי
הצעד הראשון הוא לזהות לאן קצה החיתוך צריך להגיע וכיצד הוא יגיע לשם. המתכנת צריך לקחת בחשבון את גודל הפתח, הקירות הסובבים אותו, עומק התכונה, כיוון הגישה ומרווח המחזיק הזמין.
סקירה זו צריכה להתבצע לפני בחירת פרמטרי חיתוך מדויקים. תכונה שאין לה נתיב כניסה פיזי לא ניתנת לפתרון על ידי הפחתת קצב ההזנה או בחירת כלי קשיח יותר.
עבור מאפיינים פנימיים, ייתכן שיידרש קצה פתוח, חריץ עובר או חור גישה מתאים. חיתוכים סגורים לחלוטין עשויים לדרוש שינוי עיצוב או תהליך שונה.
מכונה הגיאומטריה הנגישה תחילה
טחנות קצה סטנדרטיות משמשות בדרך כלל תחילה להסרת חומר נגיש וליצירת כיסים, חריצים, חורים ונתיבי כניסה.
החותך המיוחד מוכנס רק לאחר שקיים מרווח מספיק. חותך בעל חריץ T, לדוגמה, אינו יכול ליצור תעלת כניסה צרה משלו מכיוון שראש החיתוך שלו גדול יותר מהשוק שלו.
רצף זה שומר על יעילות הסרת החומר תוך הגבלת כלים מיוחדים יקרים לתכונה הדורשת זאת בפועל.
לסיים, להסיר שבבים ולבדוק את החיתוך התחתון
מעברי גימור מביאים את החיתוך החיצוני לרוחבו, עומקו, זוויתו, רדיוסו ומיקומו הסופיים. מכיוון שמאפיינים אלה לרוב שקועים, יציבות החיתוך הופכת חשובה במיוחד במהלך המעבר הסופי.
הסרת שבבים עשויה להיות קשה יותר מאשר בגיאומטריה חשופה. שבב שנותר מאחורי שפה פנימית או סביב חריץ נסתר יכול להפריע להרכבה גם כאשר המידות העיקריות נכונות.
לכן, יש לתכנן את הבדיקה יחד עם תהליך העיבוד השבבי. תכונה שקשה להגיע אליה עבור חותך עשויה להיות קשה גם עבור כלי מדידה קונבנציונלי.
כלים המשמשים לעיבוד שבבי תחתון
חותכי חיתוך חתוכים נבחרים בהתאם לפרופיל התכונה ולגישה. ראש החיתוך חייב ליצור את הגיאומטריה הנדרשת, בעוד שהצוואר, השוק והמחזיק חייבים להתאים דרך החלל הזמין ללא התנגשות.
שלוש הקבוצות הנפוצות ביותר הן חותכי T או מושב מפתח, חותכי זנב יונה, ומקדחות קצה חתוכות בסגנון סוכרייה על מקל.
חותכי חריץ T ומושב מפתח
חותכי חריץ T משתמשים בראש חיתוך דמוי דיסק המותקן על קנה קטן יותר. הראש יוצר את האזור הנסתר הרחב יותר לאחר שהקנה עבר דרך חריץ הכניסה.
המידות החשובות שלהם כוללות את קוטר הראש, רוחב החיתוך, קוטר השוק והטווח השמיש. יש לבדוק מידות אלו מול גיאומטריית ה-CAD לפני פרסום העיצוב.
כאשר פתח כניסה גדול מספיק רק לרוחב החיתוך אך לא לקנה, החותך אינו יכול להגיע לתכונה.
חותכי זנב יונה
לחיתוכים בעלי זנב יונה יש קצוות חיתוך בזווית היוצרים דפנות צד מחודדות. הם יעילים כאשר זווית העיצוב תואמת לחיתוך זמין בקלות.
שימוש בגיאומטריית חותך סטנדרטית בדרך כלל מפחית את זמן הרכישה, את עלות הכלי ואת סיכון ההחלפה. ניתן לייצר זווית זנב יונה בהתאמה אישית, אך היא הופכת מאפיין פשוט יותר למיוחד יותר.
גם טווח ההגעה של הכלי דורש תשומת לב מכיוון שחלק החיתוך חייב לכסות את העומק הנדרש מבלי ליצור הפרעה למחזיק.
טחנות קצה על מקל ומחיתוך חתוך
לחותכני סוכריות על מקל יש ראשים כדוריים או כמעט כדוריים המחוברים לצוואר מצומצם. גיאומטריה זו מעניקה להם גישה טובה יותר סביב משטחים מעוקלים ומאחורי מכשולים מקומיים.
הם שימושיים במיוחד כאשר החותך חייב לגשת לתכונה מכמה זוויות או למזג חיתוך מעוקל.
הגמישות שלהם היא גם המגבלה שלהם. צווארים דקים ומרווחים ארוכים מפחיתים את הנוקשות, מה שהופך את תנאי החיתוך הקלים והיציבים לחשובים יותר כאשר גימור פני השטח או עקביות ממדית הם קריטיים.
גישה לכלי קובעת האם ניתן לעבד חיתוך תחתון
גישה לכלי היא אילוץ התכנון המרכזי בעיבוד שבבי תחתון. מודל CAD עשוי להכיל משטחים גיאומטריים תקפים שאף חותך מעשי לא יכול להגיע אליהם מבלי להתנגש בחלק אחר של הרכיב.
לכן, יש להעריך את התכנון סביב התנועה המלאה של החותך, ולא רק סביב הצורה הסופית של התכונה.
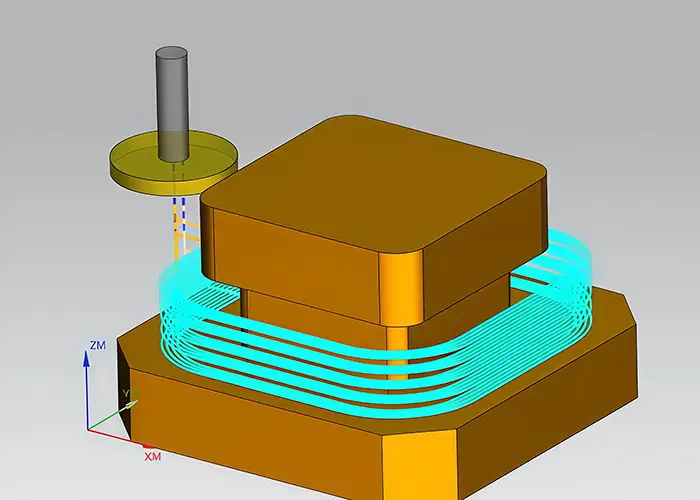
נתיב כניסה ומרווח שוק
פתח הכניסה חייב לאפשר לקנה הכלי להגיע למצב החיתוך מבלי לשפשף משטחים סמוכים.
עיקרון עיצוב שימושי הוא פשוט: תכננו את נתיב הגישה לפני סיום גיבוש הפרופיל הנסתר. עבור מאפייני חריץ T, החריץ חייב להכיל את השוק למרות שראש החיתוך גדול יותר.
מתן מרווח סביר גם הופך את התכנות לבטוח יותר ומפחית את הסיכוי ששינוי קל בכלי או בהתקנה יגרום למגע עם החלק.
טווח ועומק חיתוך מתחת לכלי
חותך ארוך מספיק אינו אוטומטית קשיח מספיק.
ככל שהגעה של הכלי גדלה, כוחות החיתוך פועלים רחוק יותר מהמחזיק. הכלי הופך רגיש יותר לכיפוף ולרטט, אשר יכולים להשאיר סימנים על המאפיין או ליצור שינויים ממדיים.
לכן, יש להצדיק חיתוכים עמוקים מבחינה תפקודית. צמצום עומק מיותר יכול לאפשר כלי קצר ונוקשה יותר, ולעתים קרובות משפר הן את אמינות העיבוד והן את הגימור.
הפרעה בין מחזיק לחומר העבודה
בדיקות גישה לכלי צריכות לכלול את המחזיק, ובמידת הצורך, את חרטום הציר. ראש חותך וקנה עשויים לצאת מהמשטח בזמן שהמחזיק הגדול יותר יתנגש בקיר סמוך.
זה חשוב במיוחד בכיסים עמוקים ובמבנים פנימיים שבהם המשטחים הסובבים מצמצמים את מעטפת הגישה.
סימולציית CAM יכולה לזהות התנגשויות פוטנציאליות רבות, אך היא אינה יכולה להפוך גיאומטריה בלתי נגישה פיזית לניתנת לייצור. תכנון ה-CAD עדיין זקוק למרווח מספיק.
עיבוד שבבי 3 צירים לעומת 5 צירים
חיתוך חתוך אינו דורש באופן אוטומטי עיבוד שבבי בעל 5 צירים. ניתן לייצר ביעילות מאפיינים פשוטים רבים על מקדחה בעלת 3 צירים בעזרת חיתוכים וגישה מתאימים.
עיבוד שבבי של חמישה צירים הופך בעל ערך כאשר יש צורך לשנות את כיוון הכלי עצמו כדי להגיע לגיאומטריה או כדי להימנע מאורך כלי מוגזם.
כאשר CNC תלת-צירי מספיק
עיבוד שבבי תלת צירי עובד היטב עבור מאפיינים עם נתיב כניסה ישר וברור, כגון חריצי T נגישים, חריצים צדדיים, תבליטי פיר וחיתוכים תחתיים בקצה פתוח.
חותך מיוחד יכול להיכנס דרך חריץ או מהצד, לנוע לתוך האזור השקוע ולעבד את הפרופיל הסופי. מאפיינים על פאות שונות עשויים לדרוש שינוי מיקום חומר העבודה.
עבור גיאומטריה פשוטה, גישה זו יכולה להיות חסכונית יותר מאשר הכנסת מכונה מורכבת יותר אך ורק משום שהחלק מכיל חיתוך תחתון.
כאשר CNC 5-Axis הגיוני יותר
עיבוד שבבי בעל חמישה צירים מאפשר לכלי או לחומר העבודה לשנות כיוון, ובכך לשפר את הגישה למשטחים נסתרים, מאפיינים זוויתיים וגיאומטריה מעוקלת.
זה יכול גם לאפשר לחיתוך קצר יותר לגשת לתכונה מכיוון טוב יותר. כלים קצרים יותר הם בדרך כלל קשיחים יותר, מה שיכול לשפר את יציבות העיבוד ולהפחית את הצורך בהתאמות חוזרות ונשנות.
מעטפות מורכבות לתעופה וחלל, רכיבים רפואיים וחלקים עם חיתוכים תחתיים במספר כיוונים הם מצבים אופייניים שבהם גמישות זו הופכת לשימושית.
כאשר EDM או שינוי עיצוב עדיף
חלק מהגיאומטריה נותרת בלתי מעשית לכרסום אפילו עם צירים נוספים. אזורים סגורים לחלוטין, פרטים פנימיים חדים מאוד, או מאפיינים בלתי נגישים בחומרים מוליכים קשים עשויים להתאים יותר לעיבוד שבבי באמצעות פריקה חשמלית.
שינוי עיצובי יכול להיות אפילו יעיל יותר. פיצול רכיב אחד בעל מוגבלויות גבוהות לשני חלקים פשוטים יותר המעובדים עשוי להסיר לחלוטין את החיתוך הפחות יציב.
ההחלטה הנכונה צריכה להשוות בין פונקציה, סבילות, כמות ייצור, דרישות הרכבה ועלות ייצור כוללת, במקום להניח שכל מאפיין חייב להישאר בדיוק כפי שמודל.
כללי תכנון לעיבוד שבבי חתך טוב יותר
עיצוב טוב של חיתוך תחתון מפחית כלים מיוחדים, חיתוך למרחקים ארוכים, כיוונונים חוזרים ובדיקה קשה. השיפורים הטובים ביותר מגיעים בדרך כלל מהפיכת הגיאומטריה לתואמת לכלי ייצור קיימים.
לכן יש לקחת בחשבון את הגישה לכלי עבודה במהלך תכנון ה-CAD, לא לאחר שהחלק כבר שוחרר לייצור.
תכנן את נתיב הגישה לפני החיתוך התחתון
כל מאפיין נסתר זקוק למסלול ריאלי עבור החותך.
חיתוך פנימי עשוי לדרוש קצה פתוח, חריץ עובר, חור גישה או מרווח צד מספיק עבור ראש החיתוך והשוק. אם לא קיים נתיב, התכנון עשוי להזדקק לתהליך אחר או לגישה של חלקים מפוצלים.
הגישה צריכה לתמוך גם במשיכת כלים ובפינוי שבבים, לא רק בהכנסת כלים.
שמור עומק בהישג יד של כלי מעשי
מאפיינים עמוקים יותר דורשים טווח הגעה גדול יותר של הכלי, מה שבדרך כלל מפחית את הנוקשות ומגדיל את הסיכוי לרעידות.
ייתכן שניתן יהיה להגיע לתכונה מסוימת באופן תיאורטי באמצעות חותך בעל צוואר ארוך בהתאמה אישית, אך עדיין יהיה קשה לעבד אותה באופן עקבי. הנחיות כלי עבודה סטנדרטיות מראות גם שלכל סגנון חותך יש מגבלות הגעה פיזיות.
צמצום העומק היכן שהפונקציה מאפשרת זאת יכול לקצר את זמן המחזור ולשפר את היציבות הממדית מבלי לשנות את מטרת התכונה.
השתמש בגיאומטריה סטנדרטית של חותך במידת האפשר
רוחבי חריצי T סטנדרטיים, זוויות זנב יונה נפוצות, רדיוסי פינות מעשיים וגדלי חותכים זמינים בקלות הופכים את התהליך לקל יותר לתכנון.
פרופילים מותאמים אישית לעיתים נחוצים, אך הם מגדילים את עלות ייצור הכלים ועשויים להאריך את זמן האספקה. כלים סטנדרטיים גם מקלים על ההחלפה במהלך ייצור חוזר.
סטנדרטיזציה של חיתוכים דומים באותו חלק יכולה גם להפחית החלפות כלים.
הימנעו מפינות פנימיות חדות מיותרות
לכלי כרסום יש רדיוסי חיתוך פיזיים, כך שבדרך כלל לא נוצרת פינה פנימית חדה לחלוטין על ידי חותך מסתובב.
דרישה לפינה ברדיוס אפס יכולה להכניס שיטת עיבוד נוספת, כולל EDM במקרים מסוימים.
מתן אפשרות לרדיוס פונקציונלי התואם לכלי עבודה מעשיים הופך את התכונה לקל יותר לעיבוד ולעתים קרובות משפר גם את התנהגות המאמץ המקומי.
סובלנות ודיוק בעיבוד שבבי תחתון
סבילות לחיתוך תחתון חייבות להתחשב באופן שבו מגיעים לתכונה. חותכים בעלי צוואר דק, תליות ארוכות, משטחים נסתרים והגדרות מרובות יכולים להפוך תכונות אלו לפחות סלחניות מאשר כיסים פתוחים.
לכן, יש לקשור מידות קריטיות לדרישות פונקציונליות במקום להקצות את אותה סבילות הדוק לכל החיתוך החיצוני.
אילו ממדים הכי חשובים?
בהתאם לתכנון, מידות חשובות יכולות לכלול רוחב חריץ, עומק חיתוך תחתון, זווית זנב יונה, רדיוס פינה ומיקום יחסית לנתון או למאפיין חיבור.
חריץ תמך עשוי להיות תלוי מאוד ברוחב ובמיקום, בעוד שממשק זנב יונה עשוי להיות רגיש יותר לזווית ולגיאומטריית חיבור.
השרטוט צריך להציג אילו מידות שולטות על ההתאמה, האיטום, ההרכבה או התנועה, כך שניתן יהיה למקד את מאמצי הייצור במקום החשוב.
סטיית כלים וקשקוש
כלי חיתוך חתוכים לעיתים קרובות ממקמים את קצה החיתוך רחוק יותר מהתמיכה העיקרית של המחזיק. זה מגביר את הרגישות לסטייה ולרעידות.
סטייה יכולה לשנות את מיקום החיתוך האפקטיבי ולשנות את עומק או רוחב המאפיין. רטטות יכולות לייצר סימנים גלויים, מידות לא יציבות וגימור פני שטח גרוע.
כלי קצר יותר, תלייה מופחתת, אחיזת עבודה יציבה, נתיב כלים מתאים ותנאי חיתוך מבוקרים מספקים בדרך כלל תוצאות טובות יותר מאשר ניסיון לפצות על כיול חלש באמצעות בדיקה בלבד.
בדיקת תכונות נסתרות
גישה לבדיקה יכולה להיות קשה כמו גישה לעיבוד שבבי.
מידות חיצוניות עשויות להיות קלות לבדיקה באמצעות מכשירים קונבנציונליים, בעוד שחריץ פנימי או משטח אחורי עשויים לדרוש מד מיוחד, אסטרטגיית מדידת קואורדינטות, שיטה אופטית או בדיקה תפקודית עקיפה.
לכן, על המתכננים לשקול כיצד תימדד חיתוך קריטי לפני הקצאת סבילות צמודות מאוד למשטחים שקשה לגשת אליהם.
כיצד חומר משפיע על עיבוד שבבי תחתון
ניתן לעבד חיתוכים תחתיים באלומיניום, פלדות, פלדות אל חלד, טיטניום, סגסוגות נחושת ופלסטיק הנדסי, אך התנהגות החומר משנה את כוח החיתוך, החום, בלאי הכלי, היווצרות הקוצים ויציבות התכונות. קשיות, גמישות והתנהגות תרמית רלוונטיות במיוחד כאשר הכלי כבר מוגבל על ידי גישה או קשיחות.
| חוֹמֶר | התנהגות עיבוד שבבי | דאגה מרכזית לפגיעה בתקציב |
| אֲלוּמִינְיוּם | בדרך כלל קל לעיבוד שבבי | קוצים ויציבות של מאפיינים דקים |
| פחמן / סגסוגת פלדה | כוחות חיתוך גבוהים יותר | קשיחות ובלאי של הכלים |
| פלדת אל - חלד | יכול לעבוד קשה | יציבות חום וחיתוך |
| טיטניום | שומר על חום ליד אזור החיתוך | בלאי כלים ובקרת חום |
| נחושת / פליז | בדרך כלל ניתן לעיבוד שבבי | היווצרות קוצים וגימור |
| הנדסת פלסטיקה | נוקשות נמוכה יותר | חום ועיוות |
בחירת החומר צריכה להישאר מונעת על ידי הדרישות הפונקציונליות של החלק. לאחר מכן ניתן להתאים את אסטרטגיית העיבוד סביב החומר במקום לבחור חומר נחות רק בגלל קיומו של חיתוך חתוך.
בעיות נפוצות בעיבוד שבבי תחתון
רוב כשלי החיתוך החיצוני נובעים מהאינטראקציה בין גיאומטריה, גישה, קשיחות החותך, נתיב הכלי והחומר. שינויים קטנים בכל אחד מהגורמים הללו יכולים להיות בעלי השפעה ניכרת מכיוון שהחותך עובד באזור מוגבל.
הבעיות הנפוצות ביותר הן רטוט, גימור גרוע, קושי בהסרת שבבים וסיכון להתנגשות.
פטפוט וסטיית כלים
חותכים ארוכי טווח או בעלי צוואר דק גמישים יותר באופן טבעי. כוחות חיתוך יכולים לדחוף את הכלי הרחק מהמיקום המתוכנת או לעורר רעידות.
זה עלול לייצר עומק לא עקבי, סימני רטוט גלויים ושונות לאורך התכונה.
שיפור הגישה כך שניתן יהיה להשתמש בכלי קצר יותר הוא לרוב יעיל יותר מאשר ניסיון לפתור את כל הבעיה עם פרמטרי חיתוך.
גימור פני שטח גרוע וקשה להסרת שבבים
פינוי שבבים פחות צפוי בתוך אזורים שקועים, ושבבים יכולים לגעת במשטחים שכבר מעובדים.
קצוות נסתרים יכולים גם לשמור על קוצים שקשה להגיע אליהם בעזרת כלי הסרת קוצים סטנדרטיים. זה הופך להיות חשוב במיוחד כאשר התכונה מתחברת לאיטום, רכיב הזזה או משטח איתור.
מתן גישה לגימור והסרת שבבים יכול למנוע בעיות במהלך ההרכבה של תכונה תקינה באופן נומינלי.
שגיאות התנגשות וגישה לכלי
נתיב מתוכנת עשוי להיראות נכון כאשר רק קצה החותך נלקח בחשבון, אך הצוואר, השוק או המחזיק יכולים לפגוע בגיאומטריה סמוכה.
לכן, חיתוכים תחתיים מורכבים נהנים מהגדרה וסימולציה מדוקדקות של הרכבת כלים לפני החיתוך.
ועדיין, סימולציה היא כלי אימות ולא תחליף לתכנון בר-ייצור. נתיב כניסה בלתי אפשרי נשאר בלתי אפשרי ללא קשר למידת הדיוק שלו.
יישומים של עיבוד שבבי תחתון
עיבוד שבבי תחתון משמש כאשר אריזה קומפקטית, שמירה מכנית, איטום, חיבור מודרך או מרווח נסתר דורשים גיאומטריה שכרסום מלמעלה למטה סטנדרטי אינו יכול ליצור.
יישומים אופייניים מופיעים בתעשיית הרכב, ציוד תעשייתי, מכשור רפואי, תעופה וחלל, אוטומציה ואלקטרוניקה.
כלי רכב
רכיבי רכב עשויים להשתמש בחיתוכים תחתיים בחלקי תיבת הילוכים, פירים, מאפייני שמירה, חריצי אטימה וממשקים מכניים.
תכונות אלה יכולות לתמוך בהעברת מומנט, שמירה על רכיבים, מרווח הרכבה או איטום נוזלים.
התכנון שלהם חייב להתחשב בעומסים מחזוריים וביכולת חזרתית של הייצור וכן ביכולת העיבוד.
ציוד תעשייתי
תיבות הילוכים, גופי התאורה, ציוד הידראולי, רכיבי מכונה וכלים משתמשים לעתים קרובות בחריצי T, תבליטים, מאפייני מושב מפתח וחריצים פנימיים.
לרבים מהמאפיינים הללו יש פונקציות הרכבה או יישור ישירות, מה שהופך את מיקום המאפיינים לחשוב לא פחות מהצורה עצמה.
עבור חלקים תעשייתיים גדולים יותר, גישה לכלי ולמחזיקים יכולה להפוך לשיקול עיקרי מכיוון שמבנים מסביב עשויים להגביל את זוויות הגישה.
רפואה
ציוד רפואי עשוי לדרוש מאפייני נעילה פנימיים קומפקטיים, ממשקי מכשירים או גיאומטריית חיבור שקועה.
מכיוון שלרכיבים אלה יכולות להיות דרישות תובעניות מבחינת חומר, ניקיון ותפקוד, יש לתכנן את החתך התחתון סביב המוצר הספציפי ולא להתייחס אליו כאל מאפיין רפואי גנרי.
כאשר הגישה מוגבלת, עיבוד שבבי רב-צירי יכול לסייע בהפחתת מספר ההתקנות הנדרשות עבור גופים מורכבים.
אווירי
חלקי תעופה וחלל משלבים לעתים קרובות גיאומטריה מורכבת, מבנים קלים, חומרים קשים וסבולות מבוקרות.
חיתוכים עשויים להופיע במארזים, בסוגריים, במאפייני תמיכה ובממשקים מכניים קומפקטיים אחרים. עיבוד שבבי רב-צירי יכול לשפר את הגישה במקומות בהם גישות בקו ישר חסומות.
השילוב של חומרים קשים וכלים דקים או ארוכים הופך את הקשיחות לחשובה במיוחד.
אוטומציה ואלקטרוניקה
מערכות אוטומציה ומכלולים אלקטרוניים דורשים לעתים קרובות מארזים קומפקטיים, מאפייני איתור, חריצי תמיכה, מחברים וממשקי גופי התאורה.
חיתוכים תחתיים מאפשרים לנעול או למקם רכיבים מבלי להוסיף חומרה חיצונית נפרדת בעיצובים מסוימים.
עם זאת, צמצום מספר החלקים יוצרת ערך רק כאשר התכונה המשולבת נשארת פרקטית לעיבוד שבבי ולבדיקה.
מה הופך עיבוד שבבי תחתון ליקר יותר?
חיתוך תחתון אינו בהכרח יקר, אך גישה מוגבלת לעיתים קרובות כוללת פעולות נוספות שגיאומטריה קונבנציונלית אינה דורשת. חותכים מיוחדים, כלים ארוכי טווח, כיוונים נוספים, עיבוד איטי יותר ובדיקה מורכבת יותר - כל אלה יכולים להגדיל את העלות.
השפעת העלות תלויה יותר במורכבות הייצור מאשר בנפח הפיזי של החומר המוסר.
כלים מיוחדים ופעולות נוספות
מקדחת קצה סטנדרטית זמינה באופן נרחב ויכולה לעבד לעתים קרובות מספר מאפיינים במערכת אחת. חיתוך חתוך עשוי לדרוש חריץ T ייעודי, זנב יונה, מושב מפתח או חותך סוכרייה על מקל.
פרופילים לא סטנדרטיים עשויים לדרוש כלים מותאמים אישית, אשר מוסיפים זמן ועלויות רכש.
כל כלי נוסף יכול גם להוסיף תכנות, החלפות כלים, אימות הגדרות ובדיקה.
תכונות עמוקות או קשות להשגה
שקעים עמוקים מגדילים את טווח ההגעה הנדרש של הכלי ועשויים לאלץ שימוש בשוקיים קטנים יותר או צווארים ארוכים יותר.
זה מפחית את הנוקשות ויכול לדרוש תנאי חיתוך קלים יותר, מה שמגדיל את זמן המחזור.
אם הגישה הופכת מורכבת מספיק, ייתכן שיהיה הצדקה להשתמש באסטרטגיה של 5 צירים או בחיזוק עבודה נוסף, אך יש להשוות את שניהם מול עיצוב פשוט יותר לפני הייצור.
סבילות הדוקות על גיאומטריה נסתרת
סבולות צמודות יותר דורשות בדרך כלל חיתוך יציב יותר, גימור נוסף ומדידה רבה יותר.
דרישות אלו הופכות יקרות יותר כאשר המשטח מוסתר מכיוון שגם עיבוד שבבי וגם בדיקה פחות נגישים.
החלת סבילות צמודות רק על מידות פונקציונליות היא אחת הדרכים הפשוטות ביותר לשמור על ייצור של חיתוך אנדרהייט מבלי לפגוע בביצועים.
כיצד להחליט האם חתך אנדרטאי צריך להישאר בעיצוב
אין להסיר חיתוך חתוך רק משום שקשה יותר לעבד אותו. חיתוכים חתוכים רבים מספקים פונקציות מכניות חשובות המצדיקות את עבודת הייצור הנוספת.
ההחלטה צריכה לאזן בין תפקוד לבין גישה לכלי, גיאומטריית החותך, קשיחות, סבילות, בדיקה ועלות.
שמור את זה כאשר לתכונה יש תפקיד ברור
חריצי שמירה, מאפייני איטום, נעילות הרכבה, הקלות מרווח ומאפייני העברת מומנט יכולים לספק ערך אמיתי.
כאשר החיתוך החיצוני מבטל רכיב נוסף, משפר את האריזה או מאפשר את הממשק המכני הנדרש, מורכבות הייצור עשויה להיות מוצדקת.
המטרה צריכה להיות להפוך את התכונה הדרושה לנגישה וסטנדרטית ככל האפשר.
פשט את זה כאשר גישה לכלי מניעה את הגיאומטריה
אם ניתן להשיג את אותה פונקציה עם עומק פחות, פתח גישה גדול יותר, זווית סטנדרטית או רדיוס גדול יותר, הגרסה הפשוטה תהיה בדרך כלל קלה יותר לייצור.
פתיחת צד אחד של תכונה יכולה לפעמים לבטל לחלוטין גישה קשה.
שינויים אלה לא בהכרח הופכים את הרכיב לפחות מתוחכם. הם הופכים את העיצוב למתאים יותר לאילוצים הפיזיים של כלי החיתוך.
שקלו חלופות כאשר הגיאומטריה הופכת ללא מעשית
אם חיתוך תחתון דורש הגעה מוגזמת של הכלי, מספר חותכים מיוחדים, כיוונונים חוזרים או בדיקה קשה, יש לבחון את התכנון לפני המעבר לייצור. בנקודה זו, מורכבות העיבוד עשויה לעלות על הערך הפונקציונלי של שמירת המאפיין בצורתו המקורית.
עיבוד שבבי בחמישה צירים יכול לשפר את הגישה לאזורים בזווית או שקועים, בעוד שעיבוד שבבי אלקטרוני (EDM) עשוי להתאים יותר למאפיינים חדים או נסתרים עמוק בחומרים מוליכים. במקרים מסוימים, חלוקת הרכיב לשני חלקים פשוטים יותר יכולה להסיר לחלוטין את החיתוך התחתון ולהקל על העיבוד והבדיקה כאחד.
הגישה הטובה ביותר היא להשוות את תפקוד המאפיין לדרישות הייצור שלו. יש לקחת בחשבון את הגישה לכלי, גיאומטריית החותך, קשיחות, סבילות, קושי בדיקה ועלות הייצור הכוללת לפני שמחליטים האם לשמור על העיצוב המקורי או להשתמש באסטרטגיית ייצור חלופית.
שאלות נפוצות
מהם החסרונות של אנדרקאט?
חיתוכים מתחתיים יכולים להגביר את מורכבות העיבוד מכיוון שהם דורשים לעתים קרובות חותכים מיוחדים, טווח כלים ארוך יותר, כיוונים נוספים או גישה מרובת צירים. הם יכולים גם להיות קשים יותר לבדיקה ולהסרת שבבים. חיתוכים מתחתיים עמוקים או בעלי סבילות צמודה עלולים להגביר את סטיית הכלי, זמן המחזור ואת עלות הייצור הכוללת.
מהי מטרת חתך תחתון?
חיתוך תחתון יוצר מרווח או גיאומטריה נסתרת שלא ניתן לייצר עם דופן ישרה פשוטה. ניתן להשתמש בו לצורך שמירה על רכיבים, מאפייני נעילה, איטום חריצים, מרווח הרכבה, הקלה בהברגה או דרישות חיבור אחרות. המאפיין צריך לספק יתרון פונקציונלי ברור המצדיק את מורכבות העיבוד הנוספת.
כיצד מתבצע עיבוד שבבי תחתון?
חיתוכים תחתיים מעובדים בדרך כלל לאחר השלמת הגיאומטריה הנגישה. לאחר מכן משתמשים בכלים מיוחדים כגון חותכי חריץ T, חותכי זנב יונה, חותכי מושב מפתח או חותכי סוכרייה על מקל כדי להגיע לאזור השקוע. מאפיינים מורכבים עשויים לדרוש עיבוד שבבי של 5 צירים, בעוד שניתן לשקול חיתוך אלקטרוסטטי (EDM) כאשר כלי חיתוך קונבנציונליים אינם יכולים להגיע לגיאומטריה.
סיכום
עיבוד שבבי טוב של חיתוך תחתון מתחיל בגישה לכלי. גיאומטריית החותך, מרווח הכניסה, עומק התכונה, קשיחות הכלי, סבילות ובדיקה - כל אלה צריכים לעבוד יחד לפני תחילת העיבוד. ניתן לייצר חיתוך תחתון מורכב בצורה אמינה כאשר הוא תואם את כלי העבודה המעשיים, בעוד שתכונה קטנה ונסתרת יכולה להפוך ליקרה כאשר הגישה לקויה או שהתכנון דורש הגעה ודיוק מיותרים.
ב- TiRapid , אנו מספקים שירותי עיבוד שבבי וייצור מדויקים של CNC לחלקי מתכת ופלסטיק הנדסי מורכבים. היכולות שלנו תומכות בעיבוד שבבי CNC 3 צירים ו-5 צירים, מאפייני חיתוך מאתגרים, הערכת חומרים, בדיקת מידות ומשוב ייצור מעשי עבור אבות טיפוס וייצור בנפח נמוך.
















