
ציוד מוליכים למחצה תלוי בהרבה יותר מאשר אלקטרוניקה וטכנולוגיית תהליכים. מאחורי כל מערכת טיפול בפרוסות סיליקון, תחנת בדיקה, כלי בדיקה ותא תהליך, עומדת רשת של חלקים מעובדים בדיוק רב, רכיבים מבניים, גופי תאורה, מארזים וחומרת תנועה שחייבים לעבוד יחד בעקביות יוצאת דופן.
מדריך זה מסביר כיצד מייצרים חומרה של ציוד מוליכים למחצה, כיצד דיוק וניקיון משפיעים על החלטות הנדסיות, והיכן משתלבים עיבוד שבבי CNC, ייצור יריעות מתכת, יציקה ורכיבים סטנדרטיים במערכת. הוא מכסה גם ניהול חומרה מותאמת אישית (DFM), חומרים, החלטות מקור, עלות ותיאום ספקים.
מהו ייצור ציוד מוליכים למחצה?
ייצור ציוד מוליכים למחצה הוא ייצור של חומרה מכנית המשמשת לייצור, טיפול, בדיקה, ניקוי והרכבה של התקני מוליכים למחצה. בניגוד לייצור שבבים עצמו, הדגש כאן הוא על המכונות, המתקנים, המבנים והרכיבים המדויקים המאפשרים ייצור מוליכים למחצה.
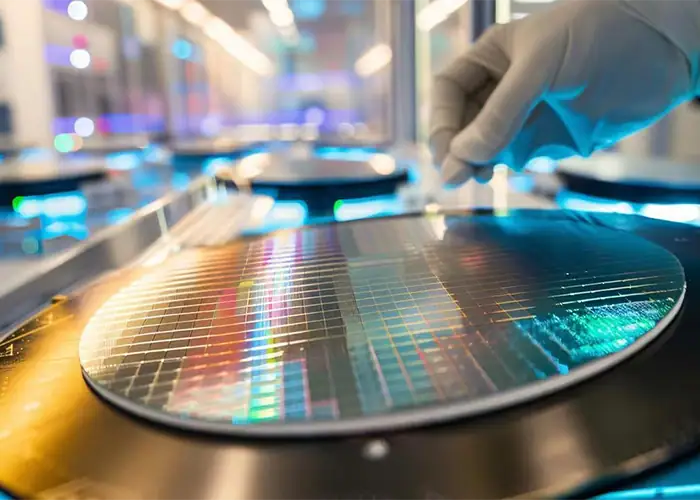
חומרה מדויקת מאחורי ייצור מוליכים למחצה
ייצור מוליכים למחצה עובר דרך עיבוד פרוסות קדמיות (front-end) והרכבה ובדיקה של פרוסות קדמיות (back-end), וכל שלב מסתמך על ציוד ייעודי. חומרה מכנית עשויה למקם פרוסות דמה (wafers), לשלוט באספקת גז או נוזלים, לתמוך בחיישנים, להחזיק התקני בדיקה או לספק ממשקים יציבים בין מערכות תנועה ותהליך.
לכן, אתגר הייצור רחב יותר מאשר השגת ממד הדוק יחיד. רכיבים חייבים לשמור על גיאומטריה, יישור, ניקיון וחזרתיות לאחר ההרכבה ובתנאי הפעלה בפועל.
ציוד, רכיבים ומכלולים נפוצים
חומרה אופיינית כוללת סוגריים, לוחות מדויקים, רכיבי שקעי בדיקת IC, מתקני החזקת פרוסות סיליקון, גופי שסתומים, רכיבי משאבה, בתי ציוד וחלקים הקשורים לתא. ציוד מוליכים למחצה משלב גם מערכות תנועה, מיסבים, מדריכים, מחברים, אטמים ומסגרות מבניות.
חלקים מסוימים דורשים עיבוד שבבי מדויק, בעוד שאחרים עדיף לייצר על ידי ייצור מתכת פחית, יציקה או רכישה כרכיבים סטנדרטיים. בחירת התהליך הנכון עבור כל חלק היא מרכזית הן לביצועי המערכת והן לעלות הייצור.
החלטות ייצור ברמת המערכת בציוד מוליכים למחצה
חומרת מוליכים למחצה פועלת כמערכת משולבת. דיוק, התנהגות תרמית, ניקיון, תנועה, קשיחות מבנית וחזרה על הרכבה - כולם יכולים להשפיע על ביצועי הציוד, לכן אין לקבל החלטות ייצור על סמך שרטוטים בודדים בלבד.
דרישות דיוק וסבילות ברחבי המערכת
לא כל חלק דורש את אותה סבילות. ממשקי טיפול בפרוסות, רכיבי יישור, מתקני בדיקה ומשטחי איתור מדויקים עשויים לדרוש שטוחות, מקבילות, מיקום וחזרתיות מבוקרים בקפידה. כיסויים מבניים וסוגריים שאינם קריטיים לרוב אינם דורשים זאת.
יישום סבולות צפופות שלא לצורך לאורך כל המכונה מגביר את מאמצי העיבוד והבדיקה מבלי בהכרח לשפר את ביצועי הציוד. גישה טובה יותר היא לזהות את המידות והנתונים השולטים ישירות ביישור, תנועה, איטום או הרכבה.
יציבות תרמית ואינטגרציה מכנית
שינויי טמפרטורה יכולים לשנות מידות ויישור באמצעות התפשטות תרמית. זה חשוב במיוחד כאשר שלבים מדויקים, מכלולים אופטיים, חומרה לטיפול בפרוסות תהודה וחלקים מבניים ארוכים פועלים יחד באותה מכונה.
לכן, יש להעריך יחד את בחירת החומרים, גיאומטריית הרכיבים, הנוקשות, תכנון החיבורים ואסטרטגיית הסבילות. חלק שעומד בציור שלו בבדיקה עדיין יכול ליצור בעיות אם המכלול המלא מגיב בצורה גרועה לשינויי טמפרטורת הפעלה.
חזרתיות, יישור ובקרת תנועה
ציוד מוליכים למחצה מבצע לעתים קרובות את אותה תנועה או פעולת מיקום אלפי פעמים. ביצועים אמינים תלויים באיתור מאפיינים, משטחי חיבור, מיסבים, מובילים וממשקים מעובדים החוזרים למיקומים צפויים.
לכן, חזרתיות מושפעת יותר מדיוק המכונה. בחירת נתון, מיקום מחברים, מאפייני דיבל, משטחי מגע, קשיחות רכיבים ורצף הרכבה - כולם משפיעים על מידת העקביות של בנייה ותחזוקה של מערכת.
תהליכי ייצור מרכזיים עבור ציוד מוליכים למחצה
ציוד מודרני למחצה משלב מספר שיטות ייצור. עיבוד שבבי מדויק משמש במקרים בהם גיאומטריה ויישור הם קריטיים, בעוד שייצור ויציקה יכולים לספק פתרונות יעילים עבור רכיבים מבניים או לא מתכתיים גדולים יותר.
עיבוד שבבי CNC מדויק לרכיבי מוליכים למחצה
עיבוד שבבי CNC נמצא בשימוש נרחב עבור רכיבים קריטיים ליישור, גופי תאורה, לוחות מדויקים, מארזים, סוגריים, סעפות, רכיבי שסתומים וחומרה אחרת עם דרישות גיאומטריות תובעניות. שיקולים נפוצים כוללים שטוחות, מקבילות, מיקום חור, משטחי איטום, גימור פני השטח ויחסי נתון חוזרים.
סגסוגות אלומיניום כגון 6061 ו-7075 נפוצות במקומות בהם משקל נמוך ויכולת עיבוד שבבי חשובים. פלדות אל-חלד כגון 304 ו-316L נחשבות במקומות בהם עמידות בפני קורוזיה או תאימות לתהליכים חשובות, בעוד שפלסטיק הנדסי כגון PEEK ו-PEI יכול לספק בידוד חשמלי או משקל מופחת.
גופי בדיקה וחומרה להתקנה
מתקני בדיקה של מוליכים למחצה חייבים לשמור על מגע מכני וחשמלי חוזר בין התקנים ומערכות בדיקה. לוחות יישור, גופי שקעים, מבני תמיכה וממשקים סביב מערכי פוגו-פינים יכולים לדרוש מיקומים מבוקרים בקפידה מכיוון שתזוזות קטנות עלולות להשפיע על המגע החשמלי.
חומרה צריבה מציבה דרישות תרמיות נוספות. חומרי מתקן ומבני הרכבה חייבים להישאר יציבים במהלך חשיפה חוזרת ונשנית לטמפרטורה גבוהה ועומס חשמלי, מה שהופך את סבילות ההצטברות, הבידוד, הבלאי והיציבות הממדית לגורמי תכנון חשובים.
ייצור יריעות מתכת למסגרות ומארזים
יריעות מתכת מתאימות היטב למכסי ציוד, מארזים חשמליים, פאנלים, מתלים, סוגריים, מגנים ואלמנטים מבניים אחרים שאינם דורשים עיבוד שבבי נרחב.
דיוק הכיפוף, שיטות החיבור, קשיחות המסגרת ומיקום הממשק עדיין חשובים כאשר מבנים מיוצרים תומכים בהרכבות מדויקות. מארזים עשויים לדרוש גם מיגון אלקטרומגנטי, פתחים מבוקרים ומשטחים קלים לניקוי.
הזרקת תרמילים למארזים ורכיבים מבודדים
הזרקת גז יכולה להתאים למארזי ייצור חוזר, מאפייני ניהול כבלים, כיסויים ורכיבי בידוד חשמלי. לעתים קרובות ניתן לשלב מאפיינים מורכבים בחלק יצוק אחד, מה שמפחית את ההרכבה המשנית.
עבור יישומי חדרים נקיים או בוואקום, בחירת שרף דורשת זהירות נוספת. יש להעריך תוספים, חומרי סיכה, חומרי שחרור והפולימר עצמו לצורך יצירת חלקיקים, תאימות כימית ופליטת גזים במקום לבחור חומר רק לפי ביצועים מכניים.
תכנון לייצור בציוד מוליכים למחצה
בקרת ממשק, חזרתיות הרכבה, תחזוקה ועקביות ייצור חשובים לעתים קרובות יותר מאשר אופטימיזציה של מאפיין מבודד אחד.
ניהול הצטברות סובלנות
סדרה של רכיבים מקובלים בנפרד עדיין יכולה ליצור הרכבה בלתי מקובלת כאשר מצטבר שינוי ממדי.
לכן, יש לזהות שרשראות מכניות קריטיות מוקדם. מתכננים יכולים לשלוט בתהליכים המבוססים על תהליכים אלו על ידי קביעת נקודות ייחוס ברורות, הגבלת ממשקי ביניים מיותרים, הקצאת סבילות צפופות יותר רק במקומות בהם הפונקציונליות דורשת זאת, ומתן אפשרות לכוונון במקומות בהם הדבר מעשי.
תכנון תכונות יישור אמינות
פיני דיבל, כתפיים לאיתור, קדחים מדויקים, ממשקים עם מפתח ומשטחי חיבור מבוקרים יכולים להפוך את ההרכבה לחזרתית יותר.
תכונות אלו בעלות ערך רב במיוחד כאשר יש צורך להסיר ולהתקין מחדש מודולים במהלך תחזוקה. המטרה היא לאפשר לגיאומטריה פונקציונלית לקבוע את מיקומה במקום להסתמך אך ורק על מרווח מחברים או כוונון ידני.
שיפור המודולריות ויעילות ההרכבה
חלוקת ציוד למודולים פונקציונליים יכולה לפשט את הייצור, הבדיקה, ההרכבה והתחזוקה. ניתן לאמת מודולים באופן עצמאי לפני האינטגרציה, מה שמקל על בידוד בעיות ממדיות או פונקציונליות.
מודולריות מאפשרת גם לתת-מערכות בודדות להתפתח מבלי לדרוש עיצוב מחדש של כל ארכיטקטורת המכונה.
תכנון לגישה לשירות ותחזוקה
ציוד ייצור מוליכים למחצה חייב להיבדק, לנקות, להתאים או לתקן בסופו של דבר. רכיבים שקשה להגיע אליהם עלולים להגדיל את זמן ההשבתה גם כאשר תכנון הייצור המקורי תקין מבחינה טכנית.
לכן, יש לקחת בחשבון מחברים, פאנלים נשלפים, ניתוב כבלים, מאפייני איתור ומודולים חלופיים במהלך התכנון המכני ולא לאחר השלמת ההרכבה.
שיקולים בנוגע לחומרים וחדרים נקיים
בחירת חומרים בציוד מוליך למחצה מושפעת מתכונות מכניות ותאימות סביבתית. ניקיון, חשיפה כימית, תנאי ואקום, קורוזיה, יצירת חלקיקים והתנהגות פני השטח יכולים להיות חשובים לא פחות מחוזק ויכולת עיבוד שבבי.
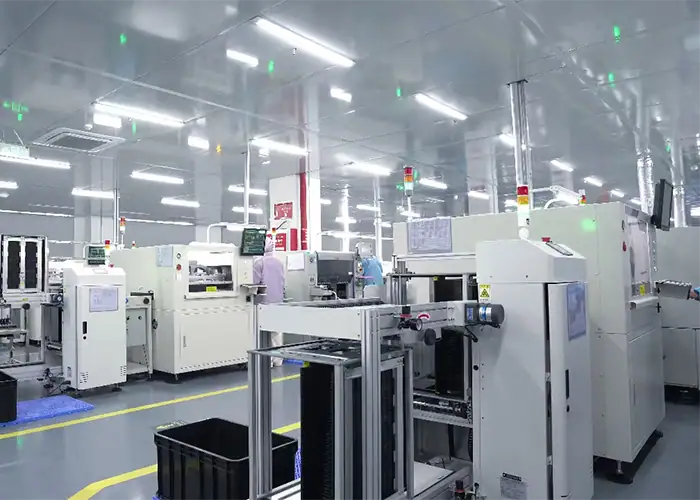
חומרים לרכיבים מדויקים ומבניים
אלומיניום אטרקטיבי עבור רכיבים מבניים ודיוק רבים משום שהוא משלב צפיפות נמוכה, יכולת עיבוד טובה וקשיחות שימושית. פלדת אל-חלד מציעה עמידות גבוהה יותר בפני קורוזיה ויכולה להתאים לחומרה החשופה לסביבות תובעניות.
פלסטיקה הנדסית יכולה לספק בידוד, עמידות כימית או מסה מופחתת, אך יש לקחת בחשבון זחילה, התפשטות תרמית, התנהגות לחות ויציבות ממדית לפני השימוש בה עבור ממשקים מדויקים.
גימורי פני שטח עבור חלקי ציוד מוליכים למחצה
טיפול פני השטח צריך להתאים לחומר ולסביבת ההפעלה. אנודייזציה עשויה לשפר את עמידות פני השטח של אלומיניום, בעוד שפסיבציה יכולה לשפר את התנהגות הקורוזיה של רכיבי נירוסטה מתאימים.
בחירת הגימור צריכה לקחת בחשבון גם את דרישות הניקוי, משטחי האיטום, מגע חשמלי, ביצועי ואקום וחשיפה כימית. ציפוי שעובד היטב על ציוד תעשייתי כללי אינו מתאים בהכרח לחומרה לתהליכי מוליכים למחצה.
בקרת חלקיקים ופליטת גזים נמוכה
ציוד המותקן בסביבות מבוקרות צריך להימנע מייצור או שמירה על זיהום מיותר. משטחים חלקים וניתנים לניקוי, חומרים מתאימים, ניקוי מבוקר ואריזה מתאימה מסייעים בהפחתת חלקיקים, שאריות עיבוד שבבי, שמנים ומזהמים אחרים המגיעים לאזורים רגישים.
התנהגות של פליטת גזים נמוכה הופכת חשובה במיוחד ליד פרוסות סיליקון, אופטיקה, אזורי תהליך רגישים וסביבות ואקום. לכן, בחירת החומרים צריכה לכלול תאימות סביבתית, לא רק חוזק או עלות.
תאימות ואקום וכימית
רכיבי ואקום מציבים דרישות נוספות לחומרים, חיבורים, חומרי סיכה, אטמים ומצב פני השטח. ציוד מוליכים למחצה עלול להיתקל גם בגזי תהליך ובכימיקלים אגרסיביים לניקוי.
יש להעריך עמידות כימית מול החומרים והריכוזים בפועל המעורבים. אפילו חומרים נפוצים כמו אלומיניום עשויים להזדקק להגנה או להחלפה כאשר הם נחשפים לכימיקלים אגרסיביים מסוימים.
שימוש ברכיבים סטנדרטיים ומותאמים אישית במערכות מוליכים למחצה
מכונת מוליכים למחצה אינה זקוקה לכל רכיב שיוצר בהתאמה אישית. שילוב של חומרה סטנדרטית מוכחת עם רכיבים מדויקים שנבנו במיוחד יכול להפחית את זמן הפיתוח תוך שמירה על ביצועים במקומות בהם ההתאמה האישית חשובה ביותר.
היכן שהרכיבים הסטנדרטיים הגיוניים
מיסבים, מדריכים ליניאריים, מחברים, חיישנים וחומרה מבוססת אחרת לרוב עדיף לרכוש כמוצרים סטנדרטיים כאשר המפרטים שלהם עומדים בדרישות המערכת.
שימוש ברכיבים מוכחים יכול לפשט את ההחלפה, לקצר את זמן האספקה ולהפחית מאמצי הנדסה מיותרים.
היכן שרכיבים מותאמים אישית מוסיפים ערך רב יותר
ייצור בהתאמה אישית הופך בעל ערך רב יותר כאשר הרכיב שולט בממשק ייחודי או משפיע ישירות על ביצועי הציוד.
רכיבים לטיפול בפרוסות, מתקני בדיקה, לוחות הרכבה מדויקים, סעפות, חומרת יישור ומארזים ספציפיים ליישום זקוקים לעתים קרובות לגיאומטריה שלא ניתן להשיג מקטלוג סטנדרטי.
שילוב חומרה סטנדרטית וחומרה מותאמת אישית במערכת אחת
מכונה פרקטית משלבת לעתים קרובות את שניהם. ניתן לרכוש מוביל ליניארי מדויק כרכיב סטנדרטי, בעוד שבסיס ההרכבה, תושבת הממשק ותכונות היישור שלו מעובדות בהתאמה אישית.
זה מאפשר למהנדסים להשתמש בחומרת תנועה מוכחת מסחרית תוך התאמת המבנה המכני שמסביב לציוד הספציפי.
בחירת רכיבים מותאמים אישית לעומת רכיבים מוכנים מראש
הבחירה בין חומרה מותאמת אישית לחומרה סטנדרטית צריכה להתבסס על פונקציה ולא על העדפה. דיוק, אינטגרציה, ביקוש ייצור, צורכי החלפה וזמינות לטווח ארוך - כולם משפיעים על ההחלטה.
דרישות דיוק ותפקוד
חלקים מותאמים אישית מתאימים כאשר הגיאומטריה, היישור, החומר, מצב פני השטח או יחסי החיבור ייחודיים למכונה.
רכיבים סטנדרטיים עדיפים כאשר מוצר מבוסס יכול למלא את אותה פונקציה מבלי לפגוע בהרכבה שמסביב.
נפח ייצור וגמישות עיצוב
עיבוד שבבי בהתאמה אישית מספק גמישות משמעותית במהלך אבות טיפוס ועיצובי ציוד מתפתחים מכיוון שניתן לשנות את הגיאומטריה ללא כלי ייצור ייעודיים.
ככל שהנפח גדל והעיצוב הופך ליציב, פתרונות יצוקים או סטנדרטיים עשויים להפוך לחסכוניים יותר עבור רכיבים מתאימים.
שיקולי עלות, זמינות והחלפה
עלות החלק הראשונית היא רק גורם אחד. יש לקחת בחשבון גם זמינות, זמן אספקה, אורך חיים, סיכון החלפה ועלות עיצוב מחדש של החומרה הסובבת.
רכיב קנייני בעלות נמוכה עם זמינות עתידית לא ודאית עלול ליצור סיכון לטווח ארוך יותר מאשר חלופה סטנדרטית.
שיקולי עלות וזמן אספקה בייצור ציוד מוליכים למחצה
העלות נקבעת על ידי דרישת הייצור המלאה ולא על ידי שם התהליך בלבד. גיאומטריה, חומר, סבילות, טיפול פני שטח, בדיקה, ניקיון, כמות והרכבה - כולם משפיעים על התוצאה הסופית.
כיצד תהליכי ייצור משפיעים על העלות
עיבוד שבבי CNC נמנע מתבניות ייעודיות ומספק גמישות גיאומטרית גבוהה, מה שהופך אותו לשימושי עבור אבות טיפוס, ייצור בנפח נמוך וחומרה מדויקת. יריעות מתכת יעילות לעיתים קרובות עבור מבנים ומארזים גדולים יותר, בעוד שיציקה יכולה להפחית את עלות היחידה עבור רכיבי פלסטיק יציבים בנפח גבוה יותר לאחר השקעה בכלים.
לכן, התהליך החסכוני ביותר הוא זה שתואם גם את כמות התכנון וגם את כמות הייצור.
כיצד סובלנות, חומרים וגימורים משפיעים על זמן אספקה
סבולות מצומצמות יותר עשויות לדרוש מעברי עיבוד נוספים, כיוונונים יציבים יותר ובדיקה מקיפה יותר. חומרים קשים עלולים להפחית את מהירות החיתוך או להגביר את שחיקת הכלי.
ציפויים מיוחדים, ניקוי, אריזה מבוקרת ותיעוד יכולים להוסיף פעולות נוספות, לכן יש להגדיר דרישות אלו מוקדם ולא להוסיף אותן לאחר תחילת הייצור.
אב טיפוס, ייצור בנפח נמוך ודרישות ייצור
ציוד אב טיפוס נהנה מתהליכים המאפשרים שינויי עיצוב מהירים. ככל שהמכונה מתבגרת, אסטרטגיית הייצור יכולה לעבור לכיוון חזרתיות, כלים סטנדרטיים, קיבוע יעיל ותהליכי עבודה מבוקרים בייצור.
לכן, תכנון הייצור צריך לשקף את שלב התכנון הנוכחי ולא להניח ששיטת האב-טיפוס חייבת להישאר ללא שינוי בנפח גבוה יותר.
כיצד לבחור את גישת הייצור הנכונה
אסטרטגיית ייצור טובה מתחילה בזיהוי הדרישות המניעות בפועל את החלק. דיוק, ניקיון, כמות, גיאומטריה, חומר ושילוב מערכת צריכים להנחות את בחירת התהליך.
התאמת התהליך לגיאומטריה ולדיוק של החלק
ממשקים מדויקים ומורכבים, חורים מדויקים, משטחי איטום ויחסי נתון מבוקרים מעדיפים לרוב עיבוד שבבי CNC. כיסויים ולוחות מבניים גדולים עשויים להעדיף ייצור, בעוד שרכיבים מפלסטיק חוזרים עשויים להצדיק יציקה.
בחירת התהליך לפני הבנת הגיאומטריה עלולה ליצור מגבלות מיותרות בהמשך.
יש לקחת בחשבון את דרישות החדר הנקי והחומרים
יש להעריך חומרים וגימורים מול סביבת ההפעלה בפועל, כולל חלקיקים, כימיקלים, חשיפה לוואקום, התנהגות חשמלית ונהלי ניקוי.
זה חשוב במיוחד משום שהתאמה לייצור אינה אומרת בהכרח תאימות לחדר נקי או לתהליך.
איזון בין נפח ייצור, עלות וזמן אספקה
כמויות אבות טיפוס מעדיפות גמישות, בעוד שנפחי ייצור יציבים יכולים להצדיק כלים ייעודיים יותר ואופטימיזציה של תהליכים.
מחיר היחידה הנמוך ביותר אינו תמיד עלות הפרויקט הנמוכה ביותר אם הוא דורש כלים יקרים, מחזורי הסמכה ארוכים או גמישות מופחתת במהלך שינויים בתכנון.
תוכנית להרכבה ואינטגרציה של המערכת
יש להעריך חלקים בודדים בהקשר של רכיביהם המחוברים. נקודות יישור, ממשקים, מחברים, מאפייני יישור ושרשראות סובלנות צריכים לתפקד יחד לאחר הייצור.
תצוגה ברמת המערכת הזו מפחיתה את הסיכון לקבלת חלקים תואמים בנפרד, אך עדיין אינם מתאספים כהלכה.
ניהול סיכוני רכש ואינטגרציה
ציוד מוליכים למחצה משלב לעתים קרובות חלקים ממספר תהליכים וספקים. ככל שמעורבים יותר ממשקים, כך חשובות יותר בקרת השרטוט, אסטרטגיית הבדיקה, התקשורת והבעלות.
צמצום סובלנות ואי התאמות בממשק
שני ספקים יכולים לייצר חלקים במסגרת סבילות השרטוט שלהם ועדיין ליצור בעיית הרכבה אם דרישות הממשק לא הוגדרו כהלכה.
לכן, יש ברורים נתוני ייצור משותפים, מידות חיבור, שיטות בדיקה ובקרת תיקונים לפני תחילת הייצור.
תיאום חלקים המיוצרים בתהליכים שונים
חלקים מעובדים, מבנים מיוצרים, רכיבים יצוקים וחומרה שנרכשה מתנהגים בצורה שונה בייצור.
יש לתאם את הסבולות, תנאי פני השטח, אילוצי הכלים וזמני האספקה שלהם ברמת ההרכבה במקום להתייחס לכל חבילת מקור בנפרד.
שמירה על איכות בין ספקים מרובים
שונות בין ספקים יכולה להשפיע על עקביות ממדית, תיעוד, גימור, ניקוי ואריזה.
מפרטים ברורים וקריטריונים עקביים לבדיקה מקלים על זיהוי בעיות מוקדם ומונעים הבדלי איכות מלהופיע רק במהלך ההרכבה הסופית.
למה שותף ייצור מתואם חשוב
שותף ייצור בעל יכולת לעשות יותר מאשר לשחזר גיאומטריה של CAD. עבור חומרת מוליכים למחצה מורכבת, משוב ייצור אמור לסייע בחיבור תכנון חלקים עם היתכנות עיבוד שבבי, בדיקה, הרכבה ועקביות ייצור.
DFM מאוחד ותקשורת הנדסית
משוב הנדסי מרכזי יכול לזהות סבילות קשות, תכונות בלתי נגישות, הגדרות לא יציבות או סיכוני ממשק לפני הייצור.
זה מפחית תקשורת חוזרת ונשנית בין צוותי תכנון למקורות ייצור נפרדים.
ייצור מתואם ובקרת איכות
כאשר רכיבים קריטיים חולקים משטחי חיבור או יחסי סבילות, ייצור ובדיקה מתואמים יכולים להפחית את השונות בין חלקים המיוצרים באופן עצמאי.
המטרה היא לא רק סבולות הדוק יותר, אלא שליטה טובה יותר בממדים הקובעים את ביצועי המערכת.
פישוט שרשרת האספקה וניהול הפרויקטים
צמצום פיצול ספקים מיותר יכול לפשט את ניהול התיקונים, התזמון, התקשורת האיכותית והאחריות.
עבור חומרת מוליכים למחצה המעובדת בדיוק רב, עבודה עם ספק שמבין גיאומטריה מורכבת, התנהגות חומרים, גימור ובדיקת מימדים יכולה להפוך את המעבר מאב טיפוס לייצור חוזר לחזוי יותר.
שאלות נפוצות
מהו ייצור מוליכים למחצה?
ייצור מוליכים למחצה הוא תהליך של ייצור התקנים אלקטרוניים ומעגלים משולבים על גבי פרוסות סיליקון. הוא כולל הכנת פרוסות סיליקון, שיקוע, ליתוגרפיה, איכול, סימום, ניקוי, אריזה ובדיקה. התהליך תלוי בציוד מבוקר בקפדנות, סביבות נקיות וחומרה מדויקת.
כיצד מייצרים מוליכים למחצה?
מוליכים למחצה מיוצרים על ידי בניית מבני מעגלים מיקרוסקופיים שכבה אחר שכבה על פרוסת סיליקון. יצרנים משתמשים בתהליכים כגון שיקוע, פוטוליתוגרפיה, איכול, השתלת יונים וניקוי לפני שהפרוסת סיליקון נבדקת, נחתכת לקוביות, נארזת ונבדקת.
היכן משתמשים במוליכים למחצה?
מוליכים למחצה משמשים במחשבים, טלפונים חכמים, כלי רכב, ציוד תעשייתי, מכשירים רפואיים, מערכות תקשורת, אוטומציה, מערכות תעופה וחלל ואלקטרוניקה צרכנית. הם תומכים בפונקציות כגון מחשוב, חישה, בקרת הספק, אחסון נתונים ועיבוד אותות.
סיכום
ייצור אמין של ציוד מוליכים למחצה תלוי בשליטה על היחסים בין החלקים, ולא רק בייצור כל רכיב לפי שרטוט. דיוק, יציבות תרמית, התנהגות החומר, ניקיון, DFM, בדיקה ואסטרטגיית מקור - כולם משפיעים על המערכת הסופית. גישת הייצור החזקה ביותר מיישמת דרישות מחמירות במקומות בהם הן משפיעות על התפקוד, תוך שימוש בתהליכים מעשיים ובחומרה סטנדרטית במקומות בהם דיוק נוסף יוסיף עלות מבלי לשפר את הביצועים.
ב- TiRapid , אנו מספקים שירותי עיבוד שבבי וייצור מדויקים של CNC עבור רכיבי ציוד מוליכים למחצה מורכבים ממתכות ופלסטיק הנדסי. היכולות שלנו תומכות באב טיפוס ובחלקים בנפח נמוך, גיאומטריות מורכבות, ממשקים מדויקים, הערכת חומרים, תיאום גימור פני שטח ובדיקת ממד עבור חומרת ציוד תובענית.
















