
חריטה CNC של שרוולים בעלי דופן דקה היא משימת עיבוד שבבי נפוצה בייצור מדויק, עם יישומים בציוד אוטומציה, רכיבי רכב, מערכות הידראוליות, מכשירים רפואיים ומנגנוני תמסורת מדויקים. בהשוואה לשרוולים בעלי דופן עבה קונבנציונליים, לרכיבים בעלי דופן דקה יש קשיחות רדיאלית נמוכה יותר והם רגישים יותר לעיוות במהלך הידוק צ'אק, חיתוך, הצטברות חום והסרת חומר עבודה. השפעות אלו עלולות לגרום לשינויים בעגלגלות, בצלינדריות ובמידות הקוטר הפנימי והחיצוני. גם כאשר חלק עומד במפרטי השרטוט בזמן הידוק במכונה, הוא עלול להפוך לסגלגל, להתכווץ מקומית או לפתח מרווחי חיבור לא אחידים לאחר פתיחת ההידוק. עבור שרוולים, תותבים וצווארוני פיר מדויקים הדורשים הרכבה מדויקת, תכנון תהליך נכון, בקרת כוח הידוק ותהליך בדיקה אמין חיוניים לשמירה על איכות המוצר ועקביות האצווה.
מדוע שגיאות עגלגלות נפוצות בחריטת CNC של שרוולים בעלי דופן דקה?
אתגר העיבוד העיקרי עבור שרוולים בעלי דופן דקה הוא קשיחות מבנית לא מספקת. במהלך חריטה, כוח הידוק הצ'אק, כוח חיתוך ועיוות תרמי יכולים לשנות את הצורה בפועל של חומר העבודה. כאשר הדופן דקה, הרכיב ארוך יחסית, או שהחומר אלסטי מאוד, אפילו כוחות חיצוניים קטנים יכולים לגרום לעיוות מורגש. מכונאים צריכים לקחת בחשבון את עובי הדופן, הקוטר, האורך, מצב החומר ושיטת אחיזת העבודה כדי להימנע מיישום פרמטרים קונבנציונליים של עיבוד שבבי של פיר ישירות על מבנים בעלי דופן דקה.
כוח הידוק הצ'אק יכול לגרום לעיוות סגלגל
צ'אקים מסורתיים בעלי שלוש לסתות מאבטחים חומרי עבודה באמצעות מספר נקודות הידוק ומספקים קשיחות אחיזה חזקה. עם זאת, כוח הידוק מוגזם יכול לעוות את חתך הרוחב של שרוול בעל דופן דקה. חומר עבודה שנראה עגול בזמן הידוק אינו בהכרח שומר על אותה צורה לאחר שחרורו. כאשר הצ'אק משוחרר, התאוששות אלסטית עשויה לשנות את מידות האזורים שנדחסו על ידי כוח ההידוק, וכתוצאה מכך לשגיאות עגלגלות.
- הפחת את לחץ הצ'אק כראוי כדי למנוע עומס רדיאלי מוגזם על מקטעים בעלי דופן דקה.
- בחרו לסתות רכות, קולטים ייעודיים או אביזרים אחרים בעלי עיוות נמוך בהתאם לקוטר חומר העבודה ועובי הדופן.
- אופטימיזציה של אורך ההידוק ושטח המגע כדי למזער את ריכוז המאמץ המקומי.
- עבור שרוולים בעלי דופן דקה בדיוק גבוה, יש לשקול שימוש במנדרלים מתרחבים ייעודיים או במתקני הידראוליים כדי לשפר את אחידות ההידוק.
- קבע פרמטרי הידוק עקביים לייצור אצווה כדי להפחית את השונות בין מפעילים.
כוח ההידוק חייב לאזן בין יציבות חומר העבודה לבין בטיחות החיתוך. הפחתת לחץ בלבד אינה יכולה לפתור כל בעיית עיוות. עבור פעולות הכרוכות בעומסי חיתוך משמעותיים, יש למטב גם את מבני התמיכה ואת פרמטרי הכלי כדי לשפר את יציבות העיבוד השבבי.
כוחות חיתוך ורעידות עיבוד שבבי משפיעים על העגלגלות
שרוולים בעלי דופן דקה רגישים לכוחות חיתוך רדיאליים במהלך חריטה. זה חשוב במיוחד בעת עיבוד שבבי של קדח פנימי, קטרים חיצוניים בעלי דופן דקה ומבנים עם חריצים ארוכים. רעידות מקומיות או סטייה אלסטית עלולות להתרחש כאשר כלי החיתוך עובר מעל חומר העבודה. לאחר שהכלי מתרחק, החומר עלול להתאושש באופן אלסטי, וליצור הבדלים בין קוטר החיתוך בפועל למידות המתוכנתות. עיבוד שבבי עשוי גם לייצר סימני כלי תקופתיים, גליות מקומית וסטיות מעוגלות.
- מזעור תליית כלים מיותרת.
- בחרו כלי חיתוך חדים המתאימים לחומר חומר העבודה.
- התאם את קצב ההזנה ואת עומק החיתוך בהתאם לקשיחות הרכיב.
- הימנעו מכוחות חיתוך מוגברים הנגרמים מקצוות חיתוך עמומים.
- השתמש בעיבוד שבבי מדורג ובתמיכה עזר בעת הצורך.
הפחתת כוחות חיתוך רדיאליים ורעידות עיבוד שבבי יכולות לשפר את יציבות החיתוך ולמזער שגיאות עגלגלות ופגמים במשטח.
שינויי טמפרטורה ושחרור מתחים גורמים לשינויים ממדיים
לפלדת אל-חלד, סגסוגות אלומיניום ופלדות סגסוגת יש מאפייני מוליכות תרמית שונים ותנאי מאמץ שיורי שונים. בעת חיתוך, חום מצטבר באזורים מקומיים, טמפרטורת חומר העבודה עולה וגורמת לשינויים ממדיים. כאשר חומר העבודה מתקרר לטמפרטורת החדר, מידותיו עשויות להתכווץ. עבור שרוולים בעלי דופן דקה, שינויים תרמיים יכולים גם להשפיע על מאמץ ההידוק ושחרור המאמץ השיורי, ולגרום לשינויים בעגלגלות ובקטרים הפנימיים והחיצוניים.
לפני עיבוד שבבי, על היצרנים לאשר את מצב החומר ואת איכות חומר הגלם. פעולות עיבוד גס, עיבוד למחצה ועיבוד גימור צריכות להיות מסודרות בהתאם לדיוק הנדרש, עם קירור מתאים ואימות מימדים בשלבים קריטיים. עבור רכיבים עם דרישות יציבות מימדית תובעניות, יש לשלוט גם בטמפרטורת הבדיקה כדי למנוע שימוש במדידות שבוצעו בזמן שהחלק חם כתוצאות קבלה סופיות.
כיצד יש לתכנן את תהליך החריטה של CNC עבור שרוולים בעלי דופן דקה מדויקת?
יש לפתח את תהליך העיבוד השבבי עבור שרוולים בעלי דופן דקה בהתאם לגיאומטריה של הרכיב, תכונות החומר וסבולות השרטוט. תהליך מתוכנן היטב מפחית עיוות חיתוך, ממזער אחיזת עבודה חוזרת ומגביל תיקוני מידות עתידיים. עבור שרוולים הדורשים קדח פנימי מדויק, קטרים חיצוניים, משטחי קצה ותכונות חיבור קונצנטריות, משטחים קריטיים צריכים להשתמש בנתוני עיבוד עקביים במידת האפשר כדי לשמור על יחסי מיקום יציבים בין פעולות.
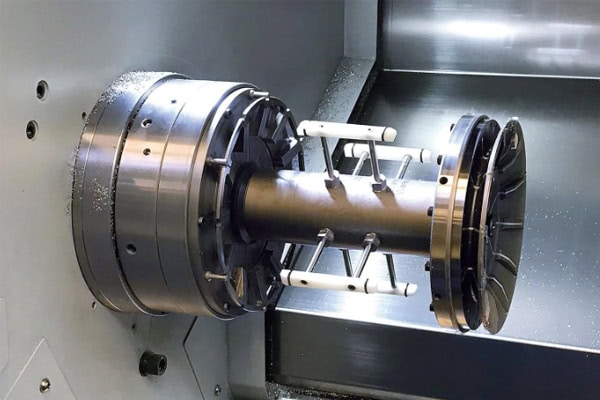
אופטימיזציה של רצף החריץ הגולמי, החריץ החצי-גימור והגימור
עיבוד גס משמש בעיקר להסרת חומר עודף ביעילות, אך אין להסיר חומר עודף בפעולה אחת לפני שלמבנה בעל הדופן הדקה יש תמיכה מספקת. עיבוד חצי-גימור מתקן את הפרופיל והמידות תוך השארת מרווח גימור אחיד. עיבוד גימור מתמקד בשליטה על העגלגלות, המידות ואיכות פני השטח.
- עיבוד גס: שמור על תוספת עיבוד מתאימה והימנע מהפחתה מוקדמת מדי של עובי הדופן המקומי.
- גמר למחצה: תיקון פרופילים פנימיים וחיצוניים ובדיקת אחידות עובי הדופן ותנאי אחיזת העבודה.
- גימור: השתמשו בכלים יציבים, פרמטרי חיתוך ושיטות הידוק כדי לשלוט במידות הסופיות.
- בין פעולות קריטיות: יש לארגן הליכי שחרור הידוק, בדיקה חוזרת ממדית או שחרור מתחים בהתאם לגיאומטריה של הרכיב.
- במהלך ייצור אצווה: יש לאמת את רצף העיבוד והפרמטרים באמצעות בדיקת הפריט הראשון.
יש לקבוע את מרווחי הגימור בהתאם לחומר, לסוג הכלים ולקשיחות המכונה. מרווח קטן מדי עלול לגרום לשפשוף, בעוד שכמות גדולה מדי של חומרי חיתוך עלולה להגביר את כוחות החיתוך. רצף עיבוד שבבי מתוכנן היטב מסייע בשליטה על עיוותים ומפחית את הצורך בתיקוני מידות סופיים.
השתמשו במתקני עבודה ייעודיים לשיפור אחיזת העבודה של שרוולי דופן דקים
מתקני ריתוך ייעודיים הם שיטה חשובה לשליטה על העגלגלות בשרוולים בעלי דופן דקה. צ'אקים קונבנציונליים מתאימים לרכיבים סיבוביים סטנדרטיים, אך עבור מבנים בעלי דופן דקה בדיוק גבוה, מיקום ההידוק וחלוקת הכוח יכולים להפוך לגורמים קריטיים המשפיעים על איכות העיבוד. לסתות רכות, קולטים אלסטיים, מנדרלים מתרחבים או מתקני איתור מותאמים אישית יכולים לפזר עומסי הידוק בצורה שווה יותר ולהפחית עיוות מקומי.
עבור שרוולים הדורשים התאמה מדויקת בין קטרים פנימיים וחיצוניים, ניתן לבחור את אסטרטגיית אחיזת העבודה בהתאם לפעולת העיבוד, תוך שימוש בקוטר הפנימי או בקוטר החיצוני כנתון האיתור. תכנון המתקן צריך לספק מיקום אמין והידוק אחיד, תוך מתן אפשרות לטעינה ופריקה נוחות ומיקום חוזר במהלך ייצור אצווה. עבור שרוולים בעלי דופן דקה עם יחסי אורך-קוטר גבוהים, יש להעריך גם את התמיכה הצירית ואת רעידות העיבוד. הגדלת כוח ההידוק לבדה אינה פתרון מתאים לכל בעיית יציבות.
בחירת פרמטרי חיתוך וכלים בהתאם לחומר
לחומרים שונים יש מאפייני עמידות חיתוך, מוליכות תרמית ותכונות התאוששות אלסטית שונות. אין לעבד שרוולים בעלי דופן דקה באמצעות כלים ופרמטרים זהים ללא קשר לחומר. סגסוגות אלומיניום מציעות בדרך כלל יכולת עיבוד טובה, אך מבנים בעלי דופן דקה עדיין דורשים שליטה על עיוות הידוק והתפשטות תרמית. פלדת אל-חלד נוטה להתקשות בעבודה, מה שהופך את חדות הכלים, חום החיתוך ופינוי השבבים לחשובים. עבור פלדות סגסוגת, יש לקבוע את תנאי החיתוך בהתאם לקשיות, תנאי הטיפול בחום וחומר הכלי.
| חוֹמֶר | מאפייני עיבוד שבבי | שיקולי תהליך מרכזיים |
| סגסוגות אלומיניום | עמידות נמוכה יחסית לחיתוך והתפשטות תרמית מורגשת | שליטה בכוח ההידוק, טמפרטורת החיתוך והתאוששות המימדית |
| פלדה אל חלד | הקשחת עבודה משמעותית וחום חיתוך מרוכז | בחירת כלי עבודה מתאימים ושמירה על חיתוך רציף ופינוי שבבים יעיל |
| סגסוגת פלדה | חוזק וקשיות משתנים בהתאם למצב החומר | התאמת פרמטרי הכלים והחיתוך לתנאי הטיפול בחום |
| פליז | יכולת עיבוד טובה והתאמה לרכיבים סיבוביים מדויקים | בקרת סימני עיבוד שבבי, דיוק ממדי ויצירת קוצים |
יש לקבוע את הפרמטרים בפועל תוך התחשבות בדרגת החומר, יכולת המכונה, מפרט הכלי, עובי הדופן ודרישות השרטוט. עבור שרוולים מדויקים, מומלץ לבצע עיבוד שבבי ניסיוני ובדיקת מוצר ראשון לפני יישום התהליך המאומת לייצור אצווה.
כיצד בודקים את העגלגלות, הגליליות והדיוק המימדיים בשרוולים בעלי דופן דקה?
בדיקת איכות של שרוולים בעלי דופן דקה אינה צריכה להסתמך אך ורק על מדידת הקוטר החיצוני או הפנימי במיקום יחיד. עגלגלות, גליליות, אחידות עובי דופן וסבולות ממדיות מתארים מאפיינים גיאומטריים שונים ודורשים שיטות בדיקה מתאימות המבוססות על מפרטי שרטוט. עבור רכיבים בעלי דופן דקה, כוח ההידוק של הבדיקה עצמו יכול להשפיע על תוצאת המדידה, לכן יש להימנע מעיוות הנגרם על ידי מתקני מדידה.
בדיקת מאפיינים גיאומטריים קריטיים באמצעות ציוד מדידה של עגלגלות וקואורדינטות
מכשיר למדידת עגלגלות מתאים להערכת שגיאות עגלגלות בחתכים ספציפיים ולזיהוי סטיות כגון אליפסה ופרופילים בעלי שלוש אונות. מכונת מדידת קואורדינטות (CMM) יכולה להעריך ממדים קריטיים, יחסי מיקום וסבולות גיאומטריות נבחרות בהתאם לתוכנית הבדיקה. יכולתה בפועל תלויה בגשש, באסטרטגיית המדידה ובגיאומטריית הרכיב.
- בדיקת עגלגלות: מדידת שגיאות עגלגלות במיקומי החתך שצוינו בשרטוט.
- בדיקת גליליות: הערכת סטיית הצורה הכוללת של המשטח הגלילי.
- בדיקת קוטר פנימי וחיצוני: יש להשתמש במכשירי מדידה בעלי טווחים ודיוק מתאימים.
- בדיקת עובי דופן: בדקו את שינויי עובי הדופן במיקומים היקפיים שונים.
- אימות הרכבה: עבור רכיבים מחוברים, יש לאשר התאמה פונקציונלית באמצעות ההרכבה בפועל או מדידה ייעודיים.
עבור שרוולים בעלי דופן דקה, שיטות המדידה צריכות למזער את כוחות ההידוק הנוספים. במידת הצורך, ניתן להשתמש בגששים בעלי כוח נמוך, תומכים ייעודיים או ציוד מדידה ללא מגע כדי למנוע עיוות אלסטי להשפיע על התוצאות.
ביסוס בדיקת מאמר ראשון ובקרת תהליך אצווה
בדיקה מלאה של הפריט הראשון לבדה אינה מספיקה כדי להבטיח איכות עקבית לאורך כל האצווה. בלאי כלים, תנאי חום של המכונה, בלאי של מתקן ושינויים באצוות חומרים יכולים לגרום בהדרגה לסטות ברכיבים הבאים ממידות היעד. עבור שרוולים בעלי דופן דקה קריטית, יש לקבוע תדירות דגימה מתאימה בהתאם לנפח הייצור, סיכוני האיכות ודרישות הלקוח.
- בדיקת מאמר ראשון: ודאו שרצף העיבוד, הגדרת המתקן והמידות הקריטיות עומדים בדרישות השרטוט.
- דגימה במהלך התהליך: ניטור שינויים בקטרים פנימיים וחיצוניים, בעגלגלות ובמידות חיבור קריטיות.
- ניהול כלים: כוונון או החלפה של כלי חיתוך בהתאם לתנאי הבלאי ותוצאות הבדיקה.
- רישומי אצווה: שמירה על מידע על חומרים, פרמטרי עיבוד שבבי ותוצאות בדיקה.
- בדיקה סופית: אימות איכות מלא ודוחות רלוונטיים בהתאם לדרישות הלקוח.
מערכת ניהול איכות יציבה מסייעת בזיהוי מוקדם של שינויים בעיבוד שבבי, מפחיתה את הסיכון לעיבוד חוזר של אצוות וגרוטאות, ומספקת הפניות אמינות לתהליך עבור הזמנות חוזרות.
כיצד לבחור יצרן של חריצות CNC מדויקות לשרוולי דופן דקה?
כאשר ספק מחפש שרוולים בעלי דופן דקה מדויקת, הוא זקוק ליותר מיכולות חריטה CNC קונבנציונליות. ניסיון עם חומרי עבודה בעלי קשיחות נמוכה, קדח פנימי מדויק ודרישות סבילות תובעניות הוא גם חשוב. על הקונים להעריך את תצורות המכונה, יכולות תכנון מתקן, מתקני בדיקה, ערוצי מקור חומרים ונהלי אימות דגימות. עבור פרויקטים של אספקה לטווח ארוך, יש לכלול גם יציבות התהליך ועקביות האצווה בהערכת המקור.
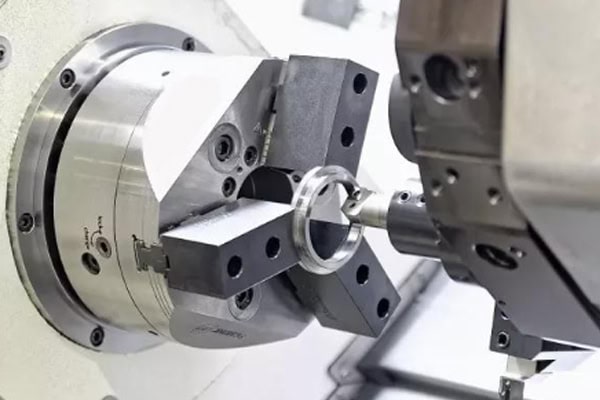
הכינו שרטוטים הנדסיים מלאים ודרישות טכניות לפני בקשת הצעת מחיר
תיעוד הנדסי ברור מסייע לספקי עיבוד שבבי להעריך במדויק את גיאומטריית החלקים, אתגרי העיבוד השבבי ועלויות הייצור. עבור פרויקטים של שרוולים בעלי דופן דקה, יש להקדיש תשומת לב מיוחדת לעובי הדופן, מידות הקוטר הפנימי והחיצוני, האורך, העגלגלות, הגליליות, חספוס פני השטח ודרגת החומר. מתן מידות חיצוניות בלבד ללא דרישות קבלה קריטיות עלול להוביל להצעות מחיר לא מלאות או להצעות עיבוד שבבי לא מתאימות.
- שרטוטים הנדסיים דו-ממדיים ומודלים תלת-ממדיים של CAD
- דרגת חומר ותנאי טיפול בחום
- סבילות לקוטר פנימי וחיצוני ועובי דופן
- דרישות לעגלגלות, גליליות וחיבור קונצנטרי
- דרישות חספוס פני השטח וגימור
- כמות אב טיפוס ודרישות ייצור אצווה
- דוחות בדיקה ודרישות אספקה
ככל שהתיעוד שלם יותר, כך קל יותר לצוות ההנדסה להעריך את היתכנות התהליך, דרישות האבזור ושיטות הבדיקה. מידע טכני מלא תומך גם בהצעות מחיר מדויקות יותר ובהערכות זמני אספקה.
אימות יכולת עיבוד שבבי ועקביות אצווה באמצעות דגימות
עבור שרוולים בעלי דופן דקה מדויקת, אימות דגימה מאפשר לקונים לאשר האם תוצאות העיבוד בפועל עומדות בדרישות השרטוט. במהלך בדיקת הדגימה, יש להקדיש תשומת לב מיוחדת לעגלגלות לאחר פתיחת ההידוק, מידות הקוטר הפנימי והחיצוני, אחידות עובי הדופן ותנאי חיבור קריטיים. מדידות שנלקחו רק כאשר חומר העבודה נשאר מהודק במכונה אינן צריכות להיחשב כראיה מספקת לאיכות הסופית.
TiRapid מספקת שירותי חריטה CNC ועיבוד שבבי מדויק של CNC ויכולה להעריך פתרונות עיבוד שבבי בהתאם לשרטוטי חלקים, חומרים, סבילות מידות וכמויות ייצור. החברה תומכת בפרויקטים החל מפיתוח אב טיפוס ועד לייצור אצווה. קונים יכולים להגיש תיעוד CAD מלא ודרישות איכות בשלב הצעת המחיר, מה שמאפשר לצוות ההנדסה להעריך את אחיזת העבודה, רצפי העיבוד, שיטות הבדיקה והיתכנות הייצור.
שליטה על העגלגלות בשרוולי דופן דקה מדויקים דורשת ניהול מתואם של בחירת חומרים, תכנון מתקן, פרמטרי חיתוך, רצפי עיבוד שבבי ונהלי בדיקה. באמצעות אימות דגימות וניטור איכות רציף של אצווה, יצרנים יכולים להפחית את הסיכונים לעיוות דופן דקה, לשפר את העקביות הממדית ולעזור לקונים לבסס תהליך אספקה אמין יותר עבור רכיבים מדויקים.















