
עיבוד שבבי אקרילי מדויק דורש הבנה מעמיקה של התנהגות החומר, בחירות כלים ופרמטרי תהליך מבוקרים. סיכמתי תכונות אקריליות מרכזיות, סוגי חומרים מתאימים, אסטרטגיות עיבוד שבבי, בחירת כלים ופרמטרים, שיטות גימור, שיטות לפתרון בעיות ויישומים נפוצים - ועזרתי למעצבים ומהנדסים לשלוט במהירות ביסודות לייצור רכיבים אקריליים באיכות גבוהה.
מה Iאקריליק
אקריליק, הידוע גם בשם PMMA או פרספקס, הוא תרמופלסטי שקוף בעל בהירות אופטית מעולה, חוזק מכני טוב ויכולת עיבוד מעולה. מניסיוני בייצור, הבנת התנהגות החומר של אקריליק היא המפתח להשגת שקיפות גבוהה ודיוק ממדי יציב.
חומרים חלופיים נפוצים Iעיבוד שבבי אקרילי
| חוֹמֶר | יתרונות עיקריים | השפעת התנגדות | יכולת מכונה | יישומים אופייניים | רמת עלות |
| פוליקרבונט (PC) | קשיחות גבוהה, עמידות בחום, עמידות מעולה בפני שטח חיצוני | חזק יותר בערך פי 250 מאקריליק | יכולת עיבוד טובה אך נוטה להיתוך אם מתחמם יתר על המידה | מגני בטיחות, עדשות משקפיים, מגני מכונות, מעטפות תאורה | גָבוֹהַ |
| ABS | חסכוני, עמידות חזקה בפני פגיעות, יציבות ממדית טובה | עמידות בפני פגיעה טובה | קל לעיבוד CNC, אידיאלי לייצור המוני בהזרקה | חלקי רכב, מארזים של מוצרי אלקטרוניקה, רכיבים מבניים | נמוך |
| petg | גמיש, עמיד בפני סדקים, ניתן לעיצוב תרמי, ידידותי למשתמש | עמידות בינונית עד גבוהה בפני פגיעות | קל לחיתוך, כיפוף בחום ולעיצוב לצורות מורכבות | שילוט, אריזות, כיסויים, מוצרי תצוגה | בינוני-נמוך |
| אקרילי (PMMA) | שקיפות של 92%, מראה מעולה, יכולת עיבוד ברמת אופטית | עמידות בינונית בפני פגיעות | דורש בקרת חום במהלך העיבוד, אידיאלי עבור חלקים בעלי מראה גבוה | מעמדי תצוגה, אלמנטים אופטיים, חלונות רפואיים, פריטי קישוט | בינוני |
תכונות חומר של אקריליק
צפיפות: 1.18 גרם/סמ"ק, מה שהופך את האקריליק לקל משמעותית מזכוכית תוך שמירה על חוזק, וזה יתרון עבור יישומים קלים.
חוזק מתיחה: נע בין 8,000 ל-11,000 psi, מה שמבטיח שהוא יכול לעמוד במאמץ מבלי להישבר, ומציע עמידות רבה יותר בהשוואה לזכוכית.
עמידות לקרינת UV: אקריליק מתהדר בעמידות מעולה לקרינת UV, עם יכולת לעמוד בחשיפה ממושכת לאור שמש, מה שהופך אותו לאידיאלי לשילוט חיצוני, רכיבי רכב וציוד רפואי.
עמידות בפני פגיעות: למרות עמידות גבוהה יותר בפני פגיעות מזכוכית, אקריליק פחות עמיד מפוליקרבונט, מה שאומר שהוא נוטה יותר להיסדק תחת פגיעות או לחץ חזקים.
השילוב של אקריליק בין קלילות, חוזק ושקיפות הופך אותו לבחירה פופולרית עבור מגוון רחב של יישומים, אם כי יש לנקוט משנה זהירות במצבים בעלי השפעה גבוהה שבהם פוליקרבונט עשוי להיות חלופה מתאימה יותר.
מהו עיבוד שבבי אקרילי CNC
עיבוד שבבי אקרילי CNC מתייחס לתהליך של הפיכת חומר גלם אקרילי (PMMA) לרכיבים מדויקים ושקיפים במיוחד באמצעות ציוד כגון כרסומי CNC, חיתוך לייזר, חריטה, מקדחות ומכונות חריטה. בהשוואה לייצור ידני מסורתי, עיבוד שבבי CNC מספק סבולות צפופות יותר, חזרתיות מעולה וקצוות ומשטחים ברמה אופטית.
תהליכי עיבוד שבבי נפוצים המשמשים לאקריליק
בעת עיבוד אקרילי, אני בדרך כלל בוחר את התהליך המתאים בהתבסס על גיאומטריית החלק, דרישות השקיפות והיישום הסופי. להלן שיטות העיבוד המדויקות הנפוצות ביותר:
כרסום CNC
כרסום CNC מסיר חומר אקרילי באמצעות סיבוב במהירות גבוהה של מקדחת קצה. קצוות החיתוך עוקבים אחר מסלולי כלים מתוכנתים ומגלחים את החומר שכבה אחר שכבה. העיקרון המרכזי הוא "חיתוך מבוסס שבבים", שבו קצוות חדים בעלי שיפוע חיובי חותכים בצורה חלקה את החומר כך שהוא יוצא כשבבים במקום להימס. שיטה זו מצטיינת במשטחים שטוחים, כיסים, שיפוצים וגיאומטריות תלת-ממדיות מורכבות.
CNC מפנה
חריטה CNC מסובבת מוטות או צינורות אקריליים במהירות גבוהה בעוד שכלי החיתוך נשאר נייח ומזין בהדרגה את החומר. זה יוצר תווי גליל, מדרגות, חריצים וקדחים פנימיים. מכיוון שסיבוב חומר העבודה מייצר כוחות חיתוך יציבים, חריטה אידיאלית עבור טבעות אופטיות, צינורות שקופים ורכיבי איטום מדויקים.
חיתוך בליזר
חיתוך בלייזר משתמש בקרן לייזר CO₂ לחימום מיידי של משטח האקריליק, מה שגורם לחומר להתאדות או להינמס ולהידחק מהחריץ. המנגנון הוא הסרת חומר תרמית באמצעות המרת אנרגיה מאור לחום. הוא מייצר קצוות נקיים ומבריקים אך מוגבל לחיתוך מישורי דו-ממדי בלבד.
חריטה וסימון
חריטה משתמשת בחותכים בקוטר מיקרו או בקרני לייזר כדי להסיר שכבה דקה מאוד של חומר פני השטח, ויוצרת חריצים רדודים, מרקמים, דוגמאות או נתיבי הנחיית אור. המנגנון הוא "מיקרו-חיתוך" או "מיקרו-התכה", והוא מיושם באופן נרחב על לוגואים, סימני זיהוי ומאפיינים דקורטיביים.
קדיחה
קידוח משתמש במקדח בעל קצה מחודד כדי לחדור אקריליק בכוח צירי תוך כדי סיבוב. פינוי שבבים רציף שומר על יציבות החיתוך. תהליך זה יוצר חורים מדויקים ושקעים שקועים הנפוצים בהרכבה, הרכבה ומבנים סגורים.
כיפוף תרמי ועיצוב תרמי
כאשר הוא מחומם לנקודת ריכוך (כ-150-160 מעלות צלזיוס), אקריליק הופך גמיש וניתן לכופף אותו או לעצב אותו באמצעות מתקני התקנה. העיקרון מסתמך על הרפיה תרמית של שרשראות מולקולריות PMMA, המאפשרות להן להתיישר מחדש תחת כוח חיצוני. עיצוב תרמי ויציקה מתאימים לפאנלים גדולים ולרכיבים המיוצרים בייצור המוני.
יתרונות ומגבלות של עיבוד שבבי אקרילי מדויק
יתרונות
גימור ברמה אופטית
עיבוד שבבי CNC בשילוב עם ליטוש אדים יכול להשיג שקיפות כמעט דומה לזכוכית (92%). עבור לקוחות רפואיים, אנו משיגים באופן שגרתי סבולות של ±0.05 מ"מ על חלונות צפייה שקופים.
ניתן לחזור על תכונות מורכבות בקלות רבה
בהשוואה לחיתוך בלייזר, CNC תומך בתכונות תלת-ממדיות כגון מדרגות, שקעים, פילות, שיפוצים וחריצים מדויקים.
קל משקל ויעיל לעיבוד
אקריליק קל יותר ב-50% מזכוכית ומציע ליטוש קל יותר בהשוואה לפוליקרבונט, מה שמפחית את עלויות העיבוד השבבי והלוגיסטיקה.
מגבלות
נוטה לסדקים או להלבנת מתח
במיוחד עם אקריליק אקסטרודד, קצב הזנה לא תקין או כלים עמומים עלולים לגרום לשבירות, סדקים או הלבנה לאורך הקצוות.
חלון עיבוד תרמי צר
מעל 90 מעלות צלזיוס, אקריליק מתחיל להינמס וליצור קצוות דביקים, מה שהופך קירור אוויר ופינוי מהיר של שבבים לחיוניים.
התנגדות פגיעה נמוכה יותר
אקריליק אינו מתאים לסביבות בעלות השפעה גבוהה, יש להשתמש בפוליקרבונט (PC) כאשר קשיחות היא בעלת עדיפות.
אילו סוגי חומרים אקריליים וצורות אספקה מתאימים לעיבוד שבבי
בחירת סוג האקריליק הנכון וצורת האספקה המתאימה שלו חיונית להשגת דיוק עיבוד שבבי, בהירות אופטית ויציבות כללית של החלק. דרגות אקריליק שונות משתנות באופן משמעותי במאמץ פנימי, ביצועים אופטיים והתנהגות עיבוד שבבי, בעוד שצורות אספקה שונות קובעות את גודל החלק האפשרי ואת אסטרטגיית העיבוד השבבי.
סוגי חומרים אקריליים
אקריליק יצוק (אקריליק יצוק תאים)
אקריליק יצוק מיוצר על ידי ריפוי שרף PMMA נוזלי בתוך תבנית, וכתוצאה מכך מתח פנימי נמוך ואחידות אופטית מעולה.
התנהגות עיבוד שבבי: הוא נשבר בצורה נקייה במהלך החיתוך, מה שמספק שילוב יציב יותר של הכלי ופחות התכה.
בפרויקטים שלי, אני כמעט תמיד בוחר ביריעות יצוקות עבור פאנלים אופטיים מכיוון שניתן ללטש את הקצוות שלהן לבהירות כמעט כמו של זכוכית.
אקריליק מוחצן
אקריליק אקסטרודד מיוצר על ידי דחיפת PMMA מותך דרך תבנית אקסטרוזיה, מה שמכניס מאמץ פנימי גבוה יותר.
התנהגות עיבוד שבבי: נוטה יותר להמסה, הלבנה לאורך נתיבי כלים ועיוות הקשור לחום, דורש קירור משופר.
זה מתאים למארזי תצוגה, כיסויי תצוגה ורכיבים שקופים בעלי דיוק נמוך.
אקריליק יצוק רציף
חומר זה מיוצר באמצעות תהליך יציקה רציף של רצועה, המציע מאפיינים בין אקריליק יצוק לאקריליק אקסטרודד.
התנהגות עיבוד שבבי: מציג יציבות ממדית מעולה וסבולות עובי צמודות יותר, אידיאלי עבור שטחים גדולים פאנלים חתוכים CNC.
יריעות אקריליות מעובדות, אקריליות מרוכבות ויריעות קו-אקסטרודיות
חומרים אלה כוללים משכלי השפעה, מעכבי בעירה או מבנים שכבתיים המשפרים את הביצועים.
אקריליק שעבר שינוי פגיעה, לדוגמה, משמש בדרך כלל למגני הגנה - אך דורש עומק חיתוך רדודים כדי למנוע סדקים בין השכבות.
אקריליק חלבי, מרקם, צבעוני ומשדר אינפרא אדום
אלה מתייחסים לווריאציות פונקציונליות או אסתטיות של אקריליק סטנדרטי.
יריעות חלביות מתאימות היטב לחריטה ושילוט עם תאורה אחורית
גיליונות צבעוניים נמצאים בשימוש נרחב לתצוגות ומיתוג
יריעות המשדרות אינפרא אדום אידיאליות לחלונות חיישנים
עקרונות העיבוד שלהם תואמים לאקריליק שקוף, אם כי התוצאה החזותית שונה.
תבניות אקריליות מתאימות לעיבוד שבבי CNC
גיליונות
הצורה הנפוצה ביותר, אידיאלית לחיתוך לייזר, כרסום CNC, חריטה ועיבוד שבבי מישורי אחר.
אני בדרך כלל עובד עם יריעות בעובי 1 מ"מ עד 30 מ"מ, ומכסה יישומים החל מפאנלים לתצוגה ועד מארזים וחלונות אופטיים.
מוטות
משמש לחריטה CNC ליצירת צילינדרים, עדשות, גלילים ומחברים מכניים.
מוטות מציעים אחידות מעולה, המאפשרת סיבוב יציב במהירות גבוהה עם אקסצנטריות או רעידות מינימליות.
צינורות
מתאים לצינורות נוזלים, צינורות תאורה ומארזי מגן.
הם שומרים על עגלגלות במהלך חריטה וחיתוך, אך הקיבוע חייב להימנע מעיוות כתוצאה מלחץ הידוק.
בלוקים ודיסקים
אידיאלי עבור רכיבים עבים או חלקים אופטיים כגון עדשות או קוביות הנחיית אור.
אלה דורשים חיתוך רב-שלבי כדי למנוע מאמץ פנימי לגרום לסדקים במהלך העיבוד השבבי.
פרופילים ופרופילים מותאמים אישית
מיועד למסילות, תעלות, מסגרות ומבני תצוגה בעלי חתכים מיוחדים.
עקרונות העיבוד השבבי דומים ליריעות שטוחות, אך על המקבע לספק תמיכה מלאה כדי למנוע פיתול או עיוות.
מהן תכונות החומר המרכזיות שיש לקחת בחשבון בעת עיבוד שבבי של אקריליק
אקריליק (PMMA) מתאים היטב לעיבוד מדויק בזכות ניקיונו האופטי הגבוה, קשיחותו והתנהגות החיתוך הצפויה שלו. עם זאת, הוא גם רגיש לחום, מאמץ וסדקים. הבנת תכונות החומר שלו מאפשרת למהנדסים לקבל החלטות מדויקות במהלך התכנון והעיבוד - צמצום פגמים תוך שיפור איכות פני השטח, שקיפות ודיוק ממדים.
תכונות פיזיקליות ומכניות של אקריליק
| נכס | ערך טיפוסי | השפעה על עיבוד שבבי |
| חוזק מתיחה | 60–75 MPa | קשה ויציב במהלך כרסום, אך נוטה לשבר שביר תחת עומס מוגזם |
| מודולוס אלסטי | 2.5-3.5 GPa | קשיחות גבוהה מסייעת לשמור על דיוק ממדי |
| כוח ההשפעה | ~15–20 קילו-ג'אול/מ"ר | קשיחות בינונית - דורשת בקרת חום במהלך חיתוך במהירות גבוהה כדי למנוע סדקים |
| צפיפות | 1.18 g / cm³ | קל משקל, אידיאלי לתצוגות ורכיבים מבניים |
| קשיות רוקוול | M90 | המשטח קשה יחסית אך רגיש לשריטות, מומלץ סרט מגן |
תכונות תרמיות והתנהגות הקשורה לחום
אקריליק הוא חומר תרמופלסטי והוא מגיב חזק לשינויי טמפרטורה.
טמפרטורת ריכוך Vicat: ~100°C
חיכוך מוגזם במהלך עיבוד שבבי CNC יכול לרכך את פני השטח, ולגרום להמסה או עיוות.
נקודת התכה: ~160°C
עם בקרת אנרגיה לא נכונה - במיוחד בחיתוך לייזר - עלולים להיווצר בורות התכה או סימני כוויה.
מקדם התפשטות תרמית: 70–80 × 10⁻⁶/°C
התפשטות תרמית גדולה הופכת את האקריליק למתאים לעיבוד שבבי בטמפרטורת החדר, אך לא לסביבות הרכבה בטמפרטורה גבוהה.
תובנות עיבוד שבבי:
פעם אחת חיתכתי אצווה של לוחות אקריליים עבים שבהם עומק חיתוך מוגזם גרם להצטברות חום. הקצוות הלבינו - סימפטום אופייני של סדקים מיקרוסקופיים הנגרמים מעומס תרמי. מאז, אני תמיד ממליץ על חיתוך רב-שלבי עם קירור אוויר חזק.
תכונות אופטיות ודרישות בהירות
היתרון הגדול ביותר של אקריליק הוא השקיפות האופטית שלו.
העברת אור עד 92%, דומה לזכוכית
מקדם שבירה 1.49, אידיאלי למבנים מוליכי אור ורכיבי LED
ניתן ללטש לגימור אופטי (Ra < 0.01 מיקרומטר)
תומך בליטוש להבה, ליטוש באדים וגימור יהלום
תובנות עיבוד שבבי:
בעת ייצור לוחות תצוגה או רכיבים אופטיים, לקוחות מודאגים לעתים קרובות מסימני כלים גלויים. בעזרת אסטרטגיות אופטימליות של מסלולי כלים (גימור קונטור, מסלולי גלגול קבועים) וליטוש לאחר העיבוד, ניתן לשפר משמעותית את הבהירות.
יציבות כימית ועמידות סביבתית
אקריליק מספק עמידות חזקה לכימיקלים נפוצים רבים:
עמידות טובה לחומצות חלשות ואלכוהולים
רגיש לפחמימנים, אשר עלולים לגרום לסדיקה תחת מאמץ
עמידות טובה יותר בפני UV מאשר פוליקרבונט - אינו מצהיב באור שמש
עמידות מעולה בפני מזג אוויר, שמירה על צלילות צלולה בחוץ למשך תקופות ארוכות
דוגמא מעשית:
תיבות תאורה חיצוניות כמעט תמיד משתמשות באקריליק יצוק מכיוון שהוא נשאר שקוף בחשיפה לקרינת UV, בעוד ש-PC נוטה להצהיב מהר יותר.
רגישות ללחץ, סדקים והלבנת לחץ
מנגנון הכשל הנפוץ ביותר בעיבוד שבבי אקרילי הוא סדקים - הלבנה הנגרמת על ידי מאמץ, סדקים זעירים או שברים.
הגורמים השכיחים כוללים:
כלים קהים הגורמים לחיתוך דחיסתי במקום גזירה נקייה
לחץ הידוק מוגזם במהלך ההרכבה
מאמץ פנימי שיורי מחומר שלא עבר חישול
הצטברות חום המובילה ללחץ תרמי
מגע עם ממסים כגון אלכוהול או בנזין
תובנות הנדסיות:
פעם ייצרתי אצווה של חלונות שקופים למכשירים, כאשר הלקוח התעקש להשתמש בחומר שלא עבר חישול. במהלך ההרכבה, הידוק הברגים גרם להלבנה מסביב הקצוות. עבור חלקים עם חורי הברגה או מאפייני הידוק, אני ממליץ כיום תמיד להוסיף רדיוסים או לבחור באקריליק שעבר שינוי פגיעה.
מהם התהליכים העיקריים בעיבוד שבבי אקרילי CNC
עיבוד שבבי אקרילי CNC דורש תכנון מדויק של נתיב הכלים, קיבוע יציב ובקרת חום קפדנית, מכיוון ש-PMMA רגיש מאוד לטמפרטורה, חדות החותך ומאמץ מכני. זרימת עבודה נכונה - החל מתכנות והכנת החומר ועד לגימור - קובעת את הניקיון הסופי, איכות הקצה והיציבות הממדית של החלק.
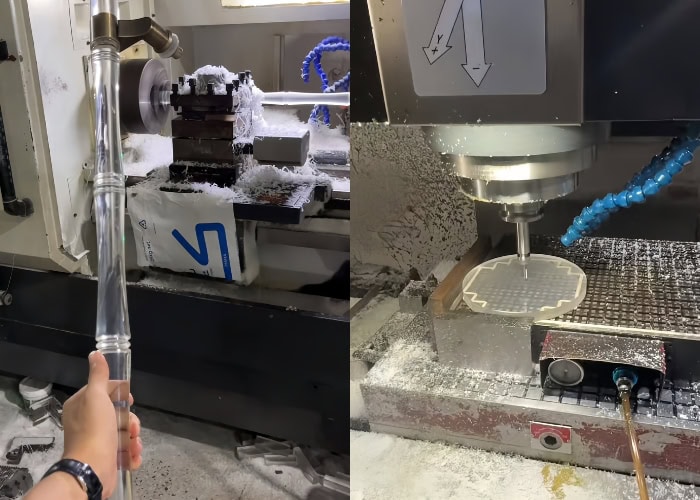
תכנון תהליכים ותכנות CNC
תכנות יעיל הוא הבסיס לעיבוד אקרילי איכותי. העקרונות המרכזיים הם מזעור הצטברות חום, הבטחת הסרת שבבים רציפה והפחתת לחץ חיבור מחדש של הכלי.
מניעת הצטברות חום:
אקריליק מתחמם במהירות עקב חיכוך, לכן מסלולי כלים חייבים להשתמש בחיתוך שכבתי, בחיתוך גס וגימור נפרדים, ולהימנע מחיתוך חוזר באותו אזור.
מהירות ציר גבוהה והזנה מהירה:
עיבוד שבבי אקרילי טיפוסי משתמש ב-10,000-24,000 סל"ד, מה שמאפשר הסרה מהירה יותר של שבבים והפחתת סיכוני התכה.
נתיבי כלים חלקים:
מעברי קשת ואסטרטגיות של צדפות קבועות עוזרות למנוע סימני מאמץ ולשמור על קצוות חלקים.
נתיבי כלים לחיתוך אוויר וניקוי שבבים:
בעת עיבוד שבבי של לוחות מוליכי אור, אני מוסיף לעתים קרובות "מעברי אוויר" כדי לנשוף שבבים ולקרר את אזור החיתוך, ובכך להפחית משמעותית את הקצוות הלבנים.
הכנת חומרים ועיבוד גס
הכנת החומר משפיעה ישירות על המאמץ הפנימי, העיוות ויציבות תהליך העיבוד השבבי.
שיטות חיתוך נפוצות:
חיתוך בלייזר: מהיר אך מייצר אזור מושפע חום.
חיתוך במסור: עלות נמוכה אך לא מדויק במיוחד.
חיתוך בהזרקת מים: קצוות נקיים אך עלות גבוהה יותר.
השאר תוספת עיבוד של 1-2 מ"מ:
זה מבטיח שמעבר הגימור יוכל לייצר משטח ברמה אופטית.
שמור על סרט מגן:
עבור יריעות גדולות, אני תמיד משאיר את הפילם עד לשלב הליטוש הסופי כדי למנוע שריטות על פני השטח במהלך הטיפול.
גימור ועיצוב
שלב זה קובע את הניקיון הסופי, דיוק הממדים ואיכות פני השטח של חלקי אקריליק.
השתמשו במקדחות קצה חד-חריצות או מלטשות:
כלים חדים יוצרים חיתוך גזירה נקי במקום התכה, ובכך מונעים קצוות לבנים וסדקים קטנים.
אסטרטגיית גימור שכבתית:
כל חיתוך צריך להיות 0.2-0.6 מ"מ כדי למזער הצטברות חום.
איזון הזנה ומהירות:
מהר מדי → התכה
איטי מדי → קריעה או סדקים
כוונון נכון תלוי בעובי, בגיאומטריית החותך ובתכנון החלק.
מתקן ואקום עם רפידות רכות:
בעת ייצור מארזים שקופים, אני משתמש במתקני ואקום בשילוב עם רפידות רכות כדי למנוע הלבנה כתוצאה מלחץ מהדק.
הפגת מתחים וגימור סופי
גימור חיוני להשגת בהירות אופטית ויציבות לטווח ארוך.
חישול (הפגת מתחים):
חימום אקריליק בטמפרטורה של 80-90 מעלות צלזיוס למשך 2-4 שעות מסיר לחץ פנימי ומונע סדקים במהלך ההרכבה.
שיטות ליטוש:
ליטוש מכני: אידיאלי למשטחים שטוחים גדולים.
ליטוש להבה: מייצר קצוות שקופים ומבריקים.
ליטוש אדים: משיג בהירות אופטית אמיתית עבור עדשות וחלקי מוליכי אור.
גימור אנטי-סטטי:
אקריליק מושך בקלות אבק. לפני שאני מספק כיסויים שקופים, אני תמיד מורח טיפול אנטי-סטטי כדי לשמור על משטח נקי וללא פגמים מבחינה ויזואלית.
מהם הפרמטרים המרכזיים שיש לקחת בחשבון בעת עיבוד שבבי של אקריליק
אקריליק (PMMA) הוא חומר תרמופלסטי הרגיש מאוד לחום חיתוך, חדות הכלי ולחץ ההידוק. לכן, בחירת קצב ההזנה, מהירות הציר, עומק החיתוך, כלי העבודה ואסטרטגיית הקירור הנכונים חיונית להשגת קצוות ברורים, משטחים ללא קוצים ותוצאות ללא סדקים.
בחירת כלים לעיבוד אקרילי
גיאומטריית כלים ועיצוב חדשני
העיקרון הקריטי ביותר בעיבוד אקרילי הוא חדות.
על הכלים להיות בעלי קצוות חיתוך מלוטשים כדי להפחית חיכוך ולמנוע סדקים קטנים.
זווית גירוד גדולה (~5°) מסייעת לייצר פעולת חיתוך קלה יותר ומפחיתה הלבנה כתוצאה מלחץ.
באחד מפרויקטי לוחות הנחיית האור שלי, כרסם קצה סטנדרטי גרם לסימני גרירה גלויים. לאחר המעבר לחותך חד-חריצי מלוטש, בהירות הקצה השתפרה באופן דרמטי.
אפשרויות חד-חליליות, דו-חליליות, חיתוך כלפי מעלה וחיתוך כלפי מטה
טחנת קצה חד-חריצית (המומלצת ביותר):
פינוי שבבים מיטבי, אידיאלי לייצור קצוות צלולים.
טחנת קצה דו-חליליות:
מתאים לחריטה גסה, אך מייצר יותר חום.
חתך כלפי מעלה:
יעילות הסרת שבבים גבוהה, מתאים לגיליונות עבים.
ביט חיתוך כלפי מטה:
לוחץ את החומר כלפי מטה, אידיאלי עבור יריעות דקות כדי למנוע התרוממות.
קטע ישר:
טוב לעיצוב קווי מתאר דו-ממדיים, אך מניב בהירות מעט נמוכה יותר.
חומרים וציפויים לכלי עבודה
קרביד הוא הבחירה הטובה ביותר - חד, עמיד ועמיד בחום.
כלים מצופים אינם מומלצים, מכיוון שציפויים עלולים לעמעם את קצה החיתוך.
כלי יהלום מתאימים לעיבוד אופטי אך מגיעים עם עלות גבוהה יותר.
הנחיות לקצב הזנה ומהירות ציר
טווחי פרמטרים לפי עובי וגיאומטריה
חיתוך אקרילי מדגיש מהירות ציר גבוהה וקצב הזנה מהיר.
הגדרות אופייניות:
מהירות ציר: 10,000–24,000 סל"ד
קצב הזנה: 800–2,200 מ"מ/דקה
עומק חיתוך: 0.2–1.0 מ"מ (בהתאם לקוטר הכלי)
עבור יריעות עבות (מעל 10 מ"מ), נדרש עיבוד שבבי שכבתי.
עומק כל שכבה צריך להיות 10-20% מקוטר הכלי.
עומק חיתוך ואסטרטגיית שכבות
עומק גס: 0.6–1.0 מ"מ
עומק גימור: 0.2–0.4 מ"מ
מעבר אחרון: השאר "חיתוך עור" של 0.1 מ"מ כדי למקסם את השקיפות.
כשאני מכין קופסאות תצוגה שקופות, אני בדרך כלל מצמצם את המעבר הסופי ל -0.15 מ"מ , מה שיוצר קצה שנראה כמעט מלוטש.
קירור, שימון ובקרת טמפרטורה
שיטות קירור
חיתוך יבש (הנפוץ ביותר):
קצב הזנה גבוה מסייע בהפחתת הצטברות חום.
קירור אוויר (מומלץ מאוד):
אוויר דחוס מפחית משמעותית את הסיכון להתכה.
קירור ערפל:
שימושי לעיבוד חריצים עמוקים ביריעות עבות.
נוזל קירור (לא מומלץ):
עלול לגרום לנפיחות ולהפחית את הבהירות האופטית.
טיפים למניעת התכה, קוצים והלבנה
השתמשו בביצים בעלות חריץ יחיד לפינוי שבבים טוב יותר.
הגבר את מהירות ההזנה כדי להפחית את השהיית החיכוך.
הוסף נקודות משיכה כדי לפנות שבבים חמים.
הימנעו מהשארת הכלים בתוך החומר.
עבור חלקים אופטיים, אני משלב לעתים קרובות קירור אוויר רציף עם תנועת "השלכת שבבים" בסוף כל שכבה, מה שמפחית התכה ומשפר את הבהירות.
קיבוע ואחיזה לעבודה
מתקני ואקום ורפידות רכות
שולחנות ואקום אידיאליים ליריעות דקות, מונעים רעידות ועיוות.
רפידות רכות (EVA או גומי) מפחיתות את הלחץ הנגרם כתוצאה מהידוק.
אסטרטגיית תמיכה עבור חלקים גדולים או דקים
יריעות גדולות דורשות תמיכה מרובת נקודות כדי למנוע את "אפקט ראש התוף".
יריעות דקות פועלות בצורה הטובה ביותר עם כלי חיתוך כלפי מטה כדי להפחית קריעת קצוות.
הימנעות מבעיות רטט ולחץ
כוח ההידוק חייב להיות מתון, לחץ מוגזם גורם להלבנת מתח.
שמירה על סרט המגן משפרת את ההגנה על המשטח ואת חיכוך האחיזה.
פעם אחת עבדתי על לוח תצוגה בגודל מטר אחד בעזרת מלחציים מסורתיים, מה שגרם להלבנה לאורך הקצוות. מעבר לשאוב ואקום פתר לחלוטין את הבעיה.
מהן שיטות גימור פני השטח בעיבוד אקרילי
על ידי שילוב של ליטוש מכני, ליטוש להבה, ליטוש באדים וחיתוך יהלום, ניתן להשיג שקיפות דמוית זכוכית או מרקמים מותאמים אישית כגון גימורים מט וחלביים. בנוסף, חישול חיוני להסרת מאמצים פנימיים ולמניעת סדקים לאורך זמן.
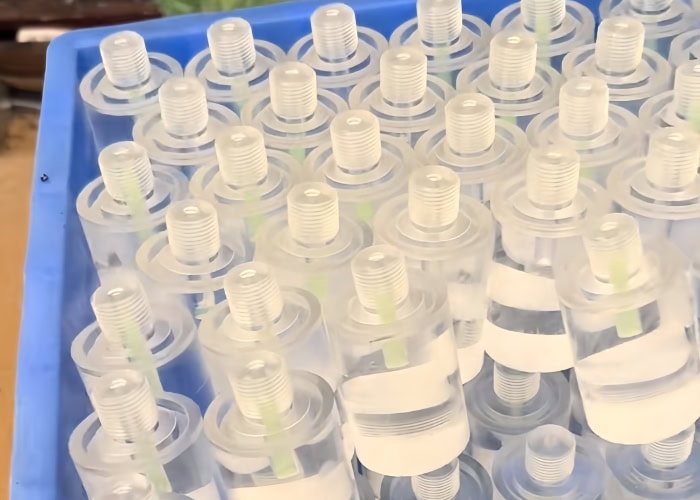
השגת בהירות ברמה אופטית
כדי להשיג שקיפות ברמה אופטית (עד 92% העברת אור), כל שלב בתהליך העיבוד והגימור חייב להתמקד במזעור מאמץ פני השטח ונזק תרמי.
מניסיוני, השיטה היציבה ביותר לייצור קצוות ברמת מראה היא שילוב של חיתוך נקי עם כלים מלוטשים, חישול וליטוש מתקדם. תהליך עבודה זה נמצא בשימוש נרחב עבור מדריכי אור, חלונות אופטיים וחלקים שקופים ברמת תצוגה.
מסלול גימור טיפוסי המתמקד בבהירות כולל:
שימוש בכלים בעלי קצה מלוטש לחיתוך קל משקל
שליטה בחום כדי למנוע הלבנה
ביצוע חישול להפגת לחץ פנימי
יישום ליטוש בלהבה או באדים בהתאם לדרישת הניקיון
שיטות ליטוש
שיוף וליטוש מכני
שיטה זו משתמשת בנייר זכוכית (400-1500 גריט) לליטוש רטוב הדרגתי, ולאחר מכן ליטוש עם חומר ליטוש וגלגלת בד.
עִקָרוֹן: מפחית בהדרגה את חספוס פני השטח כך שהאור נשבר באופן אחיד.
הכי טוב בשביל: משטחים גדולים, לוחות כיסוי, פאנלים שטוחים.
אני משתמש בשיטה זו לעתים קרובות עבור כיסויי אקריליק כשאני צריך להסיר לחלוטין סימני כלים.
ליטוש להבה
להבת מימן-חמצן מתיכה את פני השטח במהירות, ומאפשרת לו לזרום ולהתמצק לגימור מבריק.
עִקָרוֹן: התכה מיידית של פני השטח והתמצקות מחדש.
הכי טוב בשביל: קצוות ישרים וקווי מתאר חיצוניים.
הערה: יריעות דקות עלולות להתעוות עקב ריכוז חום.
ליטוש באדים/ממסים
אדי מתילן כלוריד מרככים את פני השטח, ומאפשרים לו להתיישר מעצמו.
עִקָרוֹן: נפיחות כימית גורמת למולקולות פני השטח לזרום, ויוצרת גימור חלק וצלול.
הכי טוב בשביל: גיאומטריה מורכבת, חורים פנימיים, תעלות צרות.
אני משתמש בטכניקה זו עבור חלקים אופטיים קטנים שבהם נדרשת בהירות גבוהה במיוחד.
חריטה/ליטוש יהלומים
כלי בעל קצה יהלום חותך ישירות ליצירת משטח מראה.
עִקָרוֹן: חיתוך חד במיוחד ברמת ננומטרי.
הכי טוב בשביל: עדשות אופטיות, רכיבים מדויקים להכוונת אור.
הערה: עלות גבוהה, אבל הבהירות הטובה ביותר שניתן להשיג.
אפקטים מיוחדים של משטחים וגימורים פונקציונליים
משטחים חלביים, בעלי מרקם ומט
מושג על ידי יריעות חלביות או שיוף עדין ליצירת אור מפוזר.
יישומים: קופסאות אור, לוחות תצוגה, מסכי פרטיות.
התזת חול וגימור מרקם
חרוזי זכוכית או חלקיקי תחמוצת אלומיניום יוצרים מיקרו-מרקמים אחידים.
עִקָרוֹן: מיקרו-פגיעה יוצרת בורות פני השטח מבוקרים.
יישומים: חלקים דקורטיביים, משטחים מישושיים.
הדפס משי, ציור והדפס
ניתן להוסיף לוגואים, תוויות ודוגמאות גרפיות למשטחי אקריליק.
יישומים: לוחות בקרה, שילוט, רכיבי מיתוג.
סימון וקידוד בלייזר
אנרגיית לייזר יוצרת סימונים חרוטים מיקרוסקופיים.
יישומים: מספרים סידוריים, קודי QR, זיהוי חלקים.
יתרונות: קבוע, עמיד בפני שחיקה, דיוק גבוה.
חישול והפגת מתחים
חישול חיוני לשחרור מאמצים פנימיים הנגרמים מחיתוך, קידוח ועיבוד שבבי.
השיטה: יש להחזיק בטמפרטורה של 80-90 מעלות צלזיוס למשך מספר שעות, ולאחר מכן לקרר באיטיות.
עִקָרוֹן: שרשראות מולקולריות מתרפות ומסודרות מחדש למבנה יציב.
תועלת: מפחית מאוד סדקים וקריספים.
פעם אחת יצרתי אצווה של כיסויי אקריליק עבים שפיתחו סדקים עדינים לאחר שבוע מכיוון שלא עברו חישול. לאחר המעבר לחומר מחושל, הבעיה נעלמה לחלוטין.
עידון קצה, חורים ופינות
גימור קצה כולל שיפוע, הסרת שבבים וחיתוך מדויק.
שימורים מפחיתים ריכוז מתח ומשפרים את האסתטיקה
חידוד חורים משפר את חוזק ההברגה ואת דיוק ההתאמה
גימור קצה נקי מונע שריטות של קצוות חדים בידיים
עבור חלקי תצוגה יוקרתיים, שפיעה של 0.2-0.5 מ"מ משפרת משמעותית את המראה היוקרתי ואת חוויית המשתמש.
מהם הפגמים הנפוצים בעיבוד אקרילי
עיבוד שבבי אקרילי נתקל לעיתים קרובות בבעיות כגון סדקים, הלבנה, התכה ועיוות. פגמים אלה נגרמים בדרך כלל מחום מוגזם, כלים עמומים, לחץ הידוק לא אחיד או הגדרות הזנה ומהירות לא נכונות. כדי להשיג בהירות אופטית ומידות יציבות, חיוני לשלוט בקפדנות על יצירת חום, עומס חיתוך ומאמץ מכני לאורך כל תהליך העיבוד השבבי.
סוגים נפוצים של פגמי עיבוד שבבי
סדקים, הלבנת מתח וקריסופים
זוהי אחת הבעיות הנפוצות ביותר בעיבוד שבבי CNC באקריליק, המופיעה לעתים קרובות סביב חורים קדוחים, פינות חדות או אזורים כפופים.
שורש הבעיה:
חום מוגזם במהלך החיתוך מותח את שרשראות המולקולות הפנימיות, מה שמוביל לריכוז מתח
לחץ הידוק לא אחיד יוצר מאמץ מכני מקומי
אקריליק אקסטרודד מכיל לחץ פנימי גבוה יותר, מה שהופך אותו נוטה יותר לסדקים
ניסיון אמיתי:
פעם אחת יצרתי אצווה של כיסויים שקופים עשויים מפח אקסטרודד. לאחר הקידוח, הופיעו סדקים לבנים סביב קצוות החורים. מעבר לאקריליק יצוק והוספת שלב חישול פתרו לחלוטין את הבעיה.
התכה, קוצים וסימני כוויה
התכה מעידה על כך שטמפרטורת החיתוך גבוהה מדי, קוצים נגרמים בדרך כלל מחדות לא מספקת של הכלי.
שורש הבעיה:
מהירות הציר גבוהה מדי בעוד שקצב ההזנה איטי מדי, מה שגורם לחיכוך מוגזם
פינוי שבבים לקוי המוביל לחיתוך חוזר של שבבים חמים
קצוות חיתוך עמומים המגבירים את החום ואת קריעת פני השטח
תסמינים אופייניים:
פס מבריק מותך לאורך הקצוות
סימני הצהבה או כוויה מקומיים
נזקי משטח שלא ניתן להסיר לחלוטין על ידי שיוף
עיוות, דפורמציה וחוסר יציבות ממדית
מכיוון שלאקריל יש מקדם התפשטות תרמית גבוה, הוא עלול להתעוות במהלך עיבוד שבבי או אחסון אם החום אינו נשלט כראוי.
שורש הבעיה:
התפשטות מקומית כתוצאה מהצטברות חום במהלך החיתוך
תמיכה לא מספקת עבור יריעות דקות גדולות, מה שגורם לרעידות או לשקיעה
שחרור מתחים פנימיים בחומר שלא עבר חישול
דוגמא:
בעת עיבוד שבבי של פאנל אקרילי לתיבת אור באורך מטר אחד, שמתי לב לעיוות של 2-4 מ"מ בחלקים המוגמרים אם לא נעשה שימוש ביניקת ואקום ורפידות רכות תחתונות במהלך העיבוד.
אסטרטגיות בקרת ומניעת תהליכים
אופטימיזציה של פרמטרים וניהול טמפרטורה
טמפרטורה היא הגורם הקריטי ביותר המשפיע על איכות עיבוד שבבי אקרילי.
אסטרטגיות מפתח:
השתמש במהירות ציר גבוהה בשילוב עם קצב הזנה מהיר
שלוט בעומק החיתוך בשכבות מרובות כדי למנוע עומס יתר
השתמשו בקירור אוויר או בקירור ערפל כדי לשמור על טמפרטורת כלי וחומר נמוכה
עבור יריעות בעובי של יותר מ-15 מ"מ, אני משתמש לעתים קרובות באסטרטגיית חיתוך תלת-שלבית, אשר מונעת ביעילות התכה והלבנה.
חדות כלים, בקרת שחיקה ותחזוקה
כלים קהים אחראים לפגמים רבים, כולל הלבנה, התכה והיווצרות קוצים.
שיטות עבודה מומלצות:
השתמשו בחותכי חריץ יחידים בעלי O-פלוט לפינוי שבבים מקסימלי
שמרו על קצוות חיתוך חדים, החליפו כלים ברגע שמופיע שחיקה של הקצה
הימנעו משימוש בכלים ששימשו בעבר על מתכת
אפילו חתכים מיקרוסקופיים בקצה החיתוך יכולים לגרום לקווים על פני השטח או לריכוז מאמץ.
אופטימיזציה של קיבוע, תמיכה והידוק
הידוק משפיע ישירות על פיזור המתח, בקרת הרעידות ואיכות פני השטח.
אסטרטגיות מומלצות:
השתמשו בשולחנות ואקום עבור יריעות דקות גדולות כדי למנוע לחץ מכני
כולל רפידות רכות וסרט מגן למניעת שריטות וסימני לחץ
הוסיפו תומכי צד לחלקים ארוכים או דקים כדי למנוע רעידות
בעת עיבוד שבבי של לוחות תצוגה שקופים, אני משתמש לעתים קרובות בשילוב של רפידות רכות והידוק שוליים קלים, מה שמפחית משמעותית הלבנה וסדקים.
שאלות נפוצות
האם אקריליק קל לעיבוד?
אקריליק קל יחסית לעיבוד בשל קשיותו הנמוכה ויכולת העיבוד המצוינת שלו. עם חוזק מתיחה של 8,000-11,000 psi וצפיפות של 1.18 גרם/סמ"ק, ניתן לחתוך, לקדוח ולכרסם אקריליק בצורה מדויקת. כלים מתאימים, כגון חותכי קרביד או HSS, מבטיחים גימורים חלקים ומפחיתים את בלאי הכלים. למרות שקל לעבד אותו, תשומת לב מדוקדקת לגורמים כמו קצב הזנה, מהירות ציר וקירור היא קריטית כדי למנוע סדקים או התכה, במיוחד עבור עיצובים מורכבים.
מה Mכאב Is Best For Cאמירה Aקריליק?
המכונה הטובה ביותר לחיתוך אקריליק היא מכונת כרסום CNC או מכונת חיתוך לייזר. כרסום CNC מספק דיוק גבוה, אידיאלי לצורות מורכבות, עם יכולת לשמור על סבולות צמודות של ±0.001 אינץ'. חיתוך בלייזר, לעומת זאת, מציע קצוות נקיים ומלוטשים והוא מצוין לעיצובים מפורטים. שתי השיטות ממזערות הצטברות חום, ומונעות סדקים או עיוותים של אקריליק. עבור קבוצות גדולות יותר, חיתוך בלייזר יעיל יותר, בעוד שכרסום CNC עדיף עבור חלקים מורכבים ובעלי דיוק גבוה.
Is Cהיסטוריה Aקרייק As Cהיסטוריה As Gבַּחוּרָה?
אקריליק שקוף הוא שקוף מאוד, עם העברת אור של עד 92%, מה שהופך אותו לשקוף כמעט כמו זכוכית. עם זאת, מקדם השבירה שלו, העומד על 1.49, נמוך במקצת מזכוכית, מה שעלול לגרום לעיוות ויזואלי קל. למרות זאת, עמידותו המעולה של האקריליק בפני פגיעות ומשקלו הקל יותר הופכים אותו לחלופה מעשית לזכוכית ביישומים רבים. אמנם אינו זהה בשקיפות האופטית שלו, אך אקריליק עדיף לעתים קרובות עבור יישומים בהם עמידות ובטיחות הן קריטיות, כגון בחלונות, ויטרינות ושילוט.
כמה זמן Does Aקרייק Pאחרון לסטטיק?
פלסטיק אקרילי עמיד מאוד, עם אורך חיים טיפוסי של 10 עד 30 שנים, תלוי בסביבה. עמידותו בפני קרינת UV מסייעת במניעת הצהבה והידרדרות בחשיפה לאור שמש. ביישומים חיצוניים, אקריליק יכול לשמור על שקיפותו וחוזקו במשך עשרות שנים, מה שהופך אותו לאידיאלי לשלטים, חלונות ותצוגות. תחזוקה נכונה, כגון ניקוי קבוע, יכולה להאריך עוד יותר את תוחלת החיים שלו. עם זאת, אקריליק יכול להיות נוטה לשריטות, מה שעשוי להשפיע על איכותו האסתטית לאורך זמן.
האם ניתן להשתמש במכונת נתב CNC עבור אקריליק שקוף?
כן, מכונת נתב CNC מתאימה לחיתוך אקריליק שקוף. היא מציעה דיוק גבוה, ומבטיחה קצוות חלקים ומידות מדויקות. בעת שימוש בנתב CNC לאקריליק, חיוני לבחור את כלי החיתוך הנכונים, כגון משטחי קרביד, ולמטב פרמטרים כמו מהירות ציר וקצב הזנה כדי למנוע סדקים או הצטברות חום. בנוסף, שימוש בטכניקות הידוק וקירור נכונות יכול לסייע בהשגת חיתוכים נקיים ולשמור על שקיפות החומר, מה שהופך נתבי CNC לבחירה יעילה לעיבוד אקרילי.
סיכום
לסיכום, עיבוד שבבי CNC מספק דיוק ועקביות מעולים בעבודה עם אקריליק, מה שהופך אותו לשיטה המועדפת לקבלת תוצאות באיכות גבוהה. הבהירות האופטית המעולה של האקריליק, בשילוב עם הרבגוניות וקלות העיבוד שלו, הופכים אותו לחומר האידיאלי לפרויקטים הדורשים שקיפות, עמידות וגימור מלוטש. בין אם מדובר במכשירים רפואיים, רכיבי רכב או שילוט מושך את העין, אקריליק הוא חומר שבולט. אם אתם שוקלים אקריליק לפרויקט הבא שלכם, אל תהססו לפנות - אשמח לשתף תובנות כיצד עיבוד שבבי CNC יכול לעזור לכם להגשים את החזון שלכם בדיוק שאין שני לו!
















