
קונצנטריות חריטה ב-CNC היא דרישת איכות חשובה בעיבוד שבבי מדויק של גלים, במיוחד עבור גלים של תיבת הילוכים, גלים מדורגים, תותבים, שרוולים מדויקים, מחברים ורכיבים סיבוביים אחרים. כאשר חלק מכיל מספר קטרים חיצוניים קונצנטריים, קדח פנימי, כתפיים או משטחי חיבור מדויקים, שליטה בסבולות מידות אינדיבידואליות לבדה עשויה לא להספיק כדי להבטיח ביצועי הרכבה ותפעול תקינים. אם הקונצנטריות או הריצה הרדיאלית חורגים מהסבולת שצוינה, הרכיב עלול לחוות רעידות, סיבוב אקסצנטרי, בלאי לא אחיד או קשיי הרכבה במהלך הפעולה. חריטה ב-CNC יכולה לשפר את הקונצנטריות ואת עקביות האצווה באמצעות ביצועי ציר יציבים, אחיזת עבודה מתאימה, נתוני עיבוד עקביים, פיצוי מדויק של כלים ובדיקה תוך כדי תהליך. TiRapid מספקת שירותי חריטה ב-CNC עבור גלים, שרוולים ורכיבים סיבוביים אחרים, עם עיבוד שבבי מדויק, תמיכה ב-DFM ויכולות בדיקת איכות.
מדוע קונצנטריות של חריטה ב-CNC משפיעה על ביצועי החלקים המדויקים?
עבור רכיבי גל, קונצנטריות אינה דרישה ממדית מבודדת. היא קשורה קשר הדוק לדיוק הסיבוב, התאמת ההרכבה, ביצועי המיסב וחיי השירות של הרכיב. כאשר חלק מכיל מספר קוטרי גל, קדח פנימי, מקטעי הברגה וכתפי מיקום, הקשר בין צירי המרכז שלהם יכול להשפיע ישירות על הביצועים הסופיים של ההרכבה. רכיבים מסתובבים מדויקים המשמשים במנועים, תיבות הילוכים, ציוד אוטומציה, מערכות תמסורת לרכב ומכונות מדויקות חייבים לשמור על סיבוב יציב. חוסר יישור משמעותי בין מקטעי גל שונים יכול ליצור כוחות רדיאליים נוספים ורעידות, דבר שעלול להשפיע על יציבות התפעול של המערכת כולה. עבור חריטה מדויקת של CNC, יש לקחת בחשבון את בקרת הקונצנטריות לאורך תכנון החלק, אחיזת העבודה, רצף העיבוד והבדיקה הסופית במקום להסתמך רק על הבדיקה הסופית כדי לזהות בעיות.
קונצנטריות קשורה קשר הדוק לריצה רדיאלית
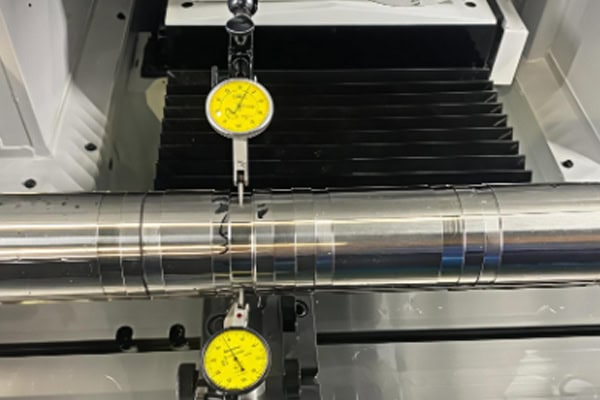
שרטוטים הנדסיים עשויים לציין קונצנטריות, ריצה מעגלית או ריצה מוחלטת, בהתאם לדרישות הפונקציונליות של הרכיב. עבור חלקים מסתובבים, ריצה רדיאלית מספקת אינדיקציה מעשית למידת הסוטה של משטח מעובד מציר הייחוס במהלך סיבוב, בעוד שקונצנטריות מתארת את הקשר בין מרכז מאפיין מבוקר לציר הנתון. במהלך הייצור, עיבוד שבבי של מספר קוטרי פיר במערך יחיד יכול להפחית שגיאות מיקום מחדש ולסייע בשמירה על הקשר בין מאפיינים שונים. ספקי חריטה מדויקת של CNC עשויים להשתמש במחווני חוגה, בלוקי V, מדידים ייעודיים או ציוד CMM לבדיקה, בהתאם לדרישות השרטוט ולגיאומטריית החלק.
רכיבי פיר דורשים בקרת קונצנטריות זהירה
רכיבי פיר מכילים לעתים קרובות מספר אזורי עיבוד, כולל מושבי מיסב, משטחי איטום, כתפי מיקום, מקטעים עם הברגה וקצוות חיבור. כאשר אזורים אלה חייבים להסתובב יחד או להתאים במדויק לרכיבים אחרים, שליטה בכל קוטר בודד אינה מספיקה כדי להבטיח ביצועי הרכבה. לדוגמה, שני מושבי מיסב על פיר עשויים שניהם לעמוד בסבילות המימדיות שלהם ועדיין להיות בעלי חוסר יישור צירי משמעותי ביניהם. לאחר ההרכבה, מצב זה יכול לגרום להתנגדות סיבובית מוגברת, רעידות או בלאי מוקדם. עבור צירי תיבת הילוכים מדויקת, צירי חיבור רובוטיים, צירי ציוד אוטומציה וגירים מכניים מדויקים, יש להגדיר נקודות נתון קריטיות ואזורי חיבור במהלך שלב התכנון ולתחזק אותם באופן עקבי לאורך כל תהליך החריטה של CNC.
אילו גורמים משפיעים על קונצנטריות בחריטת CNC?
קונצנטריות חריטה ב-CNC מושפעת ממצב המכונה, כלי העבודה, מאפייני חומר העבודה, אחיזת העבודה, פרמטרי החיתוך ושינויים תרמיים. וריאציה משמעותית בכל אחד מהגורמים הללו יכולה להגביר את הסטייה הצירית או הרדיאלית ברכיבי ציר מדויקים. מידע החריטה של TiRapid מזהה גם את דיוק הציר, קשיחות המכונה, שיטות ההידוק, מצב הכלי ושינויי טמפרטורה כגורמים חשובים המשפיעים על דיוק החריטה.
דיוק הציר קובע את יציבות הסיבוב
ציר מחרטת CNC מסובב את חומר העבודה במהלך עיבוד שבבי, כך שדיוק הציר משפיע ישירות על מצב החיתוך. אם לציר יש סיבוב יתר, שחיקה של מיסבים או ירידה בדיוק לאחר פעולה ממושכת, אפילו נתיב כלי מתוכנת במדויק עלול לא לייצר קונצנטריות יציבה. חריטה מדויקת ב-CNC דורשת בדיקה סדירה של מצב הציר, דיוק מיקום הצריח וגיאומטריית המכונה, ולאחר מכן תחזוקה וכיול מתאימים המבוססים על השימוש במכונה. בסיס יציב של המכונה מסייע בהפחתת סחיפה ממדית במהלך ייצור אצווה ומשפר את החזרה בין סבבי ייצור שונים.
אחיזת עבודה קובעת את יציבות הנתון
אחיזת עבודה היא גורם קריטי המשפיע על קונצנטריות חריטה ב-CNC. צ'אקים סטנדרטיים בעלי שלוש לסתות מתאימים לרכיבים סיבוביים קונבנציונליים רבים, אך צירים מדורגים מדויקים, שרוולים בעלי דופן דקה וגירים ארוכים עשויים לדרוש שיטות הידוק יציבות יותר. אורך אחיזה לא מספיק, כוח הידוק לא אחיד או קוצים על משטח האיתור עלולים לגרום לאקסצנטריות של חומר העבודה. עבור רכיבי צירים ארוכים, תמיכה במשקל אחורי, משענות יציבות או תומכים עזר אחרים יכולים להפחית רעידות ועיוות במהלך העיבוד. ההנחיות לעיבוד מדויק של TiRapid מדגישות גם את החשיבות של תמיכה במשקל אחורי, משענות יציבות והפחתת תלייה בעת עיבוד רכיבי צירים ארוכים.
בלאי כלים יכול לגרום לשגיאות ממדיות וגיאומטריות
ככל שמשתמשים בכלי חיתוך לאורך זמן, בלאי משנה בהדרגה את תנאי החיתוך בפועל. שינויים קלים במהלך עיבוד גולמי עשויים שלא להשפיע באופן מיידי על הפונקציונליות, אך במהלך פעולות גימור, שינויים ברדיוס חרטום הכלי, במצב קצה החיתוך או במיקום הכלי יכולים להוביל לסטיות בקוטר, שינויים בגימור פני השטח ושינויים בדיוק הגיאומטרי. עבור ייצור חריטה CNC באצווה, יצרנים יכולים לקבוע נהלי ניהול חיי הכלי, לבצע בדיקת פריט ראשון, לנטר מידות קריטיות במהלך הייצור ולהחליף או לפצות על כלים לפני שהם מגיעים למגבלות הבלאי שלהם. זה עוזר להפחית בעיות עקביות באצוות ייצור גדולות.
כיצד תהליכי חריטה CNC יכולים לשלוט בקונצנטריות?
שליטה בקונצנטריות בחריטה מדויקת דורשת יותר מאשר שימוש במכונה מדויקת בלבד. תהליך עיבוד שבבי מתאים חייב גם להגדיר את נתון האיתור, שיטת אחיזת העבודה, רצף החריטה והגימור ונקודות הבדיקה בהתאם לגיאומטריה של החלק. ככל שתהליך העיבוד יציב יותר וככל שפחות שינויי נתון מעורבים, כך קל יותר לשמור על יחסי קונצנטריות בין מאפיינים שונים.
מזעור אחיזת עבודה חוזרת ונשנית
כאשר רכיב מכיל מספר מאפיינים שחייבים להישאר קונצנטריים, השלמת המאפיינים הקריטיים בהגדרה אחת ככל האפשר יכולה להפחית שגיאות מיקום. החזקת עבודה חוזרת ומחזרת גורמת לשגיאות מיקום חדשות, וכל פעולת מיקום מחדש יכולה לשנות את ציר חומר העבודה. עבור רכיבי פיר, ניתן לעבד תחילה את הנתון העיקרי ולאחר מכן להשתמש בו להשלמת קטרים, פאות וקדחים קריטיים אחרים. גישה זו מפחיתה שגיאות מיקום מצטברות ומשפרת את העקביות של חלקים חרוטים מדויקים ב-CNC.
קבע רצף גס וגימור נכון
עיבוד גס מסיר בעיקר חומר עודף ביעילות, בעוד שפעולות גימור קובעות את המידות הסופיות ואת הדיוק הגיאומטרי. אם המידות הסופיות מיוצרות בפעולה אחת ללא בקרת תהליך מספקת, מאמץ פנימי, חום חיתוך ועומסי כלים עלולים לגרום לשינויים ממדיים. תהליך מתאים בדרך כלל משאיר מרווח גימור מתאים לאחר העיבוד הגס. חומר העבודה יכול להגיע למצב יציב יותר לפני גימור קטרים, קדחים ופאות קריטיים. עבור פירים מדויקים, ניתן להשתמש גם בעיבוד מדורג בהתאם למאפייני החומר כדי להפוך את תהליך הגימור הסופי ליציב יותר.
אופטימיזציה של התמיכה עבור רכיבי פיר ארוך
פירים ארוכים ודקים עלולים לא להיות בעלי קשיחות מספקת, מה שיגרום לכיפוף או לרעידות במהלך החיתוך. תנאים אלה יכולים להשפיע על דיוק הקוטר, העגלגלות והקונצנטריות. תמיכה לזנב, משענות יציבות או תמיכות עזר אחרות יכולות להפחית את התלייה האפקטיבית ולהגביל את העיוות הנגרם מכוחות חיתוך. עבור פירים ארוכים יותר, על המהנדסים לשקול גם את מיקום הכלי, כיוון העיבוד ופרמטרי החיתוך במהלך תכנון התהליך. ככל שיחס האורך לקוטר גבוה יותר, כך חשוב יותר להעריך את התמיכה ובקרת הרעידות במהלך שלבי הצעת המחיר וההנדסה.
כיצד יש לבדוק קונצנטריות בחריטת CNC מדויקת?
לאחר עיבוד שבבי, יש לבחור את שיטת הבדיקה בהתאם לשרטוט ההנדסי ולדרישות הפונקציונליות של הרכיב. שיטות בדיקה נפוצות כוללות בדיקת מחוון חוגה, בדיקת V-block, מדידות ייעודיות ומכונות מדידה קואורדינטות. רכיבים מכניים סטנדרטיים עשויים להשתמש בשיטות בדיקה חסכוניות בהתאם לדרישות הסבילות שלהם, בעוד שגירים בעלי דיוק גבוה, רכיבים רפואיים, חלקי תעופה וחלל ורכיבי תמסורת קריטיים עשויים לדרוש בדיקה ממדית וגיאומטרית מקיפה יותר. שיטות הבדיקה צריכות להיות מקושרות תמיד לנתוני השרטוט ולדרישות הפונקציונליות כך שתוצאות המדידה ייצגו במדויק את ביצועי הרכיב בפועל.
מחווני חוגה מתאימים לבדיקת ריצה רדיאלית מהירה
מחווני חוגה משמשים בדרך כלל ברצפת הייצור לבדיקת סיבוב סיבובי. לאחר שהחומר עבודה ממוקם בצורה מאובטחת, קצה המחוון מונח כנגד המשטח הנבדק. לאחר מכן, חומר העבודה מסובב באיטיות תוך כדי צפייה בתנועת המחוון כדי לקבוע את מצב הסיבוב. שיטה זו פשוטה ויעילה לבדיקות פריט ראשון, בדיקה בתהליך ואימות מהיר לפני המשלוח. עם זאת, תוצאת המדידה יכולה להיות מושפעת מאחיזת העבודה, בחירת הנתון ומיקום הבדיקה. עבור דרישות סבילות גיאומטריות מחמירות, ייתכן שיידרש גם ציוד מדידה מדויק יותר.
מכונות CMM מתאימות לבדיקה גיאומטרית מורכבת
מכונת מדידת קואורדינטות יכולה למדוד דיגיטלית ממדים ותכונות גיאומטריות מרובות תוך יצירת מערכת נתונים בהתאם לשרטוט ההנדסי. עבור חלקים מחוררים בדיוק רב עם קוטרי פיר מרובים, קדח פנימי, פאות ותכונות מיקום מורכבות, בדיקת CMM יכולה לספק נתוני מדידה מקיפים יותר. ניתן לאמת ממדים קריטיים, יחסי מיקום, עגלגלות ותכונות הקשורות לקונצנטריות, וניתן להפיק דוחות בדיקה. ספקי עיבוד שבבי מדויק עשויים לספק בדיקה ראשונית של הפריט או דוחות איכות בהתאם לדרישות הלקוח, ובכך לסייע לצוותי הנדסה ורכש לאמת שהחלקים עומדים בדרישות התכנון שצוינו.
דרישות הבדיקה צריכות להתאים לתפקוד החלק
לא כל רכיב של ציר דורש סבילות קונצנטריות הדוקות ביותר. אם רכיב אינו תלוי בדיוק סיבובי גבוה מאוד, סבילות הדוקות שלא לצורך עלולות להגדיל את עלויות העיבוד, הבדיקה והאספקה. מושבי מיסבים, משטחי איטום ואזורי סיבוב מדויקים עשויים לדרוש בקרה הדוקה יותר בהתבסס על תנאי הרכבה בפועל. שרטוטים הנדסיים צריכים לזהות בבירור את המידות והמאפיינים הגיאומטריים המשפיעים ישירות על התפקוד, מה שיאפשר לספק העיבוד להעריך את תהליך הייצור ולהציע הצעת מחיר במדויק. יש לקבוע סבילות קריטיות בהתאם לדרישות היישום בפועל במקום להחיל סבילות הדוקות ביותר באופן אחיד על כל מאפיין.
כיצד לבחור יצרן של חריטה CNC מדויקת עבור רכיבי פיר?
עבור פרויקטים הדורשים קונצנטריות גבוהה, חזרתיות וייצור יציב בקבוצות, יכולות ההנדסה וניהול האיכות של הספק חשובות לא פחות ממפרטי המכונה. בעת איתור חלקים מדויקים בחריטה CNC, צוותי רכש יכולים להעריך ציוד עיבוד שבבי, ניסיון בתהליך, יכולות בדיקה, תמיכה בעיבוד שבבי מדויק (DFM), אימות אב טיפוס ויכולת ייצור. TiRapid מספקת חריטה CNC, תמיכה בעיבוד שבבי מדויק ועיבוד שבבי מדויק לחומרים הכוללים סגסוגות אלומיניום, נירוסטה, סגסוגות טיטניום, פליז, נחושת ופלסטיק הנדסי. מידע חריטה CNC שפורסם על ידי TiRapid מצביע על כך שסבולות מוגדרות יכולות להגיע לכ-±0.005 מ"מ וחספוס פני השטח הטיפוסי יכול להגיע ל-Ra 0.6, בהתאם לגיאומטריית החלק, החומר ודרישות השרטוט.
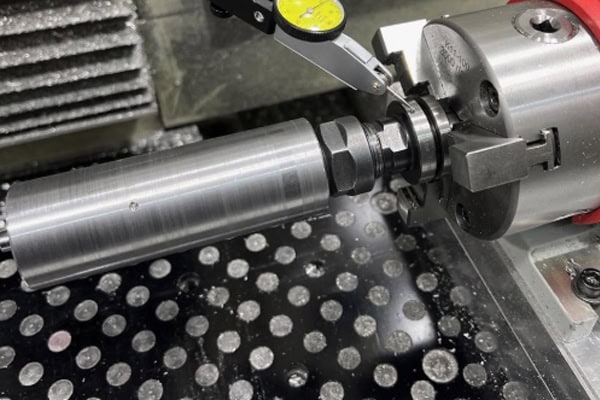
אישור יכולות עיבוד שבבי מדויק של פירים
לפני ביצוע הזמנה, יש לספק את שרטוט הרכיבים לספק עיבוד שבבי CNC כדי שצוות ההנדסה יוכל לבחון את קוטרי הפיר הקריטיים, הקדחים הפנימיים, הקונצנטריות, הריצה, הברגות ודרישות טיפול פני השטח. עבור פירים ארוכים, שרוולים בעלי דופן דקה, פירים בקוטר קטן או פירים מורכבים מדורגים, על הספק לאשר גם את טווח העיבוד הזמין ושיטת התמיכה.
- ציוד חריטה CNC מדויק
- יכולת לקוטר פיר קריטי וקדחים פנימיים
- ניסיון בעיבוד שבבי של פיר ארוך
- בקרת קונצנטריות ויציאה
- יכולת בדיקת פריט ראשון
- תמיכה באב טיפוס דרך כמויות ייצור
אישור טכני ברור מאפשר לצוותי רכש להעריך את יכולת הייצור לפני הייצור ומפחית את הסיכון לשינויים בתהליך לאחר תחילת הייצור.
לספק שרטוטים הנדסיים מלאים ומודלים תלת-ממדיים של CAD
הצעת מחיר לחריטת CNC מדויקת לא צריכה להסתמך רק על מודל תלת-ממדי בסיסי. שרטוט ההנדסי הדו-ממדי צריך לפרט בבירור מידות קריטיות, חומר, חספוס פני השטח, סבולות, תקני הברגה ודרישות גיאומטריות. מודל CAD תלת-ממדי עוזר למהנדסים להבין את הגיאומטריה המלאה של הרכיב. אספקת שני הקבצים יכולה לשפר את יעילות סקירת ה-DFM.
- STEP או מודלים תלת-ממדיים אחרים של CAD
- שרטוטים הנדסיים בפורמט PDF או DWG
- ציון חומר
- סבילות ממדיות קריטיות
- דרישות קונצנטריות או ריצה
- חספוס פני השטח
- דרישות טיפול פני השטח
- כמות ההזמנה
- לוח זמנים נדרש לאספקה
ככל שהמידע הטכני שלם יותר, כך קל יותר למהנדסים לקבוע את תהליך העיבוד השבבי, תצורת הכלים, תוכנית הבדיקה ולוח הזמנים של הייצור, מה שתומך גם בהצעת מחיר מדויקת יותר לחריטת CNC.
לייצר אבות טיפוס לפני המעבר לייצור אצווה
עבור רכיבי גל בעלי דיוק גבוה, כניסה מיידית לייצור המוני עלולה להגביר את הסיכונים להתאמת התהליך. אבות טיפוס של חריטה CNC מאפשרים ליצרנים לאמת בחירת חומרים, אחיזת עבודה, כלי עבודה, רצף עיבוד שבבי ונהלי בדיקה לפני שכמויות הייצור גדלות. בהתבסס על תוצאות בדיקת אבות טיפוס, ניתן להתאים ולתקנן את תהליך העיבוד השבבי. לאחר אישור האב טיפוס, הספק יכול לעבור לייצור אצווה עם תהליך ייצור יציב יותר, מה שמפחית את הסבירות לסטיות ממדיות בין כמויות הייצור.
עבור פרויקטים הדורשים פירים מדויקים, תותבים, מחברים ורכיבים מסתובבים אחרים, צוותי רכש יכולים לספק שרטוטים הנדסיים, מודלים תלת-ממדיים, מפרטי חומרים, סבילות קריטיות, דרישות קונצנטריות, כמויות ולוחות זמנים לאספקה בשלב הצעת המחיר. TiRapid מספקת תמיכה בחריטת CNC ובעיבוד שבבי DFM, החל מעיבוד אב טיפוס ועד לייצור, ויכולה להעריך את יכולת הייצור בהתאם לגיאומטריה ולדרישות הספציפיות של כל רכיב.
















