
Nel campo della lavorazione meccanica, la tornitura e la rettifica sono due metodi di lavorazione ampiamente utilizzati, comunemente applicati a componenti ad albero, elementi di accoppiamento di precisione e finiture superficiali di alta precisione. Questi due processi differiscono significativamente per principi di lavorazione, precisione, livelli di efficienza e scenari di applicazione. Nella produzione pratica, la scelta si basa solitamente sui requisiti del pezzo, sulle proprietà del materiale e sul controllo dei costi, piuttosto che sulla valutazione di quale processo sia più avanzato.
La tornitura appartiene alla lavorazione per formatura e taglio, in cui un utensile da taglio rimuove continuamente materiale da un pezzo rotante per formare diametri esterni, superfici terminali o filettature. La rettifica appartiene alla lavorazione di ultraprecisione, in cui una mola rotante ad alta velocità rimuove materiale in piccolissimi incrementi per ottenere una maggiore qualità superficiale e precisione dimensionale. Nella maggior parte dei sistemi di produzione, i due processi si completano a vicenda e lavorano insieme in diverse fasi della produzione.
Differenze fondamentali nei principi di lavorazione meccanica
La tornitura e la rettifica differiscono completamente nel modo in cui viene rimosso il materiale. Questa differenza determina il loro comportamento nella distribuzione dell'energia di taglio, nel ritmo di lavorazione e nei meccanismi di formazione della superficie. La tornitura si basa sul taglio macroscopico, mentre la rettifica si basa sul taglio microscopico operato da un gran numero di grani abrasivi.
La tornitura rimuove materiale tramite taglio diretto
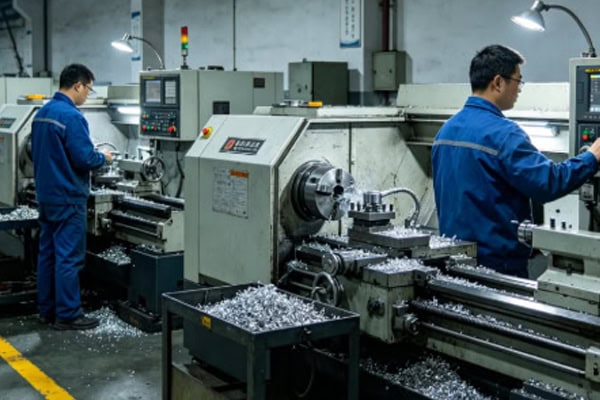
Nelle operazioni di tornitura, il pezzo in lavorazione ruota ad alta velocità mentre l'utensile avanza nel materiale a una velocità controllata. Il materiale viene asportato mediante un'azione di tranciatura e il processo di taglio è continuo, con forze di taglio relativamente concentrate. Ciò richiede un'elevata affilatura dell'utensile e una notevole rigidità della macchina.
Le caratteristiche della tornitura includono:
- Processo di taglio continuo e stabile
- Rimozione di materiale relativamente elevata per passaggio
- Forte dipendenza dalle condizioni dell'utensile
- Adatto per lavorazioni di media precisione
- Elevata efficienza di lavorazione
La tornitura viene utilizzata principalmente per la sagomatura rapida della geometria del pezzo e si colloca tipicamente nelle prime fasi della lavorazione.
La rettifica rimuove il materiale tramite micro-tagli abrasivi.
La rettifica utilizza innumerevoli grani abrasivi sulla superficie di una mola per eseguire un taglio su scala micrometrica. Ogni grano rimuove solo una piccolissima quantità di materiale, ma l'effetto collettivo consente una lavorazione estremamente precisa. L'elevata velocità di rotazione della mola crea un'alta frequenza di contatto, avvicinando il processo alla rifinitura superficiale.
Le caratteristiche della macinazione includono:
- Rimozione di materiale estremamente ridotta per contatto
- Processo di lavorazione altamente raffinato
- Generazione di calore concentrata con minore forza di taglio
- Qualità superficiale superiore
- Adatto per la finitura e l'ultrafinitura
La rettifica viene utilizzata principalmente come fase finale di lavorazione per la correzione dimensionale e il miglioramento della qualità superficiale.
Differenze in termini di accuratezza e qualità della superficie
In termini di precisione di lavorazione, la rettifica è generalmente superiore alla tornitura. Tuttavia, anche la tornitura CNC moderna può raggiungere una precisione relativamente elevata in condizioni ottimizzate. Le differenze risiedono principalmente nella stabilità, nel controllo della rugosità superficiale e nella resistenza alla deformazione termica.
La precisione di tornitura soddisfa i requisiti generali di produzione.
La tornitura consente di soddisfare i requisiti dimensionali della maggior parte dei componenti meccanici, in particolare degli alberi. Grazie al controllo CNC della velocità di avanzamento, della velocità del mandrino e del percorso utensile, è possibile ottenere una costante uniformità di produzione.
Le caratteristiche di precisione della tornitura includono:
- Precisione dimensionale di livello medio
- Buona uniformità del lotto
- Elevati requisiti di rigidità della macchina
- Influenza evidente dell'usura degli utensili
- Sensibilità ai parametri di taglio
Con condizioni di processo ottimizzate, la tornitura può raggiungere livelli di finitura quasi perfetti, ma presenta ancora dei limiti nel controllo della texture superficiale.
La rettifica consente un controllo superficiale di alta precisione.
La rettifica garantisce una maggiore precisione dimensionale e una minore rugosità superficiale, risultando essenziale nella produzione di precisione. La distribuzione casuale dei grani abrasivi produce una struttura superficiale microscopica più uniforme.
I vantaggi della macinazione includono:
- Maggiore precisione dimensionale
- Rugosità superficiale inferiore
- Capacità di correggere la deformazione dovuta al trattamento termico
- Adatto per materiali induriti
- Elevata stabilità del processo
- Capacità di finitura di altissima precisione
Trova ampio impiego in cuscinetti, componenti idraulici e superfici di accoppiamento di precisione.
Differenze di efficienza e ciclo produttivo
La tornitura offre un netto vantaggio in termini di efficienza, mentre la rettifica si concentra maggiormente sulla stabilità della produzione e sulla costanza della qualità. Le caratteristiche dei loro cicli produttivi differiscono in modo significativo.
La tornitura è più adatta alla produzione di grandi volumi
La tornitura consente di rimuovere rapidamente il materiale grazie a maggiori profondità di taglio, con conseguente riduzione dei cicli di lavorazione. È particolarmente efficace negli ambienti di produzione di massa, soprattutto nelle linee di produzione automatizzate.
I vantaggi in termini di efficienza includono:
- Tempi di lavorazione ridotti per singolo pezzo
- Elevata velocità di rimozione del materiale
- Adatto per linee di produzione automatizzate
- Commutazione flessibile dei processi
- Adatto per fasi di lavorazione grossolana
- Capacità di lavorazione continua
La tornitura svolge un ruolo chiave nell'incremento della capacità produttiva.
La macinazione ha un'efficienza inferiore ma una stabilità maggiore.
La rettifica rimuove il materiale in piccolissimi incrementi, il che comporta tempi di lavorazione più lunghi ma una maggiore uniformità. Il suo punto di forza risiede nella precisione e nella stabilità, piuttosto che nella velocità.
Le caratteristiche della rettifica includono:
- Tempi di lavorazione più lunghi per ogni pezzo
- Rimozione minima di materiale per passaggio
- Elevata stabilità di processo
- Minore dipendenza dall'operatore
- Adatto a esigenze di alta precisione
- Forte consistenza dimensionale
La molatura viene utilizzata principalmente per la finitura finale piuttosto che per la rimozione di grandi quantità di materiale.
Differenze nell'applicabilità dei materiali
Le proprietà del materiale, come la durezza, la tenacità e la conduttività termica, influenzano direttamente la scelta tra tornitura e rettifica.
La tornitura ha una gamma di applicazioni più ampia
La tornitura può essere applicata a una vasta gamma di metalli, tra cui acciaio al carbonio, acciaio legato, leghe di alluminio e alcuni acciai inossidabili. La sua elevata adattabilità ne consente un ampio utilizzo nella produzione industriale in generale.
Le applicazioni comuni includono:
- Materiali di media e bassa durezza
- Componenti dell'albero e del disco
- Operazioni di sgrossatura e semifinitura
- Parti di produzione di massa
- Operazioni di taglio continue
- Sistemi di produzione automatizzati
La tornitura è una capacità di lavorazione fondamentale nella maggior parte delle fabbriche.
La rettifica è più indicata per i materiali ad alta durezza.
La rettifica consente di lavorare materiali trattati termicamente e induriti, risultando quindi essenziale per la produzione di componenti ad alta durezza. La durezza dei grani abrasivi permette di trattare materiali che la tornitura non è in grado di lavorare in modo efficiente.
Le applicazioni tipiche includono:
- Lavorazione dell'acciaio temprato
- leghe ad alta durezza
- Componenti di cuscinetti di precisione
- Superfici di accoppiamento ad alta precisione
- Processi di riparazione superficiale
- Regolazione fine dimensionale
La rettifica è insostituibile nella finitura di precisione ad alta durezza.
Differenze nei costi e nei requisiti delle attrezzature
Anche la struttura dei costi e la complessità delle attrezzature differiscono significativamente tra i due processi, influenzando la pianificazione della produzione e le decisioni di investimento.
Le attrezzature di tornitura hanno un costo inferiore
La tornitura si basa principalmente su torni e utensili da taglio, il che si traduce in un investimento relativamente basso in attrezzature e costi di manutenzione gestibili.
Le caratteristiche dei costi includono:
- Minori investimenti in attrezzature
- Costo degli utensili controllabile
- Manutenzione semplice
- Adatto per la produzione su larga scala
- Elevata scalabilità dell'automazione
- Minore complessità operativa
Questo rende la tornitura una tecnica ampiamente utilizzata nei settori manifatturieri.
Le attrezzature per la rettifica hanno un costo più elevato
Le rettificatrici sono più complesse e richiedono un controllo di precisione più elevato, il che comporta maggiori costi di investimento e manutenzione.
Le caratteristiche includono:
- Requisiti di macchine ad alta precisione
- Costo maggiore per il consumo di mole abrasive
- Requisiti rigorosi per il sistema di raffreddamento
- Tempi di installazione e regolazione più lunghi
- Requisiti di abilità più elevati
- Manutenzione più impegnativa
La rettifica viene solitamente utilizzata nelle fasi di produzione ad alto valore aggiunto e ad alta precisione.
I due processi vengono spesso utilizzati insieme
Nei flussi di lavoro produttivi reali, la tornitura e la rettifica non sono tecnologie concorrenti, bensì processi complementari. La tornitura si concentra sulla rimozione efficiente del materiale e sulla sagomatura di base, mentre la rettifica si concentra sulla precisione dimensionale finale e sul miglioramento della qualità superficiale.
Una tipica catena di processi comprende:
- Tornitura per lavorazioni di sgrossatura
- Semifinitura per controllo tolleranza
- Rettifica per la correzione finale di precisione
- Ottimizzazione della qualità della superficie
Questo approccio combinato bilancia efficienza e qualità, consentendo una produzione stabile ed efficiente, adatta alle moderne industrie manifatturiere di precisione come quella aerospaziale, automobilistica e della meccanica di precisione.















